 跳到内容

La fabrication de poutres gonflables pour tentes est la première étape critique que les acheteurs doivent verrouiller avant d’approuver un fournisseur, un budget ou un créneau de production. Un acheteur de Melbourne a vu une commande de $50,000 s’affaisser et fuiter parce que l’échantillon pré-production correspondait aux plans, mais que la production de masse utilisait un stratifié plus fin. Mêmes plans, matériau différent. C’est le mode de défaillance classique dans fabrication de poteaux gonflables pour tentes, où l’approbation des échantillons vérifie l’apparence plutôt que la rétention d’air à long terme, et où la spécification matériau de l’usine dérive silencieusement d’un lot à l’autre.
L’abaissement de la qualité du matériau est généralement la cause. Les poutres haut de gamme utilisent un stratifié TPU de 0,5 à 0,7 mm, tandis que les versions économiques passent à du PVC de 0,3 mm, qui se ramollit avec la chaleur et perd sa pression de gerbe avec le temps. Le soudage par radiofréquence fusionne le stratifié en une couture étanche ; le soudage thermique utilise une liaison à plus basse température qui s’ouvre après des cycles répétés de gonflage. Une usine incapable de préciser l’épaisseur du stratifié et la méthode de soudage dans sa fiche technique n’est pas prête pour vos volumes.
Le positionnement des valves est le troisième point sur la liste de contrôle d’un responsable de la chaîne logistique. Une valve à sens unique mal placée crée un point de contrainte et ralentit le gonflage ; une valve bidirectionnelle avec une bride solide résiste bien mieux sur plusieurs années. Notez la tolérance de qualité dans le contrat : résistance au délaminage des coutures, épaisseur du stratifié et un test de pression documenté avec une vérification d’étanchéité sur chaque poutre finie. Exigez de tout fournisseur au moins 0,5 mm de TPU, des coutures RF soudées et des données de test de pression par lot — ces trois indicateurs vous en diront plus que n’importe quelle argumentaire commercial.
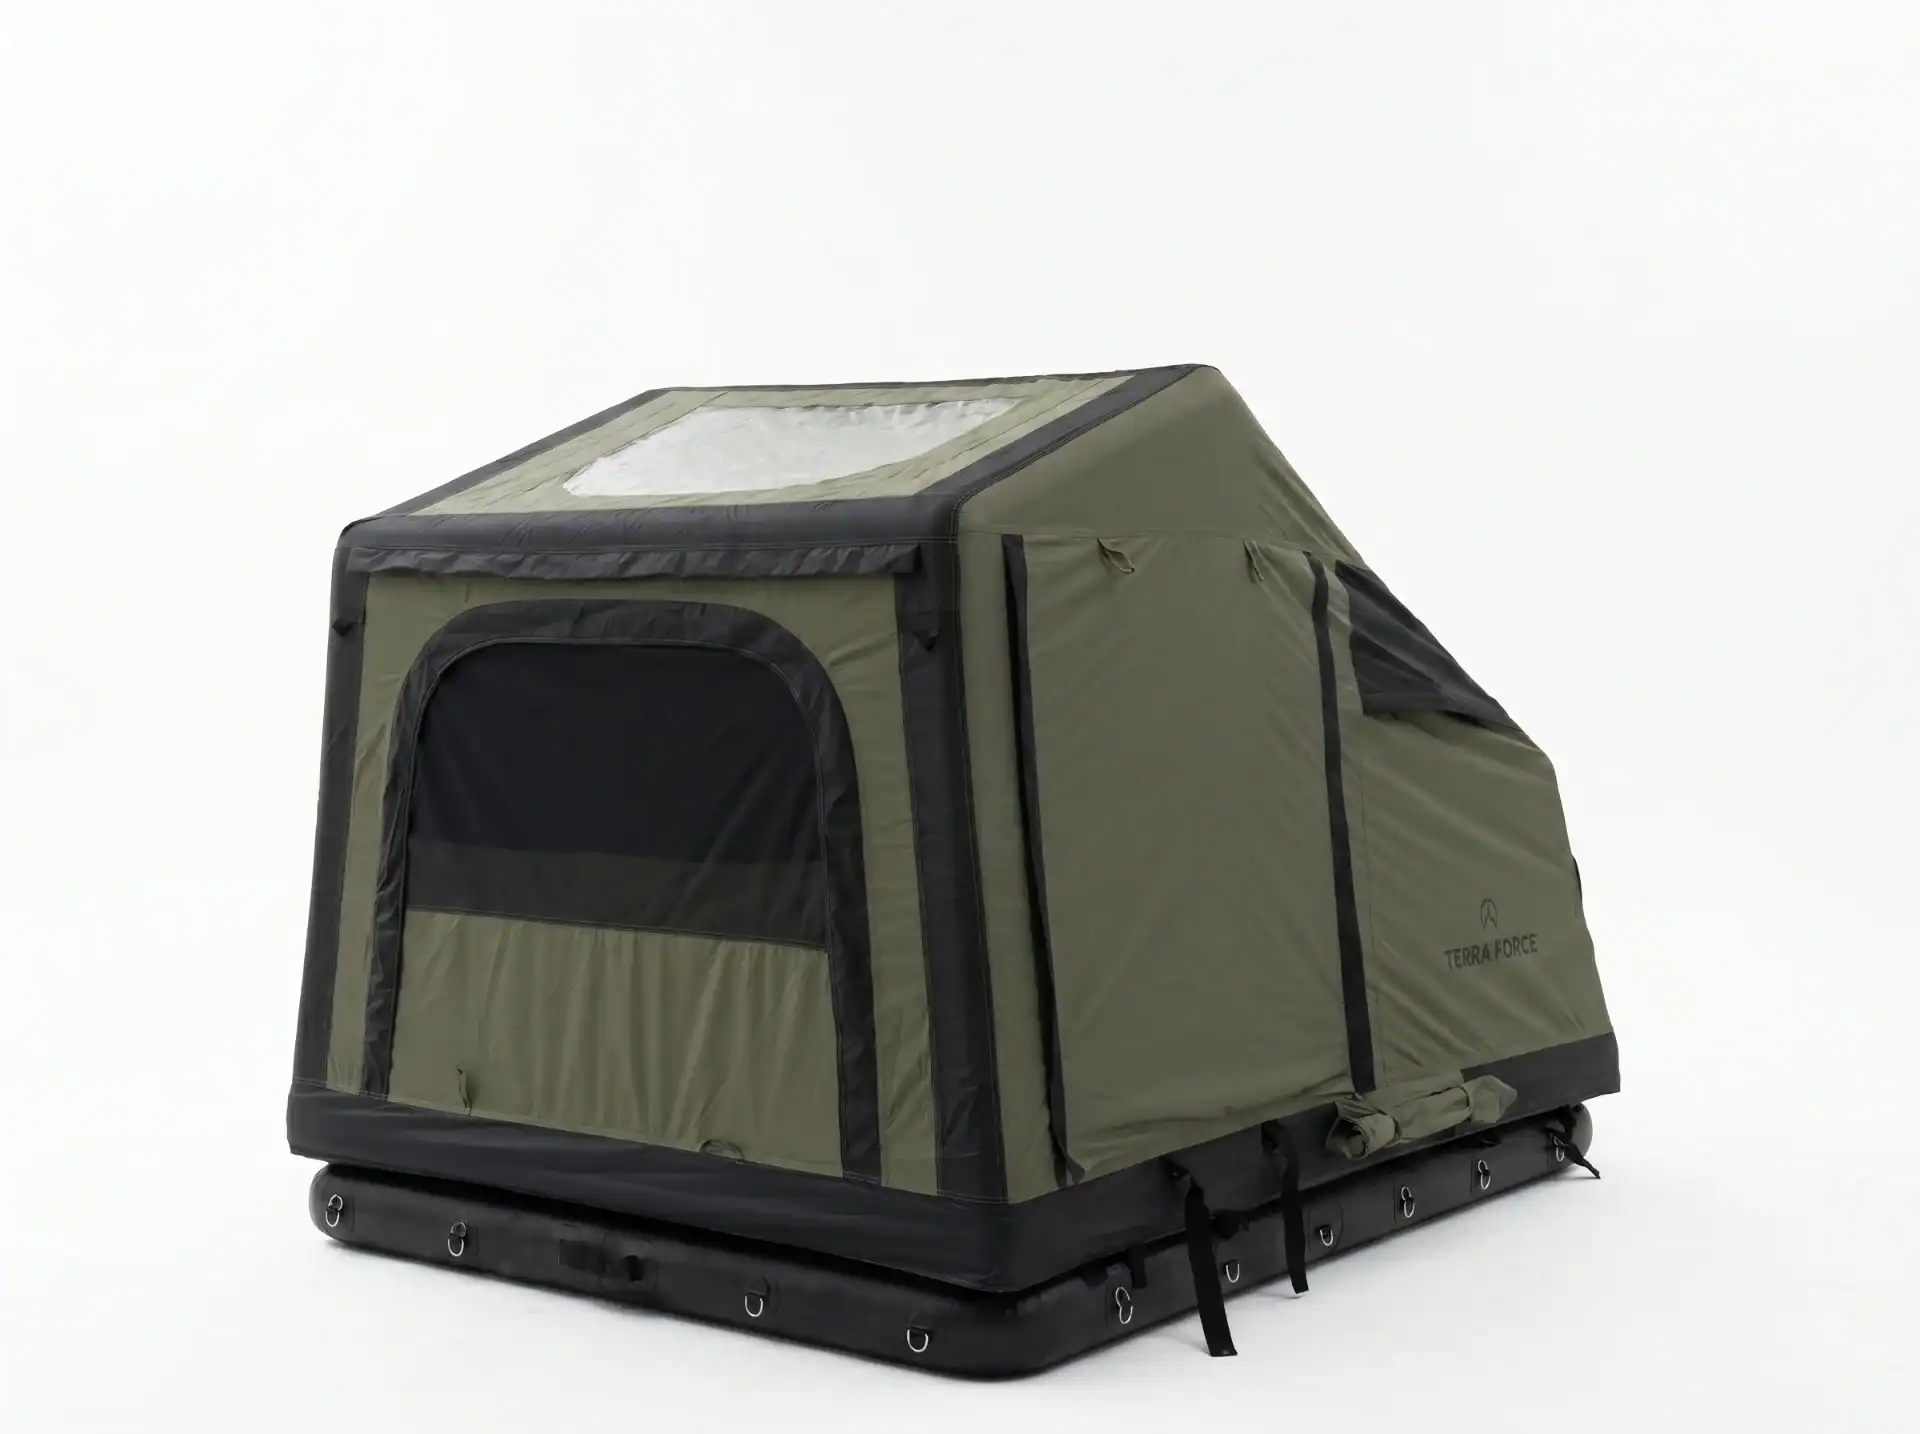
Matières premières pour poutres gonflables
La différence de 0,2 mm entre le PVC 0,3 mm et le TPU 0,5 mm détermine si une poutre survivra à sa deuxième saison.
Les défaillances des poutres gonflables ne débutent rarement au niveau des coutures. Elles commencent par la spécification de la matière première. Les acheteurs qui négligent la question du stratifié lors de l’échantillonnage découvrent souvent que le devis budget qu’ils ont approuvé utilisait un film plus fin que l’échantillon qu’ils avaient validé.
Stratifiés TPU vs PVC
La répartition dans l’industrie est simple : les poutres de tentes haut de gamme utilisent des stratifiés TPU de 0,5 à 0,7 mm, tandis que les modèles entrée de gamme utilisent un PVC de 0,3 mm. Cette différence d'épaisseur de film se répercute directement sur la résistance à l'éclatement, la flexibilité par temps froid et la durée de conservation de la résistance au délaminage des coutures soudées par RF.
Le TPU résiste à l'hydrolyse, reste flexible en dessous de zéro degré et forme une liaison homogène sous l'énergie RF. Le PVC accomplit la tâche à moindre coût, mais la migration des plastifiants rigidifie le film avec le temps et détériore l'intégrité des soudures. La ligne de matelas gonflables de Kelyland, fabriquée à Xiangyang avec les certifications CE, ETL et ISO 9001, spécifie des matériaux résistants aux perforations dans la gamme de 0,4 à 0,6 mm — un seuil pratique pour ce qu'exige une structure gonflable durable.
-
- TPU : Film de 0,5 à 0,7 mm pour les tentes haut de gamme. Performances supérieures face au fissurage à froid, résistance à la déchirure plus élevée et soudures RF plus propres.
- PVC : Film de 0,3 mm pour les produits économiques. Acceptable pour une utilisation monosaisonnière, mais vulnérable à la fissuration sous contrainte au niveau des points de soudure et au raidissement en dessous de 0 °C.
- Vérification : Demandez des mesures d'épaisseur (caliper) sur la poutre finie. L'épaisseur du film brut peut sembler correcte alors que le produit laminé final présente une moindre épaisseur.
Poids du tissu et denier
La lame maintient l'air ; le tissu de base absorbe les contraintes de manipulation. Le tissu des poutres gonflables est généralement en polyester ou en nylon, le denier déterminant la résistance aux perforations. Un denier plus élevé signifie un tissu plus lourd et une poutre plus durable, mais cela augmente également le poids plié et le coût.
Un tissu de base 600D se situe dans la gamme intermédiaire pratique pour la construction de poutres gonflables. En dessous, méfiez-vous de la qualité de la poutre quelle que soit la spécification du film. Les 17 usines stratégiques clés de Kelyland opèrent selon des systèmes qualité ISO 9001:2015, et les partenaires spécialisés dans les tentes de camping et les tentes glamping à Ningbo et Shaoxing disposent du volume de production annuel nécessaire pour valider les matériaux sur de grandes séries.
Demandez au fabricant la construction exacte de la poutre : denier du tissu de base, épaisseur du film et poids fini au mètre carré. Un fournisseur crédible dispose de ces chiffres sur une fiche technique. Un fournisseur qui ne cite que ‘ TPU ’ ou ‘ PVC ’ sans préciser l'épaisseur du film vous indique qu'il ne les suit pas non plus.
| Type de matériau | Épaisseur typique | Key Properties | Meilleure utilisation | Gamme de prix |
|---|---|---|---|---|
| Laminate TPU | 0,5–0,7 mm | Haute résistance à la traction, résistant aux perforations, excellente flexibilité à basse température | Tentes gonflables haut de gamme, poutres gonflables glamping, structures haute pression | Coût plus élevé |
| Laminate en PVC | 0,3–0,5 mm | Bonne rigidité et étanchéité à l’air, coût inférieur, mais peut devenir cassant par temps froid et présenter un risque de déchirure aux grammages légers | Tentes gonflables d’entrée de gamme, mâts aériens d’entrée de gamme, produits saisonniers à courte durée de vie | Coût plus bas |
| Tissu composite TPU | 0,4–0,6 mm | Durabilité et poids équilibrés, excellente étanchéité, résistance aux UV | Tentes gonflables camping milieu/haut de gamme et systèmes à mâts aériens soumis à des cycles de gonflage répétés | Coût moyen à élevé |
| Poids du tissu | Armature en polyester ou nylon 150D–300D | Un denier plus élevé améliore la résistance à l’abrasion et la solidité des coutures ; un denier plus faible réduit le poids mais augmente le risque de déchirure | Optimisation du poids vs durabilité pour les tentes gonflables destination randonnée légère ou camping familial | Variable |
| Couche de renfort | Maille ou trame intégrée | Empêche l'allongement des membrures, conserve la forme sous pression, améliore la stabilité dimensionnelle | Membrures aérolignes structurelles pour grandes tentes, tentes tunnel et structures gonflables haute pression | Augmente le coût |
Découpe et scellage
La soudure par radiofréquence fusionne le TPU en une seule pièce.
La méthode de scellement détermine si une tente gonflable résiste au passage d'une tempête ou se dégonfle au milieu de la nuit. Pour les membrures porteuses, la soudure par radiofréquence est le seul procédé conforme aux spécifications. En comparant les membrures à soudure RF et celles à scellement thermique, la différence se joue au niveau moléculaire, et non pas en surface.
Procédé de soudure par radiofréquence
La soudure par radiofréquence utilise l'énergie électromagnétique à haute fréquence pour exciter les molécules polaires au sein du TPU, générant une chaleur interne. Les deux couches de film fusionnent ainsi sans colle ni solvant. On obtient une couture homogène, sans interface adhésive susceptible de vieillir, de se fissurer ou de glisser. Normes de résistance au délaminage des coutures sont définies par le fournisseur du matériau, et une presse RF correctement calibrée les respecte de manière constante.
La chaleur étant générée en interne, la soudure par radiofréquence traite les films épais (0,5 à 0,7 mm) sans surchauffer la surface externe. Le scellement thermique par barre chaude applique la chaleur de l'extérieur, ce qui peut amincir le film au niveau des bords et créer des points faibles sous pression. C'est là une différence critique pour éviter les défaillances par éclatement.
Scellement thermique vs collage
Le scellement thermique par barre chaude est moins coûteux à mettre en œuvre, mais exige une pression de contact parfaite. Si la température de la barre varie, on obtient soit une soudure à froid qui délamine, soit un bord fondu qui se fissure. Le collage est la pire option pour les tentes gonflables. Les adhésifs durcissent à basse température, se dégradent sous les UV et dégagent des gaz pendant la production. Rien de tout cela n'est acceptable pour une marque privée qui vise la fidélisation client.
La durabilité des poutres gonflables en TPU vs PVC interagit également avec la méthode de scellement. Les tentes gonflables haut de gamme utilisent un film TPU de 0,5 à 0,7 mm, tandis que les alternatives économiques utilisent un PVC de 0,3 mm. Un profilé PVC plus fin peut être soudé par radiofréquence sans problème, mais ilfatiguera et éclatera après quelques saisons. Ce défaut ne se voit pas sur l'échantillon, il apparaît sur le terrain.
-
- Type de couture : Les poutres porteuses sont-elles soudées par radiofréquence avec des matrices calibrées, ou simplement scellées par barre chaude ? Demandez des photos du processus.
- Spécification du matériau : Le film de la poutre est-il en TPU (0,5 à 0,7 mm) ou en PVC (0,3 mm) ? Vérifiez avec un pied à coulisse sur une pièce découpée.
Dans les usines partenaires de Kelyland Outdoors, la soudure par radiofréquence est une étape de production contrôlée, et chaque couture scellée fait l'objet d'une inspection visuelle avant l'assemblage. Cela s'inscrit dans la routine ISO 9001:2015 déployée sur l'ensemble du réseau. Lorsque vous importez des tentes à poutres gonflables, demandez la fiche des paramètres de soudure de l'usine, et non seulement l'échantillon final.
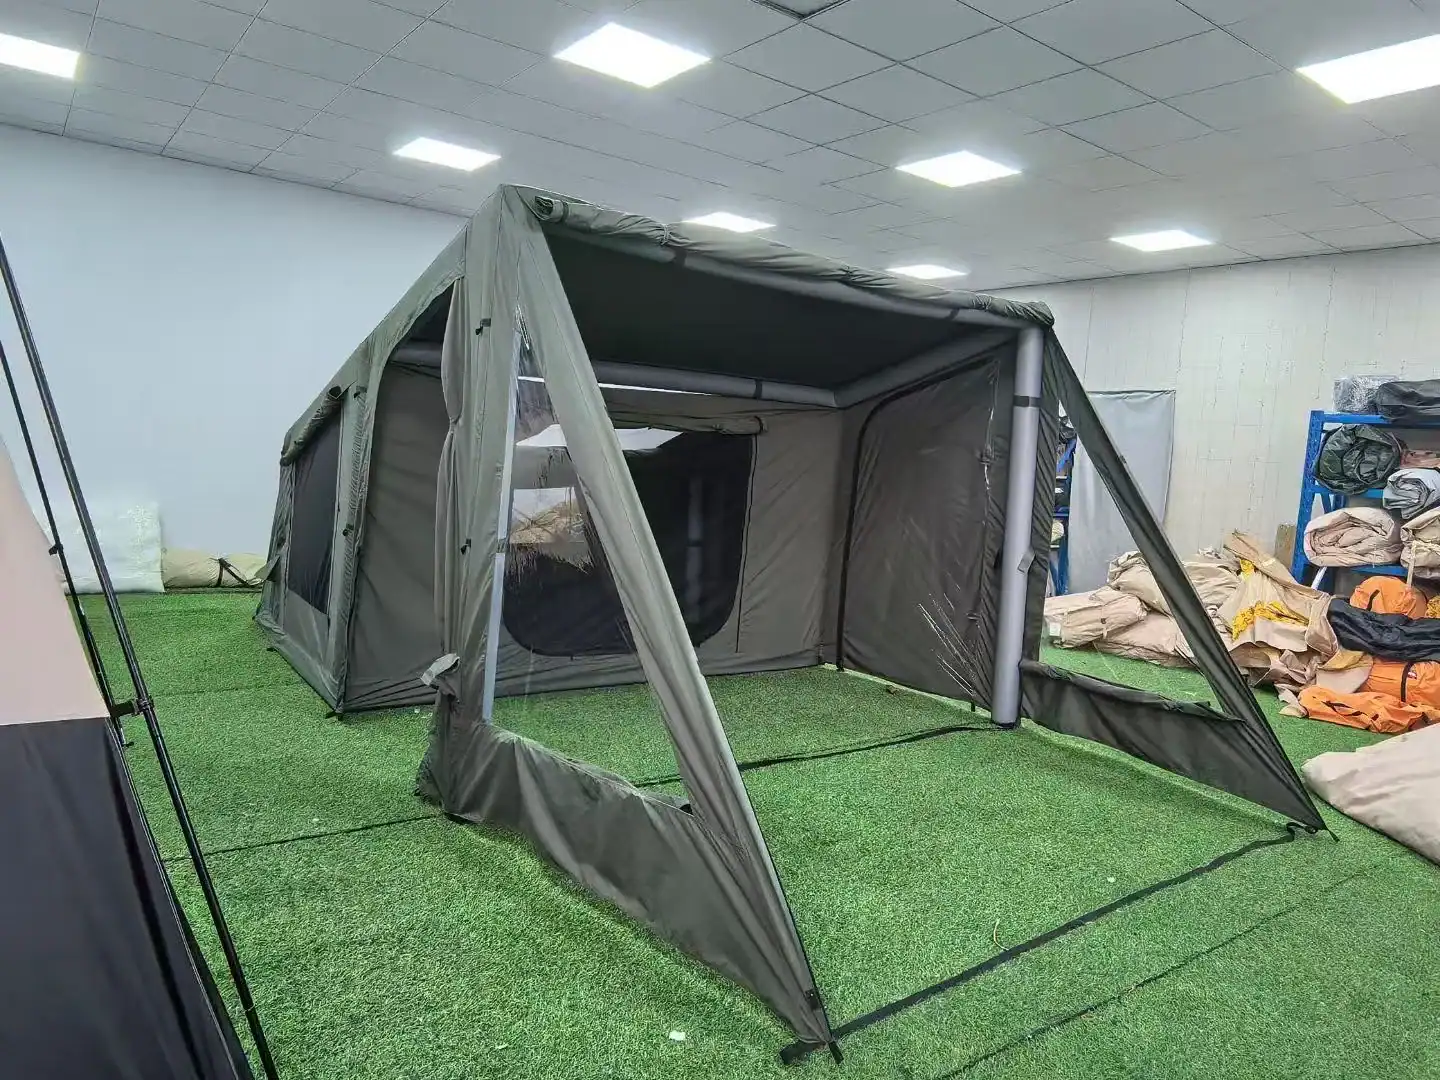
Pose des valves
La bride de valve est le point de fuite le plus fréquent sur une tente gonflable.
Le choix entre une soupape à sens unique et une soupape bidirectionnelle semble relever de la commodité d'utilisation. Dans la réalité industrielle, c'est une décision de fiabilité. Soupapes unidirectionnelles Elles comportent moins de pièces mobiles et assurent une étanchéité optimale même sous contre-pression. Les valves bidirectionnelles permettent un dégonflage plus rapide, mais chaque ressort, joint d’étanchéité et capuchon fileté représente une voie potentielle de fuite. Sur un matelas gonflable, une fuite lente dans une chambre affaiblit l’ensemble de l’abri.
Soupapes unidirectionnelles : moins de voies de fuite
Une valve unidirectionnelle utilise un clapet qui se ferme lorsque la pression de l’air s’inverse. Elle se gonfle proprement avec une pompe et perd sa pression lentement si le clapet s’assied correctement. Le compromis réside dans la vitesse de démontage : sans orifice de décompression, il faut soit enrouler la tente, soit utiliser une ouverture dédiée pour chasser l’air. Pour un petit abri de trek, cette minute supplémentaire n’a pas d’importance. Pour une tente glamping déployée par une équipe, cela s’additionne.
Soupapes bidirectionnelles : rapidité avec compromis structurels
Les valves bidirectionnelles permettent au même orifice de gérer le gonflage et le dégonflage, ce qui en fait le choix pratique pour les grandes tentes gonflables. La contrepartie est structurelle : une ouverture plus importante interrompt la surface soudée de la poutre, et l‘embase devient un point de concentration des contraintes. Les poutres haut de gamme utilisent du TPU 0,5 à 0,7 mm autour de la valve ; les modèles entrée de gamme en PVC 0,3 mm peuvent se déchirer au niveau de l’embase lors de gonflages répétés.
-
- Unidirectionnelle : Idéale pour les petites tentes et les usages occasionnels. Joint simple, moins de voies de fuite, dégonflage plus lent.
- Bidirectionnelle : Idéale pour les grands abris et les installations/démontages fréquents. Rotation plus rapide, mais plus de composants susceptibles de tomber en panne.
- Emplacement : Les valves encastrées résistent mieux au pliage ; les valves montées sur le dessus sont plus faciles d’accès pour la pompe mais risquent d’être endommagées pendant le transport.
Vérification de l’installation de la valve
Demandez comment l’embase est fixée. Le soudage par onde radio relie la valve au matériau de la poutre et offre une jonction plus solide et plus étanche que le soudage thermique ou la collage. Lors du test d’étanchéité à l’air dans la production de tentes gonflables, l’embase de la valve est le premier endroit où les bulles apparaissent. Les usines partenaires de Kelyland réalisent des inspections à chaque étape de production selon la norme ISO 9001:2015, et les rapports de contrôle qualité sont disponibles sur demande. Si un fournisseur ne peut pas présenter de documents attestant des tests d’étanchéité ou de résistance à l’éclatement, attendez-vous à ce que les demandes de garantie commencent par la valve.
Test de pression
Les tests de pression d’éclatement révèlent la rigueur manufacturière bien mieux que n’importe quel argument commercial.
Les défaillances par soufflage ne se manifestent pas lors d’un appel commercial. La poutre gonfle correctement en showroom, résiste à un week-end d’utilisation légère, puis éclate au niveau de la couture soudée un après-midi chaud lorsque la pression interne augmente. La cause première est presque toujours autre chose que la pompe. C’est l’épaisseur du stratifié et l’intégrité des soudures qui ont été spécifiés avant le démarrage de la production.
Tests de pression d’éclatement
Les tentes gonflables haut de gamme utilisent un stratifié TPU de 0,5 à 0,7 mm 3. par rapport aux arceaux en fibre de verre et croisons les choix de matériaux avec la flexibilité des MOQ, vous aidant à vous approvisionner en un produit fiable aligné sur votre modèle d'entreprise.. Le TPU s’étire sous charge et reprend sa forme initiale. Les alternatives bon marché utilisent un PVC de 0,3 mm, susceptible de céder sous la pression. Le test de pression d’éclatement révèle la différence : on gonfle la poutre jusqu’à sa rupture, et la valeur enregistrée indique la marge de sécurité disponible au-delà de la pression de service recommandée.
-
-
- Pression de service vs pression d’éclatement : Une bonne poutre pneumatique présente une pression d’éclatement bien supérieure à sa pression de service. Si le fournisseur ne peut pas produire le rapport de test, c’est que le test n’a tout simplement pas été effectué.
- Résistance au pelage des coutures : Le soudage par radiofréquence fusionne le TPU au niveau moléculaire, créant une liaison supérieure au thermoscellage ou au collage. Le test de résistance au pelage vérifie que les paramètres de largeur et de température de soudure ont été respectés tout au long de la bande de production.
-
Détection des fuites
Les fuites se concentrent sur deux points : la couture soudée et le siège de la valve. Un test à l’eau savonneuse permet de repérer les fuites majeures, mais le contrôle des fuites d’air à l’échelle de la production repose sur la mesure de la baisse de pression : on gonfle, on isole, puis on relève la chute de pression sur une durée déterminée. Les usines partenaires de Kelyland, certifiées ISO 9001:2015, documentent ces vérifications à chaque étape de production, avec des rapports disponibles sur demande. Demandez le rapport du dernier lot, et non l’échantillon préproduction présenté lors de la vente : seule la donnée de pression d’éclatement obtenue sur la série complète permet de prédire les performances sur le terrain.
-
- Air retention test: Gonflez la poutre à sa pression de service et laissez-la reposer toute la nuit. Une poutre qui perd lentement de l’ pression à température modérée peut subir une défaillance rapide lorsque le stratifié s’amollit en plein soleil.
- Intégrité du siège de la valve : La zone de la valve subit des contraintes répétéscycliquement à chaque inflation. Un siège mal ajusté génère une fuite lente, difficile à diagnostiquer pour l’utilisateur final — testez-la au-delà de la pression nominale, et non uniquement selon la spécification.
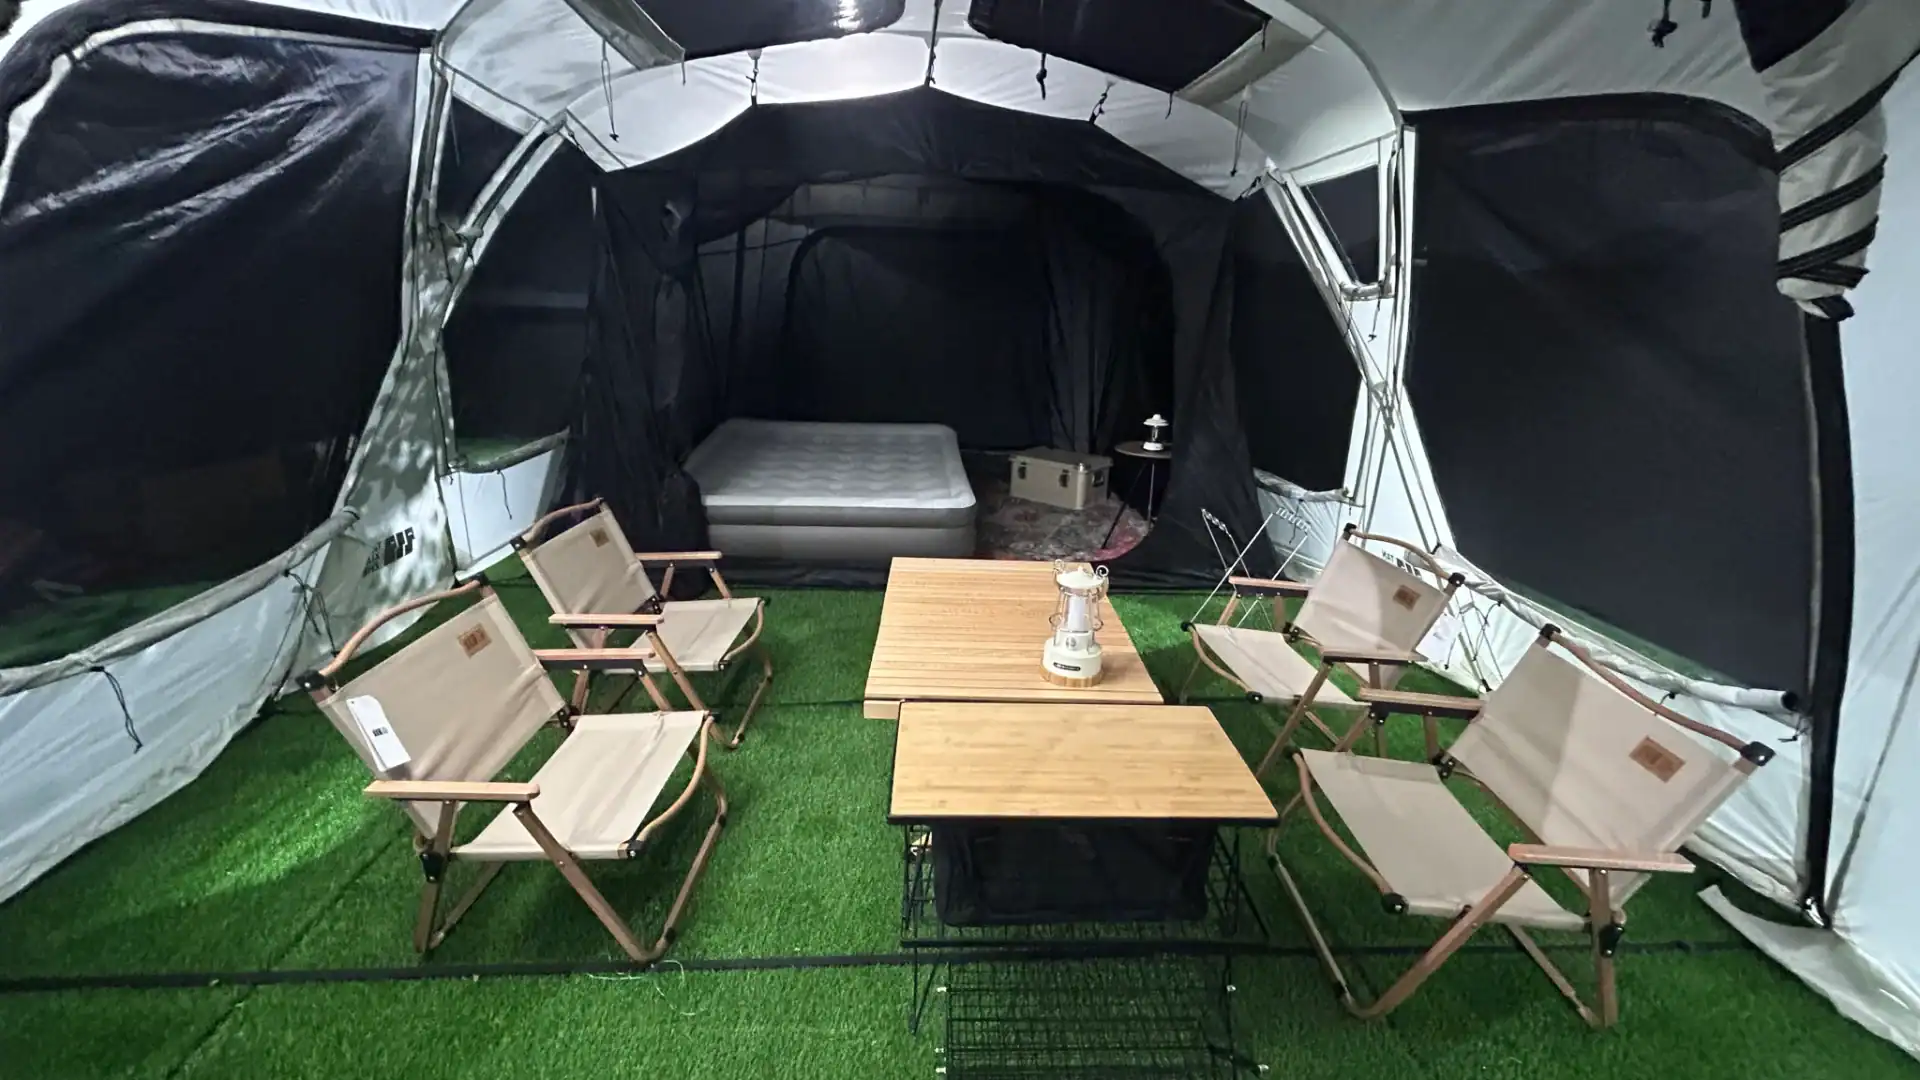
Assemblage dans la tente
Une housse qui s’adapte à plat peut bloquer une fois gonflée.
La housse assure la jonction structurelle entre le matelas pneumatique et la toile de la tente. La charge due au vent sur une grande tente de glamping ne s’arrête pas au tissu — elle se transmet par la couture de la housse jusqu’au matelas. Maîtrisez les tolérances de la housse. À défaut, la tente pourra passer le contrôle visuel mais commencera à présenter des défaillances dès la troisième installation sur un site de camping.
La caractéristique technique essentielle est la largeur de la housse par rapport au diamètre gonflé du matelas. Les matelas pneumatiques modifient légèrement leur forme sous la pression de service. Une housse découpée selon le profil dégonflé créera un blocage, générant une usure par frottement contre la surface du matelas à chaque gonflage. Si la housse est trop large, le matelas bougera à l’intérieur de la chemise, surchargeant un côté de la couture jusqu’à son décollement.
Trois détails de gaine à vérifier avec tout fournisseur de poutre gonflable
-
- Renforcement des points d'ancrage : Les extrémités de chaque canal de gaine subissent la contrainte de flexion la plus élevée lorsque la tente bouge. Un bandage double épaisseur aux deux extrémités empêche la déchirure des coutures. Vérifiez le bon de commande — il doit apparaître comme une ligne distincte, et non comme une promesse verbale.
- Découpe d'accès à la valve : La gaine nécessite une ouverture renforcée alignée exactement avec la position de la valve. Une découpe mal alignée oblige les utilisateurs à forcer sur la poutre pour l'insérer et la retirer, et le tissu autour de l'ouverture s'effiloche. Une fois déchiré, une réparation sur le terrain est quasi impossible.
- Placement des coutures longitudinales : La couture de la gaine doit se trouver sur la courbe extérieure de la flexion, et non sur la courbe intérieure. Sur la courbe intérieure, elle devient un point de compression — l'endroit où apparaît en premier le délaminage.
Le matériau de la poutre modifie les paramètres de la gaine. Une poutre TPU haut de gamme de 0,5 à 0,7 mm conserve sa géométrie différemment d'une poutre PVC entrée de gamme de 0,3 mm. Les fournisseurs qui omettent la spécification du matériau sur le plan de la gaine finissent souvent par livrer une tente qui se gonfle correctement en showroom mais qui s'affaisse et se cambre sur le premier site venteux.
Dans l'usine de confection de tentes partenaires de Kelyland Outdoors à Ningbo, dans la province du Zhejiang, la production atteint 800 000 tentes de camping par an, sous les certifications CE, BSCI et ISO 9001. La tolérance de largeur de la gaine et le placement des coutures sont verrouillés dans l'échantillon pré-production, qui sert de référence pour la production en série. Lors de la qualification d'un fournisseur de poutres gonflables pour tentes, demandez la tolérance mesurée de la gaine par rapport au diamètre gonflé de la poutre. Si l'usine ne peut pas produire ce document, c'est qu'elle n'a pas effectué cette mesure.
Contrôles qualité
Une soudure propre peut dissimuler un laminate faible.
L'échantillon pré-production que vous avez approuvé il y a plusieurs semaines n'est pas le produit qui sera expédié. Le contrôle qualité entre la production en série et le chargement du conteneur est l'étape où les défaillances des poutres gonflables sont détectées. Les usines partenaires de Kelyland effectuent des inspections à chaque étape de production selon les protocoles ISO 9001:2015, et les rapports d'inspection sont disponibles sur demande. La vraie question est de savoir ce que ces inspecteurs vérifient — et si vous savez lire le rapport.
Inspection visuelle
-
-
- Continuité des joints de soudure : La ligne de soudure par fréquence radio doit présenter une largeur uniforme sur toute la longueur de la poutre. Un rétrécissement ou une zone de soudure laiteuse indique un champ diélectrique inégal — un point de défaillance classique lorsque l'opérateur raccourcit la durée du cycle.
- Épaisseur du laminate : L’épaisseur des parois des air beams pour matelas gonflables et tentes inflatable doit respecter la norme usine, à savoir 0,4 mm à 0,6 mm. Les alternatives économiques réduisent cette épaisseur à 0,3 mm de PVC ; le matériau apparaît identique visuellement, mais la soudure éclate sous la pression de gonflage.
- Assise de la bride de valve : Le pied de valve est l’articulation la plus sollicitée d’une tente gonflable. Les contrôleurs vérifient que la bride est bien à flush contre la paroi de l’air beam et que l’anneau de soudure ne présente aucun jeu. Une valve mal alignée concentre les contraintes sur la couture et cède en premier sur le terrain.
-
Les contrôles visuels repèrent les défauts de surface, mais la trajectoire de la fuite reste souvent invisible. Chaque air beam doit subir un test de rétention en pression avant de passer à l’assemblage de la tente.
Test de rétention d’air
-
- Maintien en pression : Les air beams sont gonflés à la pression de service définie dans la spécification approuvée et maintenus pendant une durée de palier déterminée. La tolérance de chute de pression est figée lors de l’approbation de l’échantillon — si l’air beam de préproduction a résisté, chaque air beam de production doit correspondre à cette référence.
- Détection de fuites à l’eau savonneuse : Pour la détection des fuites d’air lors de la fabrication des tentes gonflables, les inspecteurs appliquent un mélange eau-savon le long de l’intégralité de la ligne de soudure et autour du pied de valve. Les micro-pinholes, invisibles à l’œil nu, apparaissent immédiatement sous forme de bulles.
- Intégrité au délaminage des coutures : Demandez à consulter le rapport de résistance au décollement des coutures des air beams. Une soudure HF de qualité déchire le stratifié environnant avant de séparer la couture ; une couture collée se décolle proprement. Cette différence détermine si une tente survit une saison complète ou tombe en panne sur le terrain.
Conclusion
La différence entre un air beam fiable et une défaillance inévitable réside dans l’épaisseur du matériau, l’intégrité des soudures et la traçabilité des tests. Une commande $50K peut réussir l’approbation de l’échantillon et pourtant défailler sur le terrain si ces trois spécifications ne sont pas vérifiées. C’est le prix à payer lorsqu’on traite la fabrication des air beams comme une boîte noire.
-
- Un stratifié TPU de 0,5 à 0,7 mm résiste aux éclatements ; le film PVC de 0,3 mm constitue le point faible des air beams d’entrée de gamme.
- La soudure haute fréquence (HF) est supérieure au thermo-scellage pour les coutures étanches et supporte mieux les cycles répétés de gonflage/dégonflage.
- Les tests de pression d’éclatement et de rétention d’air révèlent la véritable intégrité structurelle, et non pas seulement l’apparence d’un échantillon.
- Le placement de la valve influence la facilité de gonflage et la durabilité à long terme ; vérifiez les conceptions à voie unique versus à double voie.
Avant de valider le prochain échantillon préproduction, demandez au fournisseur l'épaisseur du stratifié TPU, la méthode de soudage et le rapport de pression d'éclatement. S'ils hésitent, vous avez votre réponse. Pour une référence solide, parcourez la gamme de tentes gonflables sur la page produit de Kelyland Outdoors et comparez les spécifications à ce que vous avez vu ici.
Questions fréquemment posées
Comment sont soudés les air beams des tentes gonflables ?
Le soudage haute fréquence fusionne le tissu enduit de TPU en une seule pièce scellée, offrant une solidité supérieure à la couture ou au collage. Les tubes gonflables en PVC sont généralement assemblés par soudage thermique ou haute fréquence, selon l’épaisseur du stratifié et les capacités de l’usine. Confirmez la méthode de soudage avant d’approuver l’échantillon de production en série.
Quelle est la différence entre les air beams en TPU et en PVC ?
Le TPU est plus léger, plus flexible et offre de meilleures performances par temps froid, tandis que le PVC est moins coûteux et plus lourd. Pour les tentes gonflables destinées à un usage répétée et à l'expédition à l'exportation, le stratifié en TPU constitue le choix le plus sûr. Optez pour le TPU pour sa durabilité et pour le PVC si votre programme est tiré par les coûts.
Quels tests de pression doivent réussir les tentes pneumatiques ?
Les acheteurs doivent demander des rapports de pression d’éclatement et de rétention d’air avant le lancement de la production en série. Un échantillon de production doit maintenir la pression spécifiée pendant une durée définie avec une chute minimale, et non se contenter de correspondre aux spécifications. Définissez des critères de réussite/échec avant d’approuver l’échantillon préproduction.
Où fuient le plus souvent les barres gonflables des tentes ?
Le clapet de valve est le point de fuite le plus courant sur une tente gonflable. C’est au niveau du montage que le manchon du tube, les panneaux tissu et la valve sont assemblés, ce qui explique pourquoi les fuites apparaissent souvent après la couture ou la finition des coutures. Intégrez systématiquement l’inspection des valves à chaque revue d’échantillon.
Quel grammage de tissu est utilisé pour les tubes gonflables ?
Il n'y a pas de poids unique : le tissu de poutre d'air est sélectionné en fonction de la pression nominale de la tente, de sa taille et de la durabilité visée. Pour une tente gonflable sur mesure, exigez que l'usine précise le denier et le stratifié. Intégrez intégralement la construction des poutres dans le contrat de production.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語