 跳到内容

C’est précisément l’écart que tout responsable de la chaîne logistique paie réellement pour le combler. L’échantillon bénéficie du meilleur opérateur de découpe, des réglages TPU les plus minutieux et du couturier senior. La production en série s’effectue au rythme habituel, avec des lots de matériaux standards et les tolérances qualité que la ligne décide d’appliquer cette semaine-là. L’approbation de l’échantillon prouve que le design fonctionne. L’audit doit prouver que l’usine peut le reproduire à volume, sur votre prix FOB, alors que 300 autres unités circulent sur le même atelier.
Pour les tentes gonflables de glamping, les contrôles qui distinguent les vraies usines des usines bien présentées n’apparaissent rarement dans le dossier de certification. Le BSCI confirme la conformité sociale ; l’ISO 9001 atteste de l’existence d’un système qualité. Aucun de ces deux documents ne vous indique si la station de soudage teste les poutres gonflables sous charge dynamique, ou si le lot TPU de la semaine 12 de production peut être追溯 à un lot matière lorsque la réclamation de garantie survient au second été. C’est là que l’audit des usines de tentes gonflables passe d’un exercice administratif à une décision stratégique pour la chaîne d’approvisionnement.
Pourquoi un audit virtuel ou sur site est essentiel pour les tentes gonflables
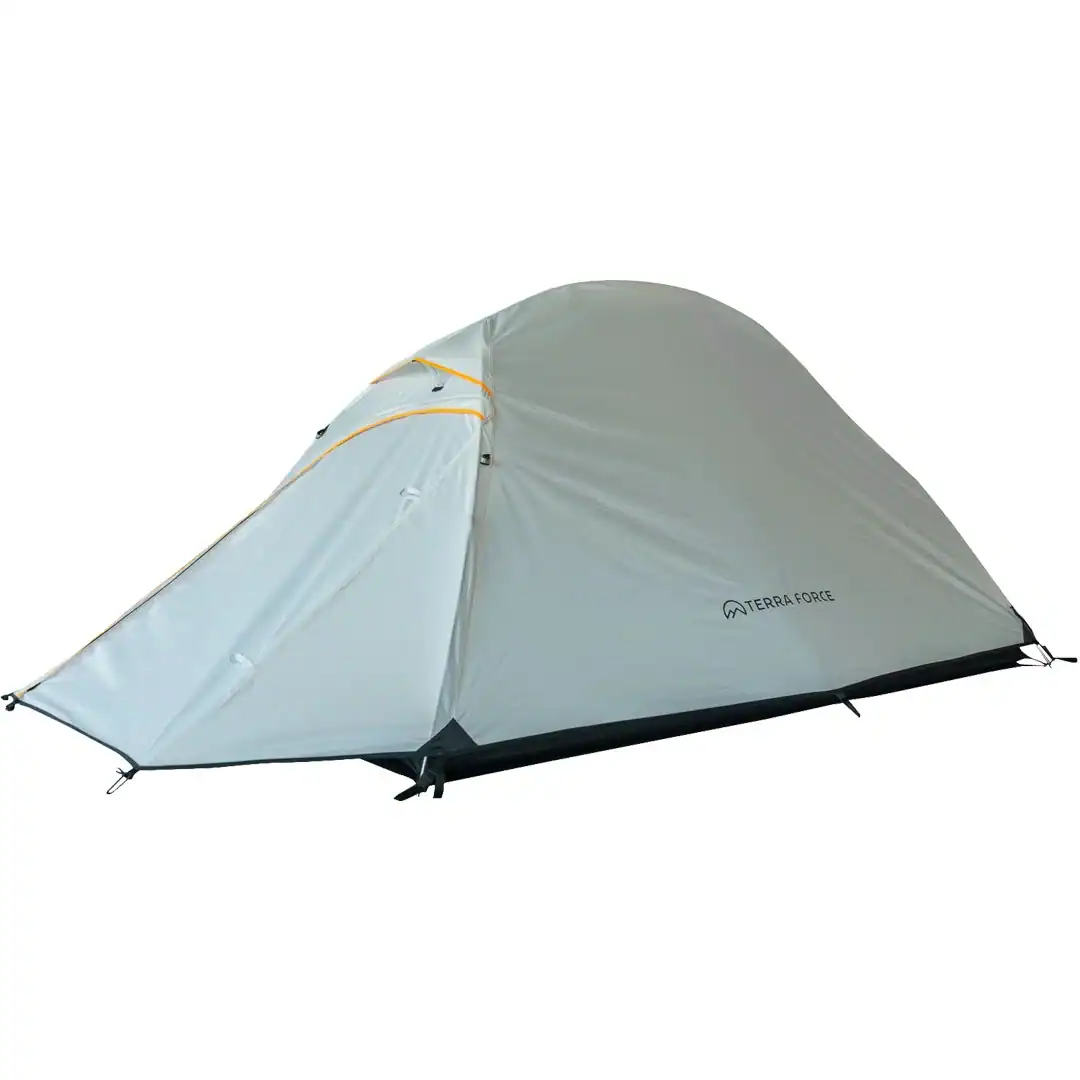
La soudure des poutres d’une tente gonflable constitue sa colonne porteuse.
Auditer une usine de glamping importe plus que d’auditer une usine de tente classique à pôles. La coque en tissu n’est qu’une partie du produit. Le squelette structural est formé par des poutres gonflables soudées, et une couture qui semble étanche sur un échantillon peut se séparer après plusieurs cycles de pressurisation. Une fiche technique ne peut pas révéler ce mode de défaillance. Un atelier de production, lui, le peut.
Le risque est concentré dans les poutres TPU mal soudées. Lorsqu’un soudeur accélère l’étape du thermoscellage, le revêtement TPU ne fusionne pas uniformément avec le tissu de base. L’assemblage tient lors du premier test de gonflage effectué en usine. Il commence à fuir après que la tente ait été pliée, expédiée et installée par un exploitant de glamping.
Où commencent réellement les défaillances des poutres TPU
Les acheteurs expérimentés ne font pas confiance à une pompe manuelle et à un délai d’attente de 24 heures. Ce test ne détecte que les fuites majeures. Un banc d’endurance dédié aux poutres gonflables soumet celle-ci à des cycles de maintien de pression et de flexion, révélant ainsi les micro-fuites aux soudures qui apparaissent sous charge dynamique. Si l’usine invoque la conformité à la norme EN 5912, exigez le rapport complet et le journal des cycles de la poutre.
-
- Poste de soudage : Demandez le rapport BSCI ou SMETA, puis rendez-vous sur la ligne de soudage PVC et vérifiez la ventilation et les EPI des opérateurs. Une extraction defaillante indique un contrôle environnemental laxiste, souvent corrélé à une qualité médiocre des soudures.
- Banc d'essai en charge de flexion : Confirmez que l'usine soumet les poutres à des cycles de pression, et pas uniquement à une inflation statique. Une pompe manuelle et une attente de 24 heures ne révéleront pas les fuites qui apparaissent lorsque la poutre fléchit sous charge.
- Traçabilité des lots de matière première : Demandez le registre qui fait le lien entre chaque date de production et le lot decompound TPU utilisé pour les poutres gonflables. Si l'usine ne peut pas le produire, les réclamations sous garantie deviennent impossibles à isoler.
La documentation de l'usine compte, mais elle ne prouve que l'intention. Le réseau de partenaires de Kelyland Outdoors comprend une unité de fabrication de tentes glamping à Shaoxing (Zhejiang), qui produit 300 000 unités par an et est certifiée CE et ISO 9001. Ce niveau d'échelle et de certification constitue le minimum attendu. L'audit permet de vérifier si l'opérateur qui utilise la soudeuse suit réellement la procédure.
Un audit virtuel peut toujours confirmer ce point si vous demandez des photos rapprochées de la ligne de soudage et du banc d'essai. Un audit sur site laisse moins de place à la mise en scène. Dans les deux cas, l'objectif n'est pas de cocher une case, mais de s'assurer qu'un mode de défaillance structurel dispose bien d'une contre-mesure effective sur le floor de production.
Préparation pré-audit : documents à demander
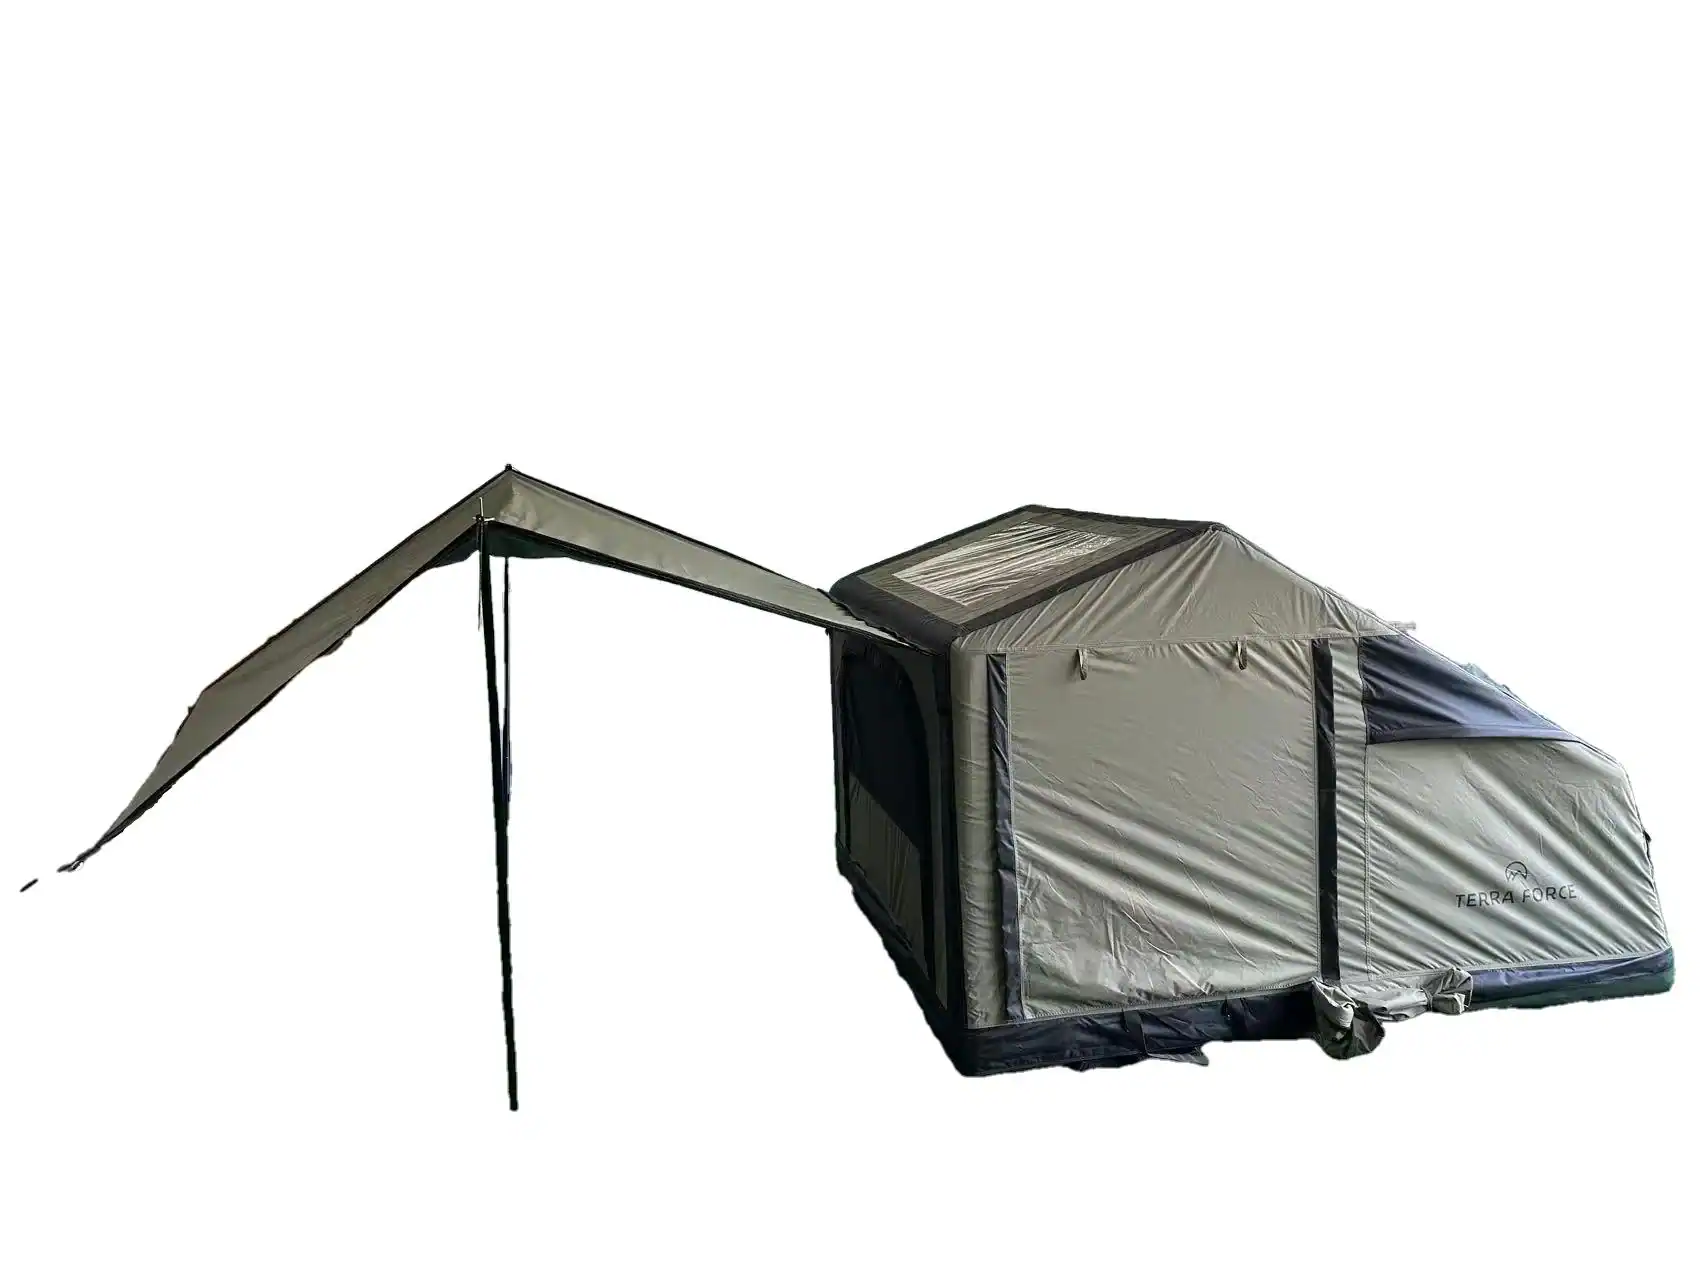
Un certificat au périmètre adéquat vaut mieux qu'un certificat arborant un logo célèbre.
Avant d'engager les frais d'un audit tiers ou de réserver un vol vers le Zhejiang, exigez quatre documents. Ce filtre élimine davantage d'usines de tentes glamping que ne le ferait n'importe quelle conversation. Si un fournisseur hésite sur l'un d'eux, considérez-le comme le premier signal d'alarme.
Les quatre documents essentiels
-
- Certificat ISO 9001:2015 : Vérifiez la ligne ‘ champ d'application ’ (scope), et pas seulement le logo. De nombreux certificats indiquent ‘ commerce ’ ou « import-export » tandis que la production a lieu dans un atelier non référencé. Le périmètre doit nommer explicitement la fabrication de tentes, sans quoi le certificat ne vous renseigne pas sur cette gamme de produits.
- Rapport BSCI : Pour les tentes gonflables, la station de soudage importe plus que les photos des dortoirs. Demandez le dernier rapport BSCI et confirmez que l'adresse de l'installation correspond bien au site de production que vous auditez. Un rapport soumis sous une adresse de trading est un signal d'alerte, pas une preuve.
- Fichiers d'essais EN 5912 : Demandez les dossiers d'essai pour la famille de modèles exacte que vous prévoyez de commander. Un rapport favorable pour une tente cloche ne valide pas une tente tunnel gonflable. Les longueurs de poutres gonflables et les pressions internes différentes modifient complètement la charge structurelle.
- Questionnaire usine : Demandez la production mensuelle maximale en unités, le nombre de lignes de production et la liste des sous-fournisseurs pour le film PVC, le composé TPU, les fermetures Éclair et les valves. S'ils ne peuvent pas citer les papeteries de matériaux, vous ne pouvez pas retracer un lot défectueux jusqu'à sa cause racine.
Le questionnaire fait plus que vérifier la capacité. Il teste si le fournisseur contrôle réellement sa propre chaîne d'approvisionnement. Kelyland Outdoors, par exemple, structure son sourcing autour de 17 usines stratégiques clés et plus de 200 partenaires de fabrication stables, la plupart certifiés ISO 9001:2015. Ce réseau existe parce qu'une tente glamping n'est fiable que dans la mesure où le composé TPU à l'intérieur de ses poutres l'est.
Un dernier contrôle avant l'audit : demandez jusqu'où l'usine peut retracer un lot de matériau TPU. Si le journal de production ne peut pas relier la date de soudure d'une poutre à un lot spécifique de matière première, les réclamations de garantie deviennent une guesswork. Une usine qui réussit ce filtre pré-audit est prête pour la liste de vérification en 10 points.
La checklist de l’audit sur site en 10 points
Le banc d'essai des poutres gonflables et le journal de traçabilité TPU vous en disent plus que le certificat au mur.
Parcourez la ligne de production dans l'ordre de fabrication de la tente, de la table de coupe à la salle de rétention des échantillons. Les certificats qu'un fournisseur vous envoie — même une ISO 9001:2015 à jour — prouvent seulement qu'un système existe. Cette visite prouve que le système fonctionne. Le réseau derrière les commandes de tentes Kelyland fait tourner 17 usines clés et plus de 200 partenaires de fabrication, la plupart certifiés ISO 9001. La certification est un critère de shortlist, pas une garantie de qualité.
Postes de matériaux et de soudure
-
-
- 1. Coupe et inspection des tissus : Demandez le dossier AQL de réception du tissu et vérifiez les marques de direction de coupe. Si les panneaux enduits de TPU sont coupés contre le tissage, la manchette de poutre devient un point de contrainte dès la première inflation de la tente.
- 2. Poste d'extrusion et de soudure TPU/PVC : Vérifiez l'extraction des fumées et les EPI des travailleurs avant de regarder les machines. Une faible extraction dans une zone de soudage PVC s'associe à des joints de couture précipités, et ce sont là les tentes qui échouent à l'EN 5912 en déchirement de soudure. Confirmez que les poutres TPU sont soudées avec de l'air chaud ou des équipements RF, pas avec un fer à souder manuel.
- 3. Banc d'essai de résistance à la pression des poutres gonflables: Un banc dédié avec un manomètre calibré est indispensable. Les usines qui n'injectent l'air dans une poutre qu'avec une pompe manuelle et laissent reposer 24 heures cachent des fuites de couture qui apparaissent sous des cycles de charge dynamique.
-
Couture, assemblage et emballage
-
-
- 4. Ligne de couture et jointoiement : Vérifiez la marge de couture sur les sangles porteuses et les manchons de fixation par rapport à l'échantillon approuvé. Des lignes bâclées réduisent les marges, et une marge étroite transforme une sangle d'ancrage en point de déchirure.
- 5. Montage final et contrôle qualité du gonflage : Exigez le registre des pressions des tentes finies avant emballage. Une usine qui se contente de gonfler pour donner sa forme et de jeter un œil à la tente teste la pompe, pas la structure.
- 6. Conformité de l'emballage et de l'étiquetage : Vérifiez l'étiquette de consignes cousue, l'étiquette d'essai de chute du carton et le kit de valve de rechange. Une valve manquante sur la liste de colisage, et la première inflation de votre client échouera sur une seule poutre.
-
Le back-office qui protège votre commande
-
- 7. Laboratoire interne ou essais réalisés par un tiers : Confirmez quel laboratoire accrédité réalise les tests EN 5912 sur les tentes gonflables et demandez le rapport brut. Vérifiez qu'il couvre bien le composé TPU exact de votre bon de commande, et non un modèle similaire présent dans leur catalogue.
- 8. Entrepôt de matières premières et traçabilité par lot : Demandez le registre de traçabilité par lot du composé TPU utilisé dans les poutres gonflables. L'absence de lien entre la date de production et le lot de matière signifie que les demandes de garantie deviennent un jeu de dénégations mutuelles après 12 mois.
- 9. Sécurité des travailleurs et conformité sociale (BSCI) : Demandez le rapport BSCI en cours, puis passez à nouveau en zone de soudage. Les usines qui traitent la conformité sociale comme un processus quotidien enregistrent correctement les données de couture et de pression ; celles qui chassent le certificat le font rarement.
- 10. Salle de conservation des échantillons : L'échantillon approuvé pour chaque bon de commande ouvert doit être placé sur une étagère étiquetée avec le numéro de commande et la date de production. Comparez directement les unités de production en série avec cet échantillon. Une salle vide signifie que personne ne vérifie les dérives. C'est ainsi qu'une commande de $50,000 est approuvée sur la base d'un échantillon, puis livrée hors spécifications.
Ignorer un seul point de contrôle transforme votre manque de connaissance en marge pour l'usine. L'objectif n'est pas de trouver une usine parfaite ; il est de trouver une usine qui documente ce qu'elle fabrique et peut le prouver lorsque vous le demandez.
Les signaux d’alerte que seuls les acheteurs de tentes gonflables remarquent
Un test de nuit avec pompe manuelle n'est pas un test de résistance des poutres gonflables.
Pas de manomètre étalonné au poste de gonflage
Le signal d'alerte le plus coûteux sur une ligne de tentes gonflables est aussi le plus facile à repérer. Si le processus QC de l'usine se résume à “ gonfler avec une pompe manuelle, laisser toute la nuit, vérifier si c'est mou ”, il n'y a aucun test mesuré. Une poutre peut garder l'air pendant 24 heures et pourtant échouer sous la charge dynamique du vent d'une tente glamping de 20 m². Vous avez besoin d'une source de pression régulée, d'un manomètre étalonné et d'une pression d'essai correspondant à la spécification de travail nominale de la poutre.
Un banc d'essai conforme pour poutres gonflables est équipé d'une minuterie, d'un manomètre numérique, et un temps de maintien défini. Le profilé est pressurisé à sa pression de service, maintenu dans cet état, puis vérifié pour déceler toute flèche. Certaines usines réalisent un test de pression d'épreuve plus élevé sur un échantillon prélevé dans chaque lot. Si l'installation ne dispose pas de manomètre ni de minuterie, le rapport de contrôle qualité n'est qu'une formalité.
Demandez les fichiers de test EN 5912 et les registres de l'épreuve de résistance à la pression des profilés gonflables, puis dirigez-vous vers l'installation pour vérifier la présence d'un autocollant d'étalonnage valide sur le manomètre. L'usine partenaire de Kelyland Outdoors spécialisée dans les tentes glamping à Shaoxing, dans la province du Zhejiang, est certifiée CE et ISO 9001 et consigne systématiquement chaque test de profilé à un lot de production. C'est le strict minimum requis.
Profilés gonflables en PVC mono-couche au lieu de TPU renforcé
Le PVC mono-couche est un matériau couramment utilisé pour réduire les coûts sur les tentes gonflables. Il est peu coûteux, se soude rapidement et présente un aspect satisfaisant en showroom. En extérieur, le PVC ramollit sous l'effet des UV, flu (se déforme sous contrainte) au niveau des soudures sous pression soutenue, et devient cassant par temps froid. Le TPU renforcé d'une armature en polyester ou en nylon résiste aux charges dynamiques d'une tente glamping et permet d'obtenir des coutures plus solides. Si la fiche technique mentionne un “ profilé gonflable en PVC ” sans couche de renfort, considérez-le comme irrécupérable.
Vérifiez également la station de soudage. Une mauvaise ventilation et l'absence d'EPI dans la zone de soudage du PVC signalent un contrôle de processus laxiste, ce qui se répercute généralement sur la qualité des liaisons des coutures. Exigez de consulter le registre de traçabilité par lot du composé TPU. Si l'usine ne peut pas relier une date de production à un lot matière spécifique, vous ne pouvez pas engager de responsabilité Garantie. Il ne s'agit pas d'un problème administratif : c'est un risque financier.
-
- Pas de manomètre étalonné : Les tests manuels par pompage pendant une nuit passent à côté des fuites de couture qui apparaissent uniquement sous charge dynamique.
- Profilés en PVC mono-couche poutres : Les défaillances liées aux UV et à la fluage rendent le TPU renforcé seul spécification défendable.
- Pas de traçabilité par lot : L'absence de registre de lot TPU rend tout recours Garantie impossible.
- Ventilation insuffisante des postes de soudage : Un contrôle environnemental laxiste se traduit par des jonctions de coutures de qualité médiocre.
Comment mener un audit à distance avec votre fournisseur
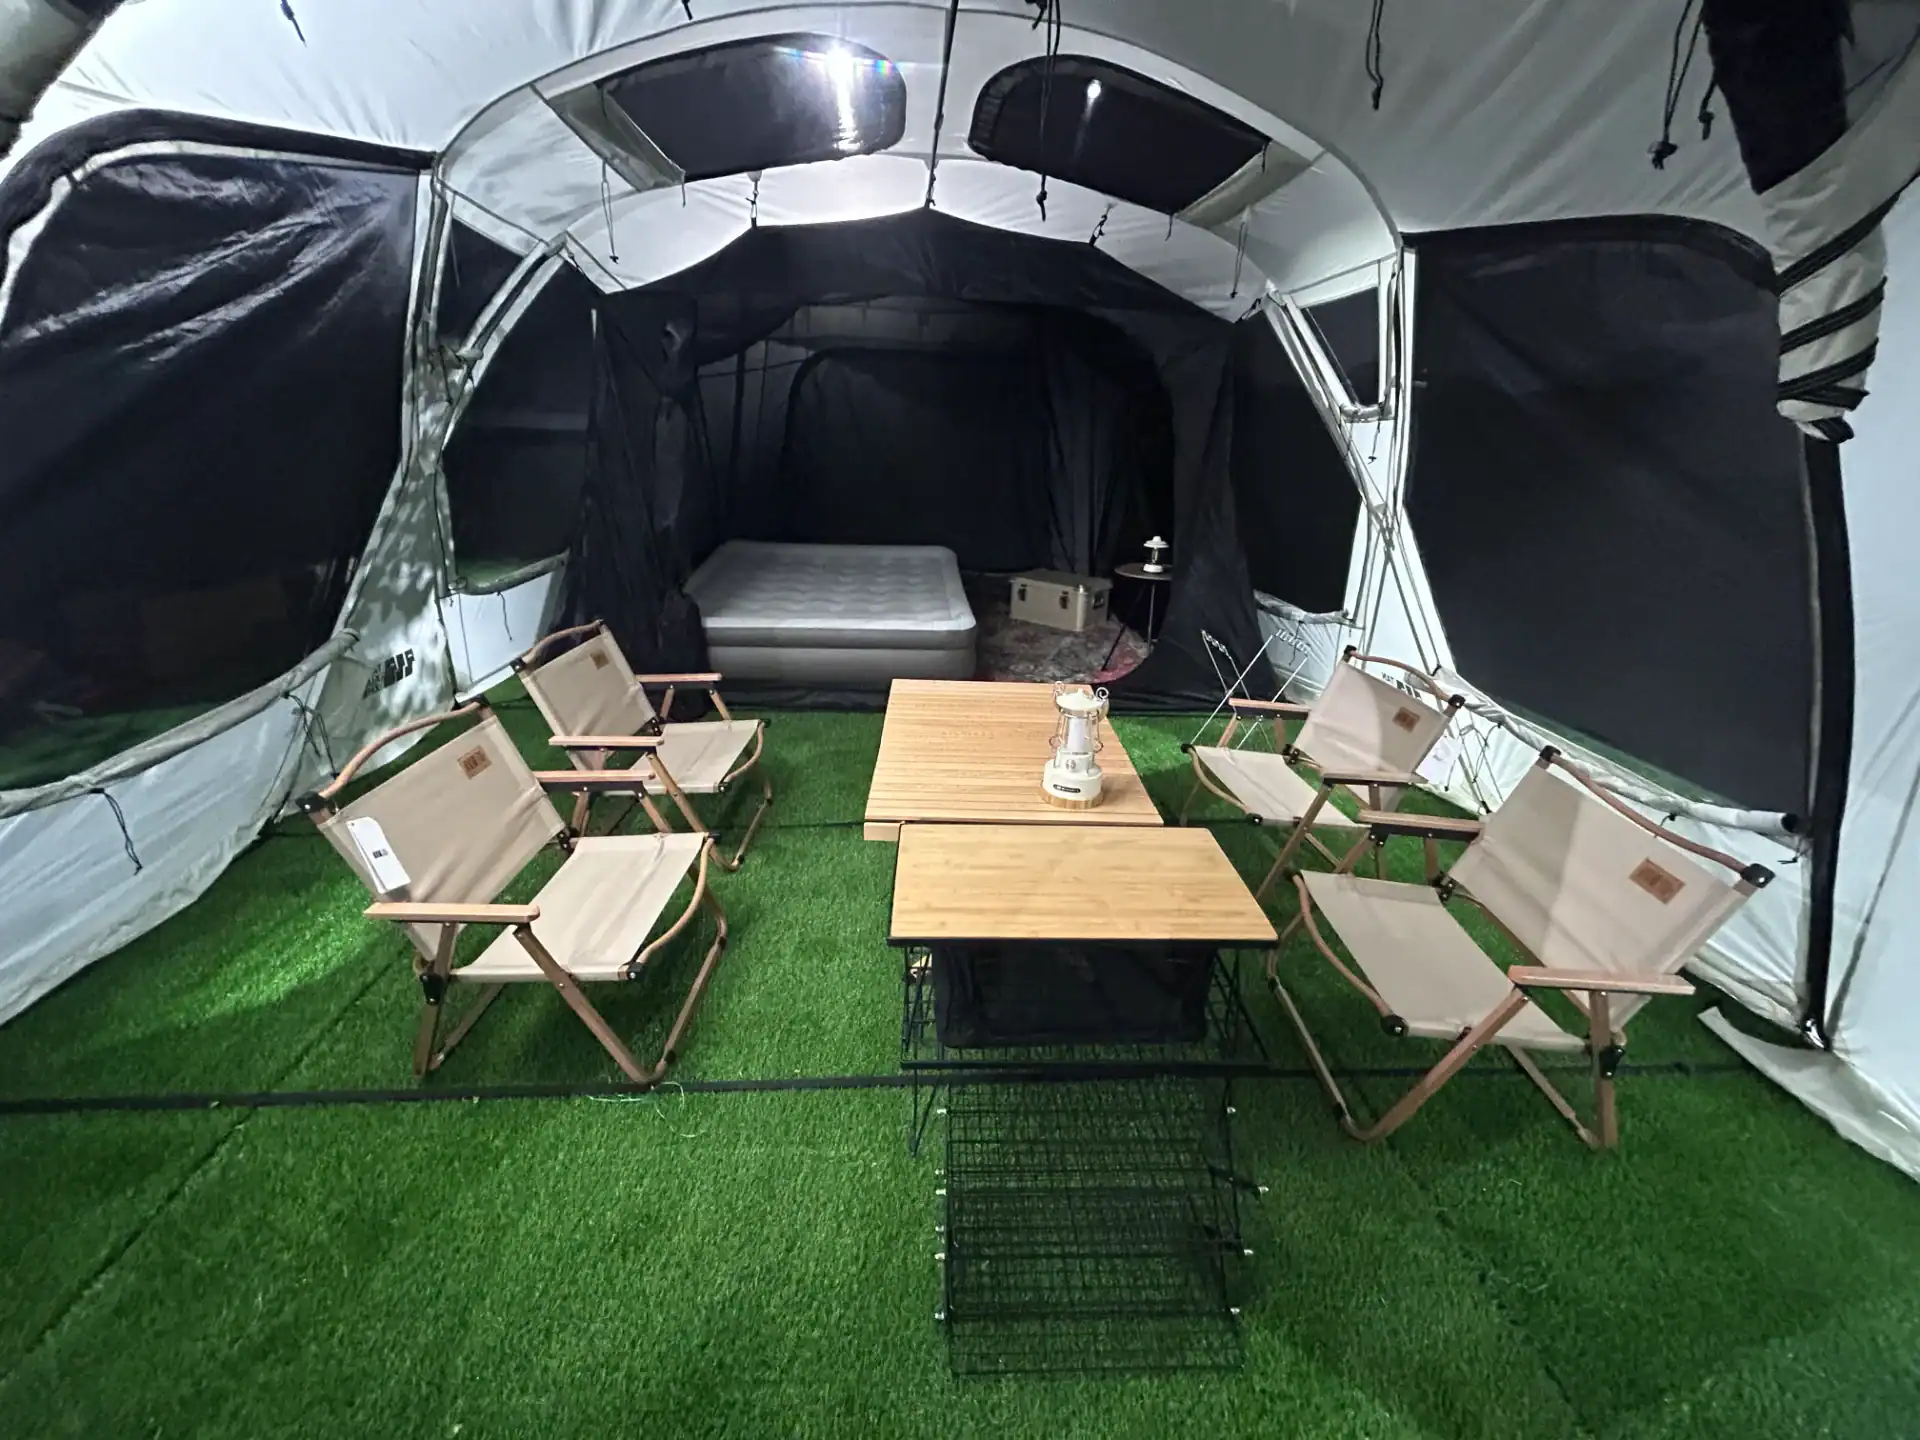
Une audit à distance n’est efficace que si l’objectif reste fixé sur les bons postes.
Un audit vidéo à distance d’une usine de tentes chinoise ne remplacera jamais une visite physique, mais il permet d’éliminer la plupart des usines à risque avant d’engager les frais de billet d’avion. Fournissez au fournisseur un script fixe et demandez-lui de déplacer la caméra lentement. S’il conteste ou renvoie un clip largement retouché, c’est un signal d’alerte.
Le déroulé de la visite
Faites parcourir à l’usine six postes, en commençant par l’entrepôt de matières premières et en terminant par le poste de contrôle qualité. Chaque poste doit faire l’objet de deux minutes d’enregistrement brut, avec le son activé et sans musique d’ambiance. Cela reflète le séquençage de production utilisé par les 17 usines stratégiques de Kelyland, de l’approvisionnement en matériaux jusqu’à l’inspection avant expédition.
-
-
- Entrepôt de matières premières : Les bobines de composés TPU et PVC doivent porter des étiquettes de lot datées. Si l’usine ne peut pas relier une date de production à un lot de matériau, une fuite survenant sur le terrain sera impossible à imputer.
- Poste de soudage : Observez la ventilation et les équipements de protection individuelle (EPI) des opérateurs avant de regarder les soudures. Une évacuation insuffisante dans les zones de soudage PVC signale un contrôle processus laxiste, ce qui se répercute sur la faiblesse des jonctions de coutures.
- Zone de tests QC : La zone QC doit disposer d’un banc d’essai d’étanchéité à l’air avec manomètre étalonné. Une pompe manuelle et un test de gonflage de 24 heures masqueront les fuites de couture qui apparaîtraient sous charge dynamique.
-
Les gros plans qui comptent
Demandez des plans rapprochés réalisés avec un smartphone, et non un survol en drone. Approchez l’objectif à 10–15 cm du tissu pour que la densité des points et les bords des soudures TPU soient réellement visibles. L’usine qui conteste cette demande cache généralement quelque chose.
-
- Couture soudée TPU : Le cordon de soudure doit être uniforme, sans trous d’épingle ni blanchissement sur les bords. Filme les deux faces en gros plan.
- Manomètre : Affichez le cadran tandis que la ligne est sous pression. L'absence de manomètre étalonné sur site signifie qu'aucun test d'étanchéité objectif ne peut être réalisé.
- Rapport avant expédition : Demandez le rapport d'inspection de la commande comparable la plus récente. Kelyland clôt chaque commande par une vérification avant expédition documentée ; un fabricant crédible doit donc en disposer.
- Emballage et étiquettes : Les tentes de glamping sont accompagnées de documents de conformité EN 5912 ou d’étiquettes spécifiques au client. Un gros plan sur l’étiquette et le sac de transport révèle si les produits finis correspondent à votre échantillon validé.
Maintenez-les à un seul standard : les séquences doivent être horodatées, non modifiées et fournies dans les trois jours ouvrables. Toute station manquante après deux rappels constitue un échec. Une usine qui conteste le script vous dit ce que celui-ci révélerait.
Conclusion
Ignorer un audit ne supprime pas le risque. Il le reporte au jour 45, lorsque le conteneur arrive et que les tubes gonflables cèdent sous charge dynamique — un défaut que le test à la pompe manuelle ne détecte jamais. Une commande de $50,000 se retrouve alors en litige et la saison est compromise.
-
- Vérifiez que la portée du certificat ISO 9001 couvre bien la production de tentes ; certains certificats mentionnent uniquement le négoce.
- Demandez les dossiers d’essais EN 5912 avant la visite ; l’absence de tels documents signale une ligne de production de tentes gonflables peu préparée.
- Exigez un banc d’endurance pour tubes gonflables étalonné ; un test à la pompe manuelle dissimule les fuites des coutures sous charge.
- La traçabilité par lot de TPU relie une date de production à un lot de matière ; des registres manquants bloquent les réclamations sous garantie.
Avant de régler l’acompte, envoyez les quatre documents figurant sur la liste de contrôle ci-dessus – portée ISO 9001, rapport BSCI, dossiers d’essais EN 5912, registre de traçabilité des lots TPU – à chaque usine figurant sur votre short-list. Comparez les réponses reçues ; des documents incomplets constituent en soi un motif de rejet. Pour les fournisseurs qui réussissent ce contrôle documentaire, découvrez la gamme de tentes glamping et de tentes gonflables de Kelyland pour voir comment un contrôle qualité documenté se transpose dans les produits finis.
Questions fréquemment posées
Que faut-il vérifier lors d’une audit d’usine de tentes glamping ?
Privilégiez la ligne de soudage par faisceau d'air, les tests de résistance à la pression et la traçabilité des matières premières, plutôt que les simples certificats exposés au mur. Vérifiez que l'usine dispose d'une chaîne de pression étalonnée et de fiches de suivi des lots de TPU. Demandez les rapports d'inspection avant de passer commande.
Pourquoi les mâts gonflables de tente perdent-ils de la pression après production ?
Des poutres TPU mal soudées ou un PVC à paroi unique dans la manchette de poutre sont les causes habituelles de perte de pression. Une usine doit réaliser un test de résistance à la pression étalonné sur des échantillons de production en série, et non se limiter à cela. Vérifiez les données des tests de soudure du lot de production avant l'expédition.
Quels documents dois-je demander avant d'auditer une usine de tents ?
Demandez le certificat ISO 9001:2015, le rapport BSCI, les dossiers d’essais EN 5912 et un questionnaire sur la capacité de pointe et la liste des sous-traitants. Vérifiez que la portée du certificat couvre effectivement la production de tentes glamping ou gonflables. Confirmez que les documents correspondent à la ligne de produits que vous approvisionnez.
Comment auditer une usine de tentes à distance ?
Réalisez une visite vidéo qui impose des gros plans sur la station de soudage, le banc d’essai de pression et les étiquettes des matières premières. Demandez un test de gonflage en direct avec le manomètre étalonné de l’usine visible à l’écran. Demandez un enregistrement si une démonstration en direct n’est pas possible.
Quels sont les signaux d'alarme lors d'un audit d'usine de tentes gonflables ?
Aucun test de pression sur site au-delà d’une pompe manuelle et des tubes gonflables en PVC monocouche sont des signaux d’alerte majeurs. Traitez également l’absence de traçabilité par lot ou un certificat hors portée comme un signe de warning. Tuez le dossier si les tests de base de pression des tubes ne sont pas disponibles.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語