 跳到内容

Une commande privée de $50 000 unités est là où commencent la plupart des échecs des tentes gonflables — pas sur le terrain, mais dans le fossé entre l’échantillon pré-production et la production en série. Votre 7. approbation de l’échantillon avez probablement vérifié la housse imprimée et le logo du sac de transport. La plupart des discussions sur les tolérances qualité s’arrêtent au denier du tissu et n’abordent jamais les deux points qui défaillent réellement : la soudure de la valve et la couture reliant la poutre au sol. La pression tarifaire FOB pousse ensuite l’usine à rogner sur la seule spécification qui vous protège — l’épaisseur du film TPU à la zone de soudure.
Le mécanisme physique est simple et mérite d’être présenté à votre équipe QC. L’air contenu dans une poutre se dilate d’environ 1 PSI pour chaque augmentation de 10 °C. Gonflez à 12 PSI à 20 °C, laissez la tente exposée directement au soleil à 40 °C, et vous atteindrez 16 PSI — sans une seule pompe supplémentaire. Cette surpression se concentre au niveau de la valve, point le plus rigide de la poutre, et la soudure commence à délaminer. Les usines qui omitent une soupape de décharge ou utilisent un film de 0,4 mm à ce joint expédient des réclamations sous garantie prévisibles.
Fixez votre spécification avant de négocier le prix. Lors de votre prochain appel fournisseur, exigez du TPU 0,6 mm au niveau de la soudure de la valve, une soupape de décharge calibrée en dessous de la pression d’éclatement de la poutre, et un test cyclique thermique de 20 à 40 °C sans défaillance des coutures. Voilà la référence qui distingue une tente qui survive à la deuxième saison d’une tente qui revient en morceaux.
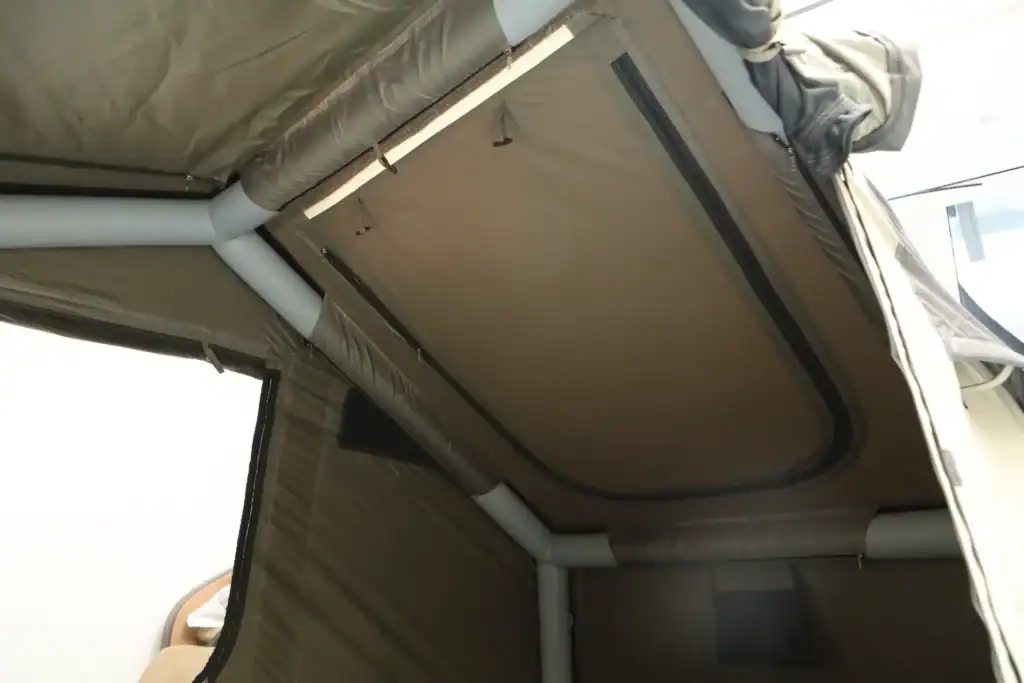
Défaillance #1 : Séparation de la tige de valve
Surgonfler une poutre gonflable par temps frais peut faire dépasser la pression les 16 PSI — suffisant pour arracher la tige de valve de sa soudure.
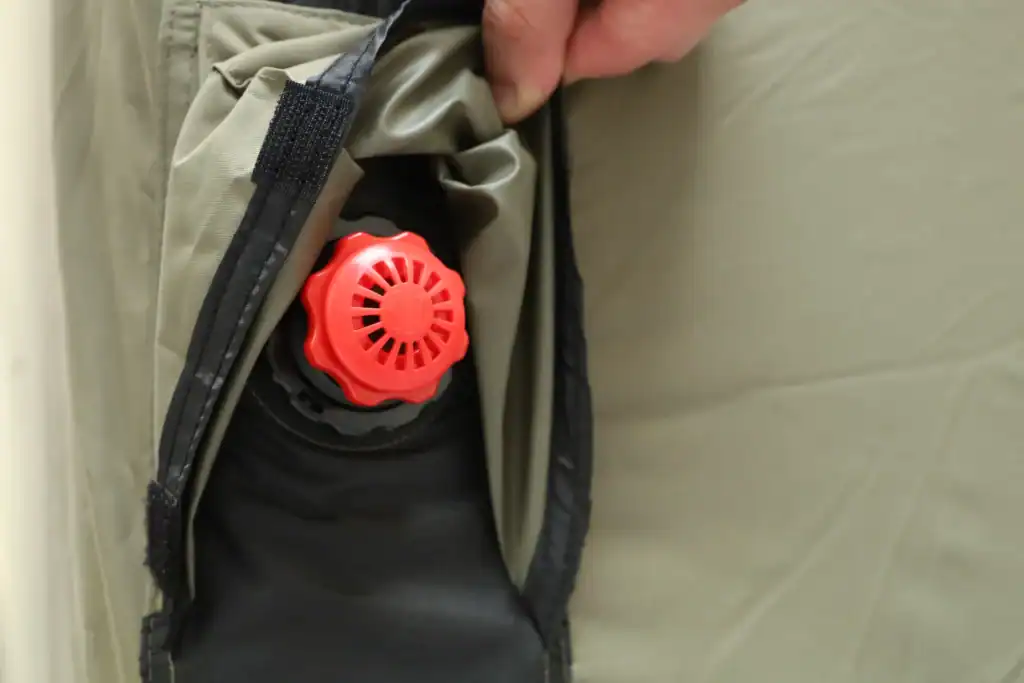
La tige de valve est le point structurel le plus faible d’une tente gonflable. La tige en plastique est soudée dans la paroi de la poutre, et cette soudure doit résister à 8–15 PSI de pression de service, aux cycles répétés de montage et démontage, ainsi qu’aux variations de température entre le jour et la nuit. La plupart des “ fuites ” sur les tentes retournées remontent à cette base de valve, et non à une déchirure du tissu de la poutre. Une fois que la soudure commence à se soulever, aucun kit de réparation ne peut la restaurer.
Pourquoi le surgonflage desserre la tige de valve
Les pompes manuelles ne disposent pas de coupure automatique calibrée en fonction de la température ambiante. Par temps frais, un utilisateur ressent un tube encore souple, ajoute encore de l’air et s’arrête au toucher plutôt qu’à la pression. Les tubes en polyester enduit de PVC rigidifient aussi en dessous de –10 °C, ce qui donne l’impression que le tube est encore plus sous-gonflé par temps froid. Ensuite, le soleil tape sur la tente et l’air intérieur se dilate d’environ 1 PSI tous les 10 °C. Un tube gonflé à 12 PSI à 20 °C peut dépasser 16 PSI à 40 °C — et la surcharge se concentre alors au niveau de la soudure du valve.
Cette pointe de pression finit par endommager le système avec le temps. La tige ne casse généralement pas lors du premier gonflage. Elle subit une fatigue après des surfondages répétés, le bord de la soudure se décollpe et, lors de la prochaine installation, la tige se déchire de la paroi du tube sous une charge qu’elle n’a jamais été conçue pour supporter. C’est le mécanisme derrière la plupart des problèmes de valves sur les tentes pneumatiques sur le terrain.
Spécifiez la solution dès l’usine
-
- Choix du matériau : Le film TPU résiste mieux que le polyester enduit PVC dans la zone de la valve car il conserve sa flexibilité à basse température et supporte les flexions répétées. Si un fournisseur propose du TPU 0,4 mm sur l’ensemble du tube, exigez du 0,6 mm au niveau du renfort de la valve.
- Type de valve : Les valves Boston sont affleurantes sur le tube et offrent une large surface de soudure. Les valves Leaf sont plus simples et moins chères, mais leur surface de contact réduite les rend plus sensibles à la déchirure sous les pointes de pression.
- Méthode de soudage : Le soudage haute fréquence assure un joint plus homogène sur TPU que le soudage à l’air chaud lorsque le matériau est correctement maîtrisé. La largeur et la température de soudage doivent figurer dans le cahier des charges qualité, et non être laissées à l’appréciation de l’opérateur machine.
- Soupape de sécurité : Une soupape de décompression évacue l’excès de PSI avant que la soudure ou la tige n’atteigne leurs limites. Avec une variation de 6 PSI entre un matin frais et l’après-midi ensoleillé, il s’agit d’une assurance à faible coût contre la réclamation sous garantie la plus fréquente dans cette catégorie.
L’usine partenaire de Kelyland spécialisée dans les tentes pneumatiques à Jinhua (Zhejiang) produit 500 000 unités par an dans le respect des normes ISO 9001 et CE. Un tel volume de production exige que les paramètres de soudure des valves et l’épaisseur du matériau soient verrouillés dans la fiche d’inspection qualité avant la première unité. Pour un programme private-label, consignez les mêmes spécifications par écrit : type de valve, épaisseur du TPU au niveau de la zone de soudure, méthode de soudage et soupape de décompression.
Défaillance #2 : Fissuration de la soudure des coutures
La rupture d’une couture soudée est d’origine liée à la pression, et non une perforation aléatoire.
Le tube tient, le tissu est intact, mais la fissure suit la ligne de soudure, à quelques centimètres de la valve, et la tente s’affaisse en moins de vingt minutes après la pose. La plupart des rapports terrain qualifient cela de perforation. Ce n’en est pas une. Il s’agit d’une rupture de couture sous pression, un défaut qui se reproduit d’une marque à l’autre parce que l’erreur d’ingénierie survient bien avant l’emballage de la tente.
Les poutres gonflables fonctionnent à 8-15 PSI par température normale. Mais l'air dans une poutre scellée se dilate d'environ 1 PSI par 10°C d'élévation. Une tente gonflée à 12 PSI à 20°C peut atteindre 16 PSI à 40°C. Cela surcharge la zone de soudure, particulièrement là où la tige de la valve rejoint la paroi de la poutre.
Pourquoi les coutures soudées se déchirent avant le tissu de base
Les coutures des poutres gonflables sont réalisées par soudure haute fréquence ou soudure à air chaud. La soudure RF fusionne moléculairement les films thermoplastiques ; la soudure à air chaud dépend d'une température contrôlée et de la vitesse du rouleau. Lorsque ces paramètres dérivent sur une longue production, la soudure semble correcte sur l'échantillon mais échoue sous cyclage de pression. Le mode de défaillance est prévisible : contrainte de délaminage au bord de la soudure.
Spécification de la zone de soudure 0,6 mm
Le film de poutre est généralement du TPU d'une épaisseur de 0,4 mm à 0,9 mm. La zone de couture principale et la base de la valve doivent être renforcées à au moins 0,6 mm de TPU, avec une valve de décompression sur chaque poutre indépendante. Sans elle, une pompe trop insistante combinée à la chaleur diurne transforme une tente 12 PSI en passif de 16 PSI.
-
- Spécification : Utilisez la soudure haute fréquence pour les coutures longitudinales principales et le renfort de base de valve. La fusion RF offre une résistance au délaminage que les lignes à air chaud ne peuvent égaler lorsque le processus dérive.
- Risque : La pression de la poutre gonflable augmente de près de 1 PSI par 10°C d'élévation. Une inflation à 20°C à 12 PSI passe à 16 PSI à 40°C. C'est la déchirure près de la valve.
- Vérification en usine : Demandez les enregistrements de test de résistance au délaminage de la soudure et la présence de valves de décompression sur chaque poutre. L'usine partenaire de Kelyland pour les tentes gonflables à Jinhua, Zhejiang, produit 500 000 unités annuellement sur des lignes certifiées ISO 9001 et CE.
Défaillance #3 : Choix du matériau de la poutre et délaminage
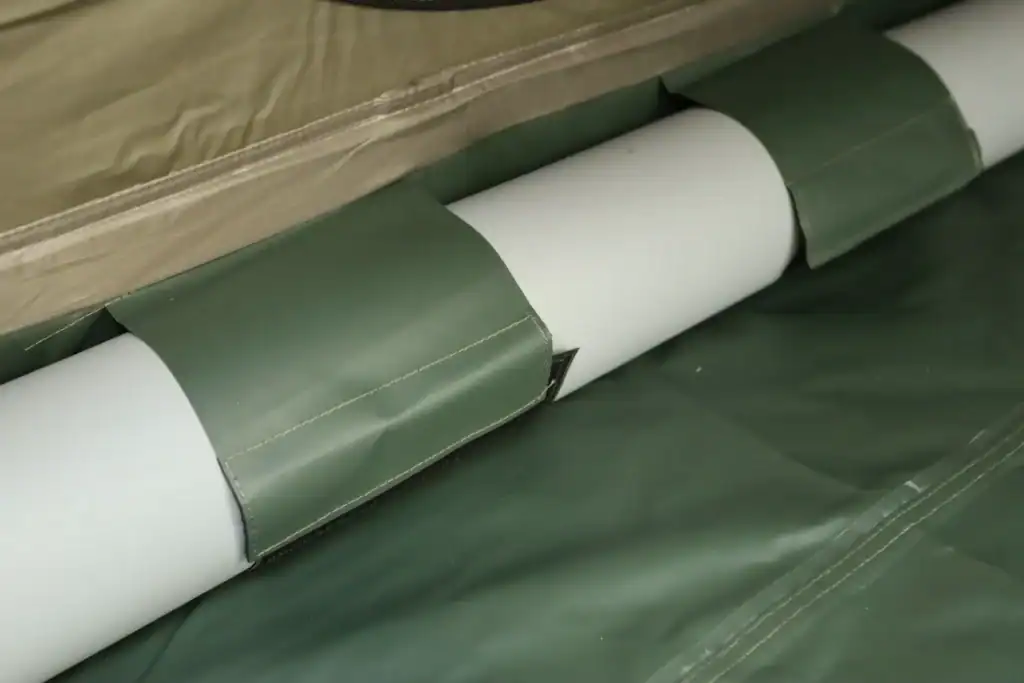
Les poutres en PVC standard cèdent au niveau de la soudure.
La plupart des défaillances des tentes gonflables remontent au matériau de la poutre avant que le client ne touche au produit. Les deux choix courants sont le polyester enduit de PVC et le film TPU. Cette décision unique entraîne le délaminage, la fissuration par froid et le fluage des coutures. Les acheteurs ne le spécifient rarement car les fournisseurs citent “ tente à poutre gonflable ” comme si toutes les poutres étaient identiques.
Pourquoi le PVC standard devient une réclamation de garantie
Le polyester enduit de PVC est bon marché, se soude rapidement et passe un test d'inflation statique en usine. Mais le PVC rigidifie en dessous de -10°C. En conditions hivernales, chaque pli et point de flexion concentre la contrainte sur la couture soudée. Le revêtement se sépare de la trame en polyester, la poutre développe une fuite lente, et la tente s'affaisse 20 minutes après l'installation.
-
- Motif de délaminage : Le revêtement en PVC se détache de la base en polyester au niveau des coutures soudées par haute fréquence, généralement près de la tige de la valve ou aux plis. Vous pouvez ressentir la séparation des couches avant que la fuite ne devienne visible.
- Défaillance par grand froid : Le PVC perd sa flexibilité en dessous de -10°C. Le TPU reste flexible jusqu'à -30°C. Cette marge d'utilisation de 20°C est exactement ce qui empêche la tendance des tentes gonflables à se fissurer par temps froid fissuration par temps froid.
- Contrainte de pression : Les poutres gonflables fonctionnent à 8–15 PSI. Avec la hausse de pression due à la chaleur diurne, la couture délaminée près de la valve est le premier point de défaillance. C’est pourquoi les tentes retournées fuient généralement à la base de la valve, et non au milieu de la poutre.
Spécifiez l’upgrade TPU avant l’approbation de l’échantillon
Précisez un film TPU d’une épaisseur de 0,4 mm à 0,9 mm, avec un minimum de 0,6 mm au niveau des zones de soudure. Un PVC standard peut réduire le coût unitaire de $8 à $15, mais une seule tente retournée anéantit cette économie en frais de fret, de réapprovisionnement et de chargebacks. L’upgrade est une assurance garantie, non une fonctionnalité premium.
L’usine partenaire de Kelyland spécialisée dans les tentes gonflables, située à Jinhua (Zhejiang), produit 500 000 unités par an dans le respect des normes ISO 9001 et de la certification CE. Leur étape d’approvisionnement en matériaux vérifie la durabilité pour usage extérieur avant l’approbation des échantillons. Demandez à votre fournisseur la fiche technique du matériau des poutres par écrit. Si la réponse se limite à “ PVC ”, vous validez un mode de défaillance prévisible.
| Mode de défaillance | Cause racine | Données matérielles / spécifications | Prévention / correctif des spécifications |
|---|---|---|---|
| Délaminage du revêtement PVC sur le tissu de base | Les poutres en polyester enduit de PVC se rigidifient en dessous de -10 °C ; les flexions répétées par temps froid rompent l’adhérence entre le revêtement et le tissu, provoquant un décollement visible et une migration de l’air à travers la matrice du tissu. | Polyester enduit de PVC (épaisseur totale typique de 0,4 mm à 0,9 mm) ; le film TPU (0,4 mm à 0,9 mm) reste flexible jusqu’à -30 °C ; l’adhérence du revêtement varie selon le procédé de soudage utilisé. | Spécifiez un film TPU pour les marchés aux climats froids ; exigez un test de pelage à 180° sur le tissu enduit avant production ; définissez une force d’adhésion minimale dans votre checklist QC (audits usine ISO 9001). |
| Séparation des soudures à haute fréquence aux extrémités des poutres | La soudure haute fréquence (soudure RF) crée une liaison moléculaire forte uniquement lorsque la chimie des matériaux est identique ; des couches PVC/TPU incompatibles ou un temps de maintien incorrect génèrent des lignes de fusion fragiles qui délaminent sous les pics de pression. | Norme de soudure RF pour le PVC ; soudure à l’air chaud souvent utilisée pour le TPU ; pression de fonctionnement typique de 8 à 15 PSI ; la creep de pression ajoute environ 1 PSI par augmentation de 10 °C. | Exigez des tests de pelage des coutures sur chaque lot ; spécifiez des poutres en matériau unique (tout TPU ou tout PVC) ; insistez sur la soudure à l’air chaud avec des réglages de température et de pression calibrés pour le TPU. |
| Délaminage causé par la température près de la zone de la valve | Une tente gonflée à 12 PSI à 20°C peut dépasser 16 PSI à 40°C ; la zone soudée autour de la valve est la région soumise aux contraintes les plus élevées et se délamine en premier lorsque la pression dépasse la résistance de la colle. | Pression de service typique 8-15 PSI ; pic de pression de +1 PSI par 10°C ; la zone de soudure de la tige de valve subit une sollicitation cyclique concentrée à chaque cycle de gonflage/dégonflage. | Passez à du TPU plus épais (0,6 mm+) au niveau des zones soudées ; installez des soupapes de décharge ; effectuez un test de pression par lot à 1,5 fois la pression nominale pendant 24 heures avant expédition. |
| Migration des plastifiants et fissuration des couches par temps froid | Le PVC dépend de plastifiants pour sa flexibilité ; en dessous de -10°C, les plastifiants deviennent rigides et la flexion provoque des microfissures qui évoluent vers un délaminage complet et des fuites. | Le TPU fonctionne jusqu'à -30°C sans migration de plastifiant ; Le PVC durcit en dessous de -10°C; l'exposition sur le terrain lors de trips hivernaux ou de nuits alpines déclenche la défaillance. | Pour les références hivernales UE/APAC, imposez des membrures en TPU comme standard ; si le PVC est obligatoire pour des raisons de coût, ajoutez un test de flexibilité à froid à -15°C à vos spécifications de contrôle qualité et de conformité marketing. |
| Qualité inégale des lots entre différents fournisseurs de matières premières | Les membrures issues de fournisseurs différents, même avec des qualités similaires, peuvent présenter des épaisseurs de stratification et des adhérences distinctes ; le délaminage n'apparaît qu'après plusieurs cycles de gonflage sur le terrain, et non lors des contrôles ponctuels en usine. | L'usine partenaire de Kelyland spécialisée dans les tentes gonflables à Jinhua produit 500 000 unités par an sous ISO 9001 et CE ; les usines certifiées doivent documenter la traçabilité par lot de matière première. | Exigez des certificats d'usine pour chaque lot de TPU/PVC ; imposez des tests d'adhérence des matières premières à réception ; utilisez une liste unique de fournisseurs agréés (AVL) dans votre contrat OEM pour éliminer les variations. |
Défaillance #4 : Éclatement de la poutre dû au surgonflement et à la dilatation thermique
Une hausse de 1 PSI tous les 10°C signifie qu'un gonflage matinal à 12 PSI devient une surcharge de 16 PSI l'après-midi.
L’affirmation selon laquelle les structures gonflables ne peuvent pas être surgonflées est fausse. La physique des gaz derrière l’évolution de la pression et de la température dans une poutre gonflable est simple : l’air scellé se dilate lorsqu’il chauffe. Une tente gonflée à 12 PSI à 20 °C peut dépasser 16 PSI lorsque la toiture atteint 40 °C en plein soleil. Ce n’est pas une différence mineure — c’est l’écart qui déchire les soudures.
Ce type de défaillance ne constitue pas une perforation aléatoire du tissu de la poutre. Les tentes retournées arrivent avec le tige de valve arraché de la paroi de la poutre. Un surgonflage initie les dommages ; le pic de pression vient à bout du reste. Ce schéma se répète à travers les climats et les types d’utilisateurs.
Pourquoi la tige de valve cède en premier
La base de la vanne se situe à l’interface entre le plastique rigide et le tissu enduit flexible. Cette zone subit une concentration de contraintes due à la pression interne de la poutre. Lorsque la paroi de la poutre est en PVC de 0,4 mm, la dilatation dispose de peu de marge pour s’absorber. Elle se déchire. Le TPU à 0,6 mm ou plus fléchit sensiblement davantage et retarde la déchirure. Le PVC rigidifie également en dessous de -10 °C, tandis que le TPU reste flexible jusqu’à -30 °C ; le froid aggrave donc le problème, au lieu de l’atténuer.
Le contrôle de la pression commence à l’usine
L’usine partenaire de Kelyland spécialisés dans les tentes gonflables, située à Jinhua dans la province du Zhejiang, produit 500 000 unités par an, disposant des certifications ISO 9001 et CE. Sur place, soupapes de surpression et un TPU plus épais aux zones de soudure font partie des spécifications structurelles de base, et non des options supplémentaires. Un acheteur qui y renonce n’améliore pas ses coûts ; il intègre simplement un taux de réclamations sous garantie comme frais fixes.
-
- Pression de service : Généralement réglée entre 8 et 15 PSI par l’usine, sur la base de 20 °C. Lorsque c’est l’utilisateur qui définit lui-même la limite, la spécification est déjà non conforme.
- Soupape de surpression : Une soupape calibrée qui évacue l’air avant que la couture n’atteigne sa contrainte de rupture. Sans elle, la chaleur diurne transforme un gonflage matinal correct en surcharge après-midi.
Ce qu’il faut spécifier dans votre prochaine commande OEM/ODM
Spécification en TPU renforcé, soupapes de décompression et tests en conditions réelles, ou les retours sous garantie vous sont acquis.
La plupart des défaillances de tentes gonflables s’expliquent par trois éléments que les acheteurs n’écrivent jamais sur le papier : le matériau des poutres, l’assemblage des valves et le protocole de test. Un échantillon préproduction approuvé dans un showroom à 22 °C ne vous informe en rien sur un terrain de plage à 40 °C ou sur une matinée glaciaire en montagne. Voici ce qu’il faut spécifier avant de lancer la production en série.
Matériau des poutres : TPU vs PVC
Le polyester enduit de PVC est moins coûteux et se soude facilement, mais il devient rigide en dessous de -10 °C. C’est pourquoi les fissurations des tentes gonflables dues au froid apparaissent principalement sur les commandes hivernales. Le film TPU conserve sa flexibilité jusqu’à -30 °C, résiste à l’hydrolyse et supporte les pliages répétés. Spécifiez du TPU renforcé entre 0,4 et 0,9 mm, et passez à 0,6 mm minimum sur les zones de soudure où la concentration de contraintes est la plus forte.
-
- PVC : Coût matériel parmi les plus bas, soudage haute fréquence rapide ; rigidifie en dessous de -10 °C et figure parmi les premières causes de défaillance des coutures des tentes gonflables dans les climats froids.
- TPU : Flexible à -30 °C, meilleure résistance à l’hydrolyse ; utiliser un film de 0,4 à 0,9 mm avec renfort de 0,6 mm+ au niveau des poches de valve et des joints soudés.
Ensemble de valves et fluage sous pression
La plupart des tentes gonflables retournées ne présentent pas de faisceaux perforés. Ce sont les tiges de valve qui se déchirent de la paroi du faisceau après des surfrequentations répétées. Les variations de température modifiant la pression dans le faisceau aggravent le phénomène : la pression augmente d’environ 1 PSI tous les 10 °C. Gonfler à 12 PSI à 20 °C et la pression peut dépasser 16 PSI à 40 °C. Ce pic surstressé la soudure autour de la valve.
Spécifiez une valve de décharge intégrée et un renfort de valve. Les valves Boston supportent les pompes à fort débit ; les valves en forme de feuille sont plus simples. Les deux styles conviennent si le collet est soudé sur un patch TPU et placé à distance des zones à forte flexion.
Les conditions de test doivent correspondre au camping
Un laboratoire contrôlé à 20 °C constant avec une pompe régulée ne capturera pas les abus réels. Exigez des tests reproduisant les conditions sur le terrain : gonflage à la pression de service (8-15 PSI), cycles de température de -10 °C à 40 °C, et mesure de la chute de pression sur 12 heures. Testez également la valve après 100 cycles de gonflage et avec du sable ou du gravier sur l’ouverture.
L’usine partenaire de Kelyland spécialisée dans les tentes gonflables, située à Jinhua dans le Zhejiang — capacité de 500 000 unités par an, certifiée ISO 9001 et CE — intègre ces essais dans le planning de production. C’est la norme à inclure dans vos spécifications B2B de qualité pour les tentes gonflables.
Conclusion
La plupart des défaillances de tentes gonflables suivent des schémas prévisibles : tiges de valve qui se déchirent sous l’effet du surfrequentation, coutures surchargées par le fluage de pression induit par la température, et matériaux qui rigidifient ou fissurent en dehors de leur plage nominale. Les acheteurs qui identifient ces risques dès la phase de spécification évitent la facture logistique des retours et préservent la marge de la catégorie. La solution réside sur la fiche technique, pas sur le terrain.
La dernière étape, aussi simple qu’essentielle, consiste à demander au fournisseur de prouver l’épaisseur au niveau des zones soudées et de confirmer par écrit la plage de pression de service. Examinez votre prochain cahier des charges d’approvisionnement en tentes gonflables en gardant ces cinq modes de défaillance sous les yeux, et discutez avec les ingénieurs de Kelyland des constructions de faisceaux TPU versus PVC, du placement des valves et de la dépressurisation avant la phase prototype. Ils peuvent fournir un échantillon en 30 à 45 jours, accompagné de la documentation QC nécessaire pour justifier votre choix de fournisseur.
Questions fréquemment posées
Qu’est-ce qui cause la défaillance de la tige de valve d’une tente gonflable ?
La tige de valve se déchère généralement parce que le surfrequentation fait dépasser la pression interne la limite sécurisée du faisceau, surtout par matin froid. Les écarts de température entre le jour et la nuit peuvent alors ajouter des contraintes de dilatation et tirer sur la valve. Spécifiez une limite de pression et testez la soudure de la valve avant la production.
Pourquoi les coutures soudées des tentes gonflables se déchirent-elles ?
L'ouverture des soudures est provoquée par la pression, et non par une puncture aléatoire ou un défaut du tissu. La couture constitue le point faible lorsque la poutre est sur-gonflée ou exposée à de fortes variations de température. Exigez des tests de résistance des soudures avant la production en série.
Quel matériau présente le plus de défaillances sur les coussins gonflables ?
Le PVC standard est le matériau problématique par excellence, car il cède au niveau des soudures sous la contrainte de pression et de température. Le TPU renforcé constitue l'amélioration classique, bien qu'il augmente le coût unitaire d'environ $8 à $15. Adaptez votre choix de matériau à votre taux de retour cible.
Quel coût pour un détaillant en cas de défaillance d'une tente gonflable ?
Un seul lot défectueux peut coûter $50,000 $ ou plus en frais de logistique inverse, expédition de remplacement et contestations. Le TPU renforcé coûte bien moins cher, aux alentours de $8 à $15 par unité. Considérez cette amélioration de matériau comme une protection contre les pertes liées aux retours.
Comment les acheteurs peuvent-ils prévenir les défaillances des tentes gonflables en private label ?
Privilégiez des poutres TPU renforcées, des clapets étanches à la pression et des contrôles de soudure dans votre commande pour prévenir les défaillances. Les étapes de contrôle qualité en usine et l'inspection avant expédition sont celles qui détectent réellement ces problèmes. Intégrez des vérifications des modes de défaillance à l'approbation des échantillons.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語