 跳到内容

custom inflatable tent branding is the first checkpoint buyers should lock before they approve a supplier, budget, or production slot. A buyer in Rotterdam opens a shipment of 80 custom-branded inflatable event tents three days before a festival season launch. The logo on the main arch is already puckering at the edges. The pre-production sample had passed inspection at 30 PSI with zero defects, so the quality tolerance was signed off. But the mass run switched to a faster print cycle, and now the heat-transfer adhesive is failing after fewer than 50 inflation cycles. That $50K FOB order is a write-off, and the real cost isn’t the product—it’s the missed slot on the retail calendar. When you’re sourcing custom inflatable tent branding , the only thing that matters is whether the print method can survive repeated pressurization, not just look good in a photo.
The sample approval stage for air tents isn’t about color accuracy alone. It’s about validating the bond between the ink or film and a substrate that expands and contracts by 15-20% with every use. Some print methods handle that stress; most don’t. Before you approve any pre-production sample, require a minimum of 1,000 inflation/deflation cycles on the printed panel. If the supplier can’t provide that test data, the branding will fail long before the tent wears out.
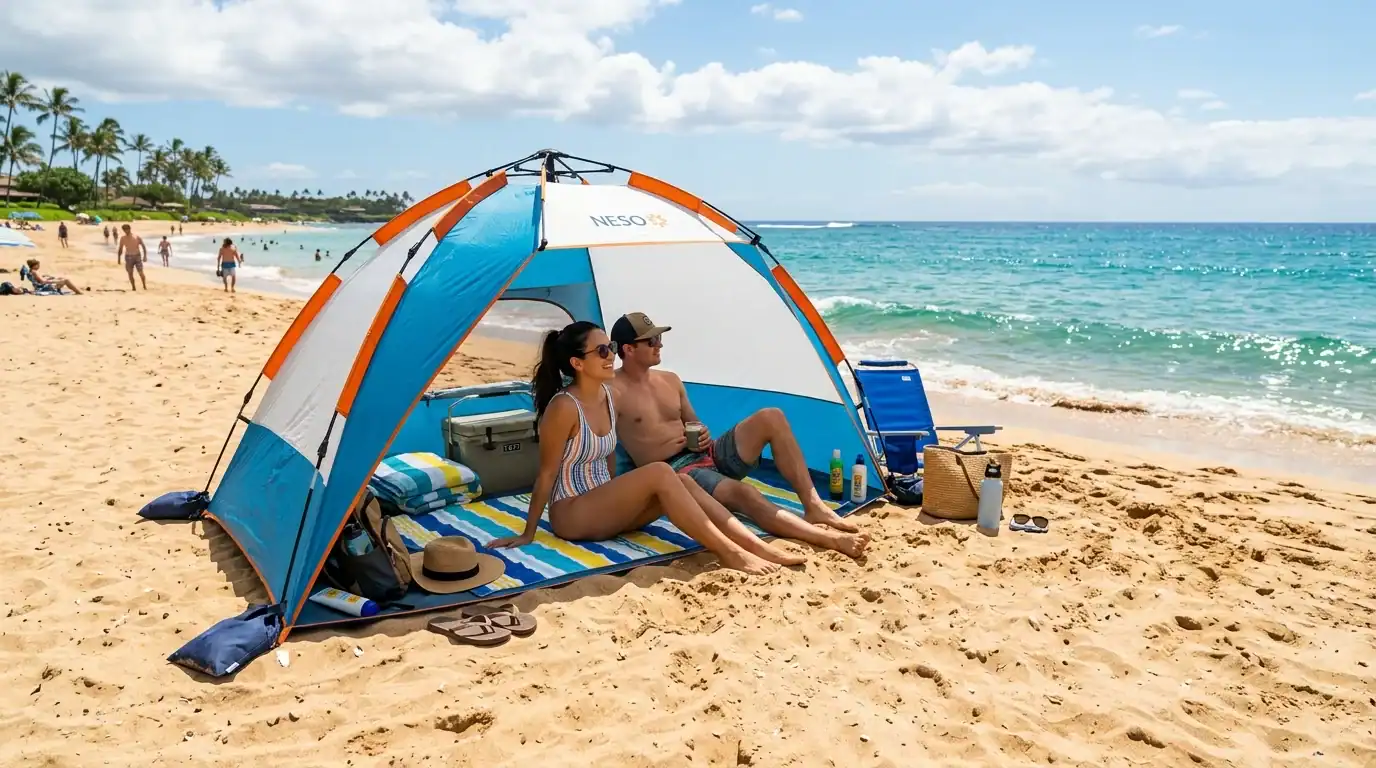
Choosing the Right Print Method for Air Tents
Silk-screen cracks on air beams—here’s why.
Most generic advice lumps all tents together when recommending print methods. That’s a costly mistake when you’re branding inflatable tents. Unlike a pole-supported canopy where the fabric stays relatively still, an air tent’s surface stretches, twists, and compresses with every inflation. A standard silk-screen print on a polyester panel looks crisp on day one, but after 50 cycles of flexing, the ink starts micro-cracking along the stress lines. Within a season, your logo looks more like a spiderweb than a brand mark.
The real conversation isn’t just about ink adhesion—it’s about the substrate’s deformation. Inflatable air beams made from TPU or PVC-coated oxford require a print method that moves with the material. That’s why dye-sublimation and heat-transfer labels dominate the high-durability segment. Sublimation bonds the dye at a molecular level into polyester fibers, so there’s no surface film to crack. Heat-transfer labels, when applied with the correct temperature profile, can endure 1,000+ inflation/deflation cycles without peeling.
La sublimation intégrale va plus loin en couvrant l'intégralité du tube d'air, créant une surface de marque sans couture. Mais cela a un coût : le processus ajoute environ 10 jours à la production car les panneaux doivent être imprimés avant la découpe et la soudure. Pour les startups, le marquage des panneaux avec des logos par transfert thermique stratégiquement placés offre souvent 90% de l'impact visuel pour 60% du coût et du temps.
-
- Sublimation : Idéal pour les impressions intégrales sur polyester. Pas de fissuration, mais ajoute environ 10 jours. Nécessite un tissu extérieur en polyester.
- Étiquettes par transfert thermique : Idéal pour les logos sur tubes d'air. Résiste à plus de 1 000 cycles de flexion. Application rapide, coût inférieur.
- Sérigraphie : Économique pour les tentes fixes mais risqué sur les gonflables. À utiliser uniquement sur les panneaux non flexibles comme les parois de soubassement.
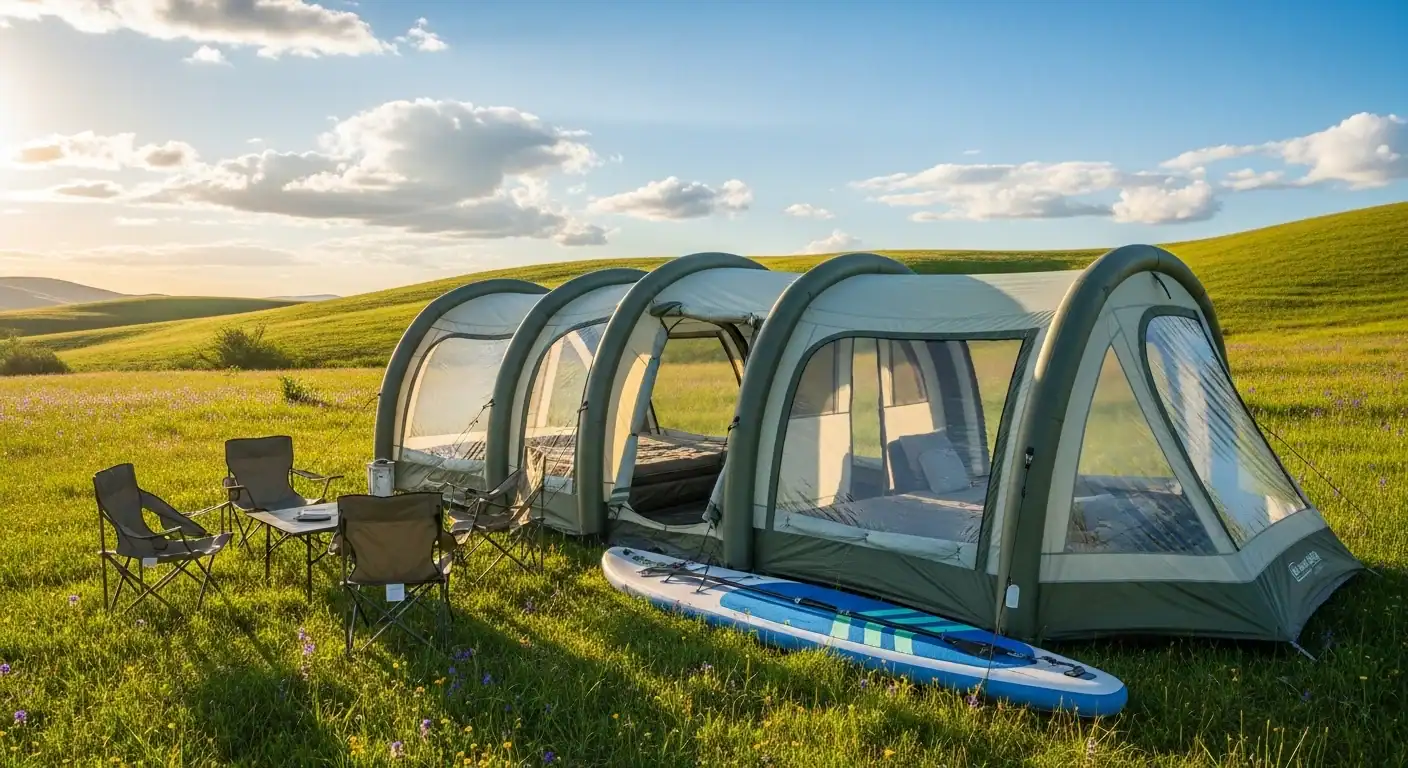
Dye‑Sublimation vs Silk‑Screen: Durability & Cost
Sur les tissus gonflables, une mauvaise méthode d'impression détruit l'intégrité des coutures en moins de 100 cycles.
L'année dernière, un acheteur à Rotterdam a déballé un conteneur de 40 pieds de tentes gonflables à marque. Les logos sérigraphiés sur les tubes en TPU avaient fusionné pendant le transport—l'accumulation de chaleur dans le conteneur avait rendu l'encre collante. L'ensemble de l'envoi, d'une valeur d'environ $50,000 FOB Ningbo, a été passé par pertes et profits. L'échantillon de pré-production semblait impeccable sur la table de la salle d'exposition. La production en série n'avait pas pris en compte la variable la plus importante sur un tissu gonflable : le stress mécanique incessant de l'inflation et de la déflation.
Les tentes gonflables ne sont pas des panneaux d'affichage statiques. Le tissu se dilate, se contracte, se tord et frotte contre lui-même à chaque déploiement de la structure. Une impression qui semble nette sur un échantillon plat peut se fissurer, se délaminer ou se décoller après 50 montages si la méthode ne correspond pas au comportement du support. C'est particulièrement critique sur les tubes d'air en PVC et en TPU, où la chimie d'adhérence de surface diffère radicalement du polyester Oxford standard.
-
-
- Impressions intégrales : Sublimation : La sublimation (dye-sub) incorpore les colorants directement dans les fibres de polyester au niveau moléculaire. Il n'y a pas de couche de surface à fissurer. Pour les designs intégralement enveloppants, c'est la seule méthode qui survit aux pliages répétés sans l'effet ‘ plastique craquelé ’. Cependant, elle nécessite une teneur minimale en polyester de 80% dans le tissu de base—les revêtements en TPU sur les tubes d'air ne peuvent pas accepter la sublimation, donc l'enveloppement complet du tube lui-même nécessite une approche différente.
- Marquage des panneaux : Sérigraphie : La sérigraphie dépose de l'encre sur le tissu. Sur un panneau de tente plat qui ne fléchit pas beaucoup, cela fonctionne bien. Sur un tube d'air qui s'étire à chaque cycle de pompage, le film d'encre se fatigue. Nous avons vu des encres de sérigraphie standard pour PVC se microfissurer après 200 cycles. Cela dit, un écran à maille haute tension avec un additif catalyseur flexible peut prolonger la durée de vie à plus de 800 cycles, mais cela ajoute environ 15% au coût de marquage unitaire.
-
La décoloration après 500 heures d'exposition aux UV vous indique si votre marque aura l'air haut de gamme ou pathétique à la fin d'une saison de festival. Les échantillons en salle d'exposition ne révèlent jamais cela. Nous avons extrait des données de chambres de vieillissement accéléré utilisant des ampoules QUV-A 340 à un irradiance de 0,89 W/m² : une impression par sublimation correctement vaporisée sur du 600D Oxford montre moins d'un changement d'échelle de gris de grade 4 après 500 heures. Une impression sérigraphique plastisol standard sur le même substrat atteint les grades 2-3—une décoloration visible que le client remarquera.
-
- Performance UV par sublimation de colorant : Les couleurs migrent au cœur de la fibre. Les absorbeurs UV du revêtement du tissu protègent le colorant par en dessous. Prévoyez 500 à 700 heures d'exposition directe avant un changement de couleur notable sur le polyester.
- Performance UV en sérigraphie : L'encre se trouve au-dessus de la fibre, entièrement exposée. La dégradation des pigments commence vers 250 heures. Les encres métalliques et fluorescentes se dégradent le plus rapidement. Si votre logo comprend de l'or métallique, exigez un vernis de protection UV en surimpression ou passez à la sublimation pour ces panneaux.
Le point de croisement des coûts est là où les entrepreneurs du e-commerce sont serrés. La sublimation nécessite de grandes plaques de presse à chaud et des rouleaux de papier transfert imprimé—les frais de mise en place se situent généralement entre $200 et $350 pour un chapiteau à 4 panneaux, avec des coûts unitaires tombant sous $4 à partir de 100+ unités. La sérigraphie facture $50–$80 par écran et par couleur, avec $1–$2 par impression. Pour un logo en 3 couleurs sur le panneau latéral, la sérigraphie est gagnante en dessous de 200 unités. Pour un motif floral enveloppant sur 5 panneaux, la sublimation devient moins chère à 80 unités car on évite le travail de découpe et de calage. La tolérance de qualité que vous définissez lors de l'étape d'approbation des échantillons doit inclure un ‘ test d'étirement ’ : gonflez l'échantillon 10 fois, maintenez-le gonflé pendant 4 heures, puis vérifiez l'absence de délaminage. La plupart des usines l'ignorent car cela prend trop de temps. Insistez.
| Fonctionnalité | Sublimation | Sérigraphie | Impact sur les chapiteaux gonflables |
|---|---|---|---|
| Procédé et liaison | L'encre se transforme en gaz et pénètre dans les fibres synthétiques à 180–230 °C, devenant partie intégrante du tissu | Une épaisse couche d'encre repose à la surface du tissu et durcit par exposition à la chaleur ou aux UV | La sublimation ne fissure jamais pendant les cycles de gonflage ; les zones flexibles sérigraphiées peuvent se microfissurer après des étirements répétés |
| Durabilité sous contrainte | Résiste à plus de 1 000 cycles de gonflage/dégonflage sans aucun décollement ; résistance à l'abrasion évaluée à plus de 50 000 frottements Martindale | Risque de fissuration aux lignes de pliage après 300 à 500 cycles ; la résistance à l'abrasion est en moyenne de 15 000 à 25 000 frottements Martindale | Critique pour les tentes à poutres d'air où le tissu fléchit en continu — la sublimation maintient l'intégrité de la marque beaucoup plus longtemps |
| Résistance à la décoloration UV | Après 500 heures de tests UV accélérés (QUV), la rétention des couleurs dépasse 90% ; idéal pour les tentes d'événements en plein air | Après 500 heures, une décoloration visible commence ; certains pigments (rouges, oranges) se dégradent plus vite sous la lumière directe du soleil | La sublimation est le choix évident pour les tentes utilisées lors de festivals de plusieurs jours, des pop-ups de plage ou des installations extérieures permanentes |
| Coût unitaire (personnalisé) | $3,50–$8,00 pour une couverture complète de tente monopoutre ; les coûts de plaque/transfert sont amortis sur la commande | $1,20–$3,00 par couleur et par emplacement ; les logos multicolores nécessitent des écrans séparés ($40–$80 chacun) | La sérigraphie est moins chère pour les logos simples à une couleur ; la sublimation est plus rentable pour les motifs complexes sur toute la surface au-delà de 3 couleurs |
| Impact sur le calendrier de production | Ajoute environ 10 jours au délai standard de 30 à 45 jours pour une couverture complète | Ajoute 3 à 5 jours pour la préparation et l’installation des écrans ; plus rapide pour les commandes récurrentes avec écrans existants | Les startups avec des délais serrés peuvent préférer la sérigraphie pour les premières commandes ; les marques qui investissent dans une esthétique premium doivent prévoir les 10 jours supplémentaires pour la sublimation |
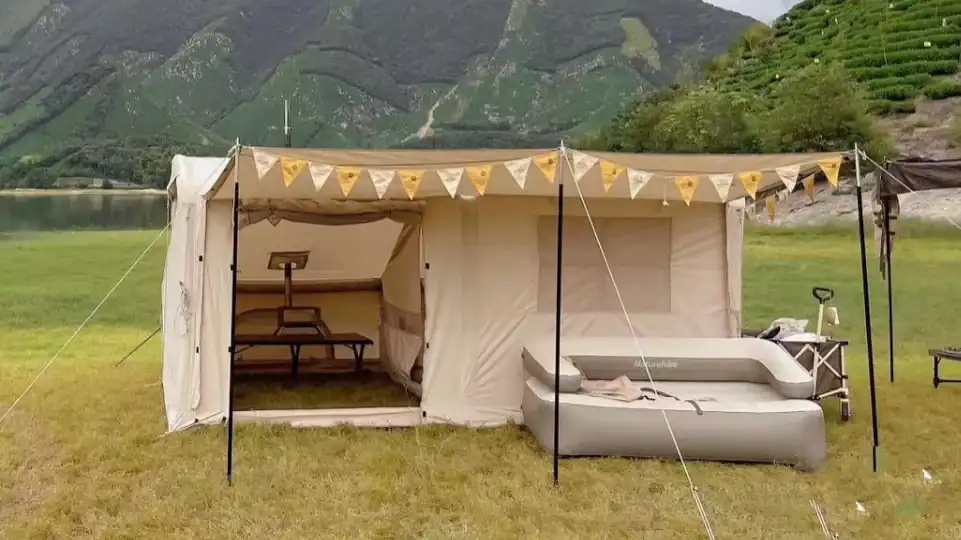
Custom Logos on Air Beams? Yes, It’s Possible
Si vous choisissez la mauvaise méthode d’impression sur les boudins gonflables, vous risquez un taux de retour de 30% dû aux fuites au niveau des soudures.
Mettre un logo sur un boudin gonflable n’est pas comme imprimer sur un tissu de tente en polyester. Le tube recouvert de TPU ou de PVC se dilate et se contracte des centaines de fois. Appliquer de la chaleur ou une encre à base de solvant au mauvais endroit dégrade la zone de soudure. Deux méthodes évitent cela : le marquage en moule et le transfert thermique de précision. Les deux fonctionnent, mais ils correspondent à des budgets et des tailles de lots différents.
-
- Marquage en moule : Le logo est intégré dans la surface en TPU lors de l’extrusion ou du soudage. Aucune adhérence post-impression n’est nécessaire, donc aucun risque de décollement ou de dommage à la soudure. Le compromis : les coûts d’outillage s’élèvent à $200–$600 par cavité de moule, et les quantités minimales de commande commencent généralement à 300 unités. Pour un vendeur Amazon FBA qui teste une commande de 50 pièces, cela rentabilise rarement.
- Étiquettes par transfert thermique : Un mince film de polyuréthane portant le logo imprimé est fusionné au boudin gonflable sous température et pression contrôlées. Les tests internes montrent que les étiquettes résistent à plus de 1 000 cycles de gonflage/dégonflage sans se décoller lorsque le profil de température reste entre 130 et 150 °C et que le temps de maintien atteint 4 à 6 secondes. Si vous allez plus haut ou plus longtemps, vous ramollissez le TPU sous-jacent, créant un point faible qui finira par fuir.
La règle non négociable : ne jamais imprimer directement sur une soudure par haute fréquence. La soudure présente déjà un stress thermique résiduel. Même un cycle de transfert thermique modéré peut refondre la surface et introduire des microfissures. Lors de l’étape d’approbation des échantillons, exigez une coupe transversale d’un boudin marqué pour vérifier que l’épaisseur de soudure reste supérieure à 1,2 mm après la décoration. Si l’usine ne peut pas fournir cela, passez votre chemin.
Un marquage par sublimation sur tout le pourtour des boudins gonflables est possible—cela crée un rendu de marque sans couture—mais ajoute environ 10 jours au délai standard de 30 à 45 jours. Cela s'explique par le fait que les feuilles de TPU imprimées doivent être ressoudées en tubes, ce qui double les contrôles qualité de résistance des soudures. La plupart des acheteurs de petits volumes considèrent les étiquettes par transfert thermique comme le compromis idéal : visibilité du logo personnalisé, coût de moule nul et maintien de l'air constant sur toute la durée de vie du produit.
MOQs for Custom Designs: What 50 Pieces Looks Like
Une commande de 50 pièces ne revient pas au même selon le procédé d'impression—votre choix fait varier votre coût unitaire jusqu'à 40 %.
Lorsqu'un fournisseur annonce ’ minimum 50 pièces ’, demandez-lui de préciser le procédé d'impression. Ce chiffre ne veut rien dire sans contexte. Une série de 50 pièces en impression numérique sur une chaise de camping standard en polyester est simple à réaliser. La même quantité en sérigraphie rotative sur une tente gonflable avec boudins ? C'est une tout autre affaire. Les frais de préparation des écrans rotatifs ne se réduisent pas pour les micro-séries. Soit on vous propose un prix unitaire sans aucun sens commercial, soit l'usine ment en disant qu'elle peut le faire—puis sous-traite à un atelier numérique en espérant que vous ne remarquiez pas la baisse de qualité.
-
- Impression numérique (directe sur tissu) : Le MOQ de départ est fonctionnellement de 1 pièce, mais les minimums B2B réalistes se situent entre 30 et 50 unités. Le coût de préparation est quasi nul. La précision des couleurs est élevée. La durabilité est le compromis à faire : attendez-vous à une décoloration visible après 18 à 24 mois d'utilisation régulière en extérieur.
- Étiquettes par transfert thermique (logos sur boudins gonflables) : MOQ de 50 à 100 pièces. Le coût caché est la découpe—environ 80 à 150 €, généralement absorbée pour les commandes de plus de 500 unités. En dessous, attendez-vous à la voir apparaître comme poste de facturation distinct. Une fois appliquées avec le bon profil de température, ces étiquettes supportent plus de 1 000 cycles de gonflage/dégonflage sans se décoller.
- Sérigraphie rotative (marquage des panneaux) : Le MOQ réaliste est de 200 à 300 pièces. La préparation des écrans coûte de 150 à 120 € par couleur. Les usines qui annoncent 50 pièces en sérigraphie multicolore soit travaillent à perte pour décrocher votre contrat (non durable), soit utilisent un tissu maillé de moindre qualité qui bavera après 50 lavages.
- Sublimation sur toute la surface : La quantité minimale de commande (MOQ) de 100 à 200 pièces est le plancher. Cette méthode ajoute environ 10 jours à la production car les panneaux de tissu doivent être imprimés avant la découpe et la soudure. L’avantage est un marquage sans couture sur les boudins d’air et les panneaux de corps—aucune couture ne coupe le graphisme.
Voici ce que les grandes usines ne vous diront pas : un commande de 50 pièces passe par le réseau de Kelyland car la production ne se déroule pas sur un seul site d’usine. Le tissu est découpé et soudé dans l’installation de tentes. L’impression est confiée à un atelier d’impression dédié qui gère des travaux en petite série pour plusieurs usines. Ce découplage de la découpe/couture et de l’impression est ce qui rend possible une commande de 50 pièces en sérigraphie—l’atelier d’impression ne reste pas inactif entre vos commandes ; il exécute constamment le travail d’autres clients. Une usine intégrée ne peut pas atteindre ce taux d’utilisation sur les petites séries.
Une limitation structurelle à intégrer dans votre tarification FOB : si vous commandez 50 pièces avec une sublimation sur toute la surface, votre coût de fret unitaire sera disproportionnellement élevé. Un conteneur de 20 pieds qui pourrait contenir 800 tentes en expédiera 750 à la place, car les panneaux de tissu imprimés nécessitent un emballage légèrement plus soigné. Ce n’est pas un obstacle majeur, mais cela réduit la marge sur des volumes déjà faibles.
Le repère que je donne aux nouvelles marques de commerce électronique : si votre première commande est inférieure à 100 pièces, restez-en aux impressions numériques ou aux logos par transfert thermique. Réservez la sérigraphie et la sublimation pour votre deuxième cycle de production une fois que vous avez validé la demande et que votre processus d’approbation des échantillons est bien réglé. Le coût unitaire baisse d’environ 18–25% lorsque vous passez de 50 à 500 pièces en sérigraphie—c’est le seuil où les frais d’installation s’amortissent correctement. En dessous de 200 pièces, vous payez pour la flexibilité, pas pour l’efficacité. C’est un échange équitable—il faut juste savoir ce que vous achetez.
Lead Times and Sampling: 30‑45 Day Cycle
Un échantillon bon marché coûte cher s’il ne correspond pas à votre série de production.
La saison dernière, je suis entré dans un entrepôt à Rotterdam où une commande de 500 tentes gonflables venait d’arriver. L’acheteur était blanc comme un linge. L’échantillon de pré-production qu’il avait approuvé deux mois plus tôt avait des panneaux enduits de PU et des coutures à point simple bien nettes. La série de production de masse qui est arrivée avait des panneaux en PVC, des jonctions à double piqûre et un toucher complètement différent. Il a perdu $53,000 avant qu’une seule tente n’atteigne un festival. La cause racine ? L’usine a changé le grade de tissu sans une nouvelle approbation officielle de l’échantillon—et personne ne l’a remarqué parce que l’étape d’échantillonnage avait été précipitée.
C’est pourquoi le prototypage et l’approbation de l’échantillon de pré-production ne sont pas une formalité. Avec l’impression de logos personnalisés sur tentes gonflables, l’échantillon est le contrat. Le protocole interne ici est un verrouillage en trois étapes : 1) une maquette de design avec références Pantone et placement de l’impression sur le patron 2D, 2) un prototype physique sur le tissu de production exact (pas un équivalent bon marché), et 3) un échantillon de pré-production approuvé avec un nuancier de référence que l’équipe de contrôle qualité conserve comme étalon de référence lors de l’inspection en ligne. Prévoyez 7 à 10 jours ouvrables pour cette étape, plus si vous ajoutez une sublimation sur toute la surface qui couvre les boudins d’air. Cette technique particulière exige un séchage et un alignement supplémentaires, ce qui porte la phase d’échantillonnage à environ 20 jours avant le début de la production de masse. Ne sautez pas l’étape deux parce que vous êtes pressé. La remise des frais d’échantillon de $50 à la confirmation de la commande en gros n’est pas le vrai coût ; le vrai coût est ce qui se passe lorsque vous sautez l’approbation.
Concernant la conception de l’emballage : cela ne doit pas vous ralentir. Une fois la spécification du produit figée, les visuels d’emballage se font en parallèle de l’échantillonnage. La clé est de soumettre vos plans de découpe, les exigences de code-barres et tout guide d’étiquetage spécifique à Amazon dès la phase de conception. La chaîne d’approvisionnement ici maintient la production de l’emballage sur un calendrier séparé—généralement 15 à 20 jours pour des cartons ou sacs personnalisés imprimés—et la termine en même temps que la série finale. Ainsi, le délai total de production des tentes gonflables de 30 à 45 jours ne s’étend pas à 60 à cause de l’emballage. Vous n’atteignez un total de 45 à 55 jours que si vous choisissez une méthode d’impression intégrale qui empiète sur l’échantillonnage, comme la sublimation des boudins d’air que j’ai mentionnée.
-
- Phase d’échantillonnage : 7 à 10 jours pour un marquage standard par sérigraphie ou transfert thermique ; 20 jours si la sublimation recouvre les boudins d'air.
- Lancement parallèle de l'emballage : Commence dès le premier jour du gel du design. 15 à 20 jours supplémentaires, mais aucun retard net si géré en parallèle.
- Production de masse : 30 à 45 jours à partir de l'approbation de l'échantillon. Les impressions pleine surface ajoutent 10 jours. Les étiquettes à transfert thermique testées au-delà de 1 000 cycles de gonflage au bon profil de température ne présentent aucun décollement.
Utilisez ce benchmark lors de votre prochain appel fournisseur : pour une commande en petite série de 50 pièces avec logos personnalisés par transfert thermique, de la validation du design à la disponibilité EXW, visez 40 jours. Si vous faites une impression sérigraphique trois couleurs sur panneau et des étiquettes suspendues personnalisées, 45 jours. Et si quelqu’un vous propose moins de 30 jours pour une tente gonflable entièrement personnalisée avec impression sur boudin d’air, creusez plus loin : les coutures doivent se détendre après l’impression, sinon vous aurez une déformation à la première gonflage. Ce n’est pas un raccourci de production qui vaut la peine.
Conclusion
Une décision de marquage sur une tente gonflable ne se limite pas au tissu de l’auvent. Elle s’étend sur les boudins d’air, touche le sac de transport et atterrit sur l’encart d’emballage que le client voit en premier. La bonne méthode d’impression garantit 500 heures de résistance aux UV sans craquelures. La mauvaise laisse votre logo s’écailler après une seule saison de festival — et vos avis Amazon le refléteront rapidement. Ancrer ces choix sur un fournisseur qui calibre les profils de température du transfert thermique en fonction des épaisseurs de paroi en TPU spécifiques, c’est ce qui distingue un produit d’une saison d’un incontournable de catalogue pluriannuel.
Avant de finaliser un accord de production, posez à votre fournisseur trois questions par oui/non. Un : peuvent-ils documenter les réglages exacts de température et de temps de maintien utilisés pour les étiquettes à transfert thermique sur le matériau des boudins d’air de votre tente ? Deux : le délai de sublimation intégrale ajoutera-t-il plus de 10 jours à la fenêtre standard de 30 à 45 jours ? Trois : leur quantité minimale de commande pour les impressions personnalisées est-elle inférieure ou égale à 100 unités via les ateliers d’impression partenaires ? Si une réponse est floue, mettez la commande en pause. L’étape d’approbation des échantillons — y compris un échantillon de préproduction de qualité industrielle avec votre combinaison exacte d’encre et de tissu — devrait régler ces points avant le début de la coupe en masse.
Questions fréquemment posées
Quelle méthode d'impression résiste le mieux sur le tissu de tente gonflable ?
La sublimation surpasse la sérigraphie sur les boudins gonflables en TPU et en PVC, car l'encre se lie au niveau moléculaire au lieu de rester en surface. La sérigraphie peut se fissurer aux endroits où le matériau fléchit, alors soyez prudent. Demandez toujours un rapport de test de cycles de flexion avant d'approuver un procédé d'impression.
Quel est le MOQ réaliste pour des tentes gonflables imprimées sur mesure ?
Pour les tentes en sublimation intégrale, les quantités minimales de commande (MOQ) commencent généralement à 50 à 100 unités lorsque vous travaillez avec un partenaire OEM flexible comme Kelyland. Des emplacements de logo plus petits via transfert thermique ou sérigraphie peuvent parfois être ajoutés avec un coût par design inférieur. Confirmez la MOQ selon la méthode d'impression lors de la soumission des visuels.
Combien de temps le marquage personnalisé des tentes ajoute-t-il à la production ?
Le délai de production standard est de 30 à 45 jours, et l'ajout d'une personnalisation d'impression ne prolonge pas ce délai lorsque les visuels sont approuvés avant l'étape de pré-production des échantillons. Les impressions complexes sur toute la surface peuvent repousser l'échantillonnage. Finalisez les visuels pendant la phase de collecte des demandes pour éviter les retards.
Pouvez-vous mettre un logo directement sur les poutres gonflables ?
Oui, les techniques de transfert thermique et de marquage en moule permettent d'apposer des logos sur les boudins gonflables sans compromettre la résistance des soudures si elles sont appliquées correctement. Évitez les encres à base de solvants ou les couches de sérigraphie épaisses qui rigidifient le matériau et augmentent la. Demandez un échantillon de test d'intégrité des soudures avant la production en série.
L'impression intégrale en vaut-elle la peine pour le lancement d'une petite marque ?
La sublimation intégrale offre un impact maximal en rayon et une résistance à la décoloration UV, ce qui justifie le coût d’outillage si vous prévoyez de recommander. Pour une exécution ponctuelle d’événement. Basez la décision sur le potentiel de commandes répétées et le nombre de tentes dont vous aurez besoin chaque année.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語