 跳到内容

件名: エアレス式テントのメンテナンス — 試作品と量産品に差異あり。次ロットの決定前にQAへ転送中。購買先の$50K注文がキャンセルされたのは、試作品は風船のように膨らんだものの、量産品のエアビームバルブの公差が異なっていたためです。これこそが、マーケティング資料には載らない「エアレス式テントのメンテナンス」の真実——サンプル検査時のパフォーマンスと、大量生産ロット全体の気密維持能力とのギャップのことです。.
アウトドアブランドのマネージャーにとって、フィールドでの信頼性が製品そのものです。テントが一夜明けてぺしゃんこの状態になったり、展開中にシームから空気が漏れ始めたりすれば、調達協議はFOB価格論議から返品率の話へと変わります。フィールド故障の主な原因は生地への切り傷ではありません。繰り返しの折りたたみによるバルブからの漏気です。つまり、ビーム生地そのものと同様に、バルブデザインとその周囲の品質公差にも厳格な検査が求められるのです。工場では適正膨張していても、周囲温度が10°C低下するごとに0.5 PSIずつ気圧が下がります。したがって、25°Cで適切に空入れされたユニットは、朝の5°Cでは明显にへたった状態で発見されることがあります。.
メンテナンスプロトコルは、冬季運用における毎日の圧力チェックから始まり、修理戦略はエアビームがPVCかTPUかによって決定されます。TPUビームにPVC系溶剤セメントで修补することは恒久的な誤りであり、コーティングを弱め、保証を無効にします。スペアバルブ、圧力計、ビーム素材に対応した正しい接着剤を含むフィールド修理キットはアクセサリーではなく、繰り返し展開するインフレータブルシェルターを調達する者にとっての最低限必要な注文条件です。正しく理解して 。 いれば、メンテナンスは単純です。間違えれば、すべての交換部品の対応が交渉事になってしまいます。.
フィールドメンテナンスが救援テントの実質的な寿命を決定する理由
救援テントのフィールド障害の約80%は、切り傷ではなくバルブ問題です。.
ほとんどの現場チームは、切り傷がインフレータブル救援テントに対する最大の脅威だと考えています。実際は逆です。フィールド障害の約80%はビーム生地ではなくバルブに起因し、その根本原因は繰り返しの折りたたみによる機械的疲労です。.
持ち運び、展開、再展開の各サイクルがバルブ基部に応力をかけ続けます。時間が経つとバルブのフリップが座席に着座しなくなり、テントは一夜明けても気圧が低下します。現場チームはビームのせいにして、存在しない切り傷を探すのに数時間を費やします。.
バルブ設計がメンテナンス性を決定する
ボルト締め式バルブは、このサイクルにおいてフル溶接式バルブを大幅に上回る耐久性を示します。ボルト締め式バルブが故障した場合、基本的な手持ち工具を持つ1名が現場でバルブアセンブリを交換できます。一方、フル溶接式バルブが故障した場合、デポレベルでの修理か工場への返却が必要になります。.
-
- ボルト締め式バルブ: 基本工具で現場交換可能。交換可能なガスケットにより、繰り返し折りたたみサイクル全体を通じてシール持続性が優れています。.
- フル溶接式バルブ: 初期部品コストは低いものの、応力が溶接線に集中します。故障するとビーム全体を工場へ返品する必要があります。.
穴あき傷は視覚的に確認できます。穴が見えればパッチを当てて完了です。しかしバルブの漏れは隠蔽性が高く、テントは見た目は正常でも、高風下で構造がたわんで形状を失います。救助活動において、これはチームが休息を取る代わりに夜通し2回の再加圧を余儀なくされることを意味します。.
この不良モードの発生を抑える sourcing 判断が鍵です。ISO 9001認定を取得し、年間80万張のテントとタープを生産するKelyland提携工場(寧波)では、PVCおよびTPUエアチューブテントのバルブタイプを見本承認段階で指定して製造しています。サンプル承認段階でボルト締め式バルブ設計を確定させ、 量産, 、現場チームの夜通しのたわみトラブルから守りましょう。.
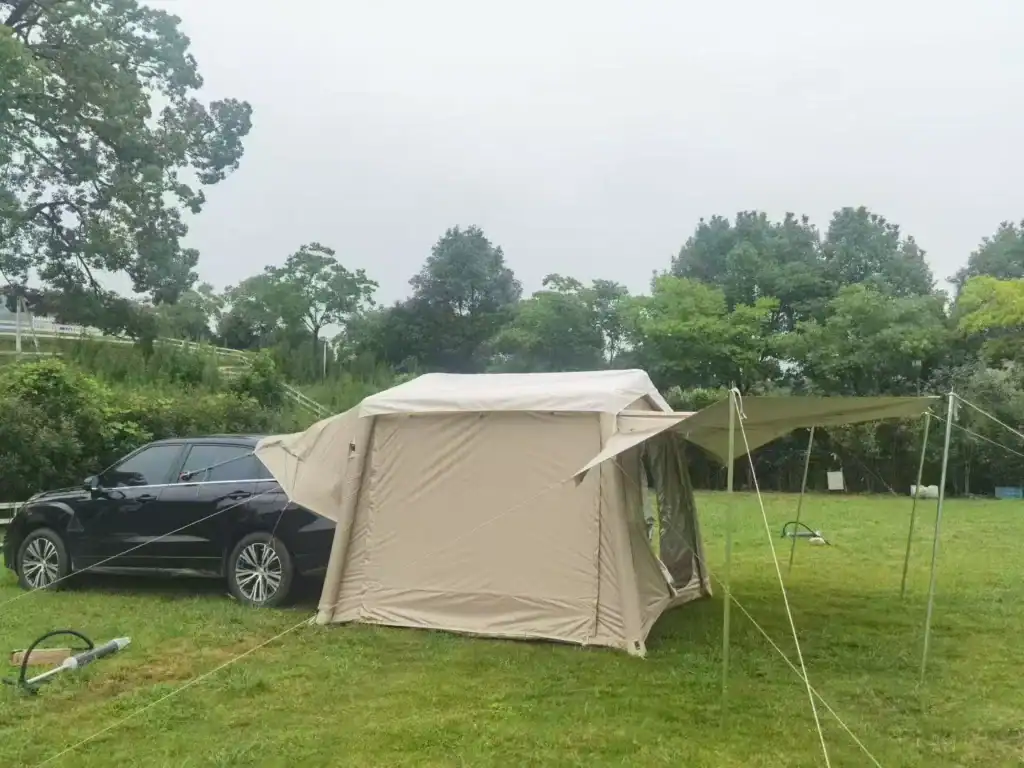
毎日の圧力チェック:適切なPSIの設定
一夜明けの10°C温度低下により、ビーム内の空気圧は約0.5 PSI低下します。設営時だけでなく、毎日朝確認してください。.
温度変化により内部圧力は10°Cあたり約0.5 PSI変化します。25°Cで加圧された救助用テントは、5°Cでは著しく柔らかく感じるでしょう — これは物理現象であり、漏れではありません。設営時しか圧力を確認しない現場チームは、見えない漏れを追いかけ、温かいテントを再加圧した結果、太陽が布地に当たった際に作動範囲を上回る過圧になってしまう恐れがあります。.
各種ビームシステムにおけるゲージの読み方
-
- 統合型アナログゲージ: バルブ基部に設置され、実際のシステム圧力を表示します。ビーム自体を測定するため、加圧中の空気フローを測定するものより信頼性が高く、最も確実な参照値となります。.
- ハンドヘルドデジタルマノメータ: マルチビームテントのスピーディーな設営。デジタルチェックツールを使えば、1本のビームの加圧チェックを1分未満で完了でき、夜明け前のセットアップではそれが大きな差を生みます。.
- ゲージ不要: 低予算のビームには圧力表示が省略されている場合があります。手頃な価格のデジタルマノメーターがあればこの課題は解決し、これはすべての現場キットに必須です。.
Kelylandの提携工場はISO 9001:2015に準拠し、10ステップの製造工程では各段階で縫製とメカニズムの検査を行っています。しかし、工場では完璧に着座していたバルブも、輸送中の繰り返し折りたたみで位置がずれることがあります。2ステップの簡易チェックでこれを発見できます。完全に空気を注入し、バルブ底の隙間から漏れる音を確認してから、一旦空気を抜いて再注入してフラップを再着座させます。これは救援活動において最も効果的な品質検査です。.
一晩の温度変化後の空気補充
冬場の運用では、25°Cから5°Cへの温度変化で一夜明けに約1.0 PSIの圧力低下が生じます。朝の点検時に規定値まで補充しますが、日中にしっかりと硬くなるまでは注入しすぎないでください。テントが温まると圧力は自然に回復するため、作業圧力を上回る圧力をかけ続けると溶接部に負担がかかります。毎朝同じタイミングで圧力を読み取り、記録してください。数値が予想される「10°Cあたり0.5 PSI」のカーブと一致しない場合は、まずバルブを疑ってください。.
バルブの管理と交換
ほとんどのバルブ漏れは、清掃と再着座で解決します。.
繰り返し折りたたみの後のバルブ漏れは、インフレータブル救援テントの現場故障の主要原因であり、穴あきではありません。折りたたみサイクルのたびにフラップの着座部にストレスがかかります。何十回もの展開後、わずかにずれたフラップでも空気が漏れ出し、一夜明けにビームが軟化してしまいます。だからこそ日常的な圧力チェックが重要なのです。.
バルブフラップを清掃して再着座させる
まず最も簡単な対策から始めましょう。キャップを開け、埃が出ない布でフラップとシートリングを拭き、空気抜き時にフラップの下に詰まった砂やゴミを取り除きます。フラップを平らで中央に位置させて着座させ、キャップを閉めて注音を確認します。ほとんどのバルブ漏れは、フラップを適切に再着座させると止まります。.
バルブコアとフルバルブベースの違い
部品を注文する前に、どの部分が故障したか特定してください。バルブコアは内部のフラップまたはスプリングアセンブリです。清掃と再着座しても漏れが止まらない場合は、コアが磨耗しているため交換が必要です。バルブベースはビーム生地とbondingされているフランジ部分です。フランジの変形や周囲の溶接部にクラックが見られる場合は、フルベースの交換が必要です。.
-
- バルブコア: まず消耗する箇所です。ボルトクランプ式バルブの場合は基本工具で現場交換可能で、ビームを切り開く必要はありません。.
- フルバルブベース: 構造的破損。既存フランジの除去と、適切な高周波溶接設備を備えた工場での新品フランジ溶接が必要です。.
デザイン選択が修理コストを決定します。機械的ボルト緊縮バルブは全溶接バルブよりも長寿命で、ビームを切断することなくコア部分を数分で交換可能です。溶接バルブの故障はテントを生産現場への返却を意味します。年産80万単位、CE・BSCI・ISO 9001認証を取得した寧波のテント工場であればこの手直しに対応可能ですが、標準的な生産リードタイムは30〜45日。これは緊急支援テントとしては長すぎます。.
PVCエアビームの切り傷修理
修理の耐久性は接着剤の結合強度に依存します — 硬化時間は必ず守ってください。.
$50,000 支援テント注文を無効化する最速の方法は、不適切な接着剤でPVCエアクームをパッチすることです。フィールドでの修理失敗は穿刺自体よりも、パッチ・セメント・ビーム素材間の化学的不一致に起因することがほとんどです。.
接着剤の選択:PVCソルベント系セメントのみ
PVCエアドームは、表面接着ではなく溶剤接合で仕上げられています。補修用セメントはパッチとビーム素材を化学的に融合させる必要があります。つまり、スーパーグルー、ラバーセメント、シリコーンシーラントではなく、空気入り製品専用のPVC溶剤系セメントを使用しなければならないのです。.
-
- 正しい接着剤: PVC溶剤系セメント(PVCウェルドとしても販売されています)。これはPVC表面を軟化させ、溶剤が揮発する際に融合した結合を生み出し、パッチをビームの一部にします。.
- 誤った選択肢: サイロシアノアクリレートは脆い結合となり、曲げに対して亀裂が入ります。ラバーセメントはゴム質を保ったまま、繰り返し折りたたんだ後に接着力を失います。どちらも一見順調に見えても、実際の現場で破綻します。.
- TPUへの注意: ビームがTPU製の場合は直ちに停止してください。PVC溶剤系セメントはTPUコーティングを劣化させ、保証を無効にします。TPUには別項目で解説するポリウレタン系接着剤が必要です。.
パッチ当ての手順と硬化時間
ビームを完全に減圧します。イソプロピルアルコールで穿刺部位を cleaning し、十分に乾燥させます。はがれを防ぐためパッチの角を丸めて切り、パッチとビーム表面の両方にPVC溶剤系セメントを薄く塗布します。セメントが触れてくるところまで待ち、パッチを押し当て、平らなツールやローラーで空気を絞り出します。.
メーカーが定める硬化時間(通常は一泊)以上、テープやクランプでパッチを確実に固定します。早期に再加圧すると溶剤が速すぎ flashy になり、多孔質な結合となって作業圧力で漏れが生じます。Kelylandのパートナー工場はISO 9001:2015認証取得企業がほとんどで、溶剤接合シームでPVC・TPUエアドームを製造し、生産工程で溶接強度を検査しています。同じ手法で修理されたものは、繰り返し設置サイクルにも耐えます。.
TPUエアビームの切り傷修理
TPUビームへのPVC接着剤使用は恒久的な構造上のミスです。ポリウレタン系接着剤を使用し、24時間クランプしてください。.
TPUとPVCは作業台で見かけは似ていますが、補修化学薬品は相容れません。PVC溶剤系セメントは基材の表面層を溶解することで接合しますが、TPUでは同じ溶剤が重合体を攻撃し、空気を保持する結合を形成しません。パッチはきれいに密着しても、作業圧力下でビームが flex してから数日後に壊れることがあります。.
この素材は薄いため、誤った接着剤は恒久的な損傷を与えます。湖北襄阳にあるKelylandのパートナー工場は年間250万枚のエアドームを製造し、TPUフィルムは0.4mm〜0.6mmで加工しています。その薄さでの溶剤劣化は再発性の漏水ポイントを生み、ビームの保証を無効にします。.
フィールドでのパッチ当て手順
-
- 圧力をゼロまで完全に抜く: 加圧ビームへのパッチ当ては曲がった応力表面を架橋し、その下に空気を閉じ込めます。数日以内に剥離が発生します。.
- 両面の準備: イソプロピルアルコールで清掃し、細かい研磨紙で軽く傷をつけてから、TPU用に設計されたポリウレタン接着剤をパッチとビームの両方に塗布します。.
- 24時間クランプ固定: ローラーで中央から外側へ押しつけ空気を排出し、再加圧する前に均等な圧力で完全な24時間の硬化期間を設けます。.
この24時間のクランプ固定は、フィールドチームが最も省略しやすい工程です。早期にクランプを外したパッチは一見堅固に見えても、繰り返される加圧サイクルの後で剥離します 。. 加圧サイクルを繰り返すうち にインフレータブルテントのエアビーム は持続的な圧力を受け、テントを展開するたびに屈曲します。時間を節約すべき箇所は硬化工程ではありません。.
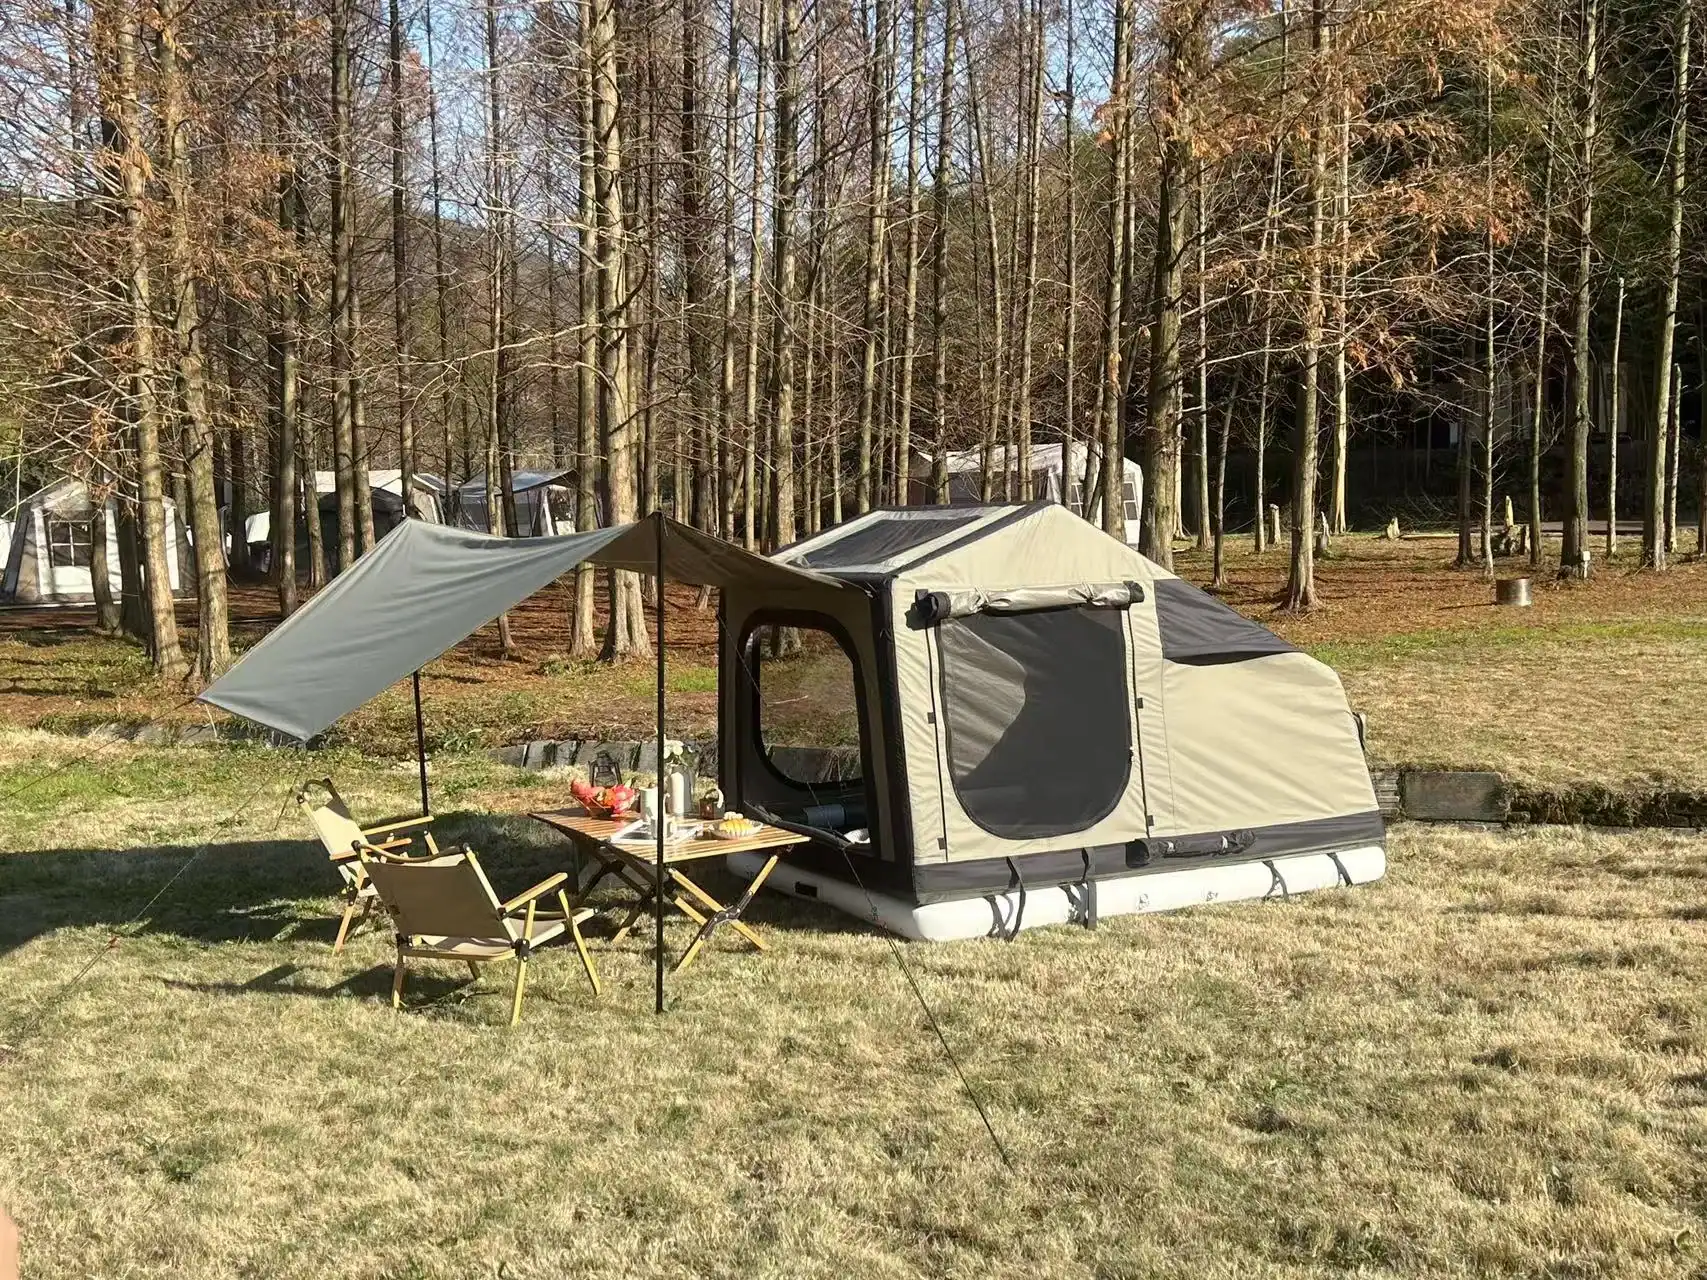
長期保管後のシーム剥がれ
荷重を支える溶接部の剥離は工場欠陥であり、フィールド修理の対象ではありません。.
高周波溶接における剥離の特定
高周波溶接は、圧力下でPVCまたはTPU層を融解させることで2枚のコーティング済み生地を結合します。RFパラメータがずれる(熱が不足している、誘電体電流が不均一、または溶接面に異物がある)と、サンプル承認時は融合しているように見えても、長期保存後に失敗します。最初の目に見える兆候はシーム沿いの乳白色の線です。次に縁がフラップ状に持ち上がり、汚れが付着して折りたたむたびに進一步に剥がれていきます。.
エアビームのすべての溶接部に沿って親指で圧力をかけ、設置前に剥離を捕捉します。ある部分がバネのように跳ね返ったり、基布から分離したりする場合はマーキングします。その後、作動圧まで加圧し、シームからの微かな漏れ音を確認します。石鹸水で漏れ経路を特定できます。剥離はよく応力がかかる箇所に現れます:バルブパッチ周辺、ビームがテント本体に接続される角、および収納バッグの折り目に沿った箇所です。.
テントを工場へ返品すべきタイミング
気柱の中央部の穴は修理可能ですが、デラミネーションした溶接部は不可能です。結合強度は元のRF溶着の強さに依存します。現場での接着剤は、特にTPUにおいて、コーティング層間の分子結合を再現できません。剥離が荷重支持気柱のいずれかに沿って生じている場合、風が吹く前からテントは構造的に脆弱です。これを無視すると展開時に気柱が破裂し、シェル全体が損傷するリスクがあります。.
溶接ウェブが継手で浮き上がっているとき、継手のいずれ側も軽い手圧で分離しているとき、または内側の生地層が露出しているときに返品してください。RF溶着による工場での再試験は、ミッション中の突然の破綻よりもダウンタイムが少なくて済みます。Kelylandの検査プロトコルは生産工程のあらゆる段階で溶接の完全性を確認し、寧波ネットワーク内の提携テント工場はISO 9001:2015手順に従っています。したがって、新品ユニットの継手分離欠陥は現場でのPatchではなく、交換の対象となります。.
すべての救援発注に必須のスペアパーツキット
救济用テントの故障の大部分は、穴あきではなくバルブの漏れに起因します。.
ほとんどのスペアキットは穴あき修理に焦点を当てています。反復的な展開では別の変化が顕著です:現場故障の主な原因は バルブの漏れ であり、気柱の裂け目ではありません。ボルトクランプ式バルブはドライバーで数分で交換可能です。一方、完全に溶接されたバルブは工場修理か、テント廃棄を意味します。チームが現場で実際に修理できるものを備蓄してください。.
パッチは気柱の生地に合わせて選択する
パッチ素材はチューブ素材と一致しなければなりません。PVC製エアービームにはPVCソルベント系セメントのみを使用できます。TPU製ビームにはポリウレタン接着剤が必要です。TPUビームにPVCグルーを使用すると、溶剤がコーティングを軟化させ、溶接を弱め、保証を無効にします。これは取り返しのつかないミスです。Kelylandのエアービームおよびエアマットレス製品群は同一のPVC/TPU素材ファミリーを使用しており、0.4mm〜0.6mmの耐穿刺性壁を持っています。したがって、パッチストックもその仕様を反映する必要があります。.
-
-
- PVC製ビーム: ソルベント系PVCセメントおよびPVCパッチフィルム。再加圧前に12〜24時間の乾燥時間を設けてください。.
- TPU製ビーム: ポリウレタン接着剤。圧力ゼロの状態でパッチを貼り付け、完全に硬化させるまで24時間 clamp 固定してください。.
- 壁厚: ベースチューブと同じ0.4mm〜0.6mm範囲のパッチフィルムを使用して、補修部がオリジナル同様に屈曲できるようにしてください。.
-
バルブ、ポンプアダプター、圧力計
-
- バルブコア: フラップシールは折り畳みを繰り返すと最初に磨耗します。テントごとに予備を一式用意してください。.
- ボルトクランプ式バルブベース: 基本ツールで現場交換可能です。長期展開の場合はテントごとに2個用意してください。.
- ポンプアダプター: クイックロック式とベイオネット式の膨張ポートをカバーし、どの作業員用ポンプでも使用可能にします。.
- プレッシャーゲージ: 温度変化 約10°Cあたり0.5 PSIの内部圧力変動を生じさせます。毎朝確認してください。.
すべての子供たちにラベルを付け、キットを密封しましょう。時間の制約がある救助隊は、正しそうに見える最初のチューブをつかみ取ります。Kelylandの提携工場はISO 9001:2015に基づいて運営され、各生産段階で検査が行われ、出荷前チェックによりスペアキットがサンプル段階で承認されたものと同じであることを確認します。.
記録管理とテントのライフサイクル管理
ログブックはテントが故障する前に故障を予測します。.
現場で失敗するテントは、通常、最初の運用時に失敗することはありません。失敗は日々の記録の中に静かに蓄積します——二度も補充が必要なバルブ、毎朝低い读数を示すビーム、折りたたむたびに異なって見えるシーム。 Fleetオペレーターはこのパターンを知っています。問題はフィールドチームがそれを記録しているかどうかです。.
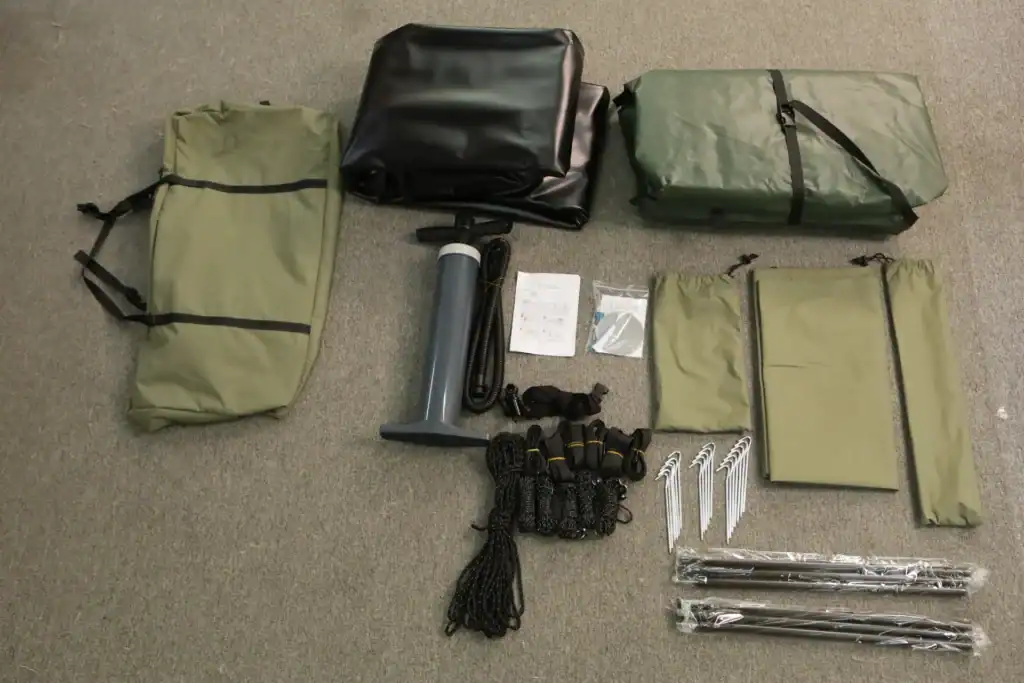
毎日の圧力ログと月次の再膨張テスト
運用日ごとに4つのデータポイントを記録します:膨張時のPSI、満タンの圧力までの時間、膨張時の環境温度、そして追加の体積。温度変化は約10°Cあたり0.5 PSIの内部圧力変動を生じさせるため、25°Cで適切に膨張させたテントは5°Cでは柔らかく読み取られます。これは物理学であって、漏れではありません。ログはその二つを区別します。.
月に一度、テントを完全に脱気し、定格圧力まで再膨張させ、24時間放置します。低下を測定します。 modest な損失は通常の素材の弾性です。明らかな低下が見られる場合は、システムに実際の問題があることを意味します——通常はバルブシール、稀にソープウォーターで数分で特定できる微小な穴です。.
テントの運用からの退役タイミング
-
- バルブ基部の疲労: 同じ場所での2回目のバルブ本体の失敗は、基部の溶接が疲労したことを意味します。現場での交換は維持できません。ビームは終わりです。.
- 溶接の剥離: 高周波溶接部での分離は工場レベルの修理です。剥離した溶接をパッチで覆うことは、構造上の完全性を回復しません。.
- コーティングの孔隙率: ビーム表面の気密コーティングが失われると、生地は定格圧力を維持できません。テントは一見使用可能に見えても、実際に機能停止します。.
- ミissionリスク: 救援活動では、修理コストが焦点になってはいけません。展開中にテントがfailureした場合、損失はシェルター能力そのものです。現場failureの後ではなく、調達契約を締結する時点で廃棄基準を設定してください。.
廃棄データは工場へフィードバックされるべきです。Kelylandの提携工場はISO 9001:2015認証を取得し、生産の全段階で検査を実施しているため、failed溶接の画像、PSI履歴、展開回数が、素材や構造の調整可能なエンジニアへと届きます。このフィードバックループが、次の生産ロットを前回のものよりも耐久性の高いものにするのです。.
結論
正しいインフレータブルテントのメンテナンスが、50回展開可能なテントと救援活動中にfailureするテントを分けます。圧力点検、適切な接着剤の選択、バルブの手当ては1日数分の作業で、壊滅的な脱気を防ぎます。これらの手順を正しく実践すれば、エアービームは長年にわたり指定された品質許容範囲内に保たれます。.
-
- 毎朝圧力を確認してください;10°Cの低下は内部圧力を約0.5 PSI低下させます。.
- バルブからの漏れは、穿刺よりもむしろ、繰り返し折りたたんだ後に生じるフィールドfailureの主な原因です。.
- TPUエアビーム ポリウレタン接着剤の使用と24時間 clamp硬化を必須とし、PVC用グルーは保証を無効にします。.
- 救助用テントキットには、予備バルブ、パッチ材、圧力計を必ず用意してください。.
次の救助用テント注文を仕様決定する前に、パッケージに付属するバルブの種類とパッチキットを確認してください。マッチしたパッチ接着剤とスペアボルト式クランプバルブなしで出荷されるテントは、現Fieldチームがその場で工夫することを強いることになります。インフレータブルテントとエアーマットレスのラインナップから、スペアパーツキットがビーム素材と適合することを確認するか、展開スケジュールとともに調達チームにご連絡ください。.
よくある質問
インフレータブルテントのメンテナンスにおける80/20の法則とは?
リリーフテント「Around 80%」のフィールドトラブルは、突き刺し傷ではなくバルブの故障が約8割を占めています。ビーム生地をチェックする前に、バルブフレップ、シート、圧力を中心とした日常点検に注力してください。ビームの加圧低下が見られたら、まずバルブを確認しましょう。.
インフレータブルテントのポールが耐えるべきPSIはどのくらいですか?
各ビームモデルのメーカー記載PSI仕様を遵守してください。10°Cの夜間温度低下で約0.5 PSI減少するため、温度変化があった朝は必ず再加圧してください。ビームラベルに記載の定格PSIを超えないでください。.
How do you repair PVC air beams?
Use PVC solvent cement, not general-purpose glue, for PVC air beams. Patch at zero pressure and allow full curing time before re-inflating. Match the patch and adhesive to the beam material.
TPUエアビームはどのように修理しますか?
TPUビームにはPVC用セメントではなくポリウレタン接着剤が必要です。接着は圧力ゼロの状態で行い、クランプ時間を厳守して耐久性のある接合を実現してください。PVC製とTPU製の修补材は絶対に混合しないでください。.
テントはいつ工場へ返品すればよいですか?
長期間の保管後、高周波溶接シームが剥離または剥がれた場合は、テントを工場へ返送してください。野外での応急パッチ修理は構造上の溶接不良に対する信頼性の高い解決策ではありません。写真は工場へ送信し、修理可否の判断を受けてください。.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語