 跳到内容

独自ブランド Orders の失敗の多くは $50,000 から始まる——フィールドでのトラブルではなく、生産前サンプルと量産品の間に潜むギャップで。あなたの 。 恐らく印刷されたフライシートとキャリーバッグのロゴをチェックしただけでしょう。多くの品質許容範囲に関する会話はファブリックデニールで終わり、実際に失敗する2箇所——バルブステムの溶接とビームがフロアと接合するシーム——には至りません。FOB価格の圧力により、工場はあなたを守る唯一の仕様、すなわち溶接部におけるTPUフィルムの厚さを削り込みます。.
その物理的メカニズムは単純であり、QCチームの前に提示する価値があります。. ビーム内の空気は、温度が10°C上昇するごとに約1PSI膨張します. 。20°Cで12PSIまで.inflateし、テントを40°Cの直射日光下に放置すれば、たった1回のポンプでも16PSIに達します。この余分な圧力はビームで最も硬い部分であるバルブステムに集中し、溶接が剥がれ始めます。圧力解放バルブを省略するか、その接合部に0.4mmフィルムを使用する工場は、予測可能な保証クレームを輸出していることになります。.
価格交渉の前に仕様を決めておきましょう。次のサプライヤーとの通話では、バルブ溶接部に0.6mm TPUを、ビームの耐圧等級を超えて補正された圧力解放バルブを、そして20°Cから40°Cの温度サイクルテストでシーム failure がないことを要求してください。これこそが、2季目を生き延びるテントと部品バラバラで戻ってくるテントを分けるベンチマークです。.
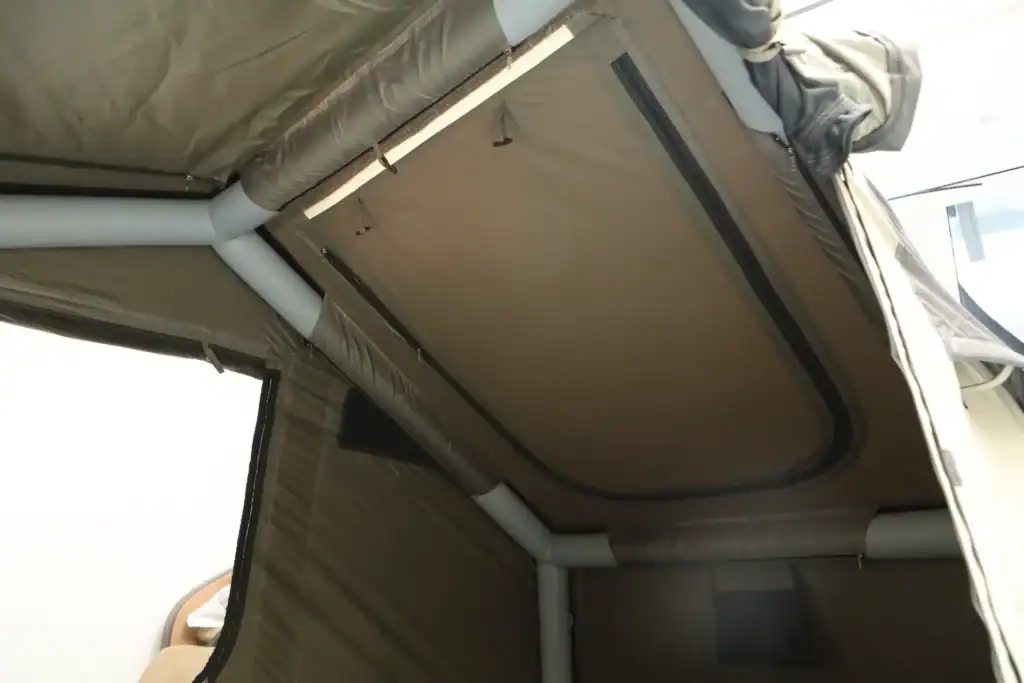
故障 #1: バルブステムの分離
涼しい朝のエアビームの過剰ポンプは、圧力を16PSI以上まで引き上げ、バルブステムを溶接部から引き裂くことがあります。.
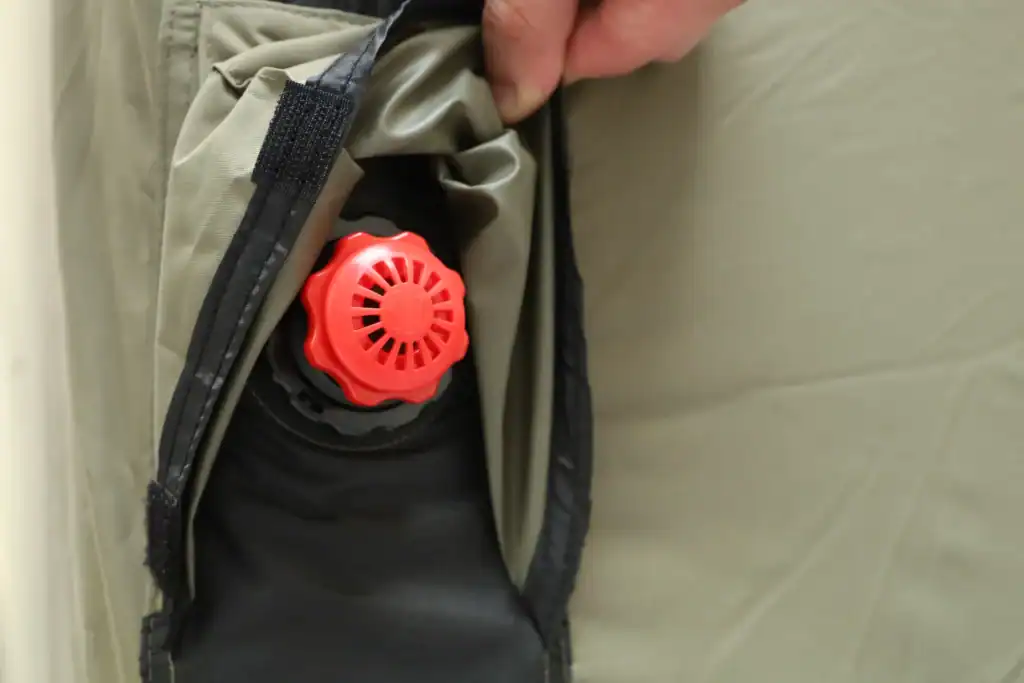
バルブステムはインフレータブルテントで最も構造的に弱い点です。プラスチック製のステムはビーム壁に溶接されており、その溶接部は8–15 PSIの動作圧力、繰り返し設営と撤去、そして日中から夜間の温度変化に耐えなければなりません。返品されるテントの「漏れ」の多くはビーム生地への穴ではなく、このバルブ基部に起因します。一度溶接が持ち上がると、どんなパッチキットでも修復できません。.
過剰ポンプがステムを緩める理由
手動ポンプには周囲温度に連動した自動停止機能がありません。冷たい朝、ユーザーは柔らかいビームを感じてさらに空気を入れて、圧力ではなく手触りで停止します。PVCコーティングポリエステル製のビームも-10°C以下では硬化するため、寒い天候ではビームがさらに空気が足りないように感じられます。その後、日差しがテントを照らすと、内部の空気は約10°Cにつき1 PSIずつ膨張します。20°Cで12 PSIに設定されたビームは、40°Cでは16 PSIを超えて上昇することがあり、余分な負荷がバルブの溶接部分に集中します。.
この圧力スパイクが時間をかけてダメージを与えます。まず最初に空気を注入する際にステムがポップすることは通常ありません。過剰なポンピングを繰り返すうちに疲労し、溶接端が浮き上がり、次の設営時にSTEMビーム壁から圧力スパイクによる負荷に耐えられない状態で引き裂かれます。これが現場での空気テントバルブ問題の多くを引き起こすメカニズムです。.
工場での設計段階で修正仕様を決定する
-
- 素材の選定: TPUフィルムは低温でも柔軟性を保ち、繰り返される曲げにも耐えられるため、バルブ周辺ではPVCコーティングポリエステルより耐久性があります。供应商がビーム全体に0.4mmのTPUを主張する場合、バルブ補強部には0.6mmを要求してください。.
- バルブの形状: ボストンバルブはビーム面にフラッシュ取り付けでき、広い溶接面積を提供します。リーフバルブはシンプルで安価ですが、接合面積が小さいため、圧力スパイクによって引き裂かれやすい特徴があります。.
- 溶接方法: 材質が適切に扱われる場合、TPUに対する高周波溶接は熱風溶接よりも一貫性のあるシールを実現します。溶接幅と温度設定は品質管理仕様に加え、機械オペレーターへの委ねにしてはいけません。.
- 圧力解放機構: 圧力解放バルブは、溶接部やステムが限界に達する前に過剰なPSIを放出します。涼しい朝と暑い午後との間の6 PSIの振れ幅を考慮すると、このカテゴリで最も一般的なアフターフォロー対応に対しては低コストの保険となります。.
キーランドの inflatable tent partner factory in Jinhua, Zhejiang produces 500,000 units per year under ISO 9001 and CE. That production volume means valve weld parameters and material thickness have to be locked into the QC inspection sheet before the first unit runs. For a private-label program, put the same specs in writing: valve style, TPU thickness at the weld zone, weld method, and pressure relief.
故障 #2: 溶接シームの亀裂
溶接シームの破壊はランダムな穴あきではなく、圧力が原因で生じます。.
ビームは保持され、生地は健全です。バルブから数cm離れた溶接線に沿って裂け目が入り、設営後20分以内にテントはへたり込みます。現場報告の多くはこれを puncture と呼んでいます。しかし実際は圧力によるシーム破壊であり、テントが梱包される前に生じる設計上の誤りがブランドを問わず繰り返し発生します。.
正常動作温度ではエアビームの空気圧は8〜15 PSIです。ただし、密閉されたビーム内の空気は、温度が10°C上昇するごとに約1 PSI膨張します。20°Cで12 PSIに inflated されたテントは、40°Cでは16 PSIを超すことがあります。これにより溶接部、特にバルブステムとビーム壁が接合される箇所に過度なストレスがかかります。.
溶接シームがベース生地より先に裂ける理由
エアビームのシームは、高周波溶接またはホットエア溶接で作られます。RF溶接は熱可塑性フィルムを分子的に融合させ、ホットエア溶接は温度とローラー速度を制御します。これらのパラメータが大規模生産中に drifting すると、サンプルでは問題なくても圧力サイクルで失敗します。その破損形態は予測可能で、溶接端部での Peel ストレスが生じます。.
0.6mm 溶接ゾーン仕様
ビームフィルムは通常、厚さ0.4mm〜0.9mmのTPUです。メインシーム部とバルブベースには、少なくとも0.6mm TPUを使用し、各独立ビームに減圧バルブを取り付ける必要があります。これがなければ、強力なポンプと日中の熱により、12 PSIのテントが16 PSIの危険な状態(リヤビリティ)になります。.
-
- 仕様: メインの縦方向シームとバルブベースの補強には高周波溶接を使用してください。プロセスの drift がある場合、ホットエア溶接線では達成できない剥離強度を RF 融着は与えます。.
- リスク: エアビームの空気圧は、10°Cの上昇につき約1 PSI増加します。20°Cで12 PSIに inflated されたテントは、40°Cでは16 PSIになります。これがバルブ付近の裂け目の原因です。.
- 工場での確認項目: 各ビームの溶接剥離試験記録と減圧バルブの有無を確認してください。浙江省金華にあるKelylandのインフレータブルテント提携工場は、ISO 9001およびCE認証ラインで年産50万ユニットを生産しています。.
故障 #3: ビーム素材の選定と剥離
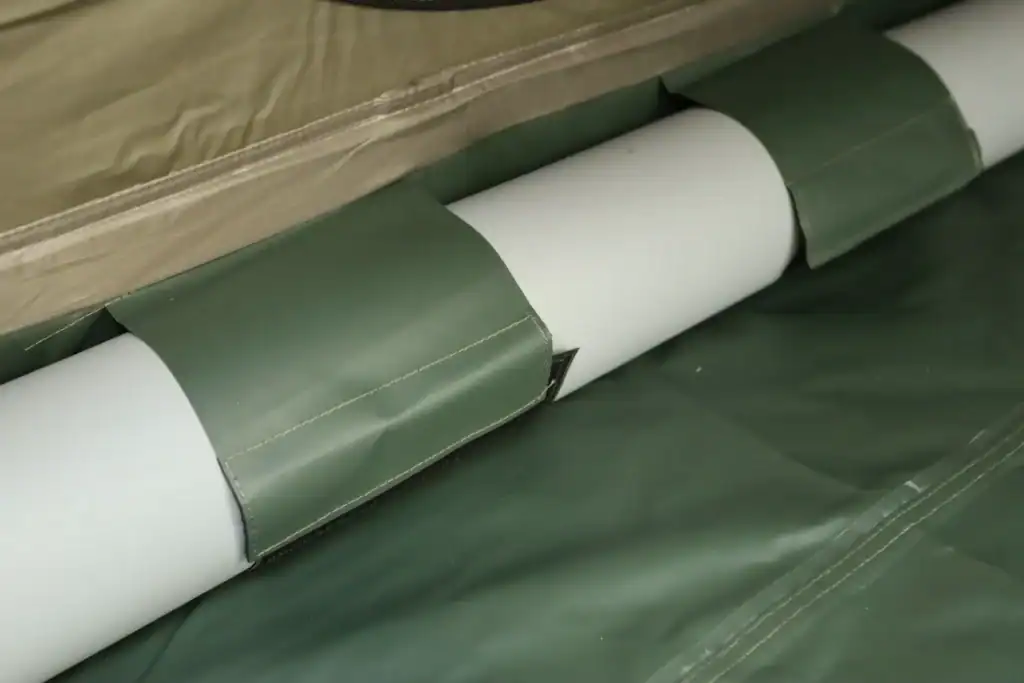
標準的なPVCビームは溶接部で壊れます。.
エアテントの故障の多くは、顧客が手にする前にビーム素材に起因します。一般的に選ばれるのは、PVCコーティングポリエステルとTPUフィルムの2つです。この決断がデラミネーション(層剥がれ)、低温での脆化、そしてシームクリープを決定づけます。購入者がこれを仕様に入れにくいのは、サプライヤーが「エアビームテント」と表現し、すべてのビームが同じかのように扱っているためです。.
標準的なPVCが保証請求になる理由
PVCコーティングポリエステルは安価で溶接も迅速に行え、静止状態の工場での inflations テストも通過します。しかし、PVCは -10°C 以下で硬質化します。冬季条件では、すべての折り目や曲がり角にストレスが集中し、溶接シームに影響が出ます。コーティングがポリエステルスクリームから分離し、ビームはゆっくりと空漏れを起こし、テントは設営から20分以内にたわみます。.
-
- デラミネーションのパターン: PVCコーティングは、高周波で溶接されたシーム部分(バルブ根元や折り返し部分など)でポリエステル基材から剥がれ、漏れが目に見える前に層が分離する感触を覚えます。.
- 低温環境での故障: PVCは-10°C以下で柔軟性を失いますが、TPUは-30°Cまで柔軟性を維持します。この20°C分の動作余裕こそが、インフレータブルテントの 低温亀裂を防ぎます。.
- 圧力ストレス: エアビームは8〜15 PSIで動作します。昼間の熱による圧力増加を考慮すると、バルブ近傍の層間剥離箇所が最初に破綻します。したがって、返品されるテントは通常、ビーム中央ではなくバルブ基部でリークが発生します。.
サンプル承認前にTPUアップグレード仕様を決定する
TPUフィルムは厚さ0.4mm〜0.9mmで指定し、接合部では0.6mm以上を必須とします。標準的なPVCは単体あたり$8〜$15の製造コスト削減が可能ですが、返品テント1杯分で輸送費、再入荷手数料、チャージバックによりその節約は吹き飛びます。アップグレードは付加機能ではなく、保証保険なのです。.
Kelylandのインフレータブルテントパートナー工場は浙江省金華に位置し、ISO 9001およびCE認証の下で年間50万ユニットを生産しています。素材選定工程では、サンプル承認前に屋外用グレードの耐久性を確認します。サプライヤーにビーム素材の仕様書を書面で提出させましょう。「PVCです」だけの回答であれば、あなたは予測可能な故障モードを承認したことになります。.
| 故障モード | 根本原因 | 素材・仕様データ | 予防策・仕様修正 |
|---|---|---|---|
| ベースファブリックからのPVCコーティング層間剥離 | PVCコーティングポリエステルビームは氷点下-10°Cで硬化します。寒冷地での繰り返しの曲げはコーティングとファブリックの結合を破壊し、目に見える剥がれやファブリックマトリックスを通じた空気の移動を引き起こします。. | PVCコーティングポリエステル(一般的な総フィルム厚0.4mm-0.9mm);TPUフィルム(0.4mm-0.9mm)は氷点下-30°Cまで柔軟性を維持します;コーティングの密着性は使用する接合プロセスによって異なります。. | 寒冷地市場にはTPUフィルムを指定し、生産前にコーティング済みファブリックの180°ピールテストを要求します。QCチェックリストおよびISO 9001工場監査において最小密着力値を設定してください。. |
| ビーム端部における高周波溶接による分離 | 高周波溶接(RF溶接)は素材の化学組成が同一である場合にのみ強い分子結合を生み出します;PVC/TPU層の不整合や不適切な保持時間は弱い融合線を生み出し、圧力変動時に層間剥離の原因となります。. | PVCに対するRF溶接規格;TPUには熱風溶接がしばしば使用されます;動作圧力は一般的に8〜15 PSIで、温度上昇10°Cあたり約1 PSIの圧力増加が生じます。. | 全ロットでの溶接継手ピールテストを要求します;単一素材ビーム(全TPUまたは全PVC)を指定します;TPUについてはキャリブレーション済みの温度・圧力設定による熱風溶接を要求します。. |
| 温度起因のバルブ近傍層間剥離 | テントが20°Cで12 PSIまで膨らませられている場合、40°Cでは16 PSIを超えかねません。バルブ周辺の溶接部は最も応力がかかる領域であり、圧力が結合強度を超えるとまずこの部分が剥離します。. | 通常の動作圧力は8〜15 PSIで、温度が10°C上昇するごとに圧力が約1 PSI上昇します。バルブステムの溶接部分は、膨張・収縮のたびに集中した繰返し応力を受けました。. | 溶接部には厚手のTPU(0.6mm以上)を採用し、圧力安全弁を設置してください。出荷前に定格圧力の1.5倍で24時間バッチ圧力テストを実施します。. |
| 寒冷地における可塑剤の移動と層剥離 | PVCは柔軟性のために可塑剤に依存しています。-10°C以下では可塑剤が硬くなり、曲げによる微小ひび割れが全面剥離や漏れへと成長します。. | TPUは可塑剤の移動 없이 -30°Cまで使用可能です。; PVCは-10°C以下で硬くなります; 。冬季キャンプや高山での一泊旅行での使用が故障を引き起こします。. | EU/APAC向けの冬場仕様SKUにはTPUビームを標準採用としてください。コスト面からPVCが必須の場合は、-15°Cでの耐寒曲げテストをQCおよびマーケティング対応仕様に加えてください。. |
| 材料サプライヤー間のバッチ品質の不揃い | 同じグレード看似でも異なるサプライヤーから調達したビーム素材は、ラミネート厚みや付着特性が異なる場合があります。剥離は工場での抜き取り検査では発見できず、現地で数回の膨張・収縮を繰り返した後に顕在化します。. | Kelylandのインフレータブルテントパートナー工場(金華)はISO 9001およびCE認証を取得し、年間50万件を生産しています。認定工場は素材ロットのトレーサビリティを文書化する必要があります。. | TPU/PVCの各ロットに対して製鉄所証明書を必須とし、入荷時の付着テストを要求してください。OEM契約で承認サプライヤーリスト(AVL)を単一化し、ばらつきを排除します。. |
故障 #4: 過膨張と熱膨張によるビームの破裂
温度が10°C上昇するごとに圧力が1 PSI上昇するため、朝12 PSIで膨らませたテントも午後には16 PSIの過負荷状態になります。.
エアービームは過剰充气できないという主張は誤りです。エアービームの圧力と温度変化のガス物理学は単純明快です。密閉された空気は加熱すると膨張します。20°Cで12 PSIに充气されたテントでも、キャノピーが直射日光下で40°Cに達すれば16 PSIを超える可能性があります。これは些細な差ではなく、溶接シールを引き裂く差です。.
この種の故障はビーム生地へのランダムな穿刺ではありません。返品されたテントには バルブステム がビーム壁から引き千切られています。過充气が損傷を開始し、圧力スパイクが決定打となります。このパターンは気候やユーザータイプを問わず繰り返されます。.
なぜバルブステムが最初に失敗するのか
バルブベースは硬質プラスチックと柔軟なコーティング生地の界面に位置します。この部分はビーム内部圧力からの集中応力を受けます。ビーム壁厚さが0.4mmのPVCの場合、膨張が吸収される余裕がありません。引き裂かれます。0.6mm以上のTPUはさらに顕著に曲げられ、引き裂きを遅らせます。PVCは-10°C以下で硬化するのに対し、TPUは-30°Cまで柔軟性を維持するため、寒冷地では問題が悪化するだけであり、良くはなりません。.
圧力管理は工場から始まる
浙江省金華にあるKelylandのインフレータブルテントパートナー工場は、ISO 9001およびCE認証を取得し、年間50万ユニットを生産しています。ここで, 圧力解放バルブ および溶接ゾーンにおける厚手TPUは標準的な構造仕様であり、オプション追加ではありません。これらを省略するバイヤーはコスト削減不是在するのではなく、保証請求率を経常コストとして受け入れているのです。.
-
- 運転圧力: 通常、工場では20°Cを基準として8〜15 PSIに設定されています。ユーザーが制限値を決定する場合、すでに仕様は破綻しています。.
- 圧力解放バルブ: シームが破壊応力に達する前に空気を放出する校正済みベントです。これがなければ、日中の熱は適切な朝の充气を午後の過負荷に変えてしまいます。.
次の OEM/ODM 注文で定めるべき仕様
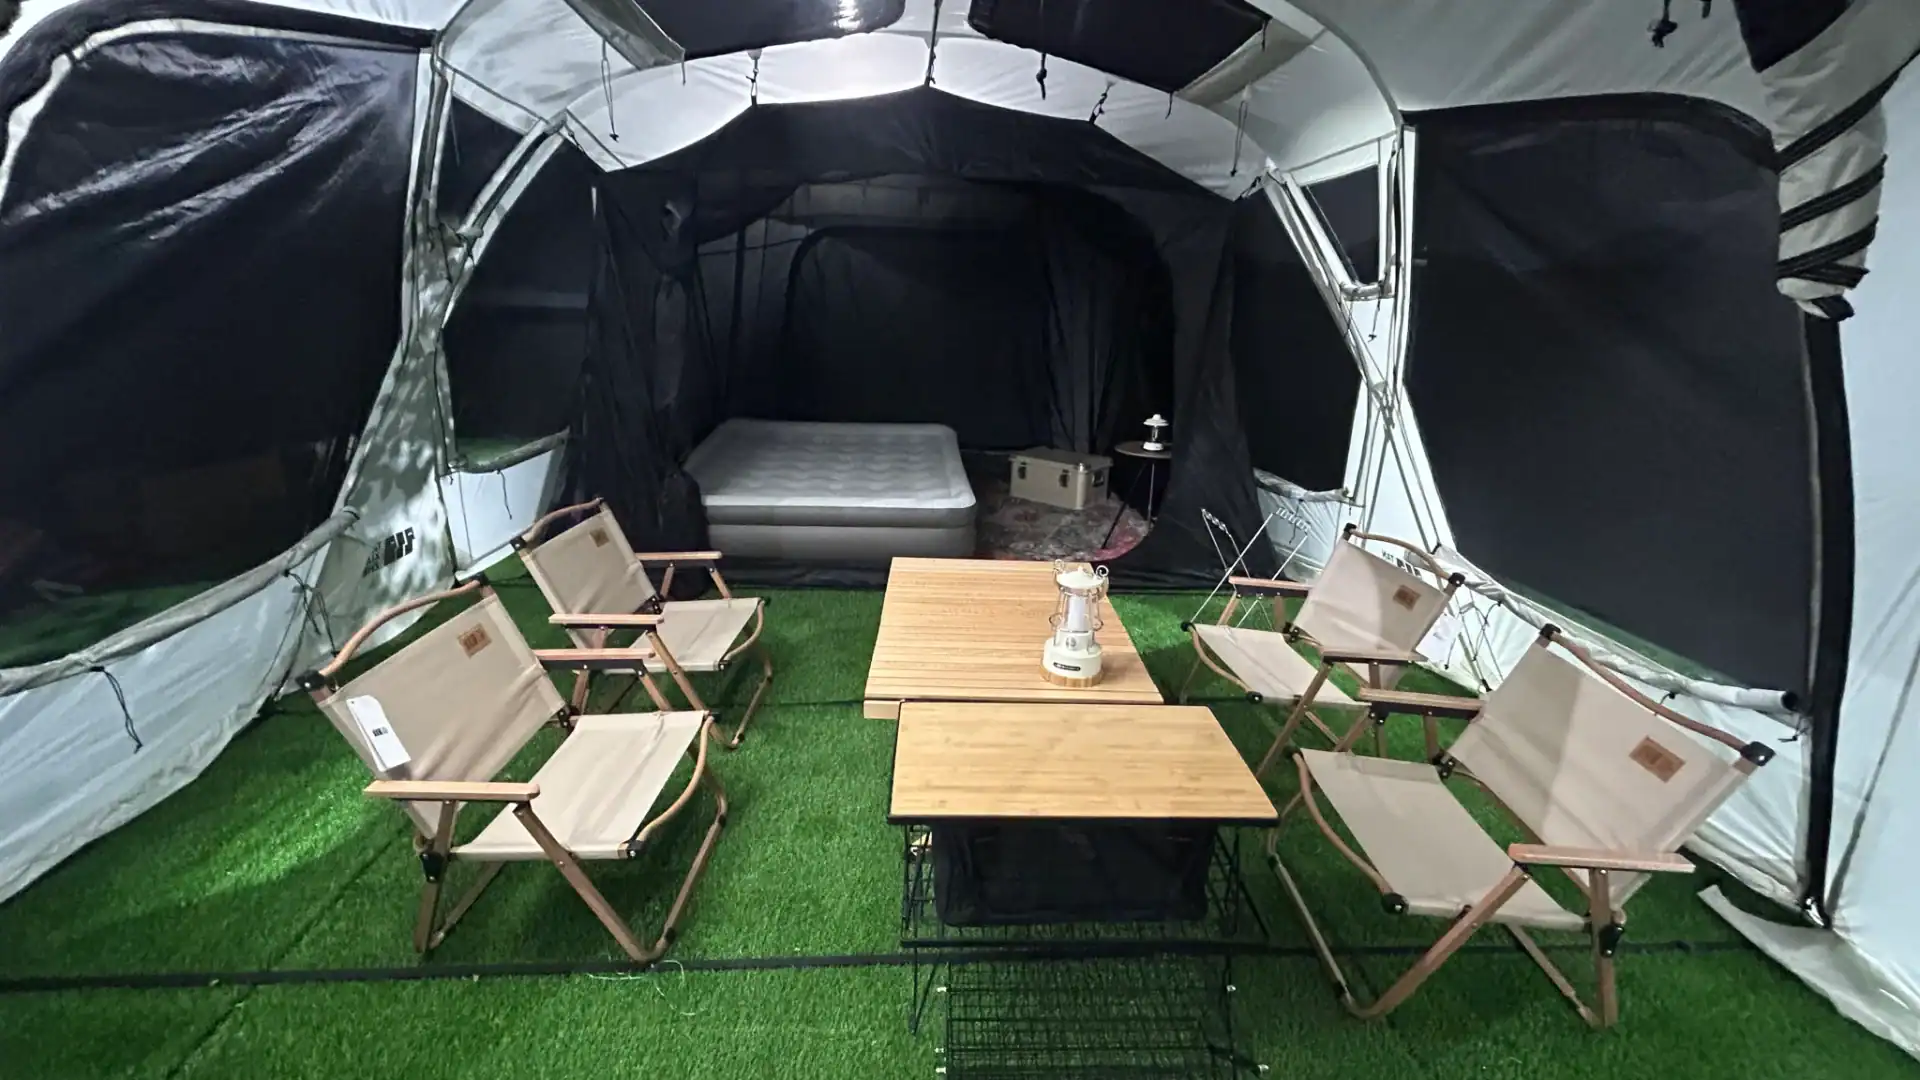
強化TPU、圧力解放バルブ、現場条件でのテストを実施—これらの保証を満たさなければ、無償返品対応いたします。.
エアテントの故障のほとんどは、購入者が書面で確認しない3つの要因に起因します:ビーム素材、バルブアセンブリ、テストプロトコルです。22°Cのショールームで承認された試作品が、40°Cのビーチや氷点下の山の早朝での耐久性を保証するものではありません。量産前に明確に指定すべき事項をご紹介します。.
ビーム素材:TPUとPVCの違い
PVCコーティング付きポリエステルはコストが安く溶接も容易ですが、-10°C以下で硬化します。これがかさねて、冬場の注文でインフレータブルテントの耐寒クラックが発生する理由です。TPUフィルムは-30°Cまで柔軟性を維持し、加水分解に強く、繰り返し折りたたんでも耐えられます。0.4〜0.9mmの強化TPUを指定し、応力が集中する溶接部は0.6mm以上へのアップグレードをお願いします。.
-
- PVC: 材料コストは最も低く、高周波溶接も迅速ですが、-10°C以下で硬化し、寒冷地におけるインフレータブルテントのシーム剥がれ事故の主要因となります。.
- TPU: 1. -30°Cまで柔軟に対応、優れた加水分解耐性;バルブポケットと溶接継手部には0.6mm以上の補強を施した0.4〜0.9mmのフィルムを使用。.
2. バルブアセンブリと圧力クリープ
3. 返品される空気式テントの多くはビームに穴が開いているわけではありません。何度も過剰なポンプ操作を繰り返した結果、バルブステムがビーム壁から引き千切れているケースが大半です。空気式ビームの圧力は温度変化の影響を受けやすく、約10°C上昇ごとに1 PSI圧力が増加します。20°Cで12 PSIまで.inflateすると、40°Cではビームの圧力が16 PSIを超えかねません。この急激な圧力上昇がバルブ周囲の溶接部に過度なストレスをかけます。.
4. 統合型の圧力解放バルブと強化バルブパッチを仕様し、Bostonバルブは高容量ポンプに対応でき、Leafバルブはよりシンプルです。いずれのタイプでも、ベースフランジがTPUパッチに溶接され、高屈曲域から離れた位置に設置されていれば問題ありません。.
5. テスト条件はキャンプ場の現実と一致させる
6. 一定の20°Cで調整済みのポンプを使用する管理された实验室では、ユーザーが実際に遭遇する事態は見逃されます。現場での使用状況を再現したテストを必須条件とします。つまり、動作圧力(8〜15 PSI)まで inflate し、温度を-10°Cから40°Cまで循環させ、 7. 12時間以上にわたる圧力減衰を測定します。また、バルブは100回の inflate / deflate サイクル後に、開口部に砂や礫が付着した状態でもテストします。 12時間以上。また、バルブは100回の膨張サイクル後、および開口部に砂や粉じんが付着した状態でもテストしてください。.
9. 浙江省金華にあるKelylandの空気式テント専門工場は年間生産量50万件、ISO 9001およびCE認証を取得しており、これらのテストを生産工程に組み込んでいます。これがB2B向け空気式テントの品質仕様書に記載すべき標準です。.
結論
10. 空気式テントの失敗は大半が予測可能なパターンに従っています。過剰なポンプ操作によるバルブSTEMの断裂、温度変化による圧力クリープで溶接シームが耐えられない状態になること、および定格範囲外で素材が硬化・亀裂が入ることなどです。これらのリスクを仕様策定段階で見極めたバイヤーは、返品物流のコストを回避し、カテゴリーの粗利を維持できます。解決策は現地で探すものではなく、仕様書に記されています。.
11. プロとアマの違いを決める最後の1工程とは、サプライヤーに対し溶接ゾーン厚みや動作圧力範囲について文書による証明を求めることです。次に実施する空気式テントの調達仕様書を作成する際は、上記5つの故障モードを念頭に置き、試作段階に入る前にTPUとPVCのビーム構造、バルブ配置、圧力解放についてKelylandのエンジニアにご相談ください。30〜45日以内にサンプルを提供し、ベンダー選定を正当化するためのQCドキュメントをご用意いたします。.
よくある質問
エアーテントバルブステムの故障は何が原因ですか?
12. 朝方の冷えた環境で過剰なポンピングにより内部圧力がビームの安全限界を超えたことが原因で、バルブステムが引き剥がされることがほとんどです。昼間から夜への温度変化が生じると、膨張ストレスが追加され、ステムを引き剥がす力が働きます。圧力制限値を指定し、生産前にバルブ溶接のテストを実施してください。.
エアテントの溶接シームが裂ける理由は何ですか?
溶接シームの分離は圧力によるもので、ランダムな穿刺や生地の欠陥ではありません。ビームが過剰に inflate された場合や幅広い温度変化にさらされた場合、シームが最も弱い部分となります。大量生産前に溶接強度テストを行う必要があります。.
エアビームで最も故障しやすい素材は何ですか?
標準PVCは一般的な問題素材です。圧力や温度ストレスによって溶接部が破綻しやすいためです。強化TPUが一般的なアップグレード選択肢ですが、単価は約$8~$15程度上昇します。目標のリターン率に応じて素材選択を最適化してください。.
エアーテントの故障が小売業者に与えるコストは何ですか?
1回の失敗したバッチは、返品物流、代替輸送、およびチャージバックによって1,000〜5,000米ドル以上のコストがかかります。強化TPUは、このリスクに対するコストとして、約1個あたり8〜15米ドルでより経済的です。素材のアップグレードを損失回避策として捉えてください。.
プライベートレーベルのエアテント故障を防ぐための買い手の対策は?
リインフォースドTPUビーム、圧力対応バルブ、溶接検査を発注時に指定することで故障を予防できます。これらの問題は工場QC工程と出荷前検査で実際に検出されます。サンプル承認時に失敗モードチェックを追加してください。.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語