 콘텐츠로 건너뛰기

온라인에서 찾을 수 있는 모든 에어 텐트 밸브 누출 수리 가이드는 먼저 구멍이 났는지 확인하라고 알려줍니다. 그 조언은 수십 개 국가의 공급업체 감사에서 표기된 반품 중 약 40%에 해당하는 사례에는 완전히 틀렸습니다. 실제 고장 모드는 빔이 휴지 상태에서는 보이지 않다가 부하가 걸릴 때만 나타나는 밸브 기저 탭의 용접 박리입니다. 한 구매자는 사전 생산 샘플이 압력을 잘 유지하는 동안 대량 생산批次에서 동일 접합부에 2mm 분리부가 발생해 세 번의 팽창 사이클 후 열려버린 $50K 주문을 손본 적이 있습니다.
해결책은 복잡하지 않지만 테스트 방식을 바꿔야 합니다. 정지된 빔에 비눗물을 분사하면 아무것도 잡히지 않습니다. 약 8psi 작동 압력에서 빔을 압박하고 구부리면서 분사해야 합니다. 그 구부림 동작에서만 거품이 생기는 경우 용접 균열을 직접적으로 가리킵니다. 50센트짜리 TPU 패치 해당 부위에 폴리우레탄 접착제를 도포하면 빔 수명을 한 시즌 더 늘리고 $30 상당의 freight 반품 비용과 고객 관계 손실을 막을 수 있습니다.
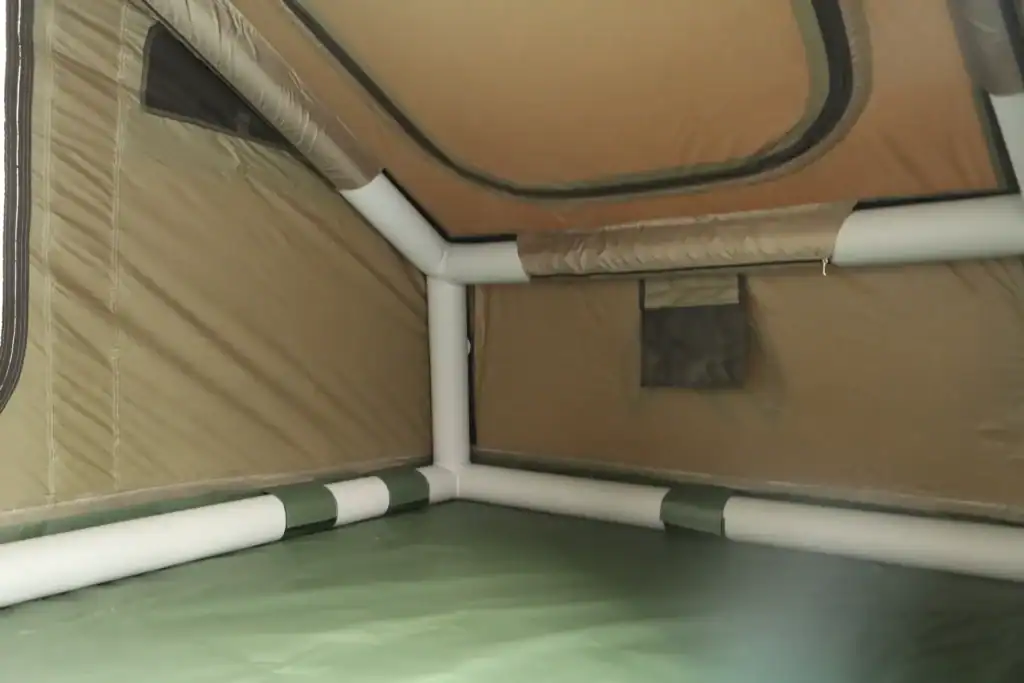
밸브 용접이 약점입니다. 밸브 코어가 아닙니다.
대부분의 밸브 누출은 코어가 아닌 용접 이음새에서 시작됩니다.
고객이 텐트가 밤새 압력을 잃었다고 말합니다. 대부분의 검사 가이드는 먼저 밸브 코트를 찾게 합니다. 그 직관은 맞을 때보다 틀릴 때가 더 많습니다. 실제로 수리 대대로 도달하는 고장 사례에서는 밸브 기저 탭 주변의 고주파 용접부에 균열이 생깁니다. 코트는 거의 원인이 되지 않습니다. 이것이 private-label 에어 텐트가 누출 불만으로 반품될 때 처음 확인할 사항입니다.
밸브 어셈블리는 컴팩트합니다. 밸브 코트, 고무 가스켓, HDPE 윙 너트, 그리고 빔 패브릭에 HF 용접된 TPU 기저 탭으로 구성됩니다. 그 용접 이음새가 하중을 지지하는 접합부입니다. 호스 연결 및 분리가 반복될 때마다 원형 용접의 한쪽 모서리에 레버리지가 가해집니다. 용접 폭이 TPU가 빔 벽면에서 벗겨지기 전에 그 모서리가 견딜 수 있는 강도를 결정합니다.
에어 텐트 밸브 어셈블리 해부도
-
- 밸브 코트 및 고무 가스켓: 코트는 공기 경로를 밀봉합니다. 가스켓은 윙 너트와 패브릭 사이에 위치합니다. 이들은 이물질이나 마모로 고장 나서 천천히 새는 소음을 내지만, 밤새 압력 손실의 주요 원인이 되지는 않습니다.
- HDPE 윙 너트: 손으로 조입니다. 플라이어로 과도하게 조이면 가스켓이 변형되고 TPU 탭이 들리며 스트레스가 직접 용접 이음새로 전달됩니다.
- HF 용접이 적용된 TPU 베이스 탭: 저가형 텐트는 종종 6 mm 용접 너비를 사용합니다. 하중을 지지하는 에어ビーム의 밸브 베이스에 권장되는 최소 너비는 12 mm입니다. 더 넓은 용접은 박리 저항 경로를 두 배로 늘리고, 균열이 새는 누출로 발전하기 전에 훨씬 더 멀리 퍼질 수 있도록 합니다.
그처럼 좁은 용접은 항상 동일한 방식으로 파손됩니다. 박리 응력 하에서 TPU는 층별로 분리됩니다. 이러한 종류 결합에 대한 산업 기준 임계값은 용접 너비 20mm당 약 5kg입니다. 이보다 낮으면 공기 주입 호스의 날카로운 당김으로 솔기 가장자리에 미세 금이가 발생할 수 있습니다. 비드가 정지 상태일 때는 균열이 닫혀 있기 때문에 평면 비눗물 시험으로는 이를 발견할 수 없습니다.
왜 인장 응력이 용접 코너를 열게 하는가
레버 작동은 기계적입니다. 각도를 가지고 연결된 호스가 밸브 베이스를 옆으로 당겨 원형 용접 솔기의 한 지점에 힘을 집중시킵니다. 10 psi 이상의 과포장은 동일한 지점의 내부 압력을 증가시킵니다. 두 가지가 동시에 발생하면 2mm 지점에서 시작된 미세 균열이 몇 번의膨脹-수축 사이클 후 눈에 띄는 누출 경로로 열립니다. 매장에서帐篷は機能しますが、キャンプ場で3夜目に故障します。.
이것이 바로 시험 절차가 중요한 이유입니다. 표준 평면 비눗물 검사는 결함을 놓칩니다. 대신 비드를 8 psi까지 팽창시키고 솔기에 분무하면서 상부 능선을 따라 안으로 누르십시오. 굽힘 시에만 기포가 나타나는 경우 용접 박리를 나타냅니다. 이 간단한 단계는 모든 에어비엄 텐트에 포함되어야 합니다. 선적 전 검사 Kelyland의 닝보 파트너 공장은 ISO 9001:2015에 따라 에어 텐트 생산을 처리하며 CE 품질 체계; 구매자가 굽힘 탐지 누출 시험을 지정하면 검사 보고서가 선박과 함께 제공됩니다.
현장에서 적용 가능한 빔 씰 수리 방법 5가지
고객이 발견하기 전에 균열을 사전에 발견했다면 $30 화물 반품을 방지할 수 있는 것은 $0.50 패치와 20분의 작업 시간입니다.
대부분의 밸브 누수는 밸브 코어 자체에서 오지 않습니다. 약점은 밸브 베이스가 고주파 용접 에 의해 TPU 비드 원단에 부착되는 부분입니다. 비드가 휴식 상태일 때는 보이지 않는 이 용접 모서리의 2mm 박리는 팽창 압력 아래 열리며 하룻밤 동안 sagging을 유발합니다. 아래의 수정 방법은 가장 간단한 것부터 가장 복잡한 순으로 정리되었습니다. Fix #1부터 시작하고 압력 손실이 지속될 경우에만 업그레이드하십시오.
Fix #1 – 밸브 가스켓 재장착 또는 tightening
이는 많은 사람들이 누수가 반드시 구멍 뚫린 것이라고 가정하기 때문에 간과하는 수정 방법입니다. 윙 너트를 손으로 또는 가볍게 펜치를 사용하여 제거합니다. 아래쪽에 있는 고무 가스킷에 이물질이 있는지, 평탄화가 되었거나 변형되었는지 검사합니다. 반복적인 호스 삽입 후 가스킷이 형태를 유지하게 되면 밸브 시트에 균일하게 밀착되지 않습니다. 밸브 시트.
lint-free 천에 아이소프로필 알코올을 묻혀 두 표면을 모두 청소합니다. 가스킷을 재설치한 후 윙 너트를 손으로 조이고 필요시 펜치를 사용해 4분의 1턴 더 조입니다. 나사산이 마모된 것처럼 느껴지면 재설치 전에 나사산에 PTFE 테이프 한 층을 감싸세요. 이는 패칭 없이 보고된 느린 누수 불만의 약 15–20%를 해결합니다.
수정 #2 – 활성 플렉스 프로브와 함께 비눗물 사용
표준 비눗물 테스트는 사람들이 분사하고 찾아보지만 유연성을 주지 않기 때문에 실패합니다. 빔을 작동 압력(8 psi)으로 팽창시킵니다. 분무기 안에 식기용 세제와 물을 약 1:5 비율로 섞어 비눗물을 만듭니다. 밸브 베이스와 빔 원단이 맞닿는 전체 이음새, 특히 가스킷 베이스 주변에 넉넉히 분사합니다.
결론
$0.50 현장 패치와 $30 물류 반품 사이의 차이는 대체로 어디를 봐야 할지 아는 데 있습니다. 보장 누수의 절반 이상은 2mm 미만의 용접 박리 로 시작됩니다. 이는 빔 본체의 구멍이 아닌 밸브 베이스 탭에서 발생하며, 이 박리는 비눗물 테스트 중 압력 하에서 빔을 유연하게 만들 때만 드러납니다.
-
- 8 psi에서 비눗물 테스트를 하며 빔을 누르고 구부립니다.
- 8시간 동안 2 psi 이상의 압력 손실이 있으면 실제 누수 경로가 존재합니다.
- 에어 빔의 ISO 용접 박리 기준은 20mm 당 ≥5 kg입니다.
다음 생산 라운드 전에 해당 용접 박리 테스트 사양을 소싱 팀에 보내고 강화된 밸브 베이스가 있는 샘플 에어 텐트 를 요청하세요. Kelyland Outdoors는 ISO 인증 공장과 협력하여 프로토타입부터 대량 생산까지 해당 표준을 일치시킬 수 있으며, 최소 주문량(MOQ)은 50~100개부터, 리드 타임을 30~45일로 제공합니다. 전체 주문을 확정하기 전에 inflatable tent 페이지의 OEM 사양서를 검토하여 품질 허용 오차를 확인하십시오.
자주 묻는 질문
에어 텐트 밸브 누출 및 5빔 씰 복구 방법에 대한 견적은 어떻게 받으시나요?
정확한 답변은 제품 사양, 수량 및 주문 설정에 따라 달라집니다. 가장 안전한 방법은 최종 요구사항 시트가 확정된 후에만 상업적 조건을 확인하는 것입니다.
먼저 샘플을 요청할 수 있을까요?
정확한 답변은 제품 사양, 수량 및 주문 설정에 따라 달라집니다. 가장 안전한 방법은 최종 요구 사항 시트가 확정된 후에만 상업 조건을 확인하는 것입니다. 샘플 가용성은 현재 재고 및 배송 계획에 따라 확인해야 합니다.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語