
폴딩 와건의 부식 저항성은 구매자가 공급업체, 예산 또는 생산 예약을 승인하기 전에 반드시 확실히 확인해야 할 첫 번째 체크포인트입니다. 녹은 공장에서는 나타나지 않습니다. 8개월 후에, 즉 폴딩 와건 프레임이 고객의 타월 위에 주황색 자국을 남기고 바지레에서 바퀴가 돌기 시작할 때 나타납니다. 휠이 돌지 않기 시작할 때. 바로 그 순간, 보증 청구와 평점 1개의 리뷰는 더 이상 공급업체의 문제가 아닌 브랜드가 떠안게 됩니다. 해안 지역 소매용으로 와건을 소싱하는 모든 사람에게 폴딩 와건의 부식 저항성은仕樣서상의 체크박스 항목이 아니라, 재구매 고객과 반품 품목 사이의 차이를 결정하는 요소입니다.
대부분의 구매자가 놓치는 사실은: 부식 싸움은 첫 번째 생산 라인 이전에, 코팅 라인과 패스너 선택 단계에서 승부가 결정된다는 것입니다. 표준 분체 도장된 Q235 탄소강 프레임은 샘플 승인 단계에서는 전착 도장 버전과 동일해 보일 수 있지만, 한 시즌 동안의 염분 기호와 비를 겪은 후, 하나는 색을 유지하는 반면 다른 것은 뚫린 모든 구멍과 용접 접합부에서 녹이 베여 나옵니다. 두 프레임 사이의 비용 차이는 제품당 약 $1.50에서 $2.50 — 즉, 보증 교체 품목 한 개의Shipping 비용보다 적습니다.

강철 프레임 부식: 녹이 시작되고 퍼지는 방식
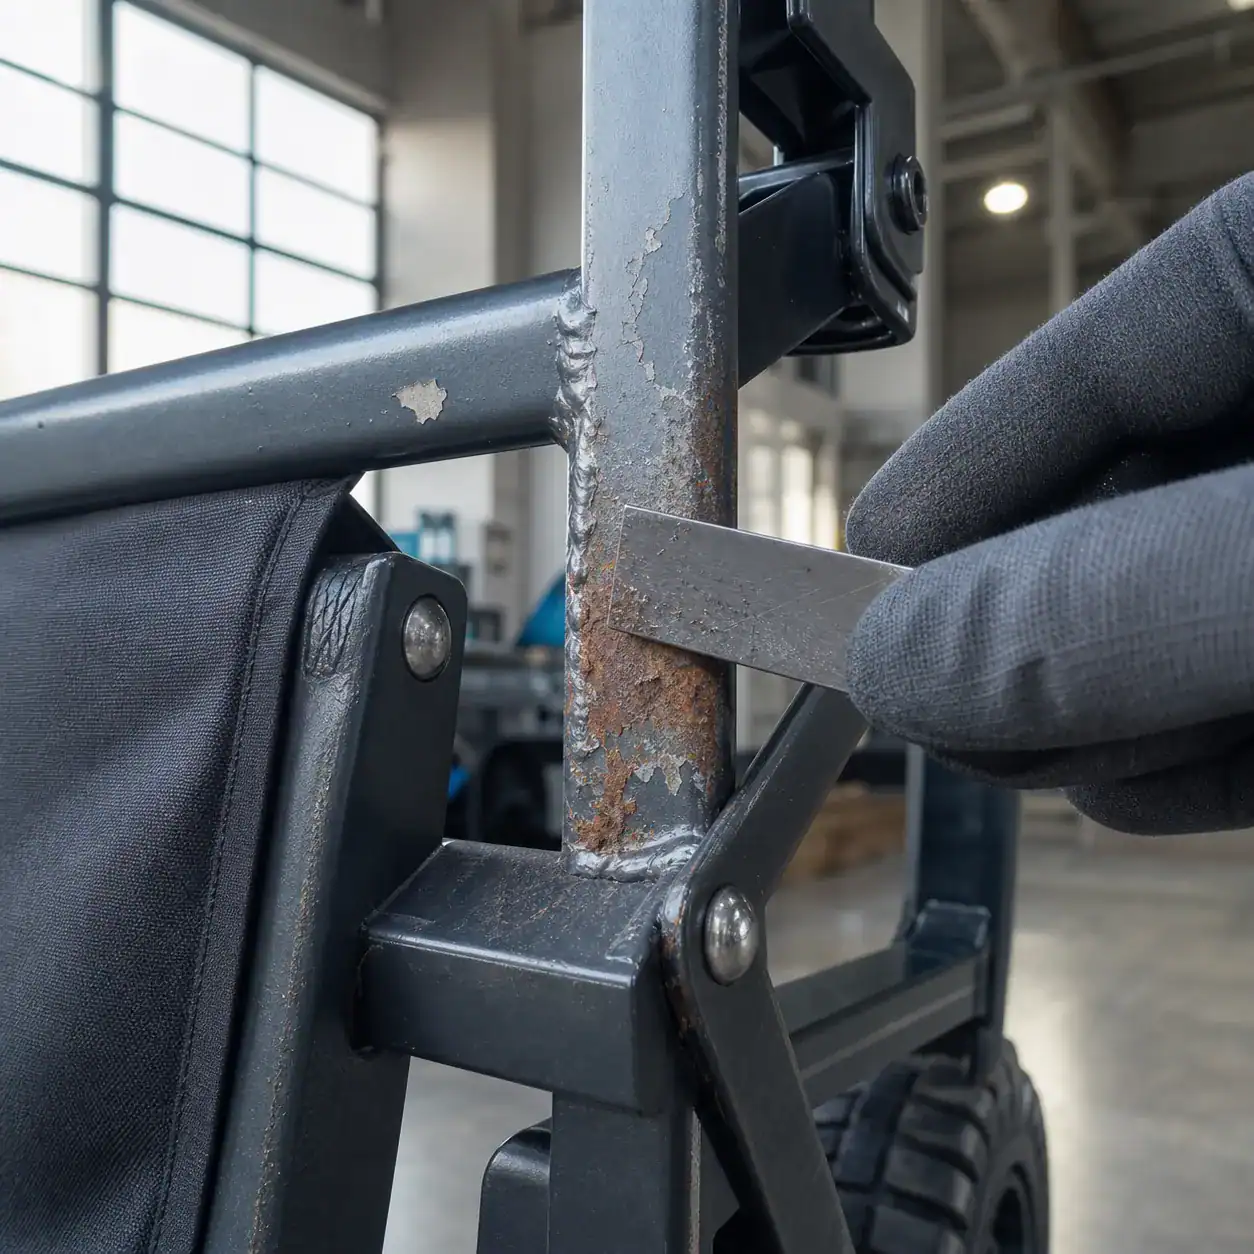
Q235 강철 프레임의 스크래치 용접 부위는 소금 분무 시험에서 48시간 이내에 적녹청이 발생할 수 있습니다.
대부분의 폴딩 웨건 프레임은 Q235 탄소강으로 제작됩니다. 저렴하고 강도가 높으며 용접이 용이하지만, 천연 내식성이 없습니다. 연안 환경에서는 소금이 포함된 공기에 노출되면 맨 상태의 Q235 프레임이 몇 시간 이내에 녹슬기 시작합니다. 산화 과정(Fe + O₂ → Fe₂O₃·nH₂O)은 특유의 적갈색 박리 현상을 만듭니다. 일단 시작되면 내부에서 외부로 코팅을 들어 올리며 퍼집니다.
Q235 탄소강의 녹 발생
Q235는 저탄소 구조용 강재입니다. 부식 속도는 습도와 염화물 농도에 따라 달라집니다. 일반적인 대기 환경에서 부식 속도는 연간 약 0.1~0.2mm입니다. 이를typical 웨건 프레임 튜브 두께인 0.8~1.2mm에 적용해 보면, 코팅이 실패할 경우 3~5년 내에 벽면 관통 구멍이 생기는 이유를 알 수 있습니다. Kelyland Outdoors의 공장 네트워크 —其中包括其 ISO 9001 인증을 받았으며 절 접 웨건 파트너인 저장성 진화(Hua)의 경우 연간 100만 대를 생산하며, 일차적 차단층으로 분체 코팅을 적용합니다. 하지만 코팅의 효과는 표면 처리 품질에 달려 있습니다.
취약점: 용접부, 드릴 홀 및 긁힌 코팅
폴딩 웨건 프레임에서 가장 부식에 취약한 곳은 긴 직선 튜브가 아닌, 리벳용 드릴 홀과 용접 부위, 그리고 제조 과정에서 코팅이 자르거나 연마되어 벗겨진 모든 모서리입니다. 공장에서는 조립된 프레임 위에 분체 코팅 라인이 연속적인 층을 입힙니다. 그러나 용접 후 열영향부는 다른 표면 프로파일을 보일 수 있으며, 코팅이 더 단단히 부착되지 않을 수 있습니다. 웨건을 접거나 적재할 때 이러한 용접부가 굽 curving 되고 미세 균열이 발생하며, 소금이 스며들면서 내부에서 녹이 피어오릅니다. 경험이 풍부한 구매자는 제조 완료 후 가장자리 밀봉 또는 도색 수리 사양을 요청하지만, 이는 많은 표준 생산 라인에서 생략되는 공정입니다.
-
- 드릴 홀: 베어 스틸 edge가 노출됩니다. 후속 드릴 도색 수리를 하더라도 구멍 가장자리의 코팅 두께는 종종 30마이크론 미만으로, 권장 최소치의 절반에도 못 미칩니다.
- 용접 부위: 용접 비드(불)가 거친 표면을 형성합니다. 분체 도장은 이 돌출부를 고르게 덮지 못해 도막이 얇아지고, 여기서 부식이 시작됩니다.
- 조립 과정에서 발생하는 스크래치: 접이식 메커니즘 조립 중 공구에 의해 코팅에 흠집이 생길 수 있습니다. 금속 재질이 노출된 스크래치는 녹이 서는 직접적인 경로가 됩니다.
분체 도장이 보호하는 곳과 한계
분체 도장은 열경화성 고분자 층으로, 적절히 관리되는 라인에서 두께는 보통 60–80마이크론입니다. 도막이 완전하게 유지되는 한 수분과 산소에 대한 우수한 차단 역할을 합니다. 문제는 폴딩 워크 카트가 빈번한 굴곡, 직물 측면 패널과의 마찰, 하역 시 충격에 지속적으로 노출된다는 점입니다. 일단 코팅에 균열이 생기면, 주변 도막이 손상 부위에 수분을 가두기 때문에 노출된 강재는 급격히 부식됩니다. 내륙 지역에서 표준 분체 도장은 보통 3–5년 지속됩니다. 해안 시장에서 동일한 프레임은 12개월 이내에 녹슬기 시작합니다. 따라서 Kelyland Outdoors 소싱 팀은 해변용 카트의 경우 분체 상도 아래 에폭시 도장(EDP)을 프라이머로 사용할 것을 권합니다. 에폭시 도장은 모든 가장자리와 내부 공동까지 커버하여 상도에 스크래치가 생겨도 추가 방어선을 제공합니다. 추가 비용은 프레임당 약 $1.50–2.50이지만, 부식 관련 품질 보증 claim을 최대 50%까지 줄일 수 있습니다.
알루미늄 프레임 부식: 다른 금속, 다른 위험
알루미늄은 녹슬지 않지만, 부식 방식은 다르고 때로는 더 빠르게 진행됩니다.
알루미늄 프레임은 강철보다 가볍고 빨간 녹이 생기지 않아 프리미엄 폴딩 워크 카트에 널리 쓰입니다. 이로 인해 많은 구매자가 알루미늄이 부식에 무적이라고 오해합니다. 그러나 알루미늄은 다른 기작으로 부식되며, 해안 환경에서는 파손 양상이 비슷할 만큼 파괴적일 수 있습니다.
산화알루미늄: 천연 보호막과 그 한계
맨 표면의 알루미늄이 산소와 접촉하면 즉시 2-4나노미터 두께의 얇은 산화 피막을 형성합니다. 이 층은 단단하고 밀착력이 뛰어나며, 깨끗한 공기 중에서는 자체 회복이 가능합니다. 정상 조건에서 흠집은 몇 분 내에 sealing됩니다. 그러나 바닷물은 화학 환경을 바꿉니다. 염화 이온이 산화막의 약한 부분—입계, 산화막 두께보다 깊은 표면 스크래치, 또는 합금에 구리나 아연이 함유된 영역—을 통해 침투합니다. 일단 염화 이온이 산화막을 뚫으면 국소 석출 부식(pitting corrosion)이 시작됩니다. 표면은 아직 정돈되어 보이지만 피트는 내부로 깊게 성장합니다. 외관상 상태가 양호해 보이는 프레임도 단일 부식 부위에서 두께의 30% 상당가 손실될 수 있습니다.
알루미늄과 강철 피스너의 접촉으로 인한 전기화학적 부식
이것이 실제 사용에서 대부분의 알루미늄 와건 프레임이 실패하는 지점입니다. 프레임 자체는 알루미늄이지만, 리벳, 볼트, 액슬 브래킷, 히ンジ 핀은 종종 아연도금 탄소가공강이나 일반 강철로 만들어집니다. 갈바닉 계열에서 알루미늄은 강철보다 양극성(anodic)으로, 소금기 있는 습기가 있는 환경 — 즉 비치 와건이 직접적으로 노출되는 조건 — 에서는 전자들이 알루미늄에서 강철 패스너로 흐릅니다. 그 결과 패스너 구멍 주변의 알루미늄이 선택적으로 용해되면서 구멍 크기가 시즌당 0.1mm 단위로 커지고, 결국 리벳이 느슨해지거나 브래킷이 완전히 분리됩니다.
코팅 기술 비교
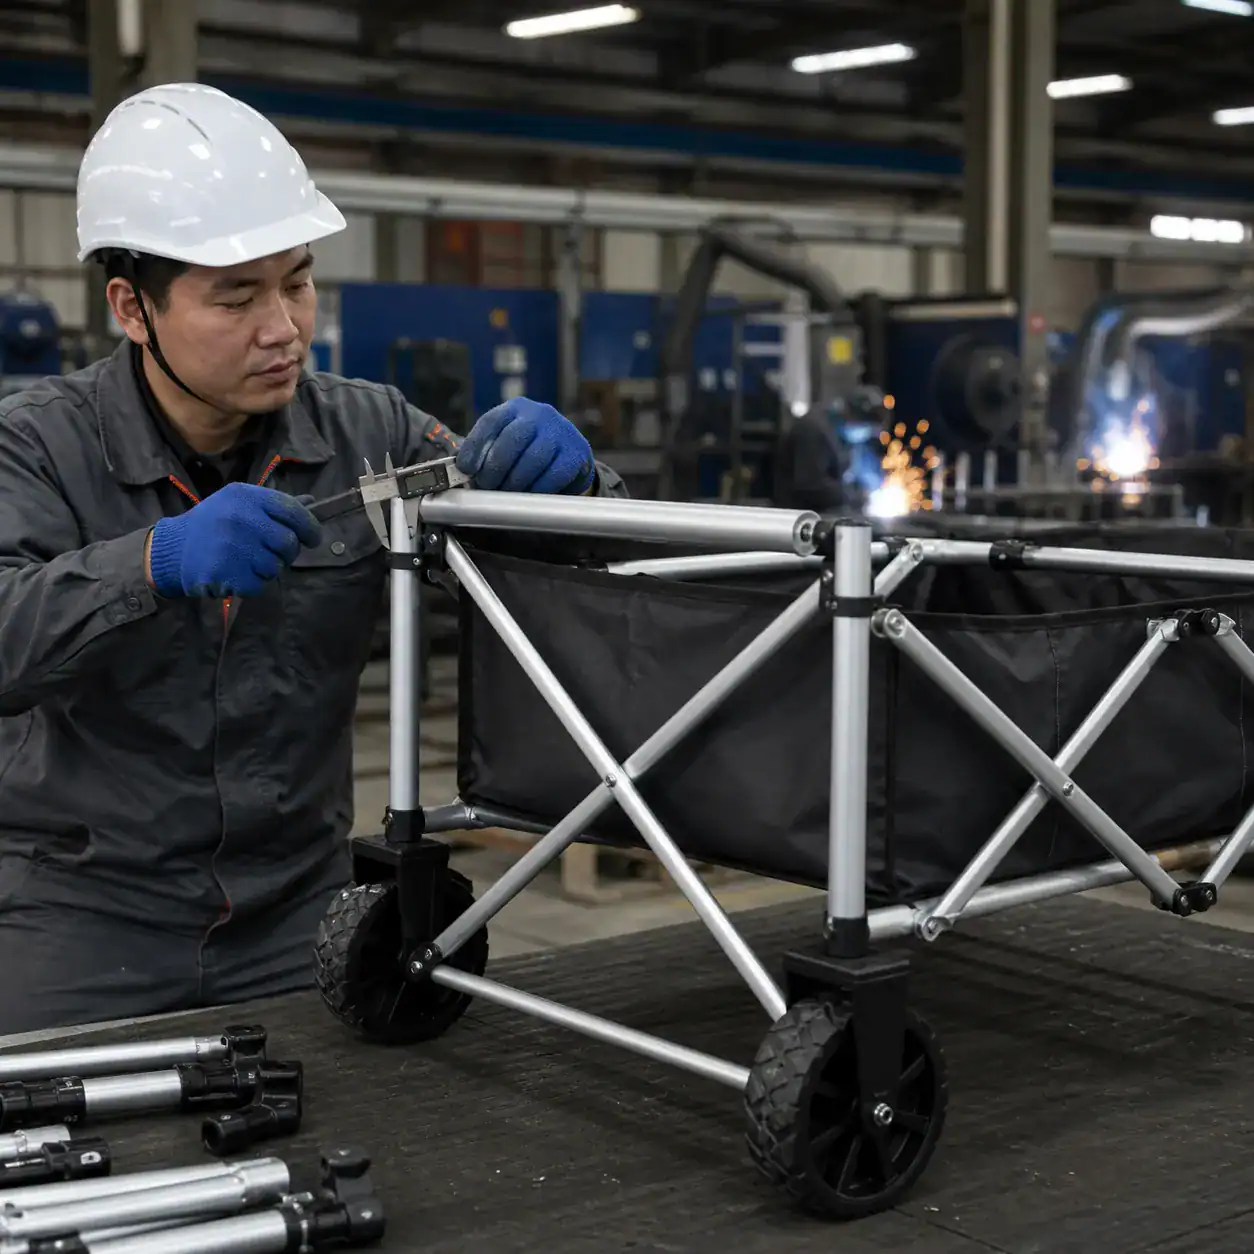
E-코팅과 파우더 도장을 함께 적용하면 프레임당 비용은 $1.5–2.50만큼 증가하지만, 부식 관련 품질보증(A/S) 클레임을 절반으로 줄일 수 있습니다.
대부분의 폴딩 와건 프레임은 공장에서 단일층 파우더 코팅 처리되어 납품됩니다. 쇼룸에서는 멋져 보이지만, 진정한 시험관은 염수 분무 시험기(salt spray chamber)에서 48시간을 견디느냐의 문제입니다. 사용자가 특정하는 코팅 기술이 해당 와건을 해변에서 2시즌 동안 버티게 할지, 아니면 8개월차에 A/S 반품 물량으로 전락시킬지를 결정합니다.
파우더 코팅 두께 규격: 60–80 마이크론
탄소강 폴딩 와건 프레임의 일반 파우더 코팅 두께는 60~80 마이크론 수준입니다. 이는 평범한 프린터 용지 한 장 두께와 유사합니다. 이 범위에서는 내륙 사용 환경 — 주말 캠핑, 공원 나들이, 가끔비는 날씨 등 — 에 충분합니다. 하지만 문제는 일관성(uniformity)에 있습니다. 모서리 부분은 50 마이크론, 평탄부는 90 마이크론으로 두께 편차가 큰 프레임은 얇은 부분부터 먼저 파손됩니다. 따라서 코팅 두께 규격은 공장 측에서 교정된 게이지로 측정하고 프레임별 점검 보고서를 제공해야만 의미가 있습니다.
두껍다고 해서 항상 좋은 것은 아닙니다. 120 마이크론을 초과하면 파우더 코팅이 취성(brittle)을 띠어 프레임을 접거나 하중이 가해질 때 균열이 생길 수 있습니다. 60~80 마이크론 영역이 유연성과 커버리지 사이의 최적 균형점입니다. 다만 해안 시장을 대상으로 할 경우 단일 도장만으로는 종종 부족합니다. 염수 분무 시험 시 코팅의 미세 구멍 — 경화 과정에서 발생하는 초미세 갭 — 을 통해 염분이 침투하며, 필름 하부에서 부식이 시작되면 이를 따라 넓게 확산됩니다. 그러므로 겉으로 보이는 녹이 나타나기 훨씬 이전에 코팅이 불리는 현상(blistering)이 먼저 관찰됩니다.
극대화된 방청 성능을 위한 E-코팅(EDP) + 파우더 상부도장
이것이 A/S 비용 공식(revenue and cost structure)을 달라지게 만드는 조합입니다. E-코팅(Electrodeposition, EDP)은 일반적으로 15~25 마이크론 두께의 에폭시 프라이머 도막을 형성한 후, 그 위에 파우더 토핑 코트를 입히는 방식입니다. 핵심적인 차이는 도장 공정에 있습니다. 프레임을 전기도금 욕조에 잠긴 상태에서 전기적 전압을 인가하여 프라이머를 스프레이 건으로 접근하기 어려운 모든 틈새, 용접 이음부, 튜브 내부 표면까지 깊숙이 침투시킵니다. 이후 파우더 코트가 외부 색상과 자외선 저항층 역할을 하게 됩니다.
추가 비용은 실제적입니다: 프레임의 복잡한 정도와 주문량에 따라 프레임당 약 $1.50에서 $2.50 수준으로 인상됩니다. 하지만 이 투자 대비 수익(return)은 명확하게 측정 가능합니다. 폴딩 와건 공장들의 내부 생산 데이터를 보면, 단일층 파우더 코팅 대비 E-코팅과 파우더의 복합 도장은 부식 관련 A/S 요청 건수를 최대 50%%까지 낮춥니다. 연간 5,000대 규모의 해안 지역 소매 체인에 대한 구매자 입장에서, 초기 비용인 $7,500–$12,500를 추가로 지불하는 것이 장기적으로는 수많은 교체 물류 비용과 부정적인 고객 리뷰 발생을 방지할 수 있습니다.
아연 도금 강철: 폴딩 와곤에 사용되나요?
열간도금 — 강철을 용융 아연에 담그는 공정 —은 두껍고 희생되는 층을 형성해 코팅이 긁혀도 보호합니다. 트레일러 프레임, 건설 장비, 해양 용품에서 흔하지만 폴딩 와곤에는 드뭅니다. 이유는 형상 때문입니다. 도금 시 50–100마이크론의 아연이 추가되면 폴딩 조인트와 리벳 구멍의 피트 허용오차에 영향을 줍니다. 또한 거친 표면 마감으로 인해 분체 도장이 잘 붙지 않아 색상 옵션이 제한됩니다. 대부분의 구매자는 원물 메탈 느낌의 아연 도금 강철보다 매끄러운 분체 도장 프레임을 선호합니다.
그렇지만 일부 헐비 duty 와곤 모델은 주요 하부 프레임 레일에 아연 도금 강철을 사용하고 노출된 상부 구조체는 분체 도장하는 하이브리드 방식을 채택합니다. 프레임 바닥이 바닷물에 직접 접촉하는 비치용 와곤에 적합합니다. 해안 시장을 위한 소싱 시 대안으로 아연rich 프라이머 적용 가능성을.Factory에 문의하시기 바랍니다. 열간도금만큼 내구성이 뛰어나지는 않지만 피트 문제는 없이 부식 저항성을 추가합니다.
알루미늄 프레임의 양산화 처리
알루미늄 프레임은 녹슬지 않지만 부식됩니다. 양산화 처리는 표준 보호 방법입니다. 전기화학적 공정을 통해 천연 알루미늄 산화막을 두껍게 만들어 밀봉하거나 착색할 수 있는 단단하고 다공성 표면층을 형성합니다. 폴딩 와곤에는 5–15마이크론 두께의 Type II(황산) 양산화 처리가 일반적입니다. 이는 우수한 내마모성과 균일한 무광 마감을 제공합니다. 25–50마이크론의 Type III(하드 코트) 양산화 처리는 와곤 프레임에는 과잉이며 항공우주 부품 및 화기receivers에 사용됩니다.
알루미늄 와곤 프레임의 핵심 스펙은 양산화 밀봉 품질입니다. 양산화 후 기공이 올바르게 밀봉되지 않으면 코팅이 다공성 상태로 남아 수분을 알루미늄에 갇히게 합니다. 이는 알루미나 bloom이라 불리는 흰색 가루状 부식으로 이어집니다. 초기에는 외관 문제이지만 시간이 지남에 따라 금속을 약화시킵니다. 간단한 현장 테스트: 깨끗한 천으로 양산화 표면을 닦아보세요. 흰색 잔여물이 묻어 나온다면 밀봉이 손상된 것입니다. 비치용 알루미늄 프레임에는 ASTM B117 기준 최소 72시간 염수 분무 시험을 명시하세요. 72시간 동안 pits 없이 통과한 알루미늄은 여러 시즌의 해안 노출에 견딜 수 있습니다.

구매자가 알아야 할 부식 테스트 표준
강철의 최소 염수 분무 시험(ASTM B117)은 48시간, 해안 제품은 72시간+이 요구됩니다.
염수 분무 시험 (ASTM B117): 업계 기준
그리고 염수 분무 시험은 코팅된 프레임을 밀폐 챔버 내부 35°C에서 5% 염화나트륨 용액의 연속 안개로 노출시킵니다.. 이는 압축된 시간 내에 수년치 해안 노출을 모사합니다. 폴딩 와곤의 분체 도장 강철 프레임에 대해 일반적인 합격 기준은 주튜브 표면에서 적색 녹 없이 48시간 경과입니다. 즉, 절단 모서리나 스크라이브 표시 인근의 미세한 점만 제외하고는 가시적 부식이 없어야 합니다. 비치 또는 염수 환경용으로 발주 시 최소 72시간을 요구하고, 발생하는 모든 녹은 스크라이브 라인에서 1mm 미만에만 국한되어야 한다고 명시해야 합니다.
A partner factory in Jinhua, Zhejiang, which produces over 1 million folding wagon units annually, runs in-house ASTM B117 chambers as part of its standard QC protocol. This allows them to validate coating batches before production ramps up — not after defects appear in the field. If your supplier cannot provide a third-party salt spray report for the exact coating specification you’re ordering, you are buying blind.
Humidity Testing: What It Measures
Humidity testing places samples in a chamber held at 95-100% relative humidity and 38-40°C, typically for 240 hours (10 days). Unlike salt spray, which accelerates electrochemical corrosion via chloride ions, humidity testing evaluates how moisture alone degrades the coating system — blistering, softening, or adhesion loss. A frame that passes salt spray but blisters under humidity has a poor primer bond or trapped solvent under the topcoat. This failure mode shows up as bubbling under the paint within months in humid retail storage or damp climates like Florida or Southeast Asia.
-
- 사양: 240-hour humidity exposure per ASTM D1735 with no blistering rated worse than ‘few’ per ASTM D714.
- 위험: Coating blistering leads to flaking at rivet holes and weld joints within one season — direct path to 보증 청구가과 같은 전기 부품에 대한 EU 안전 요구 사항을 충족하는 문서화된 품질 관리 보고서를 제공합니다.
Coating Thickness Measurement with a Micron Gauge
제품仕樣서에 부식 요구사항 작성하기
Specify edge-sealing after fabrication to prevent corrosion at weld joints and drill holes.
Writing corrosion resistance into your product spec sheet is more than selecting a coating type. The real protection comes from specifying thickness tolerances, test acceptance criteria, fastener grades, and packaging measures. Without these details, the factory will default to the cheapest option that passes visual inspection — and rust will appear within 12 months on a coastal beach wagon.
Minimum Coating Thickness Tolerance
For powder-coated carbon steel frames — the most common material in folding wagons produced by ISO 9001-certified factories like those in Kelyland’s network — specify a minimum dry film thickness of 60 microns. The acceptable range is 60-80 microns. Below 60 microns, the coating becomes porous enough for moisture to reach the Q235 carbon steel substrate. Above 80 microns, you risk cracking at hinge points during folding. Include a clause requiring verification with a calibrated micron gauge at three points per frame: the main crossbar, a weld joint, and a drilled rivet hole.
Salt Spray Test Acceptance Criteria
State ASTM B117 as the test method. For powder-coated steel frames bound for coastal retail markets, demand 48 hours of exposure with zero red rust on cut edges or weld zones. For aluminum frames — which are increasingly specified for beach wagon use — target 72 hours minimum without pitting corrosion on anodized surfaces. Write this into your quality agreement before mass production begins. A supplier who runs in-house salt spray testing can deliver results within the standard 30-45 day lead time; one who outsources it adds two weeks and often misses the pre-shipment window.
Fastener Grade: Stainless Steel vs Zinc-Plated
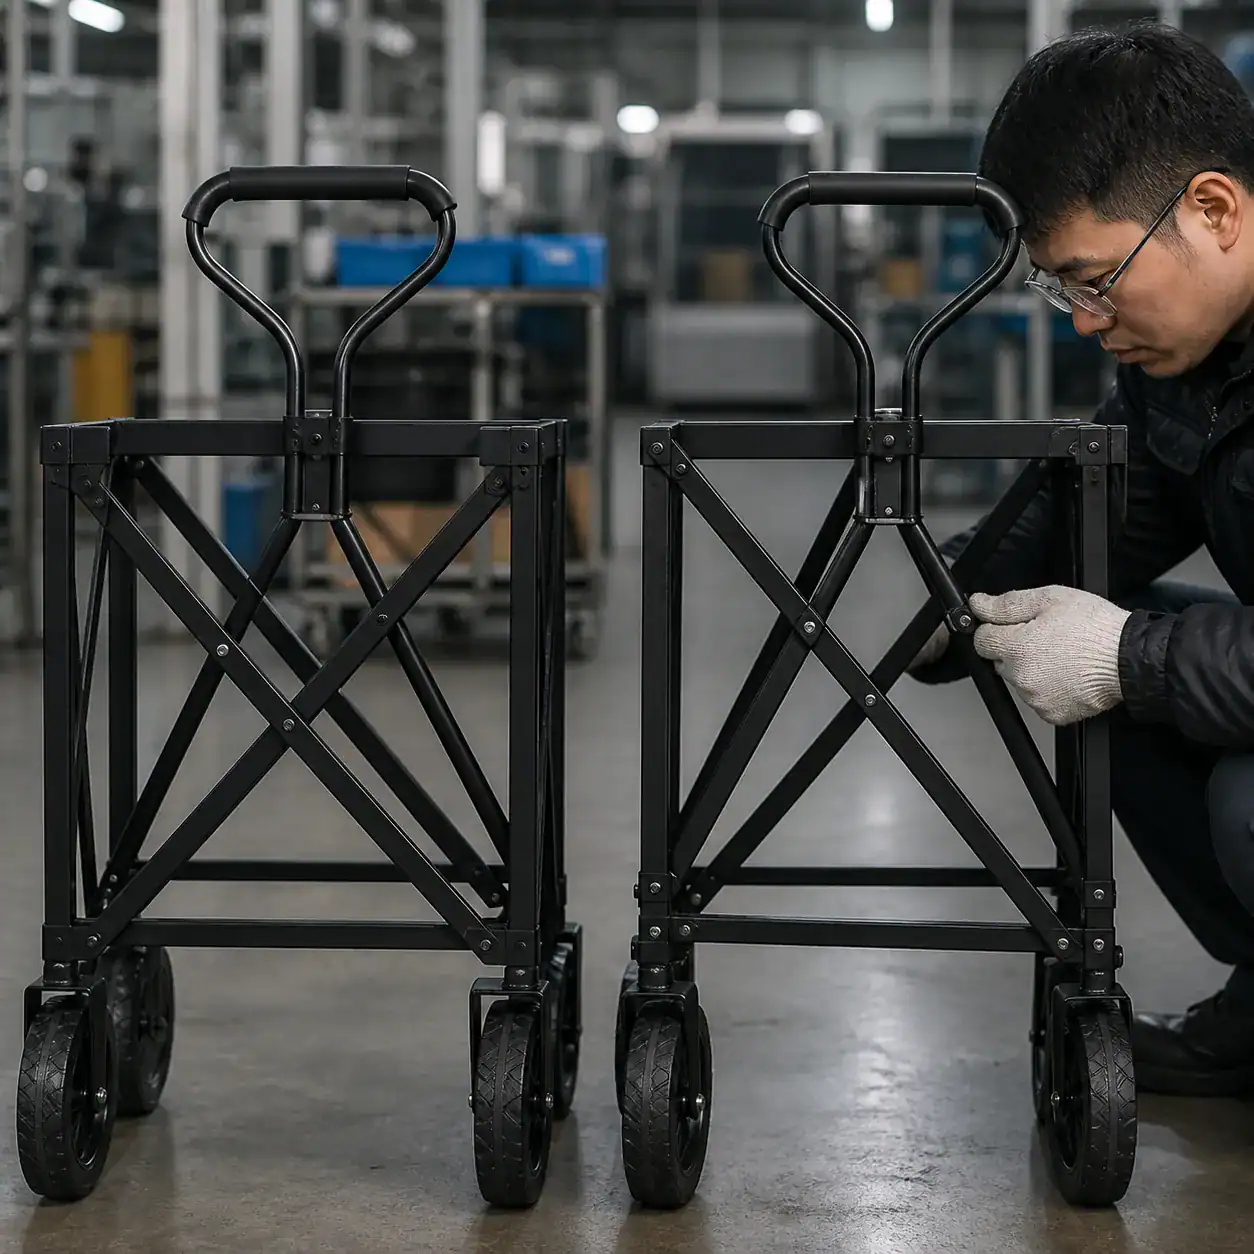
공장에게 방청 보호 조치에 대해 물어볼 질문
강철 프레임의 최소 ASTM B117 염수 분무 시험 시간은 48시간입니다.
폴딩 wagon이 소매 진열대에 올라탔을 때, 프레임 코팅은 6개월 뒤 녹 클레임으로부터 고객과 공장 사이의 유일한 보호막입니다. 부식 진행 과정은 공장에서 시작되며, 대부분 구매자는 보증 반품 서류가 쌓일 때까지 그 과정을 어떻게 관리하느냐고 묻지 않습니다. 여기서 부식 문제를 이해하는 공급업체와 단순히 페인트를 분무하고 운에 맡기는 공급업체를 구분하는 세 가지 질문을 살펴보세요.
공장에 자체 염수 분무 시험 시설이 있나요?
이는 공급업체의 품질 관리 심도를 가장 빠르게 가늠할 수 있는 방법입니다. 자체 ASTM B117 염수 분무 캐비닛을 운영하는 공장은 구매자가 증명서를 요구할 때뿐만 아니라 모든 배치에서 코팅 성능을 검증할 수 있습니다. 분체 도금된 강철 프레임의 경우, 적녹(rust) 발생 없이 48시간을 견디는 것이 일반적인 합격 기준입니다. 해변 사용을 목표로 하는 알루미늄 프레임은 72시간 이상을 견뎌야 합니다. 만약 공급업체가 제3자 검사에 시험을 위탁한다면, 그 빈도를 확인하세요. 배치당 한 번인지, 연간 한 번인지요. 이 차이는 품질을 관리하는지 아니면 단순히 서류를 쌓아두는지를 보여줍니다.
용접 접합부 및 절단 가장자리는 어떻게 밀봉되나요?
폴딩 wagon 프레임에서 가장 부식이 잘 발생하는 부분은 리벳용 드릴 구멍과 용접 접합부입니다. 제조 과정에서 코팅 공정에 의해 이러한 부위가 손상되는데, 용접 주변의 분체가 열로 인해 제거되고 드릴링으로 노출된 금속 가장자리에는 페인트가 닿지 않기 때문입니다. 경험이 풍부한 구매자는 제조 후 가장자리 밀봉 또는 터치업 규격을 요청합니다. 일부 공장은 분체 도금 전에 용접부에 아연 풍부한 프라이머를 도포하지만, 다른 곳은 손으로 도포하는 도포 후 밀봉제를 reliance합니다. 둘 다 비용이 많이 들지는 않지만, 이를 건너뛰면 두 시즌 이내에 모든 접합부에서 녹이 필연적으로 발생했습니다.
프레임에 어떤 코팅 공정이 적용되나요?
결론
2시즌 동안 지속되는 폴딩 wagon과 5년 동안 지속되는 폴딩 wagon의 차이는 로고 브랜드가 아닙니다. 코팅 스펙, 패스너 등급, 그리고 공장이 제조 후 드릴 구멍을 밀봉하는지 여부입니다. 연안 시장이나 소금에 노출된 모든 환경에서는 표준 분체 도금만으로는 불필요한 도박을 해야 합니다.
-
- 강철 프레임에는 최소 48시간, 알루미늄 프레임에는 72시간 이상의 ASTM B117 염수 분무 시험을 명세하세요.
- 연안 시장을 위해 전기 도금(EDP)과 분체 상위 코트를 요청하십시오 — 프레임당 약 $1.50-$2.50 추가됩니다.
- 알루미늄 프레임과 강철 리벳 사이의 전기 부식을 방지하기 위해 스테인리스 강 패스너 사용을 의무화하세요.
이제 그 사양서 앞에 두 가지를 추가해서 공장 파트너에게 보내세요. 첫째, 튜브 섹션 당 세 지점에서 마이크로 게이지로 측정하는 최소 코팅 두께 허용오차 60-80마이크론. 둘째, 제조 후 모든 용접 접합부와 절단 가장자리에 대한 터치업 밀봉 요구사항 — 이것이 부식 방지에서 전문가와 아마추어를 구분하는 세부 사항입니다. ISO 인증 공장의 현재 폴딩 wagon OEM/ODM 능력을 검토하여 이러한 사양이 생산 비용 및 보증 기간에 어떻게 반영되는지 확인하십시오.
자주 묻는 질문
폴딩 와건 프레임 부식의 원인은 무엇입니까?
소금, 비 및 해안 습기는 강철 프레임의 녹 발생과 알루미늄의 부식을 촉진합니다. 가장 심각한 손상은 스크래치된 용접부, 드릴 홀 및 밀봉되지 않은 절단면처럼 수분이 침투하는 부분에서 시작됩니다. 조기 고장을 방지하려면 밀봉된 용접과 완전한 코팅 커버리지를 명시하세요.
어떤 프레임 재질이 부식에 가장 강한가요?
알루미늄 프레임은 일반 부식에 대해 Q235 탄소강보다 우수한 저항성을 갖는데, 이는 알루미늄이 보호 산화막을 형성하기 때문입니다. 다만 알루미늄은 강철 피스너와 접촉할 경우 전해 부식에 취약하므로, 특히 해안가 지역에서는 알루미늄 프레임에 반드시 스테인리스 스틸 피스너를 사용해야 합니다.
폴딩 와gon의 녹 방지 코팅은 무엇인가요?
E-코팅(EDP)과 파우더 상부 코팅을 결합하면 강철 프레임에 최적의 보호를 제공하며, 단가당 $1.50–2.50이 추가되지만 보증 클레임이 크게 줄어듭니다. 두께 60–80μm의 일반 파우더 코팅만으로는 빠르게 성능이 저하되므로, 연안 시장에 공급되는 모든 와gon에는 E-코트 + 파우더 코팅을 필수 사양으로 요구해야 합니다.
염수 분무 시험은 어떤规格的을 지정해야 하나요?
최소 48~72시간 동안 ASTM B117 염수분무 테스트를 지정하고, 절단 가장자리나 용접부에 적녹슬이 생기지 않아야 합니다. 이 기준은 연안 환경을 직접 시뮬레이션하여 우수한 내식성을 입증합니다. 샘플 제작 전에 사양서(test requirement)에 해당 테스트 요구사항을 반드시 명시하십시오.
공장 도포 품질은 어떻게 검증합니까?
대량 생산 승인 전에 시험 결과를 모두 확인하십시오.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語