 跳到内容

Частный заказ $50,000 под собственным брендом — вот с чего чаще всего начинаются сбои при использовании надувных палаток: не на природе, а в разрыве между предпроизводственным образцом и серийным запуском. Ваша утверждения образца вероятно, проверили напечатанный отбойный тент и логотип на сумке для переноски. Большинство разговоров о допуске по качеству останавливаются на denier ткани и никогда не доходят до двух мест, которые на самом деле выходят из строя: сварного соединения штока клапана и шва, где балка примыкает к полу. Давление цены FOB вынуждает завод урезать единственную спецификацию, которая вас защищает, — толщину ТПУ-плёнки в зоне сварки.
Физический механизм прост и стоит вынести на обсуждение вашей QC-команде. Воздух внутри балки расширяется примерно на 1 PSI при повышении температуры на каждые 10°C. Накачайте до 12 PSI при 20°C, оставьте палатку под прямым солнцем при 40°C, и давление поднимется до 16 PSI — без единого лишнего накачивания. Это избыточное давление концентрируется на штоке клапана — самой жёсткой точке балки — и сварной шов начинает отслаиваться. Заводы, которые экономично подходят к выбору предохранительного клапана или используют плёнку толщиной 0,4 мм в этом узле, отправляют гарантированные рекламации.
Утвердите спецификацию до начала обсуждения цены. При следующем звонке поставщику попросите ТПУ-плёнку 0,6 мм в области сварки клапана, предохранительный клапан, откалиброванный ниже порога взрыва балки, а также тест температурных циклов от 20°C до 40°C без разрушения швов. Это ориентир, который отличает палатку, переживущую второй сезон, от той, что вернётся к вам по частям.
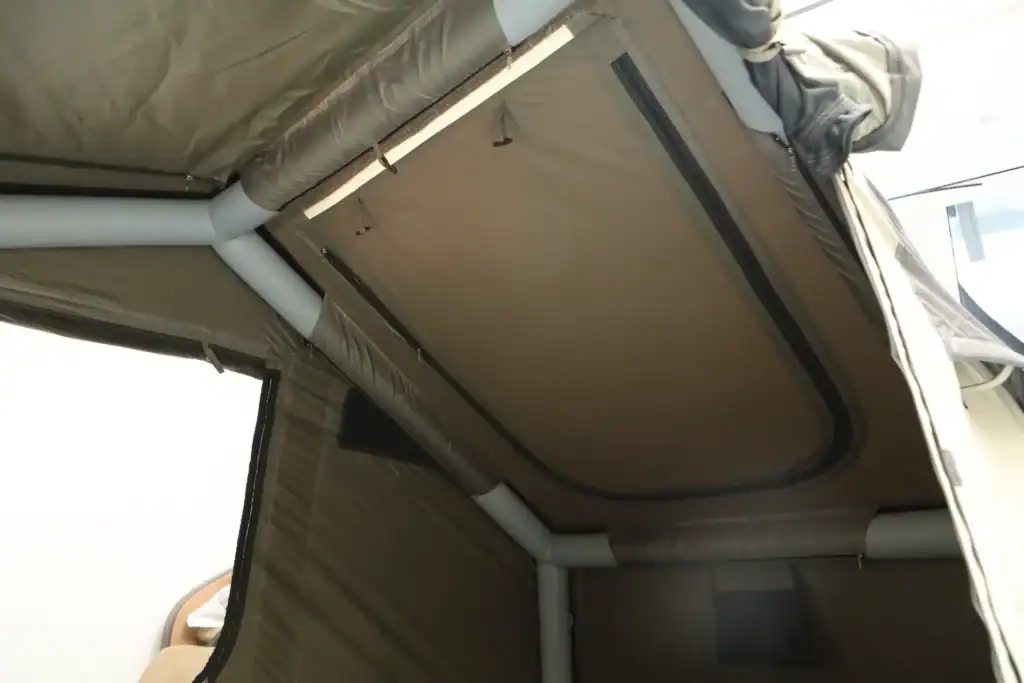
Отказ #1: Отслоение штока клапана
Перекачка прохладного утреннего воздушного баллона может поднять давление свыше 16 PSI — этого достаточно, чтобы вырвать шток клапана из сварного шва.
Шток клапана — самое слабое конструктивное место надувной палатки. Пластиковый шток приваривается к стенке балки, и этот шов должен выдерживать рабочее давление 8–15 PSI, многократную сборку и разборку, а также дневные и ночные температурные перепады. Большинство “утечек” в возвращённых палатках восходят к основанию этого клапана, а не к проколу в материале балки. Как только шов начнёт отслаиваться, никакая ремонтная заплатка это не исправит.
Почему при перекачке шток выходит из сварного соединения
Ручные насосы не имеют автоматического отключения, настроенного по температуре окружающей среды. Пользователь утром в прохладную погоду ощущает мягкость баллона, нагнетает ещё воздух и останавливается, ориентируясь на ощупь, а не на давление. Полосы из полиэстера с ПВХ-покрытие также теряют гибкость при температуре ниже −10°C, из-за чего баллон на холоде кажется ещё более нед накаченным. Затем солнце нагревает палатку, и воздух внутри расширяется примерно на 1 PSI на каждые 10°C. Баллон, накачанный до 12 PSI при 20°C, может достичь более 16 PSI при 40°C — и перегрузка сосредотачивается в районе сварного шва клапана.
С каждым таким скачком давления повреждение накапливается постепенно. Клапан редко лопается при первом накачивании. Он ослабевает после многократных перекачиваний: край сварного шва поднимается, и при следующей сборке стержень клапана отрывается от стенки баллона под нагрузкой, на которую он не был рассчитан. Именно так возникает большинство поломок клапанов надувных палаток в реальных условиях эксплуатации.
Задать решение на этапе производства
-
- Выбор материала: TPU-плёнка лучше выдерживает эксплуатацию в зоне клапана, чем полиэстер с ПВХ-покрытием: она сохраняет гибкость на холоде и переносит многократные изгибы. Если поставщик предлагает TPU толщиной 0,4 мм по всей полосе, запросите усиление толщиной 0,6 мм именно в зоне клапана.
- Тип клапана: Бостонный клапан устанавливается заподлицо с поверхностью баллона и обеспечивает широкую площадь сварного шва. Листовые клапаны проще и дешевле, но меньшая площадь контакта повышает риск их отрыва при скачках давления.
- Метод сварки: Высокочастотная сварка даёт более стабильный seal на TPU, чем сварка горячим воздухом, при условии правильной обработки материала. Ширина и температура сварки должны быть зафиксированы в спецификации контроля качества, а не оставлены на усмотрение оператора оборудования.
- Редукционный клапан: Редукционный клапан сбрасывает избыточное давление до того, как шов или стержень клапана достигнут предела прочности. При диапазоне перепадов давления в 6 PSI между прохладным утром и жарким днём это недорогое решение, которое защищает от самого частого рекламационного обращения в данной категории товаров.
Завод-партнёр Kelyland по производству надувных палаток в Цзиньхуа (провинция Чжэцзян) выпускает 500 000 единиц в год при сертификации ISO 9001 и CE. Такой объём означает, что параметры сварки клапанов и толщина материала должны быть зафиксированы в контрольно-измерительной карте до выпуска первой единицы. Для программы под собственной маркой те же параметры следует закрепить документально: тип клапана, толщина TPU в зоне сварки, метод сварки и наличие редукционного клапана.
Отказ #2: Расход сварного шва
Разрушение сварного шва вызвано давлением, а не случайными проколами.
Баллон цел, ткань без повреждений. Разрыв идёт вдоль линии шва в нескольких сантиметрах от клапана, и палатка оседает в течение двадцати минут после установки. В большинстве полевых отчётов это называют проколом. На самом деле это не так. Это разрушение шва из-за давления, и оно повторяется у разных брендов, потому что инженерная ошибка допускается ещё до упаковки палатки.
Воздушно-надувные балки работают при давлении 8–15 PSI при нормальной рабочей температуре. Однако воздух внутри герметичной балки расширяется примерно на 1 PSI каждые 10 °C. Палатка, надутая до 12 PSI при 20 °C, может достигнуть 16 PSI при 40 °C. Это создаёт перегрузку в зоне сварного шва, особенно там, где стебель клапана соединяется со стенкой балки.
Почему сварные швы разрываются раньше, чем основная ткань
Швы воздушных балок выполняются высокочастотной сваркой или горячим воздухом. РЧ-сварка спаивает термопластичные плёнки на молекулярном уровне; сварка горячим воздухом основывается на контролируемой температуре и скорости прокатки. Когда эти параметры отклоняются при длительной производственной партии, образец выглядит нормальным, но выходит из строя под воздействием циклического давления. Типичный режим отказа предсказуем: отслоение по краю сварного шва.
Требования к зоне сварки — 0,6 мм
Плёнка балки обычно изготавливается из ТПУ толщиной 0,4–0,9 мм. Основную зону шва и основание клапана следует уплотнять до ТПУ не менее 0,6 мм, при этом на каждой изолированной балке должен быть установлен клапан сброса давления. Без него агрессивный насос в сочетании с дневным нагревом может превратить палатку на 12 PSI в конструкцию, создающую риск при 16 PSI.
-
- Спецификация: Используйте высокочастотную сварку для основных продольных швов и усиления вокруг клапанов. РЧ-сплавление обеспечивает прочность на отслаивание, недостижимую при сварке горячим воздухом при колебаниях технологического процесса.
- Риск: Давление в воздушной балке растёт примерно на 1 PSI каждые 10 °C. Надув при 20 °C до 12 PSI, мы получаем 16 PSI при 40 °C. Именно это вызывает разрыв рядом с клапаном.
- Проверка на заводе: Запрашивайте записи испытаний на отслоение сварного шва и наличие клапанов сброса давления на каждой балке. Завод-партнёр Kelyland по производству надувных палаток в Цзиньхуа (провинция Чжэцзян) выпускает 500 000 единиц в год на линиях, сертифицированных по ISO 9001 и CE.
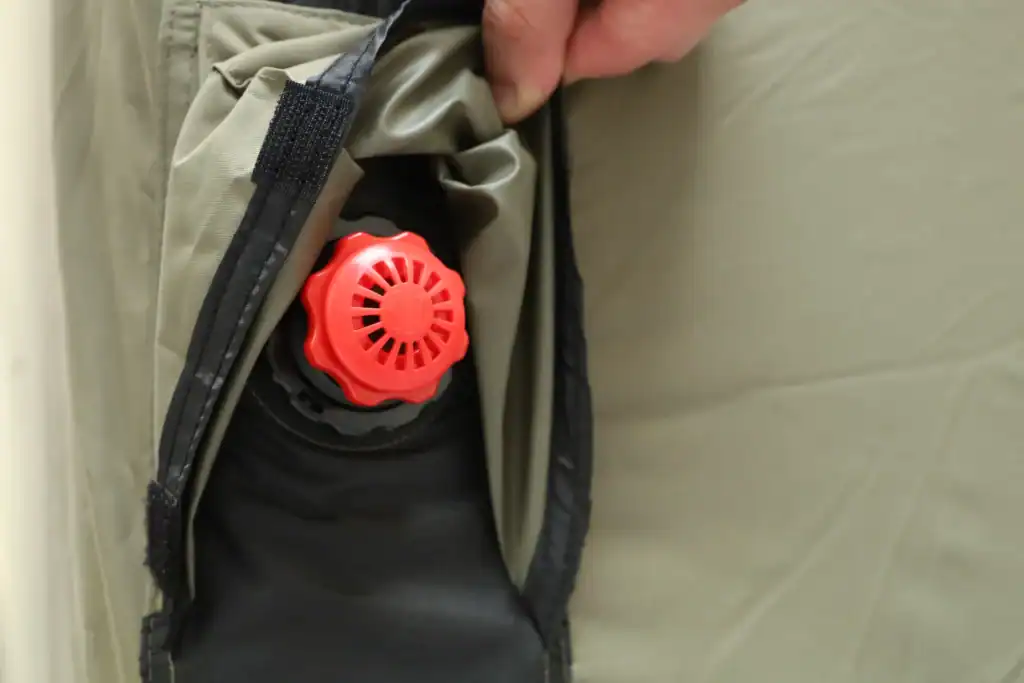
Отказ #3: Выбор материала балки и деламинирование
Стандартные ПВХ-балки выходят из строя в месте сварного шва.
Большинство отказов воздушных палаток обусловлено материалом балки задолго до того, как продукт попадёт к заказчику. Два распространённых варианта — полиэстер с ПВХ-покрытием и ТПУ-плёнка. Это единственное решение определяет_delamination, растрескивание на холоде и ползучесть швов. Покупатели редко указывают это в спецификации, поскольку поставщики дают цену “палатка с воздушными балками”, словно все балки одинаковы.
Почему стандартный ПВХ становится причиной гарантийного случая
Полиэстер с ПВХ-покрытием дешёв, быстро сваривается и проходит статический заводской тест на накачку. Однако ПВХ становится жёстким ниже -10 °C. В зимних условиях каждый сгиб и точка изгиба концентрирует нагрузку на сварном шве. Покрытие отделяется от полиэстеровой сетки, балка медленно спускает воздух, и палатка проседает в течение 20 минут после установки.
-
- Схема отслоения: ПВХ-покрытие отслаивается от полиэстеровой основы по швам высокочастотной сварки — обычно в районе клапана или в местах сгибов. Слои начинают расходиться ещё до того, как утечка становится заметной.
- Отказ при низких температурах: При температуре ниже −10 °C ПВХ теряет эластичность. TPU сохраняет гибкость вплоть до −30 °C. Эти 20 °C рабочего запаса как раз и предотвращают растрескивание надувных палаток на морозе..
- Давление и растяжение: Воздушные баллоны работают при давлении 8–15 PSI. Если добавить ползучесть давления от дневного нагрева, то расслоившийся шов в районе клапана становится первым слабым местом. Именно поэтому возвращаемые палатки обычно текут у основания клапана, а не посередине баллона.
Укажите TPU-уплотнение до утверждения образца
Укажите толщину TPU-пленки 0,4–0,9 мм, с минимальной толщиной 0,6 мм в зонах сварки. Стандартный ПВХ может снизить себестоимость единицы продукции на $8–$15, но одна возвращенная палатка сводит эту экономику на нет из-за расходов на freight, возвратное хранение и chargebacks. Upgrade — это гарантия безгарантийных случаев, а не премиальная опция.
Завод-партнер Kelyland по производству надувных палаток в Цзиньхуа (Чжэцзян) выпускает 500 000 единиц в год при сертификации ISO 9001 и CE. На этапе закупки материалов они проверяют долговечность outdoor-класса до утверждения образца. Запросите у поставщика спецификацию материала баллона в письменном виде. Если ответ ограничен словом “ПВХ”, вы утверждаете предсказуемый режим отказа.
| Вид отказа | Коренная причина | Материал / данные спецификации | Профилактика / исправление спецификации |
|---|---|---|---|
| Расслоение ПВХ-покрытия от базовой ткани | ПВХ-покрытый полиэстер в холодную погоду (-10°C и ниже) становится жестким; повторяющиеся изгибы на морозе разрушают связь между покрытием и тканью, вызывая видимое отслаивание и утечку воздуха через структуру ткани. | ПВХ-покрытый полиэстер (типичная общая толщина пленки 0,4–0,9 мм); TPU-пленка (0,4–0,9 мм) сохраняет эластичность до -30°C; адгезия покрытия различается в зависимости от используемого процесса сварки. | Укажите TPU-пленку для рынков холодного климата; требуйте проведение 180° теста на отрыв покрытой ткани перед запуском производства; установите минимальную силу адгезии в вашем контрольном списке QC (при аудитах завода ISO 9001). |
| Отслоение высокочастотного шва в местах соединения баллонов | Высокочастотная сварка (RF-сварка) создает прочную молекулярную связь только при идентичной химической структуре материалов; несоответствие слоев ПВХ/TPU или неверное время выдержки создают слабые линии сплавления, которые расслаиваются при скачках давления. | Стандарт RF-сварки для ПВХ; для TPU часто используется термосварка; рабочее давление обычно составляет 8–15 PSI; ползучесть давления добавляет примерно 1 PSI при повышении температуры на 10°C. | Требуйте тестирование отрыва сварного шва для каждой партии; указывайте баллоны из одного материала (полностью TPU или полностью ПВХ); настаивайте на термосварке с калиброванными настройками температуры и давления для TPU. |
| Температурное расслоение в зоне клапана | Надувной тент при давлении 12 PSI при 20 °C может достичь 16 PSI при 40 °C; сварной шов вокруг клапана — зона максимальных напряжений, которая первой расслаивается при превышении прочности сцепления. | Рабочее давление 8–15 PSI; скачок давления +1 PSI на каждые 10 °C; область сварки штока клапана испытывает концентрированные циклические нагрузки при каждом цикле накачки/спуска. | Установите более толстый TPU (0,6 мм+) в зонах сварки; установите клапаны сброса давления; проводите пакетное тестирование давлением 1,5× номинального в течение 24 часов перед отгрузкой. |
| Миграция пластификаторов и растрескивание слоёв при низких температурах | ПВХ сохраняет гибкость за счёт пластификаторов; при температуре ниже −10 °C они становятся жёсткими, а при изгибе возникают микротрещины, которые со временем переходят в полное расслоение и протечки. | TPU сохраняет работоспособность до −30 °C без миграции пластификаторов; ПВХ становится жёстким при температуре ниже −10 °C; полевая эксплуатация в зимних поездках или на высокогорных стоянках провоцирует выход из строя. | Для SKU зимнего ассортимента EU/APAC требуйте баллоны из TPU как стандарт; если использование ПВХ обязательно по соображениям стоимости, добавьте тест на морозостойкость при −15 °C в спецификации QC и маркетингового соответствия. |
| Нестабильное качество партий от разных поставщиков материалов | Материалы баллонов от разных поставщиков схожих марок могут иметь разную толщину ламината и адгезию; расслоение проявляется лишь после нескольких циклов накачки на месте эксплуатации, а не при выборочных проверках на заводе. | Завод-партнёр Kelyland по производству надувных палаток в Цзиньхуа выпускает 500 000 единиц в год в соответствии с ISO 9001 и CE; сертифицированные заводы должны обеспечивать прослеживаемость партий материалов. | Требуйте паспорта качества (mill certificates) на каждую партию TPU/ПВХ; проводите входной контроль адгезии материалов; используйте единый утверждённый перечень поставщиков (AVL) в договоре OEM для исключения разброса параметров. |
Отказ #4: Разрыв балки из-за перекачки и теплового расширения
Рост давления на 1 PSI при каждые 10 °C означает, что утреннее накачивание до 12 PSI к пополудню превращается в перегрузку до 16 PSI.
Утверждение о том, что пневматические балки невозможно перекачать, ошибочно. Физика давления в герметичной воздушной камере при изменении температуры однозначна: при нагреве газ расширяется. Палатка, накачанная до 12 PSI при 20°C, может достигать 16 PSI, когда тент под прямыми солнечными лучами нагревается до 40°C. Это не незначительная погрешность — это именно тот перепад, который разрывает сварной шов.
Такой тип разрушения не является случайным проколом ткани балки. Возвращаемые палатки приходят с оторванными штоками клапанов от стенки балки. Перекачка запускает повреждение, а пиковое давление добивает конструкцию. Эта закономерность повторяется в любых климатических условиях и при любой категории пользователей.
Почему штоки клапанов выходят из строя в первую очередь
Основание клапана находится на границе жёсткого пластика и гибкой лакированной ткани. На эту зону приходится сосредоточенная нагрузка от внутреннего давления балки. Когда стенка балки выполнена из ПВХ толщиной 0,4 мм, расширению практически негде амортизировать — материал рвётся. TPU толщиной 0,6 мм и более обладает значительно лучшей эластичностью и задерживает разрыв. Кроме того, ПВХ при температуре ниже -10°C становится жёстким, тогда как TPU сохраняет гибкость вплоть до -30°C, поэтому в холодную погоду проблема усугубляется, а не решается.
Контроль давления начинается на фабрике
Завод-партнёр Kelyland по производству надувных палаток в Цзиньхуа (провинция Чжэцзян) выпускает 500 000 единиц в год и сертифицирован по ISO 9001 и CE. Там, предохранительные клапаны и усиленный TPU в зонах сварных швов являются стандартными конструктивными спецификациями, а не дополнительными опциями. Покупатель, который отказывается от них, не экономит — он закладывает уровень претензий по гарантии в себестоимость.
-
- Рабочее давление: Обычно задаётся заводом на уровне 8–15 PSI относительно базовой температуры 20°C. Когда конечное значение решает сам пользователь, спецификация уже нарушена.
- Предохранительный клапан: Калиброванный выпускной порт, который стравливает воздух до того, как шов достигнет критического напряжения. Без него дневной нагрев превращает корректное утреннее накачивание в послеобеденную перегрузку.
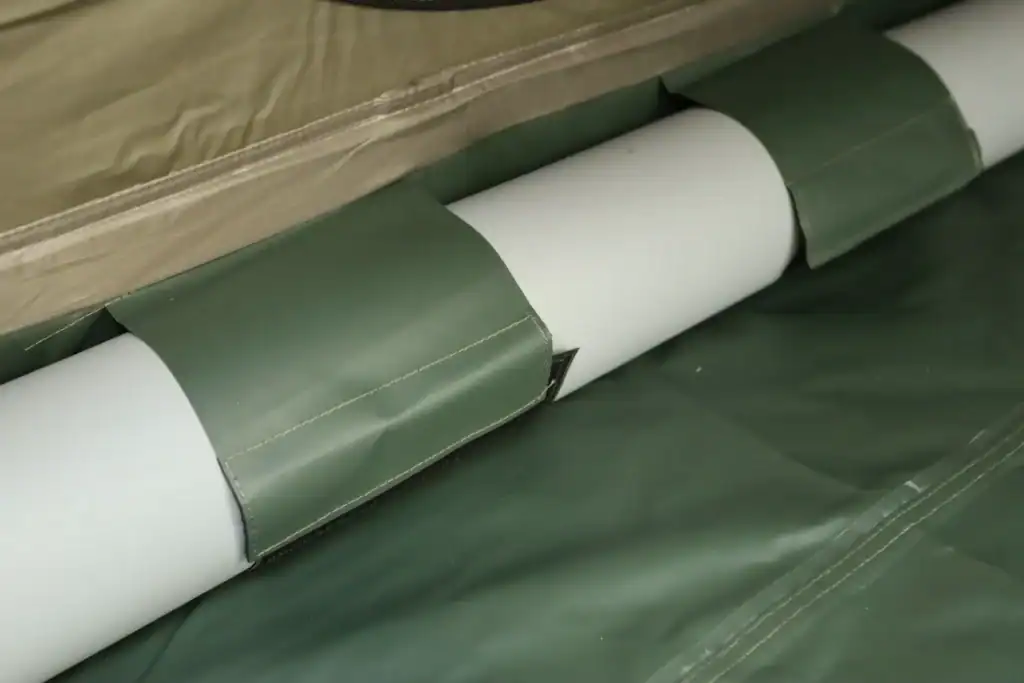
Какие параметры указать в следующем OEM/ODM-заказе
Усиленный ТПУ, клапаны сброса давления и испытания в полевых условиях — в противном случае мы берём на себя возврат по гарантии.
Большинство поломок надувных палаток сводится к трём моментам, которые покупатели никогда не прописывают в договоре: материал балкона, конструкция клапана и протокол испытаний. Образец, одобренный в шоуруме при +22°C, ничего не говорит о поведении палатки на пляже при +40°C или в замёрзшем горном утре. Вот что нужно зафиксировать в спецификации до запуска массового производства.
Материал балкона: ТПУ против ПВХ
Полиэстер с ПВХ-покрытием дешевле и легко варится, но на морозе ниже −10°C жёстchineет. Именно поэтому трещины на зимних заказах надувных палаток — частое явление. Плёнка ТПУ сохраняет гибкость до −30°C, устойчива к гидролизу и выдерживает многократные складывания. За specifying усиленный ТПУ толщиной 0,4–0,9 мм, а в зонах сварных швов, где сосредоточены нагрузки, увеличивайте толщину до 0,6 мм и выше.
-
- ПВХ: Минимальная стоимость материала, быстрая высокочастотная сварка; жёстchineет ниже −10°C и становится одной из главных причин отказа швов надувных палаток в холодном климате.
- TPU: Гибкость до -30°C, улучшенная гидролизная стойкость; используйте пленку 0,4–0,9 мм с усилением 0,6 мм+ в карманах клапанов и сварных швах.
Клапанные сборки и ползучесть давления
Большинство возвращаемых воздушных палаток имеют не проколотые балки. У них отрывается стержень клапана от стенки балки после многократного чрезмерного накачивания. Изменение давления в воздушной балке при перепадах температуры усугубляет проблему: давление растет примерно на 1 PSI на каждые 10°C. Если накачать балку до 12 PSI при 20°C, то при 40°C давление может превысить 16 PSI. Этот скачок создает сверхнагрузку на сварной шов вокруг клапана.
Закажите интегрированный клапан сброса давления плюс усиленный ремонтный клапанный патч. Бостонские клапаны работают с насосами большого объема, листовые клапаны проще по конструкции. Оба варианта подходят, если базовая фланцевая часть приварена к патчу из ТПУ и расположена вдали от зон высокого изгиба.
Условия тестирования должны соответствовать условиям на кемпинге
Контролируемая лаборатория при постоянной температуре 20°C и регулируемом насосе не выявит то, как пользователи действуют в реальных условиях. Требуйте тесты, которые воспроизводят полевые эксплуатационные нагрузки: накачивание до рабочего давления (8–15 PSI), циклическое изменение температуры от -10°C до 40°C и измерение потери давления в течение 12 часов. Также тестируйте клапан после 100 циклов накачивания и при наличии песка или абразива на входном отверстии.
Завод-партнер Kelyland по производству надувных палаток в городе Цзиньхуа, провинция Чжэцзян — 500 000 единиц в год, сертификация ISO 9001 и CE — включает эти тесты в производственный график. Именно такой стандарт следует указывать в ваших B2B технических спецификациях на качество надувных палаток.
Заключение
Большинство отказов воздушных палаток подчиняется предсказуемым закономерностям: отрыв стержней клапанов при чрезмерном накачивании, перегрузка сварных швов из-за температурной ползучести давления и materials, которые становятся жесткими или трескаются за пределами их номинального диапазона. Покупатели, которые выявляют эти риски на этапе формирования спецификации, избегают счетов за логистику возвратов и сохраняют маржу категории. Решение находится в спецификации, а не в полевых условиях.
Последние 10%, которые отличают профессионалов от любителей, — это просто запросить у поставщика доказательств толщины зоны сварки и подтверждения рабочего диапазона давления на бумаге. Пересмотрите вашу следующую заявку на закупку надувных палаток с учетом этих пяти типов отказов — и обсудите с инженерами Kelyland конструкцию балок из ТПУ versus ПВХ, размещение клапанов и сброс давления до этапа создания прототипа. Они могут подготовить образец за 30–45 дней, предоставив документацию по контролю качества, необходимую для обоснования выбора поставщика.
Часто задаваемые вопросы
Что вызывает поломку штока клапана надувного тента?
Стержень клапана обычно отрывается потому, что чрезмерное накачивание повышает внутреннее давление выше безопасного предела балки, особенно в прохладное утро. Суточные перепады температур могут затем добавить напряжения расширения и натянуть. Укажите предел давления и тестируйте сварку клапана перед началом производства.
Почему у надувных палаток рвутся сварные швы?
Разделение сварных швов обусловлено давлением, а не случайным проколом или дефектом ткани. Шов является самым слабым местом при перекачке баллона или воздействии значительных перепадов температур. Перед запуском серийного производства обязательно проводите испытания прочности сварных швов.
Какой материал чаще всего выходит из строя в воздушных баллонах?
Стандартный ПВХ — это материал с повышенным риском: он разрушается в местах сварки под воздействием давления и температурных нагрузок. Более надёжным вариантом является армированный TPU, хотя его стоимость возрастает примерно на $8–$15 за единицу. Согласовывайте выбор материала с ожидаемым уровнем возвратов.
Сколько стоит выход из строя надувного тента для розничного продавца?
Один неудачный батч может обойтись в $50,000 или более из-за расходов на возвратную логистику, замену груза и chargebacks. Усиленный TPU обходится дешевле, чем этот риск — примерно $8–$15 за единицу. Рассматривайте апгрейд материала как защиту от убытков при возвратах.
Как покупателям предотвратить отказ воздушных палаток при работе с private label?
Предотвратите отказы, указав усиленные TPU балки, клапаны с номинальным давлением и проверку сварных швов в вашем заказе. Фабричный контроль качества и инспекция перед отгрузкой — это этапы, где такие проблемы действительно выявляются. Включите проверку типовых отказов в процесс согласования образцов.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語