 Zum Inhalt springen

Die Fertigung von aufblasbaren Zelt-Luftbalken ist der erste Prüfpunkt, den Käufer absichern sollten, bevor sie einen Lieferanten, ein Budget oder einen Produktionszeitraum genehmigen. Ein Käufer in Melbourne erlebte, wie eine Bestellung über $50,000 versagte und Luft verlor, weil die Vorproduktionsmuster den Zeichnungen entsprachen, die Massenproduktion jedoch dünneres Laminat verwendete. Gleiche Zeichnungen, anderes Material. Das ist die klassische Fehlerquelle Herstelung von Luftstrahlen-Zelten, bei der die Musterfreigabe eher das Aussehen als die langfristige Luftdichtheit prüft und die Materialspezifikation deswerks zwischen den Chargen stillschweigend abweicht.
Der Materialverzicht ist der übliche Übeltäter. Hochwertige Balken bestehen aus 0,5–0,7 mm TPU-Laminat, während Budgetversionen auf 0,3 mm PVC zurückgreifen, das bei Wärme erweicht und mit der Zeit an Berstdruck verliert. RF-Schweißen verschmilzt das Laminat zu einer wasserdichten Naht; Heizpressschweißen verwendet eine Bindung bei geringerer Temperatur, die sich nach wiederholten Be- und Entlüftungszyklen löst. Ein Werkzeug, das Dickenangaben des Laminats und das Schweißverfahren nicht in einem Datenblatt ausweist, ist für Ihre Stückzahlen noch nicht bereit.
Die Ventilplatzierung ist der dritte Punkt auf der Checkliste eines Supply-Chain-Manager. Ein schlecht positioniertes Einwegventil erzeugt eine Spannungsstelle und verlangsamt die Befüllung; ein Zweiwegeventil mit stabilem Flansch hält über Jahre hinweg deutlich besser. Schreiben Sie die Qualitäts toleranz in den Vertrag: Nahtablösefestigkeit, Laminatdicke und ein dokumentierter Berstdrucktest mit Druckhalt bei der Leckageprüfung an jedem fertigen Luftbalken. Fordern Sie von jedem Lieferanten mindestens 0,5 mm TPU, RF-geschweißte Nähte und Chargendaten zum Drucktest ein – diese drei Zahlen erzählen Ihnen mehr als jeder Verkaufsschlager.
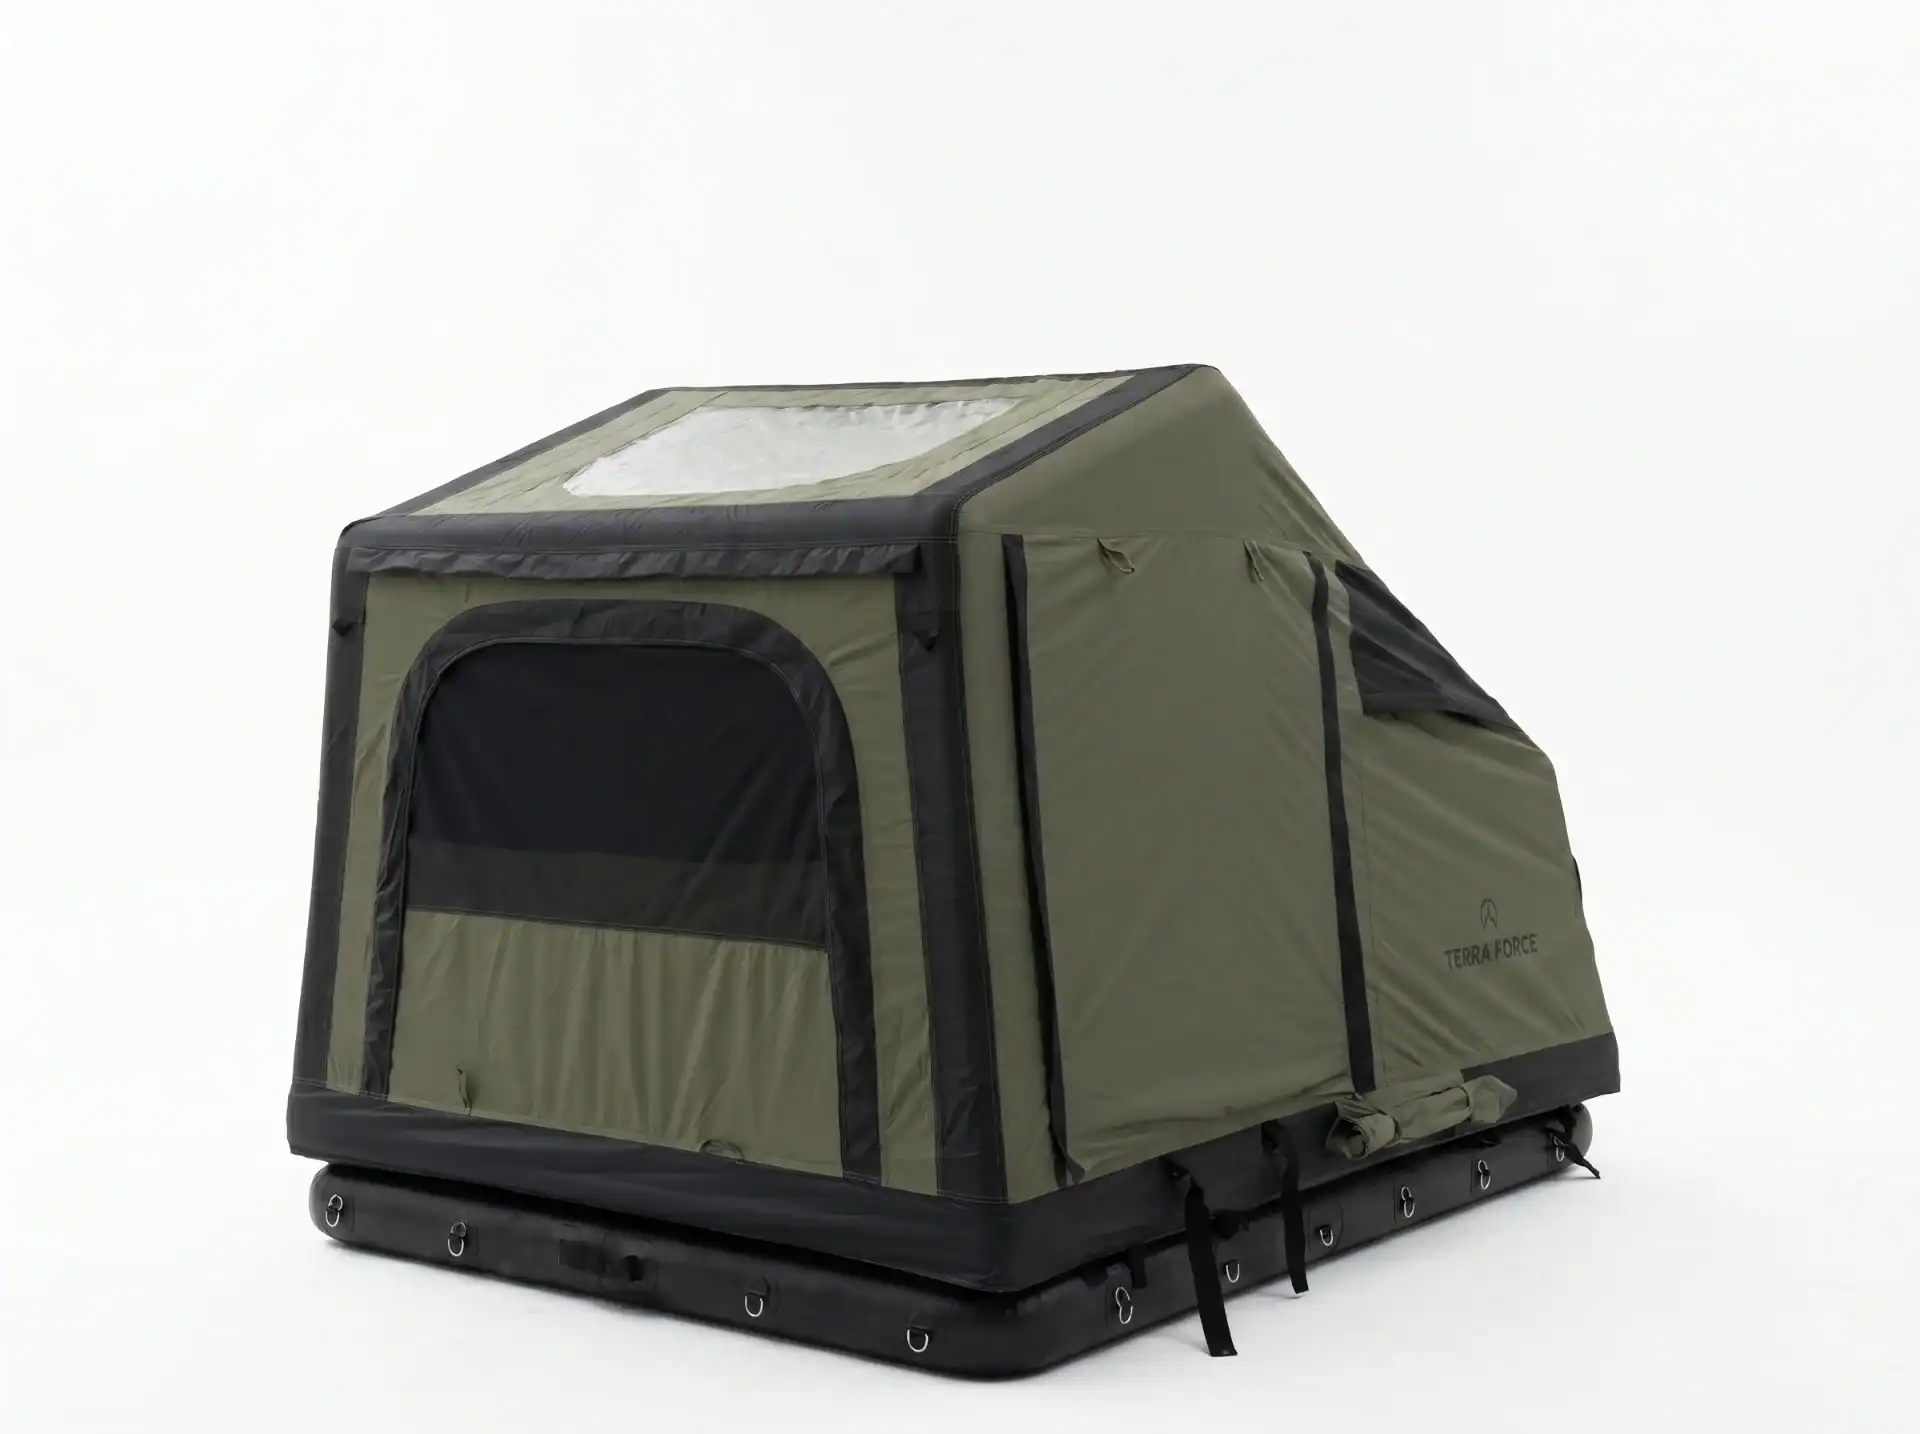
Rohstoffe für Luftbalken
Der Unterschied von nur 0,2 mm zwischen 0,3 mm PVC und 0,5 mm TPU entscheidet darüber, ob ein Luftbalken seine zweite Saison übersteht.
Fehler an Luftbalken beginnen selten an der Naht. Sie beginnen mit der Spezifikation des Rohmaterials. Käufer, die beim Sampling die Frage nach dem Laminat auslassen, stellen oft überrascht fest, dass das von ihnen freigegebene Budgetangebot einen dünneren Film verwendete als das Muster, das sie unterschrieben haben.
TPU- vs. PVC-Laminate
Die Branchenaufteilung ist einfach: Hochwertige Zelträger laufen mit 0,5–0,7 mm TPU-Laminaten, während Budget-Modelle 0,3 mm PVC verwenden. Dieser Unterschied in der Folienstärke zeigt sich direkt in der Berstfestigkeit, der Kälteflexibilität und der Haltbarkeit der RF-verschweißten Nähte.
TPU widersteht Hydrolyse, bleibt flexibel unter Gefrierpunkten und verschweißt unter Hochfrequenzenergie zu einem homogenen联结. PVC erfüllt die Aufgabe kostengünstiger, doch die Migration von Weichmachern macht die Folie im Laufe der Zeit steif und beeinträchtigt die Schweißnaht-Integrität. Kelylands Luftmatratzen-Sortiment, hergestellt in Xiangyang mit CE-, ETL- und ISO-9001-Zertifizierungen, verwendet stichfeste Materialien im Bereich von 0,4 bis 0,6 mm – eine praktische Grundlage für ein langlebiges Aufblas-Struktur.
-
- TPU: 0,5–0,7 mm Folie für Premium-Zelte. Überlegene Kältspröd-Resistenz, höhere Reißfestigkeit und sauberere RF-Schweißnähte.
- PVC: 0,3 mm Folie für Economy-Produkte. Akzeptabel für den Einjahresgebrauch, jedoch anfällig für Spannungsrissbildung an den Schweißstellen und Versteifung unter 0°C.
- Verifizierung: Fordern Sie Kalibermessungen am fertigen Strang an. Die Rohfolienstärke kann korrekt sein, während das laminierte Endprodukt zu dünn ausfällt.
Gewebegewicht und Denier
Die Lamination hält die Luft; das Grundgewebe absorbiert die mechanische Belastung. Luftstrang-Gewebe besteht typischerweise aus Polyester oder Nylon, wobei das Denier die Stichfestigkeit bestimmt. Ein höheres Denier bedeutet schwereres Gewebe und einen langlebigeren Strang, erhöht jedoch auch das Packgewicht und die Kosten.
Ein 600D-Basistextil liegt im praktischen Mittelfeld für Luftstrang-Konstruktionen. Darunter sollten Sie – unabhängig von der Folien-spezifikation – die Qualität des Strangs infrage stellen. Kelylands 17 strategische Kernfabriken arbeiten nach ISO-9001:2015-Qualitätssystemen, und unsere Partner für Camping- und Glamping-Zelte in Ningbo und Shaoxing verfügen über jährliche Produktionsvolumina, die eine Materialvalidierung über große Losgrößen hinweg ermöglichen.
Fordern Sie den Hersteller zur genauen Strang-Konstruktion an: Denier des Basistextils, Folienstärke und Fertiggewicht pro Quadratmeter. Ein seriöser Lieferant hat diese Angaben in einem technischen Datenblatt. Ein Anbieter, der nur ‘TPU’ oder ‘PVC’ angibt, ohne die Folienstärke zu nennen, signalisiert damit, dass er diese Parameter selbst nicht kontrolliert.
| Materialtyp | Typische Dicke | Key Properties | Beste Verwendung | Kostengruppe |
|---|---|---|---|---|
| TPU-Laminat | 0,5–0,7 mm | Hohe Zugfestigkeit, stichfest, hervorragende Flexibilität bei niedrigen Temperaturen | Premium-Aufblaszelte, Glamping-Luftstränge, Hochdruckstrukturen | Höhere Kosten |
| PVC-Laminat | 0,3–0,5 mm | Gute Steifigkeit und Luftdichtheit, geringere Kosten, kann jedoch bei Kälte spröde werden und neigt bei dünnen Schichten zum Ausblasen | Budget-Selbstaufblähzelte, Einstiegsluftstreben, kurzfristige Saisonprodukte | Geringere Kosten |
| TPU-Verbundstoff | 0,4–0,6 mm | Ausgewogene Haltbarkeit und Gewicht, überlegene Wasserdichtigkeit, UV-beständig | Hochwertige Campingzelte und Luftstab-Systeme für wiederholte Aufblaszyklen | Mittel- bis hochpreisig |
| Stoff Gewicht | 150D–300D Polyester- oder Nylongrundstoff | Higherer Denier erhöht die Abriebfestigkeit und die Nahtfestigkeit; niedriger Denier reduziert das Gewicht, birgt aber das Risiko eines Risses | Optimierung von Gewicht und Haltbarkeit für Backpacking-Zelte im Vergleich zu Familienzelt-Aufblaszelten | Variiert |
| Verstärkungsschicht | Integriertes Netz oder Gewebe | Verhindert das Strecken der Luftkammern, erhält die Form unter Druck und verbessert die Dimensionsstabilität | Strukturelle Luftballen für große Zelte, Tunnelzelte und Hochdruck-On-Frame-Systeme | Erhöht die Kosten |
Schneiden und Versiegeln
RF-Schweißen verschmilzt TPU zu einem einheitlichen Stück.
Die Versiegelungsmethode entscheidet darüber, ob ein aufblasbares Zelt eine Sturmfront übersteht oder mitten in der Nacht entlüftet wird. Für tragende Luftballen ist RF-Schweißen das einzige Verfahren, das in die Spezifikation gehört. Beim Vergleich von RF-Schweißen versus Heizsiegeln von Luftballen liegt der Unterschied auf molekularer Ebene, nicht nur an der Oberfläche.
RF-Schweißverfahren
Das RF-Schweißen nutzt hochfrequente elektromagnetische Energie, um polare Moleküle im TPU anzuregen und erzeugt so Wärme innerhalb des Materials. Die beiden Film schichten verschmelzen miteinander, ohne Klebstoff oder Lösungsmittel. Das Ergebnis ist eine homogene Naht ohne Klebegrenzfläche, die altern, reißen oder verrutschen könnte. Nahtablösefestigkeitsstandards werden vom Materialhersteller festgelegt, und eine ordnungsgemäß eingestellte RF-Pressen erfüllen sie konsistent.
Da die Wärme im Inneren des Materials erzeugt wird, bewältigt RF-Schweißen dicke Filme mit 0,5–0,7 mm, ohne die Oberfläche zu überhitzen. Heißluf schweißen führt Hitze von außen zu, wodurch der Film am Rand ausdünnen und Schwachstellen unter Druck entstehen können. Das ist ein entscheidender Unterschied bei Plötzlichen Deflater-Defekten.
Heißluf t vs. Kleben
Heißluf tschweißen ist in der Einrichtung günstiger, hängt jedoch von einem perfekten Kontakt druck ab. Wenn die Barren temperatur schwankt, erhält man entweder eine kalte Schweiß naht, die sich ablöst, oder eine ver schmolzene Kante, die reißt. Kleben ist die schlechteste Option für aufblasbare Zelte. Klebstoffe verhärten bei niedrigen Temperaturen, brechen unter UV-Einfluss zusammen und geben während der Produktion Gase ab. Keines dieser Probleme ist akzeptabel für eine Private-Label-Marke, die auf Wiederholungs käufe setzt.
Die Haltbarkeit von TPU- und PVC-Luft strahlen Interagiert auch mit dem Dichtungs verfahren. Hochwertige aufblasbare Zelte verwenden 0,5–0,7 mm dicke TPU-Folien, während preisgünstige Alternativen auf 0,3 mm PVC zurückgreifen. Ein dünnerer PVC-Strahl lässt sich zwar gut RF-schweißen, wird aber nach einigen Saisons aufgrund von Materialermüdung platzen. Das sieht man nicht an der Probe; das sieht man im Gelände.
-
- Nähtyp: Verwenden belastete Strahlen RF-Schweißen mit kalibrierten Form werkzeugen oder Heißluf tschweißen? Fordern Sie Prozessfotos an.
- Materialangabe: Ist die Strahl folie aus 0,5–0,7 mm TPU oder 0,3 mm PVC? Überprüfen Sie ein Schnittstück mit einer Schiebelehre.
Bei den Partner fabrik en von Kelyland Outdoors wird RF-Schweißen als kontrollierter Produktions schritt durchgeführt, und jede versiegelte Naht wird vor der Montage einer visuellen Prüfung unterzogen. Das ist Teil der ISO 9001:2015-Routine im gesamten Netzwerk. Wenn Sie Luftstrahlzelte einkaufen, bitten Sie um das Schweiß parameter blatt der Fabrik – nicht nur um die Endprobe.
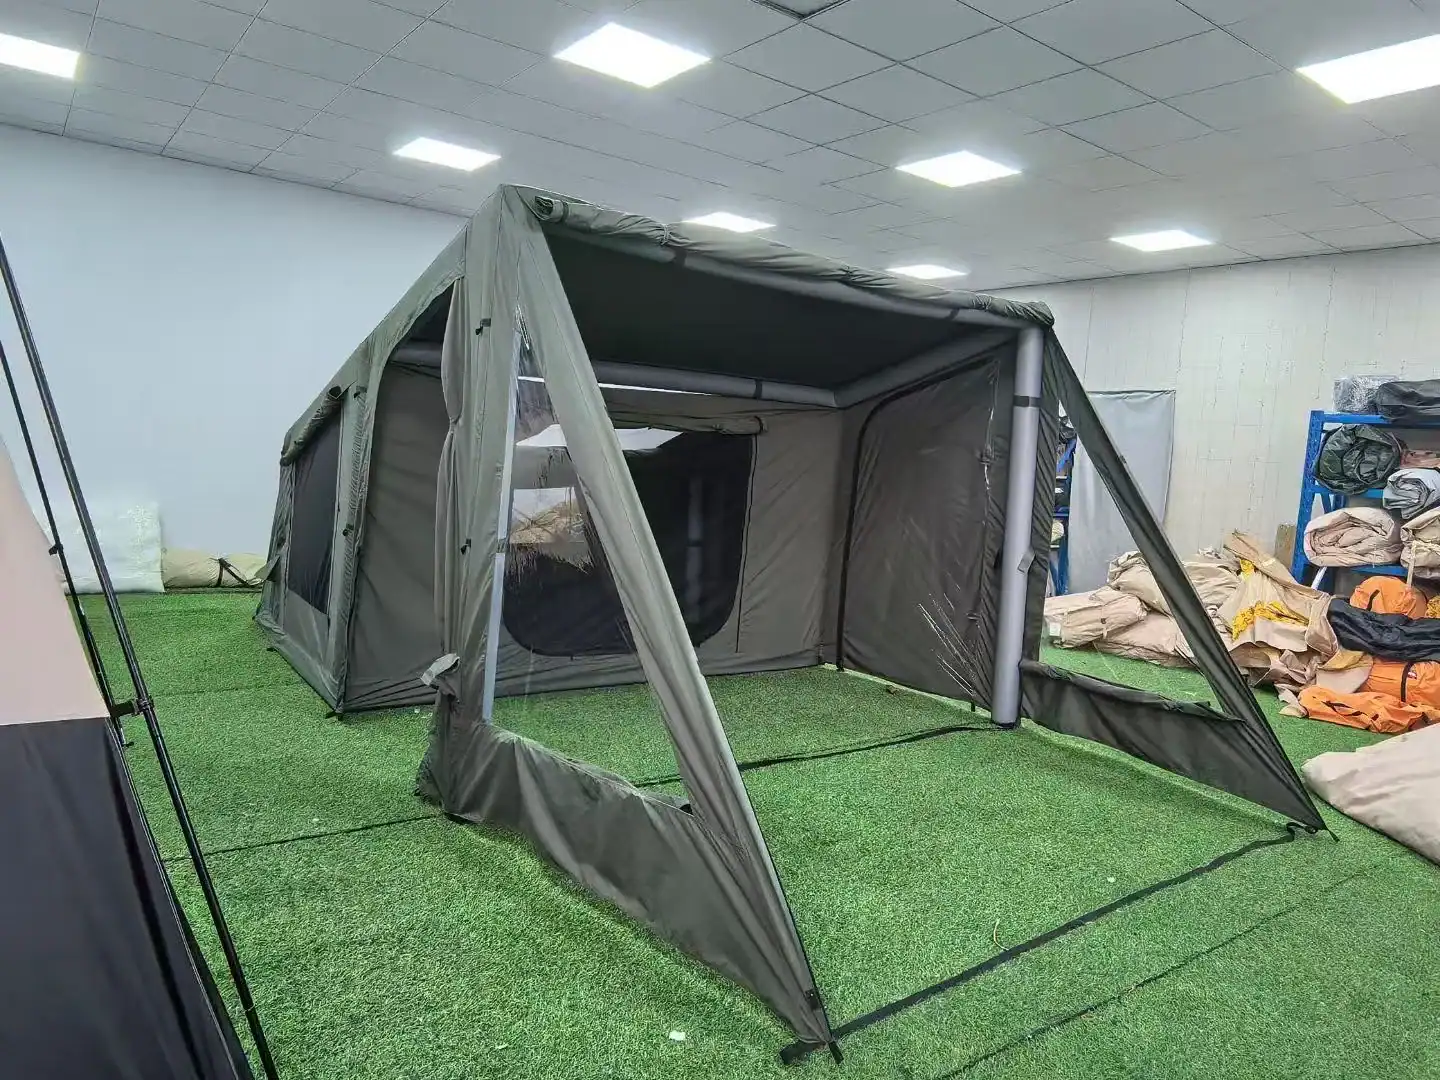
Ventilmontage
Die Ventilflansch ist die häufigste Leckage stelle an einem aufblasbaren Zelt.
Die Entscheidung zwischen Einweg- und Zweiwegventil wirkt wie eine Frage der Benutzerfreundlichkeit. In der Fertigung ist es eine Zuverlässigkeitsentscheidung. Einwegventile haben weniger bewegliche Teile und dichten auch bei Gegendruck gut ab. Zweiweg-Ventile ermöglichen ein schnelleres Entlüften, doch jede Feder, jede Dichtscheibe und jeder Gewindeverschluss stellt ein potenzielles Leck dar. Bei einem Luftbalken schwächt ein langsamer Luftaustritt in einer Kammer das gesamte Zelt.
Einwegventile: Weniger Leckpfade
Ein Einwegventil nutzt eine Klappe, die schließt, sobald der Luftdruck umkehrt. Es lässt sich sauber mit einer Pumpe befüllen und verliert bei ordnungsgemäßem Sitz der Klappe nur langsam Druck. Der Kompromiss ist die Geschwindigkeit beim Abbau: Ohne Zweiweg-Anschluss muss das Zelt entweder ausgerollt oder über eine separate Entlüftungsöffnung ausgeblasen werden. Bei einem kleinen Trekkingzelt ist diese zusätzliche Minute akzeptabel. Bei einem Mannschaftszelt für Glamping summiert es sich.
Zweiwegventile: Geschwindigkeit mit strukturellen Einschränkungen
Zweiwegventile ermöglichen, dass derselbe Anschluss zum Befüllen und Entlüften dient, was sie zur praktischen Wahl für große aufblasbare Zelte macht. Der Nachteil ist struktureller Natur: Eine größere Öffnung unterbricht die verschweißte Oberfläche des Balkens, und der Flansch wird zu einer Spannungskonzentration. Hochwertige Balken verwenden 0,5–0,7 mm TPU rund um das Ventil; bei günstigeren Ausführungen mit 0,3 mm PVC kann der Flansch bei wiederholtem Befüllen reißen.
-
- Einweg: Ideal für kleine Zelte und gelegentliche Nutzung. Einfache Dichtung, weniger Leckpfade, langsameres Entlüften.
- Zweiweg: Ideal für große Unterkünfte sowie häufige Aufbau- und Abbauvorgänge. Schnellere Durchlaufzeiten, mehr Komponenten, die versagen können.
- Positionierung: Eingelassene Ventile überleben das Falten besser; oben angebrachte Ventile sind pumpengerechter, nehmen jedoch während des Transports Schäden davon.
Prüfung der Ventilmontage
Fragen Sie, wie der Flansch befestigt ist. HF-Schweißen verbindet das Ventil dauerhaft mit dem Balkenmaterial und ergibt eine stärkere, wasserdichtere Fuge als Heißsiegeln oder Kleben. Bei der Luftlecksuche in der Produktion von aufblasbaren Zelten tritt an der Flanschstelle zuerst das Aufkommen von Blasen auf. Kelylands Partnerfabriken führen Inspektionen in jeder Produktionsphase gemäß ISO 9001:2015 durch, und QC-Berichte sind auf Anfrage verfügbar. Wenn ein Lieferant keine Lecktest- oder Druckfestigkeitsnachweise vorweisen kann, lassen Sie sich auf Reklamationen genau an den Ventilen gefasst.
Druckprüfung
Druckfestigkeitstests offenbaren disziplinierte Fertigungsqualität besser als jedes Verkaufsargument.
Blowouts werden während eines Verkaufsgesprächs nicht ankündigt. Im Showroom lässt sich der Strang problemlos aufpusten, er übersteht ein Wochenende mit sanfter Nutzung — und dann platzt er an der Schweißnaht an einem heißen Nachmittag, wenn der Innendruck steigt. Die Ursache liegt fast nie an der Pumpe. Entscheidend sind vielmehr die Laminatdicke und die Nahtintegrität, die vor Produktionsbeginn spezifiziert wurden.
Explosionsdruckprüfungen
Hochwertige aufblasbare Zelte verwenden ein 0,5–0,7 mm starkes TPU-Laminat für Luftbalken. TPU dehnt sich unter Last und federt in seine ursprüngliche Form zurück. Günstige Alternativen nutzen 0,3 mm PVC, das schnell platzen kann. Explosionsdruckprüfungen zeigen den Unterschied: Der Strang wird so lange aufgepumpt, bis er versagt. Der gemessene Wert offenbart, wie hoch die Sicherheitsreserve über dem empfohlenen Arbeitsdruck liegt.
-
-
- Arbeitsdruck vs. Explosionsdruck: Ein Qualitäts-Luftstrang verfügt über einen Explosionsdruckwert, der deutlich über seinem Arbeitsdruck liegt. Wenn der Lieferant den Prüfbericht nicht vorlegen kann, wurde der Test nicht durchgeführt.
- Naht-Abreißfestigkeit: HF-Schweißen verschmilzt TPU auf molekularer Ebene und schafft eine Verbindung, die Wärmeverschweißung oder Klebung übertrifft. Die Abreißfestigkeitsprüfung bestätigt, dass die Schweißnahtbreite und die Temperaturparameter während der gesamten Produktionscharge eingehalten wurden.
-
Dichtheitsprüfung
Lecks treten an zwei Stellen gehäuft auf: an der Schweißnaht und am Ventilsitz. Ein Seifenwasser-Test deckt grobe Lecks auf, doch die production-scale Dichtheitsprüfung basiert auf Druckabfall: aufpusten, verschließen, den Druckverlust über einen definierten Zeitraum messen. Die Partnerfabriken von Kelyland dokumentieren diese Kontrollen nach ISO 9001:2015 in jeder Produktionsphase; Berichte sind auf Anfrage verfügbar. Fordern Sie den Bericht der letzten Charge an — nicht die Probe aus der Vorproduktion, die im Verkaufsargumentation präsentiert wird. Nur Explosionsdruckdaten aus der Vollserie sagen die Feldleistung zuverlässig voraus.
-
- Air retention test: Pusten Sie den Strang auf den Arbeitsdruck auf und lassen Sie ihn über Nacht stehen. Ein Strang, der bei moderater Temperatur nur langsam Druck verliert, kann beim Erhitzen durch direkte Sonneneinstrahlung schnell versagen, wenn das Laminat erweicht.
- Integrität des Ventilsitzes: Der Ventilsatz wird bei jedem Aufpumpvorgang wiederholt beansprucht. Ein lockerer Sitz verursacht ein langsames Leck, das Endanwender kaum diagnostizieren können — prüfen Sie ihn über dem Nenndruck hinaus, nicht nur laut Spezifikation.
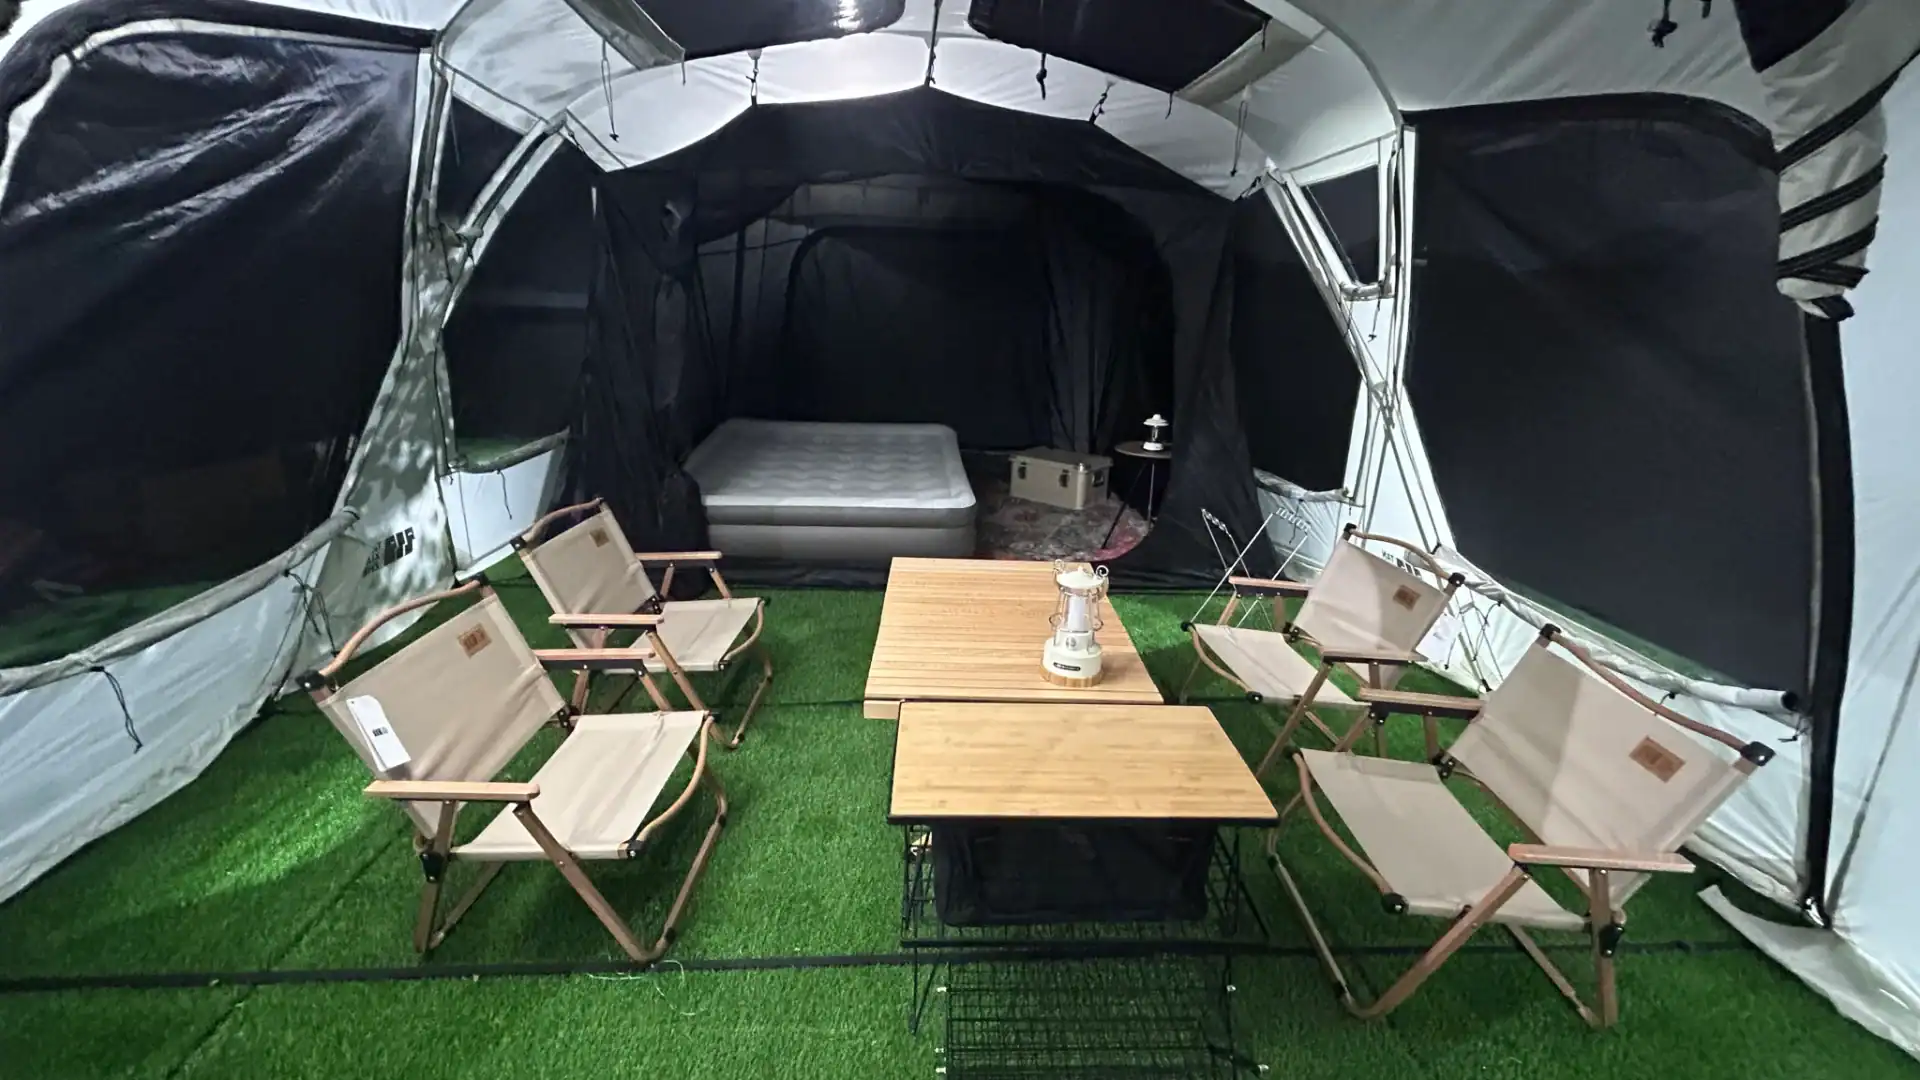
Montage im Zelt
Ein Ärmel, der im flachen Zustand passt, kann sich beim Aufblasen verfangen.
Der Ärmel ist die strukturelle Schnittstelle zwischen dem Luftbalken und dem Zeltgewebe. Die Windbelastung bei einem großen Glamping-Zelt hört nicht am Stoff auf – sie wird durch die Ärmel-Nähte auf den Balken übertragen. Achten Sie auf die Ärmeltoleranz Fehlt diese, besteht das Zelt die optische Prüfung, beginnt jedoch beim dritten Aufbau auf dem Campingplatz zu versagen.
Maßgeblich ist die Ärmelbreite im Verhältnis zum aufgeblasenen Durchmesser des Balkens. Luftbalken ändern ihre Form unter Betriebsdruck leicht. Ein für das deflatierte Profil zugeschnittener Ärmel verklemmt, erzeugt beim wiederholten Aufblasen Reibverschleiß an der Balkenoberfläche. Ist er zu weit geschnitten, verschiebt sich der Balken im Kanal, wodurch eine Seite der Naht überlastet und aufgerissen wird.
Drei Ärmeldetails, die bei jedem Luftstrahl-Lieferanten überprüft werden sollten
-
- Verstärkung der Ankerpunkte: Die Enden jedes Ärmelkanals nehmen die höchste Biegebelastung auf, wenn sich das Zelt verschiebt. Doppelte Gewebeschichten an beiden Enden verhindern ein Aufreißen der Nähte. Prüfen Sie die Auftragsspezifikation – dieser Punkt sollte als separate Position aufgeführt sein, nicht nur als mündliche Zusicherung.
- Ausschnitt für Ventilzugang: Der Ärmel benötigt eine verstärkte Öffnung, die exakt mit der Ventilstellung übereinstimmt. Ein fehljustierter Ausschnitt zwingt Benutzer dazu, den Strahl mit Gewalt hinein- und herauszudrehen, und der Stoff um die Öffnung herum franst aus. Sobald er reißt, ist eine Reparatur vor Ort praktisch unmöglich.
- Platzierung der Längsnähte: Die Ärmelnähte sollten auf der Außenseite der Biegung liegen, nicht auf der Innenseite. Auf der Innenseite werden sie zu einem Druckpunkt – der erste Ort, an dem sich Delaminierungserscheinungen zeigen.
Das Strahlmaterial verändert die Ärmel-Berechnung. Ein hochwertiger 0,5–0,7 mm TPU-Strahl behält seine Form anders als ein preisgünstiger 0,3 mm PVC-Strahl. Lieferanten, die die Materialspezifikation in der Ärmelzeichnung weglassen, landen häufig bei Zelten, die im showroom gut aufgepumpt wirken, aber beim ersten Windstand schnell durchhängen und sich durchbiegen.
In der Partner-Zeltfabrik von Kelyland Outdoors in Ningbo, Provinz Zhejiang, werden jährlich 800.000 Campingzelte in CER-, BSCI- und ISO-9001-konformer Qualität produziert. Die Toleranz der Ärmelbreite und die Platzierung der Nähte sind im vormontageproduktionsprobe fixiert, der als Referenz für die Massenproduktion dient. Bei der Überprüfung eines Luftstrahl-Lieferanten für aufblasbare Zelte sollten Sie gemessene Ärmeltoleranzen gegenüber dem aufgepumpten Durchmesser des Strahls anfordern. Wenn die Fabrik dieses Dokument nicht vorlegen kann, hat sie es nicht gemessen.
Qualitätskontrollen
Eine saubere Schweißnaht kann eine schwache Laminierung verbergen.
Die vormontageproduktionsprobe, die Sie vor Wochen genehmigt haben, ist nicht das Produkt, das geliefert wird. Die Qualitätskontrollstelle zwischen Massenproduktion und Containerbeladung ist der Punkt, an dem Luftstrahl-Ausfälle erkannt werden. Die Partnerfabriken von Kelyland führen Inspektionen in jeder Produktionsphase nach ISO-9001:2015-Protokollen durch, und die Inspektionsberichte sind auf Anfrage verfügbar. Die eigentliche Frage lautet: Was prüfen diese Inspektoren – und wissen Sie, wie Sie den Bericht auswerten?.
Sichtprüfung
-
-
- Kontinuität der Schweißnaht: Die HF-Schweißnaht muss über die volle Strahllänge hinweg eine gleichmäßige Breite aufweisen. Eine schmale Stelle oder eine trübe Schweißzone deuten auf ein ungleichmäßiges dielektrisches Feld hin – ein klassischer Fehlerpunkt, wenn der Maschinenbediener den Zyklus verkürzt.
- Laminatdicke: Die Wandstärke der Luftkammern bei Luftmatratzen und aufblasbaren Zelten sollte laut Werkstandard im Bereich 0,4 mm–0,6 mm liegen. Günstigere Alternativen reduzieren sich auf 0,3 mm PVC; das Material sieht identisch aus, bis die Naht unter Druckbelastung abzulösen beginnt.
- Sitz der Ventilverstärkung: Die Ventilbasis ist die am stärksten belastete Verbindung an einem aufblasbaren Zelt. Prüfer bestätigen, dass die Versteifung bündig an der Kammerwand anliegt und der Schweißring keine Lücken aufweist. Eine fehlplatzierte Ventilbasis konzentriert die mechanische Belastung an der Naht und versagt vor Ort als Erstes.
-
Sichtprüfungen erfassen Oberflächendefekte, doch der Leckpfad bleibt oft unsichtbar. Jeder Luftstrang muss vor der weiteren Zeltmontage einem Druckhaltetest unterzogen werden.
Lufthaltetest
-
- Druckhaltedauer: Die Kammern werden mit dem in der freigegebenen Spezifikation definierten Betriebsdruck befüllt und für eine festgelegte Haltezeit unter Druck gesetzt. Die Toleranz für den Druckabfall wird bei der Mustergenehmigung fixiert – falls der Vorserien-Strang gehalten hat, muss jeder Produktions-Strang dieser Vorgabe entsprechen.
- Lecksuche mit Seifenlauge: Zur Detektion von Luftleckagen in der Produktion aufblasbarer Zelte tragen Prüfer ein Wasser-Seifen-Gemisch entlang der gesamten Schweißnaht und um die Ventilbasis auf. Mikroskopisch kleine Poren, die einer Sichtprüfung nicht auffallen, zeigen sich sofort durch Blasenbildung.
- integrity der Nahtverbindung: Fordern Sie das Prüfprotokoll zur Ablösefestigkeit der Luftkammer-Naht an. Eine ordnungsgemäße Hochfrequenzschweißnaht reißt den umgebenden Laminate zuerst, bevor sich die Naht löst; eine geklebte Naht löst sich sauber. Dieser Unterschied entscheidet darüber, ob ein Zelt eine komplette Saison übersteht oder vor Ort versagt.
Schlussfolgerung
Der Unterschied zwischen einer zuverlässigen Luftkammer und einer Blowout-Bombenlegevorrichtung hängt von Materialstärke, Schweißnaht-Integrität und Testdokumentation ab. Eine Bestellung über $50K kann die Mustergenehmigung passieren und dennoch vor Ort versagen, wenn diese drei Spezifikationen nicht verifiziert wurden. Das ist der Preis dafür, die Herstellung von Luftkammern als Black Box zu behandeln.
-
- 0,5–0,7 mm TPU-Laminat widersteht Blowouts; 0,3 mm PVC-Folie ist der Schwachpunkt bei budgetorientierten Luftkammern.
- Hochfrequenzschweißen ist gegenüber Heißsiegeln wasserdichten Nähten überlegen und hält wiederholten Befüllzyklen stand.
- Plattdruck- und Lufthaltetests offenbaren die tatsächliche strukturelle Integrität, nicht nur das optische Erscheinungsbild von Mustern.
- Die Ventilplatzierung beeinflusst die Einfüllgeschwindigkeit und die langfristige Haltbarkeit; prüfen Sie Einweg- vs. Zweiweg-Designs.
Bevor Sie die nächste Probe vor Produktionsbeginn freigeben, fragen Sie den Lieferanten nach der TPU-Laminate-Stärke, der Schweißmethode und dem Berstdruck-Bericht. Wenn sie zögern, haben Sie Ihre Antwort. Für einen funktionierenden Benchmark stöbern Sie in der luftaufblasbaren Zeltreihe auf der Kelyland Outdoors Produktseite und vergleichen Sie die Spezifikationen mit dem, was Sie hier gesehen haben.
Häufig gestellte Fragen
Wie werden inflatable Zelt-Luftstreben verschweißt?
RF-Verfahren verschweißen TPU-beschichtetes Gewebe zu einem einzigen versiegelten Streifen, der fester ist als Nähen oder Kleben. PVC-Luftstreifen werden je nach Laminatdicke und Fabrik üblicherweise heißsiegelnd oder per HF-Schweißen verbunden. Klären Sie vor Freigabe des Massenproduktions-Musterrss das Schweißverfahren.
Was ist der Unterschied zwischen TPU- und PVC-Luftstreben?
TPU ist leichter, flexibler und zeigt bei kalten Temperaturen eine bessere Leistung, während PVC günstiger und schwerer ist. Für aufblasbare Zelte, die wiederholt verwendet und exportiert werden, ist TPU-Laminat die sicherere Wahl. Entscheiden Sie sich für TPU bei Anspruch auf Langlebigkeit und für PVC bei budgetorientierten Projekten.
Welche Drucktests sollten aufblasbare Zelte bestehen?
Käufer sollten vor der Massenproduktion Berichte über den Burstdruck und die Luftretentionsprüfung anfordern. Eine Produktionsmusterprobe sollte den angegebenen Druck über einen definierten Zeitraum bei minimalem Abfall halten, nicht nur den Minimalwert erfüllen. Legen Sie Vor-und-Nachteil-Ziele fest, bevor Sie die Probe vor Produktionsbeginn freigeben.
Wo treten bei aufblasbaren Zelt-Luftstreben am häufigsten Lecks auf?
Der Ventilflansch ist die häufigste Undichtigkeitsstelle bei aufblasbaren Zelten. Hier werden Schlaufenträger, Stoffbahnen und Ventil verbunden – undicht wird es meist erst nach dem Nähen oder der Nähtenverarbeitung. Machen Sie die Ventilkontrolle zum festen Bestandteil jeder Musterprüfung.
Welches Gewebe wird für Luftstrahlen verwendet?
Es gibt kein einziges Gewicht: Luftstrahlstoff wird basierend auf dem Druckrating des Zeltes, der Größe und der Zielhaltbarkeit ausgewählt. Für ein benutzerdefiniertes aufblasbares Zelt verlangen Sie, dass die Fabrik das Denier, das Laminate angibt. Sichern Sie die vollständige Strahlkonstruktion im Produktionsvertrag fest.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語