 Zum Inhalt springen

Das Design individueller Faltwagen ist der erste Prüfpunkt, den Käufer festlegen sollten, bevor sie einen Lieferanten, ein Budget oder einen Produktionszeitraum genehmigen. Warum hielt das Vorserienmuster 180 kg aus, ohne dass es eine einzige Reklamation an den Verbindungen gab, aber der erste Container voller Wagen hatte Ecknähte, die bereits bei der halben Last zu reißen begannen? Diese Frage kam von einem Markenmanager, der auf einer Bestellung über $50,000 saß und das Frühjahrs-Einzelhandelsfenster bereits verpasst hatte. Die übliche Antwort des Lieferanten – “wir verstärken die nächste Charge” – holte die verlorene Saison nicht zurück. Der eigentliche Fehler passierte nicht in der Fabrikhalle. Er passierte während der Übergabe des individuellen Faltwagendesigns, als lockere Musterfreigabebedingungen und eine unausgesprochene Qualitätstoleranzlücke zwischen einem polierten Prototyp und einer hastigen Serienproduktion begraben wurden.
Erfahrene Käufer lernen, die Musterfreigabe nicht mehr als kosmetischen Prüfpunkt zu behandeln, sondern als technische Festlegung. Ein Pantone-abgestimmter Stoffmusterabschnitt bedeutet nichts, es sei denn, eine spektralphotometrische Messung fixiert das Delta E unter 1,5 – und es sei denn, dasselbe Färberezeptur für die gesamte Seriencharge durchgesetzt wird. Dieselbe Disziplin gilt für die Pulverbeschichtung des Rahmens: Ein RAL-Code auf Papier ist dekorativ, bis der Aushärtungsplan eingestellt ist, um eine 500-stündige Salzsprühbeständigkeit nach ISO 9227 zu erreichen. Ohne das kann ein “mattschwarzer” Rahmen vor Ablauf der Garantiezeit zu Grau auskreiden.
Was einen Faltwagen zu einem Markenwert statt zu einem Massenprodukt macht, ist die Präzision, mit der diese Individualisierungsachsen kontrolliert werden. Vom Färben des 600D-Oxford-Stoffs bis zum Spritzgusswerkzeug für die Naben wird der Großteil der Marge in der Designspezifikationsphase gewonnen oder verloren – nicht in der späteren FOB-Preisverhandlung. Wenn Sie den gesamten Stapel an Optionen für individuelles Faltwagendesign mit dieser Disziplin durchgehen, hören Sie auf, generische Lieferantenkataloge zu vergleichen, und beginnen, eine Produktlinie aufzubauen, die niemand einfach auf Amazon kopieren kann.
Stoffindividualisierung
Fabric decisions impact warranty claims, brand perception, and landed cost.
Most folding wagons start with 600D Oxford polyester—a workhorse that balances strength and weight. If your brand targets families hauling gear to soccer games, 600D is sufficient. But if the wagon carries cases of wine at farmers’ markets or serves as a beach rental workhorse, upgrading to 900D Oxford reduces tear propagation by roughly 18% (based on internal ASTM D2261 tongue tear testing across multiple production runs). The weight penalty is about 65 grams per square meter, so calculate the shipping cost per unit under FOB pricing before committing.
-
- Dyeing (Pantone-matched): Computer-controlled batch dyeing achieves a Delta E below 1.5—virtually invisible to the human eye. Ideal for solid body colors on the entire fabric. It adds 5-8% to material cost, but brands I’ve advised see a 20-40% markup lift at retail because the wagon doesn’t look like every other navy import. Dye houses typically require a 300-meter minimum per color.
- Printing (Silkscreen & Heat Transfer): Printing layers ink or adhesive on the surface. Silkscreen is solvent-resistant and withstands 20+ washes without cracking when cured properly—perfect for logos. Heat transfer handles gradients and photo-quality artwork but risks peeling if the glue film isn’t matched to the fabric’s PU coating. MOQ for printed logos can be as low as 50 units, making it viable for model-name variations or limited drops.
Waterproofing is a system, not a single coating. Oxford fabric receives a back-side PU (polyurethane) or PE (polyethylene) lamination. PU offers a hydrostatic head of 2,000–3,000 mm, shedding light rain and wet grass. For UV exposure, the real threat is coating breakdown. Unstabilized PU yellows and cracks within 200 hours of QUV testing. Specifying a UV-stabilized coating with built-in TiO2 absorbers pushes useful life past 600 hours. Insist on a QUV test report during sample approval; a quality tolerance clause for coating delamination should be standard in the production agreement.
Wenn Sie Ihren Wagen branden, sollten Sie bedenken, wie sich das Logo gemeinsam mit dem Stoff entwickelt. Siebdruckfarben können mit derselben Polymerbasis wie die Beschichtung formuliert werden, wodurch eine mechanische Verbindung entsteht, die sich flexibel dehnt, ohne sich zu trennen. Hitzetransfer erfordert präzise Verweilzeit und Druck; eine schlechte Anwendung zeigt nach 10 Faltzyklen Kantenablösung. Ich fordere bei der Musterfreigabe immer einen 50-Zyklen-Falttest auf der bedruckten Fläche. Wenn der Druck reißt oder sich ablöst, passt die Fabrik die Klebstoffchemie an—nicht nur die Maschineneinstellungen. Diese Art von Lieferantendialog ist es, die einen echten OEM-Partner von einem reinen Handelsunternehmen unterscheidet.
Rahmenanpassung
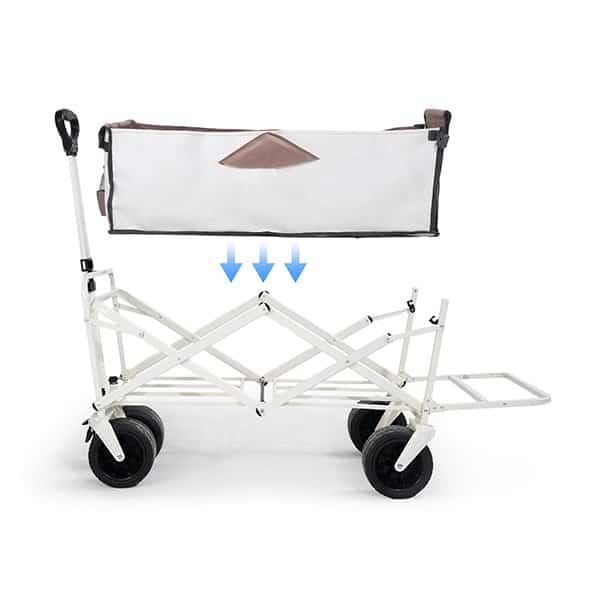
Die Rahmenwahl bestimmt die Tragfähigkeit, die Korrosionslebensdauer und ob Ihr Wagen Salzwasser übersteht oder im zweiten Jahr zusammenbricht.
Wenn Sie einen individuellen Faltwagen spezifizieren, tun Rohrprofil und Beschichtungssystem mehr, als nur 50–200 kg zu tragen. Sie definieren die Position Ihrer Marke. Ein Aluminiumlegierungsrohr von 22mm+ reduziert das Grundgewicht um 30–40 % und widersteht Rost ohne Lackierung, was wichtig ist, wenn Ihre Käufer im Küstenbereich Australiens oder im Pazifischen Nordwesten tätig sind. Pulverbeschichteter Kohlenstoffstahl tauscht diesen Gewichtsvorteil gegen niedrigere Rohstoffkosten und höhere Endfestigkeit — der Rahmen kann wiederholte Überlastungen verkraften, die eine weichere Aluminiumstruktur dauerhaft verformen würden, wenn die Wandstärke nicht erhöht wird.
Wenn ein Lieferant einen “schweren” Wagen 50 % unter Marktniveau anbietet, spart er an der Wandstärke — verlangen Sie immer Kaliber-Verifikationsfotos von der Produktionslinie, bevor Sie das Vorserienmuster freigeben. Preiswerte Importe werden routinemäßig mit Wandstärken unter 1,2 mm ausgeliefert, die auf dem Datenblatt die beworbene Last erfüllen, aber durchknicken, wenn ein Rad unter 120 kg in ein Schlagloch fällt.
-
- RAL-Farbabstimmung & ISO 9227 Salzsprühtest: Unsere Pulverbeschichtung realisiert jede RAL-Farbe, versiegelt mit UV-stabilen Polyester-Decklacken. Unabhängige Tests übertreffen 500 Stunden Salzsprühbeständigkeit (ISO 9227), was die bei Standardwagen übliche Schwelle von 200 Stunden verdreifacht. Das ist der Unterschied zwischen einem Rahmen, der nach drei Saisons immer noch markengerecht aussieht, und einem, der Rost auf die Ladung abblättert.
- Rohrgeometrie & Verstärkung: Wir beschränken die Geometrie des Rahmens für individuelle Faltwagen nicht auf Rundrohre. Rechteck- und D-Profile erhöhen die Biegesteifigkeit im Ladeboden, während lasergeschnittene Verstärkungswinkel an den Scharnierknoten das Wackeln eliminieren, das das Markenvertrauen nach 50 Faltungen zerstört. Selbst der Wandradius an Rohrbiegungen wird kontrolliert, um Spannungsrisse zu vermeiden — ein Detail, das die meisten Beschaffungs-Checklisten übersehen.
- Kohlenstoffstahl vs. Aluminium: Entscheidungsmatrix: Baustahl (pulverbeschichtet) punktet bei kostenbewussten Einzelhandelsplatzierungen mit Preis und Dellenfestigkeit. Aluminiumlegierung punktet bei Premium-Lifestyle-Marken mit Gewicht und natürlicher Korrosionsbeständigkeit. Wir führen beide in Durchmessern ab 22 mm; die eigentliche Frage ist, ob Ihr Endkunde in Bewertungen Wagengewicht oder Rostbeständigkeit als seine oberste Priorität sieht.
Bei der Individualisierung von schweren Faltwagen wird häufig ein Hybrid spezifiziert: Stahl-Hauptrahmenrohre mit Aluminium-Querträgern. Das balanciert die Ladekapazität
Die Muster-Vorlaufzeit für kundenspezifische Wagenrahmenfarbe und -geometrie beträgt 15–20 Tage. Wenn Sie diesen Prototyp freigeben, geben Sie nicht nur eine Farbkarte frei — Sie legen die Tragfähigkeit, die Faltzyklus-Lebensdauer und fest, ob Ihr Wagen in den ersten 100 Amazon-Bewertungen als ‘wackelig’ oder ‘stabil wie ein Panzer’ abgestempelt wird.
Individualisierung von Kunststoffteilen
Kundenspezifische Formteile definieren die wahrgenommene Qualität eines Wagens beim ersten Anfassen.
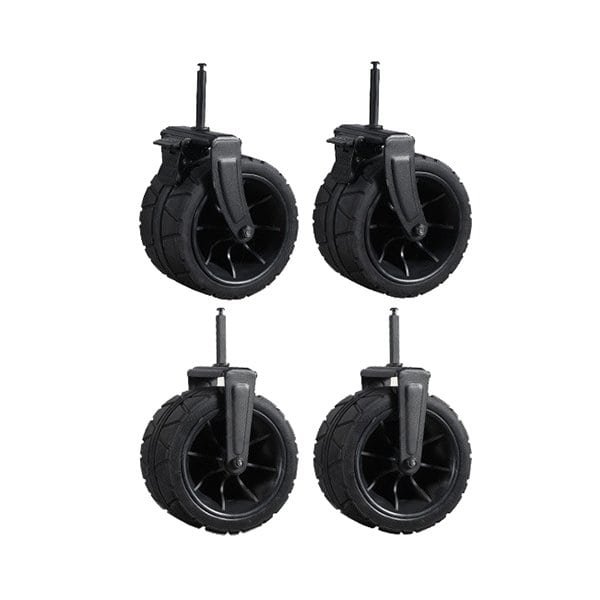
Standard-Radnaben und -Griffe wirken billig. Das ist ein Problem für eine Marke, die einen Premiumpreis erzielen möchte. Spritzguss ermöglicht es Ihnen, die genaue Härte, Textur und Farbe jedes Kunststoff-Kontaktpunkts festzulegen — vom Griffgefühl am Schiebegriff bis zur Steifigkeit des Bodens. Die beiden wichtigsten Materialien hier sind Polypropylen (PP) für schlagfeste Bauteile wie Radnaben-Zentren und Nylon (PA), wo zusätzliche Zugfestigkeit benötigt wird, etwa bei Faltmechanismen oder Verriegelungshebeln.
-
- Werkzeuginvestition: Eine Einfachkavitätsform für eine Radnabe oder einen Griff startet typischerweise zwischen $1.500 und $2.500. Darin enthalten ist eine einfache Gravur für Ihr Logo. Mehrfachkavitätswerkzeuge kosten mehr, senken aber den Stückpreis schneller.
- Stückkosten bei größeren Mengen: Bei 1.000 Einheiten erwarten Sie $0,20–$0,50 pro Teil. Dieser Preis sinkt deutlich, wenn die Mengen über 5.000 steigen, aber bei geringen Mengen dominiert die Formamortisation die Stückkostenwirtschaft.
- Vorlaufzeit in der Realität: Einfache Werkzeuge schneiden Stahl in 2–3 Wochen. Der Branchendurchschnitt liegt bei etwa 4–6 Wochen. Dieses verkürzte Zeitfenster ist wichtig, wenn Sie ein saisonales Produkt auf den Markt bringen.
Die MOQ-Spannung ist real. Wenn Sie 200 Wagen mit einer kundenspezifischen Radnabe bestellen, kommen durch die Formkosten $7.50–$12.50 pro Wagen allein für ein Teil hinzu. Kluge Markenmanager fragen zuerst nach vorhandenen Formbibliotheken. Oft können Sie eine bewährte Nabengeometrie auswählen und nur Farbe und ein kleines geprägtes Logo anpassen – das eliminiert die Werkzeugkosten vollständig und sorgt dennoch für einen markengebundenen Look. Heben Sie sich vollständig kundenspezifische Werkzeuge für die Großserie auf, bei der die Rechnung zu Ihren Gunsten aufgeht.
Hüten Sie sich vor Werkstätten, die $800-Formen versprechen. Was Sie anfangs sparen, verlieren Sie durch Grat, Einfallstellen und ungleichmäßige Maße, die Fließbandstillstände verursachen. Fordern Sie vor der Freigabe der Serienproduktion immer T1-Muster an. Eine schnelle Messschieberprüfung an den ersten Entformungsmustern fängt die meisten Maßabweichungen ab, bevor sie zu Ihrer Retourenquote wird.
Zubehör und Ergänzungen
Accessoires sind das Profitcenter, das die meisten Markenmanager völlig ohne Markenbranding lassen.
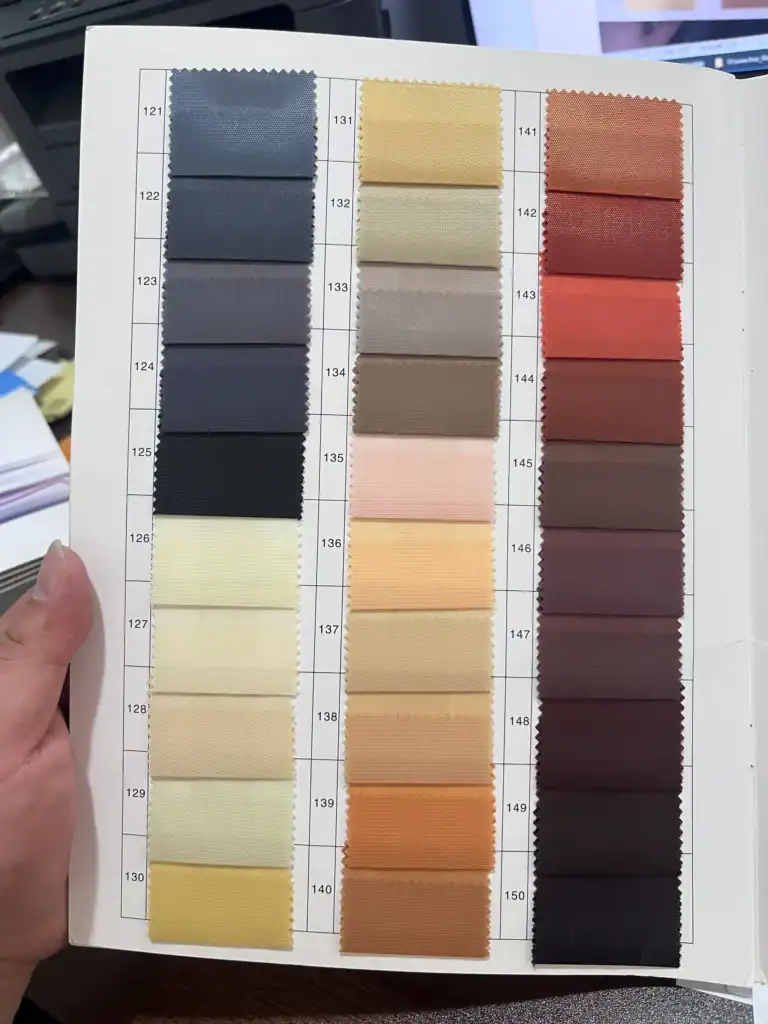
Haben Sie jemals einen Wagen eines Mitbewerbers ausgepackt und darin eine generische schwarze Tasche gefunden? Diese unmarkierte Tragetasche ist ein verpasster Touchpoint. Das Accessoire-Ökosystem – Tragetaschen, Tischplatten, Sonnenschirme, Schiebegriffe – ist der Ort, an dem eine Marke entweder ihre Premium-Positionierung festigt oder signalisiert, dass sie ein Massenhändler ist. Diese Teile können alle farblich auf den Wagenkörper abgestimmt werden, bis hin zu Reißverschlussziehern und Gurtband.
-
- Individuelle Tragetaschen: Erhältlich im gleichen 600D Oxford-Polyester wie der Wagenkörper, abgestimmt auf Ihre Pantone-Spezifikation mit derselben Färbepartie. Druckoptionen umfassen Siebdruck für einfache einfarbige Logos (50 Stück Mindestbestellmenge), Thermodruck für mehrfarbige Abzeichen oder gewebte Etiketten, die auf die Taschenvorderseite genäht werden.
- Materialwechsel-Optionen: Wenn das Gewicht wichtiger ist als die Haltbarkeit, wechseln Sie zu einer Tasche aus 210D Ripstop-Nylon. Wenn die Markenwahrnehmung ein hochwertiges Handgefühl erfordert, wirkt ein PE-beschichtetes Polyester mit matter Oberfläche im Regal hochwertiger. Geben Sie Stoffgewicht, Beschichtung und Farbe unabhängig vom Wagenkörper an – die Tasche muss nicht passen.
- Tischplatten: Tischplatten mit MDF-Kern, bezogen mit passendem Oxford-Gewebe oder lasergeschnittenen Aluminiumplatten. Tragfähigkeit liegt typischerweise bei 15–20 kg verteilt. Die Niet- und Scharnierbeschläge können per Pulverbeschichtung farblich an den RAL-Code des Rahmens angepasst werden. Wenn Ihr Wagen aus Kohlenstoffstahl besteht, wird der Kantenabschluss des Tisches mit derselben Pulverbeschichtungscharge behandelt, um eine optische Übereinstimmung bei Sonnenlicht zu gewährleisten.
- Sonnenschirme: Rahmendurchmesser von 1,8–2,2 m, mit silberbeschichteter oder schwarzbeschichteter Unterseite des Schirmdachs als UV-Schutz. Der Schirmstoff ist im gleichen Pantone gefärbt wie der Wagen, und die Pulverbeschichtung des Schirmstabs entspricht dem Rahmen. Sie können Ihr Logo per Thermodruck über zwei Paneele drucken.
- Schiebegriffe: In der Regel spritzgegossenes PP oder TPE-umspritztes Aluminium. Die Farbe des Kunststoffgriffs kann über Masterbatch-Einfärbung in der Spritzgussform an Ihre Markenpalette angepasst werden. Wenn Sie bereits über Formwerkzeuge für Radnaben verfügen, kann dasselbe Farbkonzentrat für die Griffe verwendet werden – ohne zusätzliche Kosten für die Farbabstimmung.
Das ist die Realität der Beschaffung: Die meisten Fabriken behandeln Zubehör als Nebensache und beziehen Taschen und Tischplatten von Drittanbieter-Werkstätten ohne Farbkontrolle. Am Ende erhalten Sie einen Wagenkörper in RAL 5015 Himmelblau und eine Tasche in einem Blauton, den die Taschenwerkstatt gerade auf Lager hatte. Fordern Sie ein Produktionsmuster jedes Zubehörteils in derselben Lieferung wie das Wagenmuster an. Wenn der Lieferant kein abgestimmtes Set in einem Karton liefern kann, ist seine Lieferkette für Zubehör fragmentiert. Diese Fragmentierung zeigt sich in der Massenproduktion als Qualitätstoleranz, die den Premium-Look im Einzelhandelsregal zerstört.
Der Preis des Nichthandelns ist eine Produktlinie, die aussieht, als wäre sie aus drei verschiedenen Marken zusammengesetzt. Sie verbringen Monate damit, die Rahmenfarbe und die Stofffärbung zu perfektionieren, und liefern dann einen Wagen mit einer nicht passenden Tasche und einem silbernen Sonnenschirm, der Ihrer Erdtöne-Markenpalette widerspricht. Genau auf diese eine Inkonsistenz zeigt ein Käufer auf einer Messe, wenn er fragt: ‘Ist das wirklich ein stimmiges Produkt oder nur ein Private-Label-Aufkauf?’.
Design-Kooperationsprozess mit Kelyland
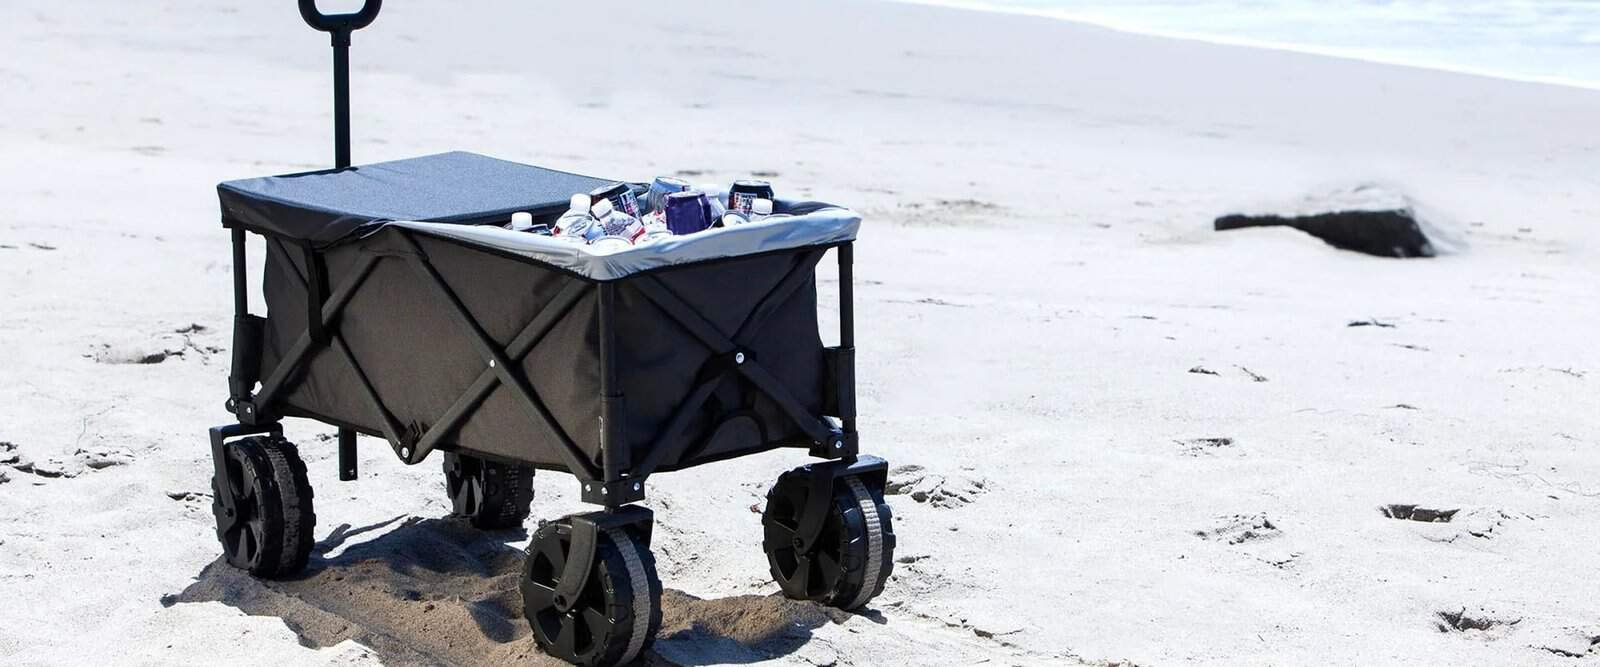
Die meisten $50K-Abschreibungen beginnen mit einem Muster, das nicht mit der Produktion übereinstimmte.
Ein Käufer, mit dem ich einmal zusammengearbeitet habe, genehmigte einen Vorserienwagen aus 600D Oxford mit PU-Beschichtung, nur um festzustellen, dass die Massenproduktion auf eine dünnere 420D-Variante mit einer billigeren PE-Beschichtung umgestellt wurde. Das Gewebe riss entlang der Naht bei 80 kg Belastung – weit unter den beworbenen 120 kg. Der Container hatte Ningbo bereits verlassen. Die Kosten zur Behebung des Lagerbestands in den USA fraßen $50.000 vom Endergebnis. Deshalb ist ein verbindlicher Design-Kollaborationsprozess keine Formalität; er ist Ihre primäre Verteidigung gegen Chargenabweichungen.
Wenn ein Markenmanager für Outdoor-Produkte ein Wagenkonzept einreicht, sind die ersten 48 Stunden der Materialbeschaffungs- und Verifizierungsphase gewidmet. Das Team von Kelyland zieht Musterstücke aus der Kern-Oxford-Gewebebibliothek – 600D, 900D, doppellagig mit PVC- oder PU-Rückseite – und führt spektralphotometrische Messungen gegen die eingereichte Pantone-Referenz durch. Das Ziel ist ein Delta E unter 1,5, wodurch sichtbare Farbabweichungen unter D65-Beleuchtung ausgeschlossen werden. Gleichzeitig werden Rahmenzeichnungen auf den Rohrdurchmesser geprüft: mindestens 22 mm für Aluminiumlegierungen, und die Wandstärkenspezifikationen werden mit der Ziel-Lastkapazität abgeglichen, von 50 kg bis zu 200 kg für Schwerlastmodelle. Jede Geometrieänderung, die eine Biegung oder Verstärkung hinzufügt, wird einer Finite-Elemente-Analyse unterzogen, um Spannungsspitzen zu identifizieren, bevor ein einziges Rohr geschnitten wird.
Sobald Materialmuster und CAD-Überarbeitungen genehmigt sind, wechselt die Fabrik zu einem funktionsfähigen Prototyp. Für einen standardmäßigen individuellen Wagen mit neuem Stofffarbstoff und Rahmen-Pulverbeschichtung beträgt die Vorlaufzeit 15–20 Tage. Das umfasst computergesteuertes Chargenfärben von Oxford-Gewebe gemäß dem genehmigten Lab-Dip, RAL-basierte Pulverbeschichtung auf dem Stahl- oder Aluminiumrahmen sowie Montage mit spritzgegossenen PP-Naben und Griffen – entweder aus vorhandenen Formbibliotheken oder, für neue Formen, einem einfachen Einkavitäten-Werkzeug, das in 2–3 Wochen geschnitten wird. Der Eilservice verkürzt das Prototypenfenster gegen Aufpreis auf 10 Tage, aber nur wenn die Werkskapazität es zulässt; zu schnelles Vorgehen erhöht das Risiko, den Salzsprühtest an beschichteten Teilen zu überspringen, der gemäß ISO 9227 als Mindestqualitätstoleranz vor der Mustergenehmigung 500 Stunden erreichen sollte.
Der Prototyp landet mit einem vollständigen Inspektionsbericht auf Ihrem Schreibtisch: Stoff-GSM, Beschichtungshaftung, Pulverbeschichtungsdicke des Rahmens, Auslaufzeit der Radlager und ein Video zum Belastungsversagen. Sie treten dann in den Mustergenehmigungszyklus ein. Ein häufiger Fehler ist die Genehmigung allein nach visuellen Gesichtspunkten. Kluge Markenmanager fordern einen aufgeschnittenen Rahmenquerschnitt zur Überprüfung der Wandstärke und einen Nahtzugtest am Stoff mit einem digitalen Kraftmessgerät. Wenn der Prototyp besteht, wird er als Goldenes Muster gesperrt – der physische Maßstab für die Massenproduktion. Jede spätere Änderung, selbst eine Ösenfarbe, löst eine Neubemusterung und erneute Freigabe aus. Diese Disziplin verhindert, dass Ihre $50.000-Bestellung zu einem Lagerhaus voller Garantieansprüche wird.
Sample Approval and Revisions
Ein Vorserienmuster, das dem Spezifikationsblatt entspricht, garantiert immer noch nicht, dass die Serienproduktion dem Muster entspricht – es sei denn, Sie sperren die Genehmigung.
Die meisten Markenverantwortlichen behandeln die Phase der Mustergenehmigung als reinen Sichtcheck – den Wagen halten, hineinsetzen, bestätigen, dass das Logo richtig aussieht – und geben dann ihr OK. Das ist gefährlich unvollständig. Ein Muster ist ein physischer Vertrag. Wenn Sie es genehmigen, ohne die exakte Produktionsreferenz festzulegen, verlieren Sie Ihr einziges Druckmittel, wenn 500 Einheiten mit Stoff eintreffen, der sich dünner anfühlt, oder mit einer Rahmenoberfläche, die glänzender ist als erwartet. Das Muster dient nicht nur Ihrer Genehmigung; es ist der verbindliche Maßstab für die Fabrik.
Der Prozess in einem Fabriknetzwerk wie dem von Kelyland folgt einer bestimmten Reihenfolge: Die Designdateien werden eingefroren, ein einzelnes Vorserienmuster Muster wird auf der tatsächlichen Produktionslinie gebaut – nicht in einem separaten Musterraum – und dieses Exemplar wird zur versiegelten Referenz. Das ist entscheidend. Prototypen aus dem Musterraum verwenden handgeschnittenen Stoff, langsamere Nahtgeschwindigkeiten und manuelle Rahmenjustierungen. Muster von der Produktionslinie verwenden dieselben Spannvorrichtungen, Spannungseinstellungen und Montagegeschwindigkeiten wie der gesamte Auftrag. Der Unterschied zwischen beiden kann der Unterschied zwischen einem Wagen sein, der 100 Mal reibungslos zusammenklappt, und einem, der beim 15. Zyklus klemmt.
-
- Stoffgefühl (Haptik): 600D Oxford kann in der Steifigkeit zwischen Färbepartien subtil variieren, selbst bei gleicher Denier-Angabe. Das genehmigte Muster enthält eine aufbewahrte Stoffprobe, nicht nur eine visuelle Referenz. Wenn der Bulk-Stoff um mehr als 0,3 mm in der Dicke abweicht, gemessen mit digitalem Messschieber, fällt er durch den Genehmigungsstandard.
- Farbgenauigkeit: Pantone-abgestimmte Färbeziele mit ΔE < 1,5 gegenüber dem digitalen Standard. Der Spektralphotometer-Wert des Musterstoffs wird erfasst und der Produktionsdatei beigefügt. Bulk-Stoff wird gegen diesen spezifischen Messwert stichprobenartig geprüft, nicht nur gegen eine frische Pantone-Karte. Eine visuelle Übereinstimmung unter Showroom-Beleuchtung ist nicht ausreichend – Metamerie kann dazu führen, dass zwei Stoffe unter einer Lichtquelle identisch aussehen und unter einer anderen völlig unterschiedlich.
- Pulverbeschichtungs-Haftung: Die RAL-abgestimmte Rahmenbeschichtung des Musters wird einem Gitterschnitt-Hafttest gemäß ISO 2409 unterzogen. Das Ergebnis – typischerweise Klassifizierung 0 oder 1 – wird dokumentiert. Bulk-Rahmen müssen dieser Klassifizierung entsprechen oder sie übertreffen. Wenn das Muster mit Klasse 1 besteht und die Produktionsrahmen mit Klasse-3-Abblätterung eintreffen, ist der Musterprotokoll das, was eine Ablehnung auslöst, nicht die subjektive Beobachtung.
- Logoplatzierung und Druckhaftung: Siebdruck- oder Thermotransfer-Logos werden auf Maßgenauigkeit (±2 mm gegenüber den freigegebenen Artwork-Koordinaten) und Haftung mittels 3M-Klebeband-Abreißtest geprüft. Das Muster setzt den Standard. Wenn der Seriendruck nach einem Abreißzyklus abhebt, während das Muster drei überstanden hat, ist das eine quantifizierbare Abweichung.
- Mechanische Funktion: Der Musterwagen wird durch 20 vollständige Öffnungs-Schließungs-Sequenzen gefahren. Jeglicher Widerstand, ungleichmäßiges Falten oder Radschlupf wird notiert und vor der Freigabe korrigiert. Das Produktionsteam muss den Faltaufwand des Musters – falls nötig in Newton gemessen – innerhalb einer 10%-Toleranzspanne reproduzieren.
Revisionsrunden sind die Stelle, an der die meisten Projekte Zeit verlieren – nicht weil die Fabrik langsam ist, sondern weil das Feedback mehrdeutig ist. Zu sagen ‘der Rahmen fühlt sich etwas locker an’ ist nicht umsetzbar. Zu sagen ‘das Rahmengelenk an Verbindung C hat 2,3 mm seitliches Spiel; reduzieren auf unter 1,0 mm’ gibt dem Ingenieur ein Ziel. Der Musterfreigabe-Workflow sollte wie ein technischer Änderungsprozess funktionieren, nicht wie ein Austausch subjektiver Meinungen. Die Fabrikingenieure von Kelyland verwenden ein standardisiertes Revisionsformular, das eine quantitative Beschreibung jeder Abweichung, einen vorgeschlagenen Korrekturvorschlag und eine geschätzte Auswirkung auf die Lieferzeit erfordert.
Ein realistischer Zeitplan: Das erste Vorserienmuster wird innerhalb von 15–20 Tagen nach dem Design-Freeze versandt. Revisionsrunden addieren 5–7 Tage pro Iteration, je nachdem, ob neue Stofffärbung oder Spritzgussform-Anpassungen erforderlich sind. Wenn das Muster eine Pantone-Neufärbung erfordert, sind das mindestens 7 zusätzliche Tage, da die Lab-Dip-Charge neu angesetzt und ausgehärtet werden muss, bevor zugeschnitten und genäht wird. Die Pulverbeschichtungs-Nacharbeit des Rahmens dauert in der Regel 4–5 Tage. Die meisten Projekte landen bei einer Revisionsrunde; komplexe Designs mit mehreren Druckmotiven und Formteilen können zwei benötigen. Kalkulieren Sie das im Voraus ein. Die Kosten einer zusätzlichen Revision sind weitaus geringer als ein Container voller Wagen, die Sie nicht verkaufen können, weil die Farbe leicht abweicht und Ihr Marken-Einzelhandelsdisplay exakte Konsistenz verlangt.
Es gibt einen letzten Schritt, der ernsthafte Beschaffung von amateurhaftem Einkauf unterscheidet: das Rückstellmuster. Vor der Freigabe des Musters sollte der Markenmanager jede Seite des Pflichtenhefts unterschreiben, datieren und fotografieren und dann ein manipulationssicheres Etikett am Muster selbst anbringen. Genau dieses Exemplar – kein Foto, keine Erinnerung – liegt im QC-Büro der Fabrik als Goldstandard für jedes Inspektionsgate während der Serienproduktion. Wenn der Versandvorkontroll-Inspektor die ersten 20 Einheiten vom Band prüft, vergleicht er nicht mit einer PDF-Datei. Er vergleicht mit dem physischen Muster, das Sie angefasst und freigegeben haben. Wenn dieses Muster nicht existiert, wird die Qualitätstoleranz zu dem, was die Fabrik in einer bestimmten Schicht entscheidet. Und genau so wird aus einer $50K-Bestellung ein Abverkaufs-Abschreiber.

Schlussfolgerung
Die meisten Beschaffungsleitfäden enden beim Pflichtenheft. Das fehlende 10% – das Detail, das eine profitable Saison von einer Chargeback-Katastrophe trennt – liegt immer in der Musterfreigabephase. Ein Lab-Dip-Muster, das den ΔE < 1,5-Schwellenwert unter D65-Beleuchtung besteht, kann im Feld dennoch sichtbar abweichen, wenn Sie nie eine Qualitätstoleranz für die Nähgarnfarbe unter Mischlicht vereinbart haben. Profis schreiben diese Toleranz vor der Musterfreigabe in das FOB-Preisblatt und legen einen Spektralfotometer-Messwert bei. Amateure jagen der Farbabstimmung hinterher, nachdem bereits 200 Wagen montiert wurden.
Bevor Sie eine Bestellung über 1.000 Einheiten festlegen, die Ihren Markennamen an jeden Strand und jeden Campingplatz trägt, nehmen Sie sich 10 Minuten Zeit, um die Rahmengemetrien und Zubehörkombinationen auf der Faltwagen-Seite zu vergleichen. Sie sehen die gesamte Bandbreite – vom Einfachfaltsystem bis zum Doppelstockmodell – und bekommen ein konkretes Gefühl dafür, welches Basismodell Ihre Pantone-Palette verdient.
Häufig gestellte Fragen
Kann ich den Wagenstoff an meine exakte Pantone-Farbe anpassen?
Ja, computergesteuerte Chargenfärbung erreicht Delta E < 1,5, verifiziert mit einem Spektralfotometer. Dies gewährleistet Chargen-zu-Chargen-Konsistenz für Ihren exakten Farbton. Bestätigen Sie Ihre Pantone-Referenz während der BemuSterung.
Wie hoch ist die Mindestbestellmenge für individuelle Faltwagen-Logos?
Bereits ab 50 Stück für einfache Siebdruck- oder Transferdruck-Logos. Aufwändige Logoverfahren wie Stickerei oder Spritzgussabzeichen können höhere Stückzahlen erfordern. Bestätigen Sie die Mindestbestellmenge, nachdem Sie die Methode zur Logoanwendung gewählt haben.
Wie lange dauert es, ein Muster mit individueller Rahmenfarbe und Logo zu erhalten?
Standardmäßige Musterlieferzeit beträgt 15–20 Tage ab freigegebenem Design. Der Expressservice verkürzt diese auf 10 Tage gegen einen Aufpreis. Die Zeitpläne hängen von der Designfreigabe ab, also reichen Sie Ihre Druckvorlagen frühzeitig ein.
Sind kundenspezifische Spritzgussteile bei kleinen Bestellungen teuer?
Ja, die Werkzeugkosten betragen $1.500–2.500 und die Kosten pro Teil bei 1.000 Einheiten liegen bei etwa $0,20–0,50. Bei Bestellungen unter 500 Stück sind Standardteile oft sinnvoller. Sprechen Sie mit Ihrem Vertreter, um zu prüfen, ob Sonderwerkzeuge in Ihr Budget passen.
Wird die Pulverbeschichtung nach einer Saison in der Sonne verblassen?
Nein. Unsere Beschichtung verwendet UV-stabile Pigmente und eine transparente Deckschicht, validiert durch QUV-Beschleunigungsbewitterungstests. Fordern Sie unseren QUV-Testbericht für Ihre spezifische Farbe an.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語