 Zum Inhalt springen

custom inflatable tent branding is the first checkpoint buyers should lock before they approve a supplier, budget, or production slot. A buyer in Rotterdam opens a shipment of 80 custom-branded inflatable event tents three days before a festival season launch. The logo on the main arch is already puckering at the edges. The pre-production sample had passed inspection at 30 PSI with zero defects, so the quality tolerance was signed off. But the mass run switched to a faster print cycle, and now the heat-transfer adhesive is failing after fewer than 50 inflation cycles. That $50K FOB order is a write-off, and the real cost isn’t the product—it’s the missed slot on the retail calendar. When you’re sourcing custom inflatable tent branding , the only thing that matters is whether the print method can survive repeated pressurization, not just look good in a photo.
The sample approval stage for air tents isn’t about color accuracy alone. It’s about validating the bond between the ink or film and a substrate that expands and contracts by 15-20% with every use. Some print methods handle that stress; most don’t. Before you approve any pre-production sample, require a minimum of 1,000 inflation/deflation cycles on the printed panel. If the supplier can’t provide that test data, the branding will fail long before the tent wears out.
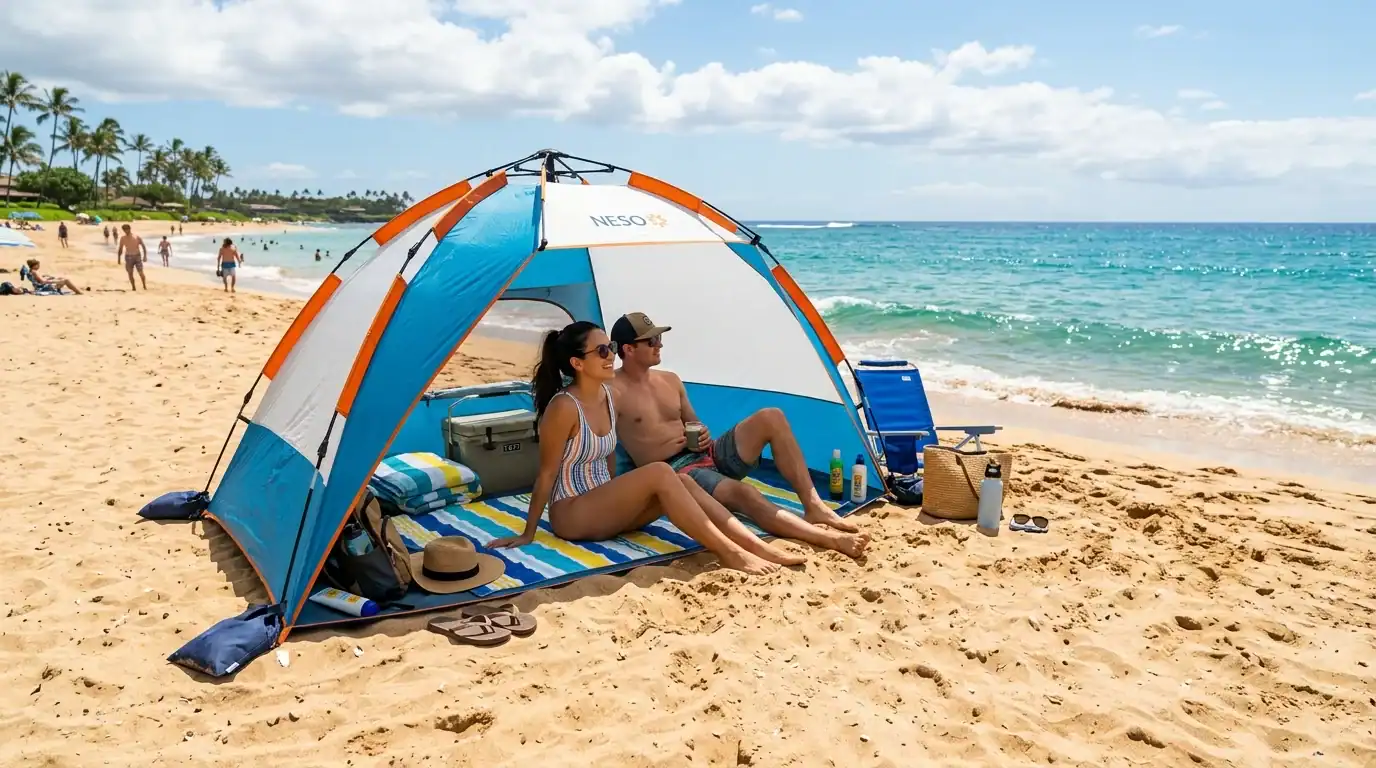
Choosing the Right Print Method for Air Tents
Silk-screen cracks on air beams—here’s why.
Most generic advice lumps all tents together when recommending print methods. That’s a costly mistake when you’re branding inflatable tents. Unlike a pole-supported canopy where the fabric stays relatively still, an air tent’s surface stretches, twists, and compresses with every inflation. A standard silk-screen print on a polyester panel looks crisp on day one, but after 50 cycles of flexing, the ink starts micro-cracking along the stress lines. Within a season, your logo looks more like a spiderweb than a brand mark.
The real conversation isn’t just about ink adhesion—it’s about the substrate’s deformation. Inflatable air beams made from TPU or PVC-coated oxford require a print method that moves with the material. That’s why dye-sublimation and heat-transfer labels dominate the high-durability segment. Sublimation bonds the dye at a molecular level into polyester fibers, so there’s no surface film to crack. Heat-transfer labels, when applied with the correct temperature profile, can endure 1,000+ inflation/deflation cycles without peeling.
Die Ganzflächen-Dye-Sublimation geht noch weiter, indem sie den gesamten Luftträger bedeckt und eine nahtlose Markenoberfläche schafft. Aber das ist nicht umsonst: Das Verfahren verlängert die Produktion um etwa 10 Tage, da die Paneele vor dem Zuschneiden und Schweißen bedruckt werden müssen. Für Start-ups liefert Panel-Branding mit strategisch platzierten Heat-Transfer-Logos oft 90% der visuellen Wirkung zu 60% der Kosten und der Zeit.
-
- Dye-Sublimation: Am besten für Ganzflächen-Drucke auf Polyester. Keine Rissbildung, aber etwa 10 Tage mehr. Erfordert Polyester-Oberstoff.
- Heat-Transfer-Labels: Ideal für Logos auf Luftträgern. Hält mehr als 1.000 Flex-Zyklen stand. Schnelle Anwendung, geringere Kosten.
- Siebdruck: Wirtschaftlich für stationäre Zelte, aber riskant bei aufblasbaren. Nur auf nicht flexenden Paneelen wie Schlammwänden verwenden.
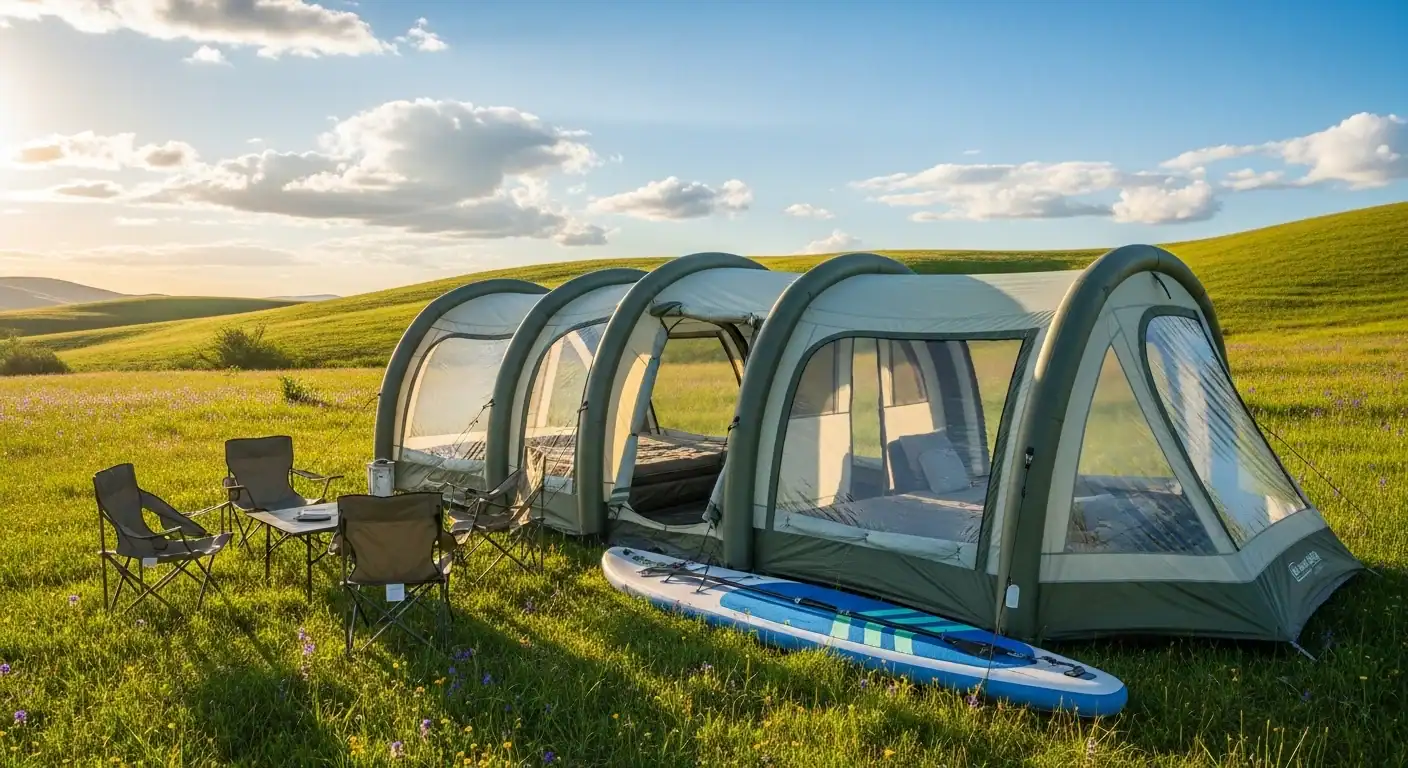
Dye‑Sublimation vs Silk‑Screen: Durability & Cost
Bei aufblasbaren Stoffen zerstört die falsche Druckmethode die Nahtintegrität bereits nach 100 Zyklen.
Letztes Jahr packte ein Käufer in Rotterdam einen 40-Fuß-Container mit markierten Luftzelten aus. Die Siebdruck-Logos auf den TPU-Trägern waren während des Transports miteinander verschmolzen – die Hitzeentwicklung im Container machte die Tinte klebrig. Die gesamte Sendung im Wert von rund $50,000 FOB Ningbo wurde abgeschrieben. Das Vorserienmuster sah auf dem Ausstellungstisch einwandfrei aus. Die Massenproduktion berücksichtigte nicht die eine Variable, die bei aufblasbarem Stoff am wichtigsten ist: die unerbittliche mechanische Belastung durch Aufblasen und Entleeren.
Luftzelte sind keine statischen Werbetafeln. Der Stoff dehnt sich, zieht sich zusammen, verdreht sich und reibt sich bei jedem Aufbau an sich selbst. Ein Druck, der auf einer flachen Stoffprobe scharf aussieht, kann nach 50 Aufbauten reißen, sich ablösen oder abblättern, wenn die Methode nicht zum Verhalten des Trägermaterials passt. Dies ist besonders kritisch bei PVC- und TPU-Luftträgern, wo sich die Oberflächenhaftungschemie radikal von standardmäßigem Oxford-Polyester unterscheidet.
-
-
- Ganzflächen-Drucke: Dye-Sublimation: Dye-Sub bettet die Farbstoffe auf molekularer Ebene direkt in die Polyesterfasern ein. Es gibt keine Oberflächenschicht, die reißen könnte. Bei Ganzflächen-Designs ist dies die einzige Methode, die wiederholtes Falten ohne den ‘gebrochenen Kunststoff’-Effekt übersteht. Allerdings ist ein Mindestgehalt von 80% Polyester im Grundgewebe erforderlich – TPU-Beschichtungen auf Luftträgern können Dye-Sub nicht annehmen, daher erfordert eine Ganzflächen-Umhüllung des Trägers selbst einen anderen Ansatz.
- Panel-Branding: Siebdruck: Siebdruck trägt Tinte auf die Stoffoberfläche auf. Bei einem flachen Zeltpaneel, das sich kaum biegt, funktioniert das gut. Bei einem Luftträger, der sich bei jedem Pumpzyklus dehnt, ermüdet der Tintenfilm. Wir haben gesehen, dass Standard-PVC-Siebdrucktinten nach 200 Zyklen Mikrorisse bekommen. Allerdings kann ein Sieb mit hoher Spannung und einem flexiblen Katalysatorzusatz die Lebensdauer auf 800+ Zyklen verlängern, erhöht jedoch die Kosten pro Einheit für das Branding um etwa 15%.
-
Das Ausbleichen nach 500 Stunden UV-Bestrahlung zeigt Ihnen, ob Ihre Marke am Ende einer Festivalsaison hochwertig oder erbärmlich aussieht. Indoor-Ausstellungsmuster zeigen das nie. Wir haben Daten aus beschleunigten Bewitterungskammern mit QUV-A-340-Lampen bei 0,89 W/m² Bestrahlungsstärke gesammelt: Ein ordnungsgemäß verdampfter Dye-Sub-Druck auf 600D Oxford zeigt nach 500 Stunden weniger als eine Grauskala-Verschiebung der Stufe 4. Ein standardmäßiger Plastisol-Siebdruck auf demselben Substrat erreicht Stufe 2-3 – sichtbares Ausbleichen, das ein Kunde bemerken wird.
-
- Dye-Sub-UV-Leistung: Farben wandern in den Faserkern ein. UV-Absorber in der Beschichtung des Stoffes schützen den Farbstoff von unten. Bei direkter Einwirkung ist mit 500–700 Stunden zu rechnen, bevor auf Polyester eine sichtbare Farbveränderung auftritt.
- Siebdruck-UV-Leistung: Die Tinte sitzt über der Faser und ist vollständig exponiert. Der Pigmentabbau beginnt nach etwa 250 Stunden. Metallic- und Fluoreszenzfarben bauen am schnellsten ab. Wenn Ihr Logo Metallic-Gold enthält, verlangen Sie eine UV-Überlackierung (Klarlack) oder wechseln Sie für diese Paneele zu Dye-Sub.
Der Kostenübergang ist der Punkt, an dem E-Commerce-Unternehmer unter Druck geraten. Die Thermosublimation (Dye-Sub) erfordert große Heißpressbetten und bedruckte Transferpapierrollen – die Einrichtungsgebühren liegen typischerweise bei $200–$350 für ein 4-bahniges Zelt, wobei die Stückkosten bei 100+ Einheiten unter $4 fallen. Der Siebdruck kostet $50–$80 pro Sieb und Farbe plus $1–$2 pro Druckvorgang. Für ein 3-Farben-Logo auf dem Seitenpaneel ist Siebdruck bei unter 200 Einheiten günstiger. Für ein vollflächiges Blumenmuster über 5 Paneele wird Dye-Sub bei 80 Einheiten billiger, da Sie Stanz- und Passerarbeit sparen. Die Qualitätstoleranz, die Sie in der Musterfreigabephase festlegen, muss einen ‘Dehntest’ beinhalten – blasen Sie das Muster 10-mal auf, halten Sie es 4 Stunden lang aufgeblasen und prüfen Sie dann auf Haftungsfehler. Die meisten Fabriken überspringen dies, weil es zu lange dauert. Bestehen Sie darauf.
| Merkmal | Thermosublimation | Siebdruck | Auswirkungen auf aufblasbare Zelte |
|---|---|---|---|
| Verfahren & Haftung | Die Tinte verwandelt sich bei 180–230°C in Gas und dringt in synthetische Fasern ein, wodurch sie ein Teil des Gewebes selbst wird. | Eine dicke Tintenschicht liegt auf der Stoffoberfläche und härtet durch Wärme- oder UV-Einwirkung aus. | Sublimation reißt bei Aufblaszyklen nie; siebbedruckte Flexzonen können nach wiederholtem Dehnen Mikrorisse bekommen. |
| Haltbarkeit unter Belastung | Hält über 1.000 Aufblas-/Entleerungszyklen ohne Ablösung stand; Abriebfestigkeit mit über 50.000 Martindale-Scheuertouren bewertet. | Rissgefahr an Knicklinien nach 300–500 Zyklen; Abriebfestigkeit durchschnittlich 15.000–25.000 Martindale-Scheuertouren. | Entscheidend für Luftbalken-Zelte, bei denen der Stoff ständig flexibel ist – Sublimation erhält die Markenintegrität viel länger. |
| UV-Beständigkeit gegen Ausbleichen | Nach 500 Stunden beschleunigter UV-Tests (QUV) übersteigt die Farberhaltung 90 %; ideal für Outdoor-Eventzelte. | Nach 500 Stunden beginnt ein sichtbares Ausbleichen; bestimmte Pigmente (Rot-, Orangetöne) zersetzen sich unter direktem Sonnenlicht schneller. | Sublimation ist die klare Wahl für Zelte, die bei mehrtägigen Festivals, Strand-Pop-ups oder dauerhaften Außeninstallationen eingesetzt werden. |
| Kosten pro Einheit (kundenspezifisch) | $3.50–$8.00 für vollflächige Einzelzelt-Abdeckung; Platten-/Transferkosten über die Bestellung amortisiert | $1.20–$3.00 pro Farbe pro Stelle; mehrfarbige Logos erfordern separate Siebe (je $40–$80) | Siebdruck billiger für einfache einfarbige Logos; Sublimation kostengünstiger für komplexe Ganzflächen-Designs mit mehr als 3 Farben |
| Auswirkungen auf den Produktionszeitplan | Fügt der standardmäßigen Vorlaufzeit von 30–45 Tagen für vollflächige Abdeckung etwa 10 Tage hinzu | Fügt 3–5 Tage für Siebvorbereitung und Einrichtung hinzu; schneller bei Folgeaufträgen mit vorhandenen Sieben | Startups mit knappen Fristen bevorzugen möglicherweise Siebdruck für Erstbestellungen; Marken, die in hochwertige Ästhetik investieren, sollten die zusätzlichen 10 Tage für Sublimation einplanen |
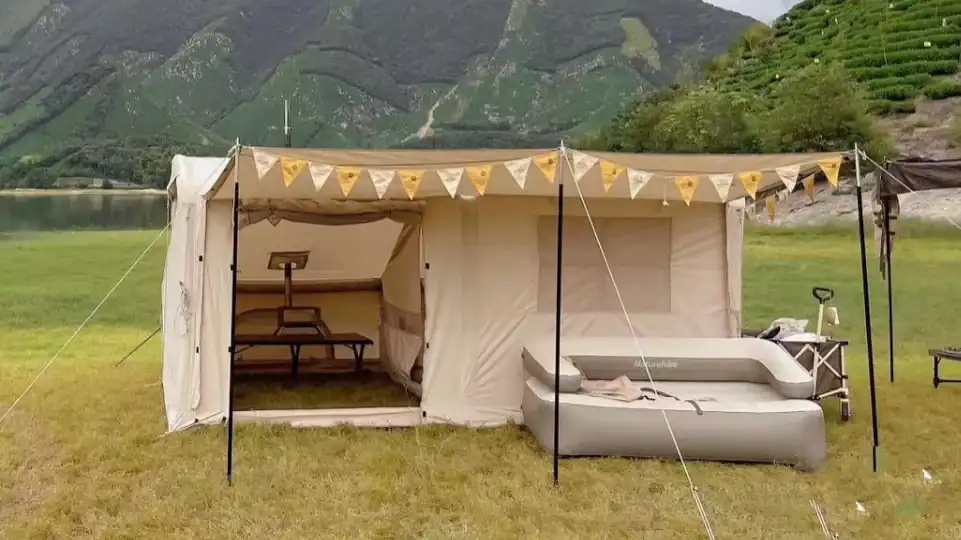
Custom Logos on Air Beams? Yes, It’s Possible
Wenn Sie die falsche Druckmethode auf Luftträgern verwenden, riskieren Sie eine Retourenquote von 30% durch Nahtlecks.
Ein Logo auf einen Luftträger zu bringen ist nicht wie das Bedrucken von Polyester-Zeltstoff. Der mit TPU oder PVC beschichtete Schlauch dehnt und zieht sich hunderte Male zusammen. Wenn Sie Wärme oder lösungsmittelbasierte Tinte an der falschen Stelle auftragen, beeinträchtigen Sie die Schweißzone. Zwei Methoden vermeiden dies: In-Mould-Markierung und präziser Hitzetransfer. Beide funktionieren, dienen aber unterschiedlichen Budgets und Chargengrößen.
-
- In-Mould-Markierung: Das Logo wird während der Extrusion oder des Schweißens in die TPU-Oberfläche eingebettet. Keine Haftung nach dem Druck erforderlich, daher null Risiko von Abblättern oder Nahtschäden. Der Nachteil: Werkzeugkosten liegen bei $200–$600 pro Formnest, und die Mindestbestellmengen beginnen normalerweise bei 300 Stück. Für einen Amazon-FBA-Verkäufer, der eine Bestellung über 50 Stück testet, rechnet sich das selten.
- Hitzetransfer-Etiketten: Eine dünne Polyurethanfolie mit dem gedruckten Logo wird unter kontrollierter Temperatur und Druck mit dem Luftträger verschmolzen. Interne Tests zeigen, dass die Etiketten über 1,000+ Aufblas-/Entleerungszyklen ohne Abblättern standhalten, wenn das Temperaturprofil innerhalb von 130–150°C bleibt und die Verweilzeit 4–6 Sekunden erreicht. Höher oder länger, und Sie erweichen das darunterliegende TPU, was eine Schwachstelle erzeugt, die schließlich leckt.
Die unverhandelbare Regel: Drucken Sie niemals direkt auf eine hochfrequenzgeschweißte Naht. Die Naht hat bereits eine Restwärmespannung. Selbst ein moderater Hitzetransferzyklus kann die Oberfläche wieder aufschmelzen und Mikrorisse erzeugen. Bestehen Sie in der Musterfreigabephase auf einem Querschnittsschnitt eines markierten Trägers, um zu prüfen, dass die Schweißnahtdicke nach der Dekoration über 1,2 mm bleibt. Wenn die Fabrik das nicht liefern kann, gehen Sie.
Eine vollflächige Thermosublimation auf Luftbalken ist möglich – sie sorgt für einen nahtlosen Markenauftritt –, fügt aber zur üblichen Lieferzeit von 30–45 Tagen etwa 10 Tage hinzu. Das liegt daran, dass die bedruckten TPU-Bahnen zu Schläuchen wiederverschweißt werden müssen, was die Qualitätstoleranzprüfungen der Nahtfestigkeit verdoppelt. Die meisten Kleinserienkäufer finden Thermotransfer-Etiketten als den optimalen Kompromiss: individuelle Logo-Sichtbarkeit, keine Werkzeugkosten und konstante Luftdichtigkeit über die Produktlebensdauer.
MOQs for Custom Designs: What 50 Pieces Looks Like
Eine Bestellung von 50 Stück ist nicht bei allen Druckverfahren gleich – was Sie wählen, ändert Ihre Stückkosten um bis zu 40 %.
Wenn ein Lieferant ’50 Stück Mindestmenge’ angibt, bitten Sie ihn, das Druckverfahren zu spezifizieren. Diese Zahl bedeutet ohne Kontext nichts. Eine 50-Stück- Digitaldruckauflage auf einem Standard-Polyester-Campingstuhl ist unkompliziert. Dieselbe Menge im Rotations- Siebdruck auf einem aufblasbaren Zelt mit Luftbalken? Das ist ein anderes Kaliber. Die Einrichtungsgebühren für Rotationssiebe skalieren nicht auf Kleinstserien herunter. Entweder erhalten Sie einen Stückpreis, der wirtschaftlich keinen Sinn ergibt, oder die Fabrik lügt und behauptet, sie mache es – und vergibt dann an eine Digitaldruckerei in Unterauftrag, in der Hoffnung, dass Ihnen der Qualitätsabfall nicht auffällt.
-
- Digitaldruck (direkt auf Stoff): Die anfängliche Mindestbestellmenge ist praktisch 1 Stück, aber realistische B2B-Mindestmengen liegen bei 30–50 Einheiten. Die Einrichtungskosten sind nahezu null. Die Farbgenauigkeit ist hoch. Die Haltbarkeit ist der Kompromiss: Erwarten Sie nach 18–24 Monaten regelmäßiger Outdoor-Nutzung ein deutliches Verblassen.
- Thermotransfer-Etiketten (Logos auf Luftbalken): Mindestbestellmenge 50–100 Stück. Die versteckten Kosten sind die Form – etwa 80–150 $, normalerweise bei Bestellungen über 500 Einheiten absorbiert. Darunter erwarten Sie, dass es als eigener Posten erscheint. Einmal mit dem richtigen Temperaturprofil aufgebracht, halten diese Etiketten über 1.000+ Aufblas- und Entleerungszyklen, ohne sich abzulösen.
- Rotations-Siebdruck (Panel-Branding): Realistische Mindestbestellmenge ist 200–300 Stück. Die Siebeinrichtung kostet 50–120 $ pro Farbe. Fabriken, die 50 Stück für mehrfarbigen Siebdruck anbieten, arbeiten entweder mit Verlust, um Ihr Geschäft zu gewinnen (nicht nachhaltig), oder verwenden eine minderwertige Gaze, die nach 50 Wäschen ausblutet.
- Vollflächiger Sublimationsdruck: Eine Mindestbestellmenge von 100–200 Stück ist die Untergrenze. Diese Methode verlängert die Produktion um etwa 10 Tage, da die Stoffbahnen vor dem Zuschnitt und dem Verschweißen bedruckt werden müssen. Der Vorteil ist nahtloses Branding über Luftkammern und Karosserieteile – keine Nähte unterbrechen das Grafikmotiv.
Das ist es, was die größeren Fabriken Ihnen nicht verraten: ein 50-Stück-Bestellung Auftrag läuft über das Netzwerk von Kelyland, weil die Produktion nicht in einer einzigen Fabrikhalle stattfindet. Der Stoff wird in der Zeltanlage zugeschnitten und verschweißt. Der Druck wird an eine spezialisierte Druckwerkstatt weitergeleitet, die Kleinserien für mehrere Fabriken abwickelt. Diese Entkopplung von Zuschnitt/Nähen und Druck ist es, die einen Siebdruckauftrag mit 50 Stück rentabel macht – die Druckerei steht zwischen Ihren Aufträgen nicht still; sie bearbeitet ständig Aufträge anderer Kunden. Eine einzelne integrierte Fabrik kann diese Auslastungsrate bei Kleinserien nicht erreichen.
Eine strukturelle Einschränkung, die Sie in Ihre FOB-Preisgestaltung einbeziehen sollten: Wenn Sie 50 Stück mit vollflächigem Sublimationsdruck bestellen, sind Ihre Frachtkosten pro Einheit überproportional hoch. Ein 20-Fuß-Container, der 800 Zelte fassen könnte, verschifft stattdessen 750, weil die bedruckten Stoffbahnen etwas sorgfältiger verpackt werden müssen. Kein Ausschlusskriterium, aber es zehrt an der Marge bei ohnehin schon kleinen Mengen.
Der Richtwert, den ich neuen E-Commerce-Marken nenne: Wenn Ihre Erstbestellung unter 100 Stück liegt, bleiben Sie bei Digitaldruck oder Thermotransfer-Logos. Heben Sie sich Siebdruck und Sublimationsdruck für Ihre zweite Produktionsrunde auf, sobald Sie die Nachfrage validiert und Ihren Musterfreigabeprozess eingestellt haben. Die Kosten pro Einheit sinken um etwa 18–25 %, wenn Sie beim Siebdruck von 50 auf 500 Stück erhöhen – das ist die Schwelle, ab der sich die Einrichtungskosten ordentlich amortisieren. Unter 200 Stück zahlen Sie für Flexibilität, nicht für Effizienz. Das ist ein fairer Tausch – wissen Sie nur, wofür Sie zahlen.
Lead Times and Sampling: 30‑45 Day Cycle
Ein billiges Muster wird teuer, wenn es nicht zu Ihrer Serienproduktion passt.
Letzte Saison bin ich in ein Lagerhaus in Rotterdam gegangen, wo gerade eine Bestellung von 500 aufblasbaren Zelten eingetroffen war. Der Käufer war weiß wie eine Wand. Das Vorserienmuster, das er zwei Monate zuvor freigegeben hatte, hatte PU-beschichtete Bahnen und saubere Einfachnähte. Die Serienproduktion, die eintraf, hatte PVC-Bahnen, Doppelnähte und ein völlig anderes Hautgefühl. Er verlor 53.000 €, bevor ein einziges Zelt ein Festivalgelände erreichte. Die Grundursache? Die Fabrik änderte die Stoffqualität ohne formelle erneute Musterfreigabe – und niemand bemerkte es, weil die Musterphase überstürzt worden war.
Genau deshalb ist die Prototypen- und Vorserienmusterfreigabe keine Formsache. Beim individuellen Logo-Druck auf aufblasbaren Zelten ist das Muster der Vertrag. Das interne Protokoll hier ist eine dreistufige Absicherung: 1) ein Design-Mockup mit Pantone-Referenzen und Druckplatzierung auf dem 2D-Schnittmuster, 2) ein physischer Prototyp auf dem exakten Produktionsstoff (kein billiges Äquivalent) und 3) ein freigegebenes Vorserienmuster mit einem Referenzmusterbuch, das das QC-Team als Goldstandard während der Inline-Prüfung aufbewahrt. Rechnen Sie damit, dass diese Phase 7–10 Arbeitstage dauert, länger, wenn Sie vollflächigen Sublimationsdruck hinzufügen, der die Luftkammern abdeckt. Diese spezielle Technik erfordert zusätzliche Aushärtungs- und Ausrichtungsvorbereitung und verlängert die Musterphase auf etwa 20 Tage, bevor die Massenproduktion beginnen kann. Überspringen Sie Schritt zwei nicht, nur weil Sie es eilig haben. Die 50-€-Mustergebühr, die bei Auftragsbestätigung der Großserie erstattet wird, sind nicht die wahren Kosten; die wahren Kosten sind das, was passiert, wenn Sie die Freigabe überspringen.
Zum Verpackungsdesign: Es muss Sie nicht ausbremsen. Sobald die Produktspezifikation eingefroren ist, läuft die Verpackungsgrafik parallel zur Musterphase. Der Schlüssel ist, Ihre Stanzlinien, Barcode-Anforderungen und alle Amazon-spezifischen Etikettenvorgaben bereits in der Designphase einzureichen. Die Lieferkette hier hält die Verpackungsproduktion auf einem separaten Zeitplan – normalerweise 15–20 Tage für bedruckte Kartons oder Tragetaschen – und schließt sie gleichzeitig mit der finalen Massenproduktion ab. Die Gesamtvorlaufzeit für die Produktion aufblasbarer Zelte von 30–45 Tagen wird also nicht auf 60 gedehnt, nur wegen der Verpackung. Sie erreichen nur dann 45–55 Tage insgesamt, wenn Sie eine Vollfächendruckmethode wählen, die in die Musterphase eingreift, wie den Luftkammer-Sublimationsdruck, den ich erwähnt habe.
-
- Musterphase: 7–10 Tage für Standard-Siebdruck oder Thermotransfer-Branding; 20 Tage, wenn der Sublimationsdruck die Luftbalken abdeckt.
- Verpackungsparallel-Lauf: Beginnt am ersten Tag des Design-Freezes. 15–20 Tage zusätzlich, aber keine Netto-Verzögerung, wenn parallel verwaltet.
- Massenproduktion: 30–45 Tage ab Musterfreigabe. Vollflächige Bedruckungen verlängern um 10 Tage. Thermotransfer-Etiketten, die bei korrektem Temperaturprofil über 1.000 Aufblaszyklen getestet wurden, zeigen kein Ablösen.
Nutzen Sie diesen Benchmark bei Ihrem nächsten Lieferantengespräch: Für einen Kleinserienauftrag von 50 Stück mit individuellen Heat-Transfer-Logos sollten Sie vom Design-Freigabe bis zur EXW-Bereitstellung 40 Tage anpeilen. Wenn Sie einen dreifarbigen Siebdruck auf der Stoffbahn und individuelle Anhängeetiketten benötigen, sind es 45 Tage. Und wenn Ihnen jemand weniger als 30 Tage für ein vollständig gebrandetes aufblasbares Zelt mit Druck auf der Luftkammer anbietet, sollten Sie genauer hinschauen: Die Nähte müssen sich nach dem Druck entspannen, sonst erhalten Sie beim ersten Aufblasen Verformungen. Das ist keine Produktionsabkürzung, die sich lohnt.
Schlussfolgerung
Eine Branding-Entscheidung bei einem aufblasbaren Zelt betrifft nicht nur den Stoff des Dachs. Sie erstreckt sich über die Luftkammern, trifft den Tragebeutel und landet auf dem Verpackungsbeileger, den Ihr Kunde zuerst sieht. Die richtige Druckmethode sorgt für 500 Stunden UV-Beständigkeit ohne Rissbildung. Die falsche führt dazu, dass Ihr Logo nach einer einzigen Festivalsaison abblättert – und Ihre Amazon-Bewertungen werden das schnell widerspiegeln. Diese Entscheidungen an einen Lieferanten zu binden, der die Temperaturprofile des Heat-Transfers auf die spezifischen TPU-Wandstärken kalibriert, unterscheidet ein Ein-Saison-Produkt von einem mehrjährigen Katalog-Bestseller.
Bevor Sie eine Produktionsvereinbarung abschließen, stellen Sie Ihrem Lieferanten drei Ja/Nein-Fragen. Erstens: Können sie die genauen Temperatur- und Verweilzeiteinstellungen dokumentieren, die für Heat-Transfer-Etiketten auf dem Luftkammermaterial Ihres Zeltes verwendet werden? Zweitens: Wird der Zeitplan für den vollflächigen Thermosublimationsdruck mehr als 10 Tage zum Standard-Lieferfenster von 30-45 Tagen hinzufügen? Drittens: Liegt ihre Mindestbestellmenge für individuelle Drucke bei oder unter 100 Einheiten über Partner-Druckwerkstätten? Wenn eine Antwort vage ist, setzen Sie die Bestellung aus. Die Musterfreigabephase – einschließlich eines produktionsreifen Vorproduktionsmusters mit Ihrer genauen Tinten- und Stoffkombination – sollte diese Punkte klären, bevor mit dem Massenzuschnitt begonnen wird.
Häufig gestellte Fragen
Welches Druckverfahren hält am besten auf aufblasbarem Zeltstoff?
Der Sublimationsdruck übertrifft den Siebdruck auf TPU- und PVC-Luftträgern, da die Tinte auf molekularer Ebene bindet, anstatt nur auf der Oberfläche zu liegen. Siebdruck kann an Stellen reißen, an denen sich das Material biegt, also halten Sie ihn in Reserve. Fordern Sie vor der Freigabe einer Druckmethode immer einen Biegezyklus-Testbericht an.
Wie hoch ist die realistische MOQ für individuell bedruckte aufblasbare Zelte?
Bei vollständig sublimationsbedruckten Zelten beginnen die Mindestbestellmengen (MOQs) in der Regel bei 50–100 Stück, wenn man mit einem flexiblen OEM-Partner wie Kelyland zusammenarbeitet. Kleinere Logoplatzierungen per Transferdruck oder Siebdruck können manchmal mit einer niedrigeren Mindestbestellmenge pro Design ergänzt werden. Bestätigen Sie die MOQ pro Druckverfahren bei der Einreichung der Druckdaten.
Wie viel Zeit fügt die individuelle Zelt-Branding zur Produktion hinzu?
Die Standard-Produktionsvorlaufzeit beträgt 30–45 Tage, und das Hinzufügen einer Druckindividualisierung verlängert diesen Zeitraum nicht, wenn das Artwork vor der Phase des Vorserienmusters genehmigt wird. Komplexe Ganzflächenbedruckungen können die Bemusterung in ... verschieben. Schließen Sie das Artwork während der Bedarfsermittlungsphase ab, um Verzögerungen zu vermeiden.
Kann man ein Logo direkt auf die aufblasbaren Luftträger setzen?
Ja, Wärmeübertragungs- und In-Mould-Markierungstechniken ermöglichen Logos auf Airbeams, ohne die Nahtfestigkeit zu beeinträchtigen, wenn sie korrekt angewendet werden. Vermeiden Sie lösungsmittelbasierte Tinten oder dicke Siebdruckschichten, die das Material versteifen und die erhöhen. Fordern Sie vor der Massenproduktion ein Nahtintegritäts-Testmuster an.
Lohnt sich ein All-over-Print für den Launch einer kleinen Marke?
Thermosublimationsdrucke über die gesamte Fläche bieten maximale Regalwirkung und UV-Beständigkeit gegen Ausbleichen, was die Werkzeugkosten rechtfertigt, wenn Sie nachbestellen möchten. Für eine einmalige Veranstaltung. Treffen Sie die Entscheidung auf der Grundlage des Nachbestellungspotenzials und der Anzahl der Zelte, die Sie jährlich benötigen.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語