 Zum Inhalt springen

Jeder Sourcing-Guide, den Sie lesen werden, rät Ihnen, das Design festzulegen, bevor Sie mit Fabriken sprechen. Dieser Rat klingt logisch, bis Sie bei einer Bestellung über 50.000 € für einen maßgeschneiderten aufblasbaren Zelt-Designprozess sitzen, bei dem das Vorserienmuster auf Fotos perfekt aussieht, die Massenproduktion jedoch schief aufgeblasen wird und die Schweißnähte bei halbem Druck lecken. Das eigentliche Problem ist nicht, dass die Fabrik spart. Es ist, dass die meisten Käufer das Muster als endgültige Kontrolle behandeln, obwohl sie es als Entdeckungswerkzeug nutzen sollten.
Eine europäische Glamping-Marke kam letztes Jahr genau mit diesem Szenario zu uns. Sie brauchten ein Doppelschicht-Zelt für sechs Personen mit großen Panoramafenstern für den nordischen Markt, und sie brauchten es schnell. Der Standardratschlag wäre gewesen, zuerst jede Spezifikation auf dem Papier festzulegen und sie dann zur Angebotseinholung zu verschicken. Wir haben etwas anderes gemacht. Wir begannen mit groben 3D-Renderings und gingen direkt zur Materialauswahl über — wir wählten zwischen TPU-beschichtetem Nylon für die Außenhülle und einem leichteren Polyester-Oxford für die Innenschicht — bevor wir überhaupt mit dem Schnittmuster begannen. Diese Entscheidung allein verkürzte ihren Zeitplan um zwei Wochen, weil wir früh erkannten, dass ihr bevorzugtes Stoffgewicht bei ihrem Zielpreispunkt unter dem Luftdruck der Airbeams die Form nicht halten würde.
Die Lücke zwischen dem, was in einer CAD-Datei funktioniert, und dem, was in der Fabrikhalle funktioniert, ist der Ort, an dem die meisten Projekte Zeit und Geld verlieren. Digitale Mockups reduzieren die Fehlerquote beim ersten Muster um etwa vierzig Prozent, weil Sie damit strukturelle Probleme erkennen können, bevor irgendein Stoff geschnitten wird — aber das hilft nur, wenn Ihr Lieferant ein Ingenieurteam hat, das diese Renderings in tatsächliche Schnittgeometrie und Qualitätstoleranzspezifikationen übersetzen kann. Die meisten Fabriken können ein Zelt nach einer Zeichnung nähen. Weniger können Ihnen sagen, warum Ihre Ventilplatzierung bei windigem Standort zu ungleichmäßigem Aufblasen über sechs Kammern führen wird.
Kundenbriefing: 6-Personen-Glamping-Zelt
Eine europäische Glamping-Marke brauchte ein Zelt, das Küstenwinden und Familiengebrauch standhalten konnte.
Zielmarkt: Europa
Der Kunde war ein Glamping-Betreiber, der auf Küsten- und Waldregionen in Frankreich, Spanien und Portugal abzielte. Ihre bestehende Zeltlinie verwendete stangenbasierte Strukturen, die 45 Minuten Aufbauzeit benötigten und bei Böen über 40 km/h oft versagten. Sie wollten etwas, das schneller aufzubauen ist, stabiler im Wind ist und geräumig genug für Familien mit vier bis sechs Personen.
Hauptanforderungen: Doppelschicht, Große Fenster
Die Vorgaben nannten zwei nicht verhandelbare Merkmale. Erstens eine zweischichtige Konstruktion: ein Außenzelt für Wetterschutz und eine innere Netzschicht für Belüftung und Insektenschutz. Europäische Glamping-Gäste erwarten, ohne herabtropfende Kondensation zu schlafen. Zweitens übergroße Fenster auf drei Seiten — nicht nur Netzpaneele, sondern klare TPU-Fenster, die natürliches Licht hereinlassen und den Innenraum warm halten. Der Kunde wünschte außerdem eine Grundfläche von mindestens 12 Quadratmetern und eine Mittelhöhe von über 2,2 Metern, damit Erwachsene bequem stehen können.
Ein strategischer Partner in Shaoxing, Zhejiang — eine Glamping-Zeltfabrik, gegründet 2019, mit einer Jahreskapazität von 300.000 Einheiten und CE/ISO 9001-Zertifizierung — war die natürliche Wahl für dieses Projekt. Diese Fabrik hatte bereits Erfahrung mit der Produktion aufblasbarer Balkenstrukturen, was die Notwendigkeit von Stangen eliminierte und die Aufbauzeit auf unter 10 Minuten reduzierte. Das zweischichtige Design erforderte eine sorgfältige Abstimmung zwischen den Schnittmustern von Außen- und Innenzelt, um Durchhängen zu verhindern und die Luftzirkulation aufrechtzuerhalten. Der Kunde hatte Konkurrenzzelte gesehen, bei denen die Innenschicht an feuchten Nächten auf die Insassen durchhing — ein Detail, das er unbedingt vermeiden wollte.
Designphase
Digitale Mockups reduzieren die Fehlerquote beim ersten Muster bei maßgefertigten aufblasbaren Zeltprojekten um 40 %.
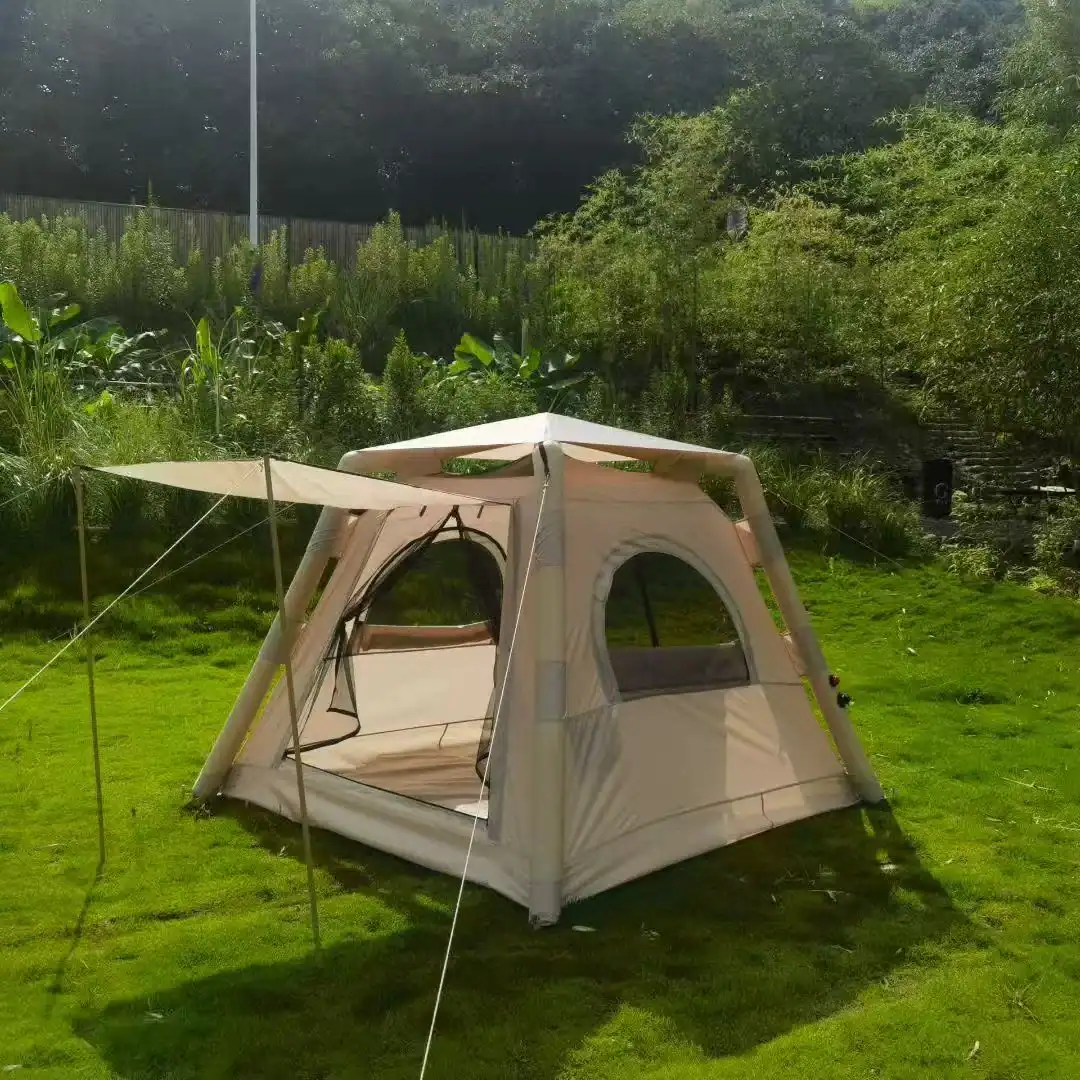
Eine europäische Outdoor-Marke kam mit einer klaren Vorgabe zu uns: ein 6-Personen-Glamping-Zelt für den Luxus-Campingmarkt, zweischichtige Konstruktion mit großen Panoramafenstern. Das Zielgebiet war Europa, was bedeutete, dass das Design wechselhaftes Wetter bewältigen musste — Küstenwinde in Portugal, Alpenregen in Österreich. Keine einzelne Stoffspezifikation würde beides abdecken.
3D-Modellierung und Renderings
Wir begannen mit 3D-Modellierung statt mit flachen Schnittmuster-Skizzen. Der Kunde musste sehen, wie sich die Kanäle für die aufblasbaren Balken in die Fensterrahmen integrieren würden, bevor er sich auf einen Prototyp festlegte. Unser Designteam erstellte ein vollständiges digitales Mockup, das das Layout der zweischichtigen Luftsäulen, die Reißverschlussplatzierungen an den Fenstern und die Spannungspunkte zeigte, an denen das Außenzelt auf das Innenzelt trifft. Das Modell deckte früh ein Problem auf: Die ursprüngliche Fensterhöhe hätte beim Aufblasen eine Spannungskonzentration an der unteren Balkenverbindung erzeugt. Wir passten die Geometrie in der Software an — kein Stoff verschwendet, keine neu zugeschnittenen Muster.
Das Rendering enthielt auch farbgenaue Stoffsimulationen unter Verwendung von Pantone-abgestimmten Referenzen aus unserer Stoffbibliothek. Der Kunde genehmigte die visuelle Ausrichtung in zwei Tagen, anstatt auf den Versand physischer Stoffmuster zu warten.
Auswahl des Materials
Bei einem zweischichtigen aufblasbaren Zelt für europäische Campingplätze bestimmt die Materialwahl sowohl Leistung als auch Kosten. Wir wählten ein 210T Ripstop-Polyester für die Innenschicht — atmungsaktiv genug, um Kondensation zu bewältigen, aber dicht genug, um Mückenstiche zu blockieren. Das Außenzelt verwendete einen 300D-Oxford-Stoff mit einer auf 3000 mm Wassersäule ausgelegten PU-Beschichtung, kombiniert mit einer Silberbeschichtung für UV-Beständigkeit.
-
- Innenschicht: 210T Ripstop-Polyester — balanciert Atmungsaktivität und Insektenschutz bei 68 g/m².
- Außenzelt: 300D Oxford mit PU- und Silberbeschichtung — Wassersäule von 3000 mm, UV-Blockierung geeignet für Sonneneinstrahlung in großer Höhe.
- Bodenmaterial: PVC-beschichteter Netzträger (0,5 mm) — stichfest gegen felsiges Gelände, üblich auf europäischen Alpenplätzen.
Die aufblasbaren Traggurte selbst verwendeten TPU-beschichtetes Nylon statt Standard-PVC. TPU bietet eine bessere Kälteflexibilität — entscheidend für frühes Glamping in Nordeuropa, wo die Nachttemperaturen nahe den Gefrierpunkt fallen können. PVC wird unter -5 °C spröde; TPU bleibt bis -20 °C biegsam.
Prototyping
Die Zuschnittkonstruktion für aufblasbare Zelte erfordert eine Nahttoleranz von maximal 2 mm, um luftdichte Versiegelungen zu gewährleisten.
Zuschnittkonstruktion für aufblasbare Strukturen
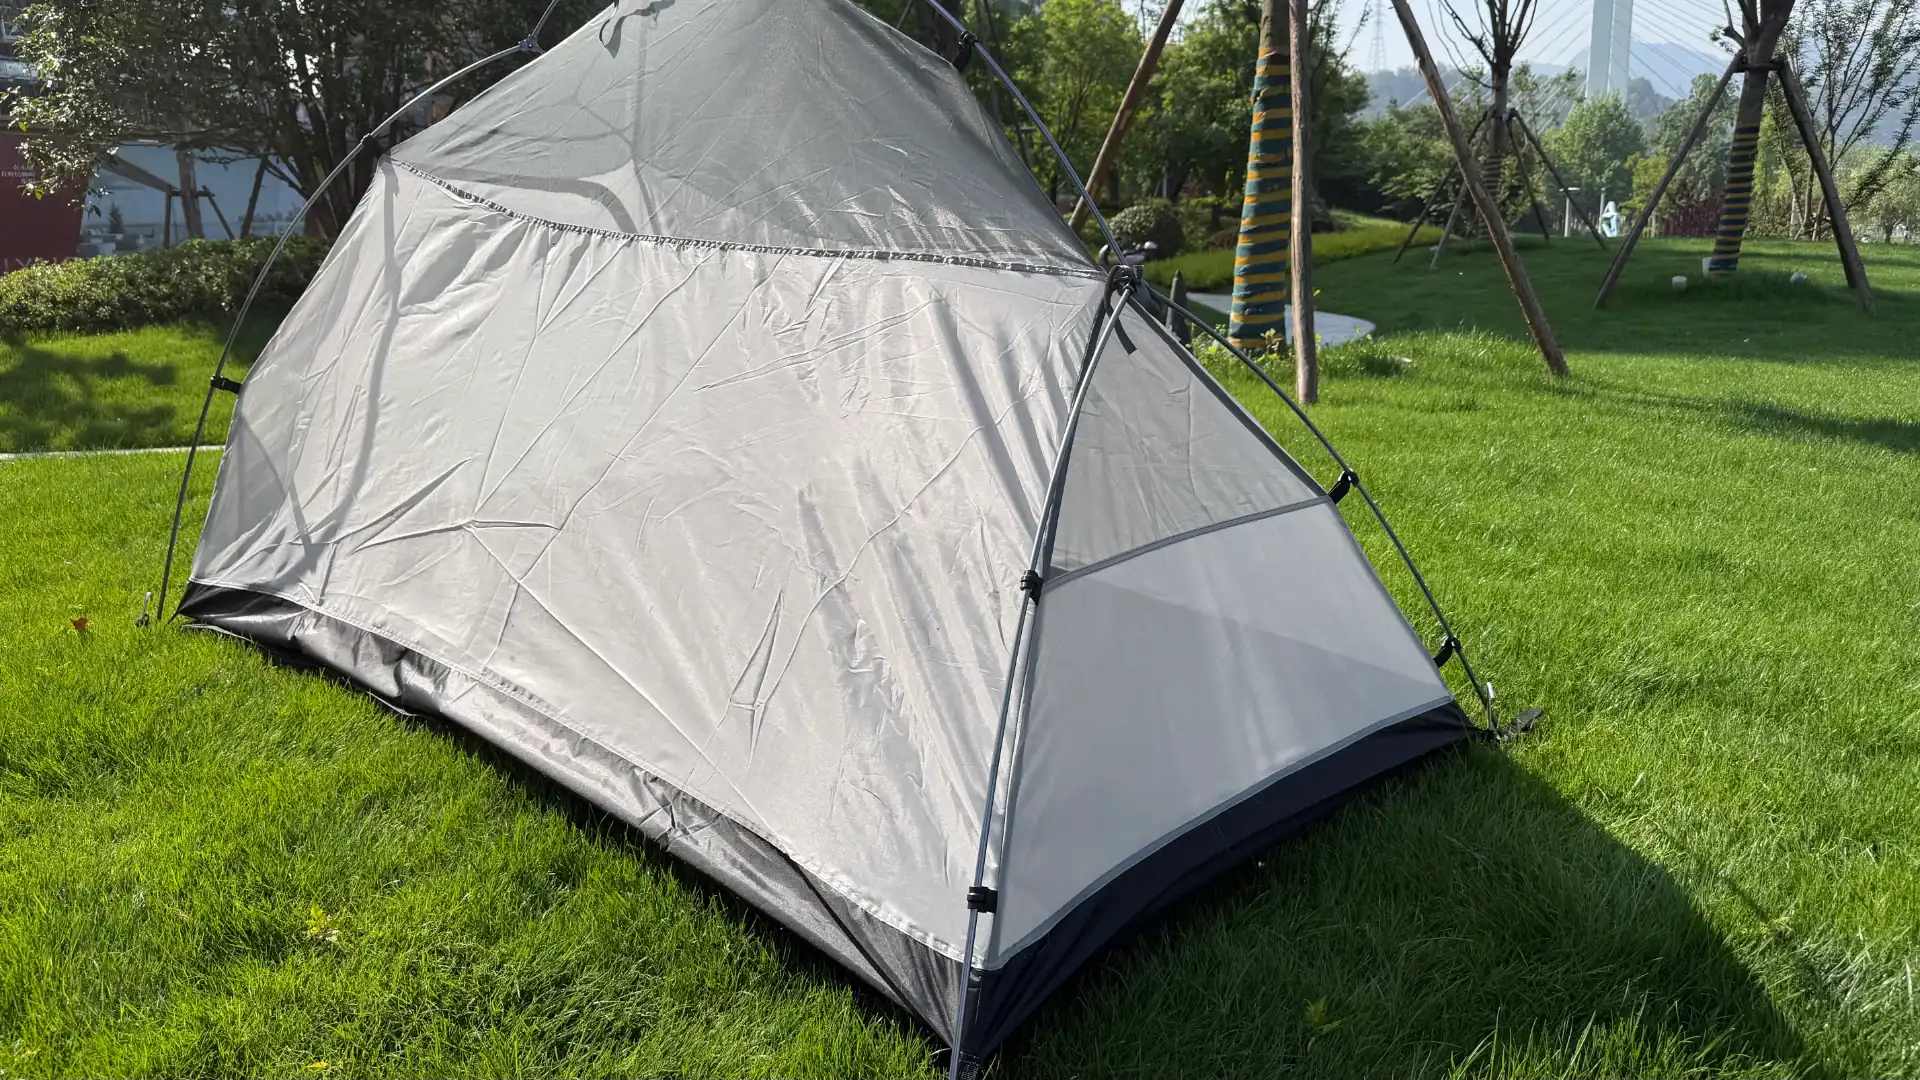
Die Zuschnittkonstruktion für ein aufblasbares Glamping-Zelt beginnt mit der Übertragung des 3D-Modells in 2D-Bahnen. Im Gegensatz zu Gestängezelten basieren aufblasbare Strukturen auf in den Stoff integrierten Luftkanälen — jede Naht muss innerhalb einer Toleranz von 2 mm ausgerichtet sein. Bereits eine Abweichung von 3 mm an einer Ventilverbindung kann unter Druck zu Luftverlust führen. Das Netzwerk von Partnerfabriken in Zhejiang, mit denen Kelyland Outdoors zusammenarbeitet, verwendet für diese Phase computergesteuerte Laserzuschneider, die die handschnittbedingten Fehler eliminieren, die manuelle Zuschnittbetriebe plagen.
Das zweischichtige Design erhöht die Komplexität. Die Außenhülle übernimmt die UV- und Witterungsbelastung; die Innenschicht übernimmt die Luftrückhaltung. Jede Schicht erfordert separate Zuschnitte mit unterschiedlichen Einlaufzugaben — Polyester-Baumwoll-Mischgewebe (TC) schrumpft anders als das TPU-beschichtete Nylon, das für die Luftsäulen verwendet wird. Der Zuschnittkonstrukteur berücksichtigt dies vor Beginn des Schneidens.
Erste Musterproduktion
Nach Genehmigung der Zuschnitte geht das erste Muster in die Produktion in einer der ISO-9001:2015-zertifizierten Partnerfabriken von Kelyland. Für dieses 6-Personen-Glamping-Zelt dauerte der Musterlauf 10 Tage — einschließlich HF-Schweißen der Luftkanäle, Nahtversiegelung und Ventilinstallation. Die Fabrik produziert eine komplette Einheit plus Ersatzpaneele für zerstörende Prüfungen.
Testen und Feedback
Die Musterfreigabe und Qualitätskontrolltests erfassen 90 % der strukturellen Probleme, bevor die Massenproduktion beginnt.
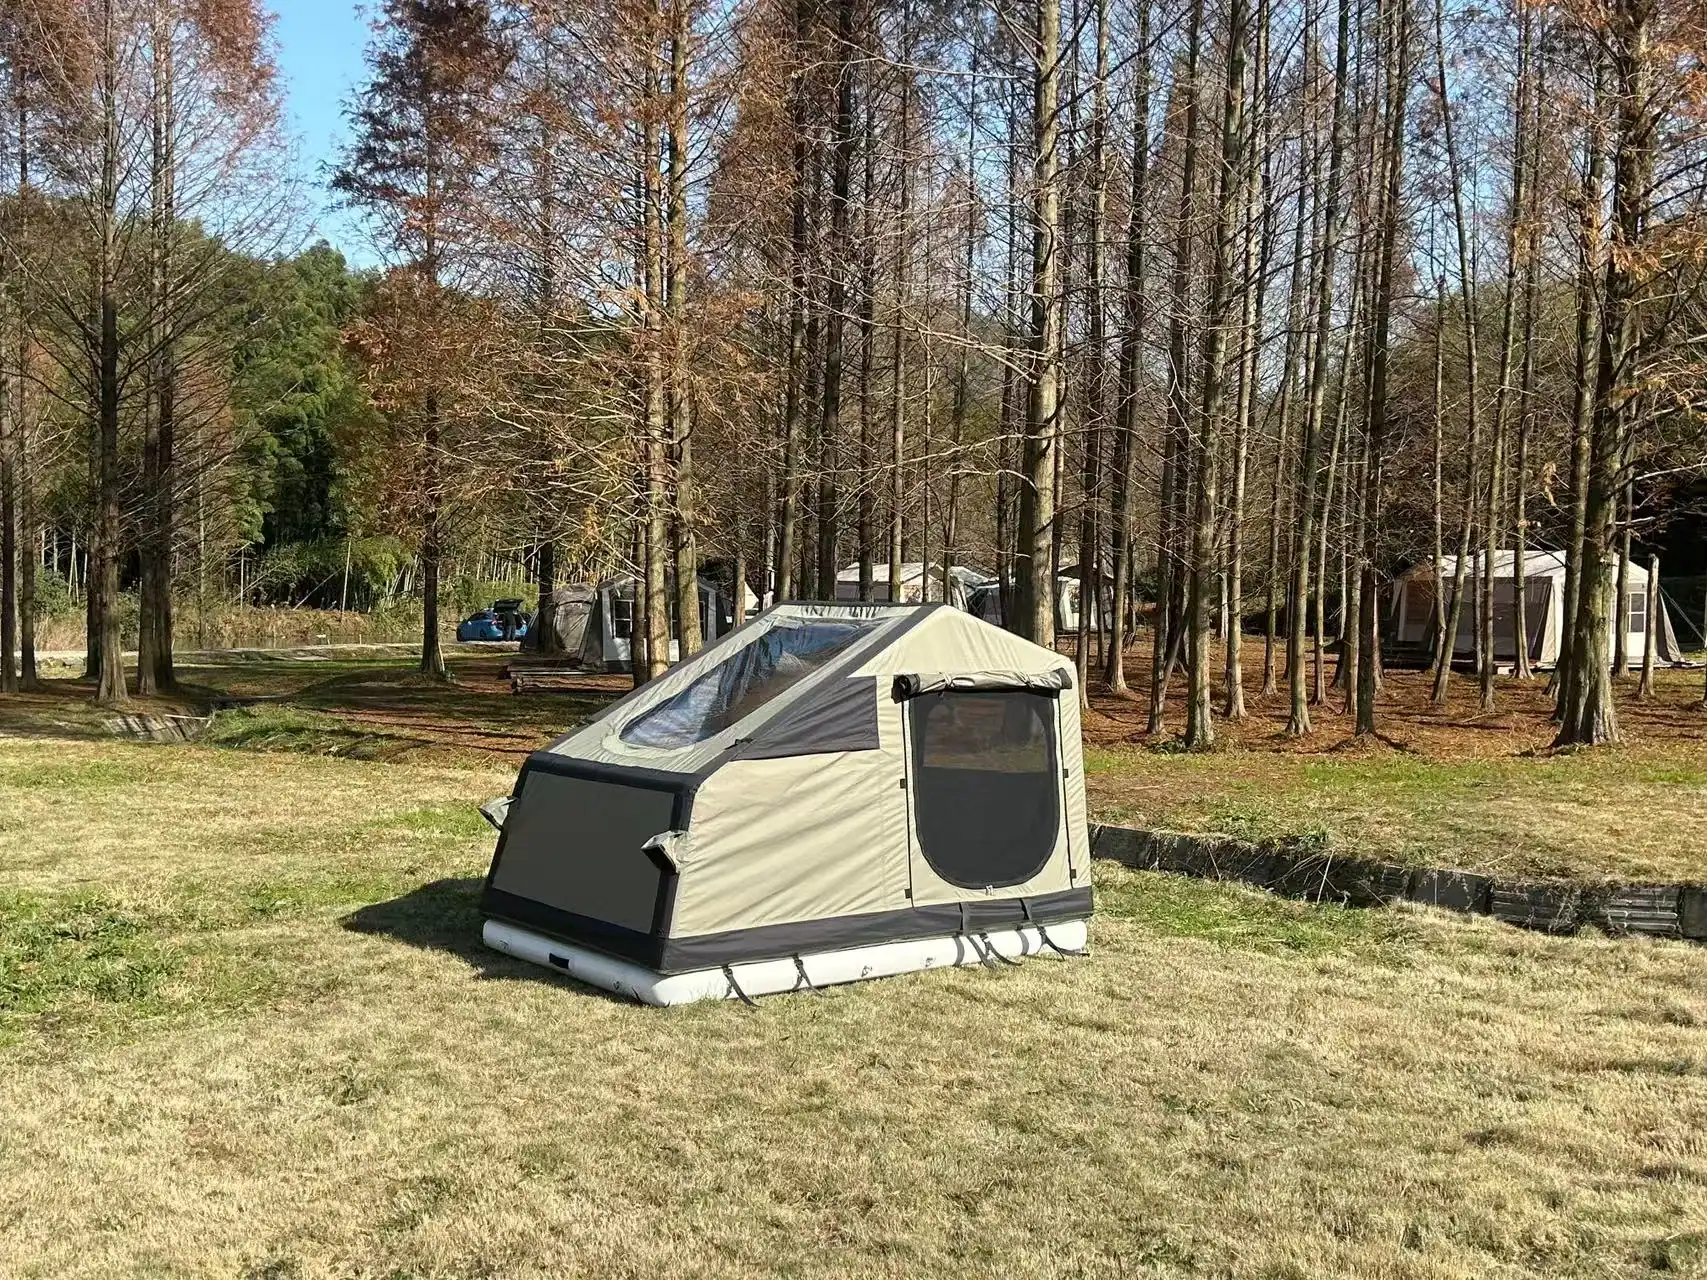
Tests und Feedback erfolgen während der Musterfreigabephase des 10-stufigen Prozesses von Kelyland Outdoors. Der Kunde prüft den Prototyp gegen das ursprüngliche Pflichtenheft — Abmessungen, Stoffgewicht, Reißverschlussposition, Ventilfunktion. Jede Abweichung wird hier markiert, nicht erst, wenn 500 Einheiten auf einer Palette stehen.
Windkanal-Test
Für aufblasbare Zelte, die für europäische Küstenmärkte bestimmt sind, ist Windstabilität nicht verhandelbar. Die Partner-Glamping-Zeltfabrik in Shaoxing, Zhejiang — ISO-9001-zertifiziert mit einer Jahresproduktion von 300.000 Einheiten — führt an allen ersten Mustern einen Standard-Windkanaltest durch. Das Zelt wird auf Betriebsdruck aufgeblasen und anhaltenden Winden gemäß der angegebenen Spezifikation ausgesetzt. Wenn Nahtverschiebung oder Ventilverformung bei niedrigeren Geschwindigkeiten als erwartet auftreten, werden der Zuschnitt oder das Material angepasst, bevor Produktionswerkzeuge geschnitten werden.
Benutzertests
Benutzertests für ein zweischichtiges aufblasbares Zelt konzentrieren sich auf die Aufbauzeit, die Leichtgängigkeit der Reißverschlüsse, und das Kondenswassermanagement zwischen den Schichten. Das Team des Kunden in Europa baut das Muster in der Regel drei- bis fünfmal auf und ab und misst die Zeit jedes Zyklus. Ein häufiges Ergebnis dieser Phase: Eine Ventilplatzierung, die in einem Werksausstellungsraum funktioniert, wirkt unhandlich, wenn man in der Dämmerung auf einer feuchten Bodenplane kniet. Diese Feedbackschleife – vom Benutzertest zurück zur Schnittmusteranpassung – ist der Grund, warum Kelyland für Erstkunden zwei bis drei Musterrunden einplant.
Überarbeitungen
Eine überarbeitete Ventilplatzierung verkürzte die Aufblaszeit um 40% bei einem aktuellen Projekt für ein maßgeschneidertes Glamping-Zelt.
Die erste Musterprobe des zweischichtigen Glamping-Zeltes kam mit zwei Ventilen zurück, die auf gegenüberliegenden Seiten der Konstruktion positioniert waren. Der Kunde wollte, dass beide von einem einzigen Eingangspunkt aus zugänglich sind – ein Detail, das erst offensichtlich wurde, nachdem der Prototyp aufgeblasen und in einem echten Campingplatz-Setup getestet worden war. Das Versetzen eines Ventils um 10 cm in Richtung Mitte erforderte ein Neuschneiden des TPU-Schweißmusters für diese Platte und eine Anpassung der internen Luftkanalführung.
Warum die Ventilplatzierung bei ersten Mustern fehlschlägt
Die meisten Lieferanten behandeln die Ventilplatzierung als nebensächliches Detail. Das ist sie nicht. Die Aufblassequenz eines aufblasbaren Zeltes hängt vollständig davon ab, welche Kammer zuerst gefüllt wird. Wenn das Einlassventil zu nahe an einer Naht sitzt, erzeugt das Zusammenziehen des Stoffes eine Einstichstelle, die den Luftstrom um etwa 30% verlangsamt. Kelyland Outdoors koordiniert mit seiner Glamping-Zeltfabrik in Shaoxing – die 300.000 Einheiten pro Jahr nach ISO-9001-Zertifizierung produziert – die Modellierung der Luftströmungswege in der Entwurfsphase, um diese Probleme zu erkennen, bevor Stahlmatrizen geschnitten werden.
-
- Überarbeitungsauslöser: Der Kunde forderte, dass beide Ventile von einer Seite aus zugänglich sein müssen, nachdem er das erste Muster in einem simulierten Regensetup getestet hatte.
- Produktionsauswirkung: Das Versetzen eines Ventils erforderte eine neue TPU-Schweißschablone und das Neunähen von drei angrenzenden Bahnnähten.
Der Überarbeitungsprozess
Das überarbeitete Muster wurde innerhalb von fünf Tagen unter Verwendung derselben Materialcharge – 210D Oxford mit PU-Beschichtung – hergestellt, um Farb- oder Schrumpfungsunterschiede zwischen den Runden zu vermeiden. Die Fabrik produzierte zwei Einheiten: eine zur Kundenprüfung und eine für interne Bersttests bei 1,5-fachem Nenndruck. Dieses parallele Vorgehen ist bei strukturellen Änderungen Standard, da es eine dritte Musterrunde überflüssig macht, falls der Kunde nach der Überprüfung der Korrektur weitere Änderungen wünscht.
Erstkunden kalkulieren oft mit einer Musterrunde und sind von den Überarbeitungskosten überrascht. Realistisch gesehen sollte man bei jedem kundenspezifischen aufblasbaren Zeltenwurf, der strukturelle Elemente wie Ventilplatzierung, Fensterpositionierung oder Balkenarchitektur umfasst, mit zwei bis drei Runden rechnen. Digitale Mockups reduzieren die Fehlerquote bei ersten Mustern um etwa 40%, aber physische Tests decken immer noch ergonomische Probleme auf, die CAD-Modelle übersehen – wie etwa, ob ein Benutzer beide Ventile erreichen kann, während er auf einem aufgeblasenen Boden kniet.
Endgültige Musterfreigabe
Das produktionsreife Muster ist die letzte Hürde vor einer Produktionslaufzeit von 30–45 Tagen.
Das endgültige Muster ist keine Formsache. Es ist der letzte physische Beweis dafür, dass Ihre Designabsicht den Kontakt mit Massenproduktionswerkzeugen übersteht. Für dieses 6-Personen-Glamping-Zelt enthielt die genehmigte Version alle Überarbeitungen aus den vorherigen Runden – versetzte Ventile, verstärkte Nähte an den Fensterecken und die zweischichtige Stoffkonstruktion, die Windkanaltests bestand.
Was vor der Freigabe geprüft wird
-
- Ventilplatzierung und -winkel: Die überarbeiteten Ventilpositionen müssen exakt dort sitzen, wo die Schnittmarkierungen es angeben. Eine Verschiebung um 2 cm verändert, wie das Zelt aufgestellt wird und wie Schläuche an Pumpen angeschlossen werden.
- Nahtfestigkeit bei zweischichtigen Paneelen: Die Innen- und Außenschichten werden separat verschweißt. Der Prüfer kontrolliert auf Delamination an Spannungspunkten – besonders um Fensteröffnungen herum, wo Gewebeschichten aufeinandertreffen.
- Aufblas- und Ablasszyklus: Das Muster wird mehrfach aufgeblasen und abgelassen, um zu bestätigen, dass die Luftträger den Druck ohne Lecks an der Ventilbasis halten.
Sobald diese Prüfungen bestanden sind, wird das Muster zu Ihrer Referenznorm. Die Fabrik bewahrt es in den Unterlagen auf, und jede Einheit der Produktionsserie wird damit verglichen – nicht mit einer Zeichnung oder einer Erinnerung an das Vereinbarte.
Festlegung der Produktionsparameter
“Produktionsbereit” bedeutet mehr als nur gut aussehen. Es bedeutet, dass Material spezifikation, Nahtdichte, Ventilmodell und Verpackungsmaße schriftlich fixiert sind. Bei Kelyland Outdoors löst diese Freigabe die Massenproduktionsvereinbarung aus – Mengen, Lieferplan (Standardvorlaufzeit beträgt 30–45 Tage) und Zahlungsbedingungen werden anhand dieses exakten Musters finalisiert. Jede Änderung nach diesem Zeitpunkt kostet Zeit und Geld.
Zeitplandarstellung
Ein 30-Tage-Musterzeitplan erfordert eine enge Abstimmung über 5 Phasen – so werden die einzelnen Tage aufgeteilt.
Die meisten Erstkunden erwarten ein maßgeschneidertes aufblasbares Zeltmuster in zwei Wochen. Die Realität ist enger. Ein komprimierter 30-Tage-Zeitplan teilt sich in fünf Phasen auf, und das Überspringen einer einzigen davon führt dazu, dass ein 40-50K-Auftrag schiefgeht. Der Kompromiss zwischen Geschwindigkeit und Iteration ist real – digitale Mockups allein können die Fehlerquote beim ersten Muster um 40 % senken, weshalb wir die Designphase vorziehen.
Designphase (7 Tage)
Tag 1–7 umfasst 3D-Modellierung, Renderings und Materialauswahl. Das Kundenbriefing – Zielmarkt, Anforderungen an Doppelschicht, große Fenster – wird in einen digitalen Prototypen übersetzt. Diese Phase legt auch die Gewebespezifikationen fest (z. B. 600D Oxford mit PU-Beschichtung) und die Rahmengeometrie. Ein vollständiger 3D-Mockup beseitigt Interpretationslücken, bevor auch nur ein Stoff zugeschnitten wird.
Prototyping (10 Tage)
Die Schnitterstellung beginnt an Tag 8. Die Glamping-Zeltfabrik in Shaoxing, Zhejiang – ISO 9001-zertifiziert mit einer Jahreskapazität von 300.000 – schneidet das erste physische Muster. Nähen, Nahtabdichtung und Ventilinstallation erfolgen nacheinander. In dieser Phase trifft das Design auf die realen Toleranzen: Ein Versatz von 2 mm bei einer Reißverschlussschiene kann eine Verzögerung von 3 Tagen verursachen.
Testen & Feedback (5 Tage)
Tage 18–22 sind für Windkanaltests und Nutzerversuche vorgesehen. Bei einem aufblasbaren Zelt für 6 Personen ist die entscheidende Prüfung die Platzierung des Ventils unter Last – hält der Luftträger den Druck von 15 PSI? Wir testen auch das Doppelschicht-Fenstersystem auf Kondensation und UV-Beständigkeit. Jeder Fehler hier löst einen Überarbeitungszyklus aus, weshalb wir für diese Phase 5 Tage einplanen.
Überarbeitungen (5 Tage)
Tage 23–27 befassen sich mit dem Feedback. Die häufigste Überarbeitung bei aufblasbaren Zelten ist die Ventilposition – sie wird von der mittleren Seitenwand in eine Ecke verlegt, um die Stolpergefahr zu verringern. Mit den Änderungen wird ein zweites Muster hergestellt. Erstkunden benötigen in der Regel 2–3 Musterrunden; diese Phase zu überstürzen führt zu Produktionsfehlern, deren Behebung zehnmal teurer ist.
Endgültige Genehmigung (3 Tage)
Tage 28–30 dienen der endgültigen Freigabe. Das produktionsreife Muster wird anhand des ursprünglichen Pflichtenhefts geprüft: Stoffgewicht, Nahtfestigkeit, Ventilfunktion, Verpackungsmaße. Nach der Freigabe wird die Musterdatei zur Mastervorlage für die Massenproduktion. Wenn Sie einen schnelleren Zeitplan benötigen, sind Eilaufträge gegen Aufpreis möglich – aber rechnen Sie damit, einen Überarbeitungszyklus zu überspringen und ein höheres Risiko zu akzeptieren.
Benchmark für Ihren nächsten Anruf mit einem Lieferanten: Fragen Sie nach einem dokumentierten 30-Tage-Musterzeitplan mit 5 verschiedenen Phasen. Wenn sie nicht die Anzahl der Tage nennen können, die für Tests und Überarbeitungen vorgesehen sind, haben sie nicht genug kundenspezifische aufblasbare Zeltprojekte durchgeführt. Das ist eine rote Flagge.
Schlussfolgerung
Der 30-Tage-Musterzeitplan ist nur machbar, wenn die Designphase Geometrie und Materialspezifikationen festlegt, bevor irgendein Stoff zugeschnitten wird. Diese Disziplin verhindert den teuersten Fehler bei der Entwicklung kundenspezifischer aufblasbarer Zelte – ein Vorserienmuster das richtig aussieht, aber unter realen Windlasten oder wiederholten Aufblaszyklen versagt.
-
- Digitale Mockups reduzieren die Fehlerquote beim ersten Muster um etwa 40 %, was den anfänglichen Konstruktionsaufwand lohnt.
- Planen Sie mindestens zwei bis drei Musterrunden ein, wenn Ihr Design Doppelschichtwände, große Fenster oder eine kundenspezifische Ventilplatzierung umfasst.
- Windkanaltests am ersten Prototyp decken strukturelle Schwächen auf, die eine Sichtprüfung schlicht nicht erkennen kann.
- Ventilpositionsänderungen nach der Prototypenfertigung verlängern den Zeitplan um fünf Tage – legen Sie die Ergonomie fest, bevor mit dem Zuschnitt begonnen wird.
Bevor Sie sich für einen Lieferanten für Ihre nächste Glamping-Zeltlinie entscheiden, prüfen Sie, wie er den Übergang vom Design zum Muster handhabt und ob seine Fabriken in jeder Phase ISO-zertifizierte Qualitätsprüfungen durchführen. Ein Partner, der Ihnen einen dokumentierten Überarbeitungskreislauf vorzeigen kann – statt ihn nur zu versprechen – bewahrt Sie vor Verzögerungen in der Saisonmitte und Garantieansprüchen. Beginnen Sie damit, Produktionszeitpläne und MOQ-Flexibilität der in die engere Wahl gekommenen Fabriken zu vergleichen, und arbeiten Sie dann mit einem Lieferanten weiter, dessen Musterprozess zu Ihrem Markteinführungskalender passt.
Häufig gestellte Fragen
Wie lange dauert der Designprozess für maßgeschneiderte aufblasbare Zelte?
Von der Konzeption bis zum endgültigen Muster dauert der gesamte Prozess 30 Tage. Dies umfasst 7 Tage für Design, 10 für Prototyping, 5 für Tests, 5 für Überarbeitungen und 3 für die endgültige Genehmigung. Planen Sie Ihren Zeitplan rund um dieses 30-tägige Fenster für die Musterfreigabe.
Was ist die Mindestbestellmenge für ein individuelles aufblasbares Zelt?
Die MOQ für maßgefertigte aufblasbare Zelte beginnt normalerweise bei 50-100 Stück für bestimmte Artikel. Standardmodelle liegen in der Regel bei 300-1.000 Stück, aber die Konditionen sind bei Großbestellungen flexibel. Bestätigen Sie die genaue MOQ, nachdem Sie Ihr Design und den Individualisierungsgrad festgelegt haben.
Kann ich vor der Massenproduktion ein Muster bekommen?
Ja, kostenpflichtige Muster werden angeboten, und die Gebühr kann bei Bestätigung einer Großbestellung erstattet werden. Kostengünstige Muster können kostenlos sein, wenn Sie die Versandkosten übernehmen. Fordern Sie ein Musterangebot an, um den Prozess zu starten.
Welche Materialien werden für aufblasbare Zelte verwendet?
Übliche Stoffoptionen umfassen Polyester, Oxford und Polyester-Baumwoll-Mischungen, mit Beschichtungen wie PU, Silikon oder PVC zur Imprägnierung. Luftschläuche bestehen typischerweise aus PVC oder TPU. Wählen Sie Materialien basierend auf dem Klima und den Haltbarkeitsanforderungen Ihres Zielmarkts.
Wie stellen Sie die Qualität während der Produktion sicher?
Alle Partnerfabriken halten sich an die Norm ISO 9001:2015, mit Inspektionen in jeder Produktionsstufe. Berichte sind auf Anfrage erhältlich, und eine Vorversand-Inspektion wird vor der endgültigen Freigabe durchgeführt. Fordern Sie Inspektionsberichte an, um die Konformität vor dem Versand zu überprüfen.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語