 Zum Inhalt springen

Der Vergleich der Wasserdichtigkeitsbeschichtungen für Zeltfliegen beginnt meist mit den Werten für den hydrostatischen Druck, doch die echte Lücke liegt zwischen dem, was das Datenblatt verspricht, und dem, was tatsächlich im Container ankommt. Ein Käufer verlor eine Bestellung über $50.000, weil die Proben vor Serienstart gut aussahen, die Massenproduktion aber nicht mithielt — gleiche Beschichtungsangabe, andere Nahtversiegelung, und eine Zeltfliege, die bei der ersten echten Niederschlagssituation undichte Stellen zeigte.
Der FOB-Preis für das Stoffrollenmaterial ist weniger relevant als die Musterfreigabeprozess und die Qualitäts-Toleranz, die Ihre Fabrik tatsächlich einhält. Ein silikonbeschichtetes Nylongewebe kann auf dem Papier 5.000 mm ausweisen, doch wenn der Lieferant die Nähte nicht hitzeverschweißen kann, wird jede Stichnaht zu einem Kapillarkanal. Eine 3-mm-Nadel stößt 12–15 Löcher pro Meter — genau dort dringt das Wasser ein, egal wie hoch der hydrostatische Druck angegeben ist.
Lassen Sie die Diskussion über Nahtstrategie vor dem Zuschneiden des Stoffs aus, werden Sie das Problem mitten in der Produktion entdecken. Die Kosten des Nichtstuns zeigen sich bereits in der ersten Regenzeit: Ersatz-Zeltfliegen, Rückfrachtkosten und ein beschädigter Ruf im Einzelhandel, der weit mehr kostet als die $50.000-Bestellung, die Sie eigentlich schützen wollten. Entscheiden Sie sich zuerst nach der Taubenbarkeit der Nähte für die Beschichtung, nicht nach der lautesten Zahl im Datenblatt.

Was die Beschichtungswerte tatsächlich bedeuten
Silikon sieht auf dem Papier besser aus.
Der hydrostatische Drucktest misst, welchem Wasserdruck ein Gewebe standhält, bevor auf der anderen Seite ein Tropfen entsteht. Angegeben in Millimetern (mm) Wassersäule, sagt die Zahl, wie wasserdicht das Basistuch ist. Ein Wert von 3.000 mm hält starken Dauerregen stand. Ein Wert von 1.500 mm eignet sich für Modelle für schönes Wetter. Doch allein diese Zahl sagt nicht voraus, ob Ihr Zelt trocken bleibt.
Beschichtungstyp, Gewicht und die Realität der Nahtversiegelung
-
-
- PU (Polyurethan): 1.500 mm Einstiegsklasse, 3.000 mm Mittelklasse, 5.000 mm Premium. Mäßige Gewichtszunahme. Akzeptiert hitzeverschweißte Bänder in der Fabrik, flüssiges Dichtmittel für Reparaturen.
- Silikon: 2.500–7.000 mm auf Nylon. Leichter. Kann nicht mit Hitzeband getapet werden, da nichts auf Silikon haftet; flüssiges Nahtdichtmittel ist die einzige Option.
- PVC/TPU: Bis zu 10.000 mm, aber schwerer. Wird nur für verschweißte aufblasbare Strukturen und schwergewichtige Planen verwendet, nicht für herkömmliche Zeltfliegen.
-
Die Fabrikentscheidung beginnt mit der Nahtstrategie, nicht mit der Wassersäule. Eine 3-mm-Nähnielte sticht bei jedem Meter Naht 12–15 Löcher. Jedes Loch wirkt als Kapillare und leitet Wasser durch, auch wenn das umgebende Gewebe eine deutlich höhere Wasserdichtigkeitskategorie aufweist. Ein PU-Flugzeug mit versiegelten Nähten und 3.000 mm Wassersäule schlägt einen unversiegelten Silikon-Flugzeug bei starkem Regen — selbst wenn der Silikon-Flugzeug theoretisch mit 7.000 mm angegeben ist. Das ist keine Theorie; es ist der Grund, warum zurückgegebene Zelte oft versagen.
Wo Leckbeschwerden tatsächlich entstehen
Interne Produktionsdaten von Partnerfabriken zeigen: Über 80% der Leckbeschwerden bei Flugzeugen lassen sich auf unversiegelte Nähte zurückführen, nicht auf niedrige Wassersäulenwerte des Basismaterials. Die Beschichtung versagt meist nicht zuerst. Die Naht versagt zuerst. Deshalb ist die Tape-Applikationslinie wichtiger als die Jagd nach dem höchsten Millimeterwert in den technischen Daten.
Für eine Private-Label-Serie stellt sich die Frage: Benötigen Sie expeditiontaugliche Wassersäulenwerte für anhaltenden Seitenregen oder konsistente Nahtdichtigkeit über tausende Stück? Diese Antwort legt die Spezifikation der Beschichtung fest. Die Partner-Zeltfabrik in Ningbo — ISO-9001-zertifiziert mit einer Jahreskapazität von 800.000 Einheiten — appliziert heat-sealed PU-Band als kontrollierten Produktionsschritt, sodass die Nahtversiegelung nicht von der manuellen Auftragung eines Dichtungsmittels im letzten Montageprozess abhängt.
Entscheidungsmatrix für Produktionsspezifikationen
-
- Choose PU if: Sie benötigen wiederholbare, fabrikkontrollierte Nahtversiegelung im großen Maßstab. 1.500 mm für Auto-Camping-Modelle, 3.000 mm für Drei-Jahreszeiten-Zelte, 5.000 mm für Expeditionsspezifikationen.
- Wählen Sie Silikon, wenn: das Gewicht die Spezifikation dominiert, Sie manuelle Nahtversiegelung akzeptieren und Ihre Endanwender vor Ort nachversiegeln können. Am besten geeignet für Ultralight-Nischenprogramme.
- Prüfen Sie die Tape-Applikationslinie: Erkundigen Sie sich, ob die Fabrik das Nahtband inline während des Laminierens aufbringt oder ob die Versiegelung manuell im letzten Montageprozess erfolgt. Das Inline-Verfahren führt zu deutlich weniger Ausfällen im Feld.
Das Basismaterial ist ebenfalls wichtig. Polyester-Flugzeuge von 20D bis 75D mit DWR- und PU-Beschichtung decken die meisten Programme im Bereich von 1.500–5.000 mm ab. Silikonbeschichtetes Nylon erreicht Werte bis zu 7.000 mm, erfordert jedoch mehr Sorgfalt an den Stichlöchern. Wenn ein Lieferant Silikon zitiert und keinen dokumentierten Nahtversiegelungsprozess nachweisen kann, betrachten Sie das Angebot als unvollständig und fragen Sie nach dem Produktionsflachplan.
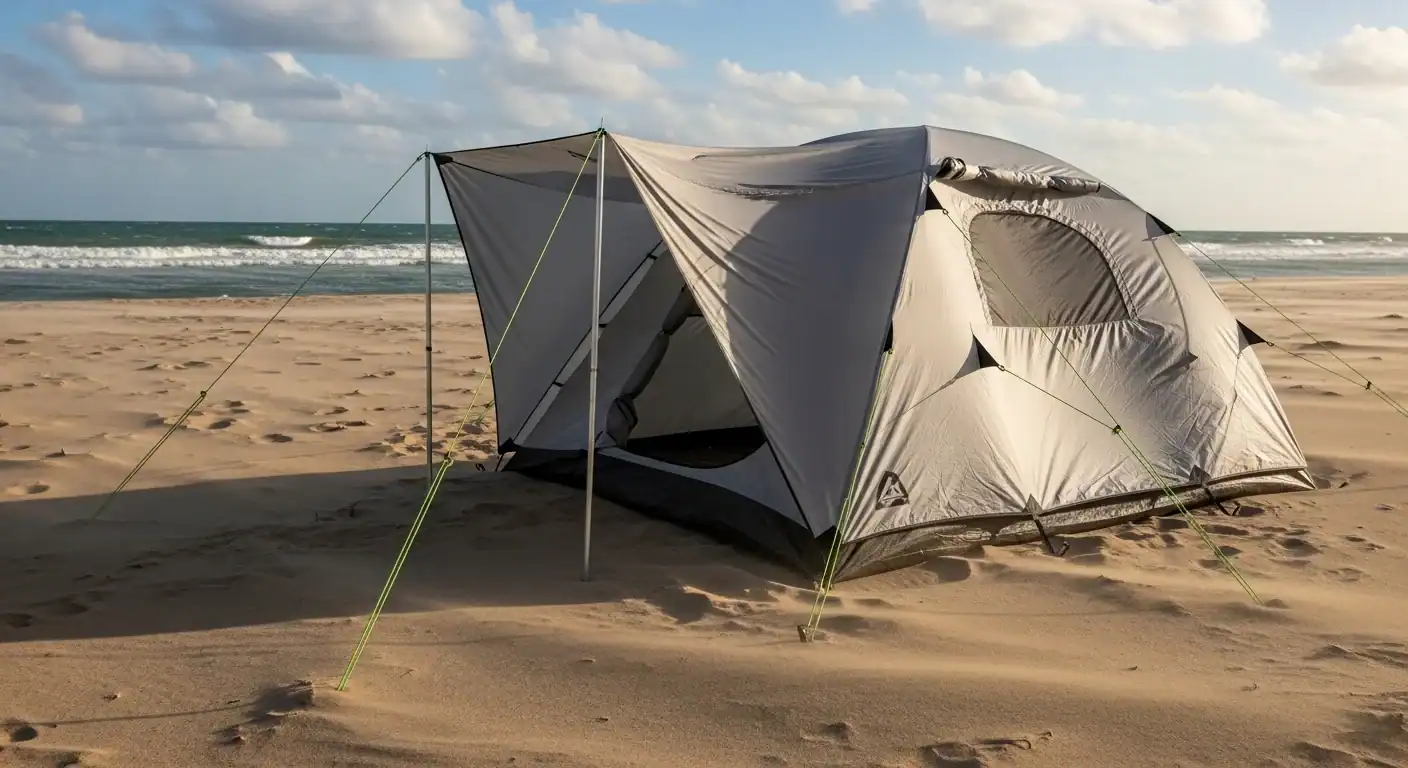
Nahtband vs. Nahtdichtmittel: Der physische Unterschied
Ein PU-Flugzeug mit versiegelten Nähten schlägt einen unversiegelten Silikon-Flugzeug bei starkem Regen.
Jedes Nadelloch durchstößt die Beschichtungsschicht. Eine 3-mm-Nähnielte hinterlässt 12–15 Löcher pro Meter Naht — jedes davon ein offener Kapillarkanäle, der Wasser unter Druck durchziehen lässt. Das Gewebe versagt zuletzt. Die Nahtlinie versagt zuerst.
Heat-sealed PU-Band: Die Fabrikschutzbarriere
Heißgeschweißtes PU-Band verbindet sich bei ca. 160°C. Die Maschine walzt Polyurethanband auf die geschmolzene Harzschicht auf der Unterseite des Gewebes und erzeugt eine unsichtbare Barriere, die jedes Stichloch überbrückt. Da die Anwendung mechanisch erfolgt, kann die Qualitätskontrolle die Abdeckung überprüfen, bevor der Zeltflügelt das Werk verlässt. Die Zeltfabrik in Ningbo im Netzwerk von Kelyland – ISO 9001:2015 und CE zertifiziert, mit einer Jahresproduktion von 800.000 Einheiten – führt die Nahtprüfung als Standard-Produktionskontrollpunkt durch.
Flüssigdichtungsmittel: Der vom Bedienpersonal abhängige Weg
Flüssigdichtungsmittel muss in jede einzelne Fadenrinne einziehen, um die gleiche Aufgabe zu erfüllen. Zu dünn aufgetragen bleiben die Kapillaren offen; zu dick aufgetragen reißt der Film nach Frost-Tau-Zyklen. Handauftrag auf komplexen gewölbten Panels – Zeltdach-Ecken, Dome-Täler – lässt die Ausfallraten explodieren, weil sich der Handgelenkwinkel ändert und damit auch die Schichtdicke.
Interne Produktionsdaten aus Kelylands Partnerfabriken zeigen, dass über 80 % der Reklamationen wegen undichter Zeltflügeln auf unversiegelte Nähte, zurückgehen, nicht auf niedrige hydrostatische Kopfdruckwerte des Basismaterials. Käufer spezifizieren ‘5.000 mm Stoff’ und glauben, das Problem sei gelöst. Dem ist nicht so.
Das Silikon-Problem
Silikonbeschichtetes Nylon schneidet auf dem Papier besser ab – 2.500 bis 7.000 mm hydrostatischer Kopfdruck gegenüber dem Bereich von 1.500 bis 5.000 mm bei PU. Doch Silikon weist Haftbänder ab. Nichts haftet chemisch an einer silikonreichen Elastomer-Oberfläche bei der Bandapplikationstemperatur. Die einzige Nahtabdichtung eines Silikon-Flügels ist flüssiges Dichtungsmittel, das von Hand auf jeder einzelnen Einheit aufgetragen wird – mit allen daraus resultierenden Unregelmäßigkeiten.
-
- Gerade Nähte: PU mit heißgeschweisstem Band: konstante Maschinenauftragung | Silikon mit Flüssigdichtungsmittel: machbar, aber bedienerabhängig.
- Gebogene Nähte: PU-Band: folgt der Kurve mechanisch | Silikondichtungsmittel: ungleichmäßige Schichtdicke auf komplexen Panels treibt die Ausfallraten in die Höhe.
- Gewicht: Silikonbeschichtung: leichter, weshalb Ultraleicht-Marken sie empfehlen | PU-Beschichtung: schwerer, aber nahtbandkompatibel.
Wenn Sie einen bestehenden Zeltflügel neu imprägnieren, entscheidet die gleiche Physik über die Methode: Standard-Heißschmelzband haftet nur auf PU-beschichtetem Gewebe; bei Silikon müssen Sie Flüssigdichtungsmittel verwenden. Wählen Sie PU mit geklebten Nähten für Produktionschargen, bei denen Konsistenz über Tausende von Einheiten wichtiger ist als ein paar gesparte Gramm. Wählen Sie nur dann Silikon, wenn das Gewicht Priorität hat und der Endkunde Feld-Nachabdichtungen als Teil der Wartung in Kauf nimmt.
So versiegeln Sie eine undichte Zeltfliege neu
Das Faltsegel zuerst reinigen, unter 50% trocknen, DWR und die Nahtdichtung entsprechen dem Originalüberzug – das ist die gesamte Reparatur.
Gründlich mit einem nicht-alkalischen Reiniger säubern
Ein Zeltfaltsegel sammelt mehr als nur Regen. UV-beschädigte Beschichtungen bröckeln, Baumharz und Schimmelsporen setzen sich im Gewebe ab und verhindern, dass eine neue DWR-Schicht haftet. Verwenden Sie einen nicht-alkalischen Reiniger wie eine verdünnte Sauerstoffbleiche oder ein technisches Waschmoder. Mit einer weichen Bürste einreiben, gründlich abspülen und das Schmutzwasser vom Stoff ablaufen lassen.
Dasselbe Prinzip gilt bei der Produktion in den Partnerfabriken von Kelyland. Ihre ISO-9001:2015-Prozeduren schreiben eine saubere Oberfläche vor der Beschichtung vor. Die Fertigungsstätte für 800.000 Zelte und Planen in Ningbo, Zhejiang, wendet diesen Schritt auf jeder Rolle an. Wenn die Fabrik nicht darauf verzichtet, sollten Sie es ebenfalls nicht tun.
-
-
- Prüfen: Wasser perlt gleichmäßig über die Oberfläche. Keine Schmutzreste unter hellem Licht.
- Rinse: Soap or cleaner left near seam tape areas will prevent adhesion.
- Dry: Move to the next step only after visible moisture is gone.
-
Dry completely at humidity below 50%
Water trapped inside the fibers will evaporate through the new DWR layer and lift it off. Dry the fly in moving air, not direct sun, because UV degradation accelerates once the old coating is thin. Keep the surrounding humidity below 50%. A bathroom fan or a low-speed box fan works better than outdoor heat.
-
-
- Airflow: Circulate air over both faces of the fly for at least 2–3 hours.
- Moisture check: Touch every seam. If the thread feels damp, wait longer.
- Sunlight: Limit exposure. UV breaks down the polyester or nylon substrate beneath the coating.
-

Reapply outer-face DWR spray
Spray-on DWR restores the outer face without saturating the inner coating, which is what you want on a tent fly. Nikwax TX Direct and Gear Aid ReviveX are both available in spray form. Apply an even, overlapping coat, then let it cure fully before packing. A dirty patch will reject the treatment and turn into a wet spot on the next trip.
The part most guides miss: a standard 3mm stitch needle leaves 12–15 holes per meter of seam. The base fabric may be rated at 3,000mm Wassersäule, but those tiny capillaries bypass the coating. That’s why seam sealing matters more than the coating number on your spec sheet.
Seal stitch lines with matching chemistry
The final step is sealing every stitch line, including the ridge seam, corner reinforcements, and guy-line attachment points. Apply the correct liquid sealant with a small brush, pressing it into the thread channels rather than wiping it across the surface. Allow a full cure, not just tack-free, before testing the fly with a hose.
-
- PU-coated fly: Use a PU-compatible liquid sealant like Gear Aid Seam Grip. Factory heat-taped seams are ideal, but a field repair needs the same polyurethane chemistry.
- Silicone-coated fly: Use a silicone sealant such as Gear Aid Seam Grip + Sil Net. Do not attempt to tape a silicone fly — nothing bonds to silicone without plasma or corona treatment.
- Unknown coating: Test a small seam in an inconspicuous spot. If the sealant beads up and won’t spread, you’re using the wrong chemistry.
- Choose PU chemistry if: your fly was factory heat-taped and you want maximum durability from a simple field repair.
- Choose silicone chemistry if: your fly is an ultralight or expedition model that was never taped and needs flexible, UV-resistant seam sealing.
Schlussfolgerung
Most wet tents fail at the stitch line, not through the base fabric. A 3,000mm PU-coated fly with factory-taped seams beats a higher-rated silicone fly with unsealed seams in sustained rain. The coating decision starts with seam strategy, not the hydrostatic head number.
-
- PU-coated fly fabric accepts heat-sealed seam tape; silicone-coated does not.
- A 3,000mm hydrostatic head handles sustained rain when seams are sealed correctly.
- A 3mm stitch needle leaves 12-15 potential leak paths per meter of seam.
- Silicone-coated nylon rates higher on Wassersäulentests but requires liquid seam sealer.
Run three yes/no checks with your supplier before any fabric is cut: can the production line apply heat-sealed tape to the coating you picked, does every production lot test at the stated hydrostatic head rather than a lab swatch, and can the factory verify seam-sealer coverage on a silicone fly? These answers determine whether your first run ships as a dependable tent line or comes back as warranty claims. Request fly fabric swatches and seam-sealing recommendations for your private-label tent project to settle these points before committing to production.
Häufig gestellte Fragen
Können Silikon-Zeltplanen mit Nahtband abgedichtet werden?
Nein, mit Silikon beschichtete Fliegengewebe können nicht mit Wärmeband behandelt werden, da Silikon Klebebänder abweist. Verwenden Sie stattdessen einen flüssigen Nähtendichter, wie z. B. Gear Aid Seam Grip mit Sil Net. Geben Sie bei der Verarbeitung von silikonbeschichteten Geweben explizit die Verwendung eines flüssigen Nähtendichters an.
Wie hoch muss die Wasserstabilität (hydrostatische Säule) für Regen sein?
Ein hydrostatischer Säulendruck von 3.000 mm ist bei starkem Dauerregen ausreichend, sofern die Nähte fachgerecht versiegelt sind. Höhere Werte helfen zwar, doch ein Stoff mit hohem HH-Wert und nicht versiegelten Nähten kann dennoch lecken. Prüfen Sie vor Vertrauen auf den HH-Wert unbedingt die Nahtversiegelung.
Warum lecken Zeltplanen an den Nähten?
Die meisten wasserdichten Zelte versagen an den Nähten, da die Nadelstiche einen kapillaren Pfad bilden, der die Gewebeschichtung umgeht. Das Abdichten der Nähte ist daher ein kritischer Schritt, unabhängig davon, ob das Zeltgewebe mit PU oder Silikon beschichtet ist. Prüfen Sie die Nahtbehandlung vor der Produktionsfreigabe.
Was ist der Unterschied zwischen PU- und Silikonbeschichtung?
PU-Beschichtung ist für die Nahtband-Kaschierung geeignet und Standard bei Produktionszelten, während Silikonbeschichtung leichter und UV-beständiger ist, jedoch nur mit flüssigem Nahtdichtmittel behandelt werden kann. Wählen Sie PU für fabrikgeklebte Serien und Silikon für ultraleichte Zelte. Passen Sie die Beschichtung an Ihren Nahtabdichtungsprozess an.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語