 跳到内容

L’optimisation du carton pour chariots pliants survit rarement au processus d’approbation des échantillons. Le problème apparaît des semaines plus tard, lorsque le responsable d’entrepôt mesure un carton plusieurs centimètres plus haut que l’échantillon de pré-production. Sur une commande $50K, cette hauteur supplémentaire modifie le poids volumétrique et grignote silencieusement la marge que vous aviez intégrée dans votre prix FOB.
La cause racine est banale, c’est pourquoi on la néglige. Le carton de l’échantillon est emballé à la main avec de la mousse EPE découpée avec soin. La production en série utilise les feuilles de mousse et les gabarits de carton disponibles sur la ligne ce jour-là. Si la spécification du carton n’est pas inscrite dans les tolérances qualité, aucun inspecteur ne signalera une augmentation de 3 cm. Le produit expédie donc.
Traitez wagon pliant l’optimisation des dimensions du carton comme faisant partie de la spécification technique, et non comme une réflexion finale. Définissez la disposition exacte de l’emballage : comment le cadre s’emboîte, où se positionnent les roues et comment la structure textile se replie autour d’elles. Ensuite, demandez à l’usine de réaliser un test de chute ISTA 1A sur le carton révisé avant d’approuver la production en masse. Une réduction de 5 cm de la hauteur du carton peut ajouter entre 8 et 12 % d’unités supplémentaires dans un conteneur 40HQ — mais uniquement si la boîte résiste au transit sans écraser le produit à l’intérieur.

Où les cartons de chariots pliants gaspillent l’argent du fret
Une réduction de 5 cm de hauteur de carton peut ajouter 8–12% unités supplémentaires par conteneur 40HQ.
La plupart des wagon pliant Les cartons sont plus grands que le produit qu’ils contiennent. Le cadre se plie, le corps en tissu s’aplatit et les roues se détachent, mais le carton est souvent dimensionné comme si le wagonnet était un bloc rigide. Cet air est facturé aux tarifs du fret deux fois : une fois dans le poids volumétrique, une fois par les places de conteneur perdues.
Cartons surdimensionnés et remplissage interne des vides
Le gaspillage commence à l’intérieur de la boîte. De nombreux fournisseurs emballent un chariot pliant avec des plots épais de mousse EPE sur ses six faces, puis ajoutent une couche d’enveloppe ondulée autour du cadre. Une certaine protection est nécessaire. Un wagonnet robuste de plus de 200L de volume et doté d’un cadre en acier peut bouger durant le transit, mais les points sensibles sont les coins, les essieux des roues et les surfaces du cadre peintes en poudre, et non les panneaux plats.
-
-
- Orientation du cadre : Un wagonnet à cadre en X plié est plus long d’un point à l’autre des charnières. En orientant le cadre de manière à ce que son axe long traverse diagonalement la base du carton, on peut réduire la plus grande dimension de plusieurs centimètres sans toucher au produit.
- 1. Placement de la mousse EPE : 2. Des housses EPE en feuille pleine ajoutent de l'épaisseur sur les six faces. Passer à des coins et des bandes d'arête découpés au moule maintient le cadre et les roues séparés tout en réduisant considérablement le volume de mousse.
-
3. La gamme de wagons pliants de Kelyland, située à Jinhua dans la province du Zhejiang, collabore avec ISO 4. une usine partenaire certifiée 9001 disposant d'une ligne de production annuelle d'un million d'unités. Les wagons utilisent un tissu Oxford double couche 600D-900D, des cadres en acier au carbone ou en aluminium cadres en acier ou en aluminium, 6. et des panneaux de base en PP ou MDF. Ces matériaux définissent le rôle de l'emballage carton : éviter que la finition en poudre ne raye et que les roues ne perforrent le panneau. La solution n'est pas une boîte plus grande, mais une disposition qui permet aux composants de s'imbriquer dans le vide du cadre plié.
7. Styles standards de carton qui gagnent quelques centimètres
8. Le style de carton par défaut pour chariots pliants 9. est le carton à battants réguliers, où les ailes supérieure et inférieure se rejoignent au centre et chevauchent les parois latérales. Les ailes extérieures ajoutent de la hauteur à chaque extrémité, et sur un carton de wagon haut, cet empilement de panneaux constitue un espace mort. Un carton à moitié battants avec un couvercle séparé, ou un carton découpé sur mesure avec panneaux emboîtables, supprime cette hauteur d'empilement tout en conservant la même résistance à la compression.
10. Le grade du carton est le deuxième facteur caché. De nombreuses usines recourent par défaut au carton 5 plis à cannelure B sur les six panneaux, par mesure de sécurité. Les panneaux verticaux supportent la charge en pile ; les panneaux supérieur et inférieur ont principalement besoin de résistance à la perforation. Un carton optimisé en épaisseur peut utiliser un carton plus léger sur les faces non porteuses et ajouter des protections d'angle pour la solidité en empilement, ce qui est souvent plus efficace qu'une upgrade uniforme vers du 3 plis.
-
- Approbation de l'échantillon : 11. Demandez à l'usine de démontrer un wagon de production représentatif dans le carton proposé, puis mesurez vous-même les dimensions extérieures. Tout écart entre le dessin technique et la boîte physique représente une perte de fret sur chaque unité.
- Validation : 12. Demandez un test de chute ISTA 1A avant de valider un nouveau grade de carton. Un carton plus léger qui échoue lors du premier impact sur un coin ne fait aucune économie.
13. Les mathématiques du fret récompensent l'attention portée au carton avant le chargement du conteneur. Une réduction de 5 cm de hauteur de carton peut ajouter 8–12% unités de plus sur une charge 40HQ, et cette amélioration se répercute directement sur l'économie unitaire sans assouplir les tolérances de qualité du wagon lui-même.
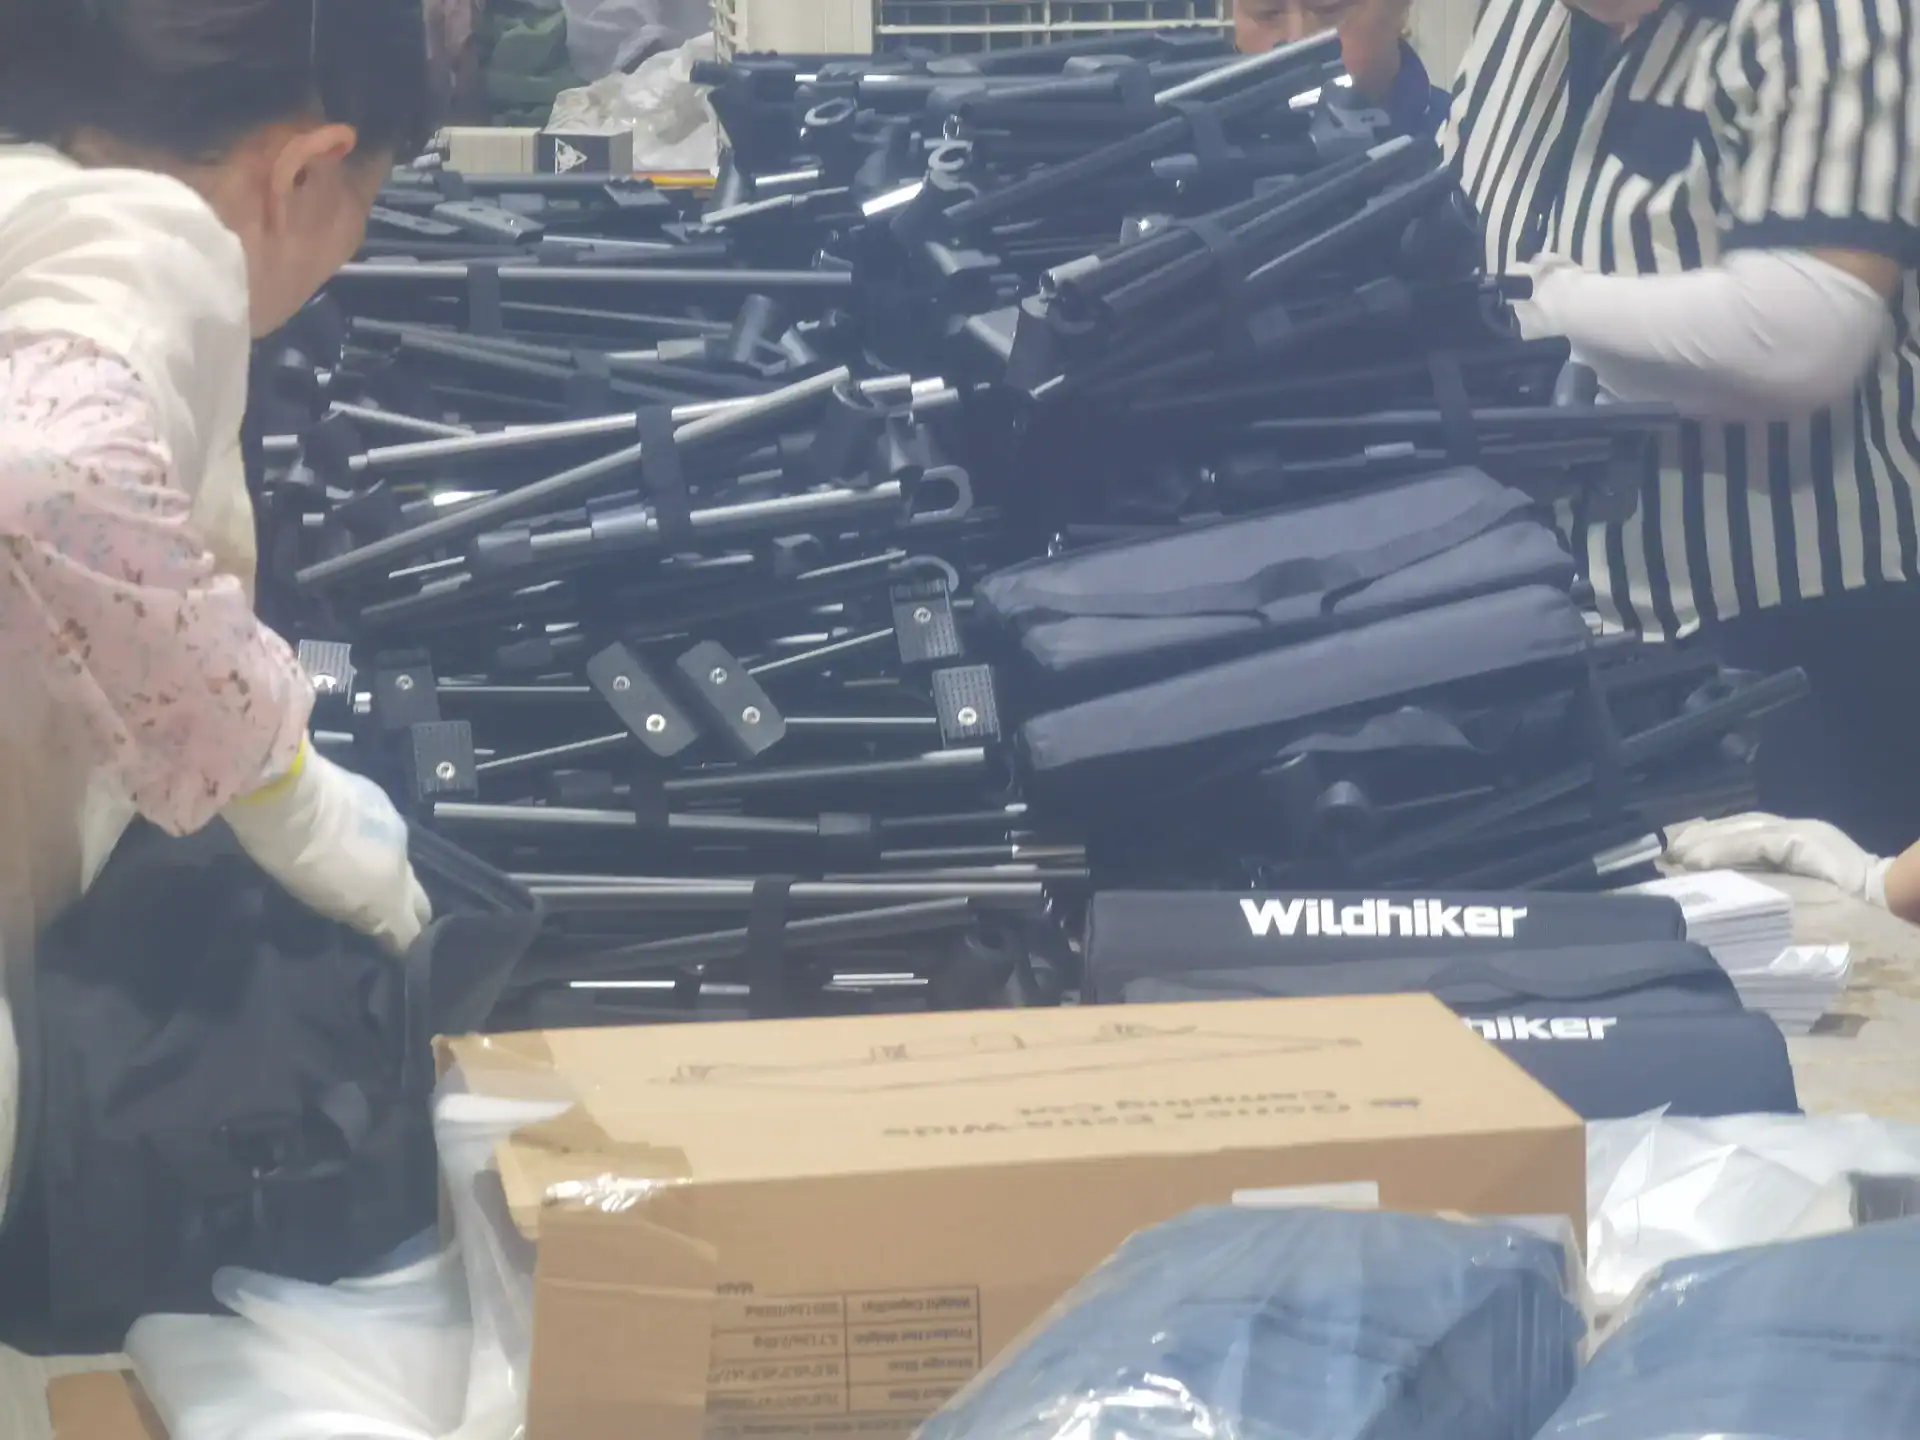
Étapes de réingénierie des cartons pour les commandes OEM
15. Une réduction de 5 cm de hauteur peut ajouter 8–12% unités par conteneur 40HQ — avant même de modifier le produit.
La plupart des wagon pliant Les cartons sont conçus selon la configuration d'assemblage la plus simple, et non la plus compacte. L'usine dépose le wagon plié dans un carton standard à rainures (RSC), puis comble l'espace libre avec de la mousse. Cette méthode laisse un volume mort au-dessus de la poignée et autour des roues, ce qui fait basculer le carton dans une tranche de poids dimensionnel plus élevée. Le redesign commence par diviser le wagon en trois modules : châssis, roues et corps textile.
Emboîtement des châssis, roues et corps textiles
Le châssis est la partie rigide qui détermine la longueur et la hauteur minimales du carton. Posez le châssis en X plié à plat, de manière à ce que la poignée s'aligne sur la longueur de la boîte. Ce seul changement d'orientation est le moyen le plus rapide de réduire le poids dimensionnel du wagon plié, car il supprime la poche d'air verticale où se trouvait auparavant la poignée arquée.
-
- Orientation du cadre : Le châssis plié repose à plat, la poignée alignée sur la longueur du carton. La courbure de la poignée devient le point le plus bas, et non pas 5 cm de hauteur supplémentaire.
- Positionnement des roues : Démontez les quatre roues et maintenez-les dans un plateau découpé au format EPE, placé à côté du châssis. Des roues montées créent des points de charge concentrés qui peuvent perforer les cartons et ajouter de la largeur.
- Corps textile : Pliez le corps en Oxford double couche 600D–900D aux dimensions de la planche de base et glissez-le sous le châssis. Cela répartit la pression uniformément et protège les lignes de pliage.
La planche de base — PP ou MDF — reste à plat contre le châssis. Sur un wagon à châssis en acier typique, ce système d'emboîtement pour le fret peut réduire de 5 cm la hauteur du carton, ce qui ajoute 8 à 12% unités supplémentaires par conteneur 40HQ. C'est la logique fondamentale derrière le taux de remplissage des conteneurs de wagon plié.
Passage à des boîtes en carton découpées à emporte-pièce, de hauteur réduite
Une boîte RSC standard possède six panneaux qui créent des espaces morts aux angles. Une boîte découpée à emporte-pièce pour un cadre de wagon pliant épouse la forme repliée réelle, avec un évidement pour le plateau à roulettes à une extrémité et un profil plus bas au niveau de la poignée. Cela modifie la géométrie de l'emballage sans réduire la zone de protection. La boîte devient plus basse, et sa résistance à la compression reste intacte car le carton est positionné là où la charge s'appuie réellement.
Le grade du carton compte après la modification géométrique. Une boîte en 3 plis peut réussir les essais basiques lorsque le wagon est léger, mais un wagon à cadre acier dans une caisse plus haute nécessite davantage de renforts aux angles. Un carton ondulé à 5 plis avec cannelure B et角 protection (corner pads) surpasse souvent le 3 plis dans les tests de compression, et le calibrage peut être ajusté en fonction du poids du fret plutôt que d'être deviné. Demandez à l'usine de réaliser des tests de chute résultats des tests selon la norme ISTA 1A avant que vous ne valident la nouvelle spécification.
Le côté production est simple. Kelyland Outdoors’ usine de wagons pliants à Jinhua, dans la province du Zhejiang — en activité depuis 2017 avec une capacité annuelle de 1 000 000 d’unités — peut produire des boîtes découpées sur mesure dans le cadre d’une commande OEM. La conception de l’emballage est validée lors de la même série que l’approbation de l’échantillon, donc le contrôle qualité vérifie la couture, la verrouillage du cadre et les dimensions de l’emballage par rapport à une seule fiche technique. C’est là que l’optimisation du carton du wagon pliant se définit — dès l’étape de l’échantillon, et non après le chargement du conteneur.

Valider les nouveaux cartons sans endommager le produit
Un changement de carton qui échoue pendant le transport coûte plus cher que l’économie de fret réalisée.
Lorsqu’une usine recommande une réduction de 5 cm de hauteur de carton, les calculs de fret paraissent évidents — plus d’unités par conteneur 40HQ et un coût le poids dimensionnel. Mais si la validation intervient après la production de masse, cette économie disparaît dans les réclamations pour dommages. Le mode de défaillance est spécifique aux wagons pliants: le cadre en acier au carbone revêtu de poudre raye la paroi intérieure, et le tissu Oxford 600D-900D subit des frottements.
Tests de chute et tests de vibration avant approbation
La procédure 1A de l’International Safe Transit Association est la référence pour le carton d’un wagon pliant. Elle détermine les hauteurs de chute en fonction du poids de l’emballage, puis soumet le carton à des impacts sur les arêtes, les coins et les faces planes. Un wagon correctement emboîté doit résister sans compromis structurel du cadre et sans dommage visible sur le tissu ou les surfaces des roues.
-
-
- Données de chute : La hauteur utilisée pour chaque face, la séquence d’impact et l’état des coins du carton après chaque chute.
- Ajustement interne : L’interstice mesuré entre le cadre plié et la paroi du carton après l’essai — et non avant.
- Vérification du produit : Les soudures, les essieux des roues et les coutures du tissu. Des rayures sur la finition poudrée indiquent que le cadre a bougé sous l’impact.
-
Les tests de chute détectent les défaillances catastrophiques. Les tests de vibration détectent la dégradation progressive. Lors d’une traversée océanique prolongée, le carton se stabilise et le cadre peut exercer une pression contre la paroi intérieure. Le résultat n’est pas une boîte écrasée à la livraison, mais des micro-rayures et une usure du tissu qui apparaissent après le déballage par le client chez lui.
Le contrôle que la plupart des acheteurs négligent est le test de déplacement interne. Après la séquence de vibration, photographiez l’intérieur. Si la mousse EPE montre une compression visible ou si le cadre s’est déplacé latéralement, l’ajustement n’est pas assez stable pour un empilement en charge.
Collaborer avec le contrôle qualité de l’usine pour valider les nouvelles spécifications
Chez Kelyland Outdoors, pliant de chariots Jinhua. à Jinhua, Zhejiang, l’usine partenaire fonctionne selon la norme ISO 9001:2015. Une modification de la spécification du carton suit la même procédure formelle de gestion des changements qu’une modification de produit. La validation porte un numéro de révision, et non simplement la signature électronique d’un commercial.
L’étape d’inspection avant expédition est le moment où la validation du carton doit être apposée. L’inspecteur QC vérifie que la ligne a utilisé le carton découpe selon les approuvé, que le grammage du carton correspond à la spécification, et que les rabat de fermeture se referment sans forcer aucun composant interne.
-
- Grammage du carton : Confirmez l’épaisseur et le profil des cannelures. Un carton 5 plis B-flute avec coussinets d’angle surpasse un 3 plis en compression, mais l’épaisseur installée doit correspondre à l’échantillon approuvé.
- Dimensions intérieures : Mesurez l’intérieur du carton. Une découpe de 5 cm de hauteur sur le dessin peut devenir un ajustement forcé sur la ligne de production.
- 5. Traçabilité : La spécification d’emballage révisée doit être jointe au rapport d’inspection avant expédition, afin que le dossier QC du conteneur soit complet.
L’objectif de la validation n’est pas de ralentir le fournisseur. Il s’agit de fixer une référence. Lorsque la prochaine série de production utilise une cellule EPE différente ou un papier ondulé plus léger, l’acheteur dispose d’une trace de ce qui a été approuvé et expédié. Sans cette référence, chaque carton est une paris.
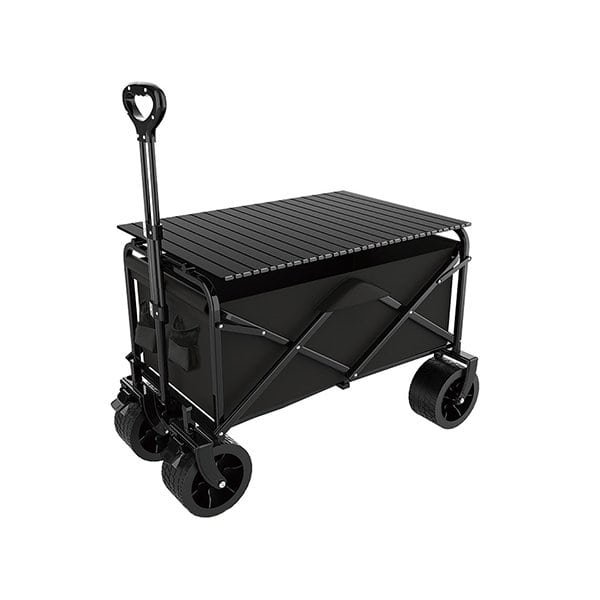
Conclusion
Une réduction de 5 cm de la hauteur du carton n’est pas une modification mineure — sur une cargaison de conteneur 40HQ, elle peut ajouter 8 à 121 TP3T unités supplémentaires par conteneur. Cela change la conversation sur le fret : on passe d’un coût par carton à un revenu par conteneur. Le travail d’ingénierie sur l’optimisation de l’empilage, les cartons découpés et le positionnement de la mousse EPE paie largement son coût bien avant l’arrivée de la marchandise.
-
- Une réduction de 5 cm de la hauteur du carton peut ajouter 8 à 121 unités de wagon pliable TP3T par conteneur 40HQ.
- Exigez des tests de chute et de vibration ISTA 1A avant d’accepter un grammage de carton plus léger.
- Un carton ondulé 5 plis B-flute avec coins renforcés résiste souvent mieux à la compression qu’un 3 plis, mais son calibrage peut encore être optimisé.
- Les cartons découpés avec cadres empilés, roues et corps en tissu réduisent le poids dimensionnel et le besoin en remplissage de vide.
Utilisez ces points de repère comme checklist pour votre prochain appel fournisseur. Demandez à l’usine ses données d’optimisation de la taille des cartons pour wagons pliables — rapports de test de chute ISTA 1A, spécifications de calibrage du grade de carton, et plan de chargement 40HQ montrant le nombre d’unités par conteneur avec le carton découpé proposé. Lorsqu’un fournisseur peut produire ces chiffres, vous pouvez verrouiller les économies sur le fret avant même le démarrage de la production.
Questions fréquemment posées
Comment l'optimisation des cartons de wagon pliable réduit-elle les coûts de fret ?
Il réduit l'espace carton perdu afin que davantage d'unités entrent dans chaque conteneur 40HQ. Une réduction de hauteur de 5 cm ajoute généralement 8 à 12 unités par conteneur. Commencez par mesurer l'emballage actuel par rapport à l'empreinte du produit plié.
Quelle est la cause du gaspillage d'espace dans les cartons de chariots ?
Les boîtes surdimensionnées, l'excès de remplissage interne et les styles de carton standard qui ajoutent des inches sont les principales causes. L'intégration plus serrée des montants, des roulettes et des corps en tissu supprime la majorité de ce gaspillage. Auditez le carton actuel avant de demander une refonte.
Comment validez-vous un nouveau carton pour chariot de camping ?
Réalisez des tests de chute et des tests de vibration avant d’approuver tout changement d’emballage carton. Un carton qui échoue pendant le transport coûte plus cher que le fret économisé. Exigez la validation du contrôle qualité usine uniquement après réussite des tests.
Puis-je tester de nouvelles cartons avec une petite commande ?
Oui, Kelyland accepte les commandes personnalisées en petites séries Avec des quantités minimales de commande (MOQ) pour certains articles aussi basses que 50 à 100 pièces. Effectuez une série pilote pour valider le nouveau carton avant la production en série. Confirmez que le MOQ s’applique au changement de carton avant de passer commande.
Quels critères de carton les acheteurs en OEM doivent-ils vérifier ?
Vérifiez les dimensions intérieures, la résistance du carton et la capacité d'empilement avant d'approuver un carton de hauteur réduite. Confirmez également que les roues et les éléments du cadre restent bien fixés pendant le transport. Demandez une inspection avant expédition selon les spécifications finales du carton.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語