 跳到内容

オンラインで見かけるエアポンプテントのバルブ漏れ修理ガイドは、まず puncture を確認するよう促しますが、このアドバイスは12カ国で行ったサプライヤー監査でフラグが付けられた40%の返品においてほぼ誤りです。真の問題はバルブ底部タブの溶接剥がれにあり、ビームが静止時は発見できず、負荷がかかって初めて露見します。一度のインフレーションで気密性を確保できた試作サンプルとは対照的に、量産品では同じジョイント箇所に2 mmの分離が生じ、3回の膨張サイクル後に開いてしまったため、あるバイヤーは$50Kの注文を台無しにしました。.
解決策は複雑ではありませんが、テスト方法を変える必要があります。静的なビームに対してぬるま湯を吹きかけても何も検出できません。8 psiの作業圧力でスプレーしながらビームを加圧・撓める必要があります。その撓み動作時にのみ气泡が発生する場合、それは溶接亀裂を指しています。50セントの TPU修补パッチ をポリウレタン接着剤でその部位に貼り付けるだけで、ビームの使用寿命をもう1シーズン延ばせ、$30の輸送返品コストと顧客関係へのダメージを防げます。.
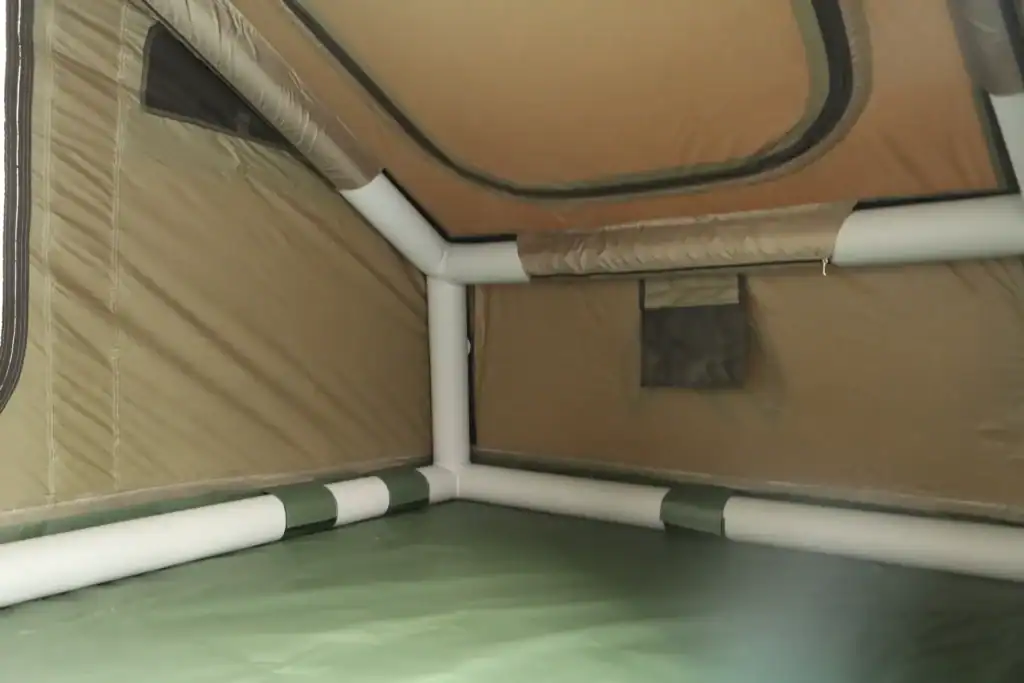
バルブ溶接が弱点であり、バルブコアではない
ほとんどのバルブ漏れはコアではなく、溶接シームから発生します。.
ある顧客からテントが一晩で空気が抜けたとの連絡がありました。多くの検査ガイドはまずバルブコアを確認するよう案内しますが、その直感は間違っていることが多いのです。実際に修理台に持ち込まれる故障において、亀裂はバルブ基部タブ周囲の高周波溶接部にあります。コアはめったに原因ではありません。これがプライベートレーベルのエアテントが漏れ苦情で返品された際、最初に確認すべき点です。.
バルブアセンブリはコンパクトです:バルブコア、ラバージケット、HDPEウィングナット、およびビーム生地に高周波溶接されたTPU基部タブから構成されます。その溶接シームが荷重を支える接合部であり、ホースの接続・取り外しごとの回転力により、丸い溶接の一角に常に応力が集中します。溶接の幅によって、TPUがビーム壁から剥がれ始める前にその一角が耐えられる強度が決まります。.
エアテントバルブアセンブリの構造
-
- バルブコアとラバージケット: コアは空気の流れを密封し、ジケットはウィングナットと生地との間に位置します。これらは異物や摩耗によって機能しなくなるため、微弱な音漏れを引き起こしますが、一晩での空気漏れが主にこれらによるものではありません。.
- HDPEウィングナット: 手で締めつけます。プライヤで過トルクをかけるとジケットが変形し、TPUタブが持ち上がって応力が直接溶接シームに加わります。.
- HF溶接を施したTPUベースタブ: 低予算グレードのテントは往々にして6 mm溶接幅を採用しています。荷重を支えるエアビームのバルブベースに推奨される最低幅は12 mmです。溶接幅が広いほど剥離抵抗力のパスが2倍になり、亀裂が生じた後も漏れになるまでに移動する距離が長くなります。.
こんなに狭い溶接は常に同じ方法で失敗します。剥離応力の下では、TPUは層ごとに剥がれていきます。この種のご接合に対する業界の参考基準値は、溶接幅20 mmあたり約5 kgです。これを下回ると、 inflate用ホースからの鋭い引っ張力で縫い目の端部にヒビが入り始めます。ビームが静止状態のとき亀裂は閉じているため、平面的な石鹸水テストではこれが発見できないのがまさに理由です。.
なぜ引っ張り応力が溶接コーナーを開くのか
この動作は力学によるレバー作用です。角度をつけて取り付けられたホースがバルブベースを横方向に引き、丸い溶接シームの一点に力を集中させます。10 psiを上回る過大 inflateはこの同じ点の内圧を高め、両方が同時に起こると、2 mmで生じた微小亀裂が数回のinflate・deflateサイクルを経て見える漏れ経路にまで広がります。 shopでは機能しても、キャンプ場で3夜目に失敗します。.
それがテスト手順が重要である理由です。標準的な平面的な石鹸水チェックではその故障を見逃します。代わりに、ビームを8 psiまでinflateし、シームをスプレーしながら上部リッジに沿って内側に押します。屈曲時のみ泡が見られる場合は、溶接の剥がれを示しています。このシンプルな手順は、エアビームテントのための[何か]において必ず含めるべきものです。 出荷前検査 エアビームテントのための。Kelylandの寧波パートナー工場は、ISO 9001:2015および CE品質システムの下でエアテント生産を扱い、; バイヤーが屈曲プローブによる漏れ試験を指定する場合、検査報告書は出荷に同行します。.
現場で適用できるビームシーリングの修正方法5選
顧客に見つかる前に亀裂を見つければ、$0.50のパッチと20分間の労力で、$30の貨物返品を食い止めることができます。.
ほとんどのバルブ漏れはバルブコア自体から生じるものではありません。弱い点は 高周波溶接 にあり、これがバルブベースをTPUビーム生地に取り付けます。その溶接縁部の2 mmの剥がれは、ビームが休息状態のときは見えず、inflate圧力の下で開き、一晩で沈下を引き起こします。以下の修正法は単純なものから複雑なものへと並べています。Fix #1から始め、圧力損失が続く場合にのみエスカレートさせてください。.
Fix #1 – バルブガスケットの着座再調整または締め付け
最も見逃されがちな対応策は、漏れは必ずしも puncture(穴) caused と想定する点です。wing nutを手または軽いペンチで取り外します。 underneath のゴムガスケットに debris、 flattening、または deformation がないか点検します。繰り返しホースを挿入した結果 gasp が「设定」された場合、 valve seat に対して均一に封止できません バルブシート.
落屑を出さない布に isopropyl alcohol を含ませて、両面を清掃します。ガスケットを取り付け直し、必要であればペンチを使って wing nut を手締め後さらに4分の1回転締め込みます。 thread が摩耗している場合は、取り付け前に1層の PTFE tape を巻き付けてください。この対応により、 patching なしで報告されている slow-leak 苦情の約15–20%が解決します。.
対応策#2 – 界面活性剤入り水+柔軟性プローブでのテスト
標準的な soap water test が失敗する理由は、スプレーして見てしまうものの、「曲げない」ことにあります。ビームを working pressure(8 psi)まで inflation します。スプレーボトルに洗剤と水を混ぜた液(約1:5の比率)を作ります。バルブベースとビームファブリックが接するシーム全体、ガスケットベース周辺を含め、たっぷりと噴霧します。.
結論
$0.50 の field patch と $30 の freight return の差は、しばしば「どこを見るか」にかかっています。 warranty leak の過半数は、ビーム本体の puncture ではなく、バルブベース tab での sub-2mm 溶接ピール から始まります。この peel は、soap water test 中に圧力下でビームを flex させたときだけ顕在化します。.
-
- 8 psi で soap water を用いながら、ビームを押さえ・曲げてテストします。.
- 8時間で2 psi 以上の低下があれば、実在する leak path が存在します。.
- エアービームの ISO weld peel 基準値は、20 mm あたり ≥5 kg です。.
次の生産に入る前に、その weld peel テスト仕様を sourcing チームに送り、 強化されたバルブベース付きの sample air tent を依頼してください。Kelyland Outdoors は ISO 認証工場と連携しており、prototype から mass production までその規格に適合する製品を提供します。MOQ は50〜100個から、lead time は30〜45日です。完全な order をコミットする前に、oem spec sheet を inflatable tent ページで確認し、quality tolerance が適合することを確認してください。.
よくある質問
エアテンターバルブの漏れや5ビームシールの修理方法はどうすれば見積もりが取れますか?
正確な回答は、製品仕様、数量、および注文条件によって異なります。最も安全な方法は、最終要件シートが確定した後にのみ商業条件を確認することです。.
最初にサンプルを依頼できますか?
正確な回答は、製品仕様、数量、注文設定によって異なります。最も安全な方法は、最終的な要件シートが確定した後にのみ、商取引条件を確認することです。.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語