 跳到内容

それが、調達責任者たちが実際には費用をかけて埋め合わせようとしている「穴」です。サンプル製作では、工場の最良の裁断担当者が付き、最も慎重なTPU溶接設定が用いられ、ベテランのミシン作業員が携わります。一方、量産では標準的な作業ペース、標準的な素材ロット、そしてその週にラインで適用されている品質許容値が適用されます。サンプル承認はデザインが機能することを証明しますが、監査はあなたが設定したFOB価格で、同じフロアで300台ものユニットが並行生産されている状況下でも、それを量産で再現できることを証明しなければなりません。.
インフレータブルグランピングテントにおいて、本物の工場と見せかけの工場を分けるチェック項目は、認証書類だけでは確認できないことがほとんどです。BSCIは労働コンプライアンスを、ISO 9001は品質管理体制が存在することを証明します。しかし、これらは溶接Stationがダイナミック荷重下でエアドームの空圧テストを行っているか、あるいはシーズン2に保証請求が発生した際に、量産12週目のTPUバッチが材料ロットまで追跡可能かについては教えてくれません。これが、グラピングテント工場の監査を単なる書類手続きから、サプライチェーンにおける重要な意思決定へと変えるポイントです。.
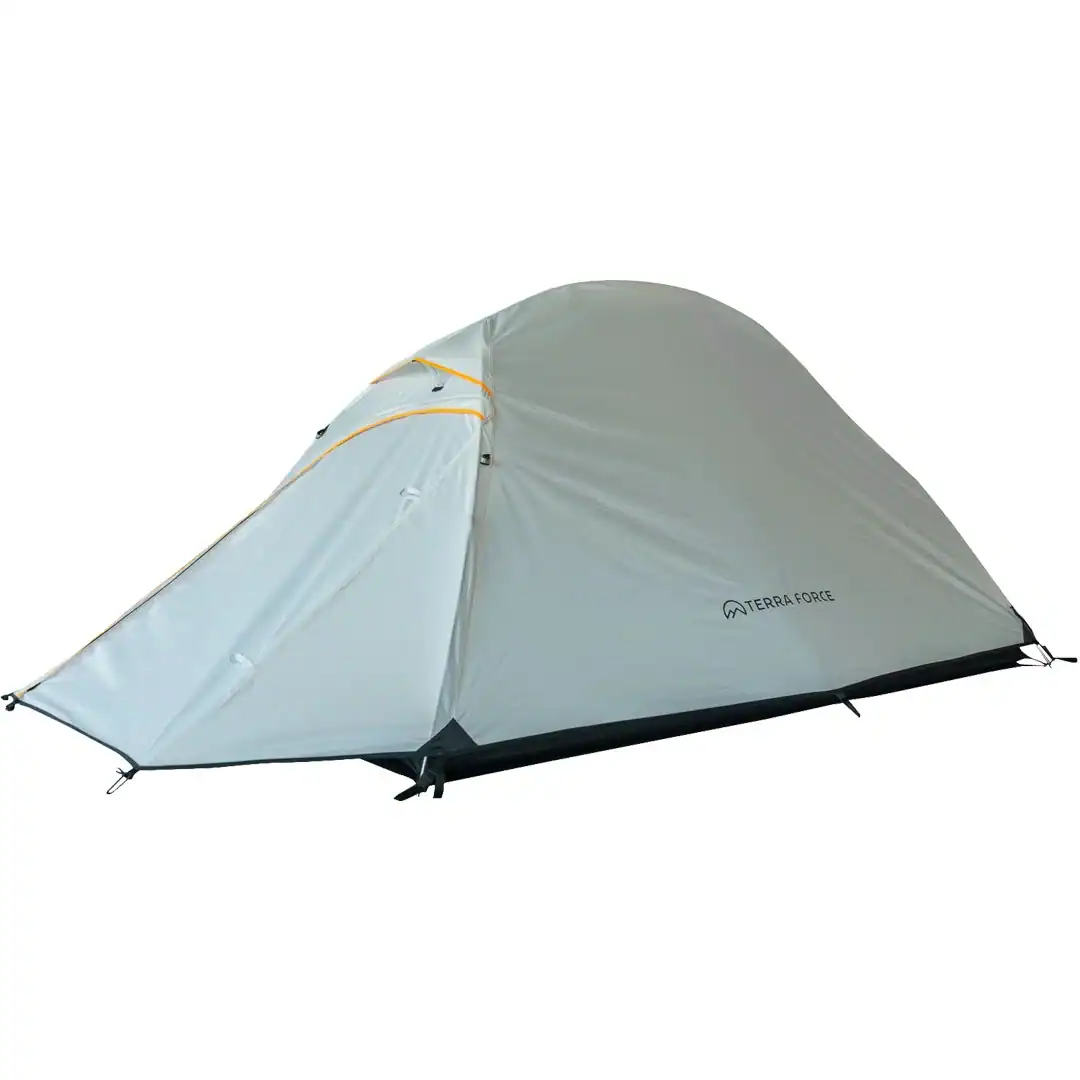
インフレータブルテントにおけるバーチャルまたは対面監査の重要性
インフレータブルテントのビーム溶接は、その-load-bearing-柱(構造脚)です。.
グランピングテント工場の監査が、従来のポール式テント工場の監査よりも重要な理由。ファブリックスシェルは製品の一部に過ぎません。構造骨格は溶接されたエアビームであり、サンプルではシームが密閉されていても、繰り返し加圧されることで剥がれてしまうことがあります。その.failure-mode(故障モード)を示す仕様書はありません。しかし、生産現場ならそれを示すことができます。.
リスクが集中しているのは、 溶接不良のTPUビーム. にあります。溶接担当者が熱溶接工程を急いで行った場合、TPUコーティングがベース生地全体に均一に融合しません。工場での初回目の膨張テストでは継手が保持されても、テントが折り畳まれ、輸送され、グランピング事業者によって設営された後に漏れが始まることがあります。.
TPUビームの失敗が実際に起きる場所
経験豊富な購買担当者は、手動ポンプと24時間の待機テストだけを信頼しません。そのテストでは大規模な漏れしか検出できません。専用のエアドーム耐久テスト Rig は、ビームを加圧保持と屈曲動作で繰り返しサイクルさせ、ダイナミック荷重下で現れるシームからの漏れを明らかにします。もし工場がEN 5912準拠を主張しているなら、その根拠となる完全なテストレポートとビームサイクルログを請求してください。.
-
- 溶接ステーション: BSCIまたはSMETAレポートを求め、PVC溶接ラインに赴き、換気と従業員のPPEを確認してください。排気設備が不十分であれば環境管理が杜楽であり、それは往々にして縫い目の品質低下と相関します。.
- ビーム強度テスト機: 工場がビームのテストを静的な空気入れではなく、繰り返し圧力下で行うか確認してください。手動ポンプと24時間の待機では、荷重下でビームが撓んだときに生じるような漏れは発見できません。.
- 素材ロットのトレーサビリティ: 各生産日付とエアビームに使用されたTPU化合物のロットを紐づける記録を求めてください。工場がこれを生産できない場合、保証請求の隔離は不可能になります。.
工場の文書は重要ですが、それは意図を示すだけです。Kelyland Outdoorsの提携ネットワークには、浙江省紹興にあるグレンピングテント施設が含まれており、年間30万台を生産し、CEおよびISO 9001の認証を取得しています。そのような規模と認証が基本基準です。監査は、溶接機を operatedする作業者が実際に工程に従っているかを確認するためのものです。.
適切な質問をすれば、バーチャル監査でもこれを確認できます。溶接ラインとテスト機のクローズアップショットを要求してください。現地での監査は演出の余地を減らします。いずれにせよ、目標はチェックボックスに記入することではありません。構造的な故障モードに対して工場内で実際に対策が取られていることを確認することです。.
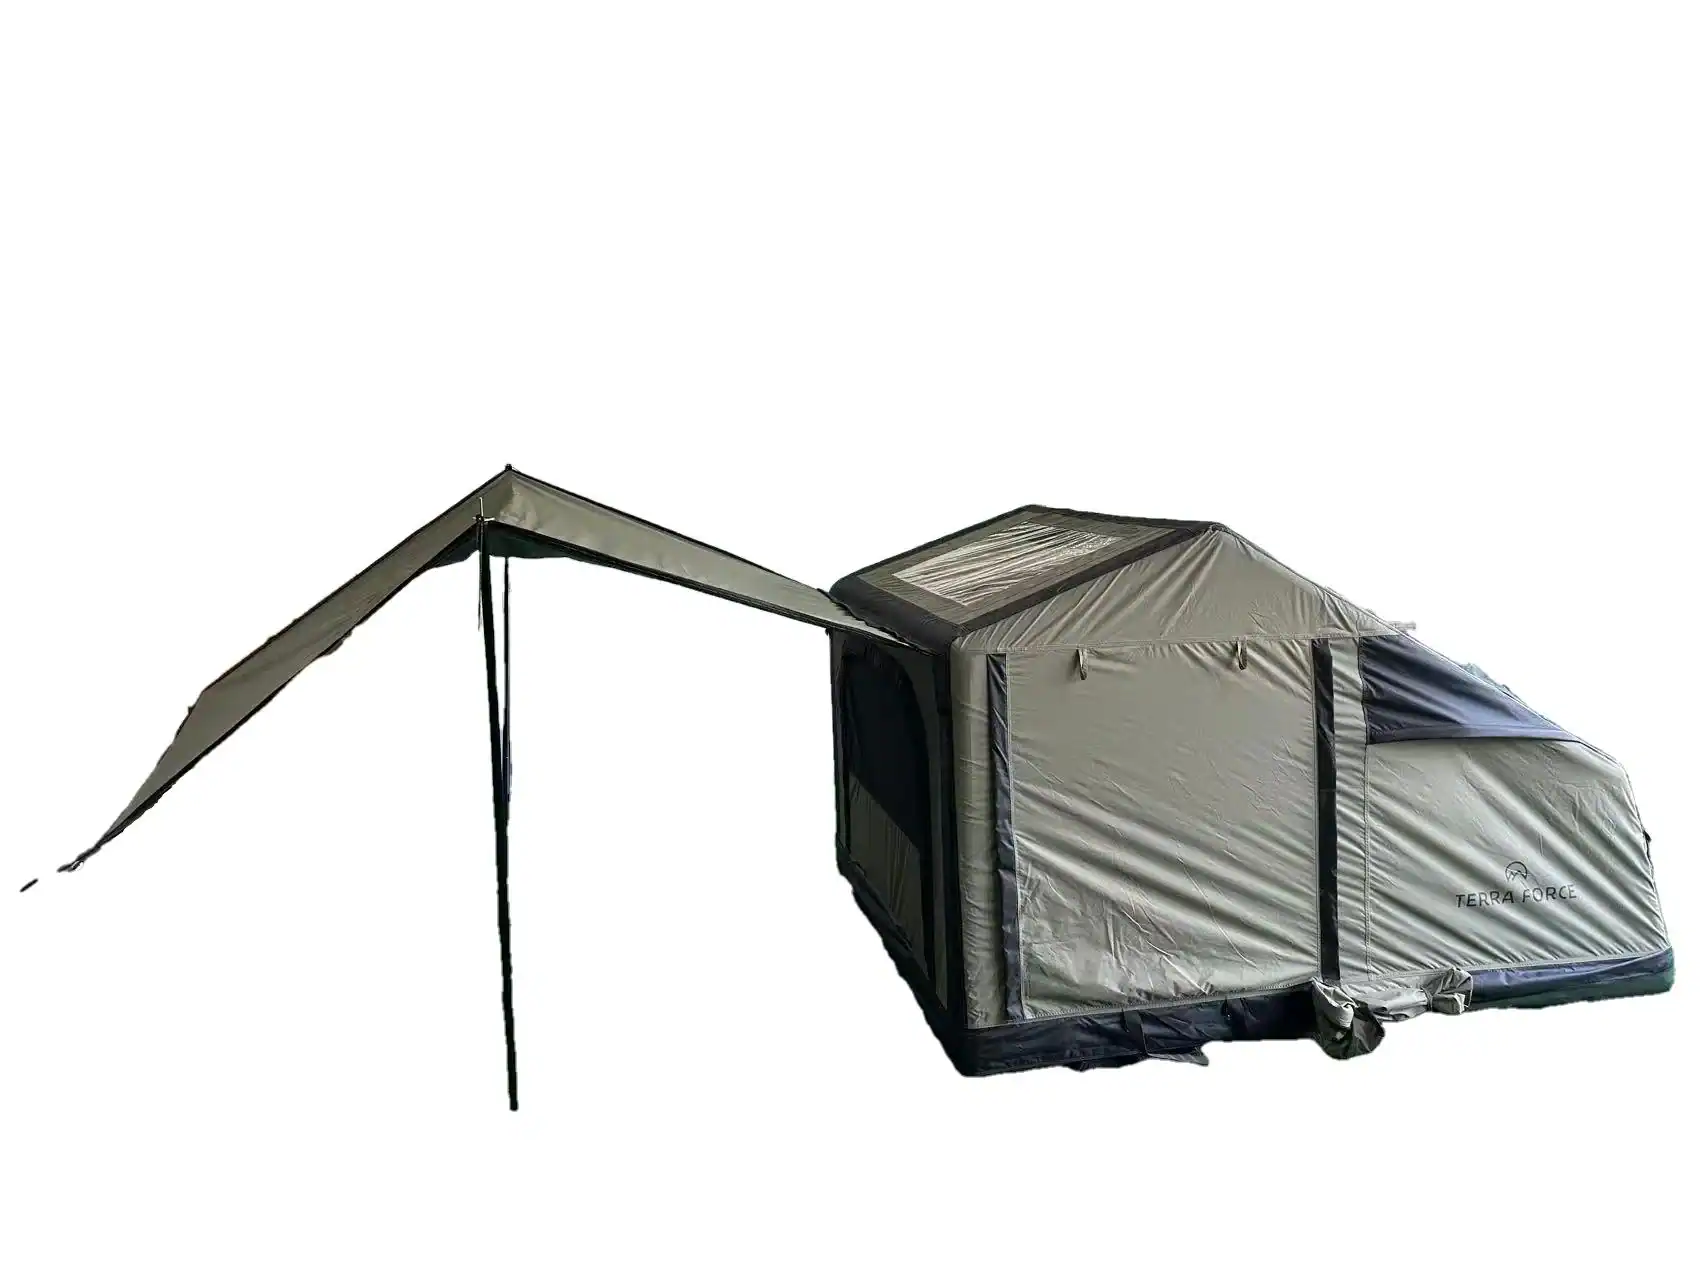
監査前準備:事前に請求すべき書類
適切な範囲を持つ証明書は、有名なロゴだけを掲げる証明書よりも優れています。.
第三者監査費用や浙江行きの飛行機チケットを買う前に、4つの書類を請求してください。このフィルタリングは、どんな会話よりも多くのグレンピングテント工場を弾き落とします。どの書類についてもサプライヤーがためらう場合は、それを最初の警戒信号として扱ってください。.
重要な4つの書類
-
- ISO 9001:2015認証書: ロゴだけでなく、対象範囲の記載も確認してください。多くの認証書には「貿易」や「輸入・輸出」と記載されていますが、生産は未記載の工場で行われています。対象範囲にはテント製造の名前が入っているか、さもなければその認証はこの製品群について何も伝えてくれません。.
- BSCIレポート: インフレータブルテントにとって、労働者宿舎の写真よりも溶接作業場の状況が重要です。最新のBSCIレポートを求め、施設住所が監査対象の生産現場と一致しているか確認してください。貿易会社の住所で申請されたレポートは警告であり、証明ではありません。.
- EN 5912テストファイル: 注文予定のexactなモデルファミリのテスト記録を要求してください。ベルテントの合格レポートは、インフレータブルトンネルテントの有効性にはなりません。異なるエアビーム長さと内部圧力は、構造荷重を完全に異なります。.
- 工場向けアンケート: 月間最大生産量(単位)、生産ライン数、およびPVCフィルム、TPU複合材、ジッパー、バルブのサブサプライヤリストを尋ねてください。素材メーカーを名指しできない場合、不良バッチの原因を遡跡することはできません。.
このアンケートは単なる生産能力の確認以上の意味を持ちます。サプライヤーが自社サプライチェーンを実際管理しているかどうかを検証するものです。例えばKelyland Outdoorsでは、17の主要戦略的工場と200以上の安定した製造パートナーで調達を構築し、その大部分はISO 9001:2015認証を取得しています。このネットワークが存在するのは、グラミングテントがエアビーム内のTPU複合材の信頼性そのものだからです。.
監査前の最後のチェックとして、工場がTPU素材ロットをどの程度まで遡跡できるか問い合わせてください。生産ログがビーム溶接日を特定の原材料バッチとリンクできない場合、保証請求は当てずっぽうになります。この事前監査フィルターを通過する工場は、10項目チェックリストの準備ができています。.
10項目からなる現地監査チェックリスト
エアビーム検査装置とTPUトレーサビリティログは、壁に掛けられた証明書よりも多くの情報を教えてくれます。.
テント製作順序に従い、切断台からサンプル保管室まで生産ラインを巡回してください。サプライヤーからメールで送付される証明書—even現在のISO 9001:2015でさえ—はシステムが存在することを証明するだけです。この巡回がそのシステムが機能することを実証します。Kelylandのテント受注を支えるネットワークは、17の主要工場と200以上の製造パートナーで構成され、その大部分がISO 9001認証を取得しています。認証は短縮リストの基準であり、品質を保証するものではありません。.
材料・溶接工程ステーション
-
-
- 1. 生地切断および検品: 入荷生地AQL記録を確認し、切断方向のマーキングをチェックしてください。TPUコーティングされたパネルを織り方向に逆らって切断した場合、テントを初めて膨らませた瞬間にビームスリーブが応力集中点となってしまいます。.
- 2. TPU/PVC押出・溶接工程ステーション: 機械を見る前に排煙設備と作業員の個人保護具(PPE)を確認してください。PVC溶接エリアでの貧弱な排気は早急な継手 bonding と組み合わさり、それらがEN 5912の溶接剥離試験で失敗するテントを生み出します。TPUビームがホットエアまたはRF装置で溶接されていることを確認し、手動アイロンでの溶接ではないことを確認してください。.
- 3. エアビーム耐圧試験装置: 校正済みゲージ付きの専用試験装置は必須です。手動ポンプでビームを膨らませ24時間放置するだけの工場は、動的荷重サイクルで現れる継手リークを隠蔽します。.
-
縫製・組立・梱包
-
-
- 4. 縫製およびシーミングシールライン: 荷重がかかるストラップやビームスリーブの継ぎ代を、承認されたサンプルと照合してください。工程を省略して継ぎ代を狭くすると、アンカーストラップが切れやすい弱点になってしまいます。.
- 5. 最終組立および空気注入QC: 梱包前に完成品の圧力記録を要求してください。形を整えて外観を確認するだけの工場は、構造的な検査をしているのではなく、単にポンプを試しているだけです。.
- 6. パッケージングおよびラベルの適合性: 縫い込み指示タグ、カートン落下試験ラベル、予備バルブキットを確認してください。梱包リストにバルブが1つ抜けると、お客様の初めての空入れがビーム一つで失敗します。.
-
ご注文を護るバックオフィスの対応
-
- 7. 社内ラボまたは第三者検査の手配: EN 5912インフレータブルテントの試験を実施する認定ラボを確認し、原文報告書の提出を依頼してください。その報告書がカタログの類似モデルではなく、PO指定の正確なTPU化合物を対象としているか確認します。.
- 8. 原材料倉庫とロット追跡可能性: エアビームに使用されたTPU化合物のロット追跡ログを依頼してください。生産日と材料ロットの紐付けがない場合、12ヶ月経過後の保証請求は責任転換の応酬になりかねません。.
- 9. 労働者の安全とソーシャルコンプライアンス(BSCI): 最新のBSCI報告書を確認した上で、溶接ゾーンを再度見学してください。ソーシャルコンプライアンスを日常業務として扱っている工場は通常、シームおよび圧力データを適切に記録しています。証紙獲得だけを追い求めている工場はめったにそうしません。.
- 10. サンプル保管室: 有効なPOの承認サンプルは、注文番号と生産日とラベル付き棚に保管されているべきです。量産品をそれと比較します。保管室が空であることは、品質の逸脱を誰もチェックしていないことを意味します。これが、$50,000のご注文がサンプル審査で承認され、.Specオフで納品されてしまう理由です。.
チェックポイントを1つ省略すると、知識のギャップが工場の利益となります。目標は完璧な工場を見つけることではなく、自身の製品を文書化し、質問された際にそれを証明できる工場を見つけることです。.
インフレータブルテント購入者だけが気づくレッドフラグ
手動ポンプによる一晩放置試験は、エアビームの耐久試験ではありません。.
加圧ステーションに校正済みゲージがない
インフレータブルテント製造ラインにおいて、最も高価な危険信号は最も発見しやすいものです。工場のQC工程が「手動ポンプで加圧し、一晩放置して柔らかさを確認する」ものである場合、測定された試験はありません。ビームが24時間空気を持てば、20m²のグラミングテントの動的風荷重には耐えきれずに失敗する可能性があります。規制された加圧源、校正済みゲージ、そしてビーム定格仕様に一致する試験圧力が必要です。.
適切なエアビーム試験装置にはタイマーと デジタル圧力計, 、そして定められた保持時間。ビームは作動圧力まで加圧され、その後変位を確認するために保持されます。いくつかの工場では、各バッチからサンプルを抽出してより高い耐圧試験を行っています。装置に圧力計やタイマーがない場合、QCレポートは形骸化します。.
EN 5912の試験ファイルとエアビームの圧力耐久試験記録を求め、測定装置へと足を運び、圧力計に現在の校正ステッカーが付いているか確認しましょう。浙江省紹興市にあるKelyland Outdoorsのグランピングテント専門パートナー工場は、CEおよびISO 9001を取得し、すべてのビーム試験を生産バッチに記録しています。これが基本基準です。.
補強されていない単層PVCエアビームの採用
単層PVCは、インフレータブルテントのコスト削減でよく使われる材料です。安価で、すぐに溶接でき、ショールームでは問題なく見えます。しかし、屋外ではPVCはUVで軟化し、持続的な圧力下で溶接部がクリープし、寒い天候では脆くなります。ポリエステルまたはナイロンスクリームで補強されたTPUは、グランピングテントの動的荷重に対応し、より強力なシームを形成できます。仕様書に「PVCエアビーム」とあり、補強層の記載がない場合は、購入の見込みなしと判断してください。.
また、以下の点も確認してください。 溶接ステーション. 。PVC溶接エリアでの換気不良や保護具の欠如は、プロセス管理の甘さを示しており、それがシーム結合部の品質に現れる傾向があります。TPUコンパウンドのバッチトレーサビリティログの提示を求めてください。工場が製造日と特定の素材ロットを結びつけられない場合、保証責任を追及することはできません。これは単なる書類上の問題ではなく、経済的なリスクです。.
-
- 校正済みの圧力計がない: 手動ポンプによる一晩のテストでは、動的荷重下で発生するシームの漏れは見逃されます。.
- 単層PVC ビーム: UV劣化とクリープによる故障を防ぐため、補強TPUが実質的な仕様要件です。.
- バッチトレーサビリティがない: TPUロット記録がないと、保証請求を行うことができません。.
- 溶接作業場の換気不良: 環境管理の怠慢は、シーム(縫い目)の接合強度低下と相関します。.
メーカーとのリモート監査の実施方法
リモート監査が機能するのは、レンズが適切な作業場に焦点を合わせたときだけです。.
中国のテント工場におけるリモート動画監査は、実際の視察に取って代わるものではありませんが、航空券に費やすコストの前に問題のある工場を大部分ふるいにかけます。サプライヤーに固定されたスクリプトを与え、カメラをゆっくり動かさせましょう。もし彼らが抗議したり、大幅に編集された映像を返してきたりしたら、それは危険信号です。.
視察用のスクリプト
原料倉庫から始まり、QC検収台で終わる6つの工程へ工場を誘導してください。各工程では、編集なしの2分間の映像、音声あり、バックミュージックなしの記録が必要です。これは、Kelylandの17の主要戦略工場における、原材料調達が出荷前検査に至るまでの生産フローを再現したものです。.
-
-
- 原材料倉庫: TPUおよびPVC複合ロールには、日付 stamp 付きロットラベルを貼付する必要があります。工場が生産日を材料ロットと紐付けられない場合、野外でのビーム破損原因を追跡できなくなります。.
- 溶接ステーション: 溶接部分を見る前に、換気設備と作業員の保護具を確認してください。PVC溶接エリアの排気不良はプロセス管理の緩みを示し、それが縫い目の強度低下として現れます。.
- QCテストエリア: QCエリアには、校正済みのゲージを備えた専用のエアビーム耐久試験機が必要です。手動ポンプと24時間加圧テストだけでは、動的荷重下で発生するシームの漏れを見逃すことになります。.
-
重要となるクローズアップショット
ドローンの飛翔通過ではなく、スマートフォンカメラによるクローズアップを求めましょう。ステッチ密度とTPU溶接縁が実際に見えるよう、レンズを生地から10〜15cmの距離で保持させてください。この依頼に反発する工場は、大抵何かを隠しています。.
-
- TPU溶接シーム: 溶接ビードは均一で、ピンホールや縁の部分の白化が見られてはいけません。両面を近接撮影してください。.
- プレッシャーゲージ: ビームに圧力をかけた状態でダイヤルを確認してください。現場に校正済みゲージがない場合は、客観的な漏れテストは実施できません。.
- 出荷前報告書: 直近の類似注文の検査報告書をお求めください。Kelylandは各注文を文書化された出荷前検査で完了させるため、信頼できる工場であれば必ず提示できます。.
- 包装とラベル: グランピングテントはEN 5912適合書類または買い手専用ラベルを備えています。ハングタグと梱包袋のクローズアップで、完成品が承認済みサンプルと一致するか確認できます。.
一つつの基準で評価してください:撮影はタイムスタンプ付き、編集なし、3業務日以内の納品とします。2回のリマインド後も未提出の工場は不合格です。脚本について議論する工場は、脚本が明らかにする問題を告げていることになります。.
結論
監査をスキップしてもリスクは消えません。コンテナが着岸し、 エアービームが動荷重に耐えかねて 失敗する Day 45 に先送りされるだけです——手動ポンプテストでは発見できない欠陥です。$50,000 の注文が争議状態に陥り、販売シーズンを逃すことになります。.
-
- ISO 9001 証明書の対象範囲にテント生産が含まれているか確認してください。貿易のみを記載している場合があります。.
- 訪問前に EN 5912 テストファイルを要求してください。未提出の場合はインフレータブルテントラインの準備不十分を示します。.
- 補正済みエアービーム耐久試験機の使用を強く求めてください。手動ポンプテストでは荷重下のシーム漏れが隠れます。.
- TPU バッチ追跡可能性は生産日と素材ロットを結びつけます。未提出の記録は保証請求を妨げます。.
前払金をコミットする前に、上記チェックリストの4通の書類(ISO 9001 対象範囲、BSCI 報告書、EN 5912 テストファイル、TPU ロット追跡ログ)を短縮リストの各工場へ送信してください。返ってきた内容と比較し、不備な書類自体が不備として記録されます。ペーパートレールを通過したサプライヤー向けに、Kelyland のグランピングテントおよびインフレータブルテント製品群をご覧いただき、文書化された品質管理が完成品にどのように引き継がれているかご確認ください。.
よくある質問
グランピングテント工場の監査時に確認すべきポイントは何ですか?
壁の証明書だけでなく、エアビーム溶接ライン、耐圧試験、原材料のトレーサビリティに焦点を当ててください。工場に較正済みの加圧 rig と TPU バッチの記録簿があるか確認し、発注前に検査報告書を取得しましょう。.
インフレータブルテントのポールはなぜ生産後に気圧が低下するのか
TPUビームの溶接不良やビームスリーブ内の単層PVCが、気圧低下の主な原因です。メーカーは量産サンプルに対して校正済みの耐圧テストを実施し、出荷前の生産ロットの溶接テストデータを確認してください。.
テント工場の監査前にどのような書類を請求すべきですか?
ISO 9001:2015 証明書、BSCI 報告書、EN 5912 テストファイル、およびピーク生産能力とサブサプライヤーリストに関する質問票を要求してください。証明書対象範囲が実際にグランピングまたはインフレータブルテント生産をカバーしているか確認し、書類が調達対象の製品ラインと一致することを確認してください。.
テント工場をリモートで監査する方法を教えてください。
溶接ステーション、圧力試験機、原材料ラベルのクローズアップを義務づけるビデオウォークスルーを実施してください。カメラに工場の補正済みゲージが見える状態で実地膨張テストを求めてください。ライブデモができない場合は録画の提供を依頼してください。.
インフレータブルテント工場監査におけるレッドフラグとは何ですか?
手動ポンプ以外の現地圧力テスト実施や、エアービームの単層 PVC 材質は重大な赤旗です。バッチ追跡不能または対象範囲外の証明書も警告サインとして扱いましょう。基本的なビーム圧力テストが存在しない場合は撤退してください。.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語