 跳到内容

縫製工程を見落としたインフレータブルテントの工場チェックリストは、$50Kの注文を一時的な在庫の山に変えてしまいます。ある輸入業者は、オーバーランディング用テントがすべての外観検査を通過し、承認されたサンプルと全く同じ姿で生産ラインから出ていくのを見守っていました。しかし41回の空気入れを繰り返したあと、エアービームが層剥がれを起こしてしまいました。工場はサンプル承認後、RF溶接から接着剤による接合に変更していたのです。.
この欠陥は、標準的なAQL 2.5の外観検査や出荷前の写真チェックでは発見できませんでした。本物の TPUエアービーム は、ForsstromやMillerなどの専用機械を使い、200°C以上のRF溶接または熱風溶接が必要です。安価な近道である接着剤接合は、50回以内の空気入れで失敗します。そして多くの工場がこの方法に頼っているのは、購買担当者が溶接工程を見せるよう求めてこないからです。.
一般的なFOB価格では、コンテナそのものが被曝リスクの第一層にすぎません。返品送料、廃棄費用、そして2シーズン目を迎える前に商品が壊れることによるマージンへの打撃は、すべてあなた自身の負担となります。材料ロットの追跡可能性から作業員のセットアップ熟练度に至るまで、自社の工程を証明できる工場と、単にサンプルだけを売る工場を分ける7つのチェックポイントがあります。これらを活用するか、それとも次シーズンのローンチプランを運と縁に委ねるかです。.
事前検査準備:訪問前に確認すべき事項
証明書PDFは、そのシステムが存在することを証明します。.
大半の調達ガイドは、ISO 9001:2015の認証書を確認するよう伝えます。しかしそれは最低条件(テーブルステークス)であって、適切実務調査(デュー・ディリジェンス)ではありません。認証書は、監査日においては品質管理システムが基準を満たしていたことを示すだけであり、残りの364日間については何も語りません。あなたが飛行機を予約する前に必要なのは、その認証書の背後にある監査記録です。.
ISO 9001準拠テント工場の検証:確認すべき事項
-
-
- 適用範囲声明: 認証書の適用範囲に「インフレータブルテントの設計・製造」明記されている必要があります。「貿易」や「アウトドア製品販売」と記載されている場合、あなたが生産現場ではなくトレーダーを監査していることになります。.
- 監視監査報告書: ISO 9001:2015では、再認証サイクル間の12カ月ごとに監視監査が必要です。直近2回の結果を提示してください。重大な不適合が未解決であれば、将来の品質事故はすでに山積みです。.
- NCR(不適合報告)の是正証拠: 工場が前回監査で発見された不適合をどのように是正したか問うてください。書面による証拠、プロセス変更内容、そして再監査日付が必要です。沈黙やごまかしは、拒絶と同じ意味を持ちます。.
-
認定機関の公開データベースで証明書番号を照合してください。このカテゴリでの監査前の実地調査では、期限切れの証明書や、異なる法人名義で発行された証明書が発見されることが多々あります。証明書番号、法人名、工場住所は、契約書のエンティティと一致しなければなりません。これは調達プロセス全体で最もコスト効率の高いコンプライアンスチェックです。.
生地ミル認証:OEKO-TEX、REACH、そしてTPU対PVC
工場のISO証明書は生地の化学成分については一切証明しません。TPUおよびPVCのエアービーム素材には、別途化学的安全性要件が存在します。工場のQMS(品質管理システム)では、樹脂バッチに規制フタル酸エステルが含まれているかどうかはわかりません。スキャンしたPDF一つではなく、ロットトレーサビリティを伴う生地ミルの認証が必要です。.
-
- OEKO-TEX Standard 100: 有効期間は12カ月です。製品クラスが屋外用生地、すなわちクラスIVをカバーしていることを確認してください。「有効期限切れ」や「更新待ち」の状態は、そのミルが今年再監査されていないことを意味します。.
- REACH準拠: REACHは規制であり、認証ではありません。ミルのSVHC(懸念物質)試験報告書を請求し、PVC素材についてはREACH附属書XVIIの制限に従ったフタル酸エステル検査を実施してください。ロット固有の報告書がない場合は、税関による留保処分の原因となります。.
- ロットトレーサビリティ: 樹脂バッチから coated fabric roll(塗工生地ロール)、そして完成したテントに至るまでの書類履歴を提示させてください。米国の製品責任訴訟での防御はこの追跡可能性に依存します。ロットを追跡できない工場は、裁判所であなたを守ることができません。.
TPU対PVCの問いに対するコンプライアンス書類は、プレミアム価格に見合うものでなければなりません。TPUはPVCコーティングされたオックスフォード生地 대비 30–50%のコストプレミアムがありますが、米国小売市場ではより強い選択肢となります。大半のフタル酸エステル制限を回避でき、耐寒時の柔軟性にも優れています。もし工場がTPU価格を提示しながらTPU専用のミル認証書を提出できない場合は、それは一日の中で最初のレッドフラグです。.
Kelylandの提携工場は、出荷前に完全なQCドキュメントを提示できるようISO 9001:2015を維持しています。中核となるインフレータブルテントラインは、CE認証およびBSCI認証を保有する寧波および紹興の施設から生産されています。したがって、証明書と監査記録は両方共、 監査記録 工場引渡パッケージに含まれています。これが基本ラインです。それ未満の場合は、他の工場を探してください。.
現場視察:7つの重要チェックポイント
これら7つのチェックポイントをクリアした工場こそが、あなたの注文に値するのです。.
工場 floorsは、1ヶ月かける営業資料よりも1時間で多くのことを教えてくれます。これらのチェックポイントは、生地のロールからキャンパーがテントを膨らませる完成品に至るまでの、生産フロー全体をカバーしています。順番に歩いて確認してください。.
1. エアビーム溶接ステーション: 熱シールのムラ防止
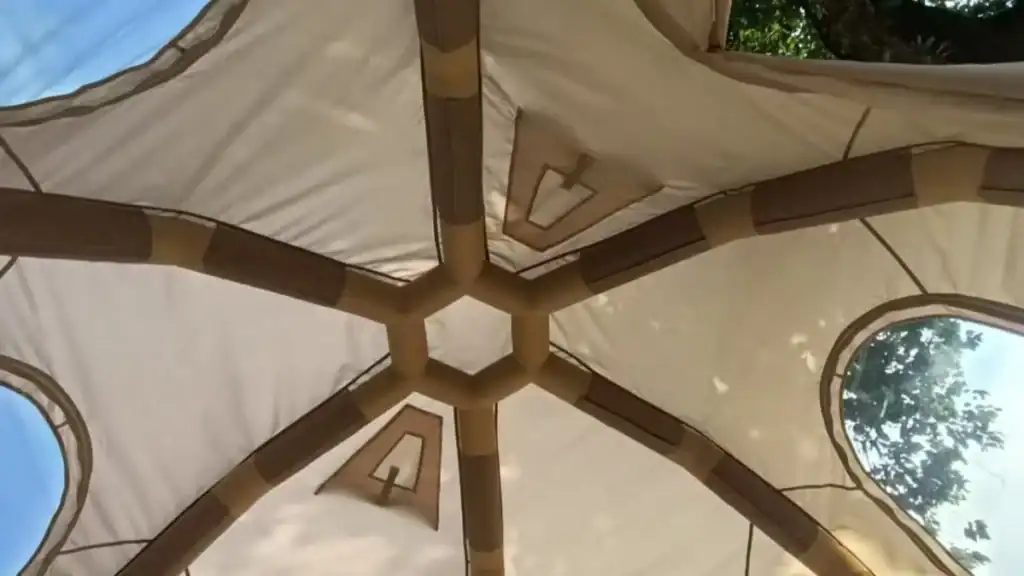
TPUエアビームは、ForsstromやMillerなどの認定ブランドの機械を用い、200℃以上のRFまたはホットエア溶接で接合する必要があります。ビームを接着剤で bonding している作業員が見られた場合は、その場で見学を打ち切ってください。glueで接合されたビームは約50回の膨張サイクル(週末キャンプを2ヶ月程度)で剥がれ落ちます。.
完成した溶接シームに沿って指を滑らせましょう。Raised edgesや bubbles がない、滑らかな手触りであるはずです。波打つような溶接線は、温度のムラや作業員の早とちりを示しています。.
2. 材料倉庫: ロット追跡可能性と保管状態
倉庫責任者に、現在のロットのTPU生地についてlot tagを提出させ、樹脂のロットから完成テントまでを追跡させてください。書面での追跡可能性がない場合は、立ち去ってください。ロット追跡性のない賠償請求は、始めから負けるケースです。.
保管状態を確認してください: TPUロールは太陽光や熱から遠ざけ、昇温管理された環境で床面上に保管されているか。高温多湿の倉庫で保管された生地は、裁断工程に入る前に劣化します。.
3. 組立ライン: エアバルブの気密テスト
マルチチャンバーテントには、各ビームを隔離し、1つの puncture が構造全体を崩さないようするバルブが必要です。ライン上での各チャンバーのテスト手順を観察し、サイズバリエーションごとに記録された膨張/収縮サイクル時間の書面を求めてください。オーバーランディングテントの目標は3分以内です。記録がないということはプロセス管理ができていないことを意味し、ピッチ時間が製品主張と一致している証拠になりません。.
4. シーム防水加工: PUテープの剥離テスト
シームテープが雨で剥がれてしまうようでは、5000mmという静水圧数値は無意味です。基準となる ASTM D751 による peel strength は 2.5 N/mm 以上です。大半の未選別工場は生地はテストしてもシームはテストしません——フィールドでの漏水が起きる正是しくその場所です。.
実演を見せてください。.
商談を破綻させるレッドフラグ行動
これら3つの質問を避ける工場は、あなたの発注後に不利な事実を隠蔽しようとしています。.
ツアーが始まって間もなく違和感を覚えます。エアビームのTPUフィルムの供給メーカーを尋ねると、販売マネージャーは突然天井の細部に関心を示し始めます。その後「複数の業者から仕入れている」と言いながらも、具体的な名前は挙げてきません。これで私の監査は終了です。.
トレース性は樹脂バッチから始まります。TPUフィルムの供給メーカー、シームテープのサプライヤー、バルブ鋳造工場さえ名乗れない工場は、テントのコンテナが漏水して返品された際に、根本原因を特定できません。製品責任防護のため、およびASTM F2374準拠が米国小売契約条件に含まれている場合には、樹脂バッチから完成品テントまでのロット追跡可能性が必須となります。.
-
- 要求すべきこと: TPUフィルムメーカー、糸ブランド、ジッパーメーカー、バルブ鋳造工場を明記した書面による下部請けサプライヤーリスト。真面目な工場は、自社QCがこの文書に依存しているため、常にこれを最新の状態に保っています。.
- 以下の場合はロットを拒否する: 「工場リストは機密」や「未準備」という対応は、価格照会ではなく、米国市場での展開において自ブランド名を載せる製品の材料を哪工場が生産したかを尋ねるものです。.
未較正の試験機器または記録の欠如
社内实验室に入り、まず静水圧試験機を確認してください。最後の12ヶ月以内に日付付き較正ステッカーが貼ってありますか?最後の実施日を記録したログもありますか?装置が博物館の展示品のように見えた場合、渡される仕様書は全て虚偽です。.
重要なのはシームテープ密着性を測定するASTM D751 Peel Strengthテストです。業界基準では合格ラインは2.5 N/mm以上とされています。多くの未審査工場はこのテストを完全に省略し、基材のみの試験しか行わないため、現場での漏水が数ヶ月後に発生します。要約ではなく詳細な試験報告書を確認してください。日付、作業者、機械ID、サンプルIDが含まれていない場合は、テストが実施されなかった証拠です。.
プロトタイプスケジュールなしのカスタマイズ過度な約束
全ての空気入りテント工場はカスタムカラーやロゴ印刷に「はい」と答えます。危険な「はい」は新しいエアビームチャンネル配置やバルブ位置の変更を依頼した時に現れます。これらの変更は 溶接角度, 、圧力分布、そして加圧順序に影響を与えます。30日で納品すると言いつつプロトタイプマイルストーンを提案しない工場は、失敗する生産ロットを用意しているようなものです。.
経験豊富なサプライヤーの作業モデルは以下の通りです:設計確定、3Dモックアップ、プロトタイプ溶接、加圧保持テスト、その後 量産前サンプル. 。工場はこれらのステップを質問される前に進んで説明すべきです。もし1通のメールで全てを約束しながらも、工場でForsstromやMillerのような溶接機械のブランドを見せない場合は離れてください。本物のTPUエアビームは200°C以上のRFまたは熱風溶接が必要であり、接着剤接着ではありません(接着剤は約50回の膨張サイクルで剥がれます)。.
Kelylandネットワークへのアクセス:当社ISO認証工場が提供する価値
ISO証書はシームを密閉しません。.
証明書がたくさんあっても、それが工場がある日の監査に合格しただけであることを示すだけで、樹脂バッチから完成品テントまでのロット追跡が可能かどうかや、全てのエアビームが梱包前に 24~48時間の加圧保持 されているかまでは教えてくれません。この違いが、最初のコンテナが店頭で販売可能な状態で届くのか、それとも保証請求として返品されるのかを決定します。.
Kelyland Outdoorsは17の主要戦略工場と200以上の安定した製造パートナーと提携しており、その多くはISO 9001:2015認証を保有しています。年間100万ユニットを生産しています。寧波・浙江に拠点を置くキャンプ用テント・タープパートナーは、年間80万ユニットの生産能力を持ち、CE、BSCI、ISO 9001認証をライン全体で取得しています。.
真のパートナー工場があなたに見せるべきもの
いかなる工場でも、完全無欠な見本品を作ることは可能です。重要なのは、同じ仕様を量産時にも維持できるかどうかです。Kelylandのパートナーネットワークは、選択されたアイテムでMOQが50~100個から、標準的な30~45日の生産リードタイム、そして段階ごとの検査レポート(ご要望に応じて提供可)でこれ裏付けます。.
-
- 生産管理: 溶接工程では200°Cを超えるRFまたは熱風装置を使用しなければなりません。TPUエアビームに接着剤のみで組み立てる工場は、約50回の膨張サイクル以内に層間剥離を起こすことになります。.
- 素材トレーサビリティ: 生地の品質証明書およびロット記録の提出を求めてください。プレミアムモデルのTPU生地は厚さ0.7mm~1.0mm、シーマタッピングはASTM D751の剥離試験で2.5 N/mm以上で合格する必要があります。 耐水圧定格 という規格は、シーマタッピングの付着強度がASTM D751剥離試験で2.5 N/mm以上であることを満たして初めて意味を持ちます。.
- 検査体制: 完成したインフレータブルテントはすべて、24~48時間の加圧保持を伴う100%膨張試験を通らなければなりません。空気漏れが3%を超えている場合は輸送の問題ではなく、バルブまたはシームの不良を示しています。.
Kelylandが「分からない」を排除する方法
Kelylandチームは、需要収集とデザインから始まり、素材調達、品質管理、包装デザイン、出荷前検査に至るまでの10ステップのプロセスを管理します。継続購入者様には支払い条件の交渉も可能です。新規注文がUS$3,000以上の場合、ポリシーは30%のデポジット、残り70%を出荷前に決済となります。.
このような運用体制が、Ace HardwareやLucidなどのグローバル小売業者がKelylandを通じて長期的なプログラムを運営している理由です。工場との関係はすでに精査され、書類はファイルに保存され、あなたのPOを担当する担当者は生産現場に直接アクセスできます。あなたの役割はサプライヤーを確認すること、彼らの役割は工場が予想外の事態を引き起こさないことを保証することです。.
結論
上記の7つのチェックポイントは、現場の厳しい条件に耐えられるインフレータブルテントを構築する工場と、返品待ちの製品を生み出す組立ラインを分け隔てます。特定された RF溶接 機械、ロット追跡可能なTPUロール、そして完了済みの24~48時間加圧保持ログは、壁に掲げられたいかなる証明書よりも多くのことを教えてくれます。接着剤によるシームは約50回の膨張サイクル後に剥がれ落ちます — POラインを確定する前にチェックリストを実行してください。.
-
- RFまたは200°Cを超える熱風溶接が必須です。接着剤による結合は約50回の膨張サイクル以内に層間剥離します。.
- ASTM D751の継目テープの付着強度は、5000mmの静水圧ヘッド仕様を意味のあるものとするためには2.5 N/mmを超えていなければなりません。.
- 充气および排気時間の記録を文書で要求してください。オーバーランディングテントは3分以内に設営できるべきです。.
- 24〜48時間の圧力保持 tests で、空気漏れが3%未満であることを求めます。これが一覧の通過/不合格の基準となります。.
次のサプライヤーとの電話の前にこのリストを机に置いておきましょう。溶接機のブランド名、サブサプライヤーの名前、そしてASTM D751試験報告書を求め、その後で充气記録を自身で確認してください。ISO 9001:2015認証を受けた工場ネットワークがこれらのチェックをどのように文書化しているかを見るには、Kelyland Outdoorsのプロダクトページを閲覧してください。ダイヤルする前に2.5 N/mmの剥離強度と3分以内の充气目標値を書き留めてください。どちらの数値についても躊躇する工場は、あなたの注文に対応する準備ができていません。.
よくある質問
TPUエアビームのRF溶接とホットエアー溶接の違いは何ですか?
RF溶接は無線周波数によってTPU素材を溶着し気密性の高いシームを実現し、一方、ホットエア溶接は熱風と圧力を使ってテープや素材を溶かします。TPUエアービームにはRF溶接が適しています。大量生産前に溶接方法を確認し、シームサンプルを検査してください。.
注文前にinflatableテントの生地がhydrostatic head ratingの基準を満たしているかどうかをどのように確認できますか?
ISO 811に基づく実験室レポートを工場に求め、検査時に数値を確認してください。自社テスターで評価値が示された場合は、較正記録を確認し、サンプルの水柱圧テストを実施します。生地承認前に試験証明書と較正記録を必ず請求してください。.
米国へテントを輸出する際に工場が取得すべき認証は何ですか?
テントには米国での単一必須認証はありませんが、米国の輸入業者の多くはISO 9001とCPAI-84防火仕様の生地を求めています。塗料などについてはProp 65適合性を、電気部品がある場合はUL/ETL認証も確認してください。発注前には文書による認証書類の提出を受けるようにしてください。.
工場検査済みのテントの、現実的な膨張・収縮時間は?
一般的なファミリー用インフレータブルテントでは、電動ポンプを使用した場合の実際の風入れは3〜5分、バルブを全開にした場合の風抜きは2〜4分です。手動ポンプやグラマピング仕様のモデルは所要時間が長くなるため、ご確認ください。輸入される正確なSKUの所要時間は必ず確認してください。.
工場監査時に下請サプライヤー名の開示を求められる理由は何ですか?
サブサプライヤーの名前が、工場が実際にTPUコーティング、溶接フィルム、バルブ、生地染色を掌握しているか、それとも不明な来源から購入しているかを明らかにします。工場がサブサプライヤーを明かすのを拒む場合は注意してください。サプライヤー開示をチェックリストに追加しましょう。.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語