 Ir para o conteúdo

A reparação de vazamento em válvulas de barracas infláveis geralmente começa com o suspeito equivocado. Guias de campo apontam para o núcleo da válvula e o O-ring, e essas peças realmente causam cerca de 80% dos vazamentos — mas um comprador que perdeu um pedido de $50K descobriu o verdadeiro culpado na solda HF ao redor do flange da válvula. A amostra de pré-produção passou em todas as verificações; a produção em massa vazou após três ciclos de dobramento. A solda media 18 mm em vez dos 20 mm especificados na aprovação da amostra, uma lacuna na tolerância de qualidade que nenhuma substituição de núcleo resolverá.
Reparo em campo e controle de qualidade da fábrica são dois problemas diferentes. O procedimento de cinco etapas resolve os 80% dos vazamentos causados por detritos, O-rings ressecados e núcleos frouxos. As especificações do RFQ — largura mínima de solda do flange de 20 mm, teste de dobra com 100 ciclos sem queda de pressão e relatório de teste de perda de pressão por lote — evitam que um defeito recorrente de solda chegue ao seu armazém. A inspeção visual não detecta microtrincas. Exija os dados de teste.
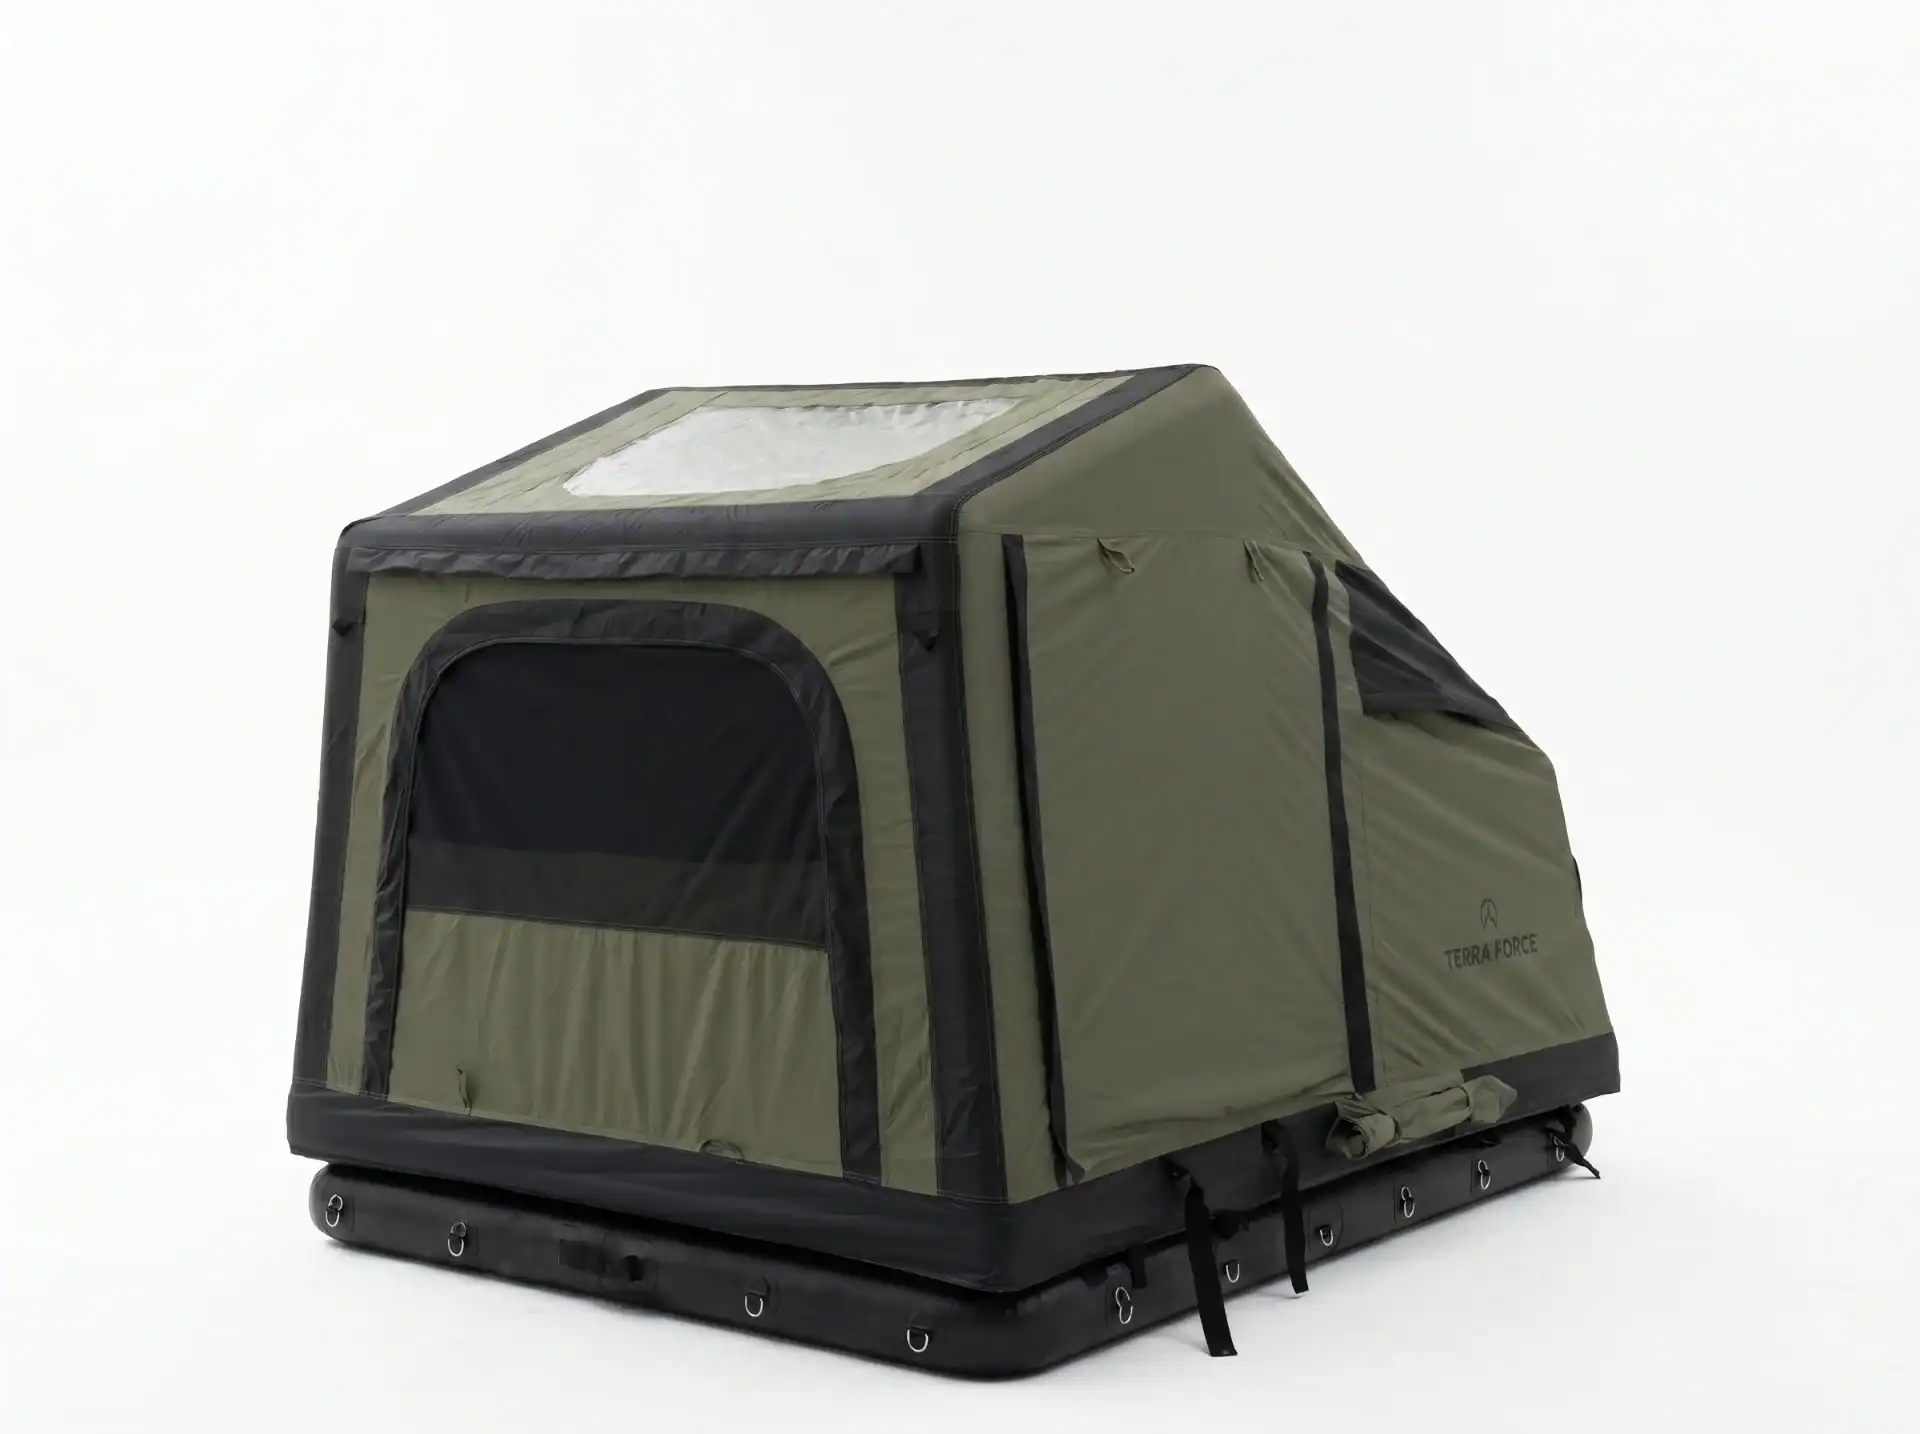
Por que Válvulas de Barracas Infláveis Vazam: Falhas em Soldas, O-rings e Roscas
80% dos vazamentos de válvulas em campo são corrigidos pela limpeza ou substituição do O-ring.
Uma barraca inflável que perde ar na válvula geralmente não está com falha no núcleo da válvula. Cerca de 80% dos vazamentos em campo são resolvidos com a limpeza ou substituição do O-ring. Os 20% restantes vêm de microtrincas na solda de alta frequência (HF) ao redor do flange da válvula — um defeito que a inspeção visual frequentemente não detecta.
O Verdadeiro Culpado: Microtrincas na Solda HF
Dobras acentuadas no rebordo da válvula, criadas quando a tenda é dobrada para a sua bolsa de armazenamento, sobrecarregam a solda por alta frequência e provocam microfissuras. Estas fissuras causam pequenas fugas que pioram a cada montagem. Um teste com sabão a 1,5 vezes a pressão de trabalho nominal deteta-as; uma simples inspeção visual não.
Este é um defeito de fabrico, não um problema de desgaste em campo. Na fábrica central de tendas da Kelyland em Ningbo, o padrão exige uma largura mínima de 20 mm para a solda do rebordo e um teste de 100 ciclos de dobragem sem queda de pressão antes do envio. Poucas marcas consumeristas publicitam esta especificação, mas ela determina se as válvulas resistem ao armazenamento, transporte e montagens repetidas.
Falhas no núcleo da válvula: detritos, O-rings e rosca danificada
Areia e detritos obstruem o núcleo de via única, o O-ring seca e racha, e as roscas da mangueira da bomba danificam-se por aperto incorreto. Cada falha apresenta uma assinatura de fuga diferente. Antes de encomendar uma válvula nova, limpe o assento com álcool isopropílico e substitua o O-ring — este passo resolve a maioria das fugas intermitentes.
Comparação de tipos de válvula: Halkey-Roberts vs. Bayonet vs. Parafuso
-
- Halkey-Roberts: O-ring gasto ou detritos atrás do núcleo. Reparável em campo — limpe e substitua o núcleo ou o O-ring.
- Bayoneta: Colarilha rachado ou encaixe de travamento frouxo. Substitua o núcleo se o colarilha estiver intacto; um colarilha rachado necessita de reparação do rebordo.
- Parafuso: Roscas da mangueira da bomba danificadas. Reparável apenas se a solda do rebordo ainda estiver íntegra; caso contrário, a viga deve ser enviada de volta à fábrica.
Distinguir estas falhas é importante para o encaminhamento pós-venda. Um gestor da cadeia de abastecimento pode enviar O-rings e núcleos para o campo e resolver 80% das reclamações. Colarilhas com delaminação e rebordos rachados exigem solda por alta frequência na fábrica — nenhum kit de campo irá suportar.
Como Reparar uma Válvula de Barraca Inflável: Procedimento de Campo em 5 Etapas
A troca de um O-ring resolve 80% das fugas nas válvulas.
A maioria das fugas em válvulas de tendas insufláveis não resulta de um núcleo de válvula avariado. A areia acumula-se atrás do núcleo de via única, o O-ring seca ou a solda por alta frequência à volta do rebordo da válvula desenvolve microfissuras devido a dobras acentuadas durante o armazenamento. A solução depende de qual seja o problema. As válvulas Halkey-Roberts e do tipo bayonet partilham o mesmo procedimento de reparação em campo.
A sequência de reparo em campo em 5 etapas
-
- Etapa 1: Desinfle completamente e isole a viga.: Libere toda a pressão antes de fazer qualquer coisa. O ar aprisionado torce o assento da válvula e dificulta a remoção do núcleo. Em uma barraca de múltiplas vigas, marque a válvula que está vazando para não testar a viga errada.
- Etapa 2: Remova o núcleo da válvula e inspecione a solda da flange.: Use uma ferramenta de válvula ou alicate de bico fino para desapertar o núcleo. Sob luz forte, verifique a solda da flange quanto a trincas hairline irradiando a partir da borda. Uma solda de flange rachada não segurará um novo O-ring; pare e planeje a substituição da viga.
- Etapa 3: Limpe o assento da válvula com álcool isopropílico.: Limpe o assento com álcool isopropílico 99% em um pano que não solte fiapos. Remova areia, óleos e selante antigo. Depois, deixe secar completamente antes de remontar. Um assento limpo é o conserto mais barato para um vazamento intermitente.
- Etapa 4: Substitua ou lubrifique o O-ring; evite apertar em excesso.: Substitua pelo O-ring de tamanho exato para esse modelo de válvula, ou aplique uma fina camada de graxa de silicone se o anel antigo ainda manter sua forma. Assente o núcleo firmemente. Apertar em excesso danifica a rosca e transforma um reparo $2 em um problema $40.
- Etapa 5: Reinfle para 80% e faça o teste com água sabonosa.: Infle até cerca de 80% da pressão de trabalho e passe água sabonosa ao redor da válvula. As bolhas mostram o ponto exato do vazamento. Se bolhas formarem na solda da flange, pare. Nenhum selante para uso em campo consertará uma solda HF defeituosa.
Reparos de Colar Adesivo: A Regra das 24 Horas
Um colar folgado às vezes pode ser salvo com adesivo, mas apenas se a solda da flange em si estiver íntegra. O erro mais comum cometido pelos proprietários é infletir muito cedo. O ar sob pressão penetra na linha de união não curada, separa o adesivo e o reparo falha dentro de horas. Aguarde 24 horas e, em seguida, execute o mesmo teste com água sabonosa antes de confiar no resultado.
As fábricas parceiras da Kelyland Outdoors fazem o teste com água sabonosa em cada válvula de barraca inflável a 1,5x a pressão de trabalho nominal antes do envio, e o sistema de qualidade ISO 9001:2015 documenta os resultados da inspeção em todas as etapas da produção. Esse nível de controle de qualidade é o motivo pelo qual a substituição de um O-ring em campo funciona conforme o esperado. Sem ele, o verdadeiro modo de falha — uma solda de flange trincada — é enviada aos seus clientes.
Substituição de Válvula: Corte, Solda HF e Quando Devolver à Fábrica
Uma solda de flange trincada não pode ser reparada em campo.
Trincas em formato de linha (hairline) irradiando da flange da válvula, descolamento do tecido ao redor do colar ou um colar que gira livremente dentro da estrutura apontam para a mesma conclusão: a estrutura do air-beam está comprometida. Uma troca de O-ring ou uma nova válvula interna não irá conter esses vazamentos, pois a falha ocorre na solda em si, não no mecanismo da válvula.
Reparação em Campo vs. Válvula Interna vs. Solda HF de Fábrica
-
-
- Limpar e substituir o O-ring: Resolve aproximadamente 80% dos vazamentos em campo quando a solda da flange está íntegra. Um O-ring de tamanho correto pode durar anos.
- Substituir a válvula interna: Funciona para núcleo danificado ou rosca desgastada, mas apenas se a solda do colar ainda resistir à pressão. Confirme com o teste de sabão antes de confiar nele.
- Solda por alta frequência na fábrica: Obrigatório para flange trincado, delaminação ou colar giratório. Isso significa cortar a flange antiga, soldar uma nova e fazer teste de pressão no feixe.
-
Quando a solda da flange falha, o único reparo duradouro é cortar o conjunto da válvula antigo, soldar uma flange nova na película do feixe e realizar teste de decaimento de pressão. Uma inspeção visual não detectará as microtrincas que causaram o vazamento — elas se abrem sob pressão e se fecham quando desinflado. É por isso que o teste de sabão de controle de qualidade na fábrica a 1,5x a pressão de trabalho nominal não é um luxo; é o limiar de aceitação.
Especificações da RFQ para Evitar Recorrência
-
- Weld width: Especifique uma largura mínima de solda da flange de 20 mm. Soldas mais estreitas trinçam quando a barraca é dobrada na bolsa de transporte.
- Teste de dobra: Exija um teste de dobra de 100 ciclos com queda zero de pressão. Isso simula armazenamento, transporte e montagem repetida.
- Evidências de QC: Exija um relatório de teste de decaimento de pressão por lote, não uma verificação visual. O relatório comprova que todas as válvulas mantiveram a pressão antes da embalagem.
A Kelyland Outdoors coordena a produção entre 17 fábricas estratégicas principais e mais de 200 parceiros de fabricação, a maioria certificada pela ISO 9001:2015. Anote a largura de solda de 20 mm, o teste de dobra de 100 ciclos e o teste de sabão de pressão a 1,5x no contrato de OEM/ODM antes da aprovação das amostras, e os vazamentos nas válvulas deixarão de ser um problema pós-venda.
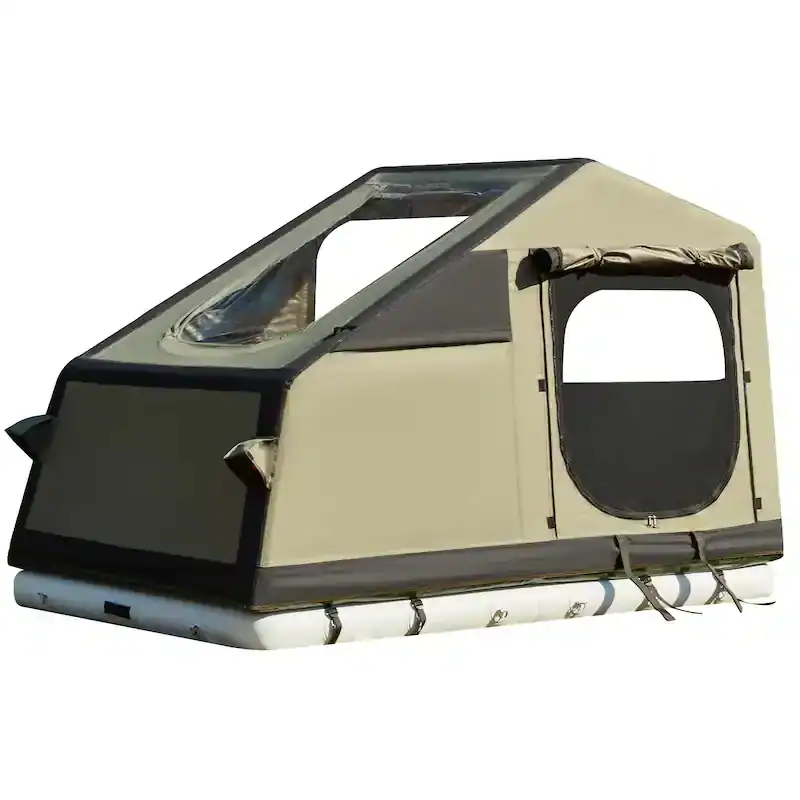
Fornecimento de Barracas Infláveis com Válvulas à Prova de Vazamento: Especificações RFQ
A inspeção visual ignora microtrincas.
Uma RFQ para válvula de barraca inflável não é sobre o núcleo da válvula. É sobre a solda da flange. Uma largura mínima de solda de 20 mm e um teste de dobra de 100 ciclos com queda zero de pressão são os limiares que separam válvulas que sobrevivem ao transporte daquelas que falham em campo.
Lista de Verificação da RFQ: 5 Especificações de Válvula para Incluir no Contrato
-
- Material da flange: Deve ser igual ao filme da viga. Compostos de TPU desiguais expandem em taxas diferentes sob calor, e a solda se rompe durante o transporte.
- Weld width: Mínimo de 20 mm na junção do rebordo com a viga. Soldas mais estreitas rasgam sob ciclos repetidos de inflação.
- Teste de dobra: Teste de dobra de 100 ciclos com queda zero de pressão. Simula o armazenamento em bolsa de transporte e a configuração repetida — onde as microtrincas começam.
- Kit de válvula de reposição: Enviado com todo pedido. A substituição em campo sem cortar a viga exige núcleo, anel de vedação e colar correspondentes.
- Relatório de teste: Teste de decréscimo de pressão para cada lote. Um relatório de amostra não prova nada; registros em nível de lote provam que o processo foi mantido.
É nesse último ponto que os fornecedores ficam vagos. Inspeção visual captura defeitos grossos, mas microtrincas só se abrem sob pressão de ar. O relatório do teste de decréscimo de pressão documenta que cada viga manteve a pressão pela duração especificada, não apenas a que o representante escolheu. Esta é a diferença entre uma fábrica que testa e uma que apenas afirma.
Evidência de Controle de Qualidade da Fábrica para Exigir
Peça o relatório do teste de decréscimo de pressão antes de aprovar o lote. A fábrica também deve testar cada válvula com água sabonética a 1,5x a pressão de trabalho nominal antes da embalagem. Se um fornecedor disser ‘fazemos inspeção visual 100%’, esse não é o mesmo padrão. Ele não detecta as trincas finas que aparecem após as tendas serem dobradas e acondicionadas para envio.
Seleção de Fornecedor: Verifique Primeiro a Soldagem HF
A capacidade de soldagem HF é o primeiro filtro. Uma fábrica que apenas costura ou cola rebordos não consegue entregar a largura de solda de 20 mm que você está especificando — e não admitirá isso na primeira ligação. Confirme a capacidade de soldagem HF, Compatibilidade de materiais TPU/PVC, e a cadeia de suprimentos de válvulas antes de discutir o preço. Em seguida, negocie as quantidades mínimas de pedido e o prazo de produção.
A rede da Kelyland inclui uma fábrica de tendas de camping em Ningbo que produz 800.000 unidades por ano, com certificações CE, BSCI e ISO 9001, além de uma unidade de colchonetes infláveis em Xiangyang com capacidade anual de 2,5 milhões de unidades. As tendas infláveis personalizadas começam a partir de 50-100 peças, com um prazo padrão de produção de 30-45 dias. Feche o projeto da válvula logo no início; esse prazo pressupõe nenhuma retrabalho.
Conclusão
Pular as especificações do RFQ não reduz o custo — apenas o posterga. Uma solda de flange trincada, não detectada no teste de pressão 1,5x, aparece depois como um vazamento em campo, e a conta de reparo é muito maior do que o conserto da junta tórica $20. A janela de produção de 30-45 dias não para enquanto você busca relatórios de teste faltantes; cada semana de indecisão aproxima a entrega da temporada de varejo.
-
- Uma troca de junta tórica corrige 80% de vazamentos de válvula em campo, mas apenas quando a solda da flange está íntegra.
- Exija um relatório de teste de despressurização e evidência de teste com sabão 1,5x antes de aprovar um lote.
- Especifique uma largura mínima de solda de 20 mm e um teste de dobra de 100 ciclos no RFQ.
- Reparos em campo não resolvem uma solda de flange trincada; essa falha exige soldagem HF na fábrica.
Revise sua folha de especificação de válvula atual contra esses parâmetros antes de fechar o próximo pedido de produção. Se um fornecedor não consegue fornecer um relatório de teste de despressurização ou um kit de válvulas sobressalentes no pedido mínimo cotado, esse risco reverte diretamente sobre sua margem de lucro. Solicite à Kelyland uma amostra de tenda inflável com flange de válvula testada a 1,5x da pressão e uma cotação personalizada que inclua kits de válvulas sobressalentes.
Perguntas frequentes
Why does my inflatable tent lose air at the valve?
Um O-ring desgastado, detritos ou uma solda de flange rachada são as causas habituais. Comece por inspecionar o O-ring e limpar o assento da válvula antes de considerar um reparo de fábrica. Se a flange estiver rachada, interrompa os reparos em campo e entre em contacto com a fábrica.
Posso substituir uma válvula de barraca inflável sem cortar o tubo?
Apenas o núcleo e a vedação são reparáveis em campo; uma flange defeituosa exige solda em fábrica. Se a flange estiver intacta, é possível substituir o núcleo ou a junta tórica sem cortar a viga. Flanges trincadas requerem solda por alta frequência em fábrica, não sendo adequadas para reparo em campo.
Que tipo de válvula as tendas infláveis utilizam?
A maioria utiliza válvulas de sentido único tipo Halkey-Roberts ou de gancho, com colarinho rosqueado para bomba. Válvulas de parafuso são menos comuns, mas aparecem em algumas vigas TPU premium. Verifique o tipo de colarinho antes de solicitar peças sobresselentes.
Qual é a duração de um reparo de válvula?
Uma substituição de anel O pode durar anos; uma reparação de colar soldado deve ser testada sob pressão antes de ser confiada. Uma troca adequada de anel O restaura a válvula a uma condição quase nova. Teste sob pressão após qualquer reparo antes de confiar na válvula em campo.
Como localizar um vazamento lento na válvula de uma barraca inflável?
Infle até a pressão 80% e aplique água sabonete ao redor da válvula; as bolhas identificam o ponto exato do vazamento. Para um vazamento muito lento, adicione uma gota de solução de sabão diretamente no ponto marcado. Marque o local do vazamento antes da desmontagem para não perdê-lo.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語