 跳到内容

Производство инфляционных палаток на воздушных балках — это первый контрольный пункт, который покупатели должны утвердить перед выбором поставщика, бюджета или производственного слота. Покупатель из Мельбурна столкнулся с провисанием и утечкой заказа на $50,000, потому что предсерийный образец соответствовал чертежам, но при массовом производстве использовали более тонкий ламинат. Те же чертежи, другой материал. Это классический режим отказа производство пневматических балок для надувных палаток, где утверждение образца проверяет внешний вид, а не долговременную герметичность, а спецификация материала завода незаметно меняется от партии к партии.
Чаще всего причиной является снижение качества материала. Высококачественные балки изготавливаются из 0,5–0,7-мм TPU-ламината, тогда как бюджетные версии переходят на 0,3-мм ПВХ, который размягчается на жаре и со временем теряет давление разрыва. RF-сварка сплавляет ламинат в водонепроницаемый шов; термосварка использует соединение при более низкой температуре, которое разделяется после многократных циклов накачки. Завод, который не может указать толщину ламината и метод сварки в технической карте, не готов к вашим объемам.
Размещение клапана — это третий пункт в чеклисте менеджера по цепочке поставок. Неудачно размещенный односторонний клапан создает точку напряжения и замедляет накачку; двухходовой клапан с надежным фланцем демонстрирует гораздо лучшую стойкость в течение многих лет эксплуатации. Впишите допуски качества в контракт: прочность шва на отрыв, толщина ламината и задокументированный тест на давление разрыва с фиксацией утечки на каждой готовой балке. Требуйте от любого поставщика не менее 0,5 мм TPU, RF-сварные швы и данные испытаний давления на уровне партии — эти три показателя расскажут вам больше, чем любые убедительные речи менеджера по продажам.
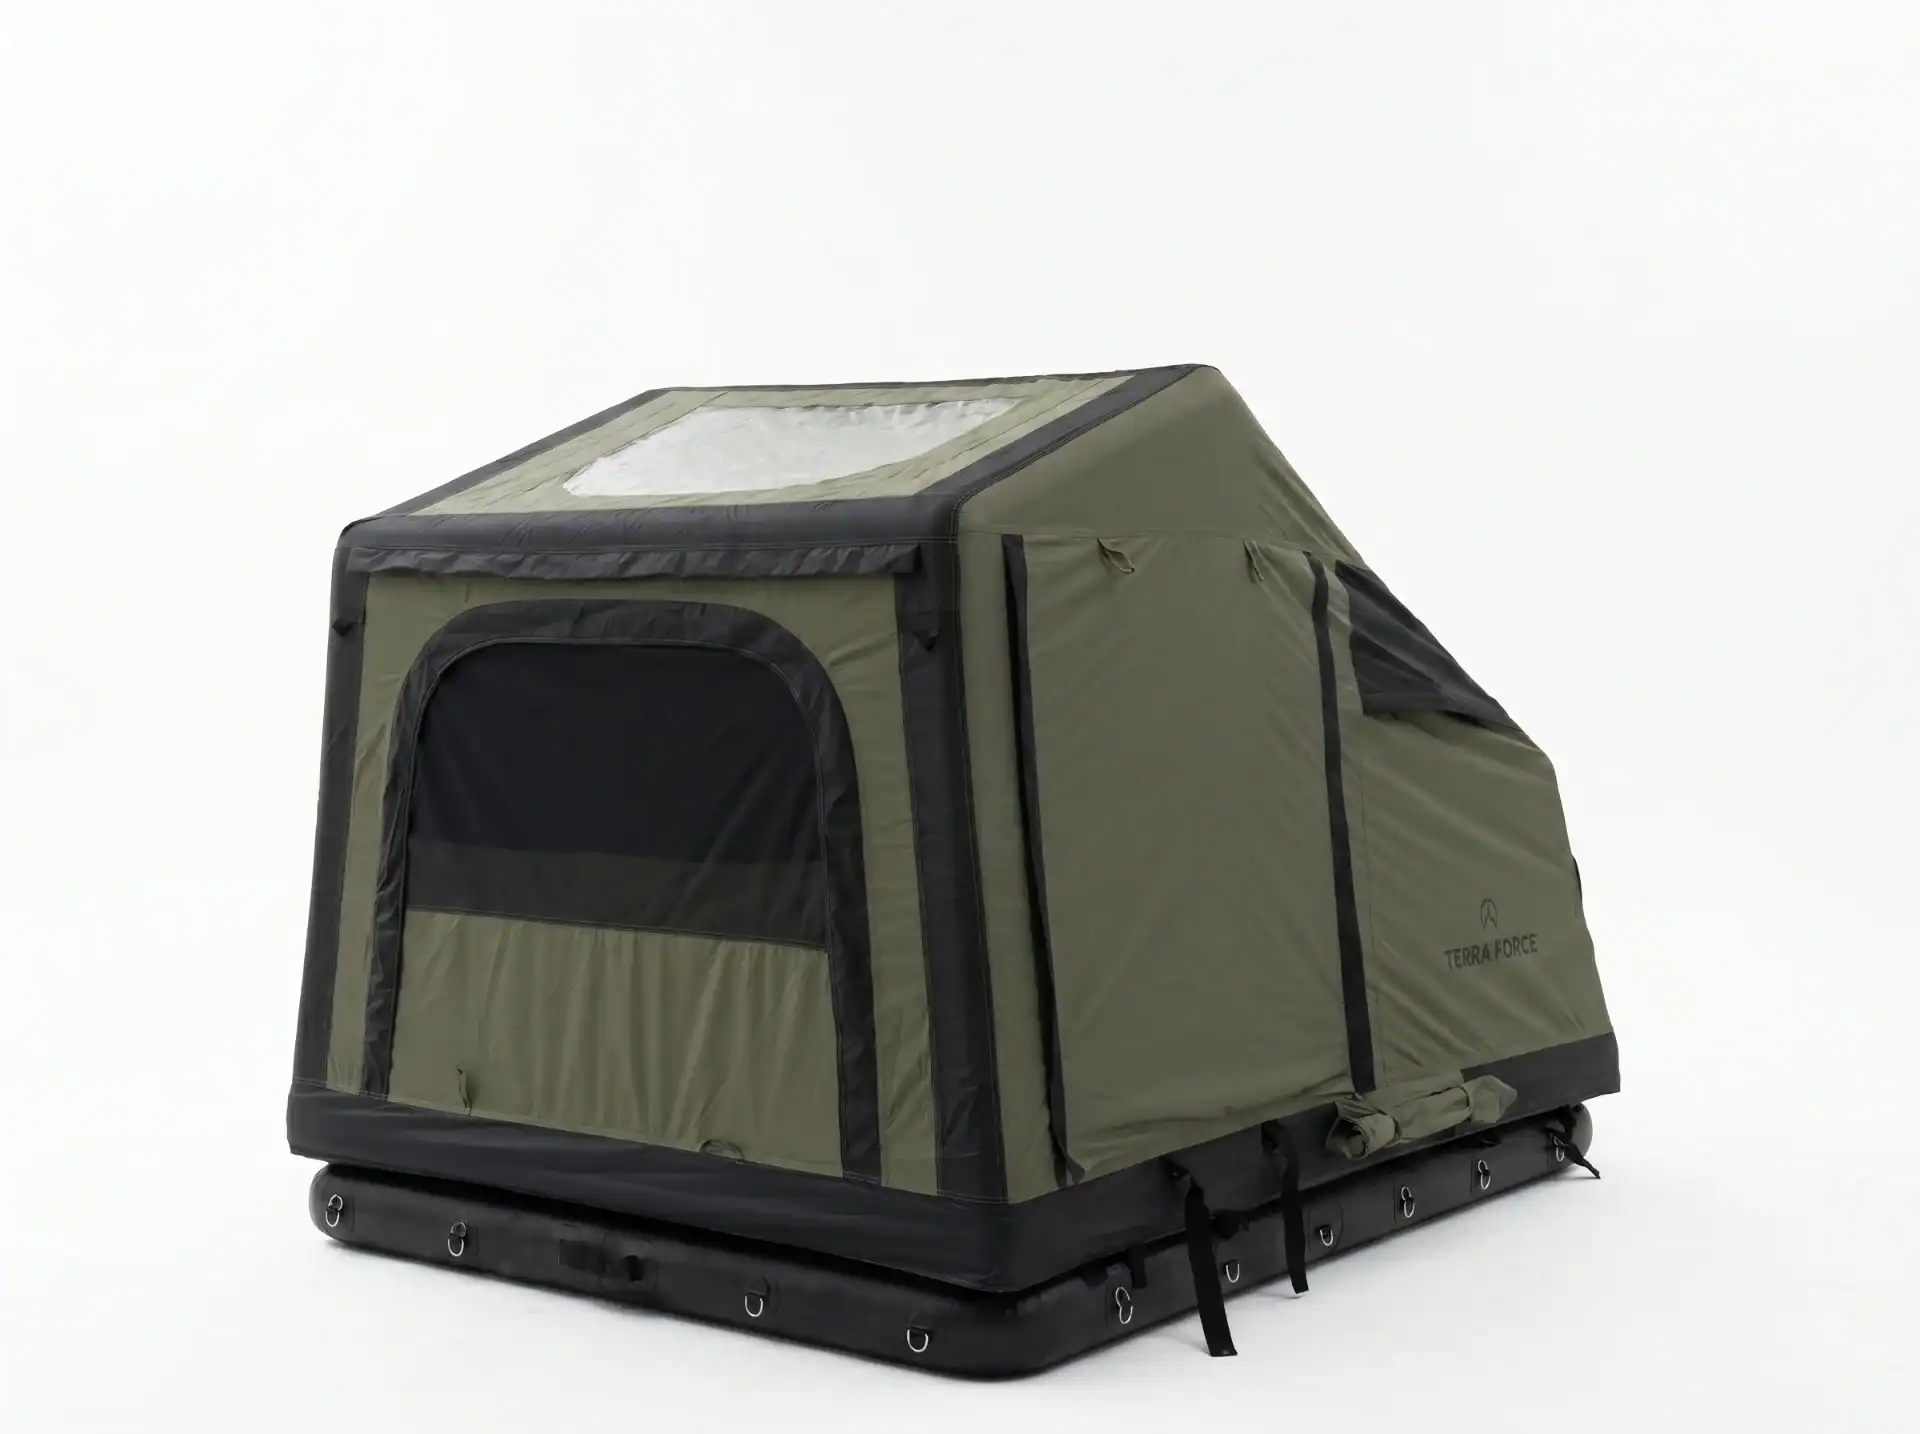
Сырье для воздушных балок
Разница в 0,2 мм между 0,3-мм ПВХ и 0,5-мм TPU определяет, переживет ли балка свой второй сезон.
Отказ воздушных балок редко начинается со шва. Он начинается со спецификации сырья. Покупатели, которые игнорируют вопрос о ламинате на этапе отбора образцов, часто обнаруживают, что согласованная бюджетная цена подразумевала использование более тонкой пленки, чем образец, который они подписали.
TPU и ПВХ ламинаты
Разделение в отрасли простое: балки для высококлассных палаток изготавливаются из 0,5-0,7 мм TPU ламинатов, тогда как бюджетные модели используют ПВХ толщиной 0,3 мм. Разница в толщине пленки напрямую влияет на устойчивость к раздуву, гибкость при низких температурах и долговечность плавиково-частотных швов.
TPU устойчив к гидролизу, сохраняет эластичность ниже нуля и сваривается в однородный шов под действием радиочастотной энергии. ПВХ выполняет ту же функцию при меньшей стоимости, но миграция пластификаторов со временем делает пленку жесткой и снижает прочность шва. Линейка надувных матрасов Kelyland, производимая в Сяньяне с сертификатами CE, ETL и ISO 9001, использует стойкие к проколам материалы толщиной 0,4–0,6 мм — это практический базовый уровень для долговечной надувной конструкции.
-
- TPU: Пленка 0,5–0,7 мм для премиальных палаток. Превосходная стойкость к растрескиванию на холоде, высокая прочность на разрыв и более чистые радиочастотные сварные швы.
- ПВХ: Пленка 0,3 мм для бюджетных моделей. Приемлемо для одноразового сезонного использования, но уязвимо к напряженным трещинам в местах швов и потеря гибкости ниже 0°C.
- Проверка: Запрашивайте замеры толщины готового баллона. Толщина исходной пленки может соответствовать норме, тогда как готовый ламинированный продукт оказывается тоньше.
Плотность ткани и деней
Ламинат удерживает воздух; базовая ткань воспринимает механические нагрузки. Ткань для воздушных баллонов обычно изготавливается из полиэстера или нейлона, причем деней определяет стойкость к проколам. Чем выше деней, тем тяжелее ткань и прочнее баллон, но также увеличивается вес в упаковке и стоимость.
Базовая ткань 600D находится в практическом среднем диапазоне для конструкций воздушных баллонов. Если показатель ниже, независимо от спецификаций пленки, стоит усомниться в качестве баллона. 17 ключевых стратегических заводов Kelyland работают в системе менеджмента качества ISO 9001:2015, а партнеры по производству кемпинговых и глампинг-палаток в Нинбо и Шаосине обладают годовым объемом производства, достаточным для контроля качества материалов при крупных партиях.
Запрашивайте у завода точные параметры конструкции баллона: плотность базовой ткани в денях, толщину пленки и готовый вес на квадратный метр. Надежный поставщик указывает эти цифры в спецификации. Поставщик, который называет только ‘TPU’ или ‘PVC’ без указания толщины пленки, показывает, что сам не контролирует этот параметр.
| Тип материала | Типичная толщина | Key Properties | Лучшее применение | Ценовой сегмент |
|---|---|---|---|---|
| TPU-ламинат | 0,5–0,7 мм | Высокая прочность на разрыв, стойкость к проколам, отличная гибкость при низких температурах | Премиальные надувные палатки, глампинговые воздушные баллоны, высоконапорные конструкции | Более высокая стоимость |
| ПВХ-ламинат | 0,3–0,5 мм | Хорошая жёсткость и герметичность, lower cost, но может стать хрупким на холоде и склонен к раздуву на тонких слоях | Бюджетные надувные палатки, базовые воздушные баллоны, сезонные товары краткосрочного использования | Более низкая цена |
| Ткань с добавлением ТПУ | 0,4–0,6 мм | Баланс прочности и веса, превосходная водонепроницаемость, устойчивость к УФ-излучению | Палатки среднего и высокого класса, воздушные баллоны, требующие многократного цикла накачивания | Средняя и высокая стоимость |
| Вес ткани | Основа из полиэстера или нейлона 150D–300D | Чем выше денер, тем выше устойчивость к истиранию и прочность швов; низкий денер снижает вес, но увеличивает риск разрыва | Оптимизация соотношения веса и прочности для треккинговых и семейных надувных палаток | Варьируется |
| Укрепляющий слой | Интегрированная сетка или армирующая ткань | Предотвращает удлинение балки, сохраняет форму под давлением, обеспечивает высокую размерную стабильность | Конструктивные надувные балки для больших палаток, туннельных палаток и высоконапорных воздушных каркасов | Увеличивает стоимость |
Резка и герметизация
ВЧ-сварка монолитно объединяет TPU в единую конструкцию.
Способ герметизации определяет: удержит ли надувную палатку давление в грозовой фронт или она сдуется посреди ночи. Для несущих воздушных балок ВЧ-сварка — единственный процесс, достойный спецификации. Разница между ВЧ-сваркой и термосваркой надувных балок проявляется на молекулярном уровне, а не только на поверхности.
Процесс RF-сварки
RF-сварка использует высокочастотную электромагнитную энергию для возбуждения полярных молекул внутри TPU, генерируя тепло изнутри материала. Два слоя плёнки сплавляются без клея или растворителей. В результате получается однородный шов без клеевого слоя, который может состариться, растрескаться или расслоиться. Нормативы прочности шва на отрыв устанавливаются поставщиком материала, и правильно настроенный RF-пресс стабильно их обеспечивает.
Поскольку тепло генерируется внутри материала, RF-сварка позволяет работать с плотными плёнками 0,5–0,7 мм, не перегревая внешнюю поверхность. Термосварка нагревает материал снаружи, что может истончить плёнку по краю и создать слабые места под давлением. Это ключевое отличие при внезапных разрывах.
Термосварка против склеивания
Настройка термосварки обходится дешевле, но она требует идеального контактного давления. Если температура панели отклоняется, получается либо холодная сварка, которая распадается, либо оплавленный край, который трескается. Склеивание — худший вариант для надувных палаток. Клеи твердеют при низких температурах, разрушаются под УФ-излучением и выделяют газы при производстве. Ничто из этого не приемлемо для частного бренда, рассчитывающего на повторные продажи.
Износостойкость воздушных баллонов из TPU и PVC также зависит от метода герметизации. Высококачественные надувные палатки используют TPU-плёнку 0,5–0,7 мм, тогда как бюджетные аналоги переходят на PVC толщиной 0,3 мм. Тонкий PVC-баллон можно качественно сварить RF-сваркой, но он быстро устанет и лопнет через несколько сезонов. Это не видно на образце — это видно в реальных условиях.
-
- Тип шва: Используют ли несущие баллоны RF-сварку со смонтированными фильерами или термосварку? Запросите фото процесса.
- Спецификация материала: Плёнка баллона — TPU толщиной 0,5–0,7 мм или PVC толщиной 0,3 мм? Проверьте образец штангенциркулем.
На фабриках-партнёрах Kelyland Outdoors RF-сварка выполняется как контролируемый производственный этап, и каждый загерметизированный шов проходит визуальный контроль перед сборкой. Это часть рутины ISO 9001:2015 во всей сети. Когда вы заказываете палатки с воздушными баллонами, запрашивайте лист параметров сварки фабрики — а не только финальный образец.
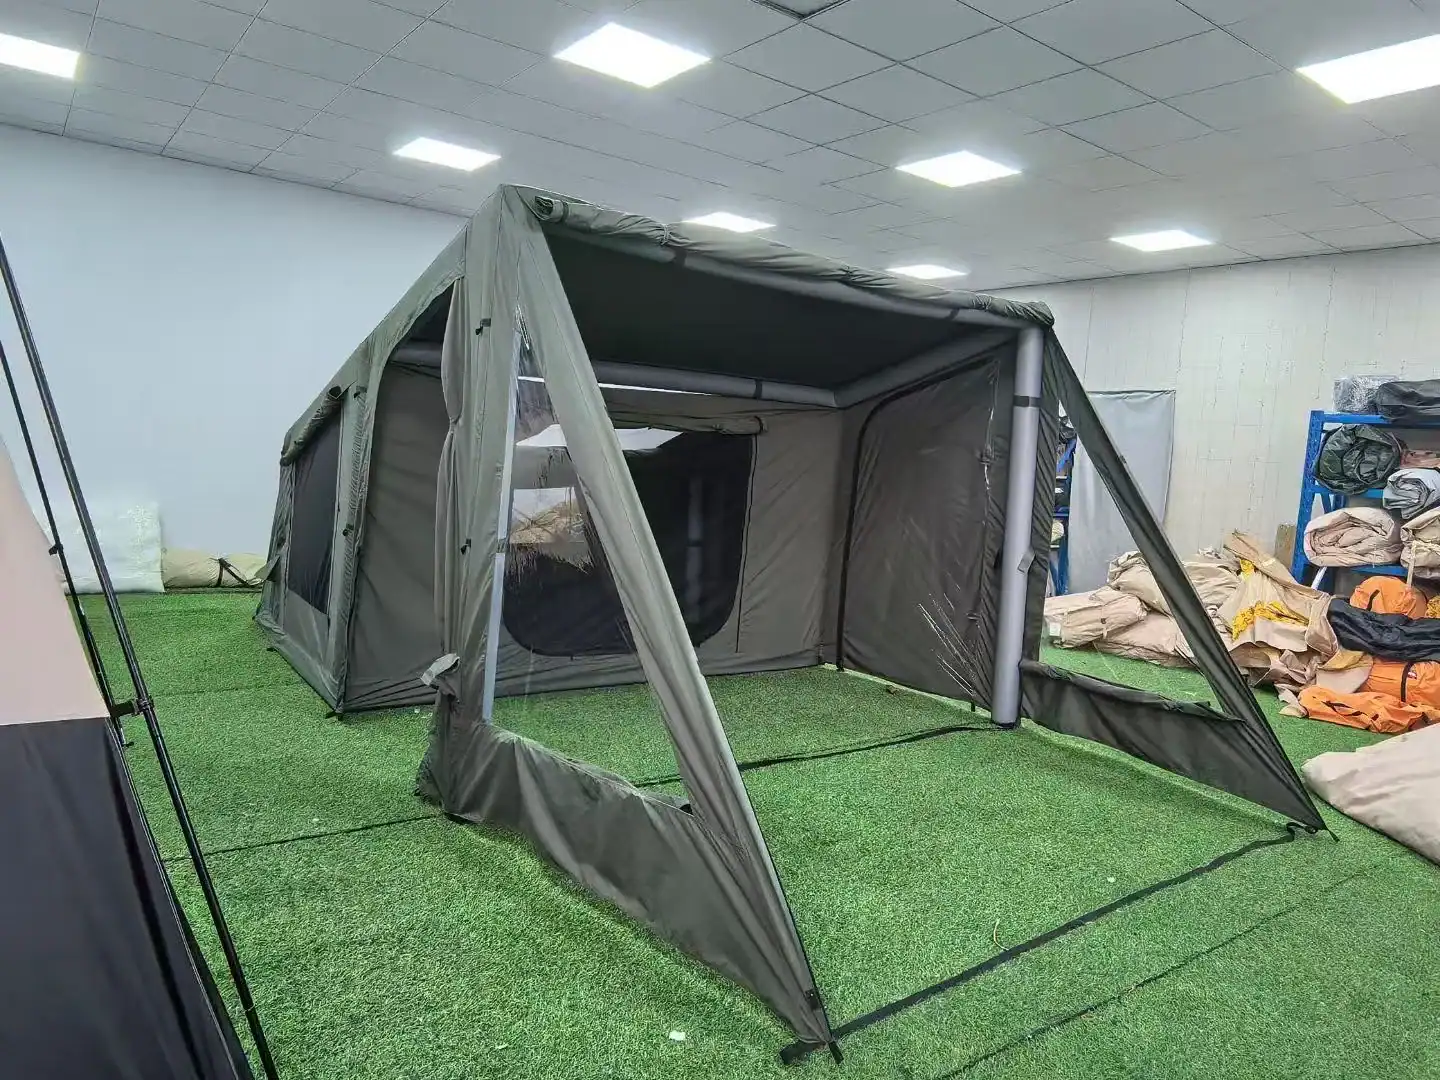
Установка клапанов
Фланец клапана — самое распространённое место утечки в надувных палатках.
Выбор между односторонним и двусторонним клапаном выглядит как удобство для пользователя. При производстве это решение надёжности. Односторонние клапаны имеют меньшее количество движущихся частей и надёжно герметизируются при обратном давлении. Двусторонние клапаны ускоряют стравливание воздуха, но каждая пружина, прокладка и резьбовая крышка создают потенциальный путь для утечки. При медленной утечке в одной секции надувного балка слабеет весь шатёр.
Односторонние клапаны: меньше путей для утечек
В одностороннем клапане используется заслонка, которая закрывается при изменении направления воздушного потока. Он чисто надувается насосом и медленно теряет давление, если заслонка плотно прилегает. Компенсация — скорость снятия: без двухстороннего порта приходится сворачивать палатку либо использовать отдельное отверстие для выпуска воздуха. Для небольшого трекингового шатра эта лишняя минута не критична. Для командного glamping-шатра это складывается в ощутимые затраты времени.
Двусторонние клапаны: скорость с конструкционными компромиссами
Двусторонние клапаны позволяют одному порту выполнять как надув, так и стравливание воздуха, что делает их практичным выбором для крупных надувных палаток. Однако есть конструкционный нюанс: большое отверстие нарушает целостность сварной поверхности балка, а фланец становится зоной концентрации напряжений. В премиальных балках вокруг клапана используется TPU толщиной 0,5–0,7 мм; бюджетные решения из ПВХ 0,3 мм могут разрушиться по фланцу при многократных циклах надува.
-
- Односторонний: Оптимально для небольших палаток и эпизодического использования. Простая герметизация, меньше путей утечки, медленнее стравливание.
- Двусторонний: Оптимально для крупных шатров и частого монтажа/демонтажа. Быстрый оборот, больше компонентов, подлежащих отказу.
- Размещение: Утопленные клапаны лучше переносят складывание; клапаны верхнего типа удобнее для подключения насоса, но могут быть повреждены при транспортировке.
Контроль установки клапана
Уточните, как прикрепляется фланец. РЧ-сварка спаивает клапан с материалом балка, обеспечивая более прочное и водонепроницаемое соединение по сравнению с термосваркой или склеиванием. При контроле утечек воздуха в процессе производства надувных палаток фланец клапана — первое место, где появляются пузырьки. Заводы-партнёры Kelyland проводят инспекцию на каждом этапе производства в соответствии с ISO 9001:2015, а отчёты по контролю качества предоставляются по запросу. Если поставщик не может показать протоколы испытаний на герметичность или разрывное давление, ожидайте, что рекламации начнутся именно с клапана.
Испытание давлением
Испытания на разрывное давление лучше всего выявляют уровень производственной дисциплины — лучше любого рекламного предложения.
Отказ от вздутия не заявляет о себе во время торгового звонка. Баллон нормально надувается в шоуруме, переживает выходные с лёгким использованием, а потом лопается в шовном соединении в жаркий полдень, когда внутреннее давление растёт. Причина почти никогда не в насосе. Это толщина ламината и целостность шва, которые были указаны до начала производства.
Испытания на разрывное давление
Надувные палатки высокого класса используют TPU-ламинат толщиной 0,5–0,7 мм для воздушных баллонов. TPU растягивается под нагрузкой и возвращает форму. Дешёвые аналоги используют PVC толщиной 0,3 мм, который может лопнуть. Испытания на разрывное давление показывают разницу: надувайте баллон до разрушения, и записанное число покажет, какой запас прочности находится выше рекомендованного рабочего давления.
-
-
- Рабочее давление против разрывного: Качественный воздушный баллон имеет разрывную маркировку значительно выше его рабочего давления. Если поставщик не может предоставить отчёт об испытании, испытание не проводилось.
- Прочность шва на отслаивание: RF-сварка сплавляет TPU на молекулярном уровне, создавая соединение, превосходящее термическое sealing или склеивание. Тестирование прочности шва на отслаивание проверяет ширину сварки и температурные параметры на протяжении всего производственного цикла.
-
Обнаружение утечек
Утечки концентрируются в двух точках: в шовном соединении и седле клапана. Мыльный тест выявляет грубые утечки, но производство relies на обнаружении утечек через снижение давления — надуть, закупорить, измерить падение за заданный промежуток времени. Заводы-партнёры Kelyland, работающие по ISO 9001:2015, документируют эти проверки на каждом этапе производства, с отчётами по запросу. Запросите отчёт последней партии, а не образца предпроизводства из коммерческого предложения — данные о разрыве из полного производственного цикла — это единственное число, предсказывающее производительность в полевых условиях.
-
- Air retention test: Надуйте баллон до рабочего давления и держите его ночь. Баллон, который медленно теряет давление при умеренной температуре, может быстро выйти из строя, когда ламинат смягчается под прямым солнцем.
- Целостность седла клапана: Область клапана подвергается повторяющемуся напряжению при каждом цикле накачки. Свободное седло создаёт медленную утечку, которую конечные пользователи не могут диагностировать — проверяйте его за пределами номинального давления, а не только согласно спецификации.
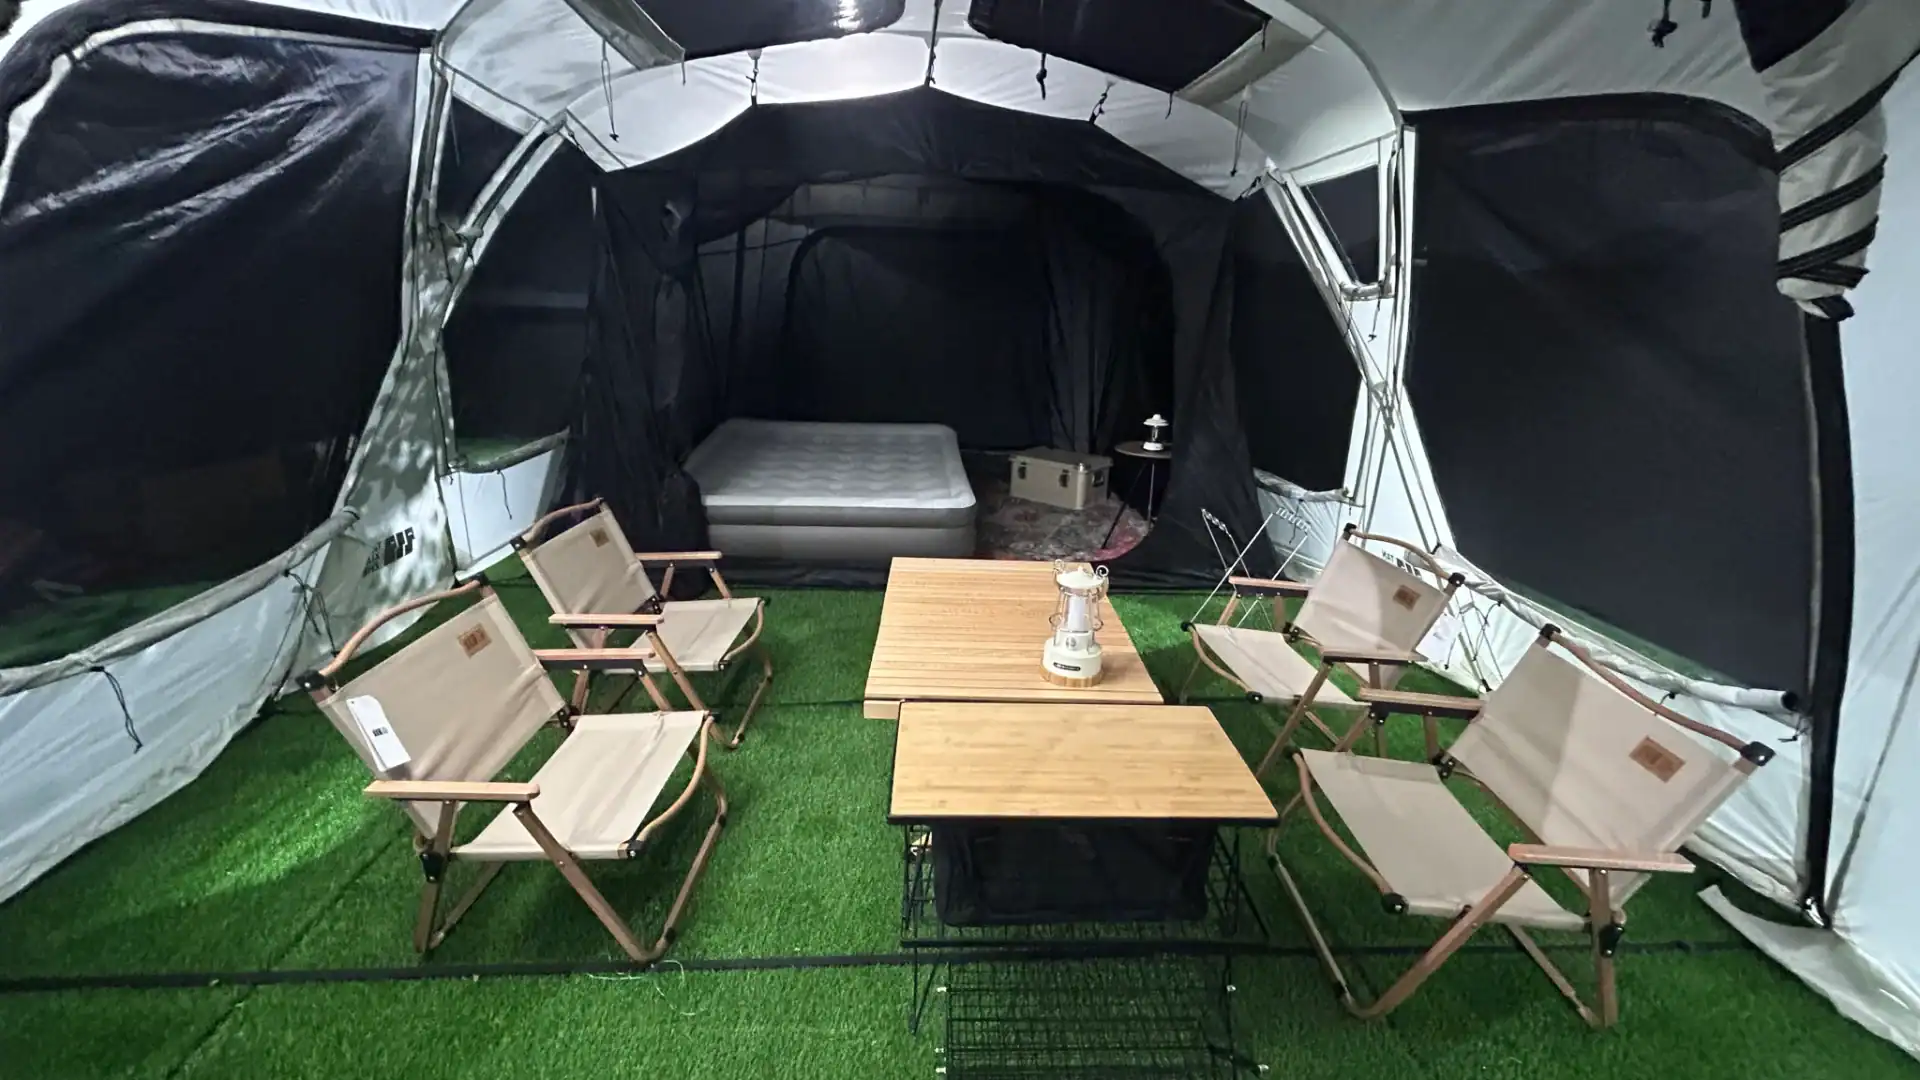
Сборка в палатку
Рукав, идеально сидящий в сложенном виде, может зажимать баллон при надувании.
Рукав обеспечивает силовую связь между пневматическим баллоном и тентовым полотном. Ветровая нагрузка на большой глэмпинг-шатёр не ограничивается тканью — она передаётся через шов рукава прямо на баллон. Выберите правильный допуск по рукаву ошибочно, и палатка пройдёт визуальный контроль, но начнёт давать дефекты уже на третьей площадке.
Ключевой параметр — ширина рукава относительно надутого диаметра баллона. Под рабочим давлением форма пневмобаллона слегка меняется. Рукав, выкроенный по контуру в сдутом состоянии, будет сдавливать баллон, вызывая трение и износ поверхности при каждом повторном надувании. Если же рукав слишком свободный, баллон смещается внутри канала, перенагружая один край шва до его отслоения.
Три детали рукава, которые нужно проверить у любого поставщика пневмобаллонов
-
- Усиление точек анкеровки: Концы каждого рукавного канала принимают максимальные изгибающие нагрузки при смещении палатки. Двухслойная лента на обоих концах предотвращает разрыв шва. Проверьте спецификацию заказа — этот элемент должен быть указан отдельной строкой, а не просто озвучен устно.
- Вырез для доступа к клапану: Рукав нуждается в усиленном отверстии, точно совпадающем с расположением клапана. Несоосность выреза заставляет пользователей с трудом вставлять и извлекать баллон, а ткань вокруг отверстия изнашивается. После появления разрыва полевой ремонт практически невозможен.
- Расположение продольного шва: Шов рукава должен располагаться на внешней стороне изгиба, а не на внутренней. На внутренней стороне он становится точкой сжатия — именно там первыми проявляются признаки расслоения.
Материал баллона меняет подход к раскрою рукава. Пневмобаллон из высококачественного ТПУ толщиной 0,5–0,7 мм сохраняет геометрию иначе, чем бюджетная ПВХ-трубка толщиной 0,3 мм. Поставщики, которые опускают указание материала на чертеже рукава, часто получают палатку, которая хорошо накачивается в шоуруме, но деформируется и прогибается на первом ветреном участке.
На партнёрской фабрике Kelyland Outdoors в Нинбо (провинция Чжэцзян) выпускается 800 000 кемпинговых палаток в год при сертификации CE, BSCI и ISO 9001. Допуск ширины рукава и расположение швов фиксируются на предпроизводственном образце, который становится эталоном для серийного выпуска. При выборе поставщика пневмобаллонов для надувных палаток запросите измеренный допуск рукава относительно надутого диаметра баллона. Если завод не может предоставить этот документ, значит, измерения не проводились.
Проверка качества
Аккуратный шов может скрывать слабое ламинирование.
Предпроизводственный образец, который вы утвердили несколько недель назад, — это не тот продукт, который отправят. Контрольная проверка между серийным производством и погрузкой в контейнер — именно там выявляются дефекты пневмобаллонов. Партнёрские фабрики Kelyland проводят инспекцию на каждом этапе производства по протоколам ISO 9001:2015, а отчёты об инспекциях предоставляются по запросу. Главный вопрос — что именно проверяют инспекторы и умеете ли вы читать эти отчёты.
Визуальный контроль
-
-
- Непрерывность шва сварки: Линия высокочастотной сварки должна иметь равномерную ширину по всей длине баллона. Сужение участка или мутная зона сварки указывает на неравномерное диэлектрическое поле — это классическая точка отказа при сокращении цикла оператором оборудования.
- Толщина ламината: Толщина стенок баллонов на надувных матрасах и палатках должна составлять 0,4–0,6 мм в соответствии с заводским стандартом. Дешёвые аналоги снижают её до 0,3 мм ПВХ; материал выглядит идентично, пока шов не начинает отслаиваться под давлением надува.
- Усадка фланца клапана: Основание клапана — самое нагруженное соединение надувной палатки. Инспекторы проверяют, чтобы фланец прилегал вплотную к стенке баллона, а сварной кольцо не имело зазоров. Неисправный клапан концентрирует напряжение в шве и первым выходит из строя в полевых условиях.
-
Визуальный контроль выявляет дефекты поверхности, но путь утечки часто остаётся невидимым. Каждый воздушный баллон перед сборкой палатки должен пройти тест на удержание давления.
Тест на удержание воздуха
-
- Удержание давления: Баллоны надуваются до рабочего давления, указанного в утверждённой спецификации, и выдерживаются заданное время. Допуск по падению давления фиксируется при согласовании образца — если баллон предсерийной партии удержал давление, каждый баллон серийной партии должен соответствовать этому базовому уровню.
- Обнаружение утечек мыльным раствором: Для выявления утечек воздуха при производстве надувных палаток инспекторы наносят мыльно-водный раствор вдоль всей сварной линии и вокруг основания клапана. Микроскопические поры, которые не видны при визуальном осмотре, сразу проявляются пузырьками.
- Целостность отслаивания шва: Попросите показать запись о прочности шва воздушного баллона на отслаивание. При правильной RF-сварке окружающий ламинат рвётся раньше, чем происходит разделение шва; при склейке шов отделяется чисто. Именно это различие определяет, переживёт ли палатку целый сезон или выйдет из строя в полевых условиях.
Заключение
Разница между надёжным воздушным баллоном и конструкцией, готовой к внезапному пробою, сводится к толщине материала, целостности шва и документации испытаний. Заказ $50K может пройти согласование образца и всё равно дать утечку в поле, если эти три параметра не подтверждены. Вот цена подхода, при котором производство воздушных баллонов считается «чёрным ящиком».
-
- Ламинат из TPU толщиной 0,5–0,7 мм сопротивляется пробою; плёнка ПВХ толщиной 0,3 мм — это слабое место бюджетных воздушных баллонов.
- RF-сварка превосходит термосварку для водонепроницаемых швов и устойчива к многократным циклам накачки.
- Испытания на разрывное давление и удержание воздуха выявляют реальную структурную целостность, а не только внешний вид образца.
- Расположение клапана влияет на удобство накачки и долговечность; сравнивайте конструкции с односторонним и двухсторонним клапанами.
Прежде чем согласовать следующий препродакшн-образец, запросите у поставщика толщину TPU-ламината, метод сварки и отчёт о давлении разрыва. Если поставщик начинает смягчать вопрос — это ответ. Для рабочего ориентира изучите ассортимент надувных палаток на странице продукции Kelyland Outdoors и сравните характеристики с тем, что вы видели здесь.
Часто задаваемые вопросы
Как свариваются надувные воздушные балки для палаток?
РФ-сварка соединяет ткань с TPU-покрытием в единое герметичное полотно, что обеспечивает более высокую прочность по сравнению со швами или клеевым соединением. Воздушные баллоны из ПВХ обычно запаиваются термосваркой или РФ-сваркой в зависимости от толщины ламината и технологии производства. Уточняйте метод сварки перед утверждением массового образца.
Чем отличаются TPU и ПВХ надувные балки?
TPU легче, эластичнее и лучше сохраняет свойства при низких температурах, тогда как ПВХ дешевле и тяжелее. Для надувных палаток, предназначенных для многократного использования и экспортных поставок, ламинат из TPU — более надёжный выбор. Выбирайте TPU для долговечности, а ПВХ — для бюджетных проектов.
Каким испытаниям на давление должны соответствовать надувные палатки?
Покупателям следует запрашивать отчёты о тестировании на герметичность и удержание воздуха перед запуском массового производства. Прототип должен выдерживать заданное давление в течение установленного периода с минимальными потерями, а не просто соответствовать заявленным параметрам. Зафиксируйте критерии допустимого и недопустимого результата до согласования предсерийного образца.
Где чаще всего протекают воздушные баллоны надувных палаток?
Уплотнительная фланцевая часть — это наиболее уязвимое место для утечек воздуха на надувном шатре. Утечки часто возникают в месте стыковки баллонного рукава, панелей из ткани и клапана при сборке, поэтому особенно важно уделять особое внимание качеству швов и их финальной обработке. Обращайте внимание на проверку клапана при рассмотрении каждого образца продукции.
Какая плотность ткани используется для надувных балок?
Единого веса нет: ткань воздушного баллона подбирается исходя из рабочего давления палатки, её размера и требуемой долговечности. Для заказа надувной палатки на заказ требуйте от завода указать denier и тип ламината. Закрепите полную конструкцию баллона в производственном договоре.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語