 跳到内容

Оптимизация коробок для складных тележек редко проходит испытание образцами. Проблема всплывает спустя недели, когда кладовщик измеряет коробку, оказавшуюся на несколько сантиметров выше образца до начала производства. В заказе $50K эта лишняя высота меняет габаритный вес и незаметно «съедает» маржу, заложенную в цену FOB.
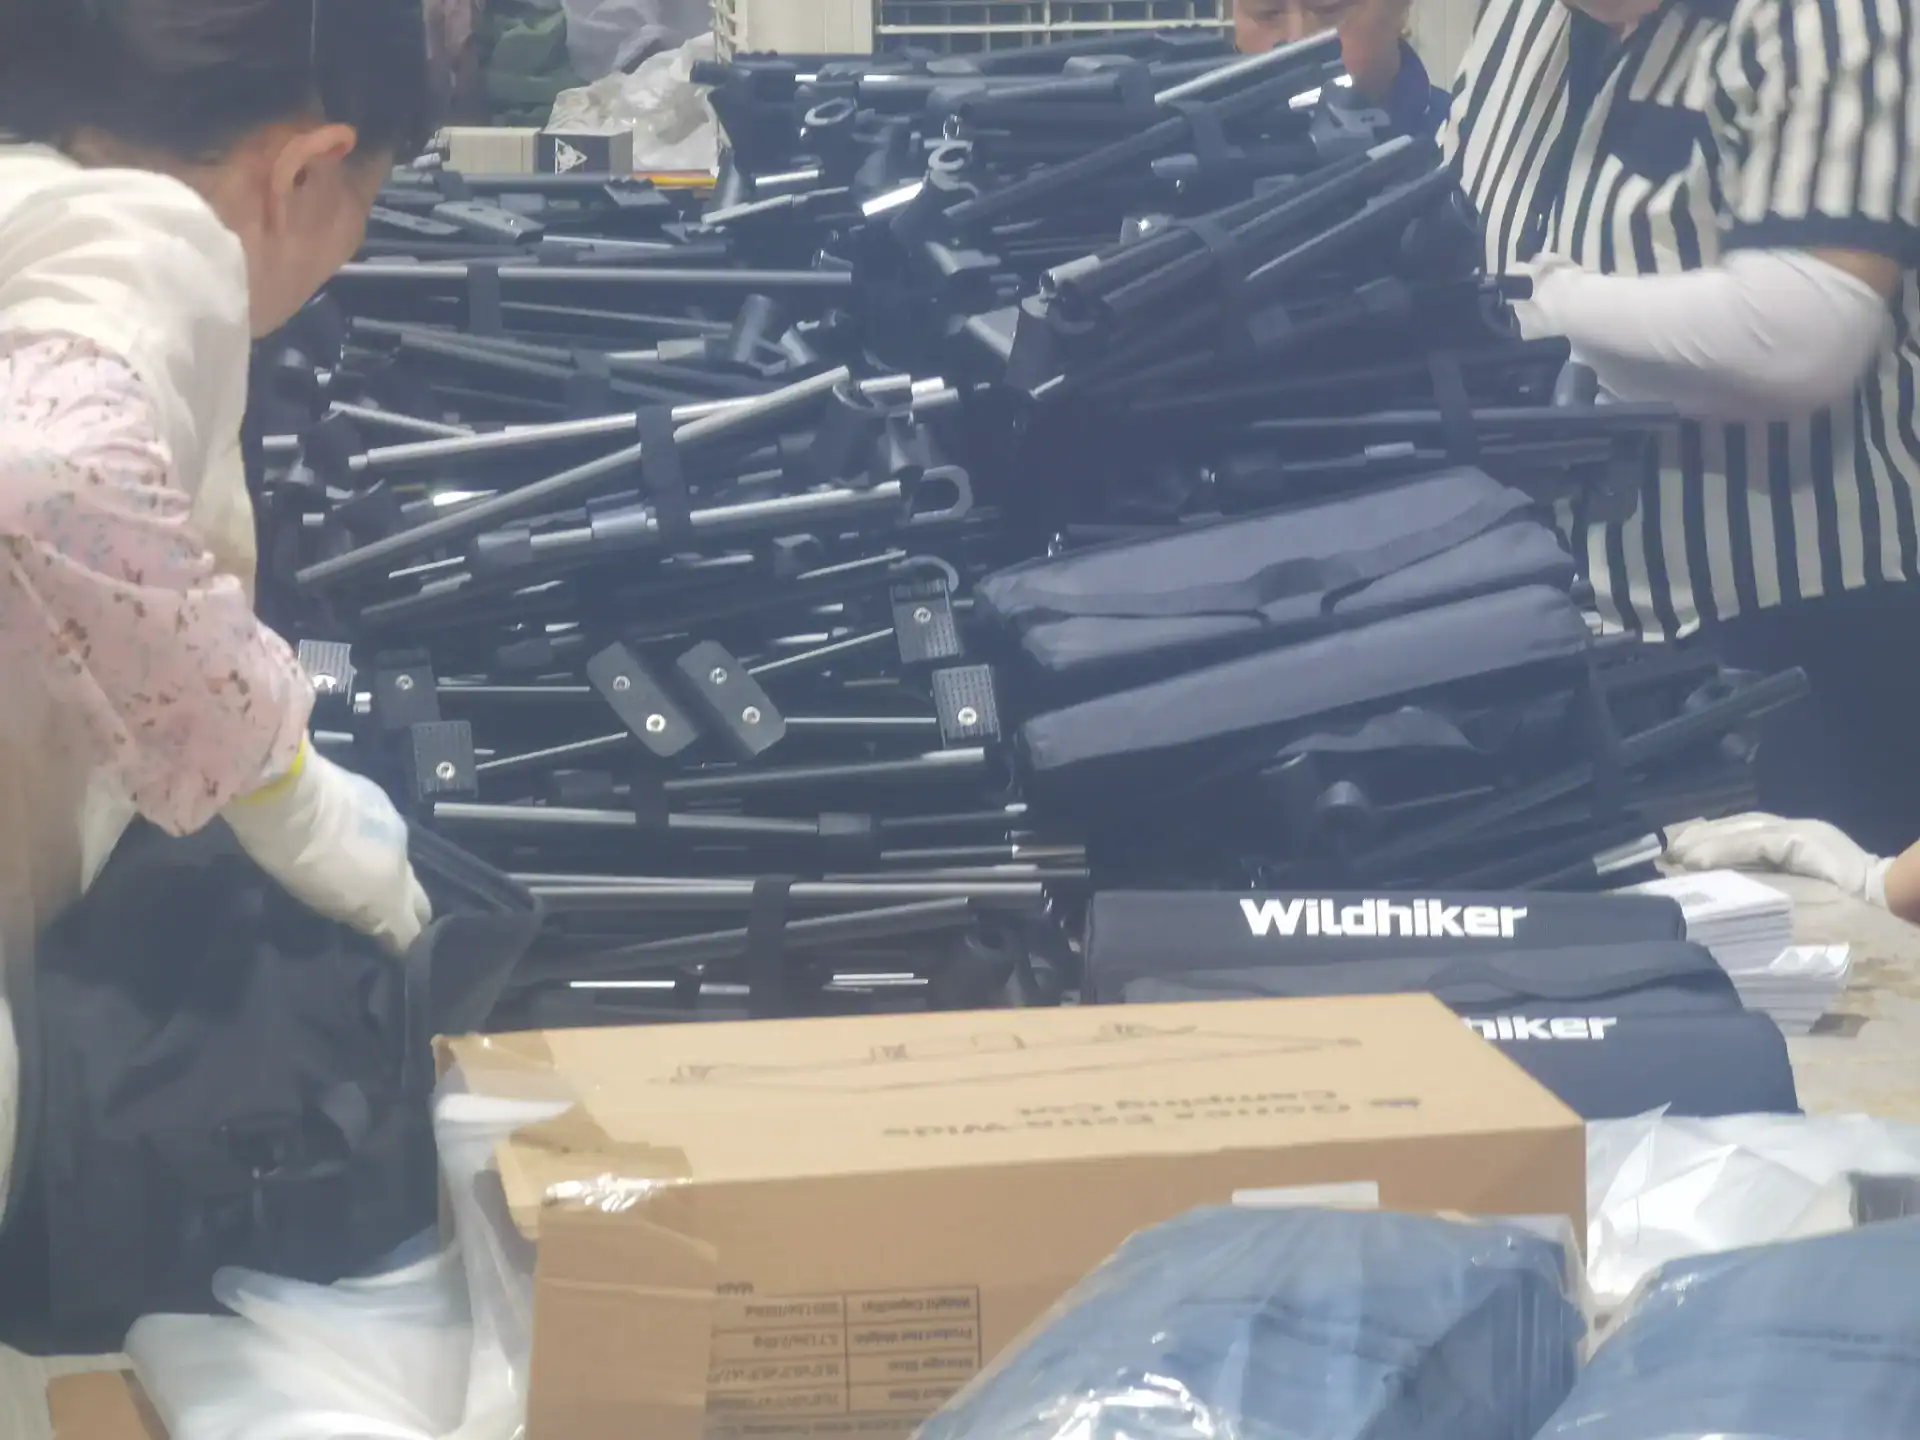
Корневая причина банальна — именно поэтому её упускают. Образец упаковывают вручную, аккуратно подрезая EPE-пену. Серийная партия использует все попавшиеся под руку листы пены и картонные заготовки, которые есть на линии в этот день. Если допуск по высоте не прописан в спецификации качества, ни один инспектор не отметит увеличение на 3 см. Поэтому груз отгружают.
Рассматривайте складной вагон оптимизацию размера коробок как часть инженерной спецификации, а не как второстепенную задачу. Задайте точную схему укладки: как вкладывается рама, где размещаются колёса и как ткань обворачивается вокруг них. Затем запросите у завода тест на падение по ISTA 1A на пересмотренной коробке перед утверждением серийного производства. Сокращение высоты коробки на 5 см может добавить от 8 до 12 процентов дополнительных единиц в контейнер 40HQ — но только если коробка выдержит транспортировку, не раздавив товар внутри.

Где коробки для складных тележек теряют деньги на доставке
Сокращение высоты коробки на 5 см может добавить 8–12% больше единиц в контейнер 40HQ.
Большинство складной вагон коробки часто больше, чем товар внутри. Рама складывается, тканевый корпус flattеет, колёса отсоединяются, но коробку обычно делают такого размера, будто тележка — это жёсткий блок. Этот воздух тарифицируется по ставкам фрахта дважды: один раз как габаритный вес, второй раз как потерянные места в контейнере.
Коробки излишнего размера и заполнение пустот внутри
Потери начинаются внутри коробки. Многие поставщики упаковывают сложенную тележку толстыми накладками из EPE-пены со всех шести сторон, затем добавляют слой гофрированной обёртки вокруг рамы. Некоторая защита необходима. Тяжёлая тележка объёмом более 200 л со стальной рамой может сдвигаться при транспортировке, но наиболее уязвимые места — это углы, оси колёс и порошковые покрытия рамы, а не плоские панели.
-
-
- Ориентация рамы: Сложенная X-образная рама тележки имеет наибольшую длину между точками hinges. Поворот рамы так, чтобы длинная ось шла по диагонали основания коробки, может уменьшить самое длинное измерение на несколько сантиметров без изменения габаритов самого изделия.
- Размещение EPE-пены: Цельные EPE-подкладки увеличивают толщину со всех шести сторон. Переход на фигурные угловые вставки и кромочные ленты сохраняет зазор между рамой и колёсами, одновременно сокращая объём пеноматериала.
-
Линейка складных тележек Kelyland в городе Цзиньхуа (провинция Чжэцзян) выпускается на партнёрском заводе ISO с сертификатом ISO 9001 и производственной линией мощностью один миллион единиц в год. Тележки изготавливаются из двуслойной оксфордской ткани плотностью 600D–900D, порошковым покрытием на углеродистой стали или алюминиевых рамах, и оснований из PP или МДФ. Эти материалы определяют задачу упаковки: защитить порошковое покрытие от царапин и не допустить прокола основания колёсами. Решение — не в увеличении коробки, а в компоновке, позволяющей компонентам размещаться внутри полости сложенной рамы.
Стандартные типы коробок, добавляющие сантиметры
По умолчанию для складных тележек используется четырёхклапанная гофрокартонная коробка, где верхние и нижние клапаны стыкуются по центру и перекрывают боковые стенки. Наружные клапаны добавляют высоту с обоих торцов, и на высокой коробке для тележки этот набор клапанов создаёт мёртвый объём. Коробка с полуштампованными клапанами и отдельной крышкой либо фигурная коробка с взаимозапирающимися панелями убирает высоту сложенного клапанного пакета, сохраняя ту же прочность на сжатие.
Вторая скрытая статья затрат — марка картона. Многие заводы по умолчанию используют пятикартонный B-гофрокартон на всех шести панелях как «страховку». Нагрузку от штабелирования несут вертикальные панели; верхние и нижние панели в основном требуют устойчивости к проколу. Оптимизированная по толщине упаковка может использовать более лёгкий картон на ненагруженных гранях и добавлять угловые усиливающие пакеты для прочности штабеля, что часто даёт лучший результат, чем унифицированный переход на трёхслойный картон.
-
- Утверждение образца: Попросите завод собрать в предложенную коробку тележку из текущей производственной партии, а затем самостоятельно измерьте её внешние габариты. Любой зазор между чертежом и реальной коробкой — это потери на фрахт с каждой единицы.
- Валидация: Перед утверждением новой марки картона запросите испытания на падение по ISTA 1A. Улёгченная коробка, разрушающаяся при первом ударе углом, не даёт экономии.
Фрахтовая математика вознаграждает внимание к упаковке ещё до загрузки контейнера. Снижение высоты коробки на 5 см может добавить 8–12% единиц в загрузку 40HQ, и это улучшение напрямую влияет на себестоимость единицы продукции без ослабления допусков на сами тележки.
Этапы переделки коробок для заказов OEM
Снижение высоты на 5 см позволяет разместить на 8–12% больше единиц в контейнере 40HQ — не меняя при этом сам продукт.
Большинство складной вагон Картонные коробки создаются с расчётом на максимально удобную схему сборки, а не на самую компактную. На заводе сложенную тележку помещают в стандартную коробку с замковой крышкой (RSC), а пустоты заполняют поролоном. Такой подход оставляет мёртвое пространство над ручкой и вокруг колёс, из-за чего коробка попадает в более дорогую категорию по расчётному весу. Переоснащение начинается с разделения тележки на три модуля: рама, колёса и тканевый корпус.
Укладка рам, колёс и тканевых корпусов
Рама — это жёсткая часть, которая определяет минимальную длину и высоту коробки. Разложите сложенную Х-образную раму плашмя так, чтобы ручка шла вдоль длины коробки. Это единственное изменение ориентации — самый быстрый способ уменьшить расчётный вес складной тележки, потому что оно устраняет вертикальную воздушную полость, где раньше располагалась дуговая ручка.
-
- Ориентация рамы: Сложенная рама лежит плашмя, ручка совпадает с длиной коробки. Прогив ручки становится нижней точкой, а не лишними 5 см высоты.
- Размещение колёс: Снимите все четыре колеса и разместите их в прессованном лотке из EPE-пенополиэтилена рядом с рамой. Закреплённые колёса создают концентрированные точки нагрузки, которые могут проткнуть картон и увеличить ширину упаковки.
- Тканевый корпус: Сложите двухслойный корпус из оксфорда 600D–900D до размера основания и подложите его под раму. Это обеспечивает равномерное распределение давления и защищает линии сгиба.
Основание — из PP или MDF — плотно прилегает к раме. На типичной стальной тележке такая схема укладки для грузоперевозок позволяет сократить высоту коробки на те же 5 см, что добавляет ещё 8–12% единиц в каждый контейнер 40HQ. Это основная математика загрузки складных тележек в контейнер и её эффективности.
Переход на штампованные коробки меньшей высоты
У стандартного ящика RSC шесть панелей, образующих мёртвую зону в углах. Штампованная коробка для рамы складной тележки повторяет его реальную сложенную форму, имеет углубление для колёсного поддона с одного конца и более низкий профиль над ручкой. Это меняет геометрию коробки, не уменьшая зону защиты. Картон становится ниже, а прочность на сжатие сохраняется, поскольку картон расположен там, где фактически сосредоточена нагрузка.
После изменения геометрии становится важным класс картона. Трёхслойная коробка может пройти базовые испытания, когда тележка лёгкая, но стальной каркас тележки в более высоком картоне требует дополнительной поддержки углов. Пятислойный картон с гофрой B и угловыми вкладышами часто превосходит трёхслойный при тестировании на сжатие, а его толщину можно подобрать под вес груза, вместо того чтобы гадать. Запросите у завода испытание на падение результаты испытаний по стандарту ISTA 1A до того, как вы утвердите новую спецификацию.
Производственная часть достаточно проста. Zhezhen Outdoors’ завод по производству складных тележек в Цзиньхуа (провинция Чжэцзян), действующий с 2017 года с годовой мощностью 1 000 000 единиц, может производить коробки, выкраиваемые по индивидуальному шаблону, в рамках заказа OEM. Дизайн коробки согласуется на том же этапе, что и утверждение образца, поэтому контроль качества проверяет, . швы, блокировку рамы и габариты упаковки по единому техническому листу. Именно на этапе образцов определяется оптимальная конструкция коробки для складной тележки — не после загрузки контейнера.

Проверка новых коробок без повреждения товара
Коробка, которая не проходит испытания при транспортировке, обходится дороже, чем экономия на фракте.
Когда завод рекомендует уменьшить высоту коробки на 5 см, расчет стоимости перевозок выглядит очевидным — больше единиц помещается в контейнер 40HQ и ниже объёмного веса. Но если валидация проводится после массового производства, экономия исчезает из-за претензий по повреждениям. Отказ происходит по конкретной причине, характерной для складных тележек: порошковое покрытие углеродистой стальной рамы царапается о внутреннюю стенку коробки, а ткань из Оксфорда 600D–900D перетирается.
Испытания на падение и вибрация перед утверждением
Процедура 1A Международной ассоциации безопасной транспортировки (ISTA) является эталоном для коробки складной тележки. Она определяет высоту падения в зависимости от веса упаковки, затем многократно имитирует удары ребром, углом и плоской стороной. Правильно сложенная тележка должна выйти из испытаний без каких-либо повреждений рамы и без видимых повреждений ткани или поверхности колёс.
-
-
- Данные по сбросам: Высота падения для каждой грани, последовательность ударов и состояние углов картонной коробки после каждого сброса.
- Внутренняя посадка: Измеренный зазор между сложенной рамой и стенкой коробки после теста — а не до него.
- Проверка изделия: Сварные швы, оси колёс и швы на ткани. Царапины на порошковом покрытии говорят о том, что рама сместилась под воздействием удара.
-
Тесты на сброс выявляют катастрофические отказы. Вибротесты — постепенную деградацию. За долгий морской переход коробка оседает, и рама может прижиматься к внутренней стенке. Итог — не сдавленная коробка при доставке, а волосные царапины и износ ткани, которые проявляются, когда клиент распаковывает её дома.
Самый важный тест, который упускают многие покупатели, — проверка внутреннего смещения. После вибрационного теста сфотографируйте интерьер. Если видно, что пеноэтиленовый вкладыш сжат или рама сместилась в сторону, посадка недостаточно стабильна для штабельного хранения.
Работа с отделом контроля качества завода для согласования новых спецификаций
На Kelyland Outdoors складной линейки Jinhua wagon в Цзиньхуа, провинция Чжэцзян, партнёрский завод работает по стандарту ISO 9001:2015. Изменение спецификации коробки проходит те же формальные ворота управления изменениями, что и модификация продукта. Согласование сопровождается номером версии, а не просто подписью менеджера по продажам в письме.
Этап инспекции перед отгрузкой — то место, где необходимо финальное согласование упаковки. Инспектор проверяет, что на линии используется одобренный вырубной шаблон коробки, класс картона соответствует спецификации, а запаечные клапаны закрываются без усилий и без перекоса внутренних компонентов.
-
- Класс картона: Подтвердите толщину и профиль гофры. Пятислойный B-гофрокартон с угловыми вкладышами превосходит трёхслойный по сжимающей прочности, но установленная толщина должна соответствовать одобренному образцу.
- Внутренние размеры: Измеряйте внутренние габариты. Разница в 5 см на чертеже может превратиться в критическую проблему при наладке линии.
- 6. Прослеживаемость: Обновлённые спецификации упаковки должны быть приложены к отчёту о предотгрузочной инспекции, чтобы запись о контроле качества контейнера была полной.
Цель валидации — не замедлить поставщика. Она нужна для фиксации базового уровня. Если в следующей партии используется другой EPE-материал или пена с иной плотностью или более лёгкий профиль картона, у покупателя остаётся документальное подтверждение того, что было утверждено и отгружено. Без этого базового уровня каждая партия — лотерея.
Заключение
Уменьшение высоты картонной коробки на 5 см — это не мелкая правка. При размещении в контейнере 40HQ это может добавить ещё 8–12% единиц. Это меняет логику расчётов: акцент смещается с себестоимости одной коробки на выручку с контейнера. Инженерная проработка вложенности, фальцованных коробок и размещения EPE-вкладыша окупается задолго до прибытия груза.
-
- Уменьшение высоты картонной коробки на 5 см может добавить 8–12% дополнительных единиц складных тележек в контейнер 40HQ.
- Требуйте прохождения капельных и виброиспытаний по стандарту ISTA 1A перед утверждением более лёгкого сорта картона.
- Пятикартонный профиль B-гофры с угловыми защитными вкладышами часто превосходит трёхкартонный по прессуемости, однако требует контроля толщины картона.
- Фальцованные коробки с вложенными каркасами, колёсами и текстильными чехлами снижают удельный вес тары и объём незаполненного пространства.
Используйте эти ориентиры как чек-лист при разговоре с новым поставщиком. Запросите у фабрики актуальные данные по оптимизации размеров картонных коробок для складных тележек — отчёты о испытаниях на падение и вибрацию по ISTA 1A, спецификации толщины картона и план загрузки контейнера 40HQ, демонстрирующий количество единиц на контейнер при использовании предложенных фальцованных коробок. Когда поставщик может предоставить эти цифры, вы можете зафиксировать экономию на фракте ещё до запуска заказа в производство.
Часто задаваемые вопросы
Как оптимизация упаковки складных тележек снижает расходы на перевозку?
Это снижает объём пустого пространства в картонных коробках, благодаря чему в каждый контейнер 40HQ помещается больше единиц продукции. Сокращение высоты на 5 см обычно позволяет добавить ещё 8–12% единиц в контейнер. Начните с измерения текущей коробки относительно складного габарита изделия.
Что приводит к неэффективному использованию пространства в транспортных коробках для тележек?
Основные причины — короба большего размера, избыточный внутренний наполнитель и стандартные типы картонных коробок, добавляющие лишние дюймы. Более плотное размещение рам, колёс и тканевой оболочки позволяет устранить большую часть этих отходов. Проведите аудит текущей коробки перед запросом на переработку дизайна.
Как вы проверяете прочность картона для ящиков?
Перед утверждением любых изменений в картонной упаковке проводите тесты на падение и вибрацию. Упаквочный брак, выявленный при транспортировке, обходится дороже, чем экономия на доставке. Даём разрешение на отгрузку только после успешного прохождения тестов службой контроля качества завода.
Можно ли протестировать новые картонные коробки на небольшой партии?
Да, Kelyland поддерживает малосерийные заказы под индивидуальные требования с минимальными объёмами заказа от 50 до 100 штук для отдельных позиций. Перед запуском полного производства выполните пилотную партию, чтобы проверить новую картонную упаковку. Уточняйте условие по MOQ при смене упаковки перед оформлением заказа.
Какие спецификации картонной упаковки должны проверять OEM-заказчики?
Проверьте внутренние размеры, прочность корпуса и способность выдерживать многоярусную нагрузку перед тем как одобрить коробку меньшей высоты. Также убедитесь, что колёса и элементы каркаса надёжно фиксируются во время транспортировки. Закажите предотгрузочный инспекционный контроль с учётом окончательных спецификаций картонной упаковки.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語