 Zum Inhalt springen

Die Haltbarkeit von Pop-up-Zelten ist der erste Kontrollpunkt, den Käufer sichern sollte, bevor sie einen Lieferanten, ein Budget oder einen Produktionsplatz freigeben. Die meisten Sourcing-Leitfäden raten dazu, ein Pop-up-Zelt anhand des Stoffgewichts und der Beschichtung zu bewerten. Dieser Rat übersieht, wo diese Zelte tatsächlich versagen. Die Haltbarkeit von Pop-up-Zelten hängt von den Hubgelenken, Polspitzen, Reißverschlüssen und Nähten ab — den Komponenten, die bei jedem Aufbau und Abbau belastet werden. Das klassische Szenario: Ein Käufer genehmigt die Vorproduktionsmuster, unterzeichnet einen Kaufauftrag ($50K), und die Massenproduktion kommt mit Einzelclip-ABS-Hubs an, die bereits am dritten Campingplatz brechen.
Diese Lücke zwischen Musterfreigabe und Großlieferung ist selten ein Stoffproblem. Es ist ein Komponenten-Toleranzproblem. Die Hubgussform wird auf einen günstigeren Lieferanten geändert. Der Reißverschluss wechselt von einem #5-Umwicklungsspiral-Modell zu einem #3-Spiralmodell. Die Fiberglas-Polenden werden ungeschützt statt mit Kappen versendet. Jeder dieser Anpassungen spart wenige Cent am FOB-Preis, erhöht jedoch deutlich die Reklamationsrate. Der größte Teil der Online-Reparaturanleitungen rät dazu, die gebrochenen Teile einfach zusammenzukleben. Sie behandelt nur das Symptom, weil sie den Herstellungsprozess nicht kontrolliert.
Die echte Lösung liegt vor der Produktion, nicht nach einer Rücksendung. Legen Sie jeden Fehlermodus schriftlich fest — doppelte Hubverriegelung mit Metallhaltepin, kappierte Polspitzen, gesteppte Stresspunkte, ein imprägnierter Wannenboden — und verknüpfen Sie diese Spezifikationen mit jeder Einheit im Container. Fordern Sie Zyklustestdaten sowie eine Inspektion vor der Sendung für die jeweiligen Komponenten an. Dann werden die fehlerhaften Zelte zur Ausnahme und nicht zum Bestandteil Ihres Inventars.
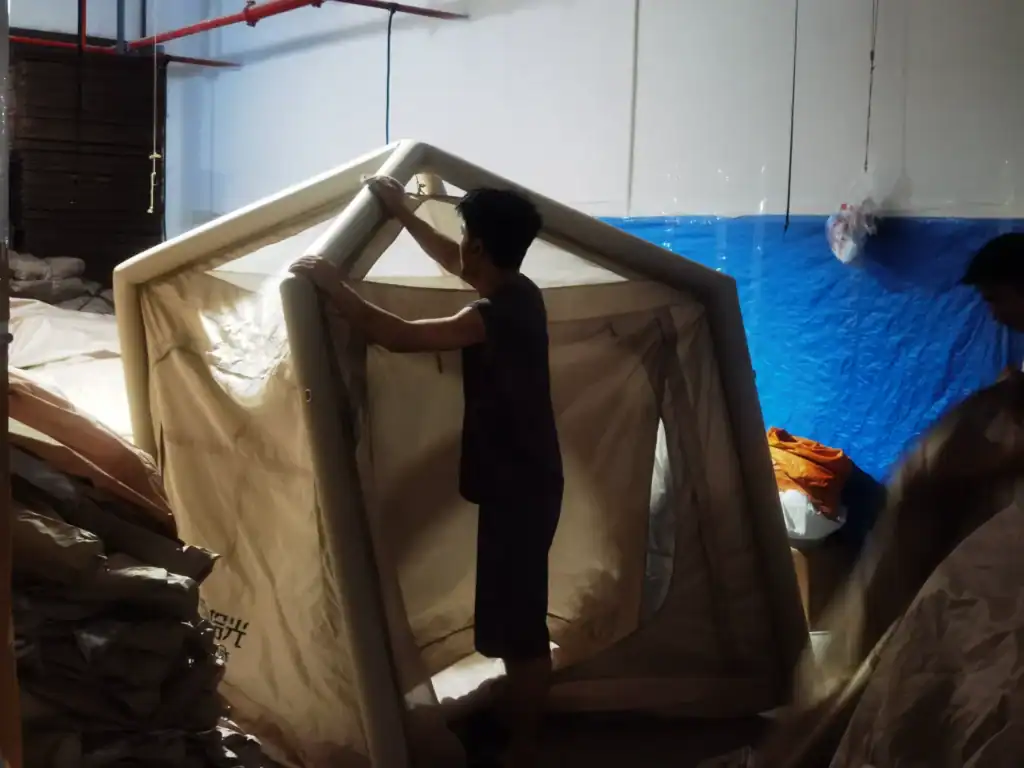
Fehler #1: Hubgelenk bricht
Die Nummer.
Stellen Sie sich einen Standard-Popup-Zelthurst vor: Ein ABS-Kunststoffgelenk mit einem Plastikclip, der einen Fiberglasstab hält. Bei jedem Aufbau und Abbau wird derselbe Clip belastet. Kaltes Wetter, ein rauer Aufstellplatz oder eine Familie, die das Zelt wie ein Spielzeug behandelt, beschleunigt die Rissbildung. Der Clip versagt, der Stab löst sich und das Zelt bricht im ungünstigsten Moment zusammen.
Warum der Einzel-Clip-Hurst versagt
Der Einzelclip konzentriert die gesamte Zugkraft auf einen kleinen Kunststoffpunkt. Es gibt keine sekundäre Unterstützung. Wenn sich der Stab biegt, wirkt die Kraft direkt auf den Clip statt über den Hurstkörper. Das ist derKonstruktionsfehler. Temporäre Feldreparaturen mit Kleber und Band können den ursprünglichen Kraftpfad nicht wiederherstellen.
Die Doppel-Clip-Hurst-Lösung
Ein Doppel-Clip-Hurst bietet eine Metall-Haftnadel in der ABS-Kunststoffstruktur. Die Nadel verhindert, dass sich der Stab löst, während ein zweiter Nylonriemen die Zugkraft auf die gesamte Hurststruktur verteilt. Nach internen Vergleichstests reduziert dieses Design Hurst-Ausfälle um 90 % im Vergleich zu Einzel-Clip-Hursten.
Der Produktionskontext ist wichtig. Das Kernzelte- und Planenwerk in Ningbo, ISO 9001:2015-, CE- und BSCI-zertifiziert und mit einer Jahresproduktion von 800.000 Einheiten, spezifiziert den Doppel-Clip-Hurst für Popup-Zeltmodelle.
-
- Kraftpfad: Einzel-Clip leitet alle Kräfte auf einen einzigen Kunststoffpunkt. Doppel-Clip verteilt die Kräfte durch die Nadel und den Riemen über den Hurstkörper.
- Versagensart: Einzel-Clip knackt, dann löst sich der Stab. Doppel-Clip hält auch bei Rissen im ABS-Kunststoffkörper noch.
- Garantieoutcome: Einzel-Clip verursacht Retouren, Versandkosten und Rückerstattungen. Doppel-Clip verhindert, dass der Hurst zum Rückkehrggrund wird.
Ein Käufer, der einen Schnellbau-Zeltanbieter prüft, sollte eine direkte Frage stellen: Was hält den Stab im Hurst? Wenn die Antwort ein einzelner Plastikclip ist, fordern Sie das überarbeitete Hurstdesign oder wechseln Sie den Anbieter. Eine Reduktion von 90 % bei der häufigsten Popup-Zelt-Ausfallart bedeutet direkt weniger Garantiefälle und eine gesündere Marge.
Fehler #2: Polspitze durchsticht den Stoff
Unabgedeckte Stangenenden sind ein Speer, der auf Ihr Windloch gerichtet ist.
Freiliegende Stangenenden versagen an den am stärksten belasteten Ecken. Wenn eine Glasfaser- oder Aluminiumstange mit ungeschützter Spitze in einer Hülse endet, treibt jeder Windstoß und jede Bewegung beim Aufbau diese Spitze gegen das Windloch oder den Boden. Der Druck konzentriert sich auf eine Kontaktfläche, die kleiner ist als ein Fingernagel. Der Stoff gewinnt nicht – der Riss verläuft entlang der Naht, und Sie landen mit einem Garantiefall: Rückgabe des Geräts, Kosten für Fracht und Markenvertrauen.
Dieser Stich erscheint selten auf dem Musterfoto. Er zeigt sich Wochen später, nachdem das Sofort-Zelt bereits ein Dutzend Mal zusammengefaltet, verstaut und wieder aufgebaut wurde. Die meisten Käufer würden das als harte Nutzung bezeichnen. Ist es nicht. Ein ungeschütztes Stangenende, das den Stoff berührt, ist ein Konstruktionsmangel – und einer, den die Fabrik bewusst ausgeliefert hat.
Ordnen Sie diese drei Lösungen in der Produktionsvereinbarung an
-
- Gummikappen auf jedem Stangenende: Gegossene Kappen oder getauchte Beschichtung an jeder Spitze. Die Kappe ist die erste Verteidigungslinie – ohne Kappe liegt die Spitze frei.
- Verstärkte Eckenaufnäher: Eine zusätzliche Lage Oxford- oder Ripstop-Gewebe an jeder Ecke, wo die Stangenführung auf den Hub trifft. Der Aufnäher verteilt die Last, bevor der Stoff reißen kann.
- Tragfähige Webbing-Bänder an den Hub-Anschlusspunkten: Webbing-Bänder verteilen die Zugkraft über eine größere Fläche, sodass die Stange nie direkt auf das Windloch drückt.
Prüfen Sie dies während der Mustergenehmigung: Aufbauen des Zeltes, dann mit der Hand entlang der Innenseite jeder Ecke und jeder Stangenführung fahren. Ein harter Punkt, der auch nur leicht auf den Stoff drückt – das ist ein Stich im Gange. Eine kurze Handprüfung fängt einen Mangel auf, der sonst zu Ihren Kunden gelangen würde.
Kelylands Hauptzeltfabrik in Ningbo – ISO 9001:2015, CE und BSCI zertifiziert, mit einer Jahresproduktion von 800.000 Zelten – integriert diesen Schutz in die Produktionsspezifikation. Die Prüfungen laufen in jeder Phase, vom Materialankauf und Zuschneiden bis zur Rahmenmontage und Versandfreigabe. Fordern Sie die Fotos, die die Kap- und Eckenaufnäher-Prüfungen zeigen. Ein Lieferant, der das nicht dokumentieren kann, liefert ein bekanntes Stichrisiko.
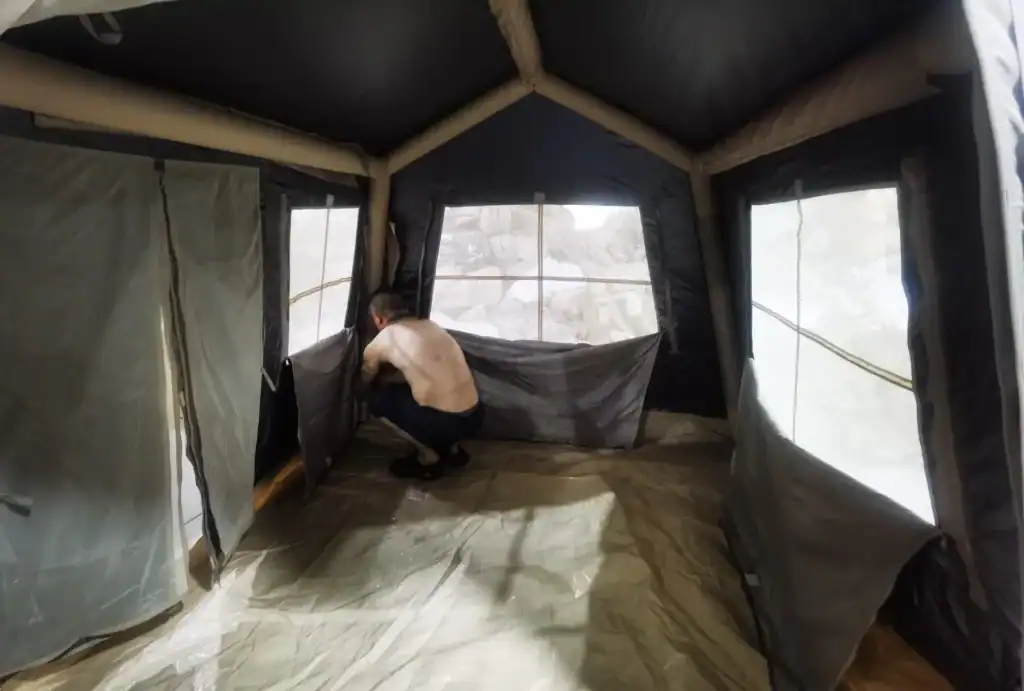
Fehler #3: Reißverschluss klemmt und bricht
Ein abgetrennter Reißverschluss verwandelt ein solides Zelt in einen Rücksender.
Die Fehlersequenz ist vorhersehbar. Sand oder Schmutz dringt in die Spur eines #3-Spiralreißverschlusses ein, der Benutzer zieht den Schieber schräg, die Zähne trennen sich, und die Tür lässt sich nicht mehr schließen. Das Zelt selbst ist in Ordnung. Der Kunde erklärt es für kaputt. Daraus wird eine Rücksendung, ein Chargeback und ein Minuspunkt in der Produktbewertung – wegen einer Komponente, deren Aufrüstung kaum etwas kostet.
#3-Spiralreißverschlüsse verwenden kleinere Zähne und Einzellauf-Nahtbänder. Hersteller setzen sie bei Budgetzelten ein, weil sie günstig sind. Auf Sand oder staubigen Pfaden kommt es jedoch schnell zum Blockieren. Eine seitlich angreifende Spannung – das seitliche Ziehen am Schloss statt eines geraden Gleitens auf der Laufschiene – spreizt die Spirale auf.
Reißverschluss-Spezifikationen für belastbare Nutzung im Campingalltag
Legen Sie #5-Umkehrspiralen oder Spritzgusszahn-Reißverschlüsse fest. Das kräftigere Zahnprofil drückt Verschmutzungen nach außen, statt sie zu speichern. Bei Umkehrspiralen liegt die Spirale außerhalb der Laufschiene, sodass Sand weniger Ansatzpunkte findet. Verdoppeln Sie die Nahtbänder und ergänzen Sie einen Stoffschutz über der Laufschiene. Diese drei Anpassungen beugen den meisten reißverschlussbedingten Retouren wirksam vor.
-
- Zieher / Schöpfer: Individuelle Formen, Farben und Materialien – abgestimmt auf Ihre Markenidentität.
- Anschläge: Metall- oder Kunststoff-Anschläge, die für konsistente Öffnungs- und Schließpunkte positioniert sind.
- Band: Markenentsprechende Farben oder aufgedruckte Branding-Elemente direkt am Band.
- Schutzklappe: Farbe abgestimmt auf das Zeltgewebe, deckt die vollständige Reißverschlussführung ab.
Kelyland legt die Reißverschluss-Spezifikationen während der Musterfreigabe fest. Die zentrale Zeltfabrik in Ningbo – ISO 9001:2015, CE und BSCI zertifiziert – führt Stichkontrollen an den Näherei-Prüfpunkten durch, sodass der verbesserte Reißverschluss vor der Massenproduktion verifiziert wird und nicht erst später bei der Pre-Shipment-Inspektion auffällt.
Fehler #4: Stoffrisse an Belastungspunkten
Stoffrisse sind eher ein Nähatel als ein Materialproblem.
Risse in Pop-Up-Zelten verlaufen nach einem vorhersagbaren Muster: an den Ende der Polstäbe, in den Bodenecken und an den Befestigungsschleifen für die Winden. Diese Punkte tragen bei jedem Flexen des Zeltes im Wind, jeder Verschiebung während des Aufbaus oder jedem Packen bei gespanntem Gestänge eine dynamische Last. Eine einzige Stichnaht an diesen Stellen ist ein geplanter Fehler.
Die Naht bestimmt den Risspunkt
Stoffbahnen versagen selten zuerst. Die Naht tut es. Wenn eine Fabrik eine einzelne Stichlinie entlang einer Polstabmanschette näht, absorbiert der Faden die volle Last. Ein scharfer Böenstoß und die Nadelstiche dehnen sich zu einem Riss aus. Bar-tacking ändert diese Rechnung, indem es die Kraft über eine größere Fläche verteilt.
-
- Kantenverstärkung: Eine dichte Zickzack-Verstärkung an Polstabmanschetten, Windenschleifen und Bodenecken verteilt die dynamische Last, anstatt sie auf eine einzelne Nahtlinie zu konzentrieren.
- Doppelt genähte Hauptnähte: Zwei parallele Stichlinien bedeuten, dass ein gerissener Faden nicht sofort zu einem Riss führt; die zweite Linie hält das Panel zusammen, bis das Zelt repariert werden kann.
- Ripstop-Gewebe: Ein Ripstop-Webmuster stoppt, dass eine kleine Punktion über die gesamte Panel-Länge läuft. Ohne dieses Muster wird ein 5-mm-Haken an einer Ecke bei einer windigen Nacht zu einem 40-cm-Schaden.
- QC-Nahtinspektionen: Die zentrale Zelt- und Plane-Fabrik von Kelyland in Ningbo — ISO 9001:2015 und CE-zertifiziert, mit einer Jahresproduktion von 800.000 Einheiten — führt Nahtkontrollen in mehreren Produktionsphasen durch, nicht erst bei der Endkontrolle.
Fordern Sie vor der Freigabe der Massenproduktion den Bartack-Pattern auf der Vorproduktionsmuster an. Wenn ein Lieferant keine verstärkten Nähte an den Stangenhülsen und Guyline-Schlaufen zeigen kann, erwarten Sie, dass die erste Charge als Garantieansprüche zurückkommt. Diese Kosten lasten auf Ihrer Marge.

Fehler #5: Schlechte Wasserdichtheit
Ein Zelt kann einen Beschichtungs-Test bestehen und dennoch in der ersten Regennacht lecken.
Wasser dringt nicht durch die Stoffpanels von Pop-up-Zelten ein. Es dringt durch Nadelstiche, nicht versiegelte Nähte und Bodenecken ein. Jeder Stich, der ein beschichtetes Gewebe durchdringt, bricht die wasserdichte Schicht an genau dieser Stelle. Wenn die Naht nicht abgeklebt ist, zieht das Zelt bei starkem Regen Wasser — egal, was die Spezifikation der Beschichtung sagt.
Wo die Lecks tatsächlich entstehen
Nadelstiche sind der klassische Fehlerpunkt. Eine Nähmaschine stanzt pro Meter Naht Hunderte von Löchern, jedes davon ein Mikrokanal für Wasser. Deshalb kann ein Zelt einen hydrostatischen Drucktest am Rohgewebe bestehen und dennoch im montierten Zustand lecken. Das Gewebe ist nicht das Problem; die Nahtausführung ist es.
Bodenecken versagen auf die gleiche Weise, insbesondere bei Flachbodendesigns, wo das Bodenpaneel im rechten Winkel an die Wand stößt. Wasser sammelt sich entlang dieser Stichlinie und findet das nächste Nadelloch. Ein Badewannenboden — bei dem das Bodenmaterial mehrere Zoll an die Wand hochgeht — hebt die Naht über die Stauniveau.
Zu fordernde Wasserdichtigkeitsspezifikationen
-
- 3000mm hydrostatischer Druck auf der Plane: Das Minimum für ein Zelt, das seine Bewohner auch bei echtem Wetter trocken halten muss. Darunter ist mit Feuchtigkeitsdurchtritt bei moderatem Regen zu rechnen.
- PU-beschichtet Wannenboden-: Ein beschichteter Boden mit erhöhten Seitenwänden, die Grundwasser und Spritzwasser unterhalb der kritischen Nahtlinie halten.
- Nahtabdichtung an Fly und Boden: Das Abkleben der Stichlöcher an jeder kritischen Naht. Ohne Abdichtung sagen Wasserstandswerte auf Stoffbahnen wenig aus.
- Wasserstandsprüfbericht und Beispielregen-Test: Fordern Sie beide vor der Massenfertigung an. Ein Regen-Test deckt Montagefehler auf, die ein Stofftest nicht erkennt.
Die Zelt- und Tarp-Zentrale von Kelyland in Ningbo — ISO 9001:2015, CE und BSCI zertifiziert, mit 800.000 produzierten Zelten jährlich — führt Inspektionen beim Zuschnitt, beim Nähen und beim Rahmenmontage durch, dann erneut vor dem Versand. Genau da werden Nahtabdichtungsfehler erkannt: in der Schneiderei, nicht erst nachdem der Container in Ihrem Lager steht.
Lassen Sie den Wasserstandsprüfbericht und den Regen-Test aus, kommt als erster Nachweis ein leckendes Zelt als Kundenreklamation Wochen nach Verlassen des Hafens an. Bei einer Marke mit Rücklaufquoten unter 2% wird der Sieg über das Naht-Siegeln entschieden.
So konstruieren Kelyland-Ingenieure langlebige Pop-up-Zelte
Langlebigkeit ist ein Prozess, kein Bauteil.
Pop-Up-Zelt Langlebigkeit wird nicht am Endkontrolldisk festgelegt. Sie wird durch die Wahl des Herstellers, die Materialprüfung vor dem Zuschnitt und die Frage bestimmt, ob QC als Freigabehürde oder Alibi fungiert. Kelyland betreibt 17 Kernstrategiefabriken und über 200 Fertigungspartner; die Zeltpalette ist auf einen dedizierten Standort konzentriert.
Der Ningbo-Fabriksstandard
Die Zelt- und Tarp-Zentrale in Ningbo produziert 800.000 Zelte jährlich unter ISO 9001:2015, CE und BSCI-Zertifizierung. Dieser Zertifizierungsstack zählt. ISO 9001:2015 verpflichtet zu dokumentierten, wiederholbaren Prozessen; BSCI regelt soziale Compliance; CE behandelt Produktsicherheit. Ein Hersteller mit allen drei Zertifikaten hat weniger Spielraum, Fehler vor einem Käuferaudit zu verbergen.
Fünf QC-Gates vor dem Versand
QC durchläuft fünf Gates: Materialbezug, Zuschnitt, Schneiderei, Rahmenmontage und Vorversand. Das Material-Gate fängt minderwertige Stangen oder stoffarme Stoffe ab, bevor sie zum fertigen Zelt werden. Das Vorversand-Gate überprüft das fertige Produkt gegen die freigegebene Musterprobe. Wer eines von beiden überspringt, spielt mit seiner Rückgaberate gegen seine Marge.
-
- Material sourcing: Outdoor-taugliche Materialien werden vor Schnittbeginn auf Beständigkeit und Wetterresistenz überprüft.
- Zuschnitt: Panel-Ausrichtung und Nahtzugaben werden geprüft, damit die Teile mit dem freigegebenen Schnittmuster übereinstimmen.
- Nähen: Stichdichte und Verstärkungsplacement werden an den Kontrollpunkten inspected, nicht erst beim Rollenende.
- Vor Versand: Eine abschließende Qualitätskontrolle bestätigt, dass jedes Teil vor Freigabe zum Versand mit dem freigegebenen Muster übereinstimmt.
Zeitplan und MOQ für Private Label
Der OEM/ODM-Weg umfasst zehn Stufen – von der Bedarfsanalyse bis zum After-Sales-Service. Standardproduktionen dauern nach Musterfreigabe 30–45 Tage. Die Mindestbestellmengen für standardisierte kundenspezifische Pop-Up-Zelte liegen bei 300–1.000 Stück; ausgewählte SKUs beginnen bereits bei 50–100 Stück. Das bedeutet: Ein Private-Label-Launch kann mit einem Volumen getestet werden, das keine Lagerhaltung in industriellem Maßstab erfordert.
Starten Sie noch heute Ihre Anpassung
Ein Briefing, das Ausfallmodi benennt, filtert Massenfertiger aus, bevor Sie einen einzigen Dollar für Muster ausgeben.
Beginnen Sie mit einem Briefing, das auf Ausfallvermeidung ausgerichtet ist – und nicht auf Farben und Logo-Platzierung. Nennen Sie Zielgewebe Grammatur, hydrostatischen Druck, Reißverschlussgröße, Stoffmaterial, Hub-Zyklenfestigkeitsanforderung und Ihre aktuelle Retourenquote. Diese letzte Zahl sagt einer Fabrik exakt, welches Problem gelöst werden muss.
Was Sie an eine Fabrik senden sollten
-
-
- Zielgewebe-Grammatur: Legen Sie Denier und Beschichtung für Fly und Boden fest. Die Fabrik benötigt die Zahl, nicht eine vage Beschreibung.
- Wassersäule: Geben Sie den Mindest-Wassersäulenbergwert an, z. B. 3000 mm am Fly. Dies legt die Grundlage für Nahtbandage und Bodenbeschichtung fest.
- Reißverschlussgröße: Nennen Sie die Spezifikation, z. B. #5 Reverse-Coil, und verlangen Sie doppelt abgestepptes Band. So werden Sand- und Schmutzblockaden ausgefiltert, bevor sie die Kunden erreichen.
- Stoffmaterial: Fiberglas ist günstiger, aber flexibler. Aluminium behält länger seine Form bei wiederholten Aufbau-Zyklen.
- Naben-Zyklus-Prüfbedingung: Geben Sie ein Minimum für Setup/Abbau-Zyklen an. Nennen Sie Doppelverriegelungs-Nabe Design, wenn Sie den Metall-Sicherungsstift plus Nylonriemen wünschen.
-
Kelylands zentrale Zeltfabrik in Ningbo verfügt über ISO 9001:2015-, CE- und BSCI-Zertifizierung und produziert 800.000 Zelte pro Jahr. Haltbarkeitsspezifikationen aus dem Briefing fließen direkt in Produktionskontrollpunkte ein, statt bei Übergaben verwässert zu werden.
Lassen Sie den Lieferanten es nachweisen
-
- Naben-Zyklus-Test: Fragen Sie, wie viele Setup/Abbau-Zyklen die Nabe überstanden hat. Der Doppelverriegelungs-Nabe reduziert Naben-Ausfälle um 90% in internen Vergleichstests.
- Pole-Spitzen-Zugtest: Stellen Sie sicher, dass kappenförmige Pfahlenden unter Belastung halten und während des Packens nicht durch das Zeltgewebe stechen können.
- Reißverschluss-10.000-Zyklen-Test: Fordern Sie die Zyklenzahl an. Ein #3-Spiralreißverschluss klemmt lange bevor ein #5-Reversspiralmodell diese Zahl erreicht.
- Wassersäulen-Bericht: Fordern Sie das hydrostatische_heads-Ergebnis an, keine Marketingbehauptung. 3000mm am Zeltgewebe, eine Badewannenboden-Konstruktion und abgeklebte Nähte verhindern Lecks in der ersten Nacht.
- Fotos der Versandprüfung vorab: Überprüfen Sie Nähte, Nabenmontage und Reißverschlussbahnen aus der letzten Qualitätskontrolle vor dem Versand des Containers.
Standard-Preis für maßgeschneiderte Pop-up-Zelte liegt bei 300 bis 1.000 Stück; ausgewählte SKUs beginnen ab 50 bis 100 Stück. Die Produktionszeit beträgt 30 bis 45 Tage nach Muster_genehmigung, und bezahlte Muster werden bei Massenbestellung erstattet. Eine Fabrik, die diese Tests dokumentiert, beweist ihren Prozess. Eine Fabrik, die zögert, beweist etwas anderes.
Schlussfolgerung
Pop-up-Zelt-Ausfälle geschehen nicht willkürlich. Naben brechen, Reißverschlüsse klemmen und Nähte lecken, weil spezifische Engineering-Entscheidungen stromabwärts getroffen wurden. Die Spezifikation von doppelgesperrten Naben, abgedeckten Stangenspitzen, #5-Gegenwind-Reißverschlüssen und verschweißten Badewannenböden ist der Unterschied zwischen einem Produkt, das die Saison überlebt, und einem, das unter Garantie zurückkommt.
-
- Einfach clipbare ABS-Naben verursachen die meisten Pop-up-Zelt-Ausfälle; eine Metallstift-Doppelsperre-Nabe reduziert Naben-Ausfälle um 90 %.
- Fordern Sie abgedeckte Stangenspitzen, verstärkte Eckflicken und bar-getackte Spannungspunkte an, bevor Sie ein Produktionsmuster genehmigen.
- Geben Sie 3000 mm Wassersäule am Dach, versiegelte Nähte und einen Badewannenboden an, um erste Nacht-Löcher in den Retouren zu vermeiden.
- Standard-Preis für maßgeschneiderte Pop-up-Zelte liegt bei 300–1.000 Stück; ausgewählte Kelyland-SKUs beginnen bei 50–100 Stück mit 30–45 Tagen Vorlaufzeit.
Bevor Sie Ihren nächsten Lieferanten beauftragen, ziehen Sie die Retourendaten Ihres letzten Pop-up-Zelt-Laufs heran und vergleichen Sie sie mit den oben genannten Spezifikationen. Senden Sie der Fabrik eine Liste, die doppelgesperrte Naben, #5-Gegenwind-Reißverschlüsse und eine 3000-mm-Wassersäule am Dach enthält, und fragen Sie neben dem Muster auch Zyklustestberichte an. So trennen Sie eine niedrige Retourenquote von einer Garantie-belasteten Saison.
Häufig gestellte Fragen
Was sind die häufigsten Probleme bei Pop-up-Zelten und wie behebt man sie?
Die häufigsten Defekte sind gebrochene Hubverbindungen, durchstochene Stangenenden, blockierende Reissverschlüsse und genähte Nähte. Beheben Sie diese Probleme mit einem Doppelverriegelungs-Hub, abgedeckten Stangenenden und einem #5-Reversalspiralreissverschluss mit Schutzklappe. Diese vier Punkte sollten Sie bei der Bewertung eines OEM-Spezifikationsbogens berücksichtigen.
Kann ein gebrochener Pop-up-Zelthus vor Ort repariert werden?
Feldreparatur ist nur eine provisorische Maßnahme: Reinigen Sie das beschädigte Kunststoffteil, kleben oder befestigen Sie die Nabe mit Band und verstärken Sie die Verbindung mit einer Schiene. Die Reparatur kann für eine Tour halten, aber die Verbindung wird nicht dauerhaft bestehen. Planen Sie für gewerbliche Flotten und Vermietungen ein Ersatz-Naben-Set ein.
Wie verhindern Sie, dass eine Spitzenhülse des Pop-up-Zeltgestells den Stoff aufreißt?
Schleifen Sie scharfe Kanten an den Streben ab, versehen Sie die Spitzen mit Gummikappen und bringen Sie eine verstärkte Stoffflicken oder ein Gurtband an den Öffnungen der Poleinlasungen an. Fordern Sie für Ihre OEM-Lösung zwingend kaputte Spitzen an. Integrieren Sie kaputte Spitzen als Standard-Spezifikation in Ihre Custom-Zelte.
Welche Art von Reißverschluss sollte ein langlebiges Pop-up-Zelt verwenden?
Verwenden Sie einen #5-Gegenwind- oder Geformtzahn-Reißverschluss mit doppelt genähtem Band und schützendem Guardschopf. Ein #3-Spulenreißverschluss ist leichter, übersteht aber den häufigen Einsatz im Feld bei einem Pop-up-Zelt für die Familie nicht. Geben Sie die #5-Ausstattung in Ihrem Produktbrief an.
Wie hoch ist die Mindestbestellmenge für kundenspezifische Pop-up-Zelte aus China?
Standard-Custom-Pop-up-Zelte erfordern in der Regel etwa 300–1.000 Stück, während ausgewählte Kelyland-Artikel bereits ab 50–100 Stück bestellt werden können. Die Lieferzeit beträgt typischerweise 30–45 Tage, abhängig vom Anpassungsumfang und der Bestellmenge. Fordern Sie nach Festlegung Ihrer Spezifikation ein individuelles Mindestbestellmengenszenario pro Artikel an.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語