 Zum Inhalt springen

Betreff: Wartung aufblasbarer Zelte — Muster vor Produktionsbeginn entsprach nicht der Massenproduktion. Weiterleitung an QA, bevor wir uns zum nächsten Los verpflichten. Die Bestellung $50K des Käufers ist gescheitert, weil das Vormuster einwandfrei aufblasbar war, die Luftstreben der Massenproduktion jedoch eine andere Ventiltoleranz aufwiesen. Das ist der Teil der aufblasbaren Zeltpflege, der niemals in das technische Datenblatt der Marketingabteilung gelangt: die Lücke zwischen dem Verhalten des Zeltes am Prüfstand mit dem Muster und dem Druckverhalten über eine vollständige Produktions Charge.
Für einen Produktmanager im Outdoor-Bereich ist die Zuverlässigkeit im Einsatzfeld das eigentliche Produkt. Wenn das Zelt über Nacht an Druck verliert oder eine Naht mitten bei der Aufbauphase Luft ausströmen lässt, wandelt sich die Einkaufsverhandlung von einer Diskussion über die FOB-Preise in eine über die Retourenquoten um. Die Hauptursache für Ausfälle im Feld ist nicht ein Loch im Stoff. Es ist die Undichtigkeit des Ventils nach wiederholtem Zusammenfalten, was bedeutet, dass das Ventil und die Qualitäts toleranz in dessen Bereich genauso sorgfältig geprüft werden müssen wie der Strebenstoff selbst. Ein Zelt, das im Werk den Druck hält, kann bei einem Temperaturabfall der Umgebung von 10 °C pro Einheit etwa 0,5 PSI Druck verlieren; damit kann ein bei 25 °C korrekt aufgeblasenes Zelt morgens bei 5 °C deutlich durchhängen.
Das Wartungsprotokoll beginnt mit einer täglichen Druckprüfung während der Winteroperationen, und die Reparaturstrategie hängt ganz davon ab, ob die Luftstrebe aus PVC oder TPU besteht. Das Flick reparieren einer TPU-Strebe mit PVC-Lösemittelkleber ist ein bleibender Fehler; er schwächt die Beschichtung und führt zum Verfall der Garantie. Ein Feld-Reparaturset, das Ersatzventile, ein Druckmessgerät und den richtigen Klebstoff für das Strebenmaterial enthält, ist kein Zubehör — es ist die minimal akzeptable Bestellung für jeden, der aufblasbare Notunterkünfte für wiederholte Einsätze bezieht. Wenn Sie es Musterfreigabe richtig machen, ist die Wartung einfach. Wenn Sie es falsch machen, wird jeder Ersatzteilbezug zu einer Verhandlungssache.
Warum die Feldwartung die tatsächliche Lebensdauer von Notunterkünften bestimmt
Rund 80% der Feldausfälle bei Notunterkünften sind Ventilprobleme, keine Löcher.
Die meisten Feldteams gehen davon aus, dass Löcher die größte Bedrohung für aufblasbare Notunterkünfte darstellen. Das Gegenteil ist der Fall. Rund 80% der Feldausfälle gehen auf das Ventil zurück, nicht auf den Strebenstoff, und die Ursache ist mechanische Ermüdung durch wiederholtes Zusammenfalten.
Jeder Pack-, Entpack- und Wieder-Einsatz-Zyklus belastet die Ventilbasis. Mit der Zeit verliert der Verschlussflappen seine Dichtsitze, und das Zelt verliert über Nacht an Druck. Die Feldteams beschuldigen die Strebe und verbringen dann stundenlang mit der Suche nach einem Loch, das gar nicht vorhanden war.
Ventildesign entscheidet über die Reparaturfreundlichkeit
Verschraubte Ventile halten in diesem Zyklus deutlich länger als vollständig verschweißte Ventile. Bei einem Fehler eines verschraubten Ventils kann eine Person mit grundlegenden Handwerkzeugen die Ventilbaugruppe vor Ort austauschen. Ein Ausfall eines vollständig verschweißten Ventils bedeutet eine Werkstatt-Reparatur oder eine Rücksendung an die Fabrik.
-
- Verschraubtes Ventil: Vor Ort mit einfachen Werkzeugen ersetzbar. Hält seine Dichtung dank einer austauschbaren Dichtungsmanschette über wiederholte Faltzyklen hinweg länger.
- Vollständig verschweißtes Ventil: Geringere Anfangsteilkosten, aber die Spannungen konzentrieren sich an der Schweißnaht. Ein Ausfall führt dazu, dass der gesamte Balken zur Fabrik zurückgesandt werden muss.
Ein Stich ist sichtbar. Sie sehen das Loch, flicken es und fahren fort. Ein Ventilleck ist hinterhältig: Das Zelt sieht in Ordnung aus, aber die Struktur sackt zusammen und verliert bei starkem Wind ihre Form. Für einen Hilfs-Einsatz zwingt das die Teams dazu, zweimal pro Nacht aufzupumpen, statt zu rasten.
Einkaufsentscheidungen steuern diese Fehleranfälligkeit im Voraus. Die Kelyland-Partner-Zeltfabrik in Ningbo, die ISO 9001 zertifiziert ist und jährlich 800.000 Zelte und Plane herstellt, baut PVC- und TPU-Luftschlauch-Zelte mit Ventiltypen, die bereits in der Mustergenehmigungsphase spezifiziert sind. Legen Sie ein Design mit verschraubtem Ventil fest, bevor mass production, und schonen Sie Ihre Außenteams vor dem nächtlichen Durchhängen.
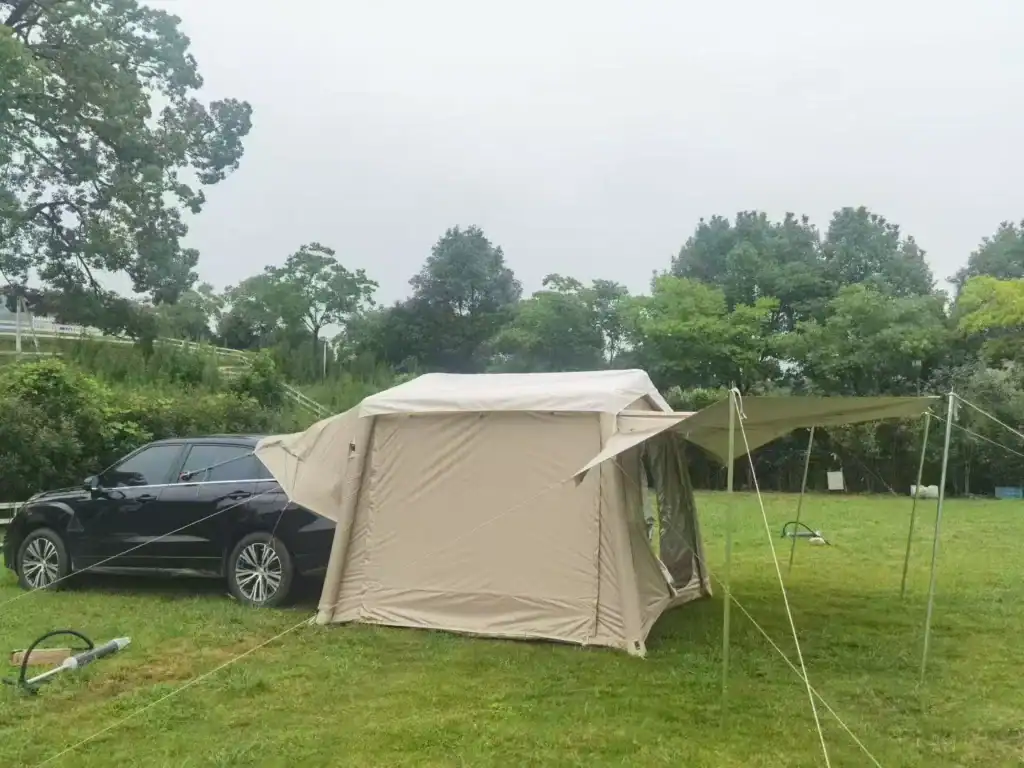
Tägliche Druckprüfungen: Den richtigen PSI-Wert einstellen
Ein nächtlicher Temperaturabfall von 10°C entzieht einer Liegefläche etwa 0,5 PSI — prüfen Sie jeden Morgen, nicht nur beim Aufbau.
Temperaturschwankungen ändern den Innendruck um etwa 0,5 PSI pro 10°C. Ein bei 25°C aufgepumptes Hilfszelt wirkt bei 5°C spürbar weich — das ist Physik, kein Leck. Außenteams, die den Druck nur während des Aufbaus überprüfen, jagen Phantomlecks, pumpen ein warmes Zelt erneut auf, das später seinen Arbeitsbereich überschreitet, wenn die Sonne auf das Gewebe scheint.
Ablesen des Manometers an verschiedenen Liegeflächensystemen
-
- Integrierte Analoganzeige: An der Ventlbasis montiert, zeigt es den tatsächlichen Systemdruck an. Es ist die zuverlässigste Referenz, da es den Balken selbst misst und nicht den Luftstrom während des Aufpumpens.
- Tragbares digitales Manometer: Der schnellere Weg zu Mehrkammer-Zelten. Ein digitaler Prüfgerät erlaubt es, den Druck jedes Balgens in unter einer Minute zu protokollieren – entscheidend, wenn eine Mannschaft vor Tagesanbruch aufbaut.
- Keinen Manometer: Einige günstige Balgen verzichten vollständig auf eine Druckanzeige. Ein preisgünstiges digitales Manometer schafft Abhilfe und gehört in jedes Feld-Kit.
Die Partnerfabriken von Kelyland arbeiten nach ISO 9001:2015, und der 10-stufige Produktionsprozess umfasst die Prüfung von Nähten und Mechanismen in jeder Phase. Doch ein Ventil, das im Werk perfekt sitzt, kann sich nach wiederholtem Faltvorgang im Transport verschieben. Eine schnelle Zweischritt-Prüfung deckt das auf: vollständig aufpumpen, nach Zischen an der Ventilschnecke lauschen, dann entlüften und erneut aufpumpen, um die Klappe neu zu justieren. Das ist die effektivste Qualitätsprüfung in einer Hilfsaktion.
Nachfüllen nach nächtlichen Temperaturschwankungen
Bei Winteroperationen verursacht ein Temperaturwechsel von 25°C auf 5°C etwa 1,0 PSI Verlust über Nacht. Beim Morgencheck auf den Sollwert auffüllen, aber tagsüber nicht weiter aufpumpen, solange das Zelt noch nicht fest ist – beim Erwärmen steigt der Druck von allein wieder an, und ein Überdruck über den Arbeitsdruck hinaus belastet die Schweißnähte. Die Messwerte sollten täglich zur gleichen Zeit aufgenommen und dokumentiert werden. Wenn die Werte nicht der erwarteten Kurve von 0,5 PSI pro 10°C folgen, ist das Ventil der erste Ansatzpunkt für die Fehlersuche.
Pflege und Austausch der Ventile
Die meisten Ventillecks lassen sich durch Reinigen und Neujustieren beheben.
Ventilleckagen nach wiederholtem Faltvorgang sind die häufigste Ursache für Feldausfälle bei aufblasbaren Notunterkünften – nicht Durchstiche. Jeder Faltzyklus beansprucht die Ventilklappe. Nach Dutzenden von Einsätzen wird selbst eine leicht schief sitzende Klappe Luft verlieren, und der Balken wird über Nacht weich. Deshalb ist die tägliche Druckprüfung so wichtig.
Ventilkappe reinigen und neu justieren
Beginnen Sie mit der einfachsten Maßnahme. Kappe öffnen, Klappe und Sitring mit einem fusselfreien Tuch abwischen und Sand oder Schmutz entfernen, der sich während des Entlüftens unter der Klappe festgesetzt hat. Klappe flach und zentriert ansetzen, Kappe verschließen und auf Zischen achten. Die meisten gemeldeten Ventillecks hören auf, sobald die Klappe richtig sitzt.
Ventilkern vs. vollständige Ventilschnecke
Bevor Sie Ersatzteile bestellen, sollte klar sein, welches Teil ausgefallen ist. Der Ventilkern ist der interne Kanten- oder Federmechanismus. Wenn Reinigen und Neujustieren das Leck nicht stoppen, ist der Kern verschlissen und muss ersetzt werden. Die Ventilschnecke ist der Flansch, der im Balkengewebe verklebt ist. Ein verformter Flansch oder Risse im umgebenden Schweißbereich bedeuten, dass die gesamte Schnecke ersetzt werden muss.
-
- Ventilkern: Verschleißt zuerst. Auf bolt-clamped Ventilen felddicht mit Grundwerkzeugen austauschbar – ohne den Balken zu öffnen.
- Vollständige Ventilschnecke: Strukturelles Versagen. Erfordert das Entfernen des alten Flansches und das Einschweißen eines neuen in einer Fabrik mit geeigneter Hochfrequenz-Schweißausrüstung.
Die Designwahl bestimmt die Reparaturkosten. Mechanisch mit Schrauben verbundene Ventile sind langlebiger als vollständig verschweißte Ventile — der Kern kann in Minuten ausgetauscht werden, ohne den Balken zu durchtrennen. Ein Defekt an einem verschweißten Ventil macht den Zelt zurück zur Produktion nötig. Die CE-, BSCI- und ISO 9001-zertifizierte Zeltfabrik in Ningbo, die jährlich 800.000 Einheiten produziert, kann diese Nacharbeit durchführen. Die Standard-Lead-Zeiten liegen jedoch bei 30–45 Tagen. Das ist eine lange Wartezeit für ein Hilfslagerzelt, das einsatzbereit sein sollte.
Reparieren von Löchern in PVC-Luftstreben
Die Dauerhaftigkeit der Reparatur hängt nur von der Klebeverbindung ab — die Aushärtezeit niemals überspringen.
Der schnellste Weg, eine Bestellung von $50.000 Hilfslagerzelten in einen Garantiefall zu verwandeln, ist das Flickens eines PVC-Luftbalkens mit dem falschen Klebstoff. Fehler bei Feldreparaturen resultieren selten aus der Beschädigung selbst, sondern aus einer chemischen Inkompatibilität zwischen Flickmaterial, Kleber und Balkenstoff.
Auswahl des Klebstoffs: Nur PVC-Lösungsmittelkleber verwenden
PVC-Luftbalken werden durch Lösungsmittelverschweißung verbunden, nicht mit Oberflächenkleber. Der Reparaturkleber muss den Flicken chemisch mit dem Balkenmaterial verschmelzen. Das bedeutet die Verwendung eines für aufblasbare Produkte gekennzeichneten PVC-Lösungsmittelklebers, nicht von Sekundenkleber, Gummikleber oder Silikondichtmitteln.
-
- Richtiger Kleber: PVC-Lösungsmittelkleber (auch als PVC-Schweißpaste verkauft). Er erweicht die PVC-Oberflächen und bildet eine verschweißte Verbindung, wenn das Lösungsmittel verdunstet, sodass der Flicken zum Teil des Balkens wird.
- Falsche Wahl: Cyanoacrylat bildet eine spröde Verbindung, die bei Bewegung reißt. Gummikleber bleibt gummiartig und verliert nach wiederholtem Falten die Haftung. Beide sehen zunächst gut aus, versagen aber im Einsatz.
- TPU-Warnung: Wenn der Balken aus TPU besteht, stoppen Sie. PVC-Lösungsmittelkleber schädigt die TPU-Beschichtung und macht die Garantie ungültig. TPU erfordert einen Polyurethan-Kleber, der separat behandelt wird.
Reparaturverfahren und Aushärtezeit
Lassen Sie den Balken vollständig entlüften. Reinigen Sie die punkurierte Stelle mit Isopropylalkohol und lassen Sie sie trocknen. Schneiden Sie den Flicken mit abgerundeten Ecken zu, um ein Abheben zu verhindern, und tragen Sie eine dünne Schicht PVC-Lösungsmittelkleber auf den Flicken und die Balkenoberfläche auf. Warten Sie, bis der Kleber klebrig wird, drücken Sie den Flicken fest auf und rollen Sie Luftblasen mit einem flachen Werkzeug oder Roller heraus.
Befestigen Sie den Flicken für mindestens die vom Hersteller angegebene Aushärtezeit – in der Regel über Nacht – fest mit Klebeband oder einer Klemme. Zu frühes Aufpumpen lässt das Lösungsmittel zu schnell verdunsten und erzeugt eine poröse Verbindung, die unter Betriebsdruck undicht wird. Die Partnerfabriken von Kelyland, die meisten ISO 9001:2015-zertifiziert, herstellen PVC- und TPU-Luftschläuche mit lösungsmittelverschweißten Nähten und testen die Schweißqualität während der Produktion; eine so ausgeführte Reparatur hält wiederholten Aufbauzyklen stand.
Reparieren von Löchern in TPU-Luftstreben
PVC-Kleber auf einem TPU-Balken ist ein dauerhafter Konstruktionsfehler – verwenden Sie Polyurethan-Kleber und klemmen Sie für 24 Stunden.
TPU und PVC sehen auf der Werkbank ähnlich aus, aber ihre Reparaturchemie verträgt sich nicht. PVC-Lösungsmittelkleber haften, indem sie eine dünne Oberflächenschicht des Grundmaterials auflösen; bei TPU greifen dieselben Lösungsmittel das Polymer an, ohne eine luftdichte Verbindung zu bilden. Der Flicken kann sauber sitzen und dennoch tage später versagen, sobald der Balken unter Betriebsdruck biegt.
Das Material ist dünn genug, dass der falsche Kleber dauerhaften Schaden anrichtet. Die Partnerfabrik von Kelyland in Xiangyang, Hubei – die 2,5 Millionen Luftmatratzen pro Jahr produziert – verarbeitet TPU-Folien mit 0,4 mm bis 0,6 mm Dicke. Lösungsmittelabbau bei dieser Dicke schafft eine wiederkehrende Undichtigkeitsstelle und macht die Garantie für den Balken ungültig.
Die Reihenfolge der Feldreparatur
-
- Auf Nulldruck entlüften: Ein auf einen unter Druck stehenden Luftbalken aufgebrachter Patch überbrückt eine gekrümmte, spannungsgeladene Fläche und schließt Luft darunter ein. Eine Abhebung erfolgt innerhalb von Tagen.
- Beide Oberflächen vorbereiten: Mit Isopropylalkohol reinigen, leicht mit feinem Schleifpapier anrauen und dann Polyurethan-Kleber, der für TPU formuliert ist, auf den Patch und den Balken auftragen.
- 24 Stunden klemmen: Mit einer Walze von der Mitte nach außen rollen, um eingeschlossene Luft zu entfernen, dann unter gleichmäßigem Druck für eine volle 24-stündige Aushärtung klemmen, bevor sie wieder aufblasen.
Der 24-stündige Klemmschritt ist der Schritt, den Feldteams am häufigsten verkürzen. Ein frühzeitig vom Clamp gelöster Patch kann solid erscheinen, dann jedoch nach wiederholten Aufblaszyklen delaminieren. Ein aufblasbares Zelt-Luftbalken trägt dauerhaften Druck und verbiegt sich bei jeder Zeltabstellung. Die Aushärtung ist nicht der Ort, an dem Sie Zeit sparen sollten.
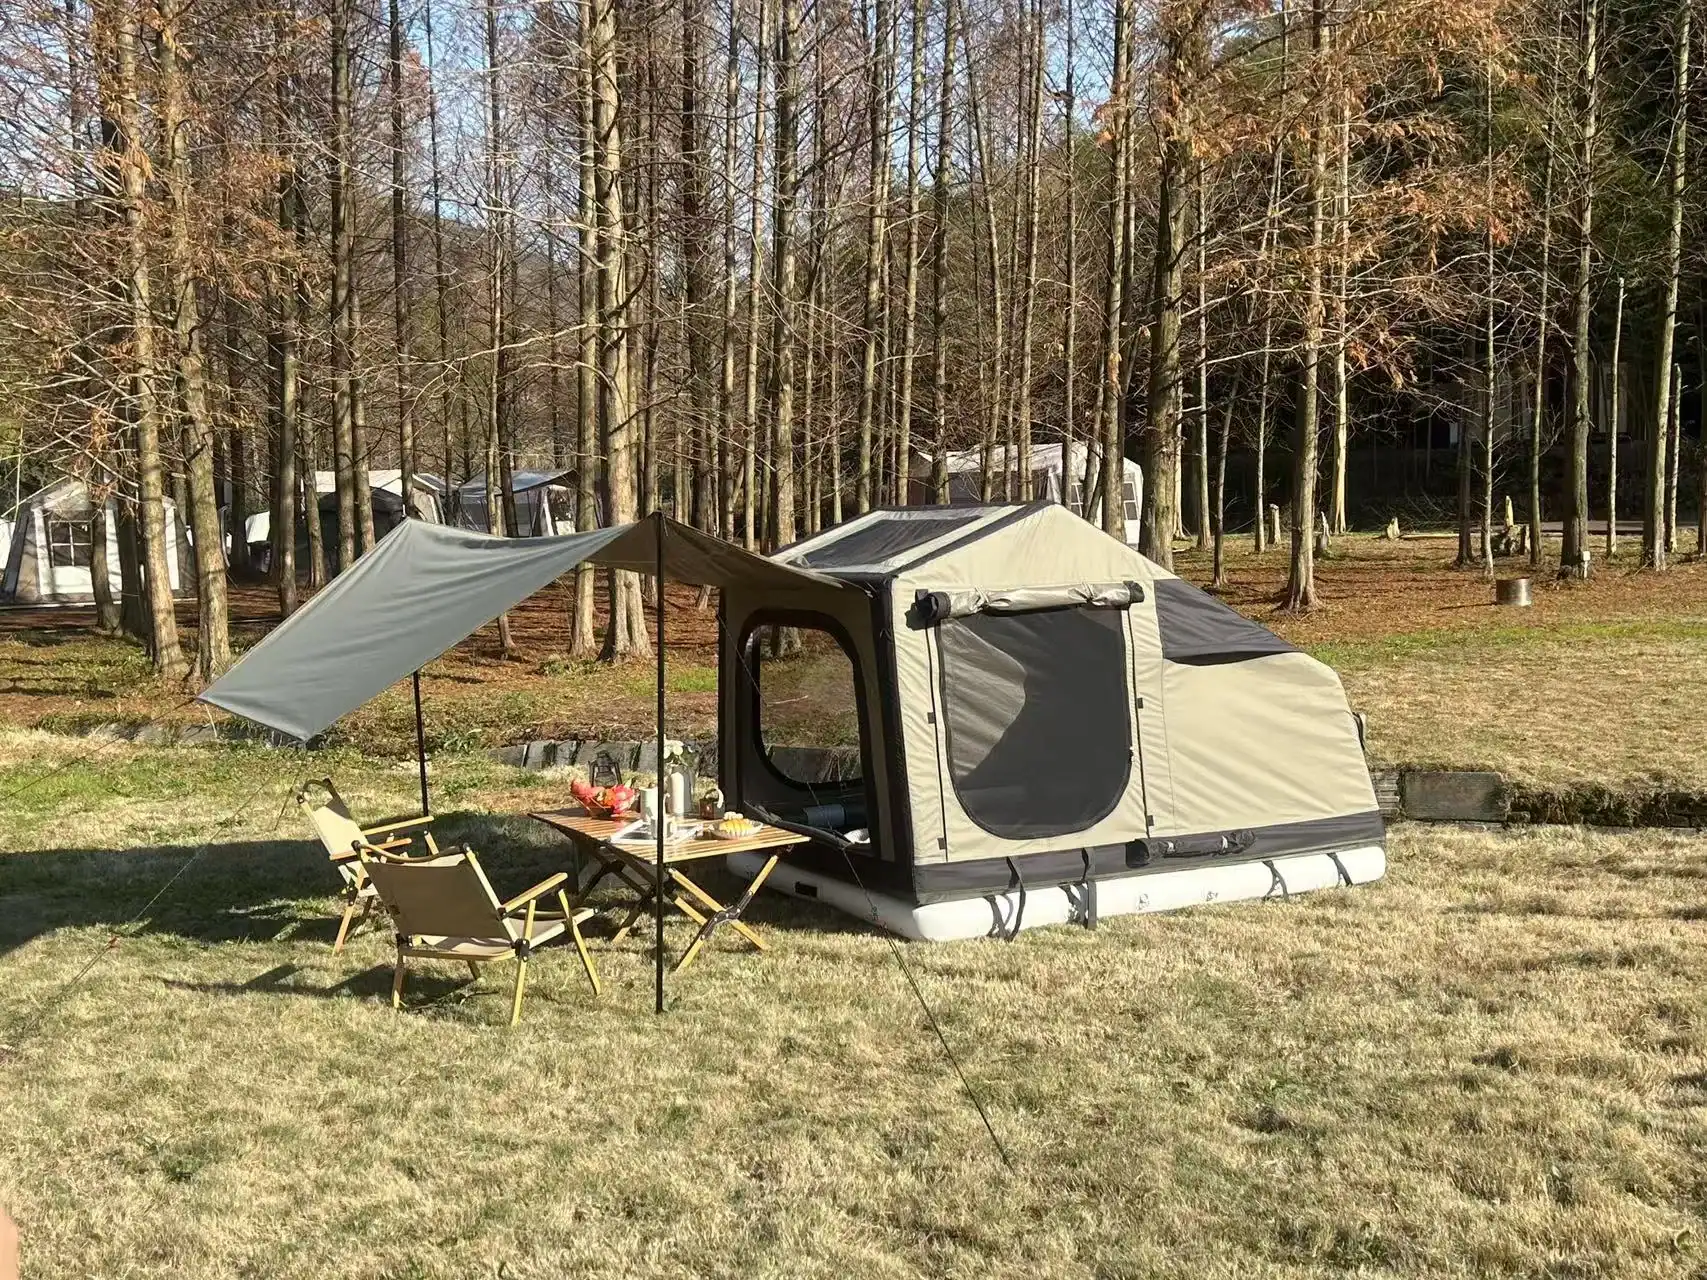
Nahttrennung nach langer Lagerung
Eine delaminierteLast tragende Schweißnaht ist ein Fabrikationsfehler, keine Feldreparatur.
Identifizierung von Delamination in Hochfrequenz-Schweißnähten
Das Hochfrequenzschweißen verbindet zwei beschichtete Stoffe, indem ihre PVC- oder TPU-Schichten unter Druck verschmolzen werden. Wenn die HF-Parameter drifteten – zu wenig Hitze, ungleichmäßiger dielektrischer Strom oder Verschmutzung auf der Schweißbahn – erscheint die Verbindung bei der Musterfreigabe geschmolzen, versagt aber nach langer Lagerung. Das erste sichtbare Anzeichen ist eine milchig-weiße Linie entlang der Naht. Als nächstes hebt sich der Rand zu einer Lasche an, die Schmutz einfängt und mit jedem Faltvorgang weiter abblättert.
Erkennen Sie Delamination vor dem Aufbau, indem Sie einen Daumendrucktest entlang jeder Schweißnaht am Luftbalken durchführen. Wenn sich ein Abschnitt federnd anfühlt oder sich vom Grundstoff löst, markieren Sie ihn. Dann blasen Sie bis zum Betriebsdruck auf und hören Sie nach einem Zischen an der Naht; Seifenwasser bestätigt den Undichtigkeitspfad. Delamination tritt häufig an Belastungspunkten auf: rund um Ventil-Patches, an den Ecken, wo die Balken auf den Zeltkörper treffen, und entlang der Faltkante im Transportbeutel.
Wann das Zelt zur Fabrik zurückgeschickt werden sollte
Ein Loch in der Mitte eines Balkens kann geflickt werden. Eine delaminierte Schweißnaht nicht. Die Verbindung ist nur so stark wie die ursprüngliche HF-Schweißung; Kleber vor Ort kann die molekulare Bindung zwischen den Beschichtungsschichten, insbesondere bei TPU, nicht wiederherstellen. Wenn sich die Trennung entlang eines tragenden Balkens zieht, ist das Zelt strukturell beeinträchtigt, bevor es jemals Wind ausgesetzt war. Das Ignorieren des Mangels birgt das Risiko eines Balkenrisses während der Aufbau, was das gesamte Unterstand beschädigen kann.
Schicken Sie das Zelt zurück, wenn das Schweißnasenband über eine Naht herum anhaftet, wenn entweder Seite der Naht unter leichtem Handdruck nachgibt oder wenn die inneren Stoffschichten freiliegen. Ein werkseitiger Rücktest mittels HF-Schweißen verursacht weniger Ausfallzeit als ein Blasengeräusch mitten in einer Einsatzphase. Kelylands Inspektionsprotokoll prüft die Schweißnahtintegrität in jedem Produktionsstadium, und Partner-Zeltfabriken im Ningbo-Netzwerk folgen ISO-9001:2015-Verfahren — ein Nahttrennungsdefekt an einem neuen Gerät sollte also einen Austausch auslösen, keinen Feldflicken.
Ersatzteilset, das jede Bestellung für Notunterkünfte beinhalten sollte
Die meisten Fehler bei Rettungszelten beruhen auf Ventillecks, nicht auf Löchern.
Die meisten Ersatzsets konzentrieren sich auf die Reparatur von Löchern. Wiederholte Einsatzzyklen weisen in eine andere Richtung: Die häufigste Ursache für Ausfälle vor Ort ist Ventilleckage nach Faltzyklen, nicht ein zerrissener Balken. Ein bolzengesichertes Ventil lässt sich in Minuten mit einem Schraubendreher ersetzen. Ein vollständig verschweißtes Ventil bedeutet Werksreparatur oder ein unbrauchbares Zelt. Führen Sie Vorräte, die Ihr Team tatsächlich vor Ort reparieren kann.
Passen Sie den Flickenstein an den Balkenstoff an
Das Flickmaterial muss dem Rohrmaterial entsprechen. PVC-Luftbalken nehmen ausschließlich PVC-Lösemittelkleber an. TPU-Balken erfordern Polyurethan-Klebstoffe. Verwenden Sie PVC-Kleber auf einem TPU-Balken, und das Lösungsmittel erweicht die Beschichtung, schwächt die Schweißnaht und macht die Garantie hinfällig. Das ist ein dauerhafter Fehler. Kelylands Linien für Luftbalken und Luftmatratzen verwenden dieselben PVC/TPU-Materialfamilien mit 0,4 mm–0,6 mm pferdebestandfesten Wänden, sodass die Flickenvorräte diese Spezifikation widerspiegeln sollten.
-
-
- PVC-Balken: Lösemittelbasierter PVC-Kleber sowie PVC-Flickfilm. Vor dem Wiederbeaufschlagung 12–24 StundenEinwirkzeit lassen.
- TPU-Balken: Polyurethan-Klebstoff, Flick appliziert bei Null-Druck, für volle 24 Stunden aushärten lassen.
- Wandstärke: Bewahren Sie den Flickfilm im selben 0,4 mm–0,6 mm-Bereich wie das Grundrohr auf, damit die Reparatur sich wie das Original biegt.
-
Ventile, Pumpenadapter, Druckanzeiger
-
- Ventilkern: Die Klappendichtung verschleißt bei wiederholtem Zusammenfalten zuerst. Packen Sie Ersatzteile für jedes Zelt ein.
- Schraubenverriegelte Ventilsitze: Vor Ort mit Grundwerkzeug austauschbar. Halten Sie für lange Einsätze zwei Ersatzstücke pro Zelt bereit.
- Pumpenadapter: Abdeckkappen für Twist-Lock- und Bajonett-Blasventile, damit jede Crew-Pumpe passt.
- Manometer: Temperaturschwankungen verändern den Innendruck um etwa 0,5 PSI pro 10°C; prüfen Sie ihn jeden Morgen.
Kennzeichnen Sie jeden Artikel und versiegeln Sie das Kit. Einsatzteams unter Zeitdruck greifen zu der ersten Patrone, die richtig aussieht. Die Partnerfabriken von Kelyland arbeiten nach ISO 9001:2015, mit Inspektionen in jeder Produktionsphase, und die Prüfung vor dem Versand bestätigt, dass das Ersatzset mit dem im Musterstadium genehmigten Produkt übereinstimmt.
Dokumentation und Lebenszyklus-Management von Zelten
Das Protokoll predicts den Ausfall, bevor das Zelt ausfällt.
Zelte, die im Feld versagen, versagen selten bei der ersten Verwendung. Der Ausfall baut sich leise im täglichen Protokoll auf – ein Ventil, das zweimal aufgepumpt werden muss, ein Balken, der jeden Morgen niedrig zeigt, eine Naht, die nach jedem Zusammenfolden anders aussieht. Flottenbetreiber kennen dieses Muster. Die Frage ist, ob die Feldteams es aufschreiben.
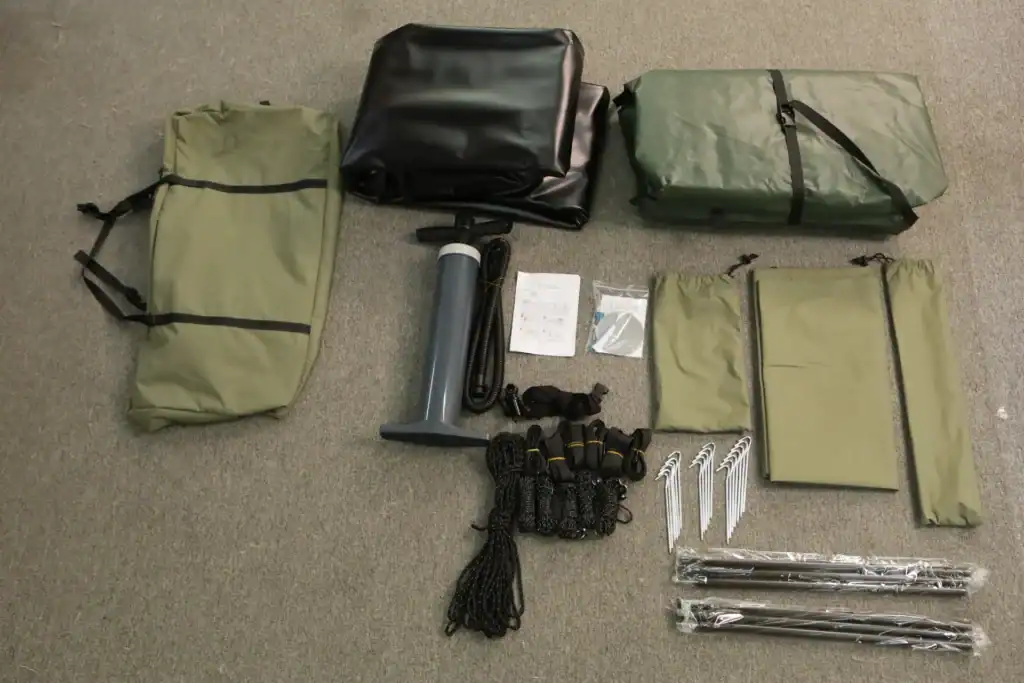
Tägliche Druckprotokolle und monatliche Nachblase-Tests
Protokollieren Sie vier Datenpunkte pro Einsatztag: Aufblas-PSI, Zeit bis zum Vollendruck, Umgebungstemperatur beim Aufblasen und jedes Nachfüllvolumen. Temperaturschwankungen verändern den Innendruck um etwa 0,5 PSI pro 10°C, sodass ein bei 25°C richtig aufgepumptes Zelt bei 5°C weich wirkt. Das ist Physik, kein Leck. Das Protokoll trennt die beiden.
Einmal im Monat das Zelt komplett entleeren, auf Nenndruck aufblasen und 24 Stunden ruhen lassen. Den Druckabfall messen. Ein moderater Verlust ist normale Material-Elastizität. Ein deutlich spürbarer Abfall bedeutet, dass das System ein echtes Problem hat – meist eine Ventildichtung, gelegentlich ein Mikrolöchlein, das mit Seifenwasser in Minuten lokalisiert werden kann.
Wann ein Zelt aus dem Dienst retirieren
-
- Ventilsattel-Ermüdung: Ein zweiter Ventilkörperausfall an derselben Stelle bedeutet, dass die Basis-Schweißnaht ermüdet ist. Ein Feldersatz hält nicht. Der Balken ist erledigt.
- Schweißnaht-Delaminierung: Eine Trennung an Hochfrequenz-Schweißnähten ist eine Reparatur auf Fabrikebene. Über eine delaminierte Schweißnaht zu flicken, stellt die strukturelle Integrität nicht wieder her.
- Beschichtungspermeabilität: Wenn die strahlundurchlässige Beschichtung auf der Oberfläche nachlässt, kann das Gewebe den Nenndruck nicht halten. Das Zelt sieht brauchbar aus, versagt aber trotzdem.
- Missionsrisiko: Bei Hilfseinsätzen ist die Reparaturkostenperspektive falsch. Wenn ein Zelt während des Einsatzes versagt, liegt der Verlust in der Unterbringungskapazität. Legen Sie Verschleißkriterien bereits bei der Vertragsvergabe fest – nicht nach einem Feldausfall.
Verschleißdaten sollten an die Fabrik zurückfließen. Die Partnerwerke von Kelyland sind ISO 9001:2015-zertifiziert und führen bei jedem Produktionsschritt Inspektionen durch, sodass Fotos des defekten Schweißnahtbereichs, die PSI-Historie und die Einsatzzahl die Ingenieure erreichen, die Materialien oder die Konstruktion anpassen können. Diese Rückkopplungsschleife macht die nächste Produktionscharge haltbarer als die vorherige.
Schlussfolgerung
Sorgfältige Wartung von Luftzeltens unterscheidet ein 50-einsatzfestes Zelt von einem, das im laufenden Hilfseinsatz ausfällt. Druckprüfungen, die richtige Kleberwahl und Ventilservice kosten Minuten pro Tag und verhindern einen katastrophalen Druckverlust. Werden diese Schritte eingehalten, bleiben die Airbeams über Jahre hinweg innerhalb ihrer spezifizierten Qualitätstoleranz.
-
- Prüfen Sie jeden Morgen den Druck; ein Temperaturabfall von 10 °C reduziert den Innendruck um etwa 0,5 PSI.
- Ventile leakage verursacht die meisten FeldeAusfälle nach wiederholtem Zusammenfalten, nicht Durchstiche.
- TPU-Luftträger Polyurethan-Kleber und eine 24-stündige Aushärtezeit unter Klammerdruck sind erforderlich; PVC-Kleber macht die Garantie unwirksam.
- Halten Sie in jedem Hilfseinsatz-Zeltset Ersatzventile, Flickmaterial und einen Manometer vorrätig.
Bevor Sie Ihre nächste Bestellung für Hilfseinsatzzelte spezifizieren, prüfen Sie, welche Ventilart und welches Flickset im Lieferumfang enthalten sind. Ein Zelt, das ohne passenden Kleber und Ersatzventil mit Schraubenklemmverbindung ausgeliefert wird, zwingt Ihr Feldteam zur improvisierten Lösung. Durchsuchen Sie die Sortimentslinie für Luftzelte und Luftmatratzen, um zu bestätigen, dass das Ersatzteilset zum Strangmaterial passt, oder kontaktieren Sie Ihr Beschaffungsteam mit Ihrem Einsatzplan.
Häufig gestellte Fragen
Was ist die 80/20-Regel bei der Wartung von Aufblaszelten?
Ca. 80% der Ausfälle von Hilfszelten auf dem Feld sind Ventilprobleme, keine Piercing-Löcher. Konzentrieren Sie die routinemäßigen Kontrollen auf Ventilschlitze, Sitze und Druck, bevor Sie das Balkengewebe inspizieren. Überprüfen Sie zuerst die Ventile, wenn ein Balken an Druck verliert.
Welchen PSI sollten aufblasbare Zeltstreben aushalten?
Halten Sie sich an die vom Hersteller aufgedruckte PSI-Spezifikation für jedes Strangmodell. Ein nächtlicher Temperaturabfall um 10 °C kann etwa 0,5 PSI abziehen, daher sind bei Temperaturschwankungen jeden Morgen erneut aufzupusten. Die auf dem Strangetikett angegebene Nenndruckpsi niemals überschreiten.
Wie repariere ich PVC-Luftbalken?
Verwenden Sie PVC-Lösemittelkleber, keinen Universalkleber, für PVC-Airbeams. Flicken bei Null Druck und lassen Sie die volle Aushärtungszeit vor dem erneuten Aufpumpen vergehen. Passen Sie das Flickzeug und den Kleber an das Beam-Material an.
Wie repariert man TPU-Luftstreben?
TPU-Strukturen benötigen Polyurethan-Kleber, keinen PVC-Kleber. Die Reparatur sollte unter Null-Druck erfolgen und die Klemmzeit eingehalten werden, um eine dauerhafte Verbindung zu gewährleisten. PVC- und TPU-Reparaturmaterialien dürfen nicht gemischt werden.
Wann muss ein Zelt zur Fabrik zurück?
Geben Sie das Zelt zurück in die Fabrik, wenn hochfrequente Schweißnähte sich nach langer Lagerung trennen oder ablösen. Feldreparaturen sind keine zuverlässige Lösung bei strukturellen Schweißnahtfehlern. Senden Sie Fotos an die Fabrik, um eine Reparaturentscheidung einzuholen.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語