 Zum Inhalt springen

Every sourcing guide frames the polyester nylon tent decision the same way: spec polyester for family camping, reserve nylon for ultralight SKUs, and accept the 30% FOB premium as the cost of weight savings. That advice is clean enough for a line review slide. It also cost a buyer $50,000 last year when pre-production samples passed every quality tolerance on the checklist—hydrostatic head, tear strength, stitch count—but the mass production run hit a 1–2% seam tape rework rate because nylon’s elasticity pulled the hot-melt adhesive apart under dynamic tension that static lab tests never replicate. The defect premium was baked into the FOB unit price from day one, invisible on the quotation, and the retailer’s sell-through rate dropped 11 points while the returns desk processed the fallout.
The real cost gap doesn’t start with the per-meter price—68D polyester taffeta at $0.90–$1.20 versus 20D nylon ripstop at $1.50–$2.20. It starts with what mills bury in the quote when color batches fall under 2,000 meters: a hidden nylon surcharge of up to $0.15 per meter that polyester dye runs simply don’t trigger. Then nylon absorbs 4x more water by weight, forcing heavier PU coating application to hit the same waterproof rating, adding another 5–8% to the coating line item. A $300 nylon backpacking tent that looks like a 40% margin play on the spec sheet becomes a 28% margin reality after the 10.5% ad valorem duty amplifies every hidden cost upstream. The math changes when you know where to look.
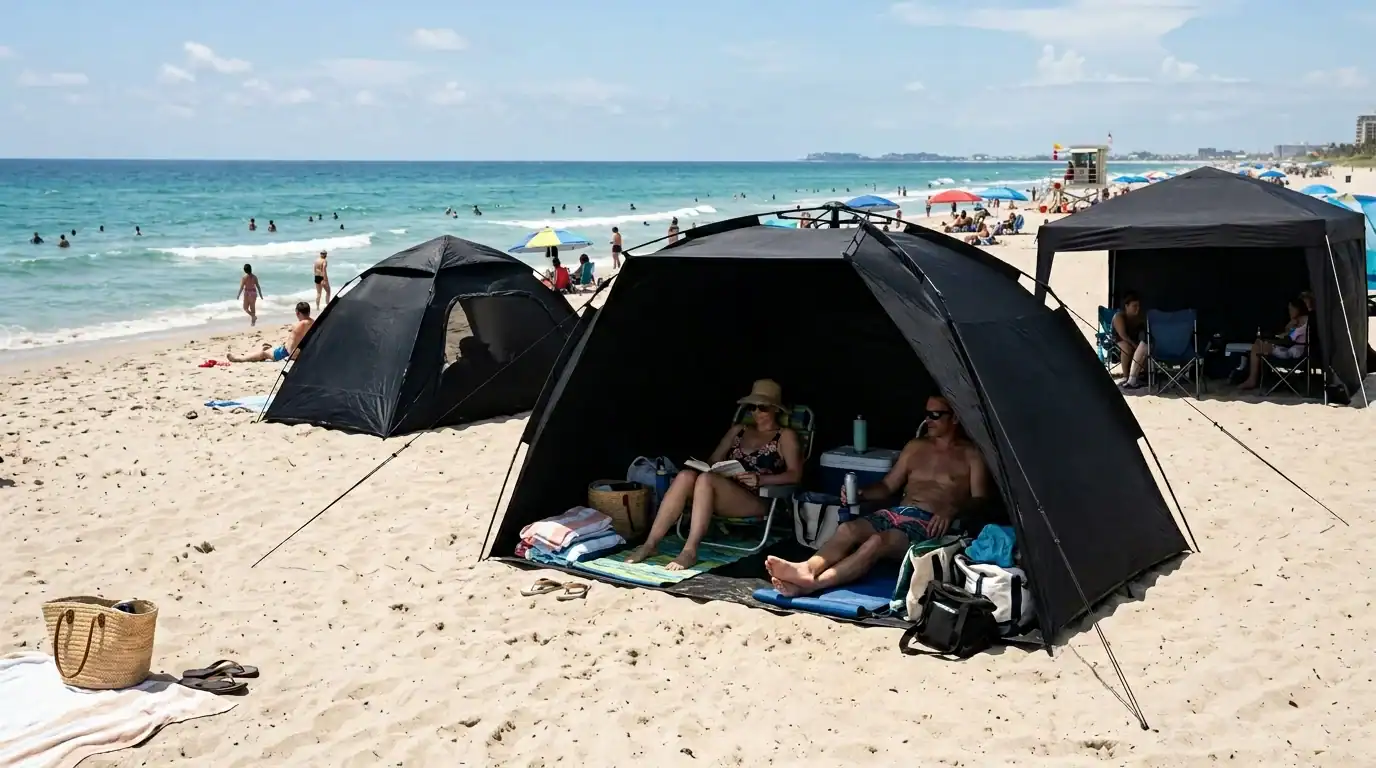
Fabric Raw Material Pricing: Nylon vs Polyester
Nylon quotes conceal mill run surcharges up to $0.15/m—absent in polyester runs.
At the wholesale fabric level, the cost delta hits hard. 68D polyester taffeta for tent flies trades between $0.90 and $1.20 per linear meter; equivalent-weight 20D Nylon Ripstop runs $1.50 to $2.20/m. That 20–40% gap isn’t a temporary supply hiccup—it reflects nylon’s energy-intensive polymerization and a supply base that’s 60% smaller than polyester’s. China dominates 70% of global tent fabric output, but nylon capacity concentrates in fewer mills, giving those mills pricing power.
Fabric yield sharpens the difference. Polyester’s slightly lower density and less edge-trim waste mean more usable square meters per kilogram. For a standard 3-person dome tent using ~12 m² of fabric, the raw material delta alone is $3–$5 per unit. On a 5,000-unit order, that’s $15,000–$25,000 saved before a single seam is sewn—enough to fund an entire accessory line or absorb a surprise tariff hike.
Watch for minimum mill run surcharges buried in nylon quotes. When a color batch falls under 2,000 meters—common for seasonal MOQs—some mills add $0.15/m as a ‘small batch’ penalty. Polyester dyeing set-ups are shorter and cheaper, so this surcharge rarely appears. Demand a line-item breakdown of dyeing lot charges; if the supplier won’t provide it, assume the surcharge is already folded into the fabric price.
Nylon’s elasticity also inflates manufacturing costs. During hot-melt seam taping, fabric stretch causes 1–2% higher rework rates Im Vergleich zur Dimensionsstabilität von Polyester. Dieser Fehleraufschlag wird nicht separat im FOB-Angebot ausgewiesen – er ist im Stückpreis enthalten. Fragen Sie nach dem internen Nacharbeitsprotokoll der Fabrik. Eine Werkstatt, die Nylonzelte mit einer Nacharbeitsquote von über 1% ohne Abwärtstrend betreibt, schmälert leise Ihre Marge.
| Vergleichskennzahl | Polyester (68D) | Nylon (20D) | Geschäftsauswirkung |
|---|---|---|---|
| Großhandelspreis für Stoff (pro laufendem Meter) | $0.90–$1.20 | $1.50–$2.20 | Polyester bietet $3–$5 niedrigere Rohstoffkosten pro 3-Personen-Zelt |
| Mindestfärbemenge & Fabrikzuschlag | Kein Aufschlag; kurze Auflagen möglich | Versteckter Aufschlag bis zu $0.15/m für Chargen <2,000m | Nylon-Angebote können 5–10% Kostensteigerung bei kleinen Farbchargen verbergen |
| Typische MOQ pro Farbe (Stofffabrik) | 50–100 Meter | 300–500 Meter | Geringerer Kapitaleinsatz und geringeres Lagerrisiko mit Polyester |
| Stoffausbeute & Kantenbeschnitt-Abfall | Höhere Ausbeute pro kg; weniger Beschnittverlust | Geringere Ausbeute; höherer Beschnittabfall | Polyester spart $0.10–$0.20 pro Meter an Fabrikgemeinkosten |
Manufacturing Cost Drivers: Labor, Coatings, and Construction
Stichgeschwindigkeit und Beschichtungsabsorption können die Stückkosten um $1,00 oder mehr schwanken lassen – prüfen Sie diese Positionen.
Der Rohstoffpreis für Gewebe erregt die Aufmerksamkeit, aber die Fertigungskostentreiber entscheiden oft darüber, ob eine Zeltlinie Ihre Ziel-GMROI erreicht. Drei Positionen – Näharbeit, Beschichtungsauftrag und Nahtkonstruktion – verhalten sich bei Polyester anders als bei Nylon und erzeugen Margenverluste, die in einem Standard-FOB-Angebot selten auftauchen.
Näharbeit: Polyesters versteckter Vorteil. Die Steifigkeit von Polyester ermöglicht einen Vorschub unter Industrienähmaschinen, der 10–15% schneller ist als bei rutschigem Nylon. Bei einem Zelt mit 35 Minuten direkter Näharbeit spart diese Geschwindigkeitsdifferenz $0,30–$0,50 pro Einheit bei chinesischen Fabriklohnsätzen. Bei einer Bestellung von 5.000 Einheiten beträgt die Differenz $1.500–$2.500, die direkt in Ihren Gewinn fließt.
-
-
- Arbeitszeitdifferenz: Polyester spart 0,30–0,50 USD/Einheit gegenüber Nylon bei vergleichbarer Konstruktionskomplexität.
- Grundursache: Die höhere Elastizität von Nylon erfordert langsameren Vorschub und mehr Neupositionierung durch den Bediener.
- Margenauswirkung: Bei einem FOB-Zelt von $45 verbessert eine Arbeitseinsparung von $0,40 die Bruttomarge um fast einen Prozentpunkt vor dem Einzelhandelsaufschlag.
-
Beschichtungs- und Imprägnierungsökonomie. Ein PU-Beschichtungsauftrag kostet $0,10–$0,15 pro laufendem Meter, unabhängig vom Substrat, aber Nylon absorbiert etwa 5–8% mehr Beschichtung, um dieselbe Wassersäulenbewertung zu erreichen, weil seine Fasern quellen und mehr Flüssigkeit zurückhalten. Silikonbeschichtungen, die bei Premium-Nylonzelten üblich sind, kosten $0,40–$0,70/m. Die materielle Realität: Nylon absorbiert 4x mehr Wasser als Polyester (4,0% gegenüber 0,4%), was Fabriken dazu zwingt, Beschichtungen übermäßig aufzutragen, um dies auszugleichen – eine Prämie, die im Stoffpreis pro Yard eingebettet ist.
-
-
- PU-Beschichtungskosten: 0,10–0,15 USD/m, identisch über alle Substrate hinweg, aber höherer Verbrauch pro Einheit bei Nylon.
- Silikonbeschichtungskosten: 0,40–0,70 USD/m, typischerweise nur auf Nylon angewendet, was die Preislücke weiter vergrößert.
- Wasserabsorptionsfaktor: Nylons 4.0% vs. Polyesters 0.4% Wasseraufnahme treibt eine unsichtbare Erhöhung von Beschichtungsgewicht und Kosten an.
-
Schmelzklebe-Nahtband vs. genähte Nähte. Nahtband ist für wasserdichte Zelte unerlässlich, aber die Dehnbarkeit von Nylon verursacht ein Problem in der Fertigung. Beim Auftragen des Schmelzklebe-Nahtbands führt die Elastizität von Nylon im Vergleich zu maßstabilem Polyester zu 1–2% höheren Nacharbeitsraten. Diese nachgearbeiteten Bahnen – und der dabei entstehende Ausschuss – werden nie separat auf einer Rechnung ausgewiesen; sie werden in den Stückpreis (FOB) eingerechnet. Wenn Sie einen Lieferanten prüfen, fordern Sie die Fehlerprotokolle für Nahtband an. Die Antwort zeigt, ob Sie eine versteckte Elastizitätsprämie zahlen, die Ihre Marge schmälert.
-
- Nacharbeitsrate: Nylon weist 1–2% höhere Nacharbeit beim Schmelzklebe-Nahtband auf als Polyester.
- Versteckte Kosten: Die Fehlerprämie ist in den FOB-Preis eingerechnet, taucht jedoch nicht in den Einzelpositionen der Angebote auf.
- Prüfmaßnahme: Fordern Sie während der Musterfreigabe die Fehlerprotokolle für Nahtband an, um den tatsächlichen Elastizitätsaufschlag zu quantifizieren.
| Fertigungsfaktor | Polyester-Verhalten | Nylon-Verhalten | Auswirkungen auf die Kosten |
|---|---|---|---|
| Näharbeit | Steiferes Gewebe lässt sich schneller verarbeiten; 10–15% weniger Nähzeit | Rutschig; erfordert langsamere, präzisere Handhabung | Polyester spart pro Einheit $0.30–$0.50 an direkten Lohnkosten. |
| PU-Beschichtungsabsorption | Nimmt weniger Beschichtung auf, um den Zielwert zu erreichen Wassersäule | Schwammartige Absorption erfordert mehr Beschichtungsmaterial | Nylon verursacht 5–8% höhere PU-Beschichtungskosten pro Einheit |
| Silikonbeschichtungs-Anwendung | Bei Einsteiger-/Mittelklasse-Polyesterzelten selten spezifiziert | Üblich bei ultraleichtem Nylon; erforderlich für hohe Reißfestigkeit | Zusatzkosten von $0,40–$0,70/m, wodurch der Gewichtsvorteil von Nylon bei den Herstellkosten zunichte gemacht wird |
| Nachbearbeitung der Heißsiegel-Nahtbandierung | Maßstabil; geringe Bandfehlerquote | Elastizität verursacht Bandablösung; 1–2% Fehlerquote | Versteckte Nacharbeitsaufschläge treiben den endgültigen Nylon-FOB-Preis in die Höhe |
Bulk Order Economics: MOQ, Shipping, and Cash Flow
Ein 300-Einheiten-Polyesterauftrag bindet $13.500 an FOB-Kosten; die entsprechende Nylon-Produktion erfordert $22.500—und das bevor der Werksaufschlag greift.
Warum hat Ihr letzter Nylonzelt-Auftrag 40% mehr Betriebskapital verbraucht als der Polyester-Artikel, der direkt daneben im Regal steht? Die meisten Käufer führen es auf ‘Nylon kostet mehr’ zurück. Das ist oberflächlich betrachtet. Die wahre Antwort liegt an drei Stellen, die die meisten Linien-Review-Tabellen nie prüfen: MOQ-Schwellenwerte, die von der Mühle festgelegt werden, Fracht-Wert-Verhältnisse die Waren mit hohem FOB-Wert bestrafen, sowie Werksausschussraten, die stillschweigend in Ihren Stückpreis eingerechnet werden.
Beginnen Sie mit der MOQ-Lücke. Polyesterfärbungen sind kurz und flexibel – Mühlen produzieren routinemäßig 800-Meter-Farbpartien ohne Aufschlag. Nylonmühlen arbeiten anders. Die Polymerisationschemie erfordert längere, heißere und energieintensivere Extrusionsläufe. Wenn Ihr Lieferant also einen MOQ von 500 Einheiten für ein Nylonzelt gegenüber 300 für Polyester angibt, sind sie nicht schwierig. Sie geben lediglich eine Mühlenbeschränkung weiter. Die Folge für das Betriebskapital ist unmittelbar: 500 Nylonzelte zu einem FOB-Stückpreis von $45 binden $22.500, bevor auch nur ein Karton das Schiff verlässt, verglichen mit $13.500 für 300 Polyestereinheiten. Für einen Kategoriemanager mit 12 SKUs summiert sich diese Differenz von $9.000 pro SKU auf über $100.000 an zusätzlich gebundenem Einkaufsbudget – Kapital, das während des 30–45-tägigen Produktionsfensters plus 25–35 Tagen Seetransport eingefroren bleibt.
-
-
- Polyester-MOQ-Realität: Standard mill runs accept 300 units per color. The dyeing process tolerates short batches because polyester fiber takes color at lower temperatures with faster cycle times. No hidden minimum-run surcharge applies on color quantities above 800 linear meters.
- Nylon MOQ reality: Mills typically enforce a 500-unit floor. When a color batch falls below 2,000 meters—common on a first production order with 3–4 colorways—a minimum mill run surcharge of up to $0.15 per meter gets baked into the fabric quote. Most factory quotations don’t itemize this. It simply inflates the unit FOB by $1.50–$2.00.
- Auswirkungen auf den Cashflow: A buyer running a $200,000 seasonal tent open-to-buy can deploy polyester orders across 6–8 SKUs with room to reorder fast sellers. The same budget spent on nylon limits the assortment to 4–5 SKUs with no reorder buffer. The sell-through risk concentrates, not diversifies.
-
Then freight enters the equation. Nylon tents are lighter and compress tighter—a 20D nylon backpacking tent packs down to roughly 60% of the cube of a comparable 68D polyester dome tent. That buys you 15–20% lower ocean freight cost per unit on a volumetric basis. But here’s the trap: US import duty under HTS 6306.22 applies at 10.5% ad valorem—a straight percentage of the invoice value, not the weight. A $55 FOB nylon tent attracts $5.78 in duty. A $38 FOB polyester tent attracts $3.99. Multiply across a 2,000-unit container and the nylon shipment carries an extra $3,580 in duty cost, nearly erasing the freight savings. Every sourcing manager should maintain a total landed cost model that runs FOB value, duty, and freight as three interdependent variables—not three separate budget lines.
-
-
- Ocean freight: Nylon tents save 15–20% on per-unit freight due to smaller packed volume and lower weight. For a 40HQ container carrying roughly 1,800 backpacking tents, this can mean $1,200–$1,800 in total freight savings versus a bulkier polyester equivalent.
- Ad valorem duty amplifier: Because duty is calculated on FOB invoice value, nylon’s higher unit cost triggers a proportionally larger duty payment. At 10.5%, the duty line item alone can consume 2–3 percentage points of the retailer’s target margin before the product even clears customs.
- The break-even calculation: A nylon tent with a $52 FOB saves $0.90 on freight but costs $1.50 more in duty versus a $38 FOB polyester tent. Net landed cost penalty: $0.60 per unit. On a 5,000-unit program, that’s $3,000 in margin leakage that no customer ever sees.
-
Now factor in material waste and defect rework—the line on your factory quotation that nobody labels. Polyester is dimensionally stable under a sewing needle and during hot-melt seam taping. Nylon stretches. Under the heat and pressure of tape application, nylon panels can elongate 1–2%, causing misalignment that requires a rework pass or, worse, a scrapped panel. Factory audit logs Über mehrere Zeltproduktionslinien hinweg zeigen Daten durchweg, dass Nylonzelte während der Nahtbandversiegelung eine um 1–2 % höhere interne Fehlerquote aufweisen. Diese Kosten – etwa 0,40–0,70 $ pro Einheit an Nacharbeitslohn und verschwendetem Band – wandern stillschweigend in den FOB-Preis. Kein Angebot listet jemals einen ‘Fehlerzuschlag’ als Position. Aber er ist da. Wenn Sie die Musterfreigabe für ein Nylonzelt durchführen, bitten Sie die Fabrik, die Nahtband-Ausbeute aus den letzten drei Produktionschargen beizulegen. Eine Ausbeute unter 97 % bedeutet, dass Sie deren Prozessineffizienz finanzieren.
-
- Polyester-Fehlerprofil: Stabil unter Hitze und Spannung. Die Ausbeute beim Heißklebeband-Nahtversiegeln liegt auf einer gut kalibrierten Linie typischerweise bei 98–99 %. Die Näharbeit spart 10–15 %, da das Gewebe schneller zuführt und weniger zum Kräuseln neigt.
- Nylon-Fehlerprofil: Die Elastizität führt zu 1–2 % höherem Nacharbeitsaufwand an der Klebestation. Wenn die Qualitätstoleranz auf AQL 2,5 festgelegt ist, kann eine Nylon-Charge die Inspektion dennoch bestehen und dabei unbemerkt 15–20 Panels pro 1.000 Einheiten verschwenden – Panels, die die Fabrik bereits in Ihren FOB-Preis einkalkuliert hat.
- Prüftechnik: Fordern Sie während einer Vorproduktionsinspektion den Ausbeutebericht des Zuschneidebereichs und die Erstlaufquote der Nahtbandversiegelung an. Gleichen Sie diese mit dem im Stücklisten (BOM) aufgeführten Stoffverbrauch ab. Eine Abweichung von mehr als 3 % zwischen geplantem und tatsächlichem Stoffverbrauch deutet auf versteckten Ausschuss hin, der in Ihren Auftrag einkalkuliert wird.
Ein Käufer, der diese Ebene der Kostenanalyse überspringt, wird drei Saisons lang Nylonzelte beschaffen, sich wundern, warum die Kategorie-GMROI hinter der Polyester-Seite zurückbleibt, und schließlich die SKU streichen – und dem Produkt die Schuld geben, obwohl die Wirtschaftlichkeit von Anfang an nie richtig berechnet wurde. Die Kosten der Untätigkeit summieren sich vierteljährlich: Jede Nylon-Nachbestellung, die ohne Neuverhandlung des Mühlenzuschlags aufgegeben wird, verliert 1.500–2.500 $ pro Container. Jede Sendung, die importiert wird, ohne das FOB-Zoll-Fracht-Dreieck zu modellieren, verliert weitere 3.000–5.000 $ an vermeidbaren Einstandskosten. Über einen 12-monatigen Einkaufszyklus mit vier saisonalen Lieferungen beträgt der Unterschied zwischen einem Käufer, der diese drei Variablen prüft, und einem, der es nicht tut, 18.000–30.000 $ an Marge, die nie in der GuV erscheint. Das ist kein Beschaffungsproblem. Das ist ein Fehler bei der Sortimentsüberprüfung.
Schlussfolgerung
Die Stoffpreislücke zwischen 68D-Polyester und 20D-Nylon ist auf jedem Angebotsblatt sichtbar. Was unsichtbar bleibt, sind die Gebühr für überhöhte Beschichtungsspezifikationen, der Mindestmengenzuschlag für Farbchargen unter 2.000 Metern und der Puffer von 1–2 % Nacharbeit, der in die Nylon-FOB-Preise für Nahtbandfehler eingebacken ist. Ein 200-$-Polyester-Familienzelt erzielt eine Einzelhandelsmarge von 50 %. Ein 300-$-Nylon-Rucksackzelt, beladen mit diesen versteckten Kosten, erreicht oft nur 35–40 % – und diese Lücke macht den Unterschied zwischen einer Kategorie, die sich ihren Regalplatz verdient, und einer, die den Lagerumschlag verbrennt.
Nehmen Sie diese Benchmark mit in Ihren nächsten Lieferantenanruf. Fordern Sie eine Einzelposten-Aufschlüsselung der Stoffkosten pro laufendem Meter, der Beschichtungsauftragsgebühr und der Näharbeit an – getrennt, nicht gebündelt. Teilen Sie die gesamten Nylon-Stückkosten durch die gesamten Polyester-Stückkosten. Wenn dieses Verhältnis 1,5 übersteigt, bleiben Sie bei Polyester, es sei denn, Ihr Einzelhandelspreis kann eine Mindestmarge von 55 % tragen. Unterhalb dieser Schwelle verdient Nylon seinen Platz im Ultralight-Segment. Darüber zahlen Sie eine Prämie, die kein Verbraucherdatenblatt rechtfertigt.

Häufig gestellte Fragen
Was bedeuten die 20D- und 210T-Fadenmaße für die Materialkosten von Zelten?
20D ist Denier – die Faserstärke – und 210T ist die Fadenzahl pro Quadratzoll. Höheres Denier erhöht die Rohgarnkosten; eine höhere Fadenzahl erhöht die Webdichte und den Arbeitsaufwand. Prüfen Sie D und T immer zusammen, um nicht für Spezifikationen zu zahlen, die Sie nicht benötigen.
Warum ist Nylon für Zelte teurer als Polyester, selbst wenn sich der Stoff dünner anfühlt?
Die Polymerisation von Nylon ist energieintensiver und seine Garndichte höher, sodass die Kosten pro Quadratmeter selbst bei niedrigerem Denier über denen von Polyester liegen. Außerdem enthalten Mühlenangebote oft versteckte Kosten. Fordern Sie Angebote auf Mühlenebene an, um zu überprüfen, ob Sie für echte Garnqualität oder versteckte Laufgebühren zahlen.
Wie verändert PU-Beschichtung im Vergleich zu Silikonbeschichtung die Endkosten von Polyester- oder Nylonzelten?
Silikonbeschichtung kostet 0,20–0,40 $/m² mehr als PU, da sie mehrere Durchgänge und Aushärtung erfordert. Bei Nylon spezifizieren viele Fabriken Silikon über, um die UV-Schwäche zu kaschieren, was die Gesamtkosten in die Höhe treibt. Passen Sie die Beschichtungswahl an die UV-Belastung des Zeltes an, nicht nur an die Wasserdichtigkeitsklasse, um Überzahlungen zu vermeiden.
Brennt Nylon oder Polyester leichter, und erhöht Feuerbeständigkeit die Kosten?
Nylon schmilzt und tropft bei Flammeneinwirkung leichter, während Polyester von Natur aus flammbeständiger ist. Eine zertifizierte FR-Behandlung kostet bei beiden Stoffen etwa $0,10–$0,25/m² mehr, bei Nylon. Wenn eine Brandschutzzertifizierung erforderlich ist, berücksichtigen Sie die zusätzlichen Beschichtungskosten, bevor Sie Ihren Nylon-vs.-Polyester-Margenvergleich abschließen.
Kann ich eine bessere Handelsspanne erzielen, wenn ich leichte Polyesterzelte anstelle von Nylon verkaufe?
Ja. Ein leichtes 68D-Polyester-Familienzelt kann eine Einzelhandelsmarge von 50 %+ erzielen, während ein 20D-Nylon-Rucksackzelt oft darum kämpft, diese zu übertreffen. Kalkulieren Sie Ihre Marge auf Basis der Einstandskosten (landed cost), nicht nur des FOB-Preises, um den vollen Vorteil von Polyester bei Versand und Zoll zu erfassen.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語