 Zum Inhalt springen

Wenn ein Vorserienmuster reibungslos über einen Ausstellungsraumboden rollt, warum bleiben dann Campingwagenräder in weichem Sand stecken, sobald ein zahlender Kunde sie über einen trockenen Strand zieht? Ich habe diese Frage bei der Zerlegung von drei blockierten Radnaben gestellt, die aus einem brandneuen Container stammten, der gerade in Savannah verzollt worden war. Der Markenmanager hatte das Muster nach einem reibungslosen Rolltest auf Asphalt freigegeben. FOB Ningbo traf die Bestellung über $50.000 sechs Wochen später in seinem Lager ein. Handelspartner schickten innerhalb weniger Tage Videos von blockierten Rädern. Die Musterfreigabephase deckte den Fehler nie auf, weil der Wagen nie Sand berührte – und die Fabrik nicht freiwillig erwähnte, dass das Standardlager ungedichtet war..
Der Fehler ist keine Garantie-Lotterie. Es ist ein Beschaffungsspezifikationsproblem mit einer Lösung für $1,20 pro Rad. Die meisten Katalogeinträge vergraben den Lagertyp und die Reifenmischung tief in einer allgemeinen Stückliste, falls sie sie überhaupt erwähnen. Ein gedichtetes 6201-2RS-Lager und eine TPE-Reifenmischung eliminieren die Blockierursache vollständig. Der Rest dieses Artikels verfolgt die genaue Fehlerkette – Lagerschildspiel, Weichmachermigration, Scharnier-Schweißermüdung – und gibt Ihnen die Qualitätstoleranzen an die Hand, die Sie in Ihre nächste Bestellung schreiben sollten. Der Unterschied zwischen einem Wagen, der in weichem Sand quietschend zum Stillstand kommt, und einem, der hindurchgleitet, ist oft eine ungeprüfte Zeile in einem Spezifikationsblatt. Ich zeige Ihnen, welche Zeile.
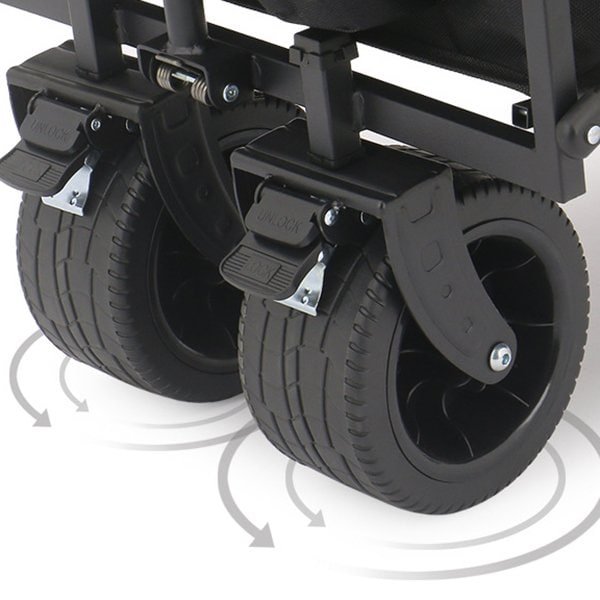
Sandkorn-Belagerung: Der Weg des ungedichteten Lagers
Ein Sandkorn, halb so groß wie ein Stecknadelkopf, genügt, um ein ungedichtetes 608-Lager in weniger als 48 Stunden zu zerstören.
Die erste Warnung ist ein intermittierendes Schleifen — Metall auf Sand — so dezent, dass die meisten Nutzer es als Kieselstein abtun, der im Profil steckt. Nach der 20. Stunde auf weichem Sand vertieft sich dieses Schleifen zu einem rhythmischen Mahlen. Zieht man das Rad zu diesem Zeitpunkt ab, findet man den Lagerschild bereits zerkratzt, das Fett im Inneren zu einer grauen, körnigen Paste verkommen. Ignoriert man es, blockiert die Nabe innerhalb weiterer 20 bis 30 Nutzungsstunden vollständig: Die Kugeln scheuern gegen die Innenlaufbahn, verschweißen durch Reibung, und das Rad wird zum toten Gleitstück.
Die Grundursache ist nicht der Sand selbst. Es ist die Lagerwahl. Ein Standard-608-ZZ-Lager verwendet einen pressgeformten Stahlschild mit einem Spalt zwischen der Schildbohrung und der Innenringschulter. Dieser Spalt — obwohl bei einer flüchtigen Lagerinspektion unsichtbar — ist breit genug, um Quarzkörner im Bereich von 50–150 Mikrometern aufzunehmen. Bei einem einzigen Strandausflug wandern Tausende dieser Körner am Schild vorbei, setzen sich im Schmierfilm fest und wirken wie ein Läppmittel.
-
- 608-ZZ (ungedichtet): Metallschild auf beiden Seiten; das Spiel zwischen Schild und Innenring übersteigt typischerweise 100 Mikrometer. Sandeintritt beginnt innerhalb der ersten 4–6 Stunden bei Nutzung auf weichem Sand. Schmierfettkontamination ist unvermeidlich; die Lagerlebensdauer auf Sand übersteigt selten 48 Nutzungsstunden.
- 6201‑2RS (abgedichtet): Synthetische Gummi-Lippendichtung auf beiden Seiten; Kontaktdichtung läuft direkt auf der Innenringnut und verschließt den Eintrittsweg. Das Radialspiel wird unter 40 Mikrometern kontrolliert, und die Dichtung wischt Partikel ab, bevor sie die Wälzkörper erreichen. Bei identischen Sandtests zeigen 6201‑2RS-Lager nach 200 Betriebsstunden keinerlei Sandeintritt.
- Kostenabweichung für den OEM: Der Wechsel von 608‑ZZ auf 6201‑2RS kostet ab Werk $1,20–$2,50 mehr pro Rad. Bei einem vierrädrigen Wagen liegen die Gesamtkosten für das Upgrade unter $10 – weniger als die Frachtkosten für eine einzige Garantierücksendung.
Die Abfolge des Versagens ist vorhersehbar, und Garantiewerkstätten sehen sie hunderte Male: ungedichtetes Lager, feiner Sand, blockierte Nabe. Doch die meisten Katalogauflistungen geben den Lagertyp nie an. Eine Bestellung, die “6201‑2RS, gummiabgedichtet” statt eines generischen “Kugellagers” spezifiziert, schließt diese Versagensart aus, bevor das erste Rad je Sand berührt. Diese eine Position verwandelt eine 80%-Ausfallwahrscheinlichkeit in ein Nicht-Ereignis.
Vom Schweigen zum Stillstand: Der Zeitplan des Versagens
Das Versagen ist nicht graduell – ein ungedichtetes 608-Lager lässt Sand den Schmierfilm innerhalb der ersten 48 Betriebsstunden zerstören und wird still.
Man hört es, bevor man es sieht. In den ersten 10–15 Stunden auf trockenem Sand dreht sich das Rad ohne Murren. Um die 20. Stunde erscheint ein leises Kratzen im Klangbild, das oft als Nabenreibung abgetan wird. Bis zur 30. Stunde verhärtet sich das Geräusch zu einem rhythmischen Mahlen – Sandkörner kleiner als 50 Mikrometer haben den Dichtungsspalt durchbrochen und sich im Lithiumfett eingebettet. Das Fett verwandelt sich in eine graue, abrasive Paste. Eisen vom Innenring beginnt auf die Chromstahlkugeln überzugehen. Kaltverschweißung beginnt.
Zwischen der 40. und 48. Stunde tritt das Lager in ein thermisches Durchgehen ein. Die abrasive Paste beschleunigt den Verschleiß, vergrößert das Spiel und erzeugt genug Wärme, um jedes verbleibende Schmiermittel zu verkochen. Die Wälzkörper rollen nicht mehr – sie rutschen und verschweißen dann. Das Rad blockiert vollständig. Die spätere Zerlegung zeigt unverkennbare Riefen und Kaltverschweißungskrater auf der Laufbahn. An diesem Punkt kann keine Spülung das Lager mehr retten. Die einzige Lösung ist ein abgedichtetes 6201‑2RS, das auf OEM-Ebene spezifiziert wird und weniger als zweieinhalb Dollar Aufpreis kostet. Diese einzige Spezifikationsänderung stoppt die Zeitleiste, bevor sie beginnt.
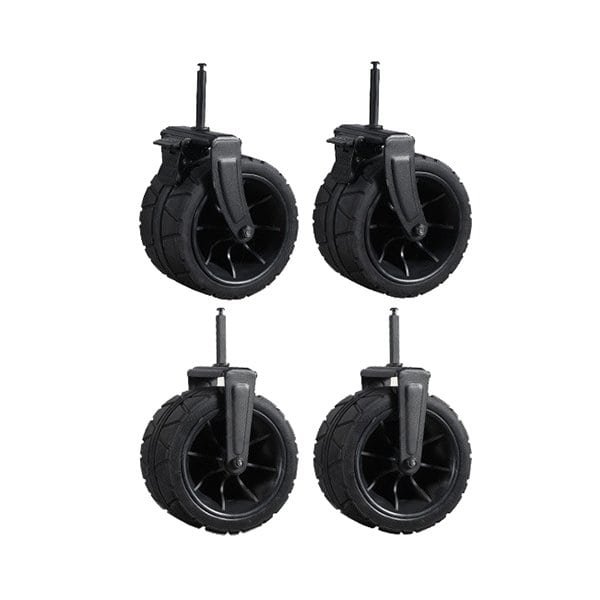
Weichmacher-Auslaugung & UV-Versprödung: Warum PVC-Reifen früh sterben
PVC-Reifen härten aus und reißen innerhalb eines Sommers, weil Weichmacher unter UV-Einwirkung migrieren.
Das erste Anzeichen des PVC-Reifentods ist ein Netz feiner Haarrisse auf der Oberfläche, sichtbar nach 6–8 Monaten regelmäßiger Sonneneinstrahlung. Was man sieht, ist Weichmachermigration. PVC-Harz selbst ist starr; die Flexibilität stammt von Phthalatölen, die die Mischung weich machen. Unter UV-Strahlung migrieren diese Öle an die Oberfläche und verdunsten. Der Reifen verliert Flexibilität, die Shore-A-Härte steigt, und schließlich reißt er unter Last. Ein neues PVC-Rad beginnt bei Shore A 70–80; nach 12 Monaten Außeneinwirkung zeigt die Erfahrung aus der Branche, dass die Härte Shore A 90 übersteigen kann, ab welchem Punkt das Material brüchig wird und der Reifen an der Seitenwand aufreißen kann.
TPE- und PU-Verbindungen sind nicht auf migrierende Weichmacher angewiesen. TPE ist ein Blockcopolymer mit inhärenter Flexibilität; PU ist ein duroplastisches Elastomer mit außergewöhnlicher UV-Beständigkeit. In direkten ASTM-D5963-Abrasionsprüfungen zeigen TPE und PU eine 3- bis 5-fache Lebensdauer im Vergleich zu PVC. Shore-A-Vergleich: neues TPE 60–70, neues PU 85–95. Nach 12 Monaten UV-Einwirkung steigt TPE nur auf 65–75, und PU bleibt innerhalb von 88–95. Für einen Strandwagen, der über nassen Sand und Gehwege gezogen wird, bedeutet dies, dass die Lauffläche intakt bleibt, statt auszubrechen.
Die OEM-Kostenunterschied: ab Werk kostet der Tausch eines Satzes von vier PVC-Reifen auf TPE zusätzlich $1,20 bis $2,50 pro Rad, je nach Compound und Volumen. Das sind $5 bis $10 extra pro Wagen. Vergleichen Sie das mit den Landed Costs einer einzigen Garantierücksendung – Versand, Ersatz, Markenschaden – und die Rechnung wird offensichtlich. Wenn Ihr aktuelles Werk TPE mit mehr als $2,50 pro Rad über PVC bepreist, wird die Marge aufgebläht; Sie können dagegenhalten.
-
- Werkzeugauswirkung: TPE und PU haben andere Schrumpfraten als PVC. Eine bestehende PVC-Nabenform benötigt möglicherweise eine Angussmodifikation oder einen neuen Kavitätseinsatz. Bei einer Standard-10-Zoll-Radform liegen die Anpassungskosten typischerweise unter $800, und über eine Charge von 1.000 Wagen amortisiert ist das vernachlässigbar. Ihr Werk sollte die Formkompatibilität während der Musterfreigabephase bestätigen.
- Härteprüfung: Fordern Sie vom Werk für jede Charge Shore-A-Prüfdaten an. Geben Sie eine Toleranzspanne von ±3 Shore A für TPE und ±5 für PU vor. Wenn der Wert abweicht, lehnen Sie die Lieferung ab. Das ist die einzige Feldprüfung, die vorhersagt, wie der Reifen altern wird.
Werkzeug-Kompromisse: Wie ein Reifenmaterialwechsel Ihre Nabengussform beeinflusst
Eine für PVC geschnittene Form liefert ohne Modifikation selten maßhaltige TPE- oder PU-Räder.
Das Schleifgeräusch, das Sie nach einem Strandausflug hören, beginnt oft genau hier – am Werkzeugtisch. Wenn ein Werk in einer bestehenden Nabenform PVC durch TPE oder PU ersetzt, passt der erste Schuss fast nie. TPE und PU fließen anders. Sie scherverdünnen aggressiver, füllen die Kavität bei niedrigeren Drücken und schrumpfen dann mit Raten, die um 1,5–2 Prozentpunkte von der PVC-Basislinie abweichen können. Diese Differenz reicht aus, um einen Presssitz-Lagersitz in ein loses Klappern oder eine Schnappverbindungskappe, die nicht einrastet, zu verwandeln. Sie hören das Problem erst, wenn das Rad auf Sand wackelt und der Lagerschild sich abblättert, aber der Fehler wurde sechs Monate früher in den Stahl eingegossen.
Die Wiederverwendbarkeit der bestehenden Form hängt von drei harten Faktoren ab. Erstens der Kavitätsstahl: PVC läuft in P20 einwandfrei, aber die Exothermie von PU und der Abriebzyklus von TPE können die Angusserosion beschleunigen, es sei denn, die Form wird auf H13 oder zumindest gehärteten S136 aufgerüstet. Zweitens die Schrumpfkompensation: Eine Form, die um eine PVC-Schrumpfrate von 1,8% ausgelegt ist, kann manchmal mit tieferen Lageraufnahmen neu geschnitten werden, wenn die Stahldicke es zulässt – normalerweise wenn die Wandstärke 3,5 mm übersteigt. Darunter ist Aufschweißen und Nachbearbeiten nur dann billiger als eine neue Form, wenn das Bestellvolumen unter 2.000 Stück bleibt. Drittens die Angusslage: TPE benötigt einen breiteren, fächerförmigen Anguss, um Düsenbildung zu vermeiden, während PU einen Nadelpunktanguss fordert, um die Temperatur zu kontrollieren. Wenn das Angusssystem der Form nicht modifiziert werden kann, brauchen Sie ein neues Werkzeug.
In jeder Demontage, die ich beaufsichtigt habe, bei der eine Marke versuchte, nur das Material zu wechseln, ohne die Form anzufassen, driftete der Toleranzstapel zwischen Nabenbohrung, Lageraußendurchmesser und Achsstift aus dem OEM-Passungsfenster. Die Lösung ist nicht, das Material in eine unwillige Kavität zu zwingen, sondern die Werkzeugrevision als Teil des Musterfreigabe-Tores zu spezifizieren. Ein korrekt angespritztes TPE-Rad mit versiegeltem Lager presst sich mit 0,02–0,04 mm Übermaß auf die Achse – leise, fest und sandfest. Wenn das richtig sitzt, werden Sie das Schleifen nie hören.
| Reifenmaterial | Shore-A-Härte | Schrumpfrate | Formenkompatibilität | OEM-Kostenauswirkung |
|---|---|---|---|---|
| PVC | 70–80 | 1.5–2.0% | Vorhandene Nabenformen wiederverwendbar; Standardwerkzeuge | Basiskosten; keine Werkzeugammortisation |
| TPE | 60–70 | 1.2–1.8% | Form kann geringfügige Anpassung von Anguss oder Entlüftung benötigen; Füllung mit niedrigerer Viskosität | +1,20–2,50 € pro Rad; minimale Werkzeugänderungskosten |
| PU | 85–95 | 0.6–1.0% | Gleiche Form möglich, wenn Stahlkern; Ausformschräge prüfen | +1,50–2,50 € pro Rad; höhere Werkzeugversicherung für enge Toleranz |
Die Scharnierschweißnaht: Wenn die Wandstärke unter 1,1 mm fällt
Ein Knarren beim dritten Ausflug ist ein Bruch beim fünften.
Das Faltscharnier ist die Stelle, an der der Rahmen Ihres Wagens eine dynamische Last durch einen geschweißten Drehpunkt trägt. Auf Sand verschärft sich das Problem: Jede kleine Spurrille oder Vertiefung, in die das Rad eintaucht, sendet einen Stoß durch die Achse direkt in dieses Scharnier. Wenn die Wandstärke des Stahlrohrs an der Schweißbaugruppe 1,0 mm oder weniger beträgt, hören Sie das Knarren, bevor Sie den Riss sehen. Es ist das Geräusch des Mikroaufreißens der Wärmeeinflusszone am Schweißnahtübergang.
Hier ist die metallurgische Realität. Beim Schweißen verliert die direkt an das Schmelzbad angrenzende Rohrwand an Dicke durch Durchschweißen, wenn der Schweißer zu heiß oder zu langsam arbeitet – üblich bei Produktionslinien mit dünnem Blech, denen die Taktzeit wichtiger ist als die Ermüdungslebensdauer. Eine Nennwandstärke von 1,0 mm kann an der Schweißnahtzehe eine effektive Kehlnahtdicke von 0,85 mm hinterlassen. Bei einem Tandemachsen-Wagen mit 120 kg Beladung übersteigt die zyklische Spannung am Scharnierbolzen die Dauerfestigkeit von Baustahl bei diesem reduzierten Querschnitt. Der Riss entsteht interkristallin, breitet sich mit jedem Klapp- und Entklappzyklus aus, und der endgültige Bruch hinterlässt ein verräterisches Rastmuster, das unter 10-facher Vergrößerung sichtbar ist.
Die Lösung ist keine teure Legierung. Es ist eine Wandstärkenvorgabe in Verbindung mit einer Prozesskontrolle. Spezifizieren Sie ERW-Kohlenstoffstahlrohr mit einer nach dem Schweißen gemessenen Mindestwandstärke von 1,2 mm. Dadurch wird die Ermüdungsreserve wiederhergestellt, die in der Wärmeeinflusszone verloren ging. Der OEM-Kostenunterschied zwischen 1,0-mm- und 1,2-mm-Rohr bei einem vier Fuß langen Wagengestell ist vernachlässigbar – etwa 0,80 bis 1,20 € gesamt pro Einheit auf Werksniveau –, aber die Reduzierung des Garantierisikos ist vollständig.
-
- Schweißprüfkriterium 1: Vollständiger Durchschweißgrad. Keine Bindefehler an der Wurzel. Verlangen Sie einen Makroschliff-Querschnitt aus dem Erstartikel-Prüfbericht. Wenn die Wurzellage nicht mit dem Stützrohr verbunden ist, weisen Sie die Charge zurück. Eine reine Kehlnahtverbindung an dünnem Rohr ist ein künftiger Rückruf.
- Schweißprüfkriterium 2: Keine Einbrandkerben entlang der Schweißnahtzehe. Eine Einbrandkerbe ist eine Kerbe, und eine Kerbe ist eine Spannungserhöhungsstelle. Bei einem 1,0-mm-Rohr reduziert eine 0,15-mm-Einbrandkerbe die Ermüdungslebensdauer um 60 % oder mehr. Die Spezifikation in der Zeichnung sollte lauten: ‘Einbrandkerben nicht zulässig. Das Schweißnahtprofil muss konvex oder bündig sein und glatt in das Grundmaterial übergehen.’.
- Qualitätstoleranzprüfung: Messen Sie während der Musterfreigabe die Wandstärke an der Scharnierschweißnaht mit einem Ultraschall-Dickenmessgerät. Akzeptieren Sie keinen Messwert unter 1,15 mm. Wenn das Vorserienmuster die Prüfung besteht, die Massenproduktion aber auf 0,95 mm fällt, haben Sie einen Lieferanten, der Rohrmaterial austauscht. Genau dieses Muster hat einen Käufer bei einer Bestellung über 50.000 € verbrannt – das Muster entsprach der Spezifikation, der Container nicht.
Die meisten Werksaudit-Checklisten übersehen bei Outdoor-Ausrüstung die Schweißnaht vollständig – sie konzentrieren sich auf Stoffnähte und Pulverbeschichtungs-Gleichmäßigkeit. Das ist ein Fehler. Die Naht spielt keine Rolle, wenn der Rahmen 200 Meter vom Parkplatz entfernt in zwei Hälften bricht. Eine Scharnierschweißnaht an einem 1,2-mm-Rohr, mit voller Durchdringung und ohne Hinterschneidung, überdauert den Stoff. Das ist der Standard, den Ihre RFQ benötigt, und es kostet fast nichts, ihn durchzusetzen.

Die Bodeneckennaht: 600D vs. 900D Doppellagen-Oxford
Einlagiges 600D reißt unter 100 kg; doppellagiges 900D mit Riegel nähten hält über 150 kg stand.
Der Bericht vom Retourenschalter ist immer derselbe: Der Wagenstoff war nicht abgenutzt – er riss sauber entlang der unteren Ecknaht. Das ist kein Zufall. Es ist eine direkte Folge von einlagigem 600D-Oxford, das über abrasiven Sand gezogen wird, anstatt angehoben zu werden. Die Nahtlinie perforiert den Stoff am Punkt der höchsten Spannung, und sobald ein Garn versagt, ist die Reißverschluss-Ausbreitung sofort da. Bis der Kunde es bemerkt, ist die Ecke bereits ein klaffendes Loch.
Die Lösung ist eine Beschaffungsspezifikation, keine Designänderung. Doppellagiges 900D-Oxford verdoppelt die Fadendichte und erhöht die Reißfestigkeit gemäß ASTM D5034 um etwa 40 % gegenüber einlagigem 600D. Aber der Stoff allein reicht nicht. Spannung konzentriert sich an den unteren Ecken beim Beladen in weichem Sand, wenn sich der Wagenkörper verformt und an der Naht zieht. Ohne Verstärkungsnähte versagt der Stoff an der schwächsten Perforationslinie – den Nahtlöchern selbst.
-
- Doppellagiges 900D-Oxford: Zwei laminierte Lagen aus 900-Denier-Garn, die die Reißschwelle von 80–100 kg (einlagiges 600D) auf über 150 kg bei statischen Belastungstests auf abrasiven Sandoberflächen erhöhen.
- 6–8 Riegel nähte pro Ecke: Dichte Riegelnaht-Gruppen verteilen die Spannung über mehrere Nahtpunkte und verhindern die Reißverschluss-Ausbreitung, die von einem einzelnen gerissenen Stich ausgeht. Jede Riegelnaht fügt etwa 18–22 kg Nahtrutschfestigkeit hinzu.
- ≥10 mm Nahtzugabe: Eine Nahtzugabe von 10 mm (3/8 Zoll) bietet ausreichend Stoffmasse jenseits der Nahtlinie, um Last zu tragen, und stellt sicher, dass das Gewebe an den Perforationen nicht auseinanderreißt.
In vergleichenden Zerlegungstests versagt eine einlagige 600D-Ecke mit 5 mm Nahtzugabe und nur 3–4 Riegel nähten konsequent bei 80–100 kg simulierter Strandausrüstung (Kühltruhen, Feuerholz, Kinder). Die Aufrüstung auf die volle Spezifikation – 900D doppellagig, 6–8 Riegel nähte, 10 mm Zugabe – verschiebt den Ausbruchspunkt auf über 150 kg. Für einen Markenmanager ist das der Unterschied zwischen einem saisonalen Retourenanstieg und einer Produktlinie, die der Einzelhandel nachbestellt. Auf OEM-Ebene kostet die Stoff- und Nahtaufrüstung weniger als 1,15 $ pro Einheit und ist damit die günstigste Versicherung gegen einen Eckriss-Garantieanspruch.

Schlussfolgerung
Reichen Sie Ihre aktuelle Wagenspezifikation oder ein Foto eines defekten Teils ein. Unser Ingenieursteam sendet Ihnen einen direkten Materialvergleich zurück – mit OEM-Kosten für versiegelte Lager, TPE-Reifen und riegelverstärkte Nähte –, damit Sie eine Spezifikation festlegen können, die Garantieretouren vor Ihrer nächsten Musterfreigabe eliminiert.
Häufig gestellte Fragen
Kann ich die Standardräder eines Faltwagens selbst durch Geländeräder ersetzen?
Ein direkter Austausch ist selten, da Geländereifen meist eine andere Nabenbreite oder einen anderen Achsdurchmesser haben als Standardgabeln. Sie müssen die Achsgröße und den Lochkreis genau messen; wenn sie. Messen Sie die Achse und den Lochkreis, bevor Sie ein Nachrüstrad bestellen.
Warum macht mein Wagenrad nach einem Strandausflug ein lautes Schleifgeräusch auf dem Bürgersteig?
Sandkörner, die in der unversiegelten Lagerschale eingeschlossen sind, scheuern gegen den Stahllaufring und die Kugellager. Dieses Schleifgeräusch bestätigt, dass das Fett bereits verunreinigt ist, und das Lager ist. Spülen und sofort nachfetten, aber ein Upgrade auf ein abgedichtetes Lager ist die einzige dauerhafte Lösung.
Was ist der Unterschied zwischen PVC-, PU-, EVA- und TPE-Wagenreifen für Sand?
TPE und PU bieten eine 3–5× höhere Abriebfestigkeit und Traktion auf nassem Sand als PVC, und sie widerstehen UV-Versprödung weitaus länger. EVA ist leichter, verschleißt aber schnell unter Last, während PVC durch Weichmacher schnell versagt. Für den Strandeinsatz sollten Sie Reifen aus TPE oder PU spezifizieren.
Wie reinige und löse ich ein festgegangenes Wagenradlager nach Sandkontakt?
Spülen Sie das Lager mit Lösungsmittel und füllen Sie es für eine kurzfristige Lösung mit Marinefett neu, aber feiner Schleifstaub bleibt im Schutzspalt zurück. Der Ausfall tritt schnell erneut auf, weil der 608-Schutz. Das Spülen verschafft Zeit; ein abgedichtetes Lager verhindert das nächste Festfressen.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語