 Zum Inhalt springen

Die Optimierung von Faltwagenkartons überlebt den Musterfreigabeprozess selten. Sie wird erst Wochen später deutlich, wenn der Lagerleiter einen Karton misst, der mehrere Zentimeter höher ist als das Vorproduktionsmuster. Bei einer Bestellung von $50K verändert diese zusätzliche Höhe das Raumgewicht und frisst leise die Marge auf, die Sie in den FOB-Preis einkalkuliert haben.
Die Ursache ist langweilig, deshalb wird sie übersehen. Das Musterkarton wird per Hand mit sorgfältig zugeschnittenen EPE-Schaumstoffpolstern verpackt. Die Massenproduktion verwendet jedoch jeden Schaumstoff und jede Kartonschablone, die an diesem Tag an der Linie verfügbar ist. Wenn die Kartonspezifikation nicht in die Qualitäts toleranz integriert ist, wird ein Höhenanstieg von 3 cm von keinem Inspekteur beanstandet. Die Lieferung erfolgt trotzdem.
Behandeln Faltwagen die Kartongrößenoptimierung als Teil der Technischen Spezifikation, nicht als nachträglichen Gedanken. Definieren Sie das genaue Packlayout: Wie das Gestell ineinanderrastet, wo die Räder positioniert sind und wie sich der Stoffkörper um sie herum faltet. Bitten Sie die Fabrik anschließend vor Freigabe der Massenproduktion um einen ISTA-1A-Falltest mit dem überarbeiteten Karton. Eine Reduktion der Kartonhöhe um 5 cm kann bei einem 40HQ-Container 8 bis 12 Prozent mehr Einheiten ermöglichen – aber nur, wenn der Karton den Transport übersteht, ohne das Produkt im Inneren zu beschädigen.

Wo Faltwagenkartons Frachtdollar verschwenden
Eine Reduktion der Kartonhöhe um 5 cm kann 8–12% zusätzliche Einheiten pro 40HQ-Container bedeuten.
Die meisten Faltwagen Kartons sind größer als das Produkt im Inneren. Das Gestell klapt zusammen, der Stoffkörper legt sich flach und die Räder lösen sich, doch der Karton wird oft so dimensioniert, als wäre der Wagen ein starrer Block. Diese Luft wird zu Frachtraten verbucht – einmal im Raumgewicht, einmal durch verlorene Containerplätze.
Überdimensionierte Kartons und internes Füllmaterial
Die Verschwendung beginnt im Inneren des Kartons. Viele Zulieferer verpacken einen zusammengeklappten Wagen mit dicken EPE-Schaumstoffpads auf allen sechs Seiten und fügen eine Lage Wellpappe um das Gestell herum hinzu. Ein gewisser Schutz ist erforderlich. Ein schwerer Faltwagen mit mehr als 200 Liter Volumen und Stahlgestell kann sich während des Transports bewegen, aber die empfindlichen Stellen sind die Ecken, die Radachsen und die pulverbeschichteten Gestelloberflächen, nicht die ebenen Panele.
-
-
- Rahmenorientierung: Bei einem zusammengeklappten X-Gestell-Wagen ist die größte Länge die Verbindung zwischen den Scharnieren. Durch Drehen des Rahmens, sodass die lange Achse diagonal über die Kartongrundfläche verläuft, lässt sich die längste Abmessung um mehrere Zentimeter verkürzen, ohne das Produkt zu verändern.
- EPE-Schaumplatzierung: Vollflächige EPE-Auskleidungen erhöhen die Stärke an allen sechs Seiten. Der Wechsel zu winkelgeschnittenen Schaumkissen und Kantenschutzstreifen hält Rahmen und Räder getrennt, reduziert dabei jedoch das gesamte Schaummengenvolumen.
-
Die Produktpalette der Klapprucksäcke von Kelyland in Jinhua, Zhejiang, wird in Zusammenarbeit mit einem ISO ISO 9001-zertifizierten Partnerbetrieb hergestellt, der über eine Produktionslinie mit einer Jahreskapazität von einer Million Einheiten verfügt. Die Klapprucksäcke bestehen aus doppellagigem Oxford-Gewebe in 600D-900D, pulverbeschichteten Rahmen aus Kohlefaser oder Aluminium, sowie PP- oder MDF-Bodenelementen. Diese Materialien bestimmen die Aufgabe der Kartons: Sie sollen verhindern, dass die Pulverbeschichtung verkratzt und die Räder durch das Bodenelement drücken. Die Lösung ist nicht ein größerer Karton, sondern ein Layout, das es den Komponenten ermöglicht, im gefalteten Hohlraum des Rahmens zu verstauen.
Standardkarton-Stile, die zusätzlichen Platz verbrauchen
Der Standardkarton-Stil für Faltwagen ist der Regular Slotted Carton (RSC), bei dem sich die oberen und unteren Deckelflappen in der Mitte treffen und die Seitenwände überlappen. Die äußeren Flappen erhöhen die Höhe an beiden Enden; bei einem hohen Klapprucksack-Karton stellt dieser Flapenstapel tote Masse dar. Ein halbverschlossener Karton mit separatem Deckel oder eine geschnittene Box mit ineinandergreifenden Paneelen eliminiert diese height durch gestapelte Flapen und erhält gleichzeitig dieselbe Druckfestigkeit.
Die Plattenqualität ist der zweite verborgene Kostenfaktor. Viele Hersteller greifen zur Sicherheit bei allen sechs Seitenflächen auf 5-lagiges B-Well-Pappe zurück. Die Seitenwände tragen die Stapellast; die oberen und unteren Flächen benötigen vorwiegend Durchstoßfestigkeit. Ein kartonoptimierter Entwurf kann bei den nicht-tragenden Flächen leichtere Platten verwenden und Eckenpolster für die Stapelfestigkeit hinzufügen, was oft einer einheitlichen Aufrüstung auf 3-lagige Pappe überlegen ist.
-
- Musterfreigabe: Lassen Sie den Hersteller einen produktionsrepräsentativen Klapprucksack in den vorgeschlagenen Karton packen und messen Sie die Außenmaße selbst nach. Jede Abweichung zwischen Zeichnung und physischem Karton stellt bei jeder Einheit einen Frachtverlust dar.
- Validierung: Fordern Sie vor der Freigabe einer neuen Plattenqualität einen ISTA 1A-Falltest an. Ein leichterer Karton, der bei der ersten Kante Impact-Prüfung versagt, spart nichts.
Die Frachtkalkulation belohnt sorgfältige Planung beim Karton noch vor dem Beladen des Containers. Eine Reduktion der Kartonhöhe um 5 cm kann bei einem 40HQ-Container zusätzliche 8–12% Einheiten ermöglichen, und diese Verbesserung wirkt sich direkt auf die Stückkosten aus, ohne die Qualitäts toleranzen am Klapprucksack selbst zu lockern.
Schritte zur Karton-neukonstruktion für OEM-Bestellungen
Eine Reduktion der Höhe um 5 cm kann vor Produktänderungen weitere 8–12% Einheiten pro 40HQ-Container freisetzen.
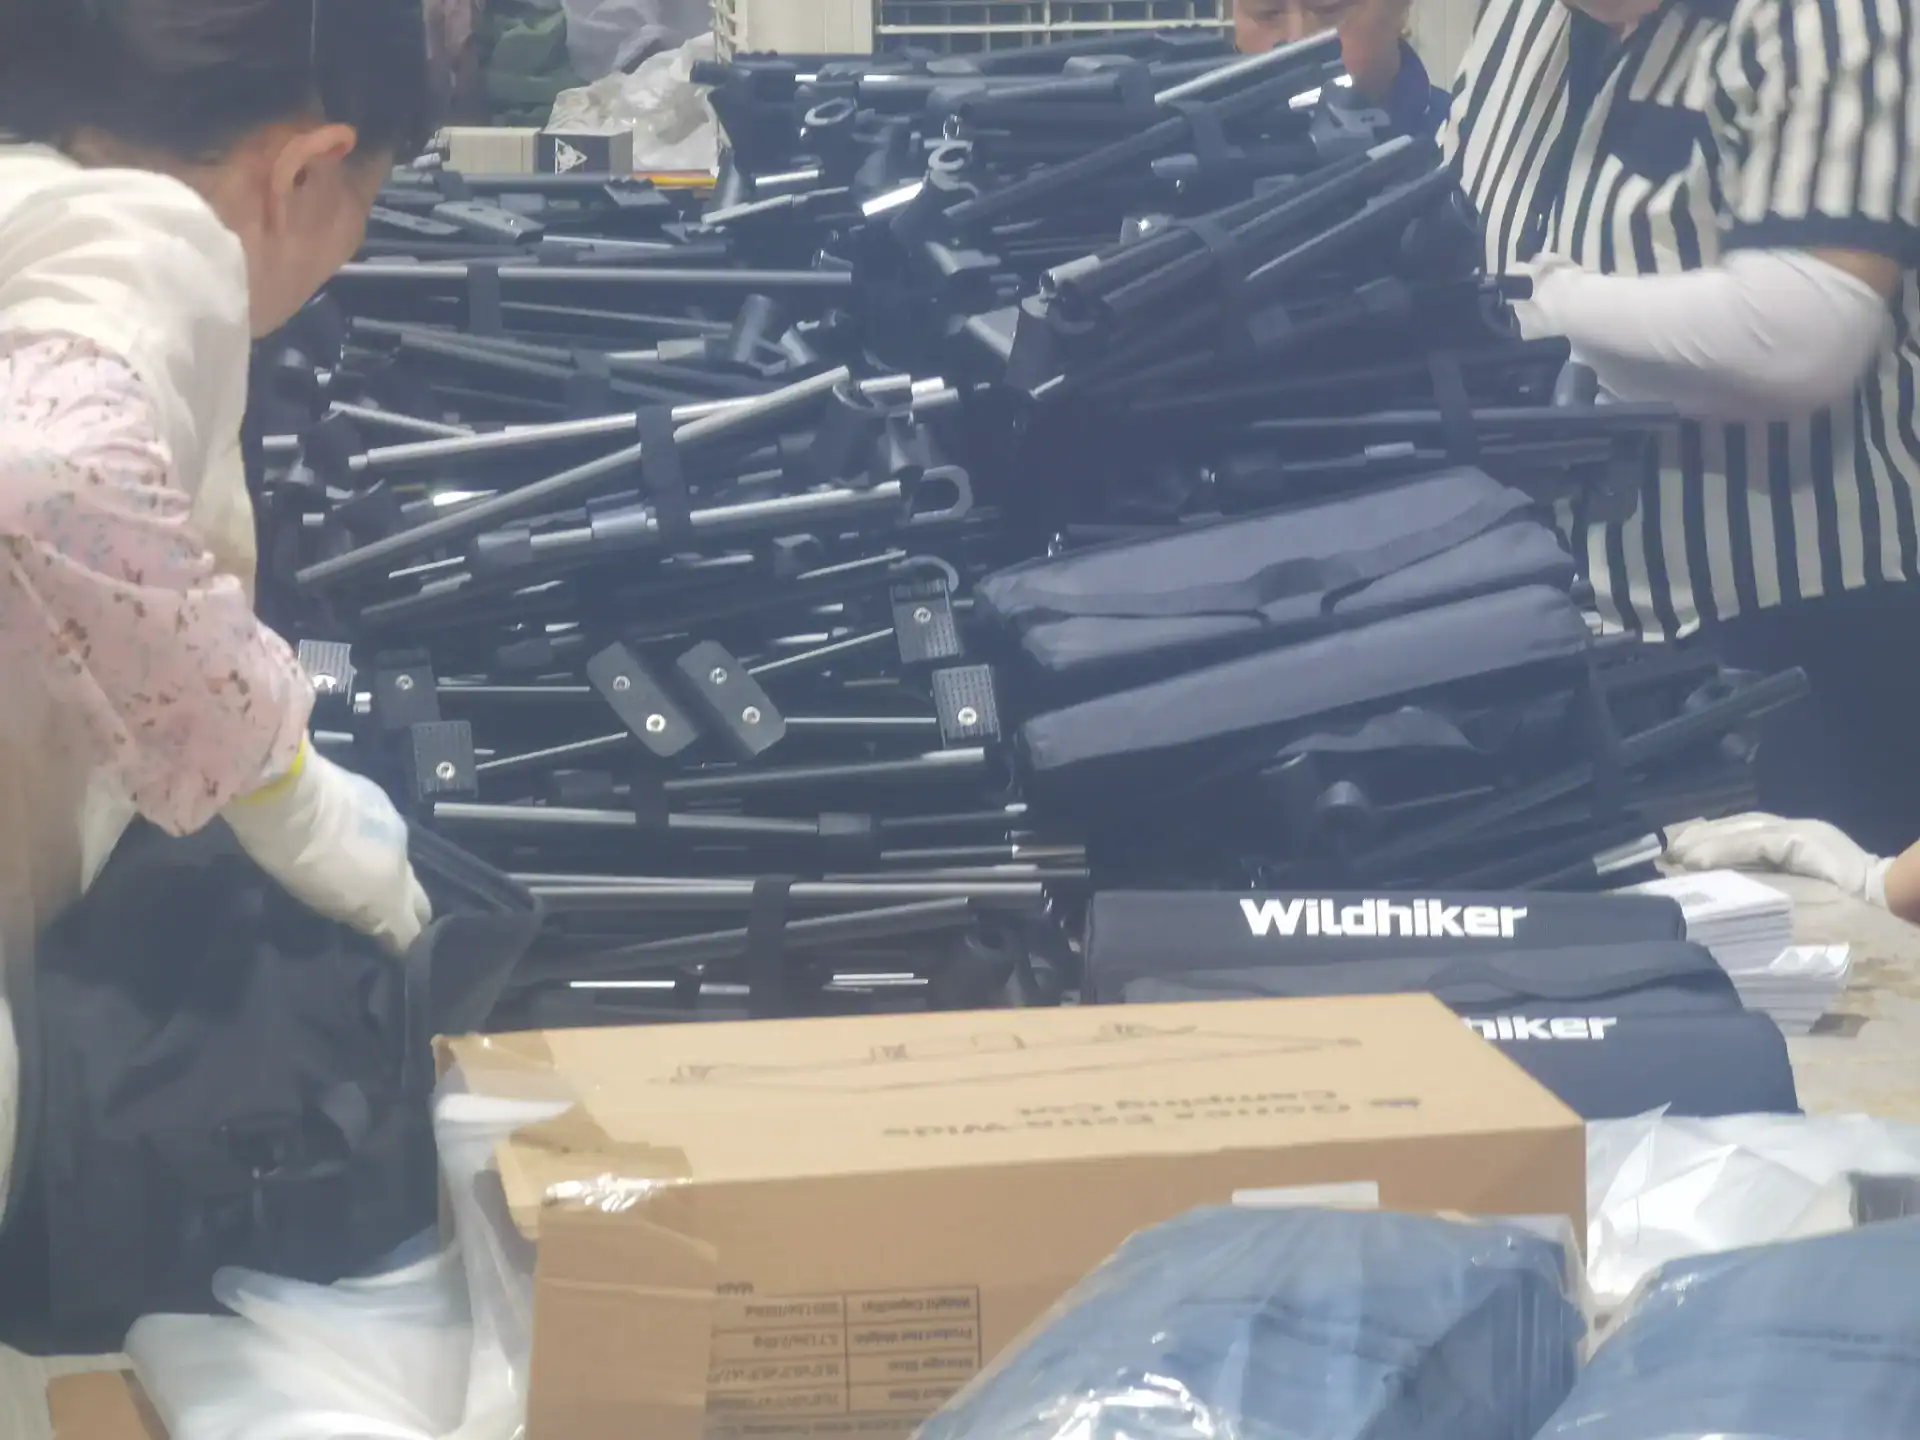
Die meisten Faltwagen Kartons werden um die einfachste Montagelayout herum konstruiert, nicht um das kompakteste. Der Fabrik lässt den zusammenklappbaren Wagen in einen herkömmlichen geschlitzten Karton (RSC) fallen und füllt den Zwischenraum mit Schaumstoff. Dieser Ansatz hinterlässt tote Raumflächen über dem Griff und um die Räder herum, wodurch die Box in eine höhere dimensional Gewichtskategorie gedrückt wird. Die Neukonstruktion beginnt damit, den Wagen in drei Module zu unterteilen: Gestell, Räder und Stoffkörper.
Gestelle, Räder und Stoffkörper ineinander schachteln
Das Gestell ist der starre Teil, der die minimale Länge und Höhe des Kartons bestimmt. Legen Sie das gefaltete X-Gestell flach, sodass der Griff entlang der Länge der Box verläuft. Diese einzige Änderung der Ausrichtung ist der schnellste Weg, um das Dimensionsgewicht des Klappwagens zu reduzieren, da sie die vertikale Lufthöhle entfernt, in der der gebogene Griff zuvor saß.
-
- Rahmenorientierung: Gefaltetes Gestell liegt flach, Griff in Ausrichtung auf die Boxlänge. Die Einbuchtung des Griffs wird zum tiefsten Punkt, nicht zu einer zusätzlichen Höhe von 5 cm.
- Radplatzierung: Nehmen Sie alle vier Räder ab und legen Sie sie in ein EPE-Stanztablett neben das Gestell. Montierte Räder erzeugen konzentrierte Lastpunkte, die Kartons durchstechen und die Breite erhöhen.
- Stoffkörper: Falten Sie den doppellagigen Oxford-Stoffkörper in den Stärken 600D–900D auf Bodenplattengröße und schieben Sie ihn unter das Gestell. Dies verteilt den Druck gleichmäßig und schützt die Faltlinien.
Die Bodenplatte – PP oder MDF – bleibt flach am Gestell anliegen. Bei einem typischen Stahlgestell-Wagen kann dieses Verschachtelungsdesign für die Fracht dieselben 5 cm aus der Kartonhöhe entfernen, was 8–12% mehr Einheiten pro 40HQ ergibt. Das ist die Kernmathematik hinter der Containerauslastung von Klappwagen -Effizienz.
Umstellung auf gestanzte Kartons mit geringerer Höhe
Ein Standard-RSC (Rechteckiger Falzbodenkarton) verfügt über sechs Seiten, die in den Ecken toten Raum erzeugen. Eine Stanzbox für einen Faltwagen-Rahmen ist an die tatsächliche gefaltete Form angepasst, mit einer Aussparung für das Radtablett an einem Ende und einem niedrigeren Profil über dem Griff. Dies verändert die Kartongeometrie, ohne die Schutzzone zu verkleinern. Der Karton wird kleiner, und die Druckfestigkeit bleibt erhalten, da das Material genau dort platziert wird, wo die Last tatsächlich einwirkt.
Nach der geometrischen Anpassung ist die Pappequalität entscheidend. Eine 3-lagige Box kann bei leichten Wägen zwar die Basisprüfungen bestehen, doch ein Stahlrahmen-Faltwagen in einem höheren Karton benötigt mehr Stabilität in den Ecken. Eine 5-lagige Pappe mit B-Welle und Eckenschutz schlägt bei Druckfestigkeitstests häufig eine 3-lagige Variante, und die Dicke kann gezielt an das Frachtgewicht angepasst statt geraten werden. Fragen Sie die Fabrik nach Drop Testergebnisse gemäß ISTA 1A, bevor Sie die neue Spezifikation freigeben.
Die Produktionsseite ist unkompliziert. Kelyland Outdoors’ Folding-Wagon-Fabrik in Jinhua, Zhejiang — seit 2017 in Betrieb mit einer Jahresproduktionskapazität von 1.000.000 Einheiten — kann bei einer OEM-Bestellung auch maßgeschneiderte, gestanzte Kartons herstellen. Die Kartongestaltung wird im gleichen Durchlauf wie die Musterfreigabe validiert, sodass die Qualitätskontrolle Näh-, Rahmenverriegelung und Verpackungsmaße anhand eines einzigen Spezifikationsblatts überprüft. Genau dort wird die Optimierung des Folding-Wagon-Kartons festgelegt – im Musterstadium, nicht erst nach dem Beladen des Containers.

Validierung neuer Kartons ohne Produktschäden
Ein Kartonswechsel, der im Transit versagt, kostet mehr als die eingesparte Fracht.
Wenn eine Fabrik eine Reduzierung der Kartonhöhe um 5 cm empfiehlt, scheint die Frachtrechnung naheliegend – mehr Einheiten pro 40HQ-Container und niedrigere dimensional weight. Stückfracht. Doch wenn die Validierung erst nach der Massenproduktion stattfindet, schwindet die Ersparnis in Schadensersatzforderungen. Die Fehlermodi sind bei Folding Wagons spezifisch:Der pulverbeschichtete Carbonstahlrahmen kratzt an der Innenwand, und der 600D-900D Oxford-Stoff reibt.
Fall- und Vibrationsprüfungen vor der Freigabe
Das ISTA-1A-Verfahren des International Safe Transit Association ist der Standard für Folding-Wagon-Kartons. Es bestimmt die Fallhöhen anhand des Packungsgewichts und setzt den Karton dann wiederholten Stößen an Kanten, Ecken und ebenen Flächen aus. Ein ordnungsgemäß ineinandergesteckter Wagon sollte ohne strukturelle Beeinträchtigung des Rahmens daraus hervorgehen und keine sichtbaren Beschädigungen des Stoffes oder der Radflächen.
-
-
- Falltestdaten: Die für jede Seite verwendete Höhe, die Fallreihenfolge und der Zustand der Kartonecken nach jedem Fall.
- Passgenauigkeit im Inneren: Der gemessene Abstand zwischen dem zusammengefalteten Gestell und der Kartonwand nach dem Test – nicht davor.
- Produktkontrolle: Schweißnähte, Radachsen und Stoffnähte. Kratzer auf der Pulverbeschichtung bedeuten, dass sich das Gestell unter der Einwirkung verschoben hat.
-
Falltests decken katastrophale Ausfälle auf. Vibrationstests decken die langsame Degradation ab. Bei einer langen Meeresfahrt legt sich der Karton und das Gestell kann gegen die Innenwand drücken. Das Ergebnis ist kein zusammengedrückter Karton bei der Zustellung – es sind feinste Kratzer und Stoffabnutzung, die erst sichtbar werden, wenn der Kunde ihn zu Hause auspackt.
Die Überprüfung, die die meisten Käufer übersehen, ist der interne Verschiebungstest. Fotografieren Sie nach der Vibrationsserie das Innere. Wenn die EPE-Zellenschäume eine sichtbare Kompression zeigen oder das Gestell seitlich verschoben ist, ist die Passform für Stapelladung nicht stabil genug.
Zusammenarbeit mit der Fabrik-QC zur Freigabe neuer Spezifikationen
Bei Kelyland Outdoors Folding Wagon-Linie aus Jinhua in Jinhua, Zhejiang, arbeitet die Partnerfabrik nach ISO 9001:2015. Eine Änderung der Kartonspezifikation durchläuft denselben formellen Change-Management-Prozess wie eine Produktänderung. Die Freigabe erhält eine Revisionsnummer, nicht nur die E-Mail-Signatur eines Vertriebsmitarbeiters.
Der Schritt vor der Versandkontrolle ist der richtige Zeitpunkt für die Freigabe des Kartons. Der QC-Inspektor prüft, dass die Produktionslinie die freigegebene geschabte Box verwendet hat, dass die Pappenqualität der Spezifikation entspricht und dass die Verschlussklappen ohne Kraftaufwand schließen, ohne dabei interne Komponenten zu beschädigen.
-
- Pappenqualität: Bestätigen Sie das Kaliber und das Wellenprofil. 5-lagiges B-Wellenpappe mit Eckenschutz schlägt 3-lagige Pappe bei der Druckfestigkeit, aber das installierte Kaliber muss mit dem freigegebenen Muster übereinstimmen.
- Innenmaße: Messen Sie im Innenmaß. Ein in der Zeichnung um 5 cm reduzierter Höhenwert kann in der Fertigung zu einer erzwungenen Passform führen.
- 5. Rückverfolgbarkeit: Die überarbeitete VerpackungsSpec muss dem Inspektionsbericht vor Versand beigefügt werden, damit die QC-Dokumentation des Containers lückenlos ist.
Der Zweck der Validierung ist nicht, den Lieferanten auszubremsen. Es geht darum, eine Ausgangsbaseline zu fixieren. Wenn die nächste Produktionscharge eine andere EPE-Zelle Schaumstoffdichte oder eine leichtere Wellpappe verwendet, hat der Käufer eine Dokumentation darüber, was genehmigt und was verschickt wurde. Ohne diese Baseline ist jede Kartonage ein Glücksspiel.
Schlussfolgerung
Eine Reduktion der Kartonhaöhe um 5 cm ist keine bagatellhafte Änderung – bei einer 40HQ-Ladung können so 8–12% zusätzliche Einheiten pro Container untergebracht werden. Das verändert die Frachtkalkulation von Kosten pro Box hin zum Umsatz pro Container. Die Engineering-Arbeit an Nesterung, gestanzten Kartons und der EPE-Schaumstoff-Platzierung rentiert sich lange vor Ankunft der Ladung.
-
- Eine Reduktion der Kartonhaöhe um 5 cm kann 8–12% zusätzliche Klappleder-Einheiten pro 40HQ-Container hinzufügen.
- Fordern Sie ISTA-1A-Fall- und Vibrationstests an, bevor Sie eine leichtere Pappe-Qualität freigeben.
- 5-lagige B-Wellen mit Eckenschutz schlagen oft 3-lagige Pappen bei der Druckfestigkeit, kann aber durch Kalibrierung optimiert werden.
- Gestanzte Kartons mit genesteten Rahmen, Rädern und Stoffkörpern reduzieren das Volumen-/Gewichtsmessung und Hohlraumfüllmaterial.
Nutzen Sie diese Benchmarks als Checkliste für Ihren nächsten Lieferanten-Call. Fragen Sie die Fabrik nach ihren aktuellen Daten zur Kartongrößenoptimierung für Klappleder – ISTA-1A-Falltest -Berichten, Pappen-Kaliberspezifikationen und einem 40HQ-Beladeplan, der die Einheiten pro Container mit dem vorgeschlagenen gestanzten Karton zeigt. Wenn ein Lieferant diese Zahlen liefern kann, können Sie die Frachtersparnisse fixieren, bevor die Bestellung in die Produktion geht.
Häufig gestellte Fragen
Wie reduziert die Optimierung von Faltenwagenkartons die Frachtkosten?
Es reduziert den verschwendeten Kartonspace, sodass mehr Einheiten in jeden 40HQ-Container passen. Eine Höhenreduzierung von 5 cm führt typischerweise zu 8–12% weiteren Einheiten pro Container. Beginnen Sie mit der Messung des aktuellen Kartons im Vergleich zur gefalteten Produkt footprint.
Was verursacht verschwendeten Raum in Wagonkartons?
Überdimensionierte Kartons, zu viel Innenraumfüllmaterial und Standardkartonagen, die zusätzliche inches hinzufügen, sind die Hauptursachen. Durch das engere Verschachteln von Rahmen, Rädern und Stoffkörpern lässt sich der meiste Verschnitt vermeiden. Prüfen Sie den aktuellen Karton, bevor Sie eine Neugestaltung in Auftrag geben.
Wie validieren Sie eine neue Transportkarton für Wagen?
Führen Sie Drop-Tests und Vibrationstests durch, bevor Sie eine Änderung der Kartons zulassen. Ein Karton, der im Versand versagt, kostet mehr, als die Frachtkosten gespart hat. Das QC-Team der Fabrik darf erst signieren, wenn die Tests bestanden wurden.
Kann ich neue Kartons mit einer kleinen Bestellmenge testen?
Ja, Kelyland unterstützt kleine Bestellmengen mit Sonderanfertigungen Mit MOQs für einige Artikel ab 50–100 Stück. Führen Sie einen Pilotlauf durch, um den neuen Karton vor der Massenproduktion zu validieren. Bestätigen Sie vor der Bestellung, dass das MOQ für die Kartonänderung gilt.
Welche Kartonspezifikationen sollten OEM-Käufer prüfen?
Prüfen Sie vor der Freigabe einer niedrigeren Kartonage die Innenmaße, die Plattenfestigkeit und die Stapelfestigkeit. Stellen Sie außerdem sicher, dass Räder und Rahmenteile während des Transports fest sitzen. Fordern Sie vor Versand eine Inspektion mit den finalen Kartonspezifikationen an.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語