 Zum Inhalt springen

Eine Private-Label-Bestellung mit MOQ 50.000 Stück ist dort, wo die meisten Probleme mit Luftzelten entstehen – nicht im Camp, sondern in der Lücke zwischen dem Prototypen und der Massenproduktion. Ihre Musterfreigabe wahrscheinlich haben Sie den bedruckten Regenschutz und das Logo am Tragebeutel kontrolliert. Die meisten Diskussionen über Qualitäts toleranzen bleiben beim Denier des Stoffes und erreichen nie die zwei Stellen, die tatsächlich versagen: die Schweißnaht am Ventilenschaft und die Naht, in der der Balken mit dem Boden verbunden ist. Der Preisdruck bei FOB-Konditionen führt dazu, dass die Fabrik jene eine Spezifikation kürzt, die Sie schützt – die TPU-Folienstärke im Schweißbereich.
Der physikalische Mechanismus ist einfach und lohnt sich, Ihrem QC-Team vor Augen zu führen. Luft in einem Balken expands etwa 1 PSI für jeden Temperaturanstieg von 10°C. Aufpumpen auf 12 PSI bei 20°C, Zelt bei direkter Sonne bei 40°C stehen lassen, und Sie erreichen 16 PSI – ohne einzige zusätzliche Pumpe. Dieser zusätzliche Druck konzentriert sich am Ventilenschaft, der steifsten Stelle im Balken, und die Schweißnaht beginnt sich zu lösen. Fabriken, die ein Druckentlastungsventil überspringen oder 0,4-mm-Folie an dieser Verbindung verwenden, liefern eine vorhersehbare Garantieleistung.
Legen Sie Ihre Spezifikation fest, bevor Sie über den Preis sprechen. Fragen Sie beim nächsten Lieferanten-Gespräch nach 0,6 mm TPU an der Ventilschweißung, einem Druckentlastungsventil, das unterhalb der Burst-Belastung des Balkens kalibriert ist, und einem Temperaturwechseltest von 20°C bis 40°C ohne Nahtversagen. Das ist der Maßstab, der ein Zelt, das die zweite Saison überlebt, von einem Zelt unterscheidet, das in Einzelteilen zurückkommt.
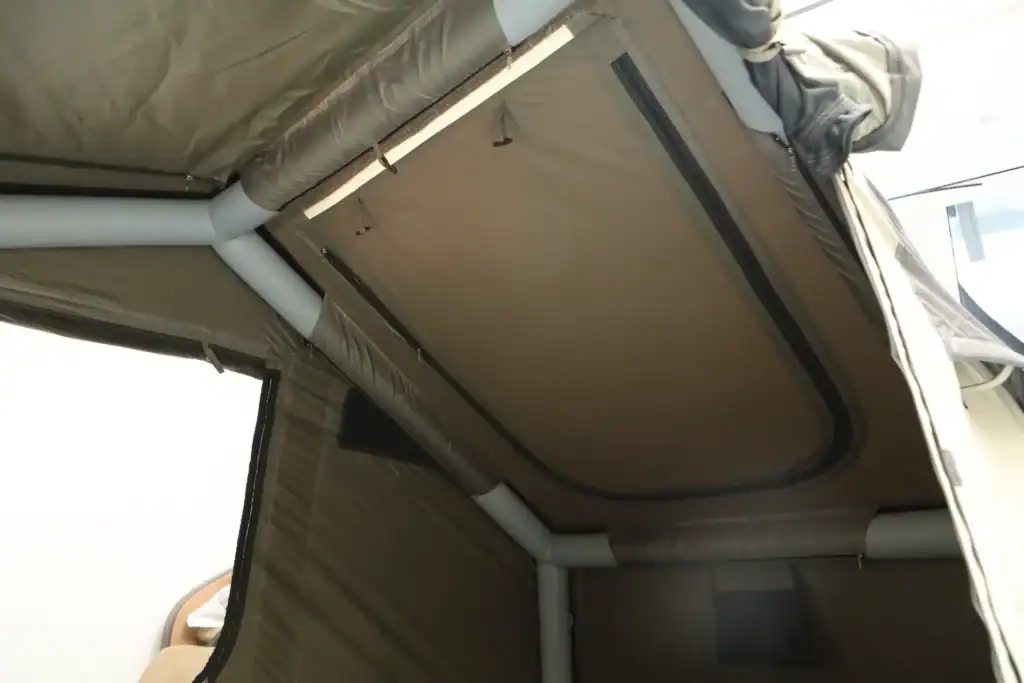
Fehler #1: Ventilenschaft-Trennung
Das Überpumpen eines kalt-morgendlichen Luftbalkens kann den Druck über 16 PSI treiben – genug, um den Ventilenschaft aus der Schweißnaht zu reißen.
Der Ventilenschaft ist die schwächste strukturelle Stelle eines aufblasbaren Zeltes. Der Kunststoffschaft ist in die Balkenwand eingeschweißt, und diese Schweißnaht muss 8–15 PSI Betriebsdruck standhalten, wiederholtes Aufbau und Abbau sowie tägliche Temperaturunterschiede zwischen Tag und Nacht. Die meisten “Undichtigkeiten” bei zurückgesandten Zelten gehen auf diese Ventlbasis zurück, nicht auf eine Durchstoßung der Balkenstoff. Sobald die Schweißnaht anhebt, hilft kein Reparatursatz.
Warum Überpumpen den Schaft lockert
Handpumpen verfügen nicht über einen automatische Abschaltung, die auf die Umgebungstemperatur kalibriert ist. Ein Nutzer an einem kühlen Morgen spürt eine weiche Matte, pumpt nach und stoppt per Handgefühl statt nach Druck. Mit PVC beschichtete Polyesterbahnen erstarken zudem unter -10°C, wodurch sich die Matte in der Kälte noch stärker entlüftet anfühlt. Trifft dann die Sonne auf das Zelt, dehnt sich die Luft im Inneren um ca. 1 PSI pro 10°C aus. Eine auf 12 PSI bei 20°C aufgebaute Matte kann bei 40°C schnell über 16 PSI klettern – und die Überlast konzentriert sich an der Ventilverschweißung.
Dieser Druckspitze verursacht mit der Zeit den Schaden. Der Ventilstiel bricht bei der Erstbefüllung normalerweise nicht heraus. Er ermüdet nach wiederholtem Überpumpen, die Schweißkante hebt sich, und beim nächsten Aufstellen reißt der Stiel von der Mattenwand unter einer Belastung ab, für die er nie ausgelegt war. Dies ist der Mechanismus hinter den meisten Ventilproblemen bei Luftzelten im Feld.
Die Lösung in der Fabrik spezifizieren
-
- Materialwahl: TPU-Folie bewährt sich im Ventildurchbruch besser als PVC-beschichtetes Polyester, da sie auch bei tiefen Temperaturen flexibel bleibt und wiederholte Biegung vertragen. Wenn ein Zulieferer 0,4 mm TPU über die gesamte Matte angibt, fordern Sie 0,6 mm an der Ventelverstärkung an.
- Ventiltyp: Boston-Ventile liegen bündig auf der Matte und bieten eine große Schweißfläche. Blattventile sind schlichter und günstiger, doch die kleinere Kontaktfläche macht sie anfälliger für ein Herausreißen bei Druckspitzen.
- Schweißverfahren: Hochfrequenz-Schweißen erzeugt bei korrekter Materialbehandlung auf TPU eine gleichmäßigere Dichtung als Heißlufschweißen. Schweißbreite und Temperatureinstellungen müssen Teil der QC-Spezifikation sein und dürfen nicht dem Maschinenbediener überlassen werden.
- Druckentlastung: Ein Überdruckventil bläst überschüssigen PSI ab, bevor die Schweißnaht oder der Ventilstiel ihre Grenze erreichen. Bei einer Druckschwankung von 6 PSI zwischen kaltem Morgen und heißem Nachmittag ist dies kostengünstige Absicherung gegen den häufigsten Reklamationsgrund in dieser Kategorie.
Kelylands Fertigungspartner für aufblasbare Zelte in Jinhua, Zhejiang, produziert jährlich 500.000 Einheiten nach ISO 9001 und CE. Dieses Produktionsvolumen erfordert, dass die Schweißparameter und die Materialstärke an den QC-Prüfzetteln festgeschrieben sind, bevor das erste Teil läuft. Für ein Private-Label-Programm legen Sie dieselben Spezifikationen schriftlich nieder: Ventiltyp, TPU-Dicke im Schweißbereich, Schweißverfahren und Druckentlastung.
Fehler #2: Schweißnaht-Aufreißen
Der Versagen einer geschweißten Naht ist druckbedingt, nicht ein zufälliger Stich.
Die Matte hält stand. Der Stoff ist intakt. Der Riss verläuft entlang der Schweißnaht wenige Zentimeter vom Ventil entfernt, und das Zelt sackt innerhalb von zwanzig Minuten nach dem Aufbau durch. Die meisten Feldberichte bezeichnen dies als Pünktung. Das ist es nicht. Es handelt sich um einen druckbedingten Nahtversagen, und er tritt markenübergreifend auf, weil der Konstruktionsfehler bereits vor der Verpackung entsteht.
Luftstrahlen werden bei normaler Betriebstemperatur mit 8–15 PSI befüllt. Allerdings dehnt sich die Luft in einem versiegelten Strahl bei steigender Temperatur etwa um 1 PSI pro 10 °C aus. Ein Zelt, das bei 20 °C mit 12 PSI aufgeblasen wird, kann bei 40 °C bereits 16 PSI erreichen. Das setzt die Schweißnahtzone übermäßig unter Spannung, insbesondere dort, wo der Ventilstamm auf die Strahlwand trifft.
Warum verschweißte Nähte vor dem Basistoff aufreißen
Die Nähte von Luftstrahlen werden durch Hochfrequenzschweißen oder Heißluftschweißen hergestellt. HF-Schweißen verschmilzt thermoplastische Folien auf molekularer Ebene; Heißluftschweißen basiert auf präzise gesteuerter Temperatur und Walzendrehzahl. Wenn diese Parameter im langjährigen Produktionslauf schwanken, sieht die Schweißnaht auf der Musterphase gut aus, versagt jedoch unter Druckwechselbelastung. Die Ausfallart ist vorhersehbar: Ablösespannung am Schweißnahtkantenbereich.
Die Norm für die 0,6-mm-Schweißzone
Die Strahlfolie besteht üblicherweise aus TPU mit einer Dicke von 0,4 mm bis 0,9 mm. Der Hauptnahtbereich sowie der Ventilsitz sollten auf mindestens 0,6 mm TPU verstärkt werden, und jeder unabhängige Luftstrahl muss mit einem Überdruckventil ausgestattet sein. Fehlt ein solches Ventil, können eine zu energische Pumpe und die tägliche Sonnenhitze aus einem 12-PSI-Zelt schnell ein 16-PSI-Risiko machen.
-
- Spezifikation: Verwenden Sie Hochfrequenzschweißen für die wichtigsten Längsnähte und zur Verstärkung der Ventilsitze. HF-Schweißverbindungen erzielen eine höhere Ablösefestigkeit als Heißluftnähte, sobald Prozessschwankungen auftreten.
- Risiko: Der Luftstrahl-Druck steigt um nahezu 1 PSI pro 10 °C Temperaturanstieg. Bei 20 °C mit 12 PSI aufgeblasen, erreicht das Zelt bei 40 °C 16 PSI. Genau das führt zum Riss in der Nähe des Ventils.
- Werksprüfung: Fordern Sie Protokolle zu Schweißnaht-Ablösetests sowie den Nachweis von Überdruckventilen an jedem Strahl an. Die Partnerfabrik von Kelyland für aufblasbare Zelte in Jinhua, Provinz Zhejiang, fertigt jährlich 500.000 Einheiten in ISO-9001-zertifizierten und CE-konformen Produktionslinien.
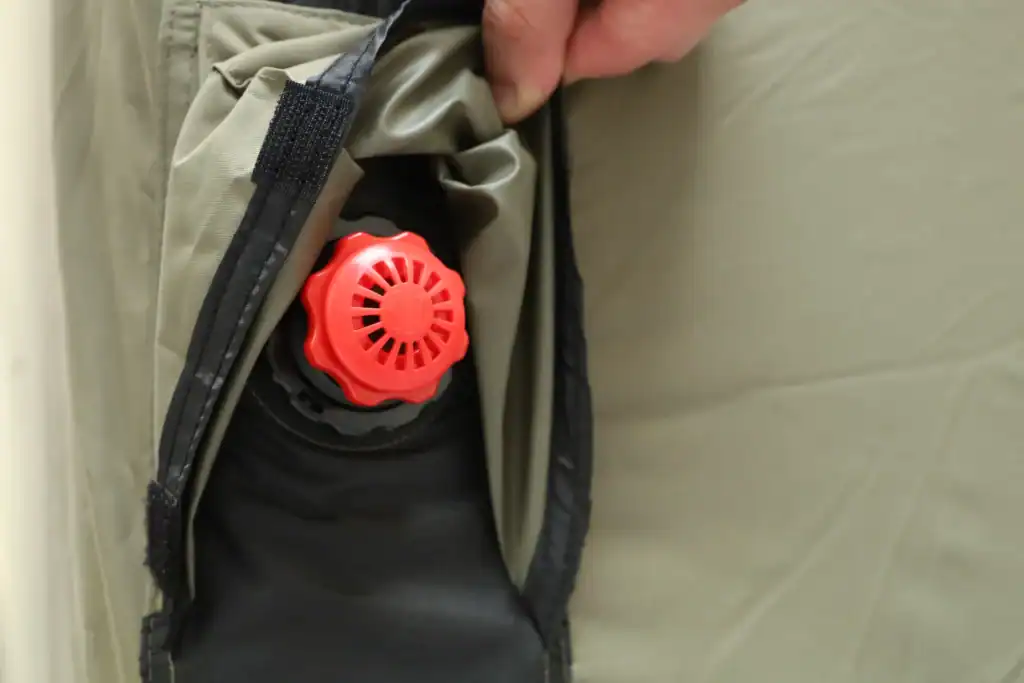
Fehler #3: Materialauswahl des Balkens und Delamination
Standard-PVC-Strahlen versagen an der Schweißnaht.
Die meisten Ausfälle von Luftzelten lassen sich bereits auf das Strahlmaterial zurückführen, bevor der Kunde das Produkt überhaupt in die Hände bekommt. Die beiden gängigen Varianten sind PVC-beschichtetes Polyester und TPU-Folie. Diese eine Entscheidung bestimmt Delamination, Kältrissbildung und Nahtkriechen. Käufer spezifizieren das nur selten, weil Lieferanten pauschal “Luftzelt” anbieten, als seien alle Strahlen identisch.
Warum Standard-PVC zur Garantiebeanspruchung führt
PVC-beschichtetes Polyester ist günstig, lässt sich schnell schweißen und besteht statische Aufblaskontrollen im Werk. Doch PVC versteift sich bereits unter -10 °C. Bei Winterbedingungen konzentriert sich die mechanische Belastung an jeder Falt- und Biegestelle auf die Schweißnaht. Die Beschichtung löst sich vom Polyester-Gewebe, der Strahl entwickelt eine langsamen Luftverlust, und das Zelt sackt innerhalb von 20 Minuten nach dem Aufbau durch.
-
- Delaminationsmuster: Die PVC-Beschichtung löst sich an hochfrequent verschweißten Nähten vom Polyestergrundmaterial, üblicherweise in der Nähe des Ventilansatzes oder an Faltkanten. Die Schichten lassen sich voneinander trennen, bevor der Leck sichtbar wird.
- Kältebedingter Ausfall: PVC verliert unter -10 °C an Flexibilität. TPU bleibt bis -30 °C flexibel. Diese 20-°C-Betriebsreserve verhindert genau das Reißen von aufblasbaren Zelten bei kalten Temperaturen. Kältebedingtes Rissbildung.
- Druckbeanspruchung: Airbeams werden mit 8–15 PSI befüllt. Kombiniert mit dem Druckanstieg durch die tagsüber einwirkende Sonne ist die delaminierende Naht nahe dem Ventil die erste Schwachstelle. Deshalb weisen zurückgesendete Zelte typischerweise Leckagen an der Ventilbasis auf, nicht in der Mitte des Beams.
TPU-Upgraden vor Musterfreigabe spezifizieren
Spezifizieren Sie TPU-Folie mit einer Dicke von 0,4 mm–0,9 mm, wobei an den Schweißzonen mindestens 0,6 mm eingehalten werden müssen. Standard-PVC kann die Werkkosten pro Einheit um $8–$15 senken, doch ein einziges zurückgegebenes Zelt vernichtet diese Ersparnis durch Fracht, Wieder-Einlagerungskosten und Gutschriften. Das Upgrade ist eine Garantieversicherung, kein Premium-Feature.
Die Produktionsstätte unseres Partnerzelters in Jinhua, Provinz Zhejiang, fertigt jährlich 500.000 Einheiten unter ISO-9001- und CE-Zertifizierung. Bei der Materialbeschaffung wird die outdoor-gerechte Haltbarkeit vor der Musterfreigabe verifiziert. Fordern Sie Ihren Lieferanten schriftlich das Spezifikationsblatt für die Beam-Materialien an. Wenn die Antwort nur “PVC” lautet, genehmigen Sie ein vorhersehbares Fehlermuster.
| Versagensmodus | Ursache | Material-/Spezifikationsdaten | Prävention / Spezifikationskorrektur |
|---|---|---|---|
| Abplatzende PVC-Beschichtung vom Grundgewebe | PVC-beschichtete Polyester-Beams versteifen sich unter -10°C; wiederholte Biegebelastung in der Kälte löst die Verbindung zwischen Beschichtung und Gewebe, was zu sichtbarem Abblättern und Luftaustritt durch die Gewebestruktur führt. | PVC-beschichtetes Polyester (typisch 0,4 mm–0,9 mm Gesamtfolie); TPU-Folie (0,4 mm–0,9 mm) bleibt bis -30°C flexibel; die Beschichtungshaftung unterscheidet sich je nach verwendetem Schweißverfahren. | Spezifizieren Sie TPU-Folie für Kaltmarkt-Anwendungen; verlangen Sie einen 180°-Schältest an beschichtetem Gewebe vor Produktionsbeginn; legen Sie eine Mindesthaftkraft in Ihrer QC-Checkliste fest (ISO-9001-Werküberprüfungen). |
| Hochfrequenz-Schweißnaht-Trennung an den Beam-Enden | Hochfrequenzschweißen (HF-Schweißen) erzeugt nur bei identischer Materialchemie eine starke Molekularbindung; nicht passende PVC/TPU-Lagen oder falsche Verweilzeiten führen zu schwachen Fügungslinien, die unter Druckspitzen delaminieren. | HF-Schweißstandard für PVC; Heißlufschweißen häufig für TPU eingesetzt; Betriebsdruck üblicherweise 8–15 PSI; Druckkriechen erhöht den Druck um ca. 1 PSI pro 10°C Temperaturanstieg. | Schweißnaht-Schältests für jedes Los verlangen; Single-Material-Beams spezifizieren (entsweder ganz TPU oder ganz PVC); bei TPU Heißlufschweißen mit kalibrierten Temperatur- und Druckeinstellungen durchsetzen. |
| Temperaturoffene Delaminierung im Ventilbereich | Ein Zelt, das bei 20 °C auf 12 PSI aufgeblasen wird, kann bei 40 °C über 16 PSI liegen; die verschweißte Zone um das Ventil ist am höchsten belastet und delaminert zuerst, wenn der Druck die Klebefestigkeit übersteigt. | Typischer Betriebsdruck 8–15 PSI; Druckspitze um +1 PSI pro 10 °C; der Schweißbereich des Ventilstifts ist bei jedem Befestigungs-/Entlüftungszyklus einer konzentrierten zyklischen Belastung ausgesetzt. | Aufrüsten auf dickere TPU-Bahnen (0,6 mm+) an den Schweißzonen; Druckentlastungsventile installieren; vor Versand Chargendruckprüfung bei 1,5-fachem Nenn-Druck über 24 Stunden durchführen. |
| Weichmacherwanderung und Rissbildung in der kalten Jahreszeit | PVC ist auf Weichmacher für seine Flexibilität angewiesen; unter -10 °C werden Weichmacher steif, und durch Biegen entstehen Mikrorisse, die zu vollflächiger Delamination und Leckagen führen. | TPU bleibt bis -30 °C ohne Weichmacherwanderung stabil; PVC versteift unter -10 °C; Feldeinsätze bei Winter-Trips oder alpinen Übernachtungen lösen den Ausfall aus. | Für EU-/APAC-Wintersaison-SKUs TPU-Träger als Standard vorschreiben; bei zwingendem PVC-Einsatz wegen der Kosten den Flex-Test bei -15 °C in Ihre QC- und Marketing-Compliance-Spezifikationen aufnehmen. |
| Inkonstante Chargenqualität zwischen Materiallieferanten | Trägermaterial von verschiedenen Lieferanten mit ähnlichen Güteklassen kann unterschiedliche Lamellendicken und Haftung aufweisen; Delamination zeigt sich erst nach mehreren Aufblaszyklen im Feld, nicht bei Werksschnittkontrollen. | Die Partnerfabrik von Kelyland für aufblasbare Zelte in Jinhua produziert jährlich 500.000 Einheiten unter ISO 9001 und CE; zertifizierte Fabriken müssen die Charge-Rückverfolgbarkeit der Materialien dokumentieren. | Werkszertifikate für jedes TPU-/PVC-Los vorschreiben; eingehende Haftungstests des Materials fordern; eine einzige genehmigte Lieferantenliste (AVL) im OEM-Vertrag nutzen, um Schwankungen auszuschließen. |
Fehler #4: Balken-Platzer durch Überpumpen und thermische Ausdehnung
Ein Anstieg von 1 PSI pro 10 °C bedeutet, dass eine Morgenbefüllung mit 12 PSI zur Nachmittags-Überlastung mit 16 PSI wird.
Die Behauptung, Luftstrukturbalken könnten nicht überblasen werden, ist falsch. Die Gasphysik hinter dem Druck-Temperatur-Verhalten von Luftballons ist simpel: Eingesperrte Luft dehnt sich bei Erwärmung aus. Ein Zelt, das bei 20 °C auf 12 PSI aufgepumpt wird, kann in direkter Sonneneinstrahlung bei 40 °C bereits 16 PSI erreichen. Das ist kein marginale Differenz — es ist die Delta, die die verschweißte Naht reißt.
Diese Art des Versagens ist kein zufälliger Stich im Balkengewebe. Zurückgegebene Zelte kehren mit beschädigten Ventilstielen zurück, die von der Balkenwand gerissen wurden. Überpumpen beginnt den Schaden, der Druckspitze führt dann zum endgültigen Durchreißen. Dieses Muster wiederholt sich über verschiedene Klimazonen und Nutzergruppen hinweg.
Warum der Ventilstiel zuerst versagt
Die Ventildüse sitzt an der Schnittstelle zwischen starrem Kunststoff und flexiblem beschichtetem Gewebe. Dieser Bereich承受 hohen Spannungen aus dem inneren Druck des Ballons. Wenn die Wanddicke nur 0,4 mm PVC beträgt, hat die Ausdehnung kaum Platz, um absorbiert zu werden – es reißt. TPU ab 0,6 mm oder mehr biegt sich messbar stärker und verzögert das Reißen. PVC verhärtet unter -10 °C, während TPU bis -30 °C flexibel bleibt, sodass kaltes Wetter das Problem verschlimmert, nicht verbessert.
Druckkontrolle beginnt im Werk
Kelylands Partnerfabrik für aufblasbare Zelte in Jinhua, Zhejiang, produziert jährlich 500.000 Einheiten mit ISO 9001 und CE-Zertifizierung. Dort sind, Druckentlastungsventile und dickere TPU an den Schweißzonen Standard-Konstruktionsmerkmale, keine Extras. Ein Käufer, der darauf verzichtet, spart nicht nur Kosten — er akzeptiert eine höhere Garantieanspruchsquote als Betriebskosten.
-
- Betriebsdruck: Normalerweise vom Werk bei 8–15 PSI gegenüber einer Referenztemperatur von 20 °C eingestellt. Wenn der Benutzer selbst die Grenze bestimmt, ist die Spezifikation bereits überschritten.
- Druckentlastungsventil: Ein kalibriertes Entlüftungsventil, das Luft ablässt, bevor die Nahttragfähigkeit erreicht wird. Ohne dieses Ventil wandelt die tagsüber steigende Temperatur eine ordentliche Morgenbefüllung in eine Nachmittagsoverload um.
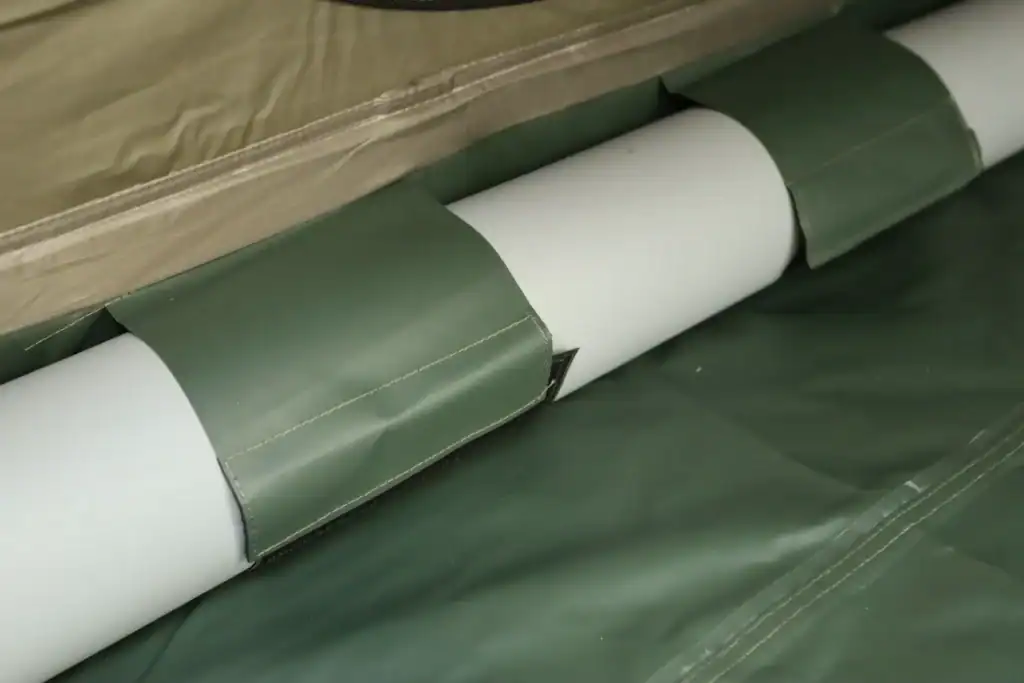
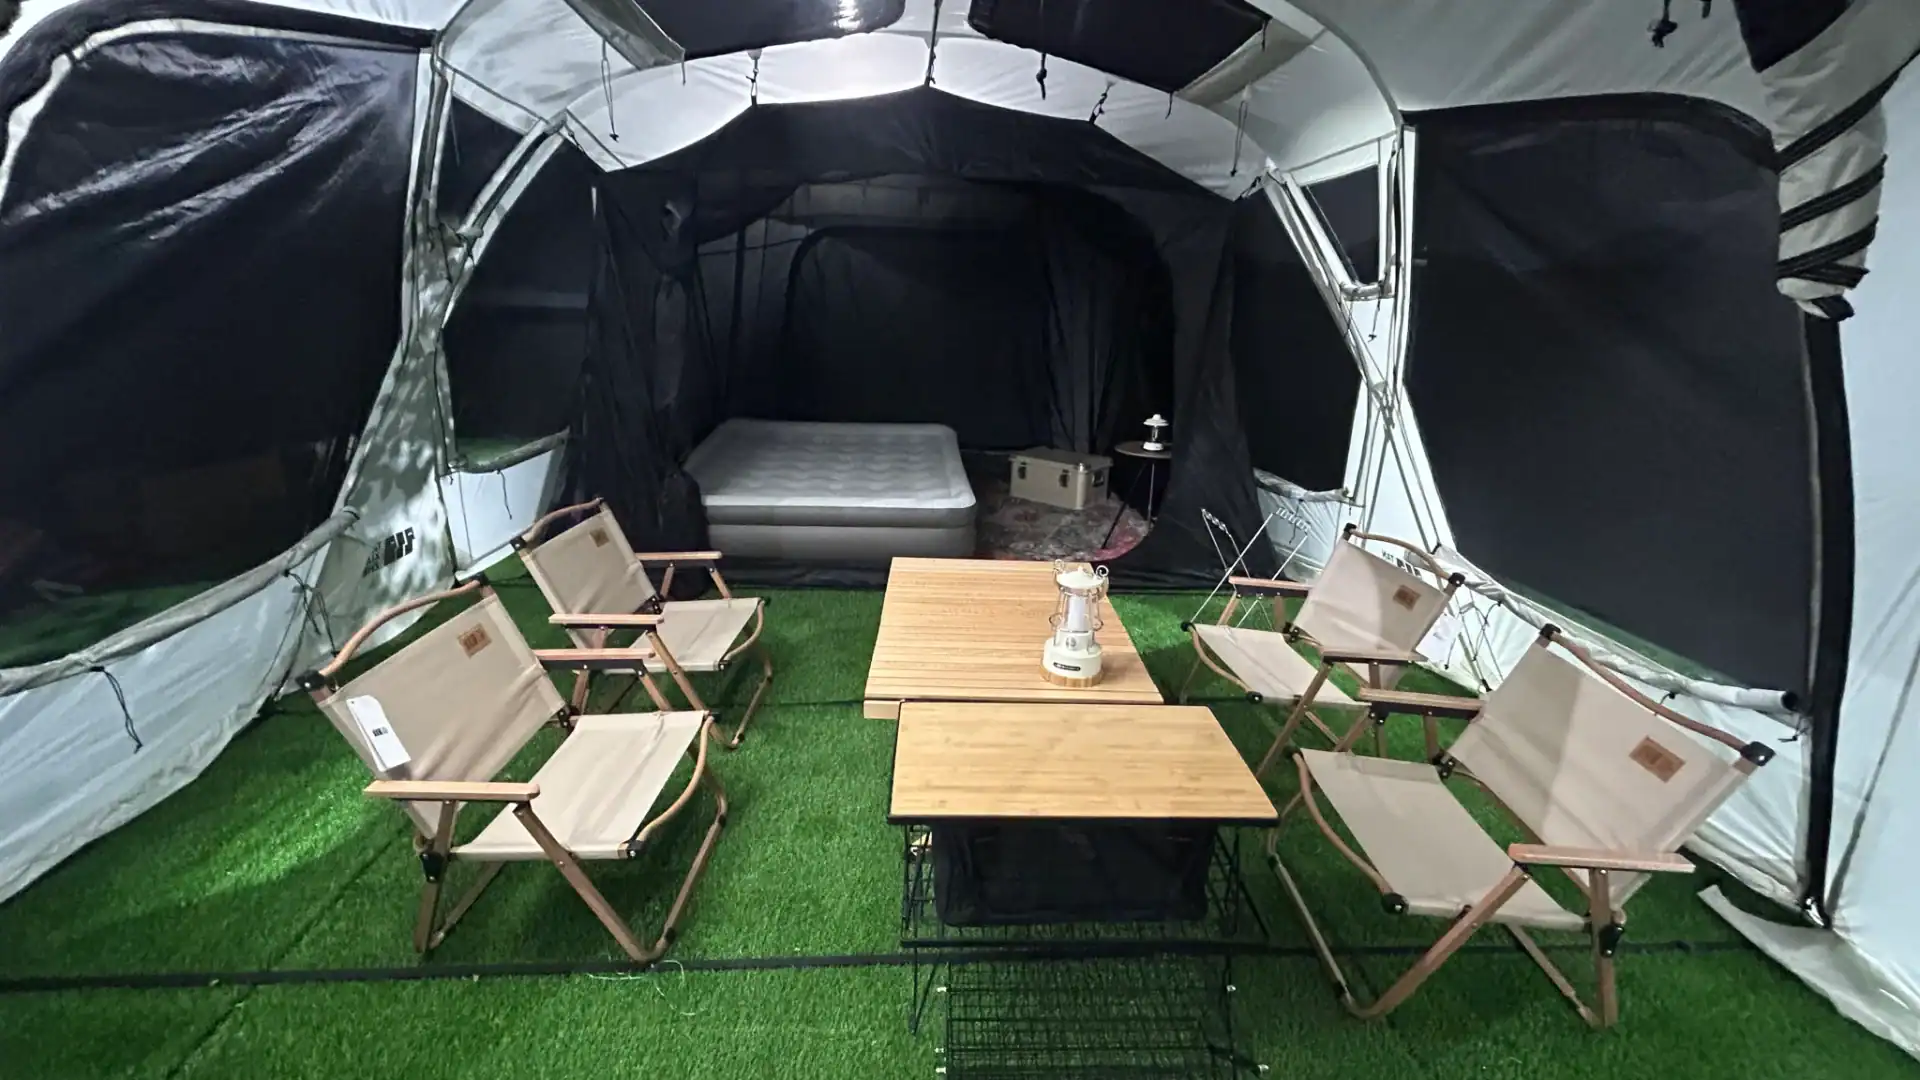
Was Sie in Ihrer nächsten OEM-/ODM-Bestellung spezifizieren sollten
specs verstärktes TPU, Druckausgleichsventile und Praxistests — sonst geht die Garantieansprüche.
Die meisten Probleme bei Aufblaszelten lassen sich auf drei Punkte zurückführen, die Käufer nie schriftlich spezifizieren: Balkenmaterial, Ventilanordnung und Prüfprotokoll. Eine Musterfreigabe bei 22°C im Ausstellungsraum sagt nichts über Bedingungen auf einem Strand mit 40°C oder eisige Morgen am Berg aus. Hier ist zu beachten, bevor die Massenproduktion startet.
Balkenmaterial: TPU vs. PVC
PVC-beschichtetes Polyester ist günstiger und lässt sich leicht schweißen, verhärtet jedoch unter -10°C. Genau das erklärt, warum Risse an Aufblaszelten häufig bei Winterbestellungen auftreten. TPU-Folien bleiben auch bei -30°C flexibel, sind hydrolysebeständig und halten wiederholtes Falten aus. Spezifizieren Sie verstärktes TPU in 0,4–0,9 mm, und erhöhen Sie die Stärke an den Schweißzonen auf mindestens 0,6 mm, wo die Spannungen konzentriert sind.
-
- PVC: Niedrigster Materialpreis, schnelle Hochfrequenzverschweißung; verhärtet unter -10°C und zählt zu den häufigsten Ursachen für Nahtversagen bei Aufblaszelten in kalten Klimazonen.
- TPU: Flexibel bis -30°C, bessere Hydrolysebeständigkeit; verwenden Sie 0,4-0,9 mm Folie mit 0,6 mm+ Verstärkung an Ventiltaschen und verschweißten Verbindungen.
Ventil-Montagen und Druckkriechen
Die meisten zurückgegebenen Luftzelt-Schlafsäcke haben keine durchstochenen Balken. Vielmehr werden die Ventilstiele nach wiederholtem Überpumpen von der Balkenwand abgerissen. Der Druck-Temperaturwechsel im Luftbalken verschärft dies: Der Druck steigt etwa um 1 PSI pro 10°C. Bei einer Befüllung auf 12 PSI bei 20°C kann der Balken bei 40°C mehr als 16 PSI erreichen. Dieser Druckspitze überlastet den Schweißbereich um das Ventil herum.
Integriertes Druckentlastungsventil plus verstärkter Ventillappen spezifizieren. Boston-Ventile bewältigen Hochvolumen-Pumpen; Leaf-Ventile sind einfacher. Beide Modelle funktionieren, wenn die Basisflansch auf eine TPU-Patch geschweißt und in Abwesenheit von hohen Flexionszonen positioniert ist.
Testbedingungen müssen dem Campingplatz entsprechen
Ein kontrolliertes Labor bei konstanten 20°C mit einem geregelten Pumpe fängt nicht das, was Nutzer tun. Fordern Sie Tests, die Feldmissbrauch replizieren: Aufblasen auf Betriebsdruck (8-15 PSI), Temperaturzyklen von -10°C bis 40°C und Messen Druckverlust über 12 Stunden. Prüfen Sie auch das Ventil nach 100 Befüllungszyklen und mit Sand oder Schmutz im Öffnungsbereich.
Kelyland’s Aufblaszelt-Partnerwerk in Jinhua, Zhejiang—500.000 Einheiten pro Jahr, ISO 9001 und CE zertifiziert—baut diese Tests in den Produktionszeitplan ein. Das ist die Norm, die Sie in Ihre B2B-Aufblaszelt-Qualitätspezifikation einbauen sollten.
Schlussfolgerung
Die meisten Luftzelt-Ausfälle folgen vorhersehbaren Mustern: Ventilstiele reißen unter Überpumpdruck, verschweißte Nähte werden durch temperatureingeladenes Druckkriechen überlastet, Materialien versteinern oder reißen außerhalb ihres angegebenen Bereichs. Käufer, die diese Risiken schon beim Spezifikationsstadium erkennen, vermeiden die Rückkehr-Logistikrechnung und erhalten die Margen für diese Kategorie. Die Lösung liegt im Spezifikationsblatt, nicht im Feld.
Der letzte 10%, der Profis von Amateuren unterscheidet, ist einfach der Lieferant zu bitten, Schweißzonendicke zu beweisen und den Arbeitsdruckbereich auf Papier zu bestätigen. Überprüfen Sie Ihren nächsten Aufblaszelt-Einkaufsbriefing mit diesen fünf Ausfallmodi in der Hand — und sprechen Sie mit Kelylands Ingenieuren über TPU vs. PVC-Balkenkonstruktion, Ventilanbringung und Druckentlastung vor dem Prototyp-Stadium. Sie können ein Muster innerhalb von 30-45 Tagen liefern, mit den QC-Dokumentationen, die Sie zur Begründung der Vendor-Auswahl benötigen.
Häufig gestellte Fragen
Was verursacht einen Defekt am Ventilstiel einer Luftzelt?
Der Ventilstiel reisst meist los, weil Überpumpdruck den internen Druck über die sichere Grenze des Balkens drückt, besonders bei einer kühlen Morgenzeit. Tag-zu-Nacht-Temperatur-Schwankungen können dann Expandierungsstress hinzufügen und den [Ventilstiel] ziehen. Spezifizieren Sie einen Drucklimit und testen Sie die Ventilschweißung vor der Produktion.
Warum reißen die geschweißten Nähte von Luftzelten auf?
Das Aufbrechen von verschweißten Nähten ist druckbedingt und kein zufälliger Stich oder Stoffdefekt. Die Naht ist die schwächste Stelle bei Überdruck im Schlauchboot oder bei großen Temperaturschwankungen. Vor der Massenproduktion sind Schweißfestigkeitsprüfungen erforderlich.
Welches Material versagt am häufigsten bei Luftballons?
Standard-PVC ist das übliche Problemmaterial, da es unter Druck- und Temperaturspannung an den Schweißnähten versagt. Der gängige Aufwertungsschritt ist verstärktes TPU, das jedoch pro Einheit etwa $8 bis $15 kostet. Stellen Sie die Materialwahl in Bezug auf Ihre Ziel-Retourenquote in Balance.
Was kostet ein Luftzelt-Ausfall für einen Einzelhändler?
Ein einziger fehlerhafter Chargen kann $50.000 oder mehr an Rück logistics-, Ersatzversand- und Rückerstattungskosten verursachen. Verstärktes TPU ist günstiger als dieses Risiko, da es sich etwa $8 bis $15 pro Einheit anbietet. Betrachten Sie das Materialupgrade als Schutz vor Rückverlusten.
Wie können Käufer Luftzelt-Ausfälle bei Private-Label-Produkten verhindern?
Beugen Sie Ausfällen vor, indem Sie in Ihrer Bestellung verstärkte TPU-Profile, druckbeständige Ventile und Schweißnahtprüfungen spezifizieren. Diese Mängel werden tatsächlich im QC-Schritt der Fabrik und bei der Versandinspektion aufgedeckt. Ergänzen Sie Ihre Musterabnahme um Prüfungen zu Fehlermodi.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語