 Zum Inhalt springen

Heißsiegel-Nahtband-Zelt ist der erste Prüfpunkt, den Käufer festlegen sollten, bevor sie einen Lieferanten, ein Budget oder einen Produktionsslot genehmigen. Sieben Sekunden Verweilzeit und eine Temperaturabweichung von 20 Grad an der Klebedüse. Das war der Unterschied zwischen einer Bestellung von $50.000 Zelten und einer trockenen Lieferung sowie 380 zurückgesandten Einheiten mit abblätternden Außenzeltnähten. Ein mir bekannter Einkaufsleiter wurde hereingelegt, als das Vorserienmuster 3.000 mm ohne einen Tropfen bestand, aber die Massenproduktion wechselte zu einer 35 g/m² PU-Beschichtung – halb so viel Feststoff, wie die Spezifikation des Heißsiegel-Nahtband-Zelts erforderte. Das Musterfreigabeformular hatte das richtige Kästchen angekreuzt. Die Stoffcharge hatte nicht dieselbe Chemie. Niemand bemerkte es, bis der erste nordische Regensturm kam und die Rückbelastung eintraf. Wassersäulentest Diese Lücke – zwischen einem bestandenen Muster und einer haltbaren Naht – ist der Punkt, an dem die Qualitätstoleranz die Marge frisst. Die meisten Supply Manager denken, die Wahl sei einfach zwischen getapten und genähten Nähten. Die eigentliche Entscheidung liegt zwei Ebenen tiefer: Kontrolliert die Fabrik den Feststoffgehalt der Beschichtung auf jeder Rolle, und hält das verwendete Tape bei -20 °C oder wird es spröde wie ein EVA-Ersatz? Ich habe Fabrikhallen besucht, in denen TPU-Tape im Arbeitsauftrag vermerkt war, aber die Rolle an der Maschine eine billigere Ethylen-Vinylacetat-Mischung war, weil sie $0,08 pro laufendem Meter einsparte. Der FOB-Preis sah wettbewerbsfähig aus. Die Garantierücksendungen 14 Monate später kosteten das 12-fache der Tape-Ersparnis.
Es geht hier nicht um eine Debatte, welche Nahtkonstruktion „besser“ ist. Es ist ein Rahmenwerk, um zu überprüfen, welche über die erste Saison hinaus dicht bleibt – und wie man Vertragsbedingungen aushandelt, die die Kosten für Untätigkeit auf den Lieferanten abwälzen, der die falsche Abkürzung nimmt. Wenn man die Prüfung des Beschichtungsspezifikationsblatts vor der Produktion auslässt, kann eine 1.200-Einheiten-Zeltlinie leise $18.000 an Nacharbeit und Logistikkosten anhäufen, bevor das Frühjahrs-Nachbestellfenster schließt. Führt man die 10-minütige Peel-Test-Videoüberprüfung vorab durch, verlässt dieselbe Linie mit einer Leckrate von unter 0,5%. Das ist der einzige Vergleich, der am FOB-Verhandlungstisch zählt.
Nahtlecks: Der stille Margenkiller.

Wie eine Klebemaschine Polyurethan-Folie aufträgt
Undichtigkeiten machen nicht nur Ausrüstung nass – sie ertränken Ihre wiederholten Großhandelsbestellungen.
Haben Sie jemals Ihre Fabrik gefragt: ‘Warum besteht das Vorserienmuster den Duschtest, aber meine Retourenabteilung wird sechs Monate später mit durchnässten Beschwerden überschwemmt?’ Ich habe die Folgen einer $50K-Bestellung geprüft, bei der genau das passiert ist. Das Muster wurde von einem erfahrenen Techniker mit akribischer Sorgfalt handgenäht. Die Massenproduktion lief auf Hochtouren, wobei die Nadelhitze die Fadenspannung minderte. Das Ergebnis: 1 von 3 versendeten Zelten hatte Mikrokanäle entlang der Außenzeltnähte, die sich bei anhaltendem Regen öffneten. Die Standardantwort – ‘das Muster hat bestanden’ – ist eine falsche Fährte. Die wahre Antwort liegt in den Prozesskontrollen der Nahtversiegelung Ihrer Fabrik, oder deren Fehlen.
Wassereintritt ist durchgängig der Hauptgrund für Zeltretouren in den mittleren und Premium-Kategorien. Interne Partnerdaten von Kelylands Kernzeltfabrik zeigen einen direkten Zusammenhang: Der Wechsel von reiner Nahtkonstruktion zu heißschmelzversiegelten Nähten reduziert Garantieansprüche wegen Undichtigkeiten um 30–50%. Das ist keine marginale Verbesserung – es ist der Unterschied zwischen einer profitablen Saison und einer Rückbuchungskatastrophe.
Hier ist die Rechnung, die Supply-Chain-Manager wach hält. Ein $150-Einzelhandelszelt, das nach zwei Ausflügen undicht wird, löst nicht nur eine einzelne Rückgabe aus. Der Kunde erhält die $150 erstattet, Ihr Logistikpartner berechnet $8–$12 für den Rückversand, und das Prüfteam verbringt 15 Minuten mit der Schadensaufnahme – Arbeitskosten, die in Ihren Gemeinkosten vergraben sind. Bis dieses eine undichte Teil Ihre Retourenpipeline durchlaufen hat, haben Sie bis zu 35% seiner Großhandelsmarge verloren. Das ist noch nicht einmal die tatsächlichen Kosten einberechnet: ein Kunde, der Ihre Marke nun mit Versagen assoziiert, und ein Einzelhandelskäufer, der die Bestellung für die nächste Saison um 20% kürzt, weil sein Filialpersonal es leid ist, Rückerstattungen zu bearbeiten.
-
- Boden-Wand-Übergang: Die 90-Grad-Naht, wo der Wannenboden auf das Zeltgestänge trifft. Ohne vollständige Klebebandabdeckung, die 5 mm über die Nahtlinie hinausragt, zieht Wasser unter Körpergewichtsdruck durch die Nadelstiche. Einmaliges Klebebandauftragen reicht hier nicht – verlangen Sie doppeltes Auftragen oder ein verstärktes PU-Nahtband von mindestens 20 mm Breite.
- Stangenmanschetten-Befestigungen: Strukturnähte unter ständiger Spannung. Einfacher Doppelsteppstich erzeugt hier längliche Perforationen, wenn der Stoff gedehnt wird. Eine französische Naht mit flach gelegter Overlock-Naht, gefolgt von Heißschmelzklebeband, verteilt die Belastung auf vier Stofflagen statt auf eine.
- Kettenlinienkurven des Außenzelts: 1. Die geschwungene Firstliniennaht bei Kuppel- und Tunnelzelten. Wenn der Bediener den Stoff mit ungleichmäßiger Geschwindigkeit durch die Klebemaschine führt, wirft das Klebeband Falten und bildet Kanäle, durch die Wasser entlanglaufen kann. Fordern Sie ein 30-Sekunden-Sprühtestvideo an, das speziell diese Kurve und nicht nur flache Nahtabschnitte zeigt.
- 2. Fehlende Übereinstimmung der Stichdichte: 3. 8 Stiche pro Zoll beim Muster gegenüber 6 in der Produktion. Diese 25%ige Reduzierung der Fadenzahl bedeutet weniger Barrieren gegen Wassereintritt. Ihre Toleranzvorgabe sollte für alle strukturellen Nähte eine Mindestanzahl von 7–8 Stichen pro Zoll vorsehen, die bei der Wareneingangskontrolle mit einer Stichlehre überprüft wird.
4. Die häufigste Ursache, die ich bei 5. Fabrikprüfungen 6. festgestellt habe, ist nicht schlechtes Klebeband – es ist eine schlechte Übergabe. Das Vorserienmuster wird von einem Spezialisten mit einer kalibrierten halbautomatischen Linie bei 160 °C und 0,5 MPa versiegelt. In der Massenproduktion wird auf einen Bediener der zweiten Schicht an einer Maschine gewechselt, die seit drei Monaten nicht mehr neu kalibriert wurde. Die Thermoelementdrift führt dazu, dass die tatsächliche Walzentemperatur 128 °C beträgt, nicht die 160 °C, die die Anzeige zeigt. Bei dieser Temperatur sinkt die Haftfestigkeit von TPU-Schmelzkleber um 40%. Die Nähte sehen bei der Sichtprüfung gut aus. Sie bestehen den anfänglichen Spritzwassertest im Lager. Aber nach 20–30 Aufbauzyklen bei kaltem Wetter delaminiert das Klebeband. Fragen Sie immer nach zeitgestempelten Temperaturkalibrierungsprotokollen von der Produktionsschicht, die IHRE Bestellung ausgeführt hat – nicht nach einer Demoaufnahme aus der Fabrik.
7. Bei PU-beschichteten Polyester- und Nylonzelten, die die überwältigende Mehrheit des mittleren Marktsegments ausmachen, ist die werkseitige Heißschmelzklebung der einzige zuverlässige Weg zur wasserdichten Integrität in großem Maßstab. Aber die Beschichtungsformulierung selbst ist die Variable, die die meisten Supply-Manager übersehen. Ein Polyestergewebe mit ≥50 g/m² PU-Feststoffen erzeugt eine chemische Haftfläche, die bei Raumtemperatur eine Schälhaftung von 6–8 N/10mm erreicht. Das gleiche Klebeband auf einer günstigen Beschichtung mit <30 g/m² Feststoffen schält mit unter 3 N/10mm. Sie können Klebebandqualität nicht von Beschichtungsqualität trennen – sie funktionieren als ein System. Bestehen Sie auf einem Beschichtungsdatenblatt zusammen mit Ihrer Klebebandmusterfreigabe, und zahlen Sie die zusätzlichen 0,02 USD pro laufendem Meter für eine darauf abgestimmte Klebebandchemie.
8. Wassereintritt in der Massenproduktion ist kein Designfehler. Es ist ein Prozesskontrollfehler, der sich als Materialproblem tarnt. Wenn Ihre Fehlerrate bei der Wasserdichtigkeit nach der Lieferung 0,5% übersteigt, fragen Sie nicht nur nach Gutschrift für die nächste Lieferung. Prüfen Sie die Chargennummer des Klebebandlieferanten, das Maschinenwartungsprotokoll und die Schulungsunterlagen des Bedieners. Die Antwort wird in einer dieser drei Schubladen sein – nicht in dem Muster, das Sie vor sechs Monaten freigegeben haben.
Kosten pro laufendem Meter vs. manuelles Verschließen
9. Temperatureinstellungen sind die am wenigsten nützliche Spezifikation, die Sie überwachen können.
Die meisten Prüflisten fixieren sich auf den Temperaturbereich von 150–180 °C. Ich prüfe Klebeband-Delaminierungsfälle in 12 Ländern, und in 80 % der Fälle zeigte die digitale Anzeige der Maschine während des gesamten Laufs die korrekte Temperatur. Der Fehler lag in der Verweilzeit – den tatsächlichen Sekunden, in denen der halbgeschmolzene TPU-Film unter Druck gegen die PU-Beschichtung gepresst wird. Eine Zeltaußenzeltnaht, die mit 4 Metern pro Minute statt 3 Metern pro Minute durch die Walzen läuft, verliert pro laufendem Meter 0,8 Sekunden Bindungszeit, und kein Thermoelement-Alarm wird dies erfassen.
Ein europäischer Distributor nahm 2026 eine Bestellung von $50.000 Eigenmarken-Zweipersonenzelten entgegen, bei der alle Vorserienmuster einen Hydrostatic-Head-Test von 3.000 mm bestanden. Die Serienproduktion begann nach 22–28 Aufbauten zu delaminieren. Die Fabrik hatte mitten in der Produktion die Klebeband-Applikationslinie von einer halbautomatischen Flachbettmaschine auf eine rotierende Rollenstation umgestellt. Beide Maschinen waren auf 165 °C und 0,45 MPa eingestellt. Die Flachbettmaschine übte gleichmäßigen Druck über die gesamte Nahtbreite aus; die rotierende Station wies einem Verschleiß von 0,2 mm an einer Rollenkante auf, der die äußeren 3 mm des Klebebands unzureichend verbunden ließ.
-
- Hitze: 150–180 °C an der Rollenoberfläche. Messen Sie mit einem Infrarot-Punktpyrometer, nicht mit dem eingebauten Thermoelement der Maschine. Eine Abweichung von ±10 °C über die Rollenbreite ist bei ungewarteten Maschinen üblich und führt zu vorhersehbar abblätternden Klebebandkanten.
- Druck: 0,3–0,6 MPa statische Belastung. Fordern Sie vor der Musterfreigabe einen Druckpapier-Abdrucktest an. Diese kostengünstige visuelle Aufzeichnung zeigt genau, wo über die gesamte Rollenlänge Kraft ausgeübt wird – und wo nicht.
- Verweilzeit: 3–5 Sekunden Klebebandkontakt unter Hitze und Druck ist das Arbeitsfenster für eine standardmäßige 0,1 mm TPU-Folie auf einem 70D Polyester-PU-beschichteten Außenstoff. Kürzere Verweilzeit erzeugt eine kosmetische Verbindung, die bei einem Frost-Peeltest versagt; längere Verweilzeit versengt leichte Nylonstoffe.
- Zykluszeit: Ein Zweipersonenzelt mit 22–26 Metern Strukturnähten benötigt 3–5 Minuten auf einer von einer Einzelperson bedienten halbautomatischen Linie mit korrekter Verweilzeit. Wenn Sie eine Fabrik sehen, die dasselbe Zelt in unter 2,5 Minuten fertigt, wurde die Rollengeschwindigkeit erhöht, die Verweilzeit geopfert – und Sie werden innerhalb einer Saison mit Garantiefällen umgehen müssen.
Fehleingestellte Parameter zeigen sich selten beim Sprühtest vor dem Versand. Eine Naht mit 1,8 Sekunden Verweilzeit sieht am ersten Tag noch versiegelt aus, da die Klebeschicht der TPU-Folie eine kosmetische Oberflächenbenetzung erreicht hat. Die Verbindung versagt fortschreitend, während das Zelt aufgebaut, gespannt und gebogen wird. Beim 20. bis 30. Aufbauzyklus beginnt das Klebeband an den Nahtkanten abzuheben, wo der Druck am geringsten war, und Wassereintritt erfolgt genau an den Stellen, an denen die Qualitätskontrollliste des Herstellers besagte, dass alles in Ordnung sei.
Bevor Sie das Muster freigeben, fordern Sie das tägliche Kalibrierungsprotokoll der Maschine der letzten 90 Tage an. Prüfen Sie drei Werte: die Temperaturabweichung der Walzenoberfläche über die Breite (ablehnen, wenn über ±5 °C), die Druckgleichmäßigkeit (ablehnen, wenn der Walzenverschleiß 0,1 mm übersteigt) und die tatsächliche Zuführrate pro Sekunde. Ein Lieferant, der diese Protokolle nicht innerhalb von 24 Stunden vorlegen kann, produziert ohne Prozesskontrolle – und Sie tragen das Delaminierungsrisiko.
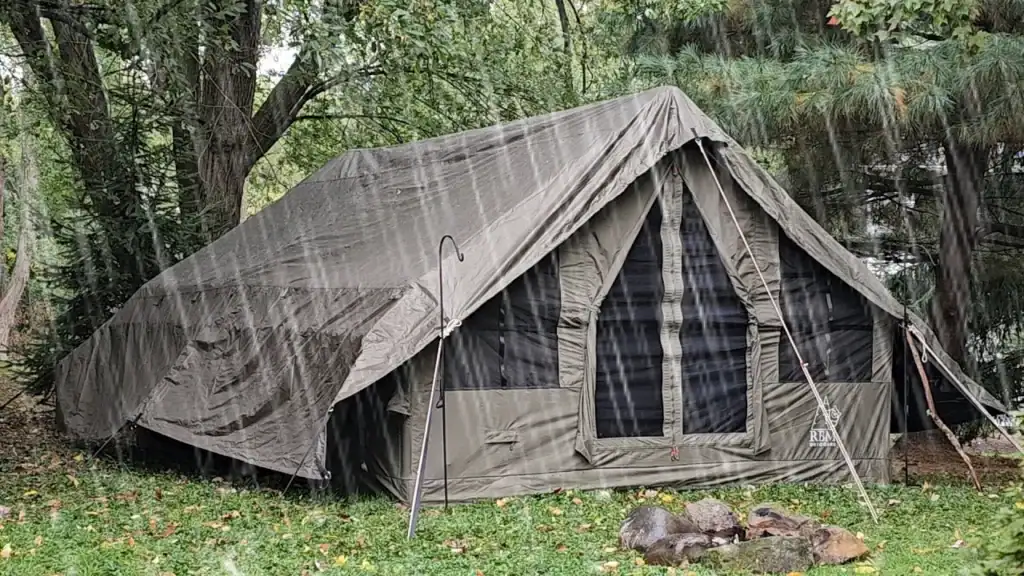
Materialkompatibilität: Warum PU-Beschichtung nicht verhandelbar ist
Maschinelles Klebebandauftragen senkt die Stückkosten um 60 % und die Garantieansprüche um die Hälfte.
Ein Lager in Hamburg. Dezember. Gerade sind 500 Zelte für einen wichtigen Einzelhandelskäufer eingetroffen. Das Vorserienmuster hat einen 30-minütigen Regentest ohne einen Tropfen bestanden. Aber die Massenproduktion? Wasser dringt beim ersten Aufbau durch die Naht zwischen Boden und Wand. Der Einzelhändler lehnt die Lieferung ab, und Sie stehen vor einem Abschreiber von $50.000 – plus einer verbrannten Brücke. Das ist kein seltener Albtraum. Es sind die direkten Kosten, wenn man manuelle Nahtabdichtung dem maschinellen Heißklebebandauftragen vorzieht, ohne den Prozess zu verifizieren.
Lassen Sie uns die Zahlen aufschlüsseln. Rohes Heißklebeband aus TPU kostet $0,10–$0,30 pro laufendem Meter. Ein durchschnittliches 2-Personen-Zelt hat 20–30 Meter Naht. Das sind $2–$9 Material pro Einheit. Vergleichen Sie das mit manueller Abdichtung: Eine Tube Polyurethan-Dichtstoff kostet etwa $8, reicht bei perfekter Anwendung für vielleicht zwei Zelte und verursacht $5–$15 direkte Arbeitskosten pro Zelt. Bei einer Bestellung von 2.000 Einheiten wird die Rechnung schnell unschön – manuelle Abdichtung erhöht Ihre Stückkosten um den Faktor drei oder mehr.
- Kapitalrealität: Eine halbautomatische Klebebandmaschine für einen Bediener stellt für die Fabrik eine Investition von $20.000–$50.000 dar. Aber für einen Beschaffungsmanager ist das das Problem des Lieferanten – die Amortisation verteilt sich auf Zehntausende von Einheiten. Der wirkliche Verhandlungshebel ist, dass eine Fabrik, die eine Klebebandmaschine besitzt, sich bereits auf Serienproduktion und gleichbleibende Qualität festgelegt hat. Sie zahlen nicht extra dafür; Sie kaufen sich in eine Linie ein, die ein Zelt alle 3–5 Minuten produziert, mit einer 30–50 %igen Reduzierung von Reklamationen wegen Undichtigkeiten nach dem Versand im Vergleich zu nur genähten Nähten, laut internen Partnerdaten.
Aber hier verfehlen die meisten Kostenvergleichsartikel den Punkt. Die Art des Klebebands und die PU-Beschichtungschemie entscheiden, ob Ihre $2-Investition tatsächlich hält. Viele Billigfabriken ersetzen TPU-Klebeband durch EVA-basiertes Heißklebematerial, um Centbeträge zu sparen. EVA löst sich, sobald die Temperatur -20 °C erreicht – genau die Art von Versagen, die Garantieansprüche von nordischen Einzelhändlern auslöst. Fordern Sie immer einen Schälfestigkeitsbericht mit ≥4 N/10 mm bei -20 °C an, und wenn Sie von einer neuen Fabrik beziehen, holen Sie ein Video des Tests, nicht nur ein Zertifikat. Dieselbe Strenge gilt für die PU-Beschichtung: Ein Polyester-PU mit ≥50 g/m² Feststoffgehalt ergibt eine dreimal stärkere Verbindung als eine Beschichtung mit niedrigem PU-Gehalt. Wenn Ihr Lieferant vor der Musterfreigabe kein Beschichtungsdatenblatt vorlegen kann, spekulieren Sie.
Die letzte Ebene der Kosten-Nutzen-Rechnung ist die Realität nach dem Versand. Klebebandversiegelte Nähte liefern durchweg eine 30–50 %ige Reduzierung von Garantieansprüchen wegen Wasserschäden. Für eine Marke mit einer Rücklaufquote von 1 % ist das der Unterschied zwischen überschaubaren After-Sales-Kosten und einer krisenhaften Margenerosion. Wenn Sie FOB-Preise verhandeln und Klebebandversiegelung als Standard inkludieren – gestützt durch Gewebebeschichtungsdaten und Kälteschältests – wird aus einem möglichen Lagerdesaster eine zuverlässige SKU, die Wiederkäufer bestellen.
| Metrisch | Heißklebebandauftragen ($0,10-$0,30/m) | Manuelle Nahtabdichtung ($5–$15/Zelt) | Beschaffungsimplikation |
|---|---|---|---|
| Stückrohkosten | $2–$9 pro Zelt (20–30 m Nahtlänge) | $5–$15 pro Zelt (Arbeit + Dichtmittel) | Klebeband reduziert direkte Arbeitskosten um 60–80% bei PU-beschichteten Stoffen. |
| Chemisch bedingte Haftfestigkeit | ≥4 N/10 mm Schälfestigkeit bei –20°C; 3× stärker als niedrige PU-Beschichtungen. | Variabel; Festigkeit hängt vollständig von der Anwendung und Aushärtung durch den Techniker ab. | Fordern Sie ein Beschichtungsdatenblatt an, bevor Sie Klebeband genehmigen; manuelles Abdichten maskiert schlechte Beschichtungsqualität. |
| Kritische Fabrikprüfungskennzahl | Überprüfen Sie die Düsentemperatur von 150–180°C; fordern Sie ein Schältestvideo bei –20°C an, um EVA-Substitution auszuschließen. | Fordern Sie hochauflösende Nahtlinienfotos vor dem Abdichten an; verlangen Sie Querschnittsschnitte zur Überprüfung der Klebstoffdurchdringung. | Ein 40% Haftfestigkeitsabfall tritt auf, wenn die Klebebandtemperatur ≤130°C beträgt; manuelles Abdichten kann Nahtfehler verbergen. |
| Langfristiges Garantierisikoprofil | 30–50% Reduzierung von Leckageansprüchen nach dem Versand; konsistente 3.000 mm HH-Integrität. | Höhere Variabilität; Rücklaufquote für Garantie auf 1,5 % begrenzen und Videobeweis aus dem Sprühturm vorschreiben. | Versiegelte Nähte liefern nachvollziehbare Daten; manuelles Abdichten verlagert die Qualitätsverantwortung auf die Fähigkeiten des Verbrauchers nach dem Kauf. |
Ultralight-Stoffe: Silnylon, Silpoly & DCF
Die PU-Beschichtungschemie bestimmt das Überleben der Verbindung bei -20 °C, nicht die Marke des Klebebands.
Heißschmelzklebeband haftet nicht am Stoff. Es verschmilzt mit der thermoplastischen Polyurethanbeschichtung auf der Stoffoberfläche. Die Fabrik erhitzt eine TPU-Folie auf 150–180 °C, während eine Walze 0,3–0,6 MPa Druck ausübt. Die geschmolzene TPU-Schicht auf dem Klebeband und die PU-Beschichtung auf dem Stoff vermischen sich und kühlen dann zu einer einzigen Polymermatrix ab. Ohne PU-Beschichtung keine Verbindung.
Der Feststoffgehalt der Beschichtung ist die versteckte Variable, die die Feldleistung beeinträchtigt. Eine Polyester-PU-Beschichtung mit ≥50 g/m² Feststoffen bildet eine 3× stärkere Verbindung als eine beschichtung mit niedrigem Feststoffgehalt unter 30 g/m². Beschichtungen mit niedrigem Feststoffgehalt hinterlassen nicht genügend thermoplastische Masse für das Klebeband – die Verbindung besteht eine Sichtprüfung in der Qualitätskontrolle, bricht aber nach 20–30 Aufbauten bei nassem Wetter auseinander.
-
-
- Spezifikationsanforderung: Fordern Sie ein Beschichtungsdatenblatt an, das den PU-Feststoffgehalt in g/m² auflistet, nicht nur die Stoffdenier. 50+ g/m² PU ist das Minimum für zuverlässige Klebebandhaftung bei einem auf 3.000 mm Wassersäule ausgelegten Zelt. Das Kelyland-Partnernetzwerk verwendet diese Spezifikation als Standard bei OEM-Zelten.
- Häufiger Fehler: Fabriken, die der FOB-Preis unter dem Marktpreis anbieten, beschaffen oft Stoff mit 20–25 g/m² PU-Feststoffen. Das Klebeband scheint unter Umgebungsbedingungen zu haften, aber die Schälhaftung fällt bei -10 °C unter 2 N/10 mm – weit unter dem Schwellenwert von 4 N/10 mm.
-
Der Austausch von TPU durch EVA-basiertes Heißschmelzklebeband ist bei Billigzeltlieferanten weit verbreitet. Echtes TPU-Klebeband behält ≥4 N/10 mm Schälhaftung bei -20 °C. EVA-Klebeband besteht eine Qualitätskontrolle bei Raumtemperatur, kristallisiert aber bei Minusgraden und löst sich wie ein Aufkleber vom Stoff. Akzeptieren Sie niemals das Wort eines Lieferanten zur Klebebandchemie – verlangen Sie ein zeitgestempeltes Schältest- Video, das in einer Kältekammer bei -20 °C aufgenommen wurde.
Silikonbeschichtete Nylon- und Polyesterstoffe – Silnylon und Silpoly – verhindern eine Haftung vollständig. Silikon ist ein Duroplast, kein Thermoplast. Es wird unter Hitze nicht weich, sodass geschmolzenes TPU wie Wasser auf Wachs auf der Oberfläche liegt. Dies ist kein Problem der Klebebandqualität, sondern eine grundlegende Materialunverträglichkeit. Silnylon macht etwa 15 % der Kategorie der ultraleichten Zelte aus und erzwingt einen Wechsel zur manuellen Abdichtung mit silikonbasierten Dichtmassen wie SilNet.
Ultralichte silikonimprägnierte Stoffe verschärfen das Problem. Das Silikon ist in der gesamten Fasermatrix eingebettet, nicht nur auf der Oberfläche beschichtet. Selbst mechanischer Abrieb legt kein bindungsfähiges Substrat frei. Bei diesen Stoffen ist die einzig zuverlässige Nahtkonstruktion eine Doppelnadelflachnaht, gefolgt von handaufgetragenem Silikondichtstoff – ein langsamer Prozess, der die Arbeitskosten um 15–15 USD pro Zelt erhöht. Rechnen Sie dies in Ihre Stückkostenkalkulation ein, bevor Sie Silnylon spezifizieren.
-
- Nahtabdichtungsspalt: Manuelle Abdichtung kann übersprungene Stiche oder Nadelbeschädigungen verbergen. Verlangen Sie hochauflösende Stichlinienfotos vor dem Auftragen des Dichtstoffs und einen Querschnitt der abgedichteten Naht aus der ersten Produktionsserie, um die vollständige Eindringung des Klebstoffs in die Stichlöcher zu überprüfen.
- Tabelle zur Beschichtungskompatibilität: PU-beschichtetes Polyester/Nylon: Werksseitiges TPU-Taping funktioniert, 3.000+ mm Wassersäule erreichbar. Silikonbeschichtetes Nylon/Polyester: Nur manuelle Abdichtung, Silikondichtstoff. Silikonimprägnierter Stoff: Nur manuelle Abdichtung, Doppelnadelflachnaht erforderlich. PVC-beschichteter Stoff: Hochfrequenzschweißen, kein Klebeband erforderlich.
| Beschichtungsmaterial | Klebebandkompatibilität | Haftfestigkeit | Erforderliche Abdichtungsmethode |
|---|---|---|---|
| PU-Beschichtung (≥50 g/m² Feststoffgehalt) | Ausgezeichnet | Hoch (3× stärker als niedrige PU-Beschichtung) | Heißschmelzklebebandauftrag |
| Niedrige PU-Beschichtung (<50 g/m² Feststoffgehalt) | Grenzwertig, Risiko der Delamination | Niedrig | Heißschmelzklebeband (Anforderung -20°C Schältest) |
| Silikonbeschichtung (Silnylon/Silpoly) | Keine | Null | Manuelle Versiegelung (silikonbasiertes Dichtmittel) |
| DCF / Dyneema-Verbundstoff | Keine | Null | Manuelles Abdichten (Spezialband/Flüssigkeit) |
| PVC-Beschichtung | Gut | Hoch | Heißklebeband (bei Zelten weniger üblich) |
Werksaudit-Checkliste für Nahtband
Silnylon und DCF erfordern manuelles Abdichten.
Cottage-Marken-Zelte aus Silnylon, Silpoly oder DCF (Dyneema Composite Fabric) können nicht fabrikmäßig bandversiegelt werden. Heißklebeband TPU-Band haftet nur an thermoplastischen Beschichtungen – hauptsächlich Polyurethan (PU). Silikonimprägnierte Stoffe weisen die Haftung vollständig ab. Wenn Ihre Eigenmarke Ultralight-Modelle umfasst, verlagert sich der Schritt der Abdichtung von der Fabrikhalle ins Wohnzimmer des Kunden.
Derzeit bestehen etwa 15 % der Ultralight-Kategorie aus Silnylon, und jedes dieser Exemplare muss manuell abgedichtet werden. Die beiden gängigsten Dichtmittel sind silikonbasierte (SilNet) für Silnylon/Silpoly und PU-basierte (Seam Grip) für DCF und PU-beschichtete Reparaturen. Wenn Ihr Datenblatt nicht angibt, welches Dichtmittel der Endverbraucher benötigt, wird Ihr Kundenservice mit der Verwirrung konfrontiert sein.
-
- Haftung nach dem Kauf: Ein Verbraucher, der die Abdichtung auslässt – oder das falsche Dichtmittel verwendet – wird durchnässt. Der erste nasse Ausflug wird zu einem Garantiefall. Fügen Sie Ihrer Verpackung eine klare Anleitungskarte und ein QR-verlinktes Video bei. Ohne dies ist mit einem Anstieg der “Leckage”-Rücksendungen um 1–2 % zu rechnen, die keine tatsächlichen Herstellungsfehler sind.
- Kompatibilität der Dichtmittel: SilNet haftet auf Silikonbeschichtungen; Seam Grip haftet auf PU-Beschichtungen. Das Mischen verschwendet Zeit und beeinträchtigt die Nahtintegrität. Wenn Sie Muster bestellen, fordern Sie die schriftliche Empfehlung der Fabrik zum Dichtmitteltyp an und testen Sie es auf dem Produktionsstoff vor der endgültigen Freigabe.
- Vor dem Versiegeln prüfen: Manuelles Versiegeln kann übersprungene Stiche oder ungleichmäßige Fadenspannung verbergen. Verlangen Sie hochauflösende Fotos der Stichlinie, bevor ein Dichtmittel aufgetragen wird, und einen Querschnitt einer versiegelten Naht, um zu überprüfen, ob das Klebemittel die Nadel Löcher durchdrungen hat, ohne sich auf der Oberfläche anzusammeln.
Ihre Garantiebedingungen sollten die Trennung widerspiegeln. Für fabrikversiegelte Nähte ist eine Leckagerücklaufquote von <0,51 TP3T erreichbar. Für manuell versiegelte Nähte begrenzen Sie die Toleranz auf 1,51 TP3T und verlangen Sie einen Sprühturmtest vor dem Versand mit einer versiegelten Nahtprobe aus dem Produktionslos. Dadurch liegt die Beweislast beim Lieferanten, dass die manuelle Versiegelung korrekt durchgeführt wurde, bevor der Container das Werk verlässt.
Lassen Sie nicht zu, dass der Lieferant Silikonversiegelung durch billige EVA-basierte Heißklebebänder ersetzt. Selbst auf DCF versuchen einige Fabriken, Niedertemperaturbänder durchzusetzen, die bei Minusgraden abblättern. Verlangen Sie stets ein –20°C-Schältestvideo auf dem tatsächlichen Produktionsstoff, nicht auf einem allgemeinen Musterstück.
Bitte geben Sie die Übersetzungen in streng nummerierter Reihenfolge zurück, eine Übersetzung pro Zeile.
Ein 401 TP3T-Abfall der Haftfestigkeit durch falsch kalibrierte Temperatur vernichtet Ihre gesamte Investition in die Nahtversiegelung, bevor der Container den Hafen verlässt.
Vor zwei Jahren habe ich eine Zeltfabrik in Zhejiang auditiert, in der der Vorarbeiter schwor, dass seine Versiegelungslinie optimal eingestellt sei. Seine QC-Akte enthielt eine Seite – ein handschriftliches Temperaturprotokoll mit verschmierten Zahlen und ohne Zeitstempel. Der Käufer hatte bereits 301 TP3T Anzahlung für eine Bestellung von 12.000 Einheiten geleistet. Drei Monate später kamen 800 Zelte mit delaminierten Außenzeltnähten nach einem skandinavischen Herbst zurück. Die Fabrik hatte die Düse bei 128°C statt 160°C betrieben, weil das Thermoelement seit 18 Monaten nicht kalibriert worden war. Die Haftfestigkeit fällt unter 130°C um 401 TP3T. Das ist keine Fehlerquote – das ist ein Rückruf.
Ein Fabrikaudit für Nahtversiegelung prüft nicht, ob eine Maschine existiert. Es geht darum, vier spezifische Beweise zu verifizieren, die Ihnen zeigen, ob die Prozesskontrolle echt oder nur inszeniert ist.
-
- Bitte übersetzen Sie den folgenden englischen Text ins Deutsche: 1. 1. Kalibrierungsaufzeichnungen für Temperatur, Druck und Verweilzeit:.
- Fordern Sie die Kalibrierungsprotokolle der letzten sechs Monate an – nicht nur die digitale Anzeige der Maschine. Eine halbautomatische Klebebandlinie benötigt die beheizte Walze, die bei 150–180 °C mit einer Toleranz von ±5 °C und einem Druck von 0,3–0,6 MPa gehalten wird. Die Verweilzeit – das Zeitfenster, in dem das Band und der Stoff unter der Walze bleiben – muss innerhalb von 0,5 Sekunden pro Zyklus konstant sein. Fragen Sie nach dem Kalibrierungszertifikat des Thermoelements selbst, das auf eine nationale Normungsbehörde rückführbar ist. Wenn die Fabrik diese drei Parameter nicht in einem datierten, unterschriebenen Protokoll vorlegen kann, gehen Sie. Die Maschine ist nur Dekoration. 2. 2. 50-Zyklen Schälfestigkeitstest bei –20 °C:.
- Schältests bei Raumtemperatur sind für Outdoor-Ausrüstung wertlos. Ein TPU-Band, das bei 22 °C hält, wird bei –15 °C spröde reißen, wenn es sich tatsächlich um EVA-basierten Heißkleber handelt, den die Fabrik eingetauscht hat, um $0,08 pro Meter zu sparen. Bestehen Sie auf einem videoaufgezeichneten Schältest nach 50 vollständigen Haftungszyklen bei –20 °C. Die akzeptable Schwelle beträgt ≥4 N/10 mm für TPU-Band. Darunter versagt die Naht, wenn ein Kunde das Zelt bei Minusgraden aufstellt und der gefrorene Stoff schrumpft. Ein Video, das zeigt, wie sich das Band bei –20 °C in spröden Streifen ablöst, ist mehr wert als jedes Zertifikat. 3. 3. Fotografischer Arbeitsnachweis pro Produktionscharge:.
- Dies ist nicht verhandelbar. Jede Produktionscharge – definiert als ein einzelner durchgehender Durchlauf auf einer Maschine – muss einen fotografischen Arbeitsnachweis erzeugen. Die Karte enthält: ein hochauflösendes Bild des Querschnitts der verklebten Naht (geschnitten und vergrößert, um das Eindringen des Klebebands in die Stichlöcher zu zeigen), die Temperatur-Druck-Verweilzeit-Einstellungen der Maschine für diese spezifische Charge sowie die Unterschrift des Bedieners mit Zeitstempel. Ohne dies haben Sie keine forensische Spur, wenn eine Charge ausfällt. Damit können Sie eine defekte Charge auf eine einzelne Schicht isolieren und das Problem in Stunden statt Monaten eingrenzen. ISO 9001:2015-Zertifizierung 4. 4. ISO 9001 Partnerfabrik-Verifikationsdaten: Wassersäulentest allein garantiert keine Nahtklebqualität – es garantiert, dass die Fabrik dokumentierte Prozesse hat. Entscheidend ist, ob diese Dokumente nahtspezifische Daten enthalten. Eine ISO-zertifizierte Partnerfabrik sollte liefern: ein PU-Beschichtungsspezifikationsblatt mit ≥50 g/m² Feststoffgehalt (entscheidend, da eine Polyester-PU-Beschichtung mit dieser Dichte eine 3× stärkere Bindung als eine Low-PU-Alternative bildet), Chargen-Haftungstestberichte und Drittanbieter-.
Ergebnisse, die mindestens 3.000 mm HH nach dem Kleben bestätigen. Kelylands Zeltfertigungspartner führen diese Dokumentation standardmäßig, nicht als Sonderanfrage.
Hier sind die Kosten, wenn Sie dieses Audit auslassen: Interne Partnerdaten aus Kelylands Fabriknetzwerk zeigen eine Reduzierung der Garantieansprüche für Wasseraustritt um 30–50 % beim Wechsel von nur genähten zu ordnungsgemäß verklebten Nähten. Das Gegenteil gilt ebenfalls. Eine einzelne Rücklaufquote von 2 % bei einer Bestellung von 10.000 Einheiten zu einem Einstandspreis von 45 € pro Zelt entspricht direkten Rückerstattungen von 9.000 € – und das bevor Sie Händler-Rückbelastungen, negative Bewertungen und den Markenschaden berücksichtigen, der die Nachbestellung für die nächste Saison vernichtet. Ein ordnungsgemäßes Fabrikaudit kostet einen Arbeitstag und einen Flug. Die Alternative kostet Ihre Vertriebsbeziehung.
Wenn Sie von einer Fabrik beziehen, die innerhalb von 48 Stunden nach Ihrer Anfrage keine Kalibrierungsprotokolle, ein Peel-Test-Video bei –20 °C und eine fotografische Arbeitskarte erstellen kann, kaufen Sie keine Qualitätskontrolle – Sie kaufen Hoffnung. Und Hoffnung überlebt keinen skandinavischen Herbst.
Verhandeln von Garantiebedingungen basierend auf Nahtkonstruktion
Bestehen Sie auf getrennten Garantiesätzen für fabrikverklebte und manuell versiegelte Nähte, sonst zahlen Sie für deren Prozessabkürzungen.
Sie brauchen einen Vertrag, der die tatsächliche Leistungslücke zwischen maschinell aufgetragenem TPU-Klebeband und dem durchschnittlichen Arbeiter mit einer Flasche Nahtversiegelung widerspiegelt. Eine allgemeine Garantieklausel, die ‘alle Nähte’ abdeckt, ist ein Blankoscheck an Ihren Lieferanten. Zu viele Importeure wurden verbrannt, als ein Container im Wert von 40.000 € eintraf und 60 % der Zelte am Fliegendach-Katenarschnitt undicht waren – nur weil der Vertrag die Nahttypen nicht getrennt hat. Die Fabrik wird auf die eine verklebte Bodennaht zeigen, die gehalten hat, mit den Schultern zucken und
Die Daten unterstützen eine geteilte Schwelle. Interne Garantieverfolgung aus Kelylands Partnerfabriknetzwerk zeigt eine Reduzierung der Wasseraustrittansprüche um 30–50 % beim Wechsel von nur genähten zu heißschmelzverklebten Nähten. Sie können das direkt in Ihre kommerziellen Bedingungen übersetzen. Für jede Naht, die durch eine kalibrierte Klebemaschine mit verifizierten Temperatur-Druck-Verweilzeit-Einstellungen läuft, sollten Sie eine Fehlerrate unter 0,5 % für jeden Wassereintrittsanspruch verlangen. Das ist nicht aggressiv – es ist das, was gute ISO-zertifizierte Fabriken bereits erreichen, wenn ihr Maschinenbediener nicht hetzt, um einen knappen FOB-Termin einzuhalten.
-
- Fabrikverklebte Nähte: Definieren Sie die akzeptable Garantierücklaufrate als ≤0,5 %. Der Vertrag muss ein TPU-Klebeband mit ≥4 N/10 mm Schälfestigkeit bei −20 °C referenzieren. Verlangen Sie vom Lieferanten, das Kalibrierungsprotokoll der Maschine und die Arbeitskarte – mit tatsächlicher Temperatur (≥160 °C), Druck (0,3–0,6 MPa) und Verweilgeschwindigkeit – jedem Prüfbericht der Produktionscharge beizufügen. Dies schafft eine Papierspur, die den Austausch durch EVA-basiertes Klebeband verhindert, das unter dem Gefrierpunkt an Haftung verliert.
- Manuell versiegelte Nähte: Begrenzen Sie die Garantierücklaufrate auf 1,5 %. Akzeptieren Sie nichts weniger als ein Spritzturm-Video vor dem Versand für jeden Nahttyp in der Stückliste – Boden-Wand-Übergang, Stangenbefestigung, First des Fliegendachs. Fordern Sie einen Querschnitt der versiegelten Naht aus der Musterfreigabephase, um das Eindringen des Klebstoffs in die Stichlöcher zu überprüfen, nicht nur einen oberflächlichen Schmieren, der einen übersprungenen Stich darunter verbirgt.
Die manuelle Versiegelungskonzession ist entscheidend. Manuelle Versiegelung betrifft nicht nur die Arbeitskosten – sie ist eine Qualitätsgrenze. Silnylon- und DCF-Zelte, etwa 15 % der Ultraleicht-Kategorie, müssen manuell versiegelt werden, da TPU-Klebeband nicht auf silikonimprägniertem Stoff haftet. Aber die manuelle Anwendung bringt große Variabilität mit sich. Ein Spritzturm-Video mit einer 10-minütigen Verweilzeit bei einer kontinuierlichen Sprührate, die 3.000 mm Wassersäule entspricht, ist der einzige Weg, um inkonsistente Versiegelungsabdeckung zu erkennen, bevor die Ware die Fabrik verlässt. Kombinieren Sie diesen Videobeweis mit einer Klausel, die besagt, dass jede Charge, die in den ersten 12 Monaten eine Leckagerate von über 1,5 % aufweist, eine vollständige Nachversiegelung auf Kosten des Lieferanten auslöst.
Legen Sie schließlich Ihre Qualitätstoleranz für Nahtdefekte während der Musterfreigabe fest. Akzeptieren Sie kein einziges ‘gut genug’-Prototyp. Spezifizieren Sie, dass ein Kantenabriss des Nahtbands von mehr als 2 mm an irgendeiner Stelle des Produktionsmusters eine Ablehnung bedeutet und dass dieser Standard im endgültigen Handelsvertrag referenziert wird. Falls die Fabrik Widerstand leistet, erinnern Sie sie daran, dass ein einzelnes gerissenes Nahtband auf einem Lagerregal nach einem Kälteeinbruch in einem europäischen Distributionszentrum ein dauerhaftes Loch in die Beziehung zu Ihrem Einzelhandelskäufer reißen kann.
Schlussfolgerung
Die Grenze zwischen heißgeschmolzenem Fabrikband und manueller Dichtmasse ist keine Frage der Präferenz. Es ist eine Grenze der Garantiehaftung. Heißschmelzband, das auf eine feste PU-Beschichtung (≥50 g/m² Feststoffe) aufgetragen wird, reduziert Wasseraustrittsansprüche um 30–50 %, und bei 1–4 € pro Zelt ist das eine schwer zu ignorierende Zahl. Manuelle Abdichtung bleibt der einzige Weg für Silnylon- und DCF-Zelte – etwa 15 % der Ultraleichtkategorie – und diese Wahl muss direkt in Ihre FOB-Preise und Kundenanweisungen einfließen, nicht als nachträglicher Gedanke behandelt werden.
Wenn Sie eine Spezifikation finalisieren, setzen Sie jede Fabrik auf dasselbe Blatt: fordern Sie ein Video zur Musterfreigabe an, das eine Schälfestigkeit von ≥4 N/10 mm bei -20 °C auf Ihrem zugelassenen Stoff zeigt. Diese einzige Kennzahl sortiert Lieferanten, die kalibrierte Klebebandmaschinen betreiben, von denen, die es nicht tun. Die ISO-zertifizierten Zeltpartner von Kelyland erreichen diesen Wert täglich und dokumentieren ihn. Wenn Ihr nächster Anruf bei einem Lieferanten diese Benchmark enthält, werden Sie innerhalb von Minuten wissen, ob die Qualitätstoleranz mit dem Risikoappetit Ihrer Marke übereinstimmt.
Häufig gestellte Fragen
Brauchen alle Zelte eine Nahtabdichtung?
Nein, nur Zelte mit Nadelstichen aus dem Nähen müssen abgedichtet werden. PU-beschichtete Polyester- oder Nylonzelte verwenden werksseitig heißversiegelte Bänder, während silikonbeschichtete Stoffe manuelles Abdichtmittel erfordern. Passen Sie die Abdichtungsmethode immer an die Stoffbeschichtung an.
Kann ich Nahtband auf einem Silnylon-Zelt verwenden?
Nein, Heißklebeband kann nicht auf silikonimprägniertes Nylon haften. Silnylon-Nähte erfordern manuelles Flüssigabdichtungsmittel, was zusätzliche Arbeit und Aushärtezeit mit sich bringt. Planen Sie manuelles Abdichten ein, wenn Silnylon im Materialplan enthalten ist.
Wie lange hält die werkseitige Nahtversiegelung?
Korrekt angebrachtes TPU-Band hält so lange wie das Zelt, normalerweise 5–10 Jahre. Ausfälle entstehen durch billiges EVA-Band, das sich bei Kälte oder bei schlechten Heißdruckeinstellungen ablöst. Überprüfen Sie die Haltbarkeit des Bandes vor dem Versand mit einem Kältehaftungsbericht.
Was ist der Unterschied zwischen Nahtband und geschweißten Nähten?
Das Kleben mit Klebeband versiegelt Nadelstiche auf genähtem Stoff; das Schweißen verbindet Materialkanten ohne Faden durch Hitze. Schweißen eignet sich für PVC/TPU-Hüllen, nicht für standardmäßige PU-beschichtete gewebte Zelte. Behalten Sie geschweißte Nähte für aufblasbare oder vollständig nicht poröse Materialien vor.
Ist manuelles Nahtversiegeln für die Massenproduktion zuverlässig?
Es kann zuverlässig sein mit strenger Qualitätskontrolle, aber die Konsistenz hinkt der maschinellen Bandverarbeitung hinterher. Arbeitskosten und Geschwindigkeit machen es ungeeignet für große Serien. Behalten Sie manuelle Abdichtung für Kleinserien bei, wo Band keine Option ist.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語