 Zum Inhalt springen

Beschädigungen an Zeltstangen sind die erste Kontrollstelle, die Einkäufer absichern sollten, bevor sie einen Lieferanten, das Budget oder einen Produktionsplatz freigeben. Die Checkliste eines Einkäufers für einen Auftrag über 500 Einheiten sieht auf dem Papier solid aus: Stangenzelt Das Stoffgewicht ist bestätigt, die Farbe stimmt mit dem Pantone-Fächer überein und der FOB-Preis ist auf einem Niveau festgelegt, das für beide Seiten funktioniert. Dann kommt der erste Container an, und innerhalb von drei Monaten beginnen die Garantieansprüche einzutreffen. Rostflecken an den Hülsen. Eine Fiberglas-Stange, die bei der dritten Aufstellung splittert. Eine Öse, die bei moderatem Regen komplett herausreißt. Das eine Element, das in dieser Checkliste niemand prüft — die Spezifikation der Verbindungsteile — ist die Ursache für die meisten Reklamationen nach der Lieferung.
Ich habe so viele Auswertungen mit Supply-Chain-Teams durchgeführt, um das Muster zu kennen. Die Musterabnahme besteht, weil das Zelt vor Produktionsbeginn im Showroom hervorragend allein steht. In der Massenproduktion werden jedoch reibungsgepassende Stahlhülsen anstelle von eloxiertem Aluminium mit Innensechskantschrauben verwendet, oder es kommt ein Fiberglas-Harz niedrigerer Qualität zum Einsatz, das bereits nach 600 Biegezyklen versagt statt nach 1.000. Die Fabrik spart pro Einheit nur einige Cent durch diese Substitutionen. Der Käufer zahlt die mehrfachen Ersatzkosten und den Margenverlust durch Retouren.
Die Benchmark, die Sie sich für Ihren nächsten Gesprächen mit Lieferanten notieren sollten, ist diese: Ein fachgerecht spezifiziertes Stangenzelt sollte 1.000 Biegezyklen bei 90-Grad-Biegung ohne Splitterbildung überstehen, und seine Hülsen sollten nach 72 Stunden Salzsprühnebeltest im Labor keine sichtbaren Korrosionserscheinungen aufweisen. Wenn Ihre Fabrik diese beiden Zahlen nicht vor Produktionsbeginn schriftlich bestätigen kann, akzeptieren Sie ein verstecktes Risiko in jeder versendeten Einheit.
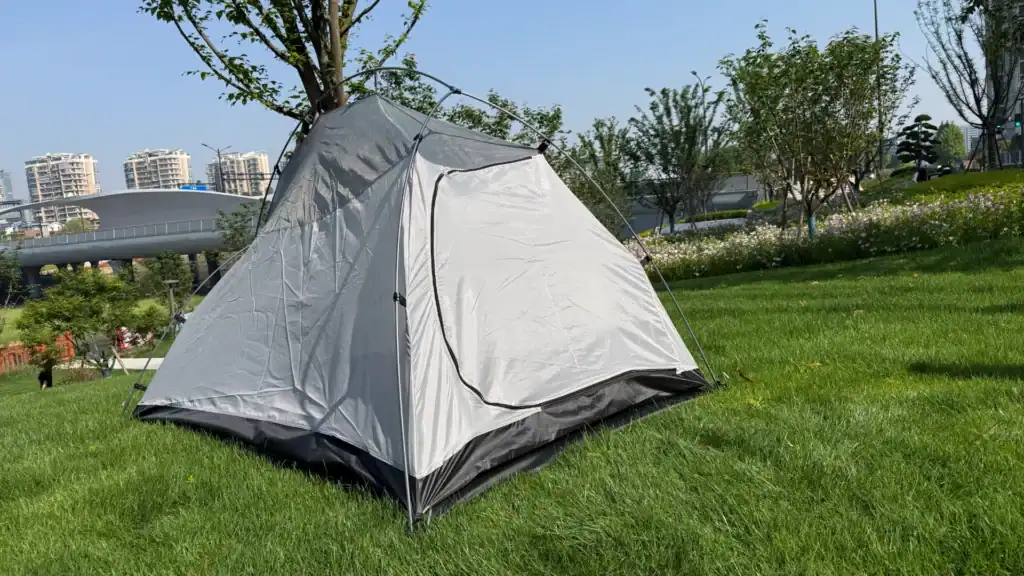
Die physische Realität von Zeltstab-Schäden
Drei Verbindungspunkte verursachen 80 % der Garantiefälle bei Stangenzelten.
Wenn ein Supply-Chain-Manager eine Charge von Garantierückgaben prüft, zeigt sich stets das gleiche Muster: Das Gewebe hält stand, die Reißverschlüsse funktionieren noch. Doch die Hülse korrodiert, das Stoßfangleine bricht oder die Öse reißt aus. Diese drei Ausfallarten verursachen den Großteil der strukturellen Schäden an Stangenzelten und gehen alle auf Materialspecs zurück, die hätte festgelegt werden müssen, bevor die Produktion startete.
Hülsen: Die versteckte Korrosionsfalle
Stahlhülsen sind bei Budget-Stangenzelten der Standard, weil sie pro Einheit günstiger sind. Doch Kondenswasser im Zeltbeutel während der Lagerung erzeugt ein Mikroklima, das die Rostbildung auf unbeschichtetem Stahl beschleunigt. Salzhaltige Luft am Strand zerstört diese Hülsen innerhalb von Wochen. Die Lösung liegt in der Angabe von eloxierten Aluminiumhülsen mit Innenschrauben-Verschluss — ein Detail, das Kelyland Outdoors in seiner empfohlenen Stangenspezifikation für 6061- oder 7001-Aluminium mit einem Durchmesser über 11 mm vorsieht. Eloxieren bildet eine harte Oxidschicht, die das Eindringen von Feuchtigkeit verhindert, und Innenschrauben verhindern, dass sich die Hülse unter Biegebelastung löst.
UV-Zersetzung des Stoßfangleines
Standard-elasticche Stoßfangleine verlieren nach 6 bis 12 Monaten UV-Belastung an Reißfestigkeit. Wenn das Seil innerhalb der Stangenmanschette reißt, fällt das gesamte Gestell in lose Einzelteile auseinander, die sich vor Ort ohne eine vollständige Zerlegung des Zeltes nicht wieder zusammensetzen lassen. Die meisten Käufer fragen erst nach der Spezifikation des Stoßfangleins, nachdem die ersten Garantiefälle aufgetreten sind. Ein UV-stabilisierter Kern mit verstärkten Endschutzkappen verlängert die Feldlebensdauer um mindestens eine weitere Saison.
Versagen der Ösen-Verankerung
Auf einem durchhängenden Zeltdach stehendes Wasser überträgt die Last direkt auf die Ösen. Bei Budget-Zelten werden die Ösen mit einer einzigen Naht durch unge Webten Stoff befestigt — diese Verbindung versagt unter anhaltender Nasslast. Die Produktionsstandards von Kelyland verlangen geschweißte Web Dreiecke und bartack-verstärkte Durchsteck-Anker an jedem Eckpunkt mit hoher mechanischer Belastung. Diese Verstärkungen verhindern einen plötzlichen Einsturz bei Regengüssen und eliminieren eine der häufigsten Fehlermeldungen im Feld.
Rost und Korrosion: Wo Stahlstangen sterben
Salzhaltige Luft und Kondenswasser verwandeln Stahlhülsen innerhalb von 3 Wochen in Korrosionsbomben.
Stahlhülsen versagen aufgrund einer einfachen chemischen Reaktion: Feuchtigkeit plus Sauerstoff ergibt Eisenoxid. In einem Zeltbeutel bildet sich über Nacht Kondenswasser. An einer Strandstelle beschleunigt salzhaltiger Sprühnebel den Prozess. Bereits nach drei Wochen Einsatz an der Küste zeigen ungeschützte Stahlhülsen sichtbare Lochfraßstellen. Nach sechs Monaten klemmt die Hülse in der Stangenmanschette fest, und der Kunde kann das Zelt nicht mehr zusammenklappen, ohne den Fiberglasabschnitt zu sprengen.
Die Kondensationsfalle
Packen Sie ein feuchtes Zelt um Mitternacht und verschließen es in einem Packsack. Die eingeschlossene Luftfeuchtigkeit greift Stahlhülsen über Tage oder Wochen an, bevor das Zelt erneut ausgepackt wird. Die Korrosion bildet eine raue Oxidschicht, die das Passspiel zwischen Hülse und Stange behindert. Was eigentlich gleitend zu trennen wäre, wird zu einem feststeckenden Gelenk, das den Benutzer zwingt, mit großer Kraft zu drehen — was häufig den angrenzenden Stangenabschnitt brechen lässt.
Eloxaluminium behebt dieses Problem
Eloxaluminiumhülsen schließen den Korrosionspfad vollständig aus. Beim Eloxalprozess wächst eine kontrollierte Oxidschicht in die Aluminiumoberfläche hinein — es handelt sich nicht um einen Lack, der wie Farbe abplatzen oder schälen könnte. Diese Schicht widersteht Salznebel, Luftfeuchtigkeit und UV-Strahlung über Jahre hinweg. Kombiniert man dies mit einem Innenschrauben-Verschlussmechanismus statt reiner Reibungspassung, behebt man zugleich das Problem des Hülsen-Auseinanderweichens unter Windlast.
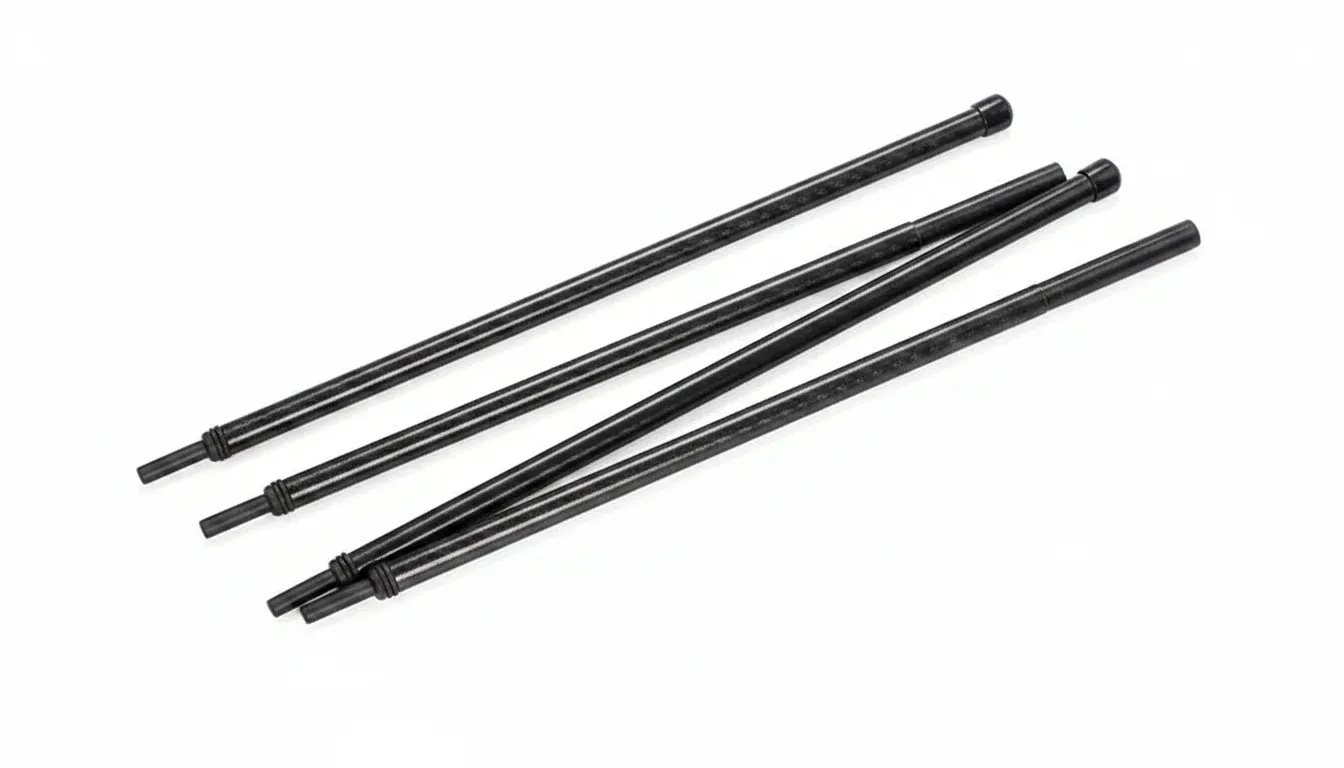
Rissbildung an Fiberglasstangen: Es ist nicht der Wind, es ist die Biegebelastung
Fiberglas-Stangen brechen durch wiederholtes Biegen, nicht durch plötzliche Schläge — eine Unterscheidung, die die meisten Käufer erst erkennen, wenn die Garantieforderungen einlaufen.
Wenn eine Fiberglas-Stange in einer stürmischen Nacht bricht, liegt der Instinkt nahe, den Wind zu blaming. Der wahre Schuldige ist jedoch die Biegeermüdung — Mikrorisse, die sich im Material mit jedem Biegen und Zurückschnappen ansammeln. Nach ausreichend vielen Zyklen通过这些 diese Risse den Querschnitt hindurch. Die Stange bricht nicht aufgrund eines einzelnen Böen, sondern weil sie durch Dutzende vorheriger Aufbauten bereits vorgeschädigt war.
Biegeermüdung vs. Schlagenschaden
Ein Schlagenschaden hinterlässt sichtbare Spuren: eine Delle, einen Kerbschaden, Splitter an der Kontaktstelle. Biegeermüdung hinterlässt auf der Oberfläche bis zum endgültigen Versagen nichts Sichtbares. Das macht sie für die Qualitätskontrolle gefährlich – man kann sie bei einer visuellen Inspektion in der Fabrik oder selbst bei einer Kontrolle vor dem Versand nicht erkennen. Der einzige Weg, sie zu erkennen, bevor sie Ihren Kunden erreicht, ist ein entsprechender Test.
Der 1.000-Biegung-Test
Die branchenübliche interne QC-Schwelle ist einfach: Einen Stockabschnitt einspannen, ihn um 90 Grad biegen und loslassen. Diesen Vorgang 1.000 Mal wiederholen. Wenn nach diesem Zyklus Splitter auf der Oberfläche erscheinen, liegt die Qualität des Glasfasers oder Harzes unterhalb der Spezifikation. Budget-Fabriken überspringen diesen Test vollständig – sie sparen pro Stock wenige Cent bei den Rohmaterialien und geben die Ersatzkosten an Sie weiter.
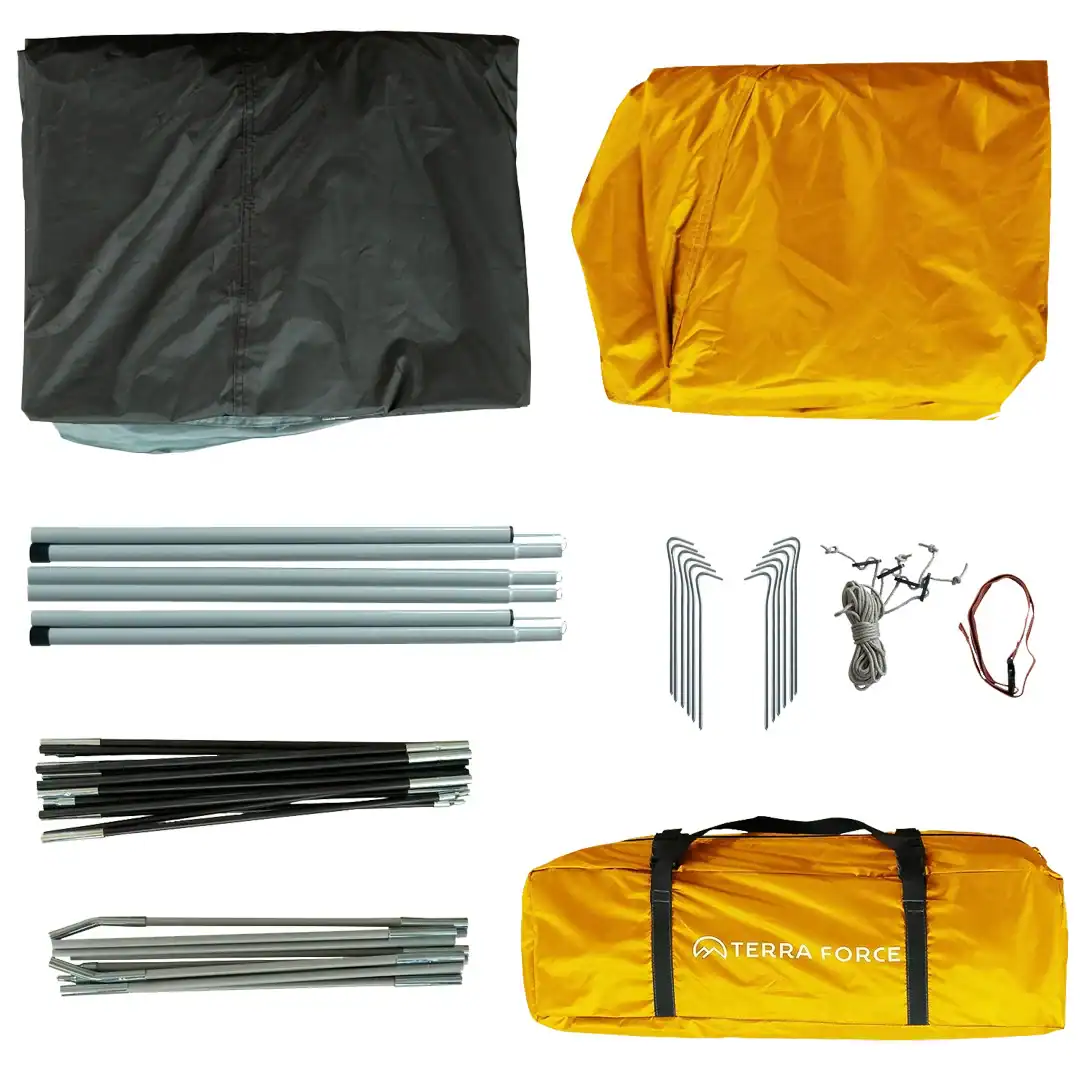
Durchtrennung des Schockcordes: Eine verborgene Wartungslast
Ein UV-stabilisierter Stoßzugkern ist der Unterschied zwischen einem 3-Jahreszeiten-Zelt und einer Enttäuschung für nur eine Jahreszeit.
Stoßzugseile versagen durch zwei gleichzeitig wirkende Kräfte: UV-Strahlung, die das elastische Polymer zersetzt, und die ständige gespeicherte Spannung, die Mikrorisse beschleunigt. Nach 12–18 Monaten regulärer Belastung verliert ein Standard-Kautschukkern 40–60 % seiner Elastizität. Das Seil dehnt sich aus, die Stockabschnitte lösen sich im Ärmel und das gesamte Gestell bricht unter dem Gewicht des Zeltstoffs zusammen.
UV-Belastung und gespeicherte Spannung
Die UV-Beschädigung verläuft nicht gleichmäßig über die gesamte Länge des Seils. Die freiliegenden Segmente nahe den Stockspitzen bauen sich schneller ab als die Abschnitte, die im Ferrulenkanal verborgen sind. Dies schafft Schwachstellen, die unter normalem Durchbiegen während des Aufbaus oder bei Windbelastung reißen. Gespeicherte Spannung verschärft das Problem: Ein Stoßzugseil unter konstantem Zug erfährt Kriechverformung – eine bleibende Verlängerung, die die Klemmkraft an den einzelnen Stockgelenken verringert.
Die Folge ist ein allmähliches Einsinken. Zuerst beginnen die Stöcke in der Mittelspannweite beim Aufbau durchzuhängen. Dann beginnen die Abschnitte an den Ferrulen zu trennen, wenn Sie das Zelt anheben, um es neu zu positionieren. Schließlich bricht eine kurze böige Windböe oder eine nasse Zeltbahn das verbleibende intakte Segment und verwandelt einen montierten Rahmen in lose Stöcke.
Spezifikation eines UV-stabilisierten Kerns
Standard-Stoßzugseile verwenden Naturkautschuk oder SBR (Styrol-Butadien-Kautschuk) mit minimalen UV-Additiven. Ein UV-stabilisierter Kern verwendet EPDM (Ethylen-Propylen-Dien-Monomer) oder silikonbasierte Elastomere, die mit Ruß und gehemmten Amin-Lichtstabilisatoren (HALS) gemischt sind. Diese Materialien behalten nach 1.000 Stunden beschleunigter UV-Belastung gemäß ASTM D4329 über 80 % Elastizität bei.
Zerstörung von Stangenschlaufen und Gewebemüdigkeit
Ärmelrisse entstehen nicht im Stoffpanel, sondern an der Öffnung.
Jedes Mal, wenn eine Stockspitze in einen Stoffärmel geschoben wird, reibt sie die Naht am Eintrittspunkt ab. Über eine Saison von Aufbau und Abbau frisst diese Reibung durch die Stichlinie. Der Schaden sieht für den Kunden wie ein Stofffehler aus, ist aber tatsächlich eine Konstruktionslücke. Budget-Zelte sparen Kosten, indem sie die Verstärkung an beiden Enden des Ärmels unterbrechen.
Reibungspunkte an den Ärmelöffnungen
Die Stangenspitze drückt bei jedem Aufstellen auf dieselbe Stelle der Ärmelöffnung. Bei Fiberglasstangen beschleunigen Mikrosplitter durch Biegungsmüdigkeit den Abrieb. Sobald der Faden reißt, läuft der Riss im Ärmel bei ein bis zwei weiteren Aufbauten weiter. Dieses Versagensmuster sorgt für einen Anstieg der Garantiefälle in den Monaten 6–12 nach dem Retail-Verkauf.
specifications for Verschleißschutzflicken und Saum
-
- Nylon-Verschleißschutzflicken: Ein verklebter Nylonflicken an beiden Ärmelöffnungen verteilt die Reibung auf eine größere Fläche, anstatt sie auf eine einzige Nahtlinie zu konzentrieren. Das erhöht die Stückkosten um ca. $0.30 und beseitigt die häufigste Beschwerde wegen Ärmelrissen.
- Rollenabschluss vs. Schnittkante: A rolled hem encloses the fabric edge inside itself, preventing fraying at the sleeve mouth. Raw edges unravel after repeated pole insertion and create loose threads that catch on pole joints.
Kelyland’s tent factory—ISO 9001:2015 certified with an annual capacity of 800,000 units—specifies rolled hems and nylon wear patches as standard on all pole-sleeve models. These are low-cost details that separate a custom-grade tent from a commodity import. Verify them in your sample approval stage before mass production begins.
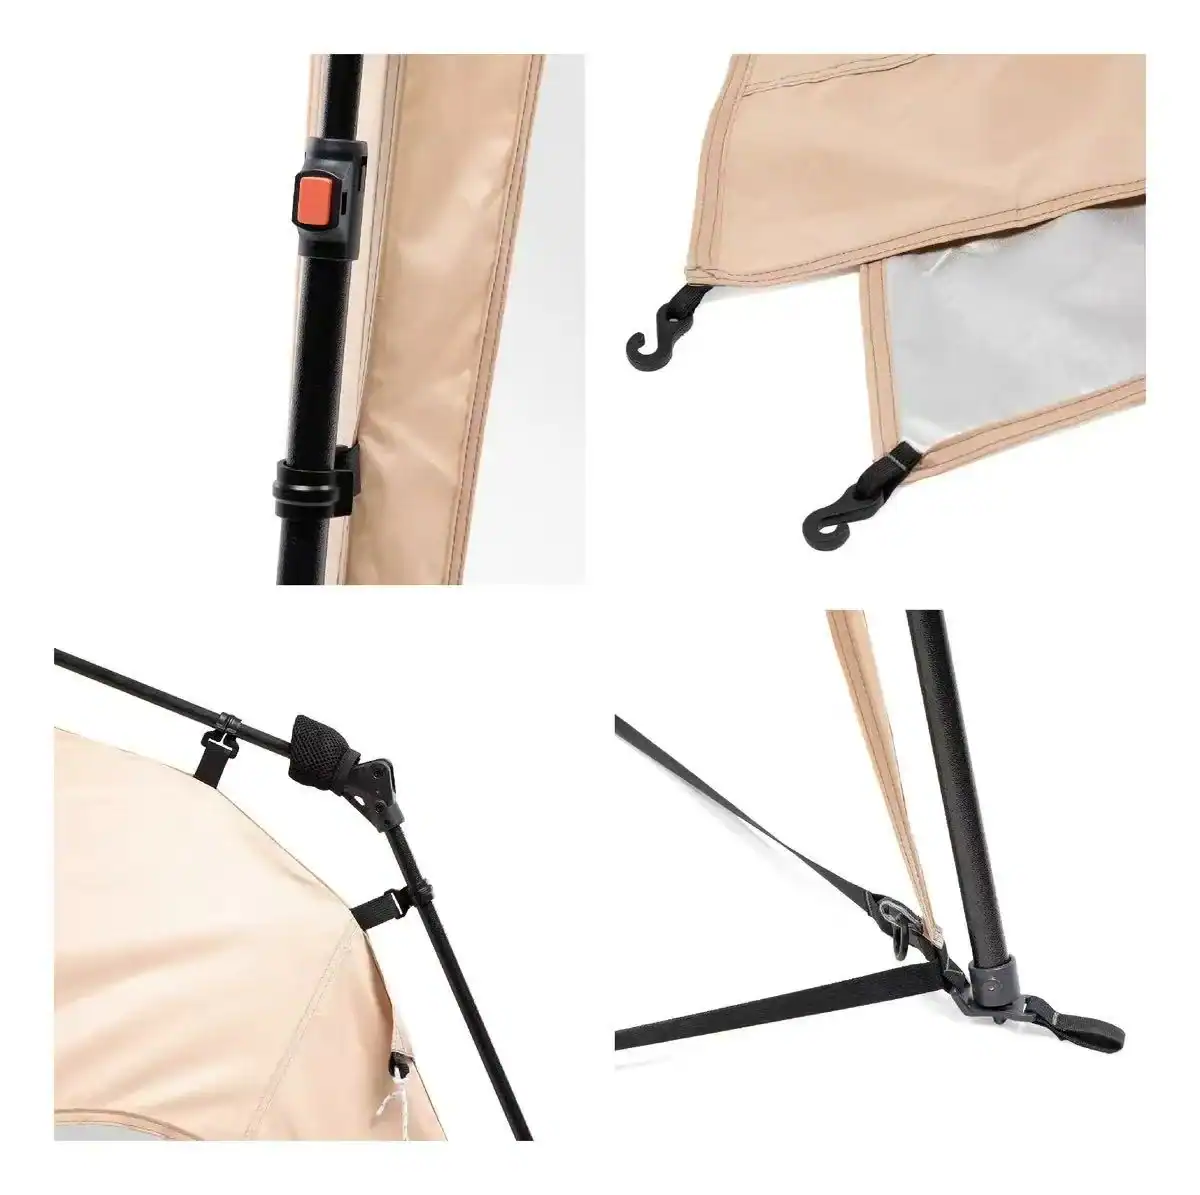
Wasseransammlung und Versagen der Pflockösen unter Last
Water pooling on the rainfly is caused by pole geometry failure, not fabric thinness.
When the pole curve cannot support the added weight of wet fabric, the roof sags and creates a depression. That depression collects more water, which adds more weight, which pulls the roof lower. Within minutes, a moderate rain turns into a structural overload situation.
The sagging roof transfers load directly to the stake loops at each corner. Budget tents attach these loops with a single bartack stitch through un-reinforced floor fabric. Under wet-load tension, that stitch rips out and the tent collapses sideways.
Reinforced Anchor Requirements
-
- Welded webbing triangle: Replace single-layer webbing with a welded triangle at every corner anchor point. The triangle distributes load across three directions instead of concentrating it at one stitch line.
- Bartacked through-body anchor: The webbing must pass through a reinforced slot in the floor hem and be bartacked on both sides — top face and underside. A surface-only bartack pulls through under 30 seconds of pooled water weight.
- Corner pull-test spec: Require a documented pull test that verifies the anchor can withstand the wet-load scenario during pre-shipment inspection. This test must be included in your QC checklist to confirm structural integrity before the container ships.
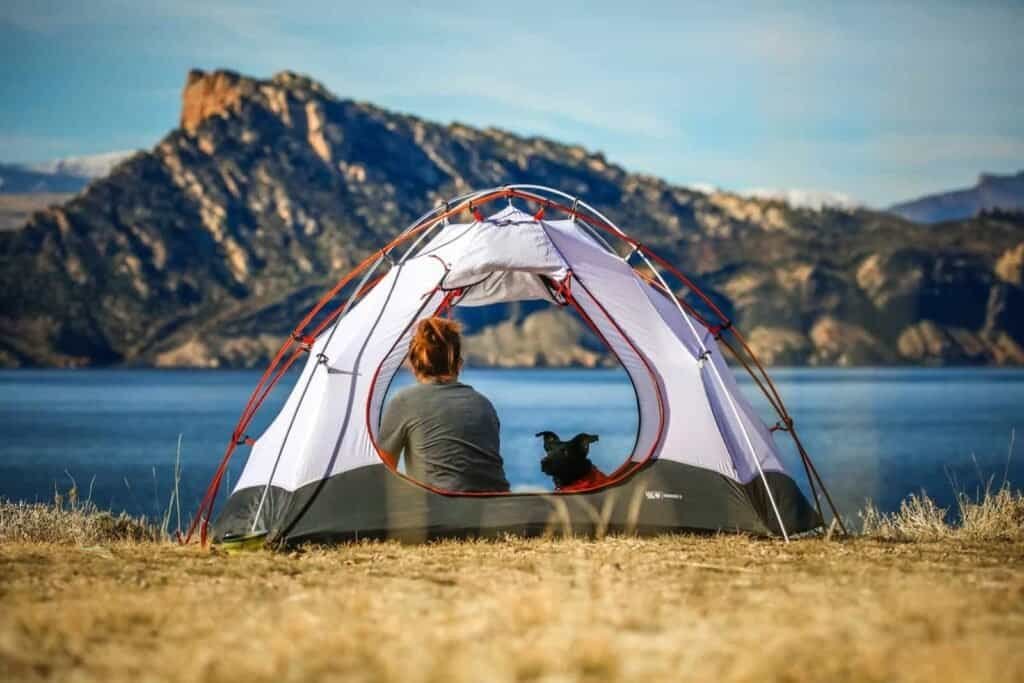
Material- und Rahmen-Spezifikationen für langlebige Stangenzelte
Anodized aluminum ferrules with captive-screw locks eliminate the two most common pole tent warranty claims: ferrule separation and corrosion.
Pole Alloy and Diameter
The alloy choice determines whether a pole bends or snaps. For any tent above 4-person capacity, specify 6061 or 7001 aluminum with a minimum diameter of 11 mm. 7001 offers higher tensile strength for large family tents where wind load multiplies across the ridge line. 6061 costs less and works for mid-size shelters. Steel poles below this diameter are the leading cause of sudden collapse under wet fabric weight.
Fiberglass poles fail differently. They develop micro-cracks inside the material from repeated flexing — not from impact. The Field & Stream repair guide confirms that fiberglass splinters under tension after enough cycles. That is why Kelyland’s internal QC threshold requires a flex-cycle test: 1,000 bends at 90° with zero splinters. Factories that cannot pass this test are sourcing low-grade resin or skipping quality checks.
Fabric and Seam Standards
A rainfly that fails at the seam is a tent replacement event, not a repair. Specify 190T polyester with PU coating rated to 3000 mm minimum waterhead. That coating layer is what stops water from wicking through thread holes during heavy rain. Demand double-stitched taped seams on every structural seam — ridge, eave, and pole sleeve attachment points.
Stress points need bartack reinforcement at every corner where webbing meets fabric. Budget factories skip these stitches to save seconds per unit on the assembly line. Those seconds translate directly into warranty claims when stake loops pull off during a wet-load scenario.
Locking Ferrules Over Friction Fits
Friction-fit ferrules loosen as the tent flexes in wind, accelerating ferrule separation and pole damage. The fix is anodized aluminum ferrules with a captive-screw locking mechanism that holds sections together regardless of movement. Anodizing creates a hard oxide layer that resists moisture and salt — critical for coastal markets where untreated steel ferrules corrode within weeks.
| Merkmal | Spezifikation | Durchmesser | Materialqualität | Waterhead Rating | Stress Points | Vorteil | |
|---|---|---|---|---|---|---|---|
| Pole Alloy | 6061 or 7001 Aluminum | ≥ 11 mm | Bends under overload vs. splintering; resists corrosion | ||||
| Ferrule Type | Anodized Aluminum with Captive-Screw Lock | 6061/7001 Aluminum | Eliminates ferrule separation and corrosion claims | ||||
| Rainfly Fabric | 190T Polyester with PU Coating | ≥ 3000 mm | Prevents water pooling and fabric fatigue | ||||
| Nahtkonstruktion | Double-Stitched, Taped Seams | Bartacked Reinforcement | Withstands load without tearing | ||||
| Stake Loop Anchor | Welded Webbing Triangle + Bartacked Through-Body Anchor |
Schlussfolgerung
Three failure points drive nearly every pole tent warranty claim: the ferrule, the shock cord, and the stake loop anchor. Spec anodized aluminum ferrules with captive-screw locks, a UV-stabilized elastic core, and welded webbing triangles at every corner. Those three decisions eliminate the root causes that field repair guides can only patch.
-
- Specify anodized aluminum ferrules with captive-screw locks to stop corrosion and separation.
- Require a flex-cycle test of 1,000 bends at 90° to filter out low-grade fiberglass.
- Use welded webbing triangles and bartacked through-body anchors for stake loops.
- Demand a published UV lifespan test for shock cords before approving bulk production.
The industry benchmark for a durable pole tent is a frame built from 7001-series aluminum above 11 mm, with anodized ferrules and captive-screw locks—the same spec used by Kelyland’s ISO-certified factory network. Write that into your next RFQ and compare supplier responses against it. Browse Kelyland’s product pages to see how those specs translate into production-ready pole tents at MOQs starting from 300 units.
Häufig gestellte Fragen
F: Wie tausche ich einen Zeltstab aus? A: Messen Sie den Stabdurchmesser und die Ferrulänge, bestellen Sie dann einen passenden Ersatzabschnitt. Bei einem Defekt des Stoßfalles ersetzen Sie das
Die genaue Antwort hängt von der Produktspezifikation, der Menge und dem Bestellaufbau ab. Der sicherste Ansatz ist, die Handelsbedingungen erst zu bestätigen, nachdem das endgültige Anforderungsblatt festgelegt ist.
F: Wie repariere ich einen Riss im Zeltstab? A: Splinten Sie einen Fiberglas-Riss mit einer Metallhülse und Klebeband als temporäre Notlösung vor Ort. Eine dauerhafte Reparatur erfordert den Austausch des betroffenen Abschnitts.
Die genaue Antwort hängt von der Produktspezifikation, der Menge und dem Bestellaufbau ab. Der sicherste Ansatz ist, die Handelsbedingungen erst zu bestätigen, nachdem das endgültige Anforderungsblatt festgelegt ist.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語