 Zum Inhalt springen

Betreff: Wartung aufblasbarer Zelte — Muster vor Produktionsbeginn entsprach nicht der Massenproduktion. Weiterleitung an QA, bevor wir uns zum nächsten Los verpflichten. Die Bestellung $50K des Käufers ist gescheitert, weil das Vormuster einwandfrei aufblasbar war, die Luftstreben der Massenproduktion jedoch eine andere Ventiltoleranz aufwiesen. Das ist der Teil der aufblasbaren Zeltpflege, der niemals in das technische Datenblatt der Marketingabteilung gelangt: die Lücke zwischen dem Verhalten des Zeltes am Prüfstand mit dem Muster und dem Druckverhalten über eine vollständige Produktions Charge.
Für einen Produktmanager im Outdoor-Bereich ist die Zuverlässigkeit im Einsatzfeld das eigentliche Produkt. Wenn das Zelt über Nacht an Druck verliert oder eine Naht mitten bei der Aufbauphase Luft ausströmen lässt, wandelt sich die Einkaufsverhandlung von einer Diskussion über die FOB-Preise in eine über die Retourenquoten um. Die Hauptursache für Ausfälle im Feld ist nicht ein Loch im Stoff. Es ist die Undichtigkeit des Ventils nach wiederholtem Zusammenfalten, was bedeutet, dass das Ventil und die Qualitäts toleranz in dessen Bereich genauso sorgfältig geprüft werden müssen wie der Strebenstoff selbst. Ein Zelt, das im Werk den Druck hält, kann bei einem Temperaturabfall der Umgebung von 10 °C pro Einheit etwa 0,5 PSI Druck verlieren; damit kann ein bei 25 °C korrekt aufgeblasenes Zelt morgens bei 5 °C deutlich durchhängen.
Das Wartungsprotokoll beginnt mit einer täglichen Druckprüfung während der Winteroperationen, und die Reparaturstrategie hängt ganz davon ab, ob die Luftstrebe aus PVC oder TPU besteht. Das Flick reparieren einer TPU-Strebe mit PVC-Lösemittelkleber ist ein bleibender Fehler; er schwächt die Beschichtung und führt zum Verfall der Garantie. Ein Feld-Reparaturset, das Ersatzventile, ein Druckmessgerät und den richtigen Klebstoff für das Strebenmaterial enthält, ist kein Zubehör — es ist die minimal akzeptable Bestellung für jeden, der aufblasbare Notunterkünfte für wiederholte Einsätze bezieht. Wenn Sie es Musterfreigabe richtig machen, ist die Wartung einfach. Wenn Sie es falsch machen, wird jeder Ersatzteilbezug zu einer Verhandlungssache.
Warum die Feldwartung die tatsächliche Lebensdauer von Notunterkünften bestimmt
Rund 80% der Feldausfälle bei Notunterkünften sind Ventilprobleme, keine Löcher.
Die meisten Feldteams gehen davon aus, dass Löcher die größte Bedrohung für aufblasbare Notunterkünfte darstellen. Das Gegenteil ist der Fall. Rund 80% der Feldausfälle gehen auf das Ventil zurück, nicht auf den Strebenstoff, und die Ursache ist mechanische Ermüdung durch wiederholtes Zusammenfalten.
Jeder Pack-, Entpack- und Wieder-Einsatz-Zyklus belastet die Ventilbasis. Mit der Zeit verliert der Verschlussflappen seine Dichtsitze, und das Zelt verliert über Nacht an Druck. Die Feldteams beschuldigen die Strebe und verbringen dann stundenlang mit der Suche nach einem Loch, das gar nicht vorhanden war.
Ventildesign entscheidet über die Reparaturfreundlichkeit
Verschraubte Ventile halten in diesem Zyklus deutlich länger als vollständig verschweißte Ventile. Bei einem Fehler eines verschraubten Ventils kann eine Person mit grundlegenden Handwerkzeugen die Ventilbaugruppe vor Ort austauschen. Ein Ausfall eines vollständig verschweißten Ventils bedeutet eine Werkstatt-Reparatur oder eine Rücksendung an die Fabrik.
-
- Verschraubtes Ventil: Vor Ort mit einfachen Werkzeugen ersetzbar. Hält seine Dichtung dank einer austauschbaren Dichtungsmanschette über wiederholte Faltzyklen hinweg länger.
- Vollständig verschweißtes Ventil: Geringere Anfangsteilkosten, aber die Spannungen konzentrieren sich an der Schweißnaht. Ein Ausfall führt dazu, dass der gesamte Balken zur Fabrik zurückgesandt werden muss.
Ein Stich ist sichtbar. Sie sehen das Loch, flicken es und fahren fort. Ein Ventilleck ist hinterhältig: Das Zelt sieht in Ordnung aus, aber die Struktur sackt zusammen und verliert bei starkem Wind ihre Form. Für einen Hilfs-Einsatz zwingt das die Teams dazu, zweimal pro Nacht aufzupumpen, statt zu rasten.
Einkaufsentscheidungen steuern diese Fehleranfälligkeit im Voraus. Die Kelyland-Partner-Zeltfabrik in Ningbo, die ISO 9001 zertifiziert ist und jährlich 800.000 Zelte und Plane herstellt, baut PVC- und TPU-Luftschlauch-Zelte mit Ventiltypen, die bereits in der Mustergenehmigungsphase spezifiziert sind. Legen Sie ein Design mit verschraubtem Ventil fest, bevor mass production, und schonen Sie Ihre Außenteams vor dem nächtlichen Durchhängen.
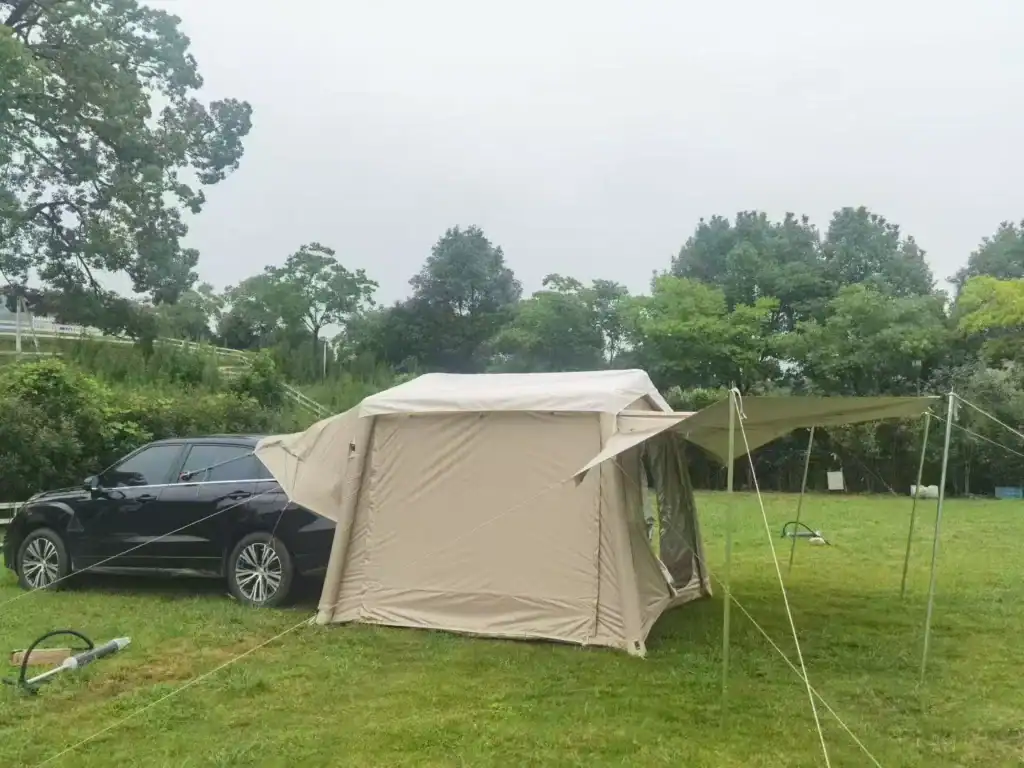
Tägliche Druckprüfungen: Den richtigen PSI-Wert einstellen
Ein nächtlicher Temperaturabfall von 10°C entzieht einer Liegefläche etwa 0,5 PSI — prüfen Sie jeden Morgen, nicht nur beim Aufbau.
Temperaturschwankungen ändern den Innendruck um etwa 0,5 PSI pro 10°C. Ein bei 25°C aufgepumptes Hilfszelt wirkt bei 5°C spürbar weich — das ist Physik, kein Leck. Außenteams, die den Druck nur während des Aufbaus überprüfen, jagen Phantomlecks, pumpen ein warmes Zelt erneut auf, das später seinen Arbeitsbereich überschreitet, wenn die Sonne auf das Gewebe scheint.
Ablesen des Manometers an verschiedenen Liegeflächensystemen
-
- Integrierte Analoganzeige: An der Ventlbasis montiert, zeigt es den tatsächlichen Systemdruck an. Es ist die zuverlässigste Referenz, da es den Balken selbst misst und nicht den Luftstrom während des Aufpumpens.
- Tragbares digitales Manometer: Der schnellere Weg zu Mehrkammer-Zelten. Ein digitaler Prüfgerät erlaubt es, den Druck jedes Balgens in unter einer Minute zu protokollieren – entscheidend, wenn eine Mannschaft vor Tagesanbruch aufbaut.
- Keinen Manometer: Einige günstige Balgen verzichten vollständig auf eine Druckanzeige. Ein preisgünstiges digitales Manometer schafft Abhilfe und gehört in jedes Feld-Kit.
Die Partnerfabriken von Kelyland arbeiten nach ISO 9001:2015, und der 10-stufige Produktionsprozess umfasst die Prüfung von Nähten und Mechanismen in jeder Phase. Doch ein Ventil, das im Werk perfekt sitzt, kann sich nach wiederholtem Faltvorgang im Transport verschieben. Eine schnelle Zweischritt-Prüfung deckt das auf: vollständig aufpumpen, nach Zischen an der Ventilschnecke lauschen, dann entlüften und erneut aufpumpen, um die Klappe neu zu justieren. Das ist die effektivste Qualitätsprüfung in einer Hilfsaktion.
Nachfüllen nach nächtlichen Temperaturschwankungen
Bei Winteroperationen verursacht ein Temperaturwechsel von 25°C auf 5°C etwa 1,0 PSI Verlust über Nacht. Beim Morgencheck auf den Sollwert auffüllen, aber tagsüber nicht weiter aufpumpen, solange das Zelt noch nicht fest ist – beim Erwärmen steigt der Druck von allein wieder an, und ein Überdruck über den Arbeitsdruck hinaus belastet die Schweißnähte. Die Messwerte sollten täglich zur gleichen Zeit aufgenommen und dokumentiert werden. Wenn die Werte nicht der erwarteten Kurve von 0,5 PSI pro 10°C folgen, ist das Ventil der erste Ansatzpunkt für die Fehlersuche.
Pflege und Austausch der Ventile
Die meisten Ventillecks lassen sich durch Reinigen und Neujustieren beheben.
Ventilleckagen nach wiederholtem Faltvorgang sind die häufigste Ursache für Feldausfälle bei aufblasbaren Notunterkünften – nicht Durchstiche. Jeder Faltzyklus beansprucht die Ventilklappe. Nach Dutzenden von Einsätzen wird selbst eine leicht schief sitzende Klappe Luft verlieren, und der Balken wird über Nacht weich. Deshalb ist die tägliche Druckprüfung so wichtig.
Ventilkappe reinigen und neu justieren
Beginnen Sie mit der einfachsten Maßnahme. Kappe öffnen, Klappe und Sitring mit einem fusselfreien Tuch abwischen und Sand oder Schmutz entfernen, der sich während des Entlüftens unter der Klappe festgesetzt hat. Klappe flach und zentriert ansetzen, Kappe verschließen und auf Zischen achten. Die meisten gemeldeten Ventillecks hören auf, sobald die Klappe richtig sitzt.
Ventilkern vs. vollständige Ventilschnecke
Bevor Sie Ersatzteile bestellen, sollte klar sein, welches Teil ausgefallen ist. Der Ventilkern ist der interne Kanten- oder Federmechanismus. Wenn Reinigen und Neujustieren das Leck nicht stoppen, ist der Kern verschlissen und muss ersetzt werden. Die Ventilschnecke ist der Flansch, der im Balkengewebe verklebt ist. Ein verformter Flansch oder Risse im umgebenden Schweißbereich bedeuten, dass die gesamte Schnecke ersetzt werden muss.
-
- Ventilkern: Verschleißt zuerst. Auf bolt-clamped Ventilen felddicht mit Grundwerkzeugen austauschbar – ohne den Balken zu öffnen.
- Vollständige Ventilschnecke: Strukturelles Versagen. Erfordert das Entfernen des alten Flansches und das Einschweißen eines neuen in einer Fabrik mit geeigneter Hochfrequenz-Schweißausrüstung.
Die Designwahl bestimmt die Reparaturkosten. Mechanisch mit Schrauben verbundene Ventile sind langlebiger als vollständig verschweißte Ventile — der Kern kann in Minuten ausgetauscht werden, ohne den Balken zu durchtrennen. Ein Defekt an einem verschweißten Ventil macht den Zelt zurück zur Produktion nötig. Die CE-, BSCI- und ISO 9001-zertifizierte Zeltfabrik in Ningbo, die jährlich 800.000 Einheiten produziert, kann diese Nacharbeit durchführen. Die Standard-Lead-Zeiten liegen jedoch bei 30–45 Tagen. Das ist eine lange Wartezeit für ein Hilfslagerzelt, das einsatzbereit sein sollte.
Reparieren von Löchern in PVC-Luftstreben
Die Dauerhaftigkeit der Reparatur hängt nur von der Klebeverbindung ab — die Aushärtezeit niemals überspringen.
Der schnellste Weg, eine Bestellung von $50.000 Hilfslagerzelten in einen Garantiefall zu verwandeln, ist das Flickens eines PVC-Luftbalkens mit dem falschen Klebstoff. Fehler bei Feldreparaturen resultieren selten aus der Beschädigung selbst, sondern aus einer chemischen Inkompatibilität zwischen Flickmaterial, Kleber und Balkenstoff.
Auswahl des Klebstoffs: Nur PVC-Lösungsmittelkleber verwenden
PVC air beams are joined with solvent welding, not surface glue. The repair cement must chemically fuse the patch to the beam material. That means using a PVC solvent cement labeled for inflatable products, not super glue, rubber cement, or silicone sealants.
-
- Correct adhesive: PVC solvent cement (also sold as PVC weld). It softens the PVC surfaces and creates a fused bond when the solvent flashes, so the patch becomes part of the beam.
- Wrong choices: Cyanoacrylate forms a brittle bond that cracks under flexing. Rubber cement stays rubbery and loses adhesion after repeated folding. Both look fine at first and fail in the field.
- TPU warning: If the beam is TPU, stop. PVC solvent cement degrades the TPU coating and voids the warranty. TPU requires a polyurethane adhesive, covered separately.
Patching procedure and curing time
Deflate the beam fully. Clean the puncture area with isopropyl alcohol and let it dry. Cut the patch with rounded corners to prevent lifting, then apply a thin layer of PVC solvent cement to both the patch and the beam surface. Wait until the cement turns tacky, press the patch down, and roll out air bubbles with a flat tool or roller.
Hold the patch firmly with tape or a clamp for at least the manufacturer’s stated cure time — usually overnight. Re-inflating early forces solvent to flash too fast and creates a porous bond that will leak under working pressure. Kelyland’s partner factories, most ISO 9001:2015 certified, build PVC and TPU air tubes with solvent-welded seams and test weld integrity during production; a repair done the same way holds up to repeated deployment cycles.
Reparieren von Löchern in TPU-Luftstreben
PVC glue on a TPU beam is a permanent structural mistake — use polyurethane adhesive and clamp for 24 hours.
TPU and PVC look alike on a workbench, but they reject each other’s repair chemistry. PVC solvent cements bond by dissolving a thin surface layer of the base material; on TPU, those same solvents attack the polymer without forming an air-holding bond. The patch can seat cleanly and still fail days later, once the beam flexes under working pressure.
The material is thin enough that the wrong adhesive does permanent damage. Kelyland’s partner factory in Xiangyang, Hubei — which produces 2.5 million air mattresses per year — runs TPU films at 0.4mm to 0.6mm. Solvent degradation at that thickness creates a recurring leak point and voids the warranty on the beam.
The Field Patch Sequence
-
- Deflate to zero pressure: A patch applied on a pressurized beam bridges a curved, stressed surface and traps air underneath. Separation follows within days.
- Prep both surfaces: Clean with isopropyl alcohol, scuff lightly with fine sandpaper, then apply polyurethane adhesive formulated for TPU to both the patch and the beam.
- Clamp for 24 hours: Press from the center outward with a roller to remove trapped air, then clamp under even pressure for a full 24-hour cure before re-inflating.
The 24-hour clamp is the step field teams most often truncate. A patch pulled off the clamp early can appear solid, then delaminate after repeated inflation cycles. An inflatable tent air beam carries sustained pressure and flexes every time the tent is deployed. The cure is not where you save time.
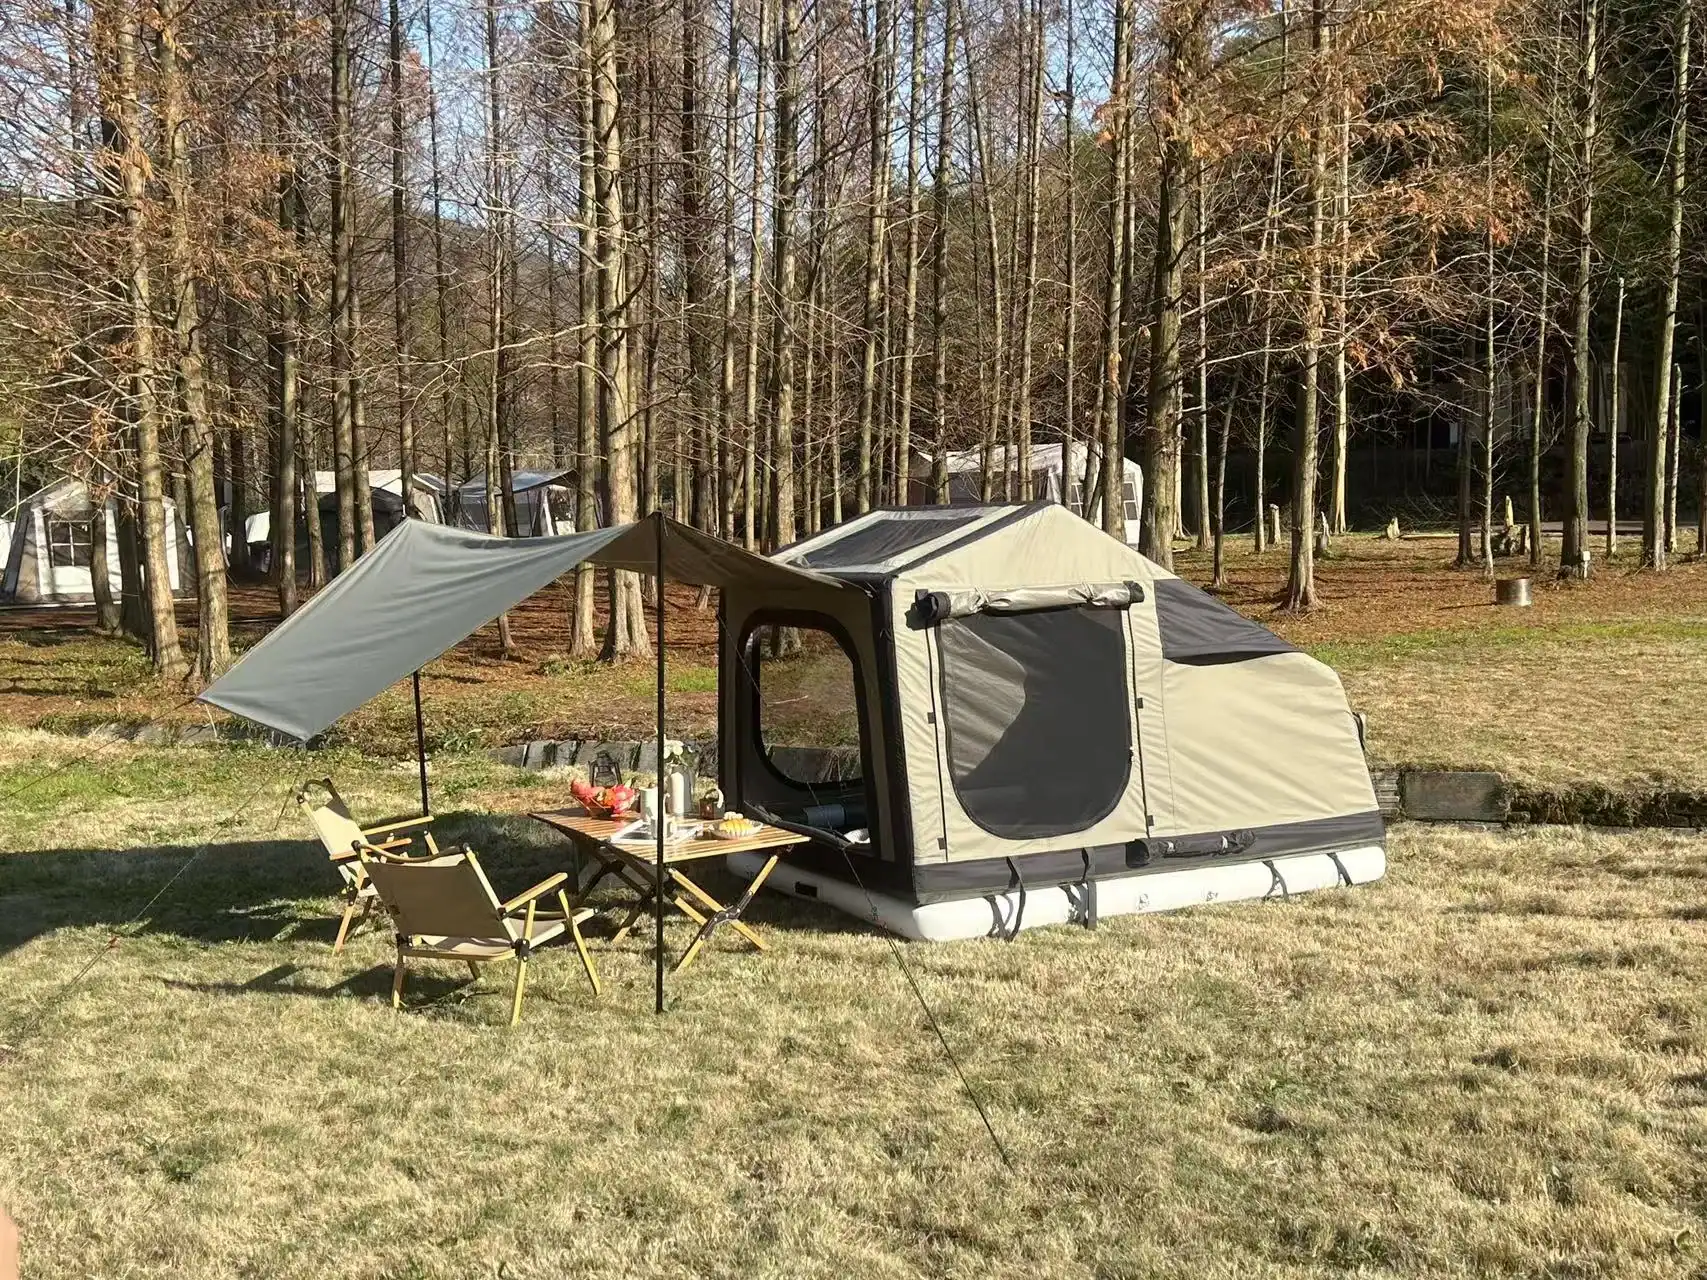
Nahttrennung nach langer Lagerung
A delaminated load-bearing weld is a factory defect, not a field repair.
Identifying Delamination in High-Frequency Welds
High-frequency welding bonds two coated fabrics by melting their PVC or TPU layers under pressure. When RF parameters drift — too little heat, uneven dielectric current, or contamination on the weld bed — the bond looks fused during sample approval but fails after long storage. The first visible sign is a milky-white line along the seam. Next, the edge lifts into a flap that catches dirt and peels further with each fold.
Catch delamination before set-up by running a thumb pressure test along every weld on the air beam. If a section feels springy or separates from the base fabric, mark it. Then inflate to operating pressure and listen for a hiss at the seam; soapy water will confirm the leak path. Delamination often appears at stress points: around valve patches, at the corners where beams meet the tent body, and along the fold crease in the storage bag.
When to Return the Tent to the Factory
A puncture in the middle of a beam is patchable. A delaminated weld is not. The bond is only as strong as the original RF fusion; field glue cannot recreate the molecular bond between coating layers, especially on TPU. If the separation runs along any load-bearing beam, the tent is structurally compromised before it ever sees wind. Ignoring it risks a beam rupture during deployment, which can damage the whole shelter.
Return the tent when the weld web lifts across a seam, when either side of the seam separates under light hand pressure, or when the inner fabric layers are exposed. A factory re-test using RF welding takes less downtime than a mid-mission blowout. Kelyland’s inspection protocol checks weld integrity at every production stage, and partner tent factories in the Ningbo network follow ISO 9001:2015 procedures — so a seam separation defect on a new unit should trigger a replacement, not a field patch.
Ersatzteilset, das jede Bestellung für Notunterkünfte beinhalten sollte
Most relief tent failures come from valve leaks, not punctures.
Most spare kits focus on puncture repair. Repeated deployments point elsewhere: the leading cause of field failure is valve leakage after folding cycles, not a torn beam. A bolt-clamped valve replaces in minutes with a screwdriver. A fully welded valve means factory repair or a dead tent. Stock what your team can actually fix on site.
Match the patch to the beam fabric
Patch material must match the tube material. PVC air beams accept only PVC solvent cements. TPU beams require polyurethane adhesives. Use PVC glue on a TPU beam and the solvent softens the coating, weakens the weld, and voids the warranty. That is a permanent mistake. Kelyland’s air beam and air mattress lines use the same PVC/TPU material families, with 0.4mm–0.6mm puncture-resistant walls, so the patch stock should mirror that spec.
-
-
- PVC beams: Solvent-based PVC cement plus PVC patch film. Allow 12–24 hours before re-inflating.
- TPU beams: Polyurethane adhesive, patch applied at zero pressure, clamped for a full 24-hour cure.
- Wandstärke: Keep patch film in the same 0.4mm–0.6mm range as the base tube so the repair flexes like the original.
-
Valves, pump adapters, pressure gauges
-
- Valve cores: The flap seal wears first after repeated folding. Pack replacements for every tent.
- Bolt-clamped valve bases: Field-replaceable with basic tools. Keep two per tent for long deployments.
- Pump adapters: Cover twist-lock and bayonet inflation ports so any crew pump fits.
- Manometer: Temperature swings shift internal pressure by roughly 0.5 PSI per 10°C; verify each morning.
Label every item and seal the kit. Relief crews under time pressure grab the first tube that looks right. Kelyland’s partner factories operate under ISO 9001:2015, with inspections at every production stage, and the pre-shipment check confirms the spare kit matches what was approved at sample stage.
Dokumentation und Lebenszyklus-Management von Zelten
The logbook predicts failure before the tent does.
Tents that fail in the field rarely fail on the first deployment. The failure builds quietly in the daily record — a valve that needs topping off twice, a beam reading low every morning, a seam that looks different after each fold. Fleet operators know this pattern. The question is whether field teams are writing it down.
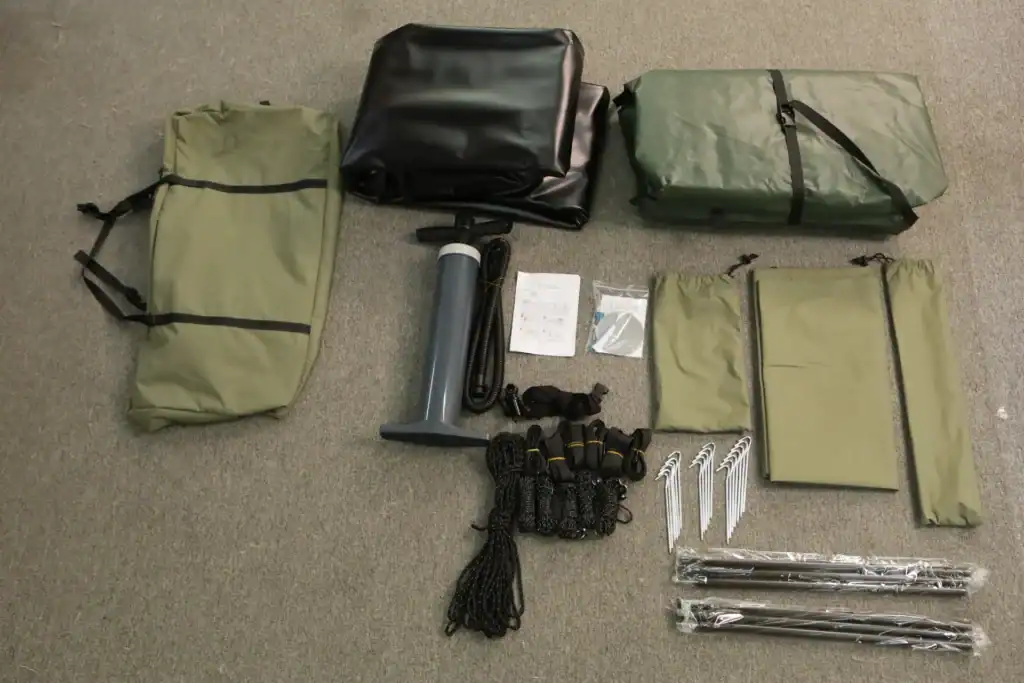
Daily Pressure Logs and Monthly Re-Inflation Tests
Log four data points per deployment day: inflation PSI, time to full pressure, ambient temperature at inflation, and any top-up volume. Temperature swings change internal pressure by roughly 0.5 PSI per 10°C, so a tent properly inflated at 25°C reads soft at 5°C. That is physics, not a leak. The log separates the two.
Once per month, fully deflate the tent, re-inflate to rated pressure, and let it sit for 24 hours. Measure the drop. A modest loss is normal material elasticity. A clearly noticeable drop means the system has a real problem — usually a valve seal, occasionally a micro-puncture that soapy water will locate in minutes.
When to Retire a Tent from Service
-
- Valve base fatigue: A second valve body failure at the same location means the base weld has fatigued. Field replacement won’t hold. The beam is done.
- Weld delamination: Separation at high-frequency welds is a factory-level repair. Patching over a delaminated weld does not restore structural integrity.
- Coating porosity: When the beam surface loses its airtight coating, the fabric can’t hold rated pressure. The tent looks serviceable and fails anyway.
- Mission risk: For relief operations, repair cost is the wrong lens. If a tent fails during deployment, the loss is shelter capacity. Set retirement criteria when you write the procurement contract — not after a field failure.
Retirement data should flow back to the factory. Kelyland’s partner facilities hold ISO 9001:2015 certification and maintain inspections at every production stage, so a photo of the failed weld, the PSI history, and the deployment count reach engineers who can adjust materials or construction. That feedback loop is what makes the next production run more durable than the last.
Schlussfolgerung
Proper inflatable tent maintenance is what separates a 50-deployment tent from one that fails mid-relief operation. Pressure checks, correct adhesive selection, and valve care cost minutes per day and prevent catastrophic deflation. Get these steps right, and the air beams stay within their specified quality tolerance for years.
-
- Check pressure every morning; a 10°C drop reduces internal pressure by roughly 0.5 PSI.
- Valve leakage causes most field failures after repeated folding, not punctures.
- TPU-Luftträger require polyurethane adhesive and a 24-hour clamp cure; PVC glue voids the warranty.
- Stock spare valves, patch material, and a pressure gauge in every relief tent kit.
Before you spec your next relief tent order, review the valve type and patch kit included in the package. A tent that ships without a matched patch adhesive and spare bolt-clamped valve is a tent your field team will have to improvise around. Browse the inflatable tent and air mattress lineup to confirm the spare parts kit matches the beam material, or contact the sourcing team with your deployment schedule.
Häufig gestellte Fragen
Was ist die 80/20-Regel bei der Wartung von Aufblaszelten?
Ca. 80% der Ausfälle von Hilfszelten auf dem Feld sind Ventilprobleme, keine Piercing-Löcher. Konzentrieren Sie die routinemäßigen Kontrollen auf Ventilschlitze, Sitze und Druck, bevor Sie das Balkengewebe inspizieren. Überprüfen Sie zuerst die Ventile, wenn ein Balken an Druck verliert.
Welchen PSI sollten aufblasbare Zeltstreben aushalten?
Follow the manufacturer’s printed PSI spec for each beam model. A 10°C overnight drop can remove roughly 0.5 PSI, so re-inflate every morning after temperature swings. Never exceed the rated PSI on the beam label.
Wie repariere ich PVC-Luftbalken?
Verwenden Sie PVC-Lösemittelkleber, keinen Universalkleber, für PVC-Airbeams. Flicken bei Null Druck und lassen Sie die volle Aushärtungszeit vor dem erneuten Aufpumpen vergehen. Passen Sie das Flickzeug und den Kleber an das Beam-Material an.
Wie repariert man TPU-Luftstreben?
TPU-Strukturen benötigen Polyurethan-Kleber, keinen PVC-Kleber. Die Reparatur sollte unter Null-Druck erfolgen und die Klemmzeit eingehalten werden, um eine dauerhafte Verbindung zu gewährleisten. PVC- und TPU-Reparaturmaterialien dürfen nicht gemischt werden.
Wann muss ein Zelt zur Fabrik zurück?
Geben Sie das Zelt zurück in die Fabrik, wenn hochfrequente Schweißnähte sich nach langer Lagerung trennen oder ablösen. Feldreparaturen sind keine zuverlässige Lösung bei strukturellen Schweißnahtfehlern. Senden Sie Fotos an die Fabrik, um eine Reparaturentscheidung einzuholen.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語