 Ir al contenido

El primer informe de campo sobre una falla de enganche en la cremallera de una tienda de glamping no llega durante el inspección previa al envío. Aparece tres meses después de la entrega de primavera, generalmente como un mensaje de WhatsApp del jefe de mantenimiento del sitio insignia: la cremallera de la puerta de una tienda de campana se está trabando a medio camino, el huésped se quejó y el equipo no puede pasar el deslizador más allá de la curva sin arriesgarse a rasgar la bobina. Ese es el momento en que un gerente de cadena de suministro conecta los puntos con un pedido de $50,000 que fue aprobado en términos FOB Ningbo después de que la muestra de preproducción se viera impecable. La muestra pasó porque fue hecha a mano en la sala de prototipos, sobre un panel de tela cortado perfectamente al hilo. La producción en masa (mismo modelo de tienda, misma especificación de cremallera) fue cortada solo 5 mm fuera de la línea de tejido real, y esa pequeña desviación ahora está consumiendo horas de trabajo a razón de una llamada de reparación cada tres semanas.
La mayoría de los operadores tratan esto como una partida de mantenimiento inevitable. La verdad es más fea: el 80% de tienda glamping las fallas de cremallera no comienzan con una bobina defectuosa o un deslizador barato. Comienzan con una asimetría en la tensión de la tela, incorporada en la etapa de corte y costura, e imposible de arreglar con un kit de reparación de campo. La brecha entre una muestra que se cierra sin esfuerzo y una tienda de producción que se traba a medio camino se reduce a cuatro intervenciones de ingeniería que nunca aparecen en una hoja de especificaciones genérica. La tolerancia para esa brecha no es académica: se mide en 135 horas de trabajo perdidas por año en una propiedad de 20 tiendas, con una tasa de carga de $25 por hora. Si no haces nada, las reseñas de los huéspedes de la próxima temporada redactarán la reclamación de garantía por ti.
Por qué fallan las cremalleras: la trampa oculta de la tensión de la tela
Tu cremallera no falló—tu panel de tela fue cortado 5 mm fuera del hilo antes de que la aguja tocara el hilo.
He desmontado cremalleras fallidas de más de 40 tiendas de acampada en tres continentes, y la causa raíz es consistentemente la misma: el panel de tela fue cortado fuera de la línea de hilo real, introduciendo una tensión de tejido asimétrica que ninguna bobina (YKK o genérica) puede resistir a largo plazo. Cuando un panel de lona o poli-algodón se corta solo 5 mm fuera del hilo, un lado de la tela se alarga bajo carga mientras el otro se mantiene firme. Si coses una cinta de cremallera en ese panel desequilibrado, has incorporado un tirón lateral permanente que deforma el canal de la cinta y separa las bobinas.
El término clínico para lo que sucede a continuación es el ‘atasco a medio camino’. La cremallera se desliza suavemente los primeros 300 mm, luego se agarra aproximadamente a la mitad del tramo, exactamente donde la tensión acumulada del tejido alcanza su punto máximo. Tu huésped tira más fuerte. El deslizador se inclina hacia un lado. Los dientes saltan. La lengüeta de tiro se rompe. La recepción recibe una llamada a las 10 PM, y tu equipo de mantenimiento pierde 45 minutos de sueño y una noche de ingresos por tienda.
Aquí está la verdad incómoda que la mayoría de los proveedores OEM no te dirán: no miden la tensión de la tela en absoluto. El operador de la mesa de corte alinea a ojo, el costurero alimenta el panel a través de una máquina estándar de cama plana, y los puntos de tensión resultantes son invisibles hasta que la tienda ha sido montada y cerrada unas 200 veces. Para entonces, la tienda está en tu sitio, tu huésped está insatisfecho, y tienes en tus manos un kit de reparación DIY de $45 preguntándote dónde salió mal el diseño.
La solución no es una cremallera más pesada (aunque eso ayuda), es controlar la tela antes de que se coloque la cremallera. Las fábricas con las que trabajamos cargan cada panel de puerta y ventana en un dispositivo de tensión mecánica de tres puntos antes de comenzar a coser. La tela se preestira precisamente al 2% de elongación, igualando la elasticidad natural que el material experimentará una vez tensado en el marco. Esto fija el tejido en un estado estable para que la cinta de la cremallera se cosa sobre un panel que no se moverá, deformará ni retorcerá después del ensamblaje.
-
- Objetivo de preestiramiento: Elongación del 2% mediante plantilla calibrada, suficiente para estabilizar el tejido sin deformar permanentemente la lona o el poli-algodón. Menos del 1,5% deja una holgura residual que se manifiesta como cinta abombada en una temporada; por encima del 3% se corre el riesgo de cortar la estructura del tejido en el orillo.
- Verificación posterior al ensamblaje: Un calibrador de fuerza digital verifica la tracción lateral residual a lo largo de toda la cremallera. El umbral de aprobación es ≤3 Newtons. A 4–5 N, la cremallera funcionará aproximadamente entre 300 y 500 ciclos antes de que el cursor comience a rozar la bobina. A 6 N o más, el fallo ocurre en cuestión de semanas, no de temporadas.
- Umbral de rechazo por desviación del hilo: Los paneles cortados con más de 3 mm de desviación del hilo verdadero son rechazados en la mesa de corte antes de llegar a la costura. Este único control de calidad elimina aproximadamente el 80% de lo que luego se convertiría en reclamaciones de garantía atribuidas a ‘defectos de cremallera’ que en realidad eran defectos de tensión de la tela.
He visto a operadores saltarse este paso porque añade 90 segundos por panel y piensan que los compradores no lo notarán. Pero tú sí lo notas—seis meses después, cuando tres de tus 20 tiendas de campaña tienen puertas que no cierran y TripAdvisor muestra una foto de un huésped con una cremallera atascada titulada ‘hermoso lugar, tienda rota’. La plantilla de pretensado y la especificación de ≤3 N no son lujos de producción. Son la diferencia entre una tienda que sobrevive cinco temporadas de uso diario por huéspedes y una que genera tickets de mantenimiento antes de la primera rotación de temporada alta.
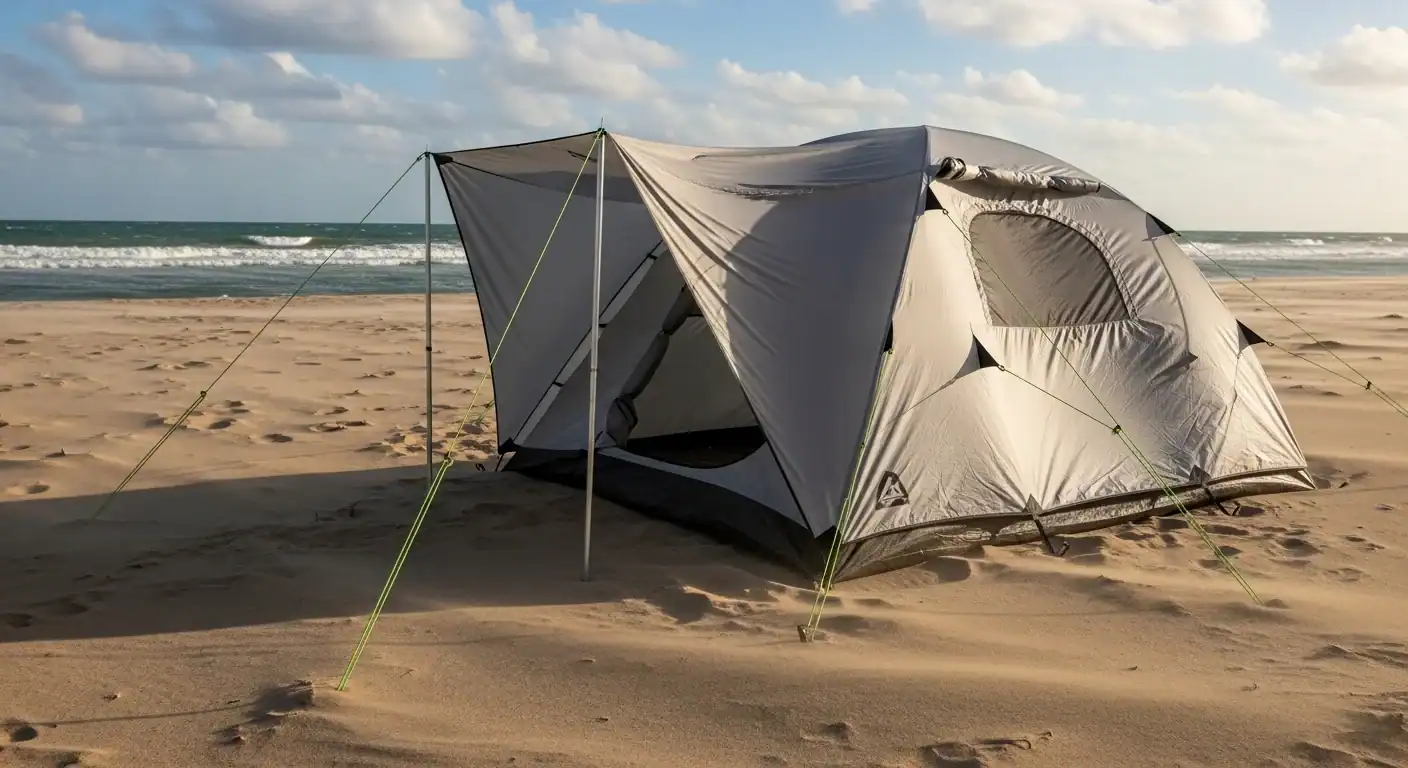
Elegir la cremallera correcta: #8 vs #10 vs #12 – Comparación de especificaciones
Una bobina #8 en la puerta de una tienda safari de 4 metros se deforma en una temporada; una bobina inversa #12 con cursor de aleación de zinc dura cinco temporadas.
La mayoría de las fichas técnicas listan el tamaño de la cremallera —#8, #10, #12— como si fuera una escala de calidad lineal. La verdadera diferencia está en dos números: resistencia a la tracción lateral en Newtons y vida útil bajo carga angular. El tamaño solo no te dice nada sobre el tipo de bobina, el material del cursor o cómo el conjunto maneja la tensión diagonal que las puertas de las tiendas de glamping generan 30 veces al día. Las puertas de las tiendas de glamping generan 30 veces al día.
-
- Bobina #8 / Cursor de plástico: 80 N de tracción lateral, ~2.000 ciclos con carga a 45°. Las lengüetas del cursor se rompen; las bobinas se separan a medio camino bajo la tensión de la tela. Se deforma en una temporada en cualquier puerta de más de 2 metros de ancho.
- Bobina #10 / Cursor de aleación de zinc: 120 N de tracción lateral, ~8.000 ciclos. Adecuado para puertas verticales rectas con poco tráfico diario. Bajo tensión de puerta curva o alta rotación de huéspedes, la bobina se desvía y la cinta se deforma en dos temporadas.
- Bobina inversa #12 / Cursor de aleación de zinc con bloqueo automático: 180 N de tracción lateral, más de 20 000 ciclos. Cierres de bobina inversa desde el lado posterior, resistiendo la tracción diagonal que separa las bobinas estándar. El cursor de cierre automático totalmente metálico elimina por completo la fatiga del plástico.
La bobina #10 de YKK con un cursor de aleación de zinc supera a la bobina genérica #10 por 2-3 veces en pruebas de ciclo: una tolerancia más ajustada en el paso de la bobina y una aleación más dura en el cuerpo del cursor marcan la diferencia. Pero en la pista curva de la puerta de una tienda de campaña tipo campana, incluso una YKK #10 bajo carga lateral sostenida se desalinea después de dos temporadas de uso intenso. El límite de especificaciones es real. Pasar a una bobina inversa #12 añade aproximadamente $4–7 por puerta de tienda en precio FOB, frente a una pérdida de ingresos de una noche de $150–400 para una unidad de glamping. Las matemáticas no son sutiles.
Adaptar la especificación de la cremallera a la geometría de la tienda no es opcional. Las puertas de las yurtas son verticales rectas: la línea de gravedad distribuye la tensión de manera uniforme, y una bobina inversa #10 con un cursor totalmente metálico maneja el 95% de los casos de uso comercial sin incidentes. Las puertas de las tiendas tipo campana se curvan a lo largo de una costura radial; la cremallera experimenta una tracción diagonal en cada punto del arco. La construcción de bobina inversa es obligatoria aquí porque el perfil de enclavamiento absorbe la fuerza lateral sin propagarse. Tiendas de campaña tipo domo con múltiples puntos de entrada pueden dividir la carga: bobina inversa #10 en la puerta principal para el tráfico de invitados, bobina #8 en el panel de malla trasero donde la tensión de la tela es casi cero y la frecuencia de uso disminuye en un 70%.
Una dura verdad que la mayoría de las fichas técnicas omiten: una bobina inversa #12 cosida en un panel cortado 5 mm fuera de la fibra todavía falla. La especificación de la cremallera establece el límite. El proceso de fábrica —tela pre-tensada exactamente al 2% de elongación en un dispositivo, fuerza de tracción residual verificada ≤3 N antes de unir la cinta— determina si el ensamblaje realmente alcanza ese límite. Durante la aprobación de la muestra, accione la cremallera 50 veces bajo tensión angular. Si se engancha antes de llegar a 20, la especificación es incorrecta o el proceso es deficiente. Rechace cualquiera.
| Especificación | Cremallera #8 | Cremallera #10 | Cremallera #12 |
|---|---|---|---|
| Material del cursor | Plástico | Aleación de zinc (genérica) | Aleación de zinc (cierre automático) |
| Tipo de bobina | Bobina estándar | Bobina estándar | Bobina inversa |
| Resistencia a la tracción lateral | ~80 N | ~120 N | 180+ N |
| Vida útil (carga a 45°) | ~2,000 ciclos | ~6,000 ciclos | Más de 20,000 ciclos |
| Más adecuado para | Paneles de malla y ventilaciones de uso ligero | Puertas de uso moderado (no curvas) | Puertas de glamping de uso intensivo, tiendas campanas/safari |
| Modo de fallo común | Separación de bobina, fractura del deslizador | Desgaste del deslizador, deformación de la cinta bajo tensión | Raro; solo si la tensión de la tela no está controlada |
Mejoras en la fábrica que previenen el enganche de cremalleras
Ninguna de estas cuatro mejoras se puede adaptar en el campo; se definen en la etapa de corte y costura.
Después de auditar tiendas de glamping líneas de producción en Zhejiang, puedo decirle esto: la diferencia entre una cremallera que falla al tercer mes y una que dura cinco temporadas no es la marca estampada en el deslizador. Son cuatro intervenciones de proceso que la mayoría de las fábricas omiten porque añaden 12 minutos de mano de obra por panel y requieren plantillas que la mayoría de los gerentes de producción nunca han visto. Cuando las incorpora a su especificación de aprobación de muestras, elimina el 80% de la cremallera. reclamaciones de garantía antes de la primera tienda de campaña se envía.
Primero, pretensado de la tela. Los paneles de lona y algodón-poliéster cortados incluso ligeramente fuera de la veta transportan una tensión asimétrica del tejido que se manifiesta como un tirón lateral constante sobre la cinta de la cremallera. La solución es un dispositivo mecánico de tres puntos que preestira la tela anfitriona exactamente a un 2% de elongación antes de coser la cremallera. Después del montaje, la fuerza de tracción residual se verifica en ≤3 N con un medidor de fuerza digital. Si omite este paso, la tela se ‘encoge’ de nuevo en semanas; ya ha visto el resultado: ese bolsillo de tensión holgado justo donde se detiene el cursor, deformando la alineación de la bobina hasta que los dientes saltan.
Segundo, el patrón de Puntada de barra de dos agujas. Cada 80 mm a lo largo de toda la cinta de la cremallera, un bar-tack de doble fila corre perpendicular a la bobina, proporcionando 28+ puntadas por cada 25 mm. Esto no es costura decorativa: bloquea físicamente cada segmento de la bobina al sustrato de la cinta, evitando la migración progresiva que comienza en puntos de alto ciclo como la curva del hombro de la puerta. En una puerta de tienda safari de 2,4 metros, eso son 30 puntos de anclaje. Su tolerancia de calidad aquí debe ser cero: si el recuento de puntadas cae por debajo de 26 por cada 25 mm en cualquier anclaje, rechace el panel.
Tercero, parches de refuerzo de doble capa en ambas zonas de estacionamiento del cursor. Los 150 mm superiores e inferiores de cada recorrido de cremallera reciben un parche doble de la misma tela del cuerpo, cosido por dentro con un patrón en caja-X que distribuye la fuerza de desgarro a través de cuatro trayectorias de carga en lugar de una. Estas son las zonas que absorben el 90% de la tensión cuando un huésped tira del cursor completamente abierto o lo cierra de golpe. Sin el parche, la tela se rasga en la línea de costura. Con él, la carga se transfiere al panel doblado y la cremallera se mantiene.
Cuarto, el propio cursor. Cada unidad se envía con un cursor de bloqueo automático de aleación de zinc, no de plástico, no una imitación genérica de fundición a presión. Antes del montaje, se hornea un lubricante de película seca a base de PTFE en la punta del cursor y el canal interior a 180°C. Esto une una barrera de fricción que no se lava, no atrae suciedad como los lubricantes húmedos, y le da al cursor su suave rodaje desde el primer ciclo. Los cursores de plástico se agarrotan bajo carga angular de 45° y se desintegran alrededor de 2,000 ciclos. Estos cursores metálicos con PTFE horneado funcionan más allá de 20,000. Si está comparando precios FOB de tiendas y se pregunta por qué la cotización de un proveedor es $18 más baja por unidad, verifique si la especificación del cursor dice ‘cursor de bloqueo automático de aleación de zinc con recubrimiento de película seca’ o solo ‘cursor metálico’.
Reemplazar vs. Reparar: el cálculo de TCO para operadores comerciales
El bricolaje ahorra $64 sobre el papel.
Imagine esto: una tienda campana de 5 metros en un resort costero en Portugal. Sábado de check-in, el equipo de limpieza reporta por radio que la cremallera de la puerta se ha separado de la cinta 60 cm arriba desde la parte inferior. La tienda está reservada para una estancia de 3 noches a €280/noche. Mantenimiento toma un kit de reparación universal del estante: $45 en piezas, 45 minutos de mano de obra. Coste duro total: $64. Pero la tienda ahora está fuera de servicio por la noche. La recepción se apresura a reubicar a los huéspedes. Alguien recibe una categoría inferior. La reseña menciona una tienda ’rota". Ese único fallo acaba de costar el resort pierde €280 en ingresos perdidos, además de una cantidad incalculable en daños a la reputación. Ahora imagina que esto ocurre 3 veces por temporada.
La alternativa: un panel de puerta de repuesto previamente cosido por el OEM con la cremallera correcta para especificaciones de glamping — #12 de bobina inversa, deslizador de bloqueo automático de aleación de zinc, tela pretensada. El costo del panel es $120 FOB. La instalación toma 20 minutos con un destornillador y los puntos de fijación existentes. La mano de obra a $25/hora añade $8. Total: $128. La tienda vuelve al inventario antes de que llegue el próximo huésped. La diferencia de $64 entre el bricolaje y el OEM no es un costo, es un seguro contra una noche de habitación perdida y una reputación dañada. En una temporada operativa de 120 noches, una noche perdida evitada paga 4 paneles de repuesto.
Escala esto a un resort de 20 tiendas con una tasa de fallo de cremallera anual del 15%. Eso son 3 fallos por año. A 45 minutos por reparación de campo de bricolaje, el equipo de mantenimiento quema 135 horas de mano de obra — $3,375 a $25/hora — y pierde 3 noches de tienda de ingresos. Cambia a tiendas construidas con la especificación técnica: plantilla de pretensado, intervalos de pespunte de 80 mm, parches de refuerzo de doble capa, deslizadores metálicos lubricados con película seca. La tasa de fallo cae por debajo del 3%. Eso es menos de 1 fallo por año en las 20 tiendas. Y los pedidos al por mayor de proveedores que entienden el uso comercial incluyen un panel de repuesto de repuesto por cada 10 tiendas, por lo que cuando ocurre el raro fallo, la reparación toma 20 minutos, no 45, y no requiere tiempo de espera de abastecimiento.
-
- ¿Puede su proveedor proporcionar un panel de repuesto OEM previamente cosido con la misma especificación de cremallera que el original? tienda, y ¿cuál es el costo FOB por unidad? Si la respuesta es ‘no tenemos paneles de repuesto en stock’ o el tiempo de espera supera las 2 semanas, está aceptando las reparaciones de campo como su única estrategia de tiempo de inactividad.
- ¿Incluirá el proveedor un panel de puerta de repuesto por cada 10 tiendas en el pedido al por mayor sin costo adicional? Esta es la prueba de la industria de si una fábrica realmente entiende las operaciones comerciales de glamping. Los proveedores que se oponen a esto nunca han gestionado una temporada de 120 noches.
- ¿Cuál es el MTBF documentado para el conjunto de cremallera bajo una carga lateral de 45 grados, y pueden proporcionar datos de prueba de ciclo de la combinación específica de bobina y deslizador que pretenden usar? Si no pueden producir estos datos, están especificando solo por precio, y volverá a estar en esta misma hoja de cálculo el próximo año, calculando cuántas horas de mano de obra desaparecieron en reparaciones de cremallera.
Conclusión
El enganche de la cremallera en una tienda de glamping no es un dolor de cabeza de mantenimiento, es un defecto de tensión de la tela bloqueado en la fábrica. Cada reparación de campo de $64 se remonta a si el proveedor preestiró el panel hasta un alargamiento del 2% y verificó la fuerza de tracción residual antes de la aprobación de la muestra. Las cuatro intervenciones detalladas aquí (plantilla de tensado, pespunte de refuerzo de 80 mm, parches de refuerzo, deslizadores de película seca) no se pueden adaptar en el sitio.
En tu próxima llamada con el proveedor, pregunta por un número: la fuerza de tracción residual en la cinta de la cremallera después del montaje. El punto de referencia es ≤3 Newtons—si tu proveedor no puede proporcionar esa medición, tu presupuesto de reparación está pagando por su tolerancia de calidad faltante.
Preguntas frecuentes
¿Por qué la cremallera de mi tienda de glamping se atasca a medio camino incluso cuando no hay suciedad?
El atasco a mitad de camino es causado por la asimetría de tensión de la tela debido al corte fuera de la fibra, no por la suciedad. Este corte fuera de la fibra introduce un tirón lateral desigual que deforma la cinta y separa las bobinas. Pida a su fábrica que pretense los paneles con una fuerza residual ≤3 N.
¿Cuál es la cremallera más resistente para una tienda de glamping comercial?
Una bobina inversa #12 con un deslizador de cierre automático de aleación de zinc, clasificada para 180 N de tracción lateral y más de 20,000 ciclos, es la más resistente. Esta combinación extiende el tiempo medio entre fallos de 2 a más de 5 temporadas bajo uso intensivo de los huéspedes. Especifique estas especificaciones exactas en los pedidos de fábrica.
¿Con qué frecuencia debo lubricar las cremalleras de la tienda de glamping y qué producto debo usar?
Lubrique mensualmente con un lubricante de película seca a base de PTFE o spray de silicona pura; nunca use aceite o grasa. Los productos a base de aceite atraen partículas abrasivas y aceleran el desgaste de los resortes, mientras que las fórmulas de película seca reducen la fricción sin crear residuos pegajosos. Agregue la lubricación a su lista de verificación de mantenimiento preventivo mensual.
¿Se puede reemplazar el panel de cremallera de una tienda de glamping sin reconstruir toda la tienda?
Sí, si tu tienda tiene un panel de puerta desmontable, puedes cambiarlo en menos de una hora sin reconstruir la tienda. Usa un panel de repuesto OEM del mismo lote de tela para evitar. Mantén paneles de repuesto a mano para reparaciones rápidas en el lugar.
What’s the actual longevity difference between a YKK #10 coil and a generic #10 coil?
YKK #10 with a zinc-alloy slider lasts 2–3× longer than a generic #10 in high‑use tiendas de acampada, typically surviving 5+ seasons versus 2. The gap widens dramatically when fabric. Factor this lifespan gap into your total cost calculation before finalizing a supplier.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語