 跳到内容

Une checklist d'usine de tentes gonflables qui omet le processus de soudage est la raison pour laquelle une commande TPU $50K se transforme en entrepôt de stocks inutilisables. Un importateur a vu ses tentes overlanding réussir chaque contrôle visuel et quitter la ligne en paraissant identiques à l'échantillon approuvé — jusqu'à ce que les poutres gonflables se délaminent après 41 cycles de mise en pression. L'usine avait remplacé le soudage HF par un collage adhésif après l'approbation de l'échantillon.
Ce défaut n'aurait pas été détecté lors d'un contrôle visuel AQL 2.5 standard ni par un jeu de photos pré-expédition. Un véritable tube gonflable en TPU nécessite un soudage HF ou à air chaud au-dessus de 200 °C, avec des machines telles que Forsstrom ou Miller. Le collage adhésif — la solution de facilité bon marché — cède après moins de 50 cycles de mise en pression, et trop d'usines s'y remettent car les acheteurs ne demandent jamais à voir la ligne de soudage.
À des prix FOB classiques, le conteneur ne représente que la première couche d'exposition. Vous absorbez les frais de retour, les coûts d'élimination et la dégradation de votre marge avec un produit qui rend l'âme avant même d'atteindre une deuxième saison. Sept points de contrôle, de la traçabilité des lots de matière première à la maîtrise des réglages par les opérateurs, séparent une usine capable de prouver son procédé d'une autre qui ne vend que l'échantillon. Servez-vous-en, ou confiez le lancement de votre prochaine saison aux dés.
Préparation de l'inspection préalable : quelles questions poser avant votre visite
Un PDF de certificat prouve que le système existe.
La plupart des guides d'approvisionnement vous conseillent de demander le certificat ISO 9001:2015. C'est une exigence minimale, pas une diligence raisonnable. Le certificat atteste qu'un système de management de la qualité était conforme le jour de l'audit. Il ne dit rien des 364 autres jours. Ce dont vous avez besoin — avant de réserver un vol —, c'est de la traçabilité qui sous-tend ce certificat.
Vérification d'une usine de tentes certifiée ISO 9001 : ce qu'il faut demander
-
-
- Déclaration de périmètre : Le périmètre du certificat doit nommer explicitement la “ conception et fabrication de tentes gonflables ”. S'il mentionne “ négoce ” ou “ vente de produits de plein air ”, vous auditez un intermédiaire, pas une usine.
- Rapports d'audit de surveillance : La norme ISO 9001:2015 exige un audit de surveillance tous les 12 mois entre les cycles de recertification. Demandez les deux derniers. Une non-conformité majeure non clôturée signifie que vos futurs incidents qualité sont déjà en file d'attente.
- Preuves de clôture des NCR : Demandez comment l'usine a clos les non-conformités de son dernier audit. Vous souhaitez des preuves écrites, une modification du processus et une date de nouveau audit. Le silence ou la diversion est un refus.
-
Vérifiez le numéro de certificat dans la base de données publique de l'organisme certificateur. La diligence raisonnable préalable à l'audit dans cette catégorie révèle régulièrement des certificats expirés ou délivrés à une entité juridique différente. Le numéro, le nom juridique et l'adresse de l'usine doivent correspondre à l'entité de votre contrat. C'est le contrôle de conformité le plus économique de整个 processus de sourcing.
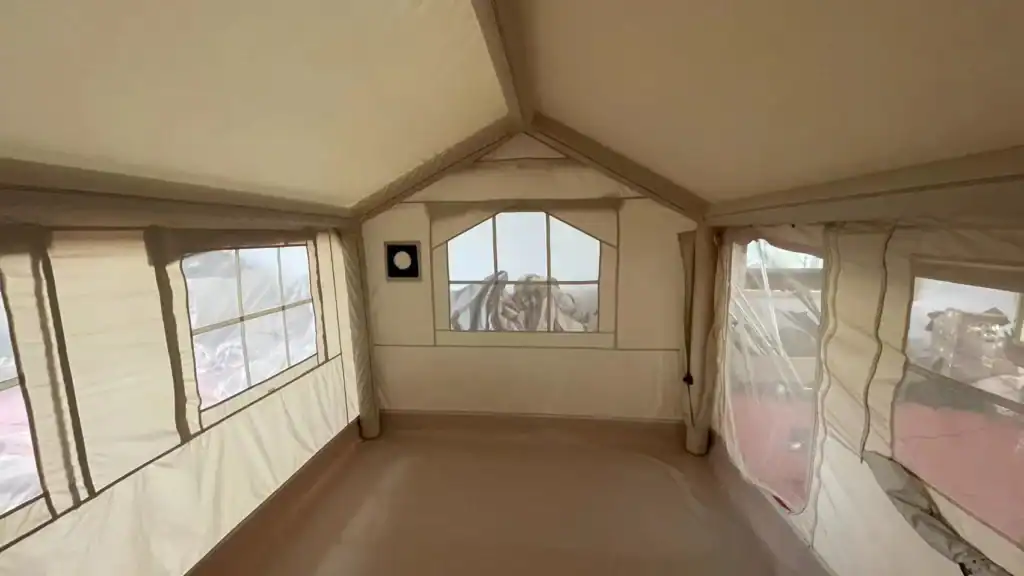
Certifications des filatures de tissu : OEKO-TEX, REACH, et TPU vs PVC
Le certificat ISO de l'usine ne dit rien sur la chimie du tissu. Les matériaux à poutres gonflables TPU et PVC sont soumis à des exigences de sécurité chimique distinctes. Le QMS de l'usine ne vous dira pas si le lot de résine contient des phtalates restreints. Vous avez besoin des certifications de la filature, avec traçabilité par lot, et non d'un simple PDF numérisé.
-
- OEKO-TEX Standard 100 : Valable 12 mois. Confirmez que la classe produit couvre le tissu extérieur — Classe IV. Un statut expiré ou “ renouvellement en cours ” signifie que la filature n'a pas été réauditée cette année.
- Conformité REACH : REACH est un règlement, pas un certificat. Demandez le rapport de test SVHC de la filature et, pour les matériaux PVC, des tests de phtalates conformément aux restrictions de l'Annexe XVII de REACH. L'absence de rapport spécifique par lot est une saisie douanière qui n'attend que d'arriver.
- Traçabilité par lot : Demandez la chaîne de documents depuis le lot de résine jusqu'au rouleau de tissu enduit, puis à la tente finie. La défense en responsabilité produit aux États-Unis dépend de cette chaîne. Une usine qui ne peut pas tracer le lot ne peut pas vous défendre en justice.
Sur la question TPU vs PVC, les documents de conformité doivent correspondre au prestige. Le TPU affiche une prime de coût de 30–50 $ par unité par rapport à l'Oxford enduit de PVC et constitue le choix le plus solide pour la vente au détail aux États-Unis — il évite la plupart des restrictions sur les phtalates et supporte mieux la flexibilité par temps froid. Si une usine cite un prix TPU mais ne peut pas produire de certifications de filature spécifiques TPU, c'est votre premier signal d'alarme de la journée.
Les usines partenaires de Kelyland maintiennent l'ISO 9001:2015 avec une documentation QC complète disponible avant expédition. Les gammes principales de tentes gonflables sont produites dans des installations à Ningbo et Shaoxing qui détiennent également les certifications CE et BSCI. Ainsi, le certificat et la traçabilité de l'audit font déjà inclus dans le dossier de livraison d'usine. C'est le niveau minimal. En deçà, changez de fournisseur.
Visite sur site : 7 points de contrôle critiques
Une usine qui valide ces sept points de contrôle a mérité votre commande.
Le sol de l'atelier vous en dira plus en une heure qu'une présentation commerciale en un mois. Ces points de contrôle couvrent l'intégralité du flux de production, depuis les rouleaux de tissu brut jusqu'à la tente finie que le client gonfle sur son camp. Suivez-les dans l'ordre.
1. Postes de soudage des Air-Beams : régularité du thermo-scellement
Les Air-Beams en TPU doivent être assemblés par soudage RF ou à air chaud à une température supérieure à 200 °C, avec des marques de machines reconnues telles que Forsstrom ou Miller. Si vous voyez des travailleurs utiliser de la colle pour solidariser les poutres, la visite doit s'arrêter là. Les poutres collées se délaminent au bout de 50 cycles de gonflage, soit environ deux mois d'excursions de week-end.
Passez vos doigts le long d'une couture finie. Elle doit être lisse, sans rebords relevés ni bulles. Une ligne de soudure ondulée indique une température irrégulière et un opérateur pressé.
2. Entrepôt de matières premières : traçabilité des lots et conditions de stockage
Demandez au responsable d'entrepôt de vous présenter l'étiquette de lot du tissu TPU utilisé dans la production en cours et d'en tracer l'historique, du lot de résine à la tente finie. Aucune traçabilité écrite : repartez. Une réclamation en garantie sans traçabilité des lots est un dossier perdu d'avance.
Vérifiez le stockage : les rouleaux de TPU doivent être surélevés, à l'abri de la lumière directe du soleil et de la chaleur, avec un registre des températures. Un tissu stocké dans un entrepôt chaud et humide se dégrade avant même d'arriver sur la table de découpe.
3. Ligne d'assemblage : test des soupapes de gonflage
Les tentes multi-chambres nécessitent des valves qui isolent chaque chambre afin qu'une seule perforation ne laisse pas tomber toute la structure. Observez comment les opérateurs testent chaque chambre sur la ligne. Exigez ensuite un journal écrit des cycles de gonflage/dégonflage par variante de taille. Pour les tentes overlanding, l'objectif est inférieur à 3 minutes. L'absence de journal signifie l'absence de maîtrise du processus et aucune preuve que le temps de montage correspond à vos affirmations commerciales.
4. Étanchéité des coutures : tests d'adhésion des bandes de soudage PU
Une cote de résistance hydrostatique supérieure à 5000 mm ne vaut rien si la bande de couture se décolle sous la pluie. La référence est la norme ASTM D751, avec une résistance au pelage d'au moins 2,5 N/mm. La plupart des usines non qualifiées testent le tissu mais jamais les coutures, alors que ce sont justement là que débutent les fuites sur le terrain.
Demandez à les voir.
Signaux d'alerte qui font avorter une affaire
Une usine qui esquive ces trois questions cache ses écritures en perte jusqu'après votre bon de commande.
Le premier drapeau rouge apparaît avant la fin de la visite. Vous demandez quel moulin fournit le film TPU pour les air beams, et le responsable commercial trouve soudain le plafond fascinant. Ensuite, il dit ‘ s’approvisionner auprès de plusieurs partenaires ’ mais ne peut en nommer aucun. Cette réponse met fin à l’audit pour moi.
La traçabilité commence au lot de résine. Une usine qui ne peut pas nommer son moulin de film TPU, son fournisseur de ruban de soudure ou sa fonderie de soupapes ne peut pas retracer une défaillance jusqu’à sa cause racine lorsqu’un conteneur de tentes revient avec des fuites. La traçabilité par lot, de la résine à la tente finie, est obligatoire pour la protection de la responsabilité, surtout lorsque la conformité ASTM F2374 fait partie du contrat de vente au détail aux États-Unis.
-
- Ce qu’il faut exiger : Une liste écrite des sous-traitants indiquant le moulin de film TPU, la marque de fil, le fabricant de fermetures Éclair et la fonderie de soupapes. Une usine sérieuse tient ce document à jour car son propre contrôle qualité en dépend.
- Rejeter le lot si : L'usine prétend que la liste est ‘ confidentielle ’ ou ‘ pas encore prête ’. Vous ne demandez pas de prix. Vous demandez quels fournisseurs ont produit les matériaux qui porteront votre marque sur un produit soumis à des épreuves climatiques sévères aux États-Unis.
Équipement de test non calibré ou dossiers manquants
Rendez-vous dans le laboratoire interne et inspectez d'abord le testeur de résistance hydrostatique. Porte-t-il un autocollant de calibration datant de moins de 12 mois ? Existe-t-il un registre indiquant quand le testeur d'adhérence des rubans de soudure a été vérifié pour la dernière fois ? Si l'équipement semble voué à un musée, chaque fiche technique qu'ils vous présenteront est une fiction.
Le test incontournable est la résistance au délaminage selon la norme ASTM D751 pour l'adhérence des rubans de soudure. Les recommandations du secteur fixent le seuil de réussite à 2,5 N/mm ou plus. De nombreuses usines non contrôlées sautent purement et simplement ce test et ne vérifient que le tissu de base, ce qui explique pourquoi les fuites en conditions réelles n'apparaissent que quelques mois plus tard. Demandez à voir les rapports de test bruts, et non un récapitulatif. Si les dossiers ne comportent pas la date, l'opérateur, l'identifiant de la machine et l'identifiant de l'échantillon, c'est que le test n'a tout simplement pas été effectué.
Promesses excessives sur les personnalisations sans calendrier de prototypage
Chaque fabricant de tentes gonflables dit oui aux couleurs personnalisées et à l'impression de logo. Le « oui » dangereux intervient lorsque vous demandez une nouvelle disposition des canaux à air ou une position différente pour la valve. Ces modifications impactent les angles de soudure, la répartition de la pression et la séquence de gonflage. Une usine qui cite un délai de 30 jours sans proposer d'étape intermédiaire de prototypage vous expose à un risque d'échec en production.
Un fournisseur expérimenté propose un processus de travail structuré : gel du design, maquette 3D, soudure du prototype, test de maintien en pression, puis échantillon de pré-production. L'usine doit présenter ces étapes de sa propre initiative. Si elle vous promet monts et merveilles en un seul e-mail mais ne peut pas vous montrer sur son site une marque de machine à souder telle que Forsstrom ou Miller, partez. Les tubes gonflables en TPU authentiques nécessitent une soudure par RF ou à l'air chaud dépassant 200 °C, et non un collage adhésif qui se décolle au bout d'environ 50 cycles de gonflage.
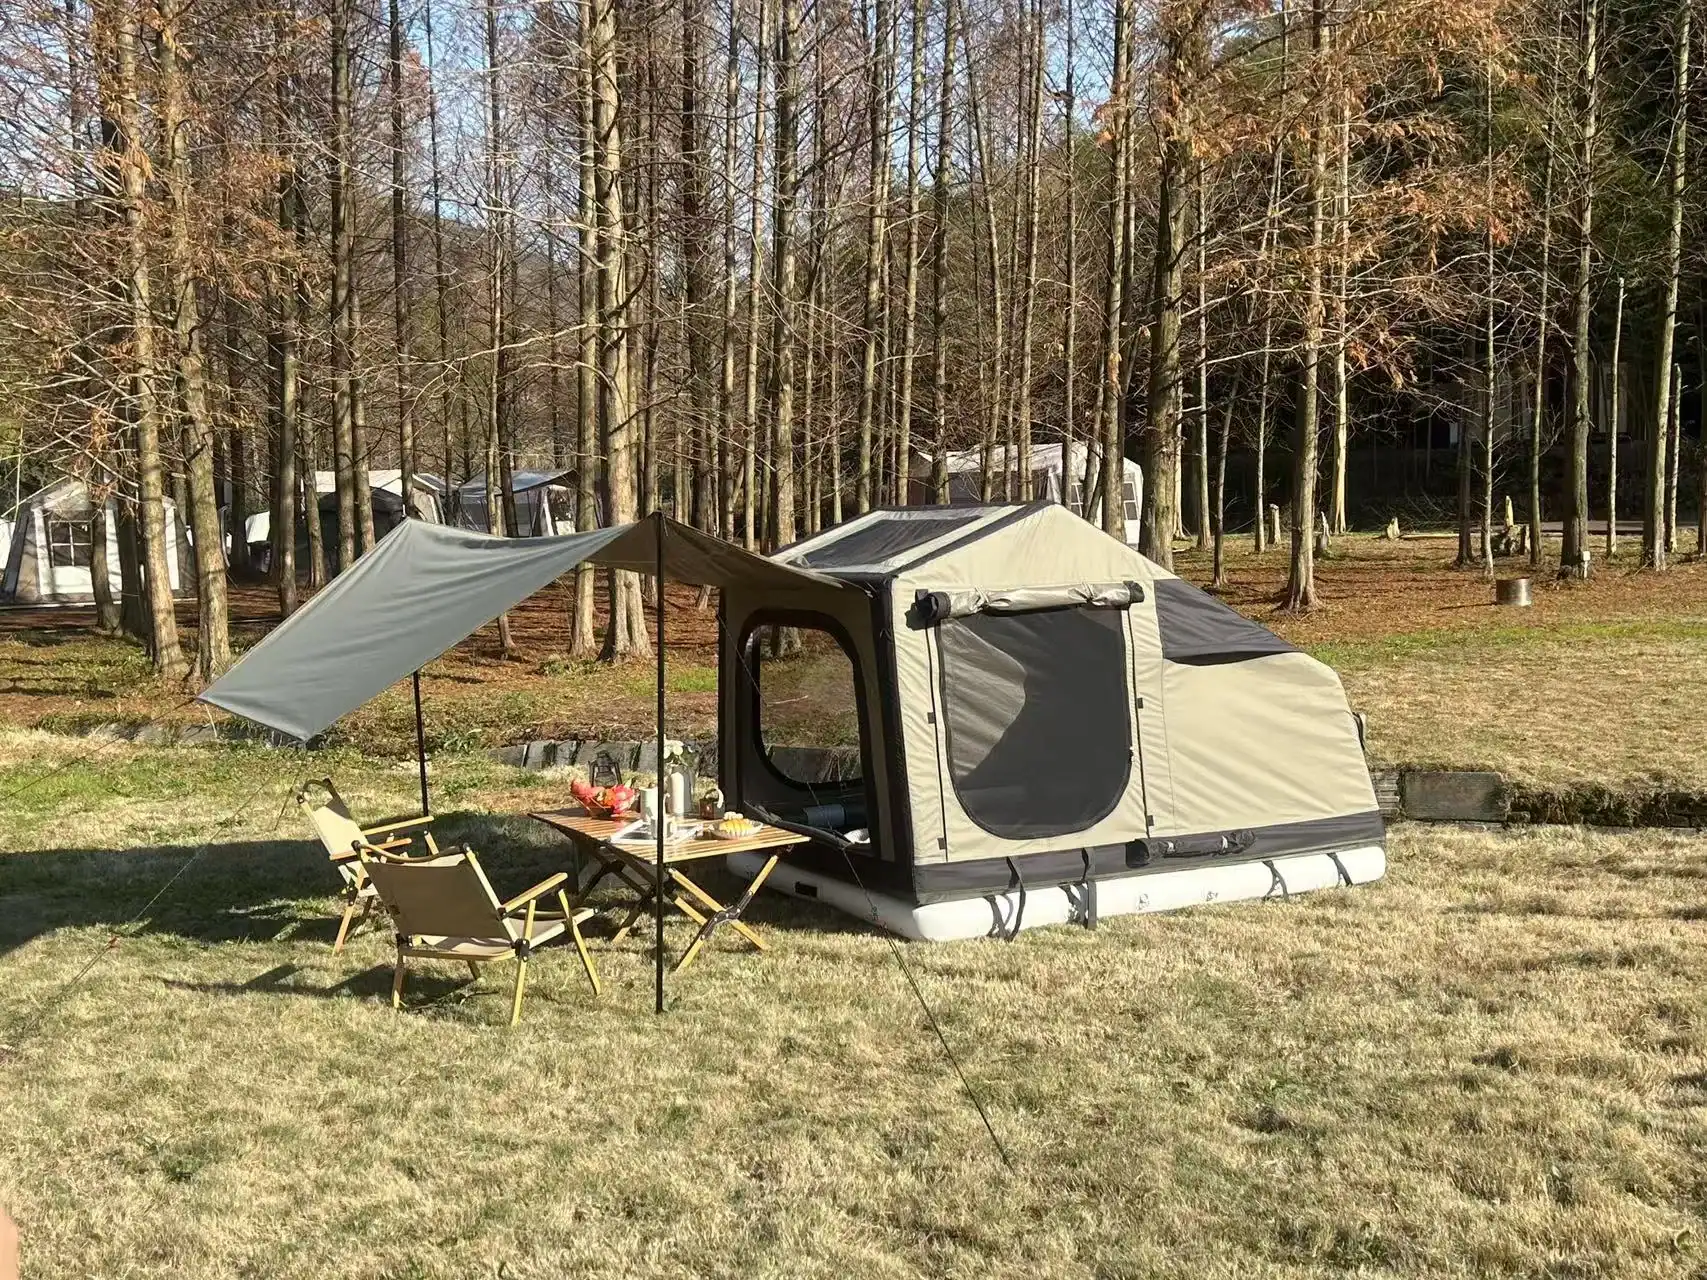
Vers les usines certifiées ISO de Kelyland : ce que notre réseau vous apporte
Un certificat ISO ne garantit pas l'étanchéité des coutures.
Une pile de certificats vous indique qu'une usine a réussi un audit à une date donnée. Cela ne vous renseigne pas sur la traçabilité réelle des lots — de la granulade de résine à la tente finie — ni sur le fait que chaque tube gonflable subit un test de maintien en pression de 24 à 48 heures avant l'emballage. C'est cette distinction qui détermine si votre premier conteneur arrive en bon état sur les rayons ou fait l'objet d'une réclamation garantie.
Kelyland Outdoors collabore avec 17 usines stratégiques de base et plus de 200 partenaires de fabrication stables, dont la plupart sont certifiés ISO 9001:2015. Ce réseau produit 1 million d'unités par an. Le partenaire spécialisé dans les tentes de camping et les至res, basé à Ningbo (Zhejiang), affiche une capacité de production annuelle de 800 000 unités, avec des certifications CE, BSCI et ISO 9001 sur l'ensemble de ses lignes.
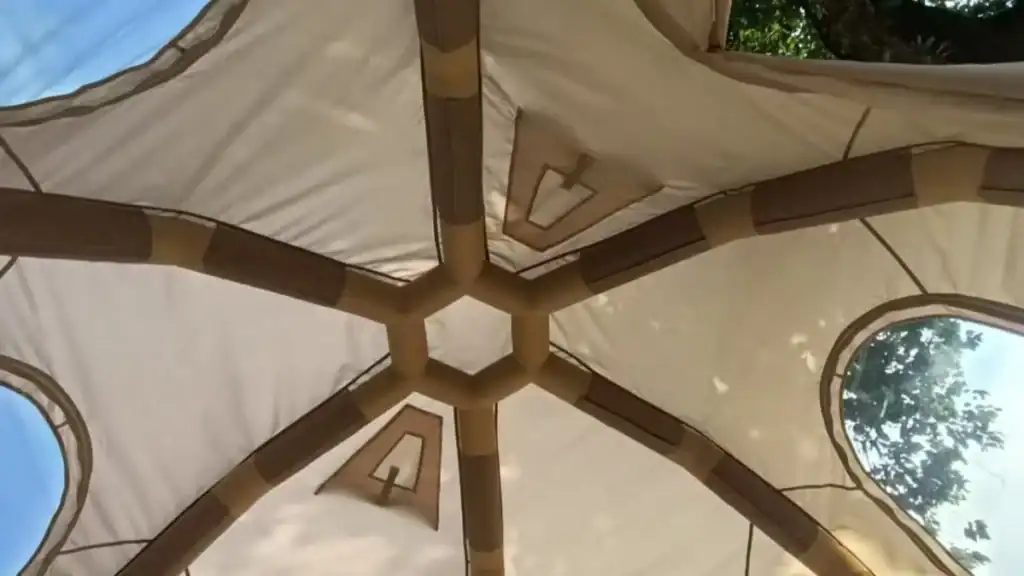
Ce qu'une usine partenaire crédible doit vous montrer
N'importe quelle usine peut produire un pré-échantillon irréprochable. La vraie question est de savoir comment les mêmes spécifications se comportent en série. Le réseau de partenaires de Kelyland offre une réponse avec desMOQà partir de 50 à 100 pièces pour certains articles, un délai de production standard de 30 à 45 jours et des rapports d'inspection à chaque étape, disponibles sur demande.
-
- Contrôles de production : Les postes de soudage doivent utiliser des équipements à rayons RF ou à air chaud dépassant 200°C. Une usine qui recourt au collage adhésif pour les poutres gonflables en TPU vous expose à un délaminage après environ 50 cycles de gonflage.
- Traçabilité des matériaux : Demandez les certifications des filatures de tissu et les fiches de lot. Le tissu TPU des modèles haut de gamme doit avoir une épaisseur de 0,7 mm à 1,0 mm, et une résistance de 5000 mm+ hauteur de chute hydrostatique ne signifie quelque chose que si l'adhésion du ruban de couture résiste aux tests de pelage ASTM D751 à plus de 2,5 N/mm.
- Discipline des tests : Chaque tente gonflable finie doit subir un test d'inflation 100% avec une tenue sous pression de 24 à 48 heures. Une perte d'air supérieure à 3% indique une vanne ou une couture défectueuse, et non un problème lié à l'expédition.
Comment Kelyland élimine l'incertitude
L'équipe Kelyland gère un processus en 10 étapes, allant de la collecte de la demande et de la conception à l'approvisionnement en matériaux, le contrôle qualité, la conception de l'emballage et l'inspection avant expédition. Pour les acheteurs réguliers, les conditions de paiement restent négociables. Pour les nouvelles commandes supérieures à 1 000 USD, la politique prévoit un acompte de 30 % et un solde de 70 % avant expédition.
C'est cette rigueur opérationnelle qui explique pourquoi des distributeurs mondiaux comme Ace Hardware et Lucid mènent des programmes sur plusieurs années avec Kelyland. Les relations avec les usines sont déjà vérifiées, la documentation est archivée, et la personne en charge de votre bon de commande a un accès direct à l'atelier. Votre rôle est de vérifier le fournisseur ; le leur est de s'assurer que l'usine ne vous réserve aucune surprise.
Conclusion
Les sept points de contrôle ci-dessus séparent les usines qui conçoivent des tentes gonflables pour des conditions réelles des chaînes d'assemblage qui produisent des retours en attente. Un modèle La soudure RF de machine, des bobines de TPU traçables par lot, et un registre complet de tenue sous pression de 24 à 48 heures vous en disent plus long que n'importe quel certificat affiché au mur. Les coutures adhésives se délaminent après environ 50 cycles de gonflage — utilisez la liste de contrôle avant de valider une ligne de bon de commande.
-
- Le soudage RF ou à l'air chaud à plus de 200°C est obligatoire ; le collage adhésif se délamine après environ 50 cycles de gonflage.
- L'adhérence du ruban de couture ASTM D751 doit dépasser 2,5 N/mm pour qu'une résistance hydrostatique de 5000 mm ait une réelle signification.
- Exigez un registre écrit des temps de gonflage et de dégonflage — les tentes overland doivent être montées en moins de 3 minutes.
- Une retention de pression de 24 à 48 heures avec une perte d'air inférieure à 3% détermine le seuil de conformité pour les valves et les coutures.
Gardez cette liste sur votre bureau pour votre prochain appel fournisseur : demandez la marque de la machine de soudage, les noms des sous-traitants et le rapport de test ASTM D751, puis vérifiez vous-même le registre de gonflage. Parcourez la page produit de Kelyland Outdoors pour voir comment un réseau d'usines certifié ISO 9001:2015 documente ces vérifications. Notez 2,5 N/mm de résistance au pelage et un objectif de gonflage de 3 minutes avant de composer — une usine qui hésite sur l'un ou l'autre chiffre n'est pas prête pour votre commande.
Questions fréquemment posées
Quelle est la différence entre le soudage par ondes radio et le soudage à l'air chaud pour les tubulaires en TPU ?
Le soudage par ondes radio (RF) fusionne le matériau TPU sous radiofréquence pour créer des coutures étanches, tandis que le soudage à l’air chaud utilise de l’air chaud et une pression pour faire fondre le ruban ou le matériau. Pour les poutres gonflables en TPU, le soudage RF est la méthode de prédilection. Confirmez le type de soudage et inspectez les échantillons de coutures avant la production en série.
Comment vérifier la résistance hydrostatique du tissu d'une tente gonflable avant de commander ?
Demandez à l'usine le rapport d'essai conforme à la norme ISO 811, puis vérifiez la valeur lors de l'inspection. Si le testeur interne affiche le niveau, contrôlez les registres d'étalonnage et effectuez un essai hydrostatique sur échantillon. Exigez les preuves des essais et les registres d'étalonnage avant d'approuver le tissu.
Quelles certifications une usine de tentes doit-elle obtenir pour exporter vers les États-Unis ?
Les tentes ne font pas l'objet d'une certification américaine obligatoire unique, mais la plupart des importateurs exigent une norme ISO 9001 et des tissus ignifuges certifiés CPAI-84. Demandez également une conformité Prop 65 pour les revêtements ainsi qu'une certification UL/ETL s'il y a des composants électriques. Obtenez les documents de certification par écrit avant de passer la commande.
Quel est un temps réaliste de gonflage et dégonflage pour une tente inspectée en usine ?
Pour une tente gonflable familiale standard, le temps de gonflage est de 3 à 5 minutes avec une pompe électrique, et le dégonflage de 2 à 4 minutes avec les soupapes grandement ouvertes. Les modèles gonflés manuellement ou destinés au glamping prendront plus de temps ; renseignez-vous. Confirmez les durées exactes sur le SKU que vous comptez importer.
Pourquoi dois-je demander les noms des sous-traitants lors d’une audit d’usine ?
Les noms des sous-traitants révèlent si l'usine maîtrise véritablement le revêtement TPU, le film de soudure, les soupapes et la teinture du tissu, plutôt que de se fournir auprès de sources inconnues. Si une usine refuse de divulguer ses sous-traitants, considérez-le comme un signal d'alerte. Ajoutez la divulgation des sous-traitants à votre check-list d'audit d'usine.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語