 콘텐츠로 건너뛰기

폴딩 왜건 카톤 최적화는 샘플 승인 프로세스를 거치면 대부분 무너지곤 합니다. 몇 주 뒤에 창고 관리자가 전생산 샘플보다 몇 센티미터 더 키 큰 카톤을 측정할 때 비로소 발견됩니다. $50K 발주 건에서 그 추가 높이는 치수 중량을 바꿔, 선적 전 계산해 둔 FOB 단가에 silently 마진을 갉아먹습니다.
근본 원인은 지루해서 발견되지 않습니다. 샘플 카톤은 손으로 잘라 맞춘 EPE 폼으로 꼼꼼히 포장됩니다. 대량 생산 라인은 당일 선상에 있는 폼 시트와 박스 블랭크 아무거나 씁니다. 카톤 사양이 품질 허용오차에 명시되지 않으면, inspectors는 3cm 높이 증가를 지적하지 않죠. 그래서 그대로 출고됩니다.
카톤 사이즈 최적화를 접이식 왜건 사후 처리가 아닌 엔지니어링 사양의 일부로 다뤄야 합니다. 정확한 포장 레이아웃을 정의합니다: 프레임이 어떻게 중첩되는지, 휠이 어디에 위치하는지, 파브릭 바디가 휠 주위로 어떻게 접히는지 등을 명확히 합니다. 이후 대량 생산 승인 전에 팩토리에 재설계된 카톤의 ISTA 1A 낙하시험 결과를 요청합니다. 카톤 높이를 5cm 줄이면 40HQ 컨테이너당 8~12% 더 많은 유닛을 적재할 수 있지만, 이는 박트가 운송 중 crush되지 않고 제품을 보호해야만 가능합니다.

폴딩 왜건 카톤에서 운임 달러가 낭비되는 지점
카톤 높이 5cm 감소는 40HQ 컨테이너당 8~12%개 유닛을 추가로 적재할 수 있습니다.
대부분 접이식 왜건 카톤이 내부 제품보다 더 큽니다. 프레임은 접히고, 파브릭 바디는 평평하게 접히며, 휠은 빠지지만, 카톤 크기는 종종 왜건을 단단한 블록처럼 치수 설계합니다. 그 공기(공간)는 운임으로 두 번 청구됩니다: 치수 중량으로 한 번, 컨테이너 슬롯 낭비로 한 번.
과도하게 큰 박스와 내부 공극 충진재
낭비는 박스 안에서 시작됩니다. 많은 공급업체가 폴딩 왜건을 모든 면에 두꺼운 EPE 폼 패드를 깔고, 프레임 주변에 골판지 랩 한 겹을 추가로 감싸 포장합니다. 어느 정도 보호는 필요합니다. 200L 이상의 볼륨과 강철 프레임을 가진 헤비듀티 왜건은 운송 중 움직일 수 있지만, 취약점은 평평한 패널이 아니라 모서리, 휠 액슬, 파우더 코팅 프레임 표면입니다.
-
-
- 프레임 방향 설정: 폴딩 X-프레임 왜건은 힌지 지점을 따라 가장 깁니다. 프레임을 회전시켜 긴 축이 카톤 바닥면 대각선으로 배치되면, 제품에는 손대지 않고도 가장 긴 치수를 몇 센티미터 줄일 수 있습니다.
- EPE 폼 배치: 전체 면적 EPE 라이너는 여섯 면 모두에 두께를 더합니다. 다이컷 코너 크래들과 에지 스트립으로 전환하면 프레임과 바퀴를 분리하면서 폼 부피의 대부분을 줄일 수 있습니다.
-
Kelyland의 폴딩 와건 라인인 저장성 진화에서는 ISO ISO 9001 인증 파트너 공장 연산 100만 대 생산 라인과 협력합니다. 와건은 600D-900D 이중층 옥스포드 원단, 분체 도장된 탄소 강철 또는 알루미늄 프레임, PP 또는 MDF 바닥판을 사용합니다. 이러한 소재가 상자 포장의 핵심 역할입니다: 분체 도장면에 스크래치를 방지하고 바퀴가 바닥판을 뚫고 나가지 않도록 합니다. 정답은 더 큰 상자가 아니라, 부품이 접힌 프레임 공간 안에 맞도록 설계된 배치입니다.
단가를 높이는 표준 상자 형식
기본 상자 형식은 접이식 왜건 일반적인 슬롯형 상자(RSC)로, 윗面和 아랫면 플랩이 중앙에서 만나 측면을 덮는 구조입니다. 겉 플랩이 양쪽 끝 높이를 더하는데, 높은 와건 상자의 경우 이 플랩 적층이 불필요한 공간을 만듭니다. 분리형 뚜껑이 있는 하프 슬롯형 상자와 인터록 패널을 가진 다이컷 상자는 동일한 압축 강도를 유지하면서 플랩 적층 높이를 제거합니다.
판지 등급은 두 번째 숨겨진 비용 요소입니다. 많은 공장이 안전장치로 모든 여섯 패널에 5겹 B플루트 판지를 기본으로 사용합니다. 수직 패널은 적재 하중을 지탱하고, 윗면과 아랫면 패널은 주로 내관통성이 필요합니다. 두께 최적화된 상자는 하중을 받지 않는 면에는 더 얇은 판지를 사용하고, 적재 강화를 위해 코너 패드를 추가할 수 있는데, 이는 종종 균일한 3겹 업그레이드보다 더 효과적입니다.
-
- 샘플 승인: 공장에게 제안된 상자 안에 생산 대표 와건을 포장해 보고, 외부 치수를 직접 측정하도록 요청하세요. 설계도와 실제 상자 사이에 어떤 틈이 있더라도 단위당 운송 손실이 됩니다.
- 검증: 새로운 판지 등급 승인을 받기 전에 ISTA 1A 낙하 테스트를 요청하세요. 첫 코너 충격에 실패하는 가벼운 상자는 아무것도 절약하지 못합니다.
운송 비용 계산은 컨테이너 적하 전 상자 관리에 대한 주의를 보상합니다. 상자 높이 5cm 감소는 40HQ 적하량에 8–12% 더 많은 단위를 추가할 수 있으며, 이 개선은 와건 자체의 품질 허용 범위를 완화하지 않고도 단위 경제성에 직접적으로 기여합니다.
OEM 발주를 위한 카톤 재엔지니어링 단계
제품 변경 전, 높이 5cm 절감으로 40HQ 컨테이너당 8–12% 더 많은 단위를 추가할 수 있습니다.
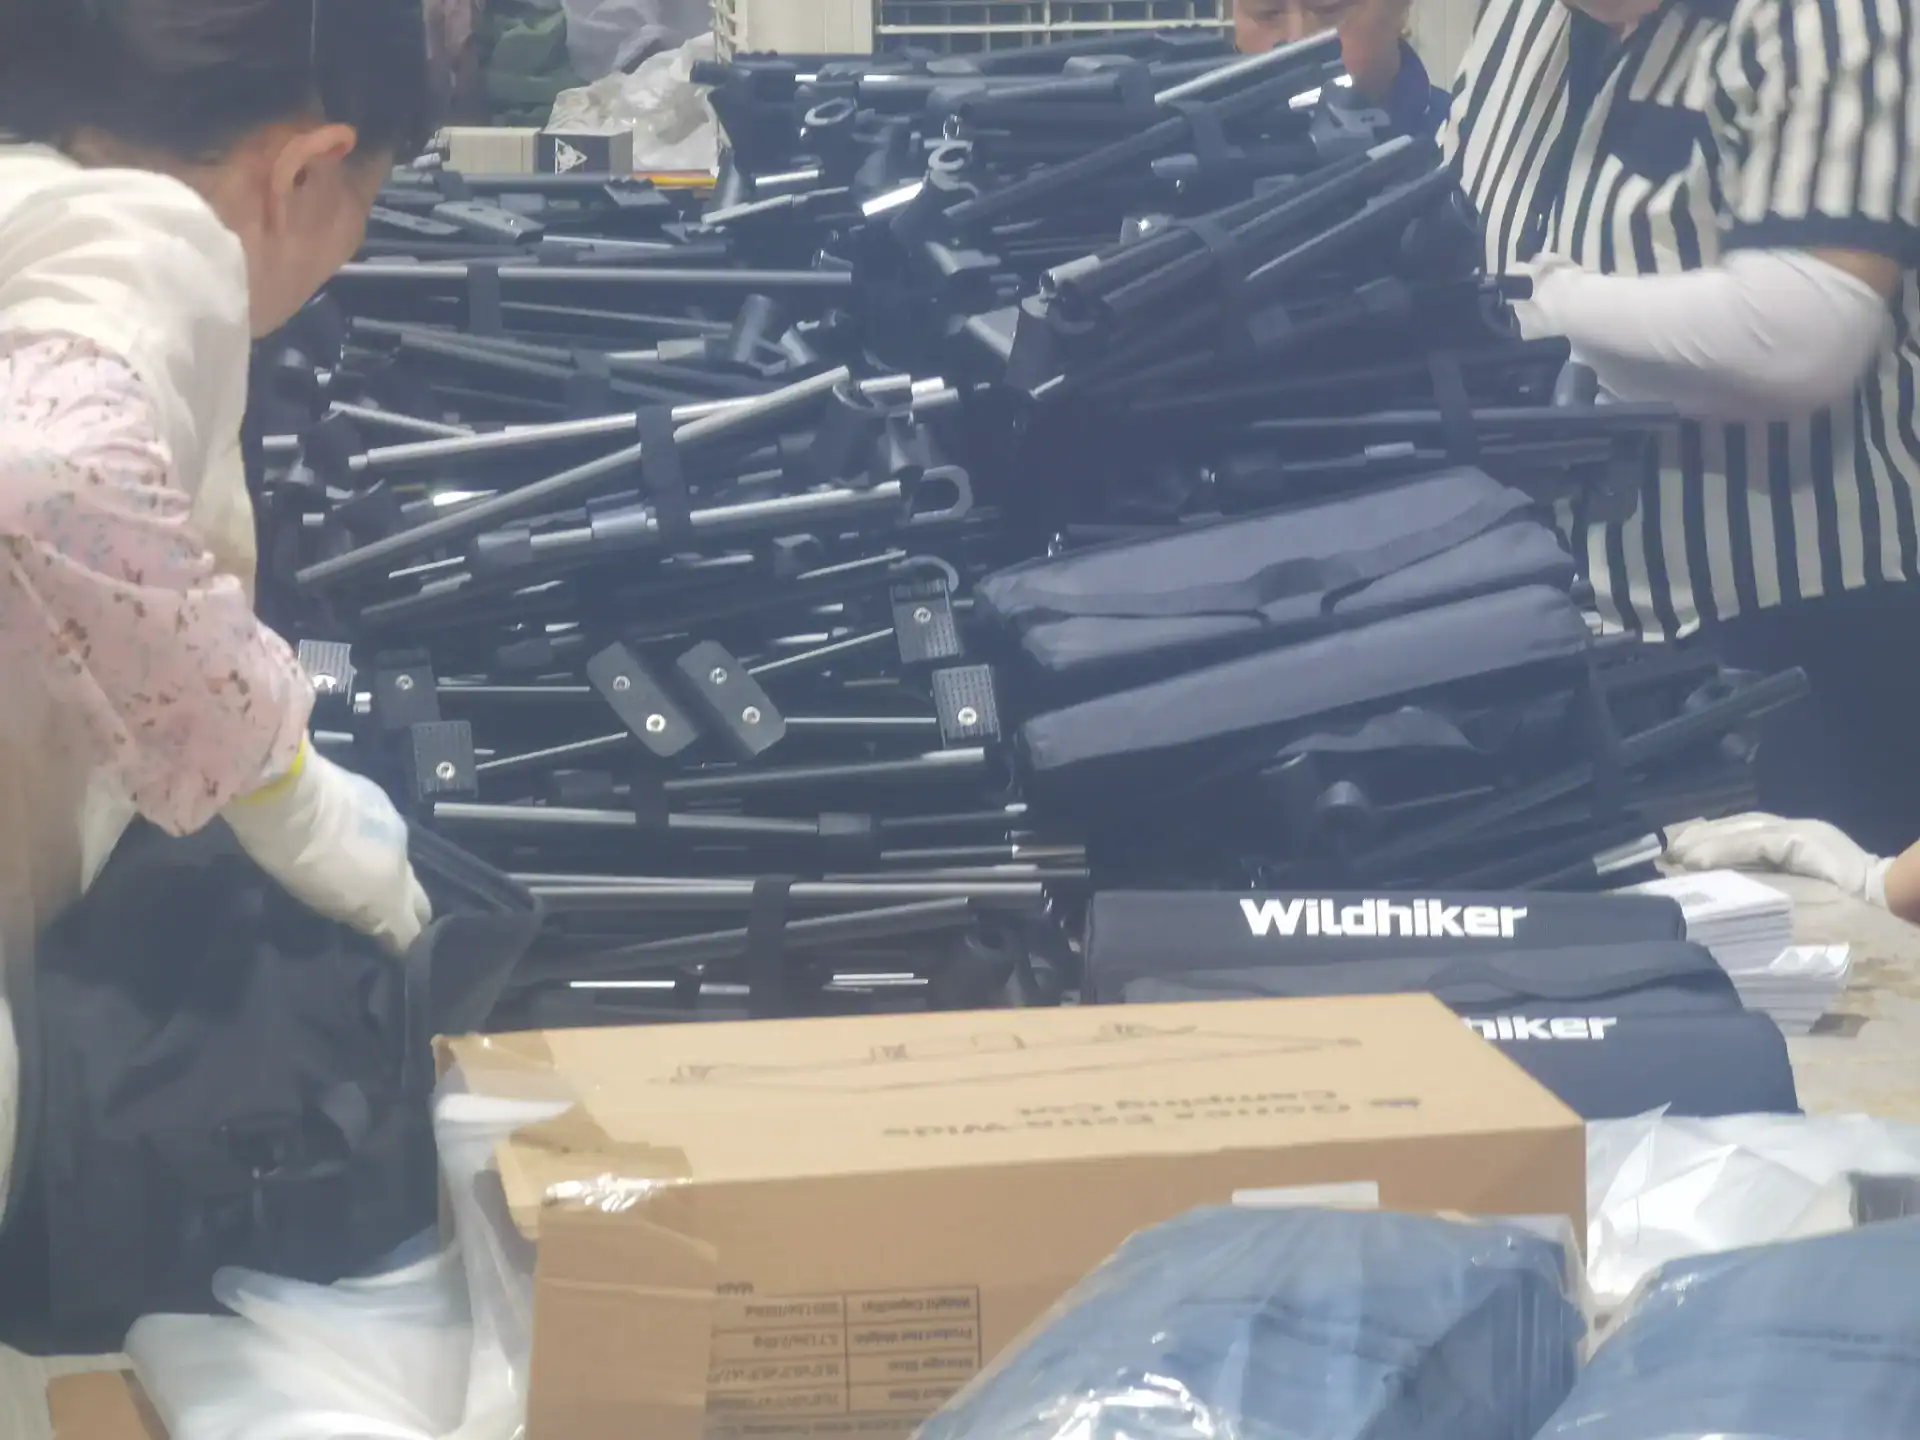
대부분 접이식 왜건 포장은 가장 손쉬운 조립 레이아웃을 기준으로 구성되며, 가장 빽빽한 방식이 아닙니다. 공장에서는 폴딩 와건을 접은 상태로 일반 슬롯지 상자(RSC)에 넣고, 남은 틈을 폼으로 채웁니다. 이 방식은 핸들 위와 휠 주변에 공간 낭비를 유발해 박스를 더 높은 치수 중량 등급으로 밀어 올립니다. 재설계는 먼저 와건을 세 가지 모듈(프레임, 휠, 패브릭 바디)로 분할하는 것부터 시작됩니다.
프레임, 휠, 패브릭 바디를 겹쳐 넣기
프레임은 상자의 최소 길이와 높이를 결정하는 강성 부분입니다. 접힌 X-frame을 바닥에 평평하게 놓고 핸들이 상자의 길이 방향을 따라 가도록 합니다. 이 유일한 방향 전환이 폴딩 와건의 치수 중량, 을 줄이는 가장 빠른 방법인데, 이는 이전 아치형 핸들이 놓이던 수직 공기 공간을 제거하기 때문입니다.
-
- 프레임 방향 설정: 접은 프레임이 평평하게 놓이고 핸들이 상자 길이와 일치합니다. 핸들의 굴곡이 최저점이 되며, 높이 5cm가 추가되는 결과가 아닙니다.
- 휠 배치: 모든 휠 4개를 탈거하고 EPE 정밀 절단 트레이에 담아 프레임 옆에 배치합니다. 휠을 장착한 채로두면 하중에 집중되는 지점이 생겨 상자를 puncture할 위험이 있고 너비도 증가합니다.
- 패브릭 바디: 600D–900D 이중층 옥스포드 재질의 바디를 바닥판 크기로 접어 프레임 아래로 끼워 넣습니다. 이렇게 하면 압력이 고르게 분산되고 접힘선이 보호됩니다.
바닥판(PP 또는 MDF)은 프레임에 평평하게 붙어 있습니다. 일반적인 스틸 프레임 와건의 경우, 이런 적층형 freight 설계는 상자 높이를 동일하게 5cm 줄여 40HQ 컨테이너당 8–12%개의 추가 단위를 만들 수 있습니다. 이것이 폴딩 와건 컨테이너 적재 효율성의 핵심 원리입니다.
저 Height 다이캐트 박스로 전환
표준 RSC는 여섯 개의 패널로 구성되어 구석에 공간만 낭비합니다. 다이캐트 박스는 폴딩 와겐 프레임의 실제 접힌 형태에 맞춰 제작되며, 한쪽 끝에는 휠 트레이를 위한 홈이 있고 핸들 위쪽은 낮은 프로필을 갖춥니다. 이는 보호 영역을 줄이지 않으면서 박스 치수를 변경합니다. 박스가 낮아져도 판지가 하중이 실제로 가해지는 위치에 배치되기 때문에 압축 강도는 유지됩니다.
기하학적 변경 이후에는 판지 등급도 중요합니다. 와겐이 가벼울 때는 3종 판자로 기본 시험은 통과할 수 있지만, 더 높은 박스에 들어가는 강철 프레임 와겐은 더 많은 코너 지지대가 필요합니다. 5종 B 플루트 코너 패드는 압축 테스트에서 3종보다 종종 우수한 성능을 보이며, 판지 두께는 짐작이 아닌 실제 운송 중량에 맞춰 조정할 수 있습니다. 낙하 테스트 결과 신규 사양 승인 전 ISTA 1A에 따른 검사 필요.
생산 측면은 명확합니다. Kelyland 아웃도어 폴딩 워크건 공장 저장성 진화시에 위치한 이 공장은 2017년부터 운영되며 연간 1,000,000대의 생산 능력을 보유하고 있습니다. OEM 주문과 함께 맞춤형 디컷 박스 생산도 가능합니다. 박스 디자인은 샘플 승인 과정과 동일한 공정으로 검증되므로 품질 관리 는 바느질, 프레임 잠금 장치 및 포장 치수를 단일 사양서와 대조하여 확인합니다. 이는 폴딩 워크건 카톤 최적화가 컨테이너 적선 이후가 아닌 샘플 단계에서 확정됨을 의미합니다.

제품 손상 없이 신규 카톤 검증하기
유통 중 파손되는 카톤 변경은 절감한 운임보다 더 큰 비용을 초래합니다.
공장에서 카톤 높이 5cm 감소를 권장할 때, 운송 비용 계산은 당장 명백해 보입니다 — 40HQ 컨테이너당 더 많은 단위를 채울 수 있고 단일 단가 dimensional weight. 가 낮아지기 때문입니다. 하지만 대량 생산 이후에 검증이 이루어지면 그 절감효과는 파손 보상 청구로 인해 사라집니다. 폴딩 워크건 고유의고장 모드입니다: 분체 도포된 탄소강 프레임이 내부 벽면과 마찰되고, 600D-900D 옥스포드 원단이 손상됩니다.
승인 전 드롭 테스트 및 진동 테스트
국제안전운송협회(ISTA)의 1A 절차는 폴딩 워크건 카톤의 벤치마크입니다. 이 절차는 패키지 중량에 따라 낙하 높이를 결정하고, edge, corner, flat-face 충격 테스트를 반복 실행합니다. 올바르게 중첩된 워크건은 프레임에 구조적 결함 없이 통과해야 합니다 직물이나 바퀴 표면에 눈에 띄는 손상이 없는 경우.
-
-
- 낙하 데이터: 각 면의 높이, 충격 순서, 각 낙하 후 박스 모서리의 상태.
- 내부 적합성: 테스트 이후 접힌 프레임과 박스 벽 사이의 측정된 간격 — 테스트 전이 아니다.
- 제품 점검: 용접 부위, 바퀴 축 및 직물 이음매. 분체 코팅의 흠집은 충격 하에서 프레임이 이동했음을 의미합니다.
-
낙하 시험은 치명적 고장을 포착합니다. 진동 시험은 서서히 진행되는 열화를 포착합니다. 긴 해상 운송 동안 박스가 settling되고 프레임이 내벽을 누를 수 있습니다. 결과가 배송 시 훼손된 상자가 아니라 고객들이 집에서 언박싱한 후에 나타나는 미세한 흠집과 직물 마모인 이유입니다.
대부분 구매자가 간과하는 항목은 내부 이동 시험입니다. 진동 순서 후 내부를 촬영하십시오. EPE 셀 폼에 눈에 띄는 압축이 있거나 프레임이 옆으로 이동했다면 스택 적재에 충분한 안정성이 없는 것입니다.
공장 QC와 신규 사양 승인 협업을 통한 작업
Kelyland Outdoors 폴딩 12. 핸드 브레이크: 절강( Zhejiang) 진화( Jinhua) 의 파트너 공장은 ISO 9001:2015 인증을 취득하고 운영 중입니다. 카톤 규격 변경은 제품 수정과 동일한 공식 변경 관리 게이트를 거칩니다. 승인 서명은 영업 사원 이메일 서명이 아닌修订 번호를 포함합니다.
선적 전 검수 단계가 바로 카톤 승인 절차가 이루어지는 곳입니다. 품질 관리 담당자는 라인이 승인된 다이컷 박스를 사용했는지, 보드 등급이 사양과 일치하는지, 그리고 포장 밀봉 플랩이 내부 부품에 무리한 힘을 가하지 않고 닫히는지를 확인합니다.
-
- 보드 등급: 칼리퍼와 플루트 프로파일을 확인하십시오. 5플라이 B 플루트 코너 패드는 3플라이보다 압축 강도가 우수하지만 설치된 칼리퍼는 승인된 샘플과 일치해야 합니다.
- 내부 치수: 상자 내측을 측정하세요. 도면상 5cm 높이 절단은 생산 라인에서 무리한 맞춤이 될 수 있습니다.
- 추적 가능성: 수정된 포장 사양서는 선적 전 검사 보고서에 첨부되어야 하므로, 컨테이너의 QC 기록이 완비됩니다.
검증의 목적은 공급업체를 늦추는 것이 아닙니다. 기준선을 확정하는 것입니다. 다음 생산ล็อต에서 다른 EPE 셀 폼 밀도 또는 가벼운 플로트를 사용하면, 구매자는 인증된 내용과 출하된 내용의 기록을 갖추게 됩니다. 이러한 기준선이 없으면 모든 cartons가 도박이 됩니다.
결론
상자 높이를 5cm 줄이는 것은 사소한 수정이 아닙니다 — 40HQ 적재 시 컨테이너당 8–12% 더 많은 유닛을 추가할 수 있습니다. 이는 운송 비용 대화가 상자당 비용에서 컨테이너당 수익으로 전환됩니다. 중첩, 다이컷 박스 및 EPE 폼 배치에 대한 엔지니어링 작업은 선적이 착륙하기 훨씬 전에 자체 비용을 상쇄합니다.
-
- 상자 높이 5cm 감소는 40HQ 컨테이너당 접이식 승마 카트 유닛을 8–12%개 더 추가할 수 있습니다.
- 더 가벼운 보드 등급을 승인하기 전에 ISTA 1A 낙하 및 진동 테스트를 요구하십시오.
- 모서리 패드가 있는 5플라이 B-플루트는 압축 강도 측면에서 3플라이보다 우수할 수 있지만, 두께로 최적화할 수 있습니다.
- 프레임, 바퀴, 직물 본체가 중첩된 다이컷 박스는 치수 중량과 빈 공간을 절감합니다.
이러한 벤치마크를 다음 공급업체 상담 시 체크리스트로 사용하십시오. 공장에 현재 접이식 승마 카트 상자 크기 최적화 데이터 — ISTA 1A 낙하 테스트 보고서, 보드 등급 두께 사양 및 제안된 다이컷 박스를 사용한 컨테이너당 유닛 수를 보여주는 40HQ 적재 계획을 요청하십시오. 공급업체가 이러한 수치를 제시할 때, 주문이 생산에 들어가기 전에 운송 비용 절감을 확정할 수 있습니다.
자주 묻는 질문
폴딩 와건 박스 최적화는 어떻게 운송비를 절감할 수 있을까요?
장화 공간을 줄여 40HQ 컨테이너 당 더 많은 단수를 적재할 수 있습니다. 높이 5cm 절감은 일반적으로 컨테이너당 8–12% 개의 추가 단수를 의미합니다. 현재 박스를 접힌 제품 평면도와 비교해 측정하는 것으로 시작하세요.
야생 공간 낭비의 원인은 무엇인가요?
커진 박스, 과도한 내부 공간 채움, 그리고 크기를 늘리는 일반 상자 디자인이 주요 원인입니다. 프레임嵌套, 바퀴, 원단 본체를 더 조밀하게 설계하면 대부분의 낭비를 줄일 수 있습니다. 재설계를 요청하기 전에 현재 박스를 먼저 점검하세요.
How do you validate a new wagon carton?
모든 카톤 변경 전에 낙하 시험과 진동 시험을 실시해야 합니다. 운송 중 파손된 카톤은 절약한 운임보다 더 많은 비용을 초래합니다. 시험 합격 후에만 공장 QC의 승인을 받으세요.
소량 배치로 신규 포장재를 테스트할 수 있나요?
네, Kelyland는 소량 맞춤 주문을 지원합니다. 일부 품목의 최소 주문 수량(MOQ)은 50~100개부터 가능하므로, 신규 상자 제작 전 파일럿 런을 통해 검증하십시오. 주문 전 MOQ가 상자 변경 사항에 적용되는지 반드시 확인하시기 바랍니다.
OEM 구매자는 어떤 패키지 사양을 확인해야 합니까?
더 낮은 높이의 박스를 승인하기 전에 내부 치수, 보드 강도 및 적재 강도를 확인하십시오. 또한 운송 중 바퀴와 프레임 부품이 제자리에 고정되어 있는지 확인하십시오. 최종 카톤 사양과 함께 선적 전 검사를 요청하십시오.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語