 Ir para o conteúdo

Um pedido privado de $50.000 unidades é onde começam a maioria das falhas em tendas infláveis — não no campo, mas na lacuna entre a amostra pré-produção e o lote de produção em massa. aprovação da amostra Você provavelmente verificou o flysheet impresso e o logotipo da bolsa de transporte. A maioria das conversas sobre tolerância de qualidade para-se no denier do tecido e nunca chega aos dois pontos que realmente falham: a solda da haste da válvula e a costura onde o feixe se conecta ao chão. A pressão do preço FOB leva então a fábrica a reduzir a única especificação que o protege — a espessura do filme TPU na zona de solda.
O mecanismo físico é simples e vale a pena apresentar à sua equipe de QC. O ar dentro de um feixe expande aproximadamente 1 PSI a cada 10°C de aumento de temperatura.. Inflle até 12 PSI a 20°C, deixe a tenda ao sol direto a 40°C, e você estará em 16 PSI — sem nenhuma bombada adicional. Essa pressão extra se concentra na haste da válvula, o ponto mais rígido do feixe, e a solda começa a se desprender. Fábricas que omitem uma válvula de alívio de pressão ou usam filme de 0,4 mm nessa junção estão enviando uma reivindicação de garantia previsível.
Defina sua especificação antes de negociar preço. Na próxima conversa com o fornecedor, solicite 0,6 mm de TPU na solda da válvula, uma válvula de alívio de pressão calibrada abaixo da resistência de ruptura do feixe e um teste de ciclo térmico de 20°C a 40°C sem falha nas costuras. Esse é o benchmark que separa uma tenda que survive na segunda temporada daquela que volta em pedaços.
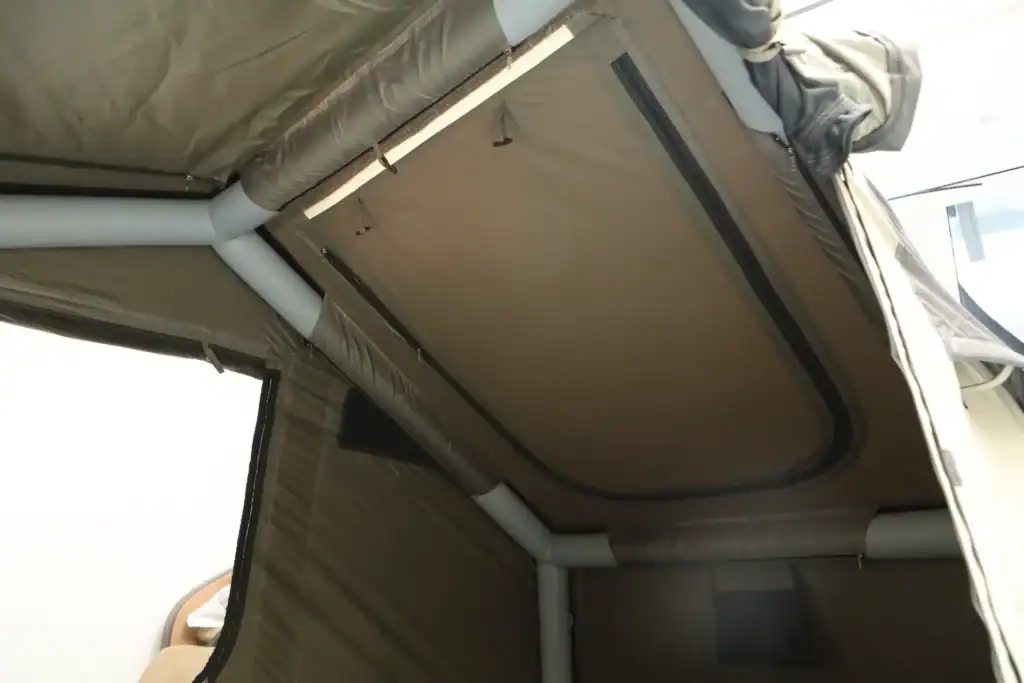
Falha #1: Separação da Haste da Válvula
Sobre-pressurizar um feixe inflável em uma manhã fria pode elevar a pressão acima de 16 PSI — suficiente para arrancar a haste da válvula da solda.
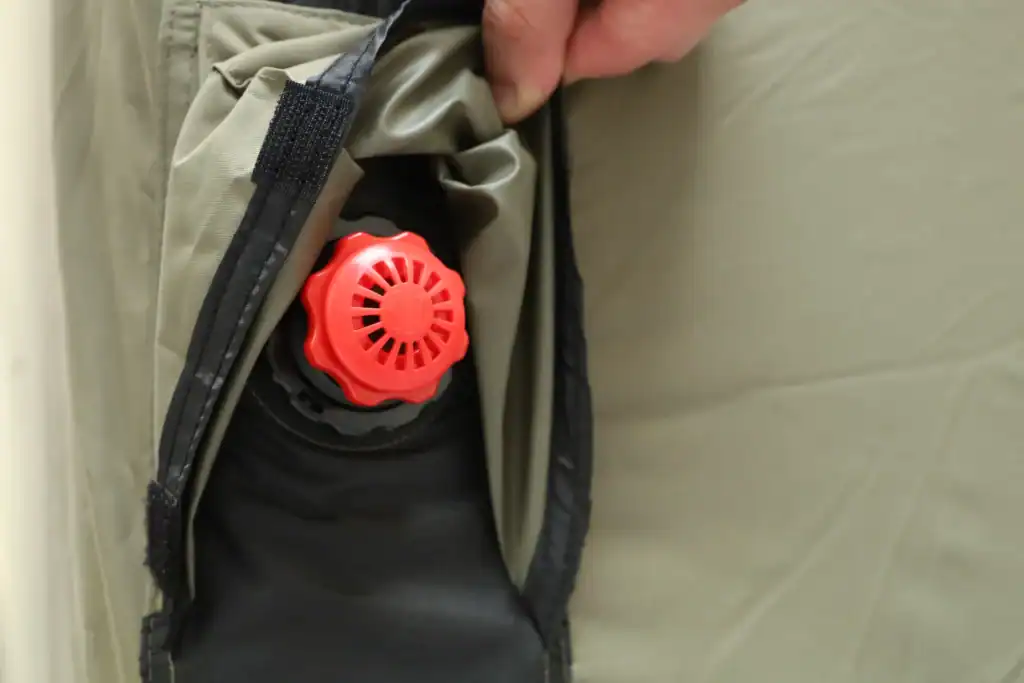
A haste da válvula é o ponto estrutural mais fraco de uma tenda inflável. A haste de plástico é soldada na parede do feixe, e essa solda precisa suportar 8–15 PSI de pressão operacional, repetidas montagens e desmontagens, e variações de temperatura entre o dia e a noite. A maioria dos “vazamentos” em tendas devolvidas se origina nessa base de válvula, não em um furo no tecido do feixe. Uma vez que a solda começa a se soltar, nenhum kit de reparo resolve.
Por que a sobre-pressurização solta a haste
As bombas manuais não possuem desligamento automático calibrado para a temperatura ambiente. Um usuário numa manhã fria sente uma viga mole, adiciona mais ar e para pela sensação manual, não pela pressão. As vigas de poliéster com revestimento de PVC também ficam rígidas abaixo de -10°C, o que faz a viga parecer ainda mais subdimensionada no clima frio. Então o sol atinge a barraca, e o ar dentro dela se expande cerca de 1 PSI a cada 10°C. Uma viga regulada para 12 PSI a 20°C pode ultrapassar 16 PSI a 40°C — e a carga excessiva se concentra na solda da válvula.
Esse pico de pressão causa danos ao longo do tempo. O núcleo geralmente não estoura na primeira inflação. Ele se fatiga após bombagem excessiva repetida, a borda da solda se solta e, na próxima montagem, o núcleo se rasga da parede da viga sob uma carga para a qual nunca foi dimensionado. Este é o mecanismo por trás da maioria dos problemas de válvula em tendas pneumáticas em campo.
Especifique a solução na fábrica
-
- Escolha do material: O filme de TPU resiste melhor que o poliéster com revestimento de PVC na zona da válvula porque permanece flexível em baixas temperaturas e suporta flexões repetidas. Se um fornecedor cotar TPU de 0,4 mm em toda a viga, solicite 0,6 mm no reforço da válvula.
- Tipo de válvula: As válvulas Boston ficam alinhadas com a viga e oferecem uma ampla área de solda. As válvulas folha são mais simples e baratas, mas a menor área de contato as torna mais propensas a arrancar sob picos de pressão.
- Método de soldagem: A soldagem de alta frequência oferece selagem mais consistente no TPU do que a soldagem a ar quente quando o material é manuseado corretamente. A largura da solda e as configurações de temperatura devem fazer parte da especificação de QC, não ficando a critério do operador da máquina.
- Alívio de pressão: Uma válvula de alívio de pressão ventila o PSI excedente antes que a solda ou o núcleo atinjam seu limite. Com a variação de 6 PSI entre uma manhã fria e uma tarde quente, este é um seguro de baixo custo contra a garantia mais comum na categoria.
A fábrica parceira da Kelyland para tendas infláveis em Jinhua, Zhejiang, produz 500.000 unidades por ano sob ISO 9001 e CE. Esse volume de produção significa que os parâmetros de solda da válvula e a espessura do material precisam ser definidos na planilha de inspeção de QC antes da primeira unidade ser fabricada. Para um programa de marca privada, coloque as mesmas especificações por escrito: tipo de válvula, espessura de TPU na zona de solda, método de soldagem e alívio de pressão.
Falha #2: Abertura da Costura Soldada
A falha da costura soldada é impulsada por pressão, não sendo um furo aleatório.
A viga se mantém. A tela está intacta. A rachadura corre ao longo da linha de solda a poucos centímetros da válvula, e a barraca afunda em vinte minutos após a montagem. A maioria dos relatos de campo chama isso de furo. Não é. É uma falha de costura por pressão, e ela se repete entre marcas porque o erro de engenharia ocorre antes da barraca ser embalada.
Os feixes de ar funcionam a 8-15 PSI em temperatura operacional normal. Porém, o ar dentro de um feixe selado expande aproximadamente 1 PSI por cada 10°C de elevação. Uma barraca inflada a 12 PSI a 20°C pode atingir 16 PSI a 40°C. Isso sobrecarrega a zona de solda, especialmente onde o haste da válvula se une à parede do feixe.
Por que Costuras Soldadas Rompem Antes do Tecido Base
As costuras dos feixes de ar são feitas por soldagem de alta frequência ou soldagem a ar quente. A soldagem RF funde filmes termoplásticos molecularmente; a soldagem a ar quente depende de temperatura e velocidade do rolo controladas. Quando esses parâmetros desviam-se durante uma longa produção, a solda parece perfeita na amostra, mas falha sob ciclagem de pressão. O modo de falha é previsível: tensão de descascamento na borda da solda.
Especificação da Zona de Solda de 0,6 mm
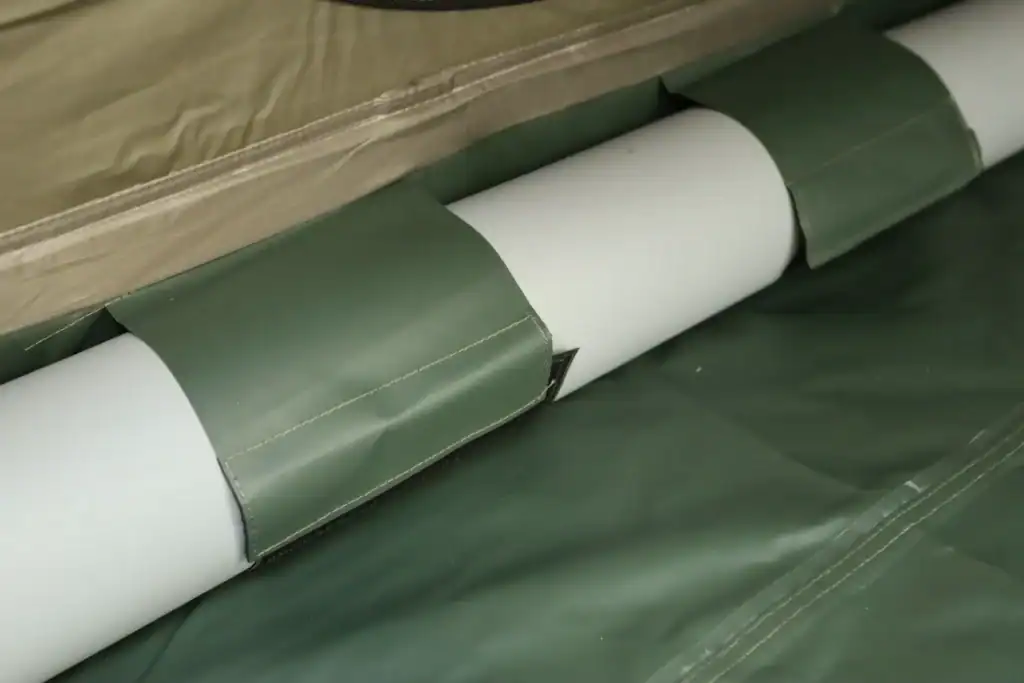
A película do feixe geralmente é de TPU com espessura de 0,4 mm a 0,9 mm. A área principal da costura e a base da válvula devem ter reforço de pelo menos 0,6 mm de TPU, com uma válvula de alívio de pressão em cada feixe independente. Sem ela, uma bomba exuberante combinada com o calor diurno transforma uma barraca de 12 PSI em uma responsabilidade de 16 PSI.
-
- Especificação: Use soldagem de alta frequência para costuras longitudinais principais e reforço da base da válvula. A fusão RF oferece resistência ao descascamento que linhas de ar quente não conseguem igualar quando há desvio de processo.
- Risco: A pressão do feixe de ar aumenta cerca de 1 PSI por cada 10°C de elevação. Uma inflação a 20°C a 12 PSI atinge 16 PSI a 40°C. Essa é a ruptura próxima à válvula.
- Verificação na fábrica: Solicite registros de teste de arrancamento de solda e presença de válvula de alívio de pressão em cada feixe. A fábrica parceira da Kelyland para tendas infláveis em Jinhua, Zhejiang, produz 500.000 unidades anualmente em linhas certificadas ISO 9001 e CE.
Falha #4: Seleção de Material do Feixe e Deslaminação
Feixes padrão de PVC falham na solda.
A maioria das falhas em tendas de ar remonta ao material do feixe antes que o cliente toque no produto. As duas escolhas comuns são poliéster revestido de PVC e película de TPU. Essa única decisão determina delaminação, trincas em clima frio e creep nas costuras. Compradores raramente especificam isso porque fornecedores cotam “tenda de feixe de ar” como se todos os feixes fossem iguais.
Por Que o PVC Padrão Torna-se uma Reclamação de Garantia
O poliéster revestido de PVC é barato, solda rapidamente e passa no teste estático de inflação da fábrica. Porém, o PVC endurece abaixo de -10°C. Em condições de inverno, cada dobra e ponto de flexão concentra tensão na costura soldada. O revestimento se separa da malha de poliéster, o feixe desenvolve um vazamento lento e a barraca murcha em 20 minutos após o preparo.
-
- Padrão de delaminação: O revestimento de PVC se desprende da base de poliéster ao longo das costuras soldadas por alta frequência, geralmente próximo ao bico da válvula ou nas dobras. É possível sentir as camadas se separando antes que o vazamento fique visível.
- Falha em climas frios: O PVC perde flexibilidade abaixo de -10°C. O TPU mantém-se flexível até -30°C. Essa margem operacional de 20°C é exatamente o que evita a formação de trincas em condições de frio intenso nas barracas infláveis. formação de trincas em condições de frio intenso.
- Tensão por pressão: Os feixes de ar funcionam a 8–15 PSI. Soma-se a creep de pressão causada pelo calor diurno, e a costura deslaminada próxima à válvula é o primeiro ponto de falha. É por isso que as barracas devolvidas costumam apresentar vazamentos na base da válvula, e não no meio do feixe.
Especifique o upgrade em TPU antes da aprovação da amostra
Especifique filme TPU com espessura de 0,4 mm a 0,9 mm, com no mínimo 0,6 mm nas zonas de solda. O PVC padrão pode reduzir o custo da fábrica em $8–$15 por unidade, mas uma única barraca devolvida elimina essa economia em frete, reposição no estoque e chargebacks. O upgrade é um seguro de garantia, e não um recurso premium.
A fábrica parceira da Kelyland para tendas infláveis, em Jinhua, Zhejiang, produz 500.000 unidades por ano sob certificação ISO 9001 e CE. A etapa de seleção de materiais deles verifica a durabilidade de grau outdoor antes da aprovação da amostra. Solicite ao seu fornecedor a ficha técnica do material do feixe por escrito. Se a resposta for apenas “PVC”, você está aprovando um modo de falha previsível.
| Modo de Falha | Causa Raiz | Material / Dados de especificação | Prevenção / Correção na especificação |
|---|---|---|---|
| Deslaminamento do revestimento PVC devido ao tecido base | Feixes de poliéster revestidos em PVC rígidos abaixo de -10°C; a flexão repetida em clima frio rompe a união entre o revestimento e o tecido, causando descascamento visível e migração de ar através da matriz do tecido. | Poliéster revestido em PVC (espessura total típica de 0,4 mm a 0,9 mm); filme TPU (0,4 mm a 0,9 mm) permanece flexível até -30°C; a aderência do revestimento difere conforme o processo de solda utilizado. | Especifique filme TPU para mercados de clima frio; exija teste de pelagem a 180° no tecido revestido antes da produção; defina força mínima de aderência na sua checklist de QC (auditorias ISO 9001 da fábrica). |
| Separação por solda de alta frequência nas extremidades dos feixes | A solda de alta frequência (solda RF) cria uma união molecular forte apenas quando a química do material é idêntica; camadas de PVC/TPU incompatíveis ou tempo de permanência incorreto geram linhas de fusão frágeis que se deslaminam sob picos de pressão. | Padrão de solda RF para PVC; solda a ar quente frequentemente utilizada para TPU; pressão operacional típica de 8-15 PSI; a creep de pressão adiciona aproximadamente 1 PSI por cada aumento de 10°C na temperatura. | Exija teste de pelagem das costuras de solda em todos os lotes; especifique feixes de material único (todo-TPU ou todo-PVC); insista em solda a ar quente com temperaturas e pressões calibradas para TPU. |
| Deslaminamento provocado pela temperatura na região da válvula | Uma tenda inflada a 12 PSI a 20°C pode ultrapassar 16 PSI a 40°C; a zona soldada ao redor da válvula é a região de maior tensão e delamina primeiro quando a pressão excede a resistência da colagem. | Pressão operacional típica de 8 a 15 PSI; pico de pressão de +1 PSI a cada 10°C; a área de solda do veio da válvula sofre carregamento cíclico concentrado em cada ciclo de inflação/desinflação. | Atualize para TPU mais espesso (0,6mm+) nas zonas de solda; instale válvulas de alívio de pressão; execute teste de pressão em lote a 1,5x a pressão nominal por 24 horas antes do envio. |
| Migração de Plastificante e Fissuração em Camadas no Frio | O PVC depende de plastificantes para flexibilidade; abaixo de -10°C os plastificantes tornam-se rígidos, e a flexão causa microtrincas que evoluem para delaminação completa e vazamentos. | O TPU opera até -30°C sem migração de plastificante; O PVC rígida abaixo de -10°C; a exposição em campo em viagens de inverno ou locais de pernoite alpino dispara a falha. | Para SKUs de inverno da UE/APAC, exija vigas de TPU como padrão; se o PVC for obrigatório por custo, adicione teste de flexão a frio a -15°C às suas especificações de controle de qualidade e conformidade de marketing. |
| Qualidade Inconsistente de Lote Entre Fornecedores de Materiais | O material das vigas adquirido de fornecedores diferentes com graus similares pode ter espessura de laminação e adesão diferentes; a delaminação só aparece após vários ciclos de inflação em campo, não durante inspeções pontuais na fábrica. | A fábrica parceira da Kelyland para tendas infláveis em Jinhua produz 500.000 unidades anualmente sob ISO 9001 e CE; fábricas certificadas devem documentar a rastreabilidade do lote de material. | Exija certificados de moinho para cada lote de TPU/PVC; exija teste de adesão de material de entrada; use uma lista de fornecedores aprovados (AVL) única em seu contrato de OEM para eliminar variação. |
Falha #4: Ruptura do Feixe por Sobre-pressurização e Expansão Térmica
Um aumento de 1 PSI a cada 10°C significa que uma inflação matinal de 12 PSI se torna uma sobrecarga de 16 PSI à tarde.
A alegação de que os air beams não podem ser excessivamente inflados é falsa. A física dos gases por trás da variação de pressão e temperatura nos air beams é simples: o ar selado expande ao aquecer. Uma barraca bombeada a 12 PSI a 20°C pode ultrapassar 16 PSI quando a cobertura atinge 40°C sob sol direto. Essa não é uma diferença marginal — é a variação que rasga a costura soldada.
Esse tipo de falha não é um furo aleatório no tecido do air beam. As barracas devolvidas chegam de volta com o hastes da válvula arrancadas da parede do air beam. O bombeamento excessivo inicia o dano; o pico de pressão o finaliza. Esse padrão se repete em diferentes climas e perfis de usuário.
Por que a haste da válvula falha primeiro
A base da válvula fica na interface entre plástico rígido e tecido flexível revestido. Essa área suporta tensão concentrada da pressão interna do air beam. Quando a parede do air beam tem 0,4 mm de PVC, a expansão tem pouco espaço para absorver a pressão. Ela rasga. O TPU de 0,6 mm ou mais flexiona significativamente mais e adia o rasgo. O PVC também endurece abaixo de -10°C, enquanto o TPU mantém a flexibilidade até -30°C, por isso o frio piora, e não melhora, o problema.
O controle de pressão começa na fábrica
A fábrica parceira da Kelyland para barracas infláveis, em Jinhua, Zhejiang, produz 500.000 unidades por ano, com certificação ISO 9001 e CE. Lá, válvulas de alívio de pressão e TPU mais espesso nas zonas de solda são especificações estruturais padrão, não itens adicionais. Um comprador que os ignora não está reduzindo custos; ele está assumindo uma taxa de reivindicações de garantia como custo operacional.
-
- Pressão de operação: Geralmente definida entre 8 e 15 PSI pela fábrica, com base de referência a 20°C. Quando o usuário é quem decide o limite, a especificação já está comprometida.
- Válvula de alívio de pressão: Uma válvula calibrada que libera ar antes que a costura atinja a tensão de falha. Sem ela, o calor do dia transforma uma inflação adequada pela manhã em uma sobrecarga na tarde.
O que Especificar no Seu Próximo Pedido OEM/ODM
TPU reforçado, válvulas de alívio de pressão e testes em condições reais; caso contrário, as devoluções sob garantia são por nossa conta.
A maioria das falhas em tendas pneumáticas remete a três itens que os compradores nunca especificam por escrito: material das vigas, montagem das válvulas e protocolo de teste. Uma amostra pré-produção aprovada em um showroom a 22°C não diz nada sobre uma praia a 40°C ou uma manhã gélida na montanha. Veja o que você deve especificar antes da produção em massa.
Material das Vigas: TPU vs. PVC
O poliéster com revestimento em PVC é mais barato e fácil de soldar, mas endurece abaixo de -10°C. É por isso que as rachaduras em tendas pneumáticas para clima frio são comuns nos pedidos de inverno. O filme de TPU permanece flexível até -30°C, resiste à hidrólise e suporta dobras repetidas. Especifique TPU reforçado de 0,4 a 0,9 mm e aumente para 0,6 mm+ nas zonas de solda, onde a tensão se concentra.
-
- PVC: Policloreto de Vinila Menor custo de material e solda de alta frequência rápida; endurece abaixo de -10°C, sendo uma das principais causas de falha nas costuras de tendas pneumáticas em climas frios.
- TPU: Poliuretano Termoplástico Flexível até -30°C, com melhor resistência à hidrólise; utilize filme de 0,4-0,9 mm e reforço de 0,6 mm+ nas bolsas de válvula e nas soldas.
Conjuntos de Válvulas e Fluência por Pressão
A maioria das barracas air tent devolvidas não possui feixes perfurados. O que acontece é o rompimento do caule da válvula em relação à parede do feixe, devido à sobreinsuflação repetida. A variação de temperatura e pressão dos feixes de ar agrava esse problema: a pressão sobe cerca de 1 PSI a cada 10°C. Se você inflar a 12 PSI a 20°C, o feixe pode ultrapassar 16 PSI a 40°C. Esse pico sobrecarrega a solda ao redor da válvula.
Especifique uma válvula de alívio de pressão integrada, além de um retendo reforçado para a válvula. Válvulas Boston são compatíveis com bombas de alto volume; as válvulas tipo folha (leaf) são mais simples. Qualquer estilo funciona, desde que a brida/base seja soldada a um retendo de TPU e posicionado fora das zonas de maior flexão.
Condições de Teste Devem Correspondao ao Acampamento
Um laboratório controlado a 20°C constantes, com bomba regulada, não detectará o uso real. Exija testes que repliquem os abusos do campo: inflar até a pressão operacional (8-15 PSI), fazer ciclagem de temperatura entre -10°C e 40°C e medir a perda de pressão ao longo de 12 horas. Teste também a válvula após 100 ciclos de inflação e com areia ou partículas no abrimento.
A fábrica parceira da Kelyland para tendas infláveis, em Jinhua (Zhejiang), com capacidade de 500.000 unidades/ano e certificações ISO 9001 e CE, incorpora esses testes ao cronograma de produção. Esse é o padrão que deve constar nas suas especificações de qualidade B2B para tendas infláveis.
Conclusão
A maioria das falhas em tendas air tent segue padrões previsíveis: rompimento dos caules das válvulas por sobreinsuflação, soldas sobrecarregadas pela fluência de pressão causada por temperatura e materiais que endurecem ou trincam fora da faixa especificada. Compradores que identificam esses riscos na etapa de especificação evitam as despesas logísticas de devolução e preservam a margem da categoria. A solução está na ficha técnica, não no campo.
A diferença entre profissionais e amadores na hora de especificar (último 10%) é simplesmente solicitar ao fornecedor que comprove, por escrito, a espessura na zona de solda e confirme a faixa de pressão de trabalho. Revise seu próximo briefing de sourcing de tendas infláveis com esses cinco modos de falha — e fale com os engenheiros da Kelyland sobre a construção dos feixes em TPU vs PVC, posicionamento das válvulas e alívio de pressão, antes da fase de protótipo. É possível receber uma amostra em 30-45 dias, com a documentação QC necessária para justificar a escolha do fornecedor.
Perguntas frequentes
O que causa a falha do bico de válvula de barraca inflável?
O caule da válvula geralmente rasga porque a sobreinsuflação leva a pressão interna a ultrapassar o limite seguro do feixe, especialmente em manhãs frias. As oscilações térmicas entre o dia e a noite podem então adicionar tensão de expansão e puxar o [caule]. Especifique um limite de pressão e teste a solda da válvula antes da produção.
Por que as costuras soldadas de tendões de ar rasgam?
A separação de costura soldada é causada por pressão, não por perfuração aleatória ou defeito no tecido. A costura é o ponto mais fraco quando a viga é inflada em excesso ou exposta a grandes variações de temperatura. Solicite testes de resistência de solda antes da produção em massa.
Qual material falha mais em air beams?
O PVC padrão é o material com problemas mais comuns, pois falha na solda sob pressão e estresse térmico. O TPU reforçado é a atualização comum, embora aumente em cerca de $8 a $15 por unidade. Equilibre a escolha do material com sua taxa de retorno desejada.
Quanto custa uma falha em tenda de ar para um varejista?
Um único lote defeituoso pode custar $50,000 ou mais em logística reversa, envio de reposição e chargebacks. O TPU reforçado é mais barato do que esse risco, com custo médio de $8 a $15 por unidade. Trate o upgrade do material como proteção contra prejuízos com devoluções.
Como os compradores podem prevenir falhas em tendas infláveis no private label?
Previna falhas especificando vigas de TPU reforçadas, válvulas com classificação de pressão e inspeção de solda em seu pedido. Uma etapa de controle de qualidade da fábrica e uma inspeção pré-embarque são onde esses problemas são efetivamente detectados. Adicione verificações de modos de falha à sua aprovação de amostras.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語