 Ir al contenido

Asunto: mantenimiento de tiendas hinchables — la muestra preproducción no coincidió con la producción en masa. Reenviando a Control de Calidad antes de comprometer el próximo lote. El pedido $50K del comprador se canceló porque la muestra preproducción se infló perfectamente, pero los vástagos de aire del lote de producción tenían una tolerancia de válvula diferente. Esa es la parte del mantenimiento de tiendas hinchables que nunca aparece en la ficha técnica de marketing: la brecha entre el rendimiento de la tienda en la bancada de pruebas y su capacidad para mantener la presión en un lote completo de producción.
Para un gestor de marca outdoor, la fiabilidad en el campo es el producto real. Cuando la tienda se desinfla durante la noche o una costura empieza a perder aire en plena instalación, la conversación de compra deja de centrarse en el precio FOB y pasa a tratar sobre tasas de devolución. La principal causa de fallo en campo no es un pinchazo en la tela. Es la fuga de válvulas tras pliegues repetidos, lo que significa que el diseño de la válvula y la tolerancia de calidad alrededor de la misma merecen tanto escrutinio como la tela del vástago. Una tienda que mantiene la presión en la fábrica puede perder 0,5 PSI por cada caída de 10 °C en la temperatura ambiental, por lo que una unidad correctamente inflada a 25 °C puede hundirse notablemente al amanecer si la temperatura baja a 5 °C.
El protocolo de mantenimiento comienza con una revisión diaria de la presión durante las operaciones invernales, y la estrategia de reparación depende enteramente de si el vástago de aire es PVC o TPU. Parchear un vástago TPU con cemento solvente de PVC es un error permanente; debilita el recubrimiento y anula la garantía. Un kit de reparación en campo que incluya válvulas de repuesto, un manómetro y el adhesivo correcto para el material del vástago no es un accesorio, sino el pedido mínimo viable para quien encargue tiendas hinchables para despliegues repetidos. Si lo hace bien la aprobación de la muestra el mantenimiento es sencillo. Si lo hace mal, cada pieza de repuesto se convierte en una negociación.
Por qué el mantenimiento en campo determina la vida útil real de las tiendas de socorro
Alrededor del 80% de los fallos en campo de tiendas de socorro son problemas de válvula, no pinchazos.
La mayor parte de los equipos en campo asumen que los pinchazos son la mayor amenaza para las tiendas de socorro hinchables. Todo lo contrario. Alrededor del 80% de los fallos en campo se remontan a la válvula, no a la tela del vástago, y la causa raíz es la fatiga mecánica por pliegues repetidos.
Cada ciclo de embalaje, desembalaje y reimplantación somete a torsión la base de la válvula. Con el tiempo, la pestaña pierde su asiento y la tienda pierde presión durante la noche. Los equipos en campo culpan al vástago y luego pierden horas buscando un pinchazo que nunca estuvo ahí.
El diseño de la válvula determina la capacidad de reparación
Las válvulas atornilladas duran significativamente más que las totalmente soldadas en este ciclo. Cuando falla una válvula atornillada, una sola persona con herramientas básicas puede sustituir el conjunto de válvula en el campo. Una falla en una válvula totalmente soldada exige reparaciones a nivel de taller especializado o el envío de vuelta a la fábrica.
-
- Válvula atornillada: Reemplazo en campo con herramientas básicas. Mantiene su sellado por más tiempo tras múltiples ciclos de plegado gracias a la junta reemplazable.
- Válvula totalmente soldada: Menor costo inicial de pieza, pero la tensión se concentra en la línea de soldadura. Una falla obliga a devolver todo el tirante a la fábrica.
Un pinchazo es visible: ves el agujero, lo parcheas y listo. Una fuga en la válvula es insidiosa: la tienda se ve bien, pero su estructura se hunde y pierde forma bajo viento fuerte. En operaciones de alivio, esto obliga a los equipos a inflar dos veces por noche en lugar de descansar.
Las decisiones de adquisición controlan este modo de fallo desde el inicio. La fábrica asociada de Kelyland en Ningbo, certificada ISO 9001 y con una producción anual de 800.000 tiendas de campaña y lonas, construye tiendas de aire de PVC y TPU especificando el tipo de válvula en la etapa de aprobación de muestras. Asegura un diseño de válvula atornillada antes producción en masa, y ahorra a tus equipos de campo el hundimiento nocturno.
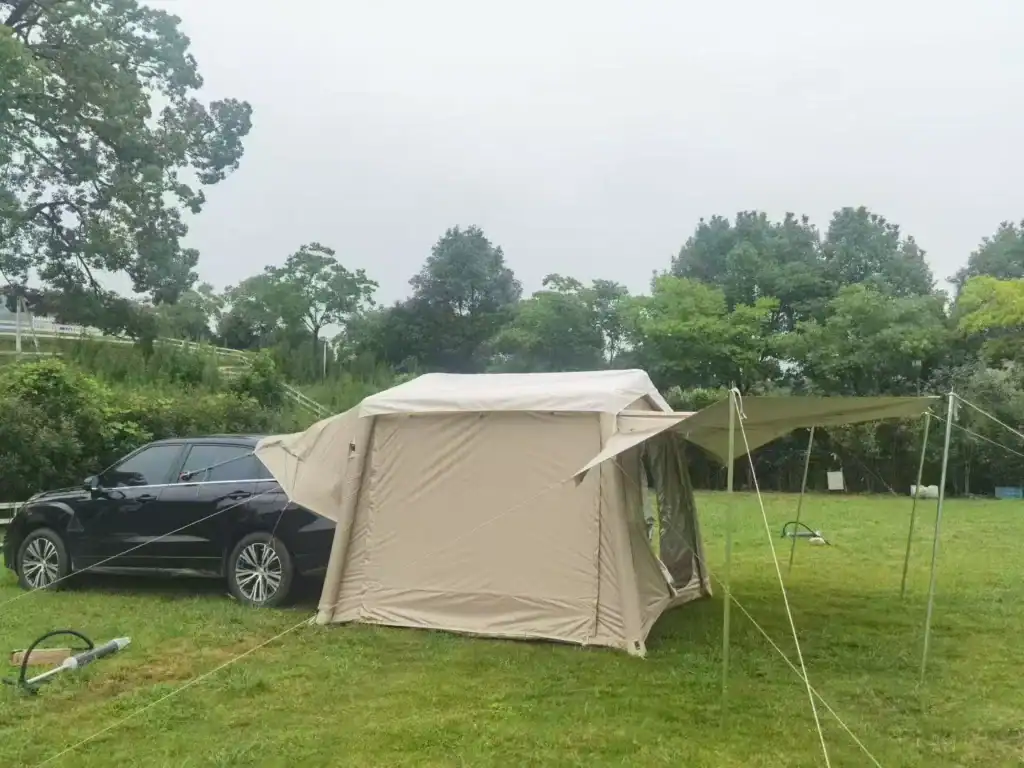
Revisiones diarias de presión: ajustar los PSI adecuados
Un descenso nocturno de temperatura de 10 °C reduce aproximadamente 0,5 PSI en un tirante: revísalo cada mañana, no solo durante el montaje.
Las variaciones de temperatura modifican la presión interna unos 0,5 PSI por cada 10 °C. Una tienda de alivio inflada a 25 °C se verá notablemente blanda a 5 °C: eso es física, no una fuga. Los equipos de campo que solo comprueban la presión durante el montaje persiguen fugas fantasma, reinflan una tienda caliente que luego superará su rango de trabajo cuando el sol golpee la tela.
Lectura del manómetro en diferentes sistemas de tirantes
-
- Manómetro analógico integrado: Montado en la base de la válvula, indica la presión real del sistema. Es la referencia más fiable porque mide el propio tirante, no el flujo de aire durante la inflación.
- Manómetro digital portátil: La vía rápida para tiendas con vigas múltiples. Un medidor digital permite registrar la presión de cada viga en poco menos de un minuto, algo crucial cuando un equipo monta la tienda antes del amanecer.
- Sin manómetro: Algunas vigas económicas no incluyen indicación de presión. Un manómetro digital económico resuelve este problema y debería formar parte de cada botiquín de campo.
Las fábricas asociadas a Kelyland cumplen con la norma ISO 9001:2015, y el proceso de producción de 10 pasos incluye inspección de costuras y mecanismos en cada etapa. Pero una válvula que encaja perfectamente en fábrica puede desplazarse tras múltiples pliegues durante el transporte. Una rápida verificación de dos pasos lo detecta: inflar completamente, escuchar silbidos en la base de la válvula, luego desinflar y volver a inflar una vez para asentar bien la compuerta. Esta es la prueba de calidad más efectiva en una operación de socorro.
Comprobación tras oscilaciones térmicas nocturnas
En operaciones invernales, una variación de 25°C a 5°C genera una caída aproximada de 1.0 PSI durante la noche. Repone la presión a los valores especificados durante la revisión matutina, pero no infles hasta que esté firme durante el día: al calentarse la tienda, la presión vuelve a subir por sí sola, y superar la presión de trabajo tensiona las soldaduras. Toma lecturas siempre a la misma hora cada mañana y regístralas. Cuando los valores no siguen la curva esperada de 0.5 PSI por cada 10°C, la primera pieza a revisar es la válvula.
Cuidado y sustitución de válvulas
La mayoría de las fugas de válvula se resuelven con limpieza y nuevo asentamiento.
Las fugas de válvula tras múltiples pliegues son la causa principal de fallo en campo de las tiendas inflables de socorro, no las perforaciones. Cada ciclo de plegado tensiona el asiento de la compuerta. Tras decenas de despliegues, incluso una compuerta ligeramente descentrada derramará aire, y la viga se ablandará durante la noche. Por eso resulta tan importante la revisión diaria de presión.
Limpia y asienta la compuerta de la válvula
Comienza con la solución más sencilla. Abre la tapa, limpia la compuerta y el anillo de asiento con un paño que no deje pelusas, y elimina cualquier arena o partícula que haya quedado atrapada bajo la compuerta durante el desinflado. Asea la compuerta de forma plana y centrada, cierra la tapa y escucha si hay silbido. La mayoría de las fugas reportadas de válvula cesan una vez que la compuerta está correctamente asentada.
Núcleo de válvula vs. base completa de válvula
Identifica qué parte falló antes de solicitar repuestos. El núcleo de válvula es el conjunto interno de compuerta o resorte. Si la limpieza y el reasentamiento no detienen la fuga, el núcleo está desgastado y necesita reemplazo. La base de válvula es la brida adherida a la tela de la viga. Una brida deformada o grietas en la soldadura circundante exigen el reemplazo de la base completa.
-
- Núcleo de válvula: Se desgasta primero. Reemplazable en campo con herramientas básicas en válvulas con brida atornillada, sin necesidad de cortar la viga.
- Base completa de válvula: Fallo estructural. Requiere la retirada del brida anterior y la soldadura de una nueva en una fábrica con equipo de soldadura de alta frecuencia adecuado.
La elección de diseño determina el coste de reparación. Las válvulas mecánicas con abrazadera atornillada superan en durabilidad a las válvulas totalmente soldadas — el núcleo se reemplaza en minutos sin tener que cortar la viga. Un fallo en una válvula soldada obliga a devolver la carpa a producción. La fábrica de carpas certificada CE, BSCI e ISO 9001 en Ningbo, que produce 800.000 unidades al año, puede gestionar ese trabajo de refundición. Pero los plazos de producción estándar son de 30 a 45 días. Eso es demasiado tiempo para una carpa de socorro que debería estar lista para el despliegue.
Reparación de pinchazos en vástagos de aire de PVC
La solución es tan permanente como el enlace adhesivo: nunca omitas el tiempo de curado.
La forma más rápida de convertir una orden de carpas de socorro $50,000 en un reembolso por garantía es parchear una viga de aire de PVC con el adhesivo equivocado. Los fallos en la reparación en campo rara vez provienen de la perforación en sí; provienen de una incompatibilidad química entre el parche, el cemento y el material de la viga.
Selección del adhesivo: solo cementos solventes para PVC
Los haces de aire de PVC se unen mediante soldadura con solvente, no con adhesivo superficial. El cemento de reparación debe fusionar químicamente el parche con el material del haz. Esto significa usar un cemento solvente para PVC etiquetado para productos inflables, no cola instantánea, pegamento de caucho ni selladores de silicona.
-
- Adhesivo correcto: Cemento solvente para PVC (también vendido como soldadura para PVC). Ablanda las superficies de PVC y crea una unión fusión cuando el solvente se evapora, de modo que el parche se convierte en parte del haz.
- Opciones incorrectas: El cianoacrilato forma una unión quebradiza que se agrieta bajo la flexión. El pegamento de caucho permanece flexible y pierde adherencia después de pliegues repetidos. Ambos parecen bien al principio y fallan en el campo.
- Advertencia para TPU: Si el haz es de TPU, deténgase. El cemento solvente para PVC degrada el recubrimiento de TPU y anula la garantía. El TPU requiere un adhesivo de poliuretano, cubierto por separado.
Procedimiento de parcheo y tiempo de curado
Desinfle completamente el haz. Limpie el área perforada con alcohol isopropílico y deje secar. Corte el parche con esquinas redondeadas para evitar que se levante, luego aplique una capa delgada de cemento solvente para PVC tanto en el parche como en la superficie del haz. Espere hasta que el cemento se vuelva pegajoso, presione el parche y extienda las burbujas de aire con una herramienta plana o rodillo.
Mantenga el parche firmemente sujetado con cinta o una pinza durante al menos el tiempo de curado indicado por el fabricante, generalmente toda la noche. Inflar prematuramente obliga al solvente a evaporarse demasiado rápido y crea una unión porosa que filtrará bajo presión de trabajo. Las fábricas asociadas de Kelyland, la mayoría certificadas ISO 9001:2015, fabrican tubos de aire de PVC y TPU con costuras soldadas por solvente y prueban la integridad de la soldadura durante la producción; una reparación hecha de la misma manera resiste ciclos repetidos de despliegue.
Reparación de pinchazos en vástagos de aire de TPU
Pegamento de PVC en un haz de TPU es un error estructural permanente; use adhesivo de poliuretano y sujete durante 24 horas.
El TPU y el PVC se ven similares en el banco de trabajo, pero rechazan la química de reparación del otro. Los cementos solventes para PVC se unen disolviendo una fina capa superficial del material base; en el TPU, esos mismos solventes atacan el polímero sin formar una unión que contenga aire. El parche puede asentarse limpiamente y aún así fallar días después, cuando el haz se flexiona bajo presión de trabajo.
El material es lo suficientemente fino como para que el adhesivo incorrecto cause daños permanentes. La fábrica asociada de Kelyland en Xiangyang, Hubei —que produce 2,5 millones de colchones inflables por año— maneja películas de TPU de 0,4 mm a 0,6 mm. La degradación por solvente en ese grosor crea un punto de fuga recurrente y anula la garantía del haz.
La secuencia de parcheo en el campo
-
- Desinflar hasta cero presión: Un parche aplicado sobre una viga neumática sella una superficie curva y tensionada, pero atrapa aire en su interior, lo que provoca su separación en cuestión de días.
- Preparar ambas superficies: Limpiar con alcohol isopropílico, abrasar ligeramente con lija fina y aplicar adhesivo de poliuretano formulado para TPU tanto en el parche como en la viga.
- Sujeción con prensas durante 24 horas: Presionar desde el centro hacia los bordes con un rodillo para eliminar el aire atrapado, luego sujetar con prensas aplicando presión uniforme durante 24 horas completas antes de volver a inflar.
El periodo de 24 horas con prensas es la etapa que los equipos de campo suelen acortar más. Un parche retirado de las prensas antes de tiempo puede parecer sólido, pero llega a deslaminarse tras varios ciclos de inflado. Un sistema de viga neumática para tienda inflable soporta presión sostenida y se flexiona cada vez que la tienda se mont2a. La cura no es un paso en el que debas ahorrar tiempo.
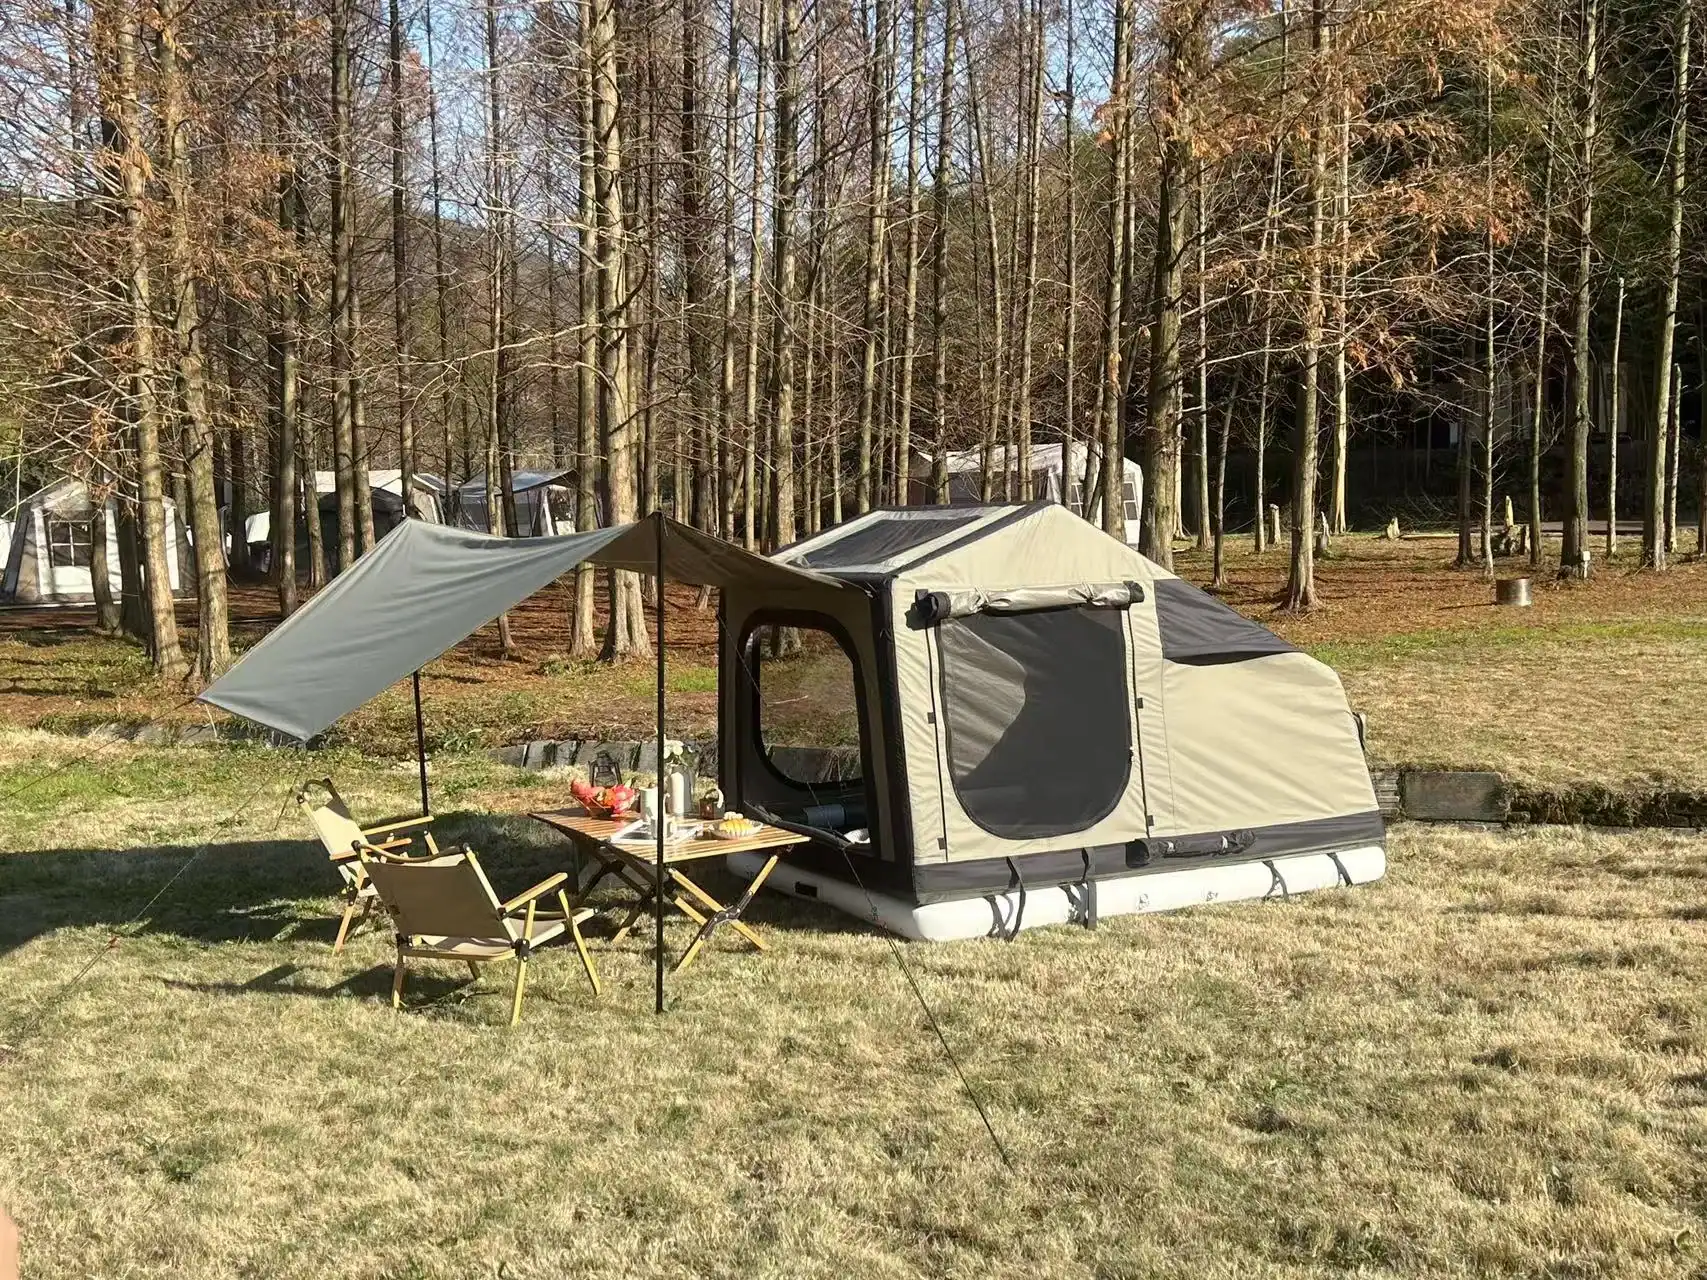
Separación de costuras tras almacenamiento prolongado
Una soldadura deslaminada que soporta carga es un defecto de fábrica, no un problema reparable en campo.
Identificación de la deslaminación en soldaduras por alta frecuencia
La soldadura por alta frecuencia une dos tejidos recubiertos fundiendo sus capas de PVC o TPU bajo presión. Cuando los parámetros de RF se desvían —por calor insuficiente, corriente dieléctrica irregular o contaminación en la cama de soldadura—, la unión parece correcta en la aprobación de muestras, pero falla tras largos períodos de almacenamiento. El primer indicio visible es una línea blanco lechosa a lo largo de la costura. A continuación, el borde se eleva formando una lengüeta que acumula suciedad y se despega progresivamente con cada doblez.
Detecta la deslaminación antes del montaje pasando el pulgar a lo largo de cada soldadura de la viga neumática. Si una zona se siente elástica o se separa de la tela base, márquela. Luego infla hasta la presión de servicio y escucha un siseo en la costura; el agua jabonosa confirmará la trayectoria de la fuga. La deslaminación suele aparecer en puntos de tensión: alrededor de los parches de las válvulas, en las esquinas donde las vigas se unen al cuerpo de la tienda y a lo largo de la línea de pliegue en la bolsa de almacenamiento.
Cuándo devolver la tienda a la fábrica
Un pinchazo en el centro de una cámara es parcheable. Una soldadura deslaminada, no. La unión solo es tan fuerte como la fusión por RF original; el pegamento de campo no puede recrear el enlace molecular entre las capas de recubrimiento, especialmente en TPU. Si la separación sigue cualquier cámara portante, la tienda está comprometida estructuralmente antes de exponerse al viento. Ignorarlo implica el riesgo de una rotura de la cámara durante el montaje, lo que podría dañar todo el refugio.
Devuelva la tienda cuando el área de soldadura se levante a lo largo de una costura, cuando cualquiera de los lados de la costura se separe con presión manual ligera o cuando queden expuestas las capas internas de la tela. Una nueva prueba de fábrica con soldadura por RF genera menos tiempo de inactividad que un reventón en misión. El protocolo de inspección de Kelyland verifica la integridad de las soldaduras en cada etapa de producción, y las fábricas asociadas de tiendas en la red de Ningbo siguen procedimientos ISO 9001:2015, por lo que un defecto de separación de costuras en una unidad nueva debe activar un reemplazo, no un parche de campo.
Kit de piezas de repuesto que debe incluir todo pedido de socorro
La mayoría de las fallas en tiendas de ayuda humanitaria provienen de fugas en la válvula, no de pinchazos.
La mayoría de los kits de repuesto se centran en la reparación de pinchazos. Los despliegues repetidos señalan hacia otro lado: la causa principal de falla en campo es la fuga de válvula después de los ciclos de plegado, no una cámara rasgada. Una válvula atornillada se reemplaza en minutos con un destornillador. Una válvula totalmente soldada implica reparación en fábrica o una tienda inservible. Abastezca lo que su equipo pueda reparar realmente en el lugar.
Igualar el parche al tejido de la cámara
El material del parche debe coincidir con el material del tubo. Las cámaras de aire de PVC aceptan únicamente cementos solventes de PVC. Las cámaras de TPU requieren adhesivos de poliuretano. Usar pegamento de PVC en una cámara de TPU ablanda el recubrimiento, debilita la soldadura y anula la garantía. Ese es un error permanente. Las líneas de cámaras de aire y colchones de aire de Kelyland utilizan las mismas familias de materiales PVC/TPU, con paredes de 0,4 mm a 0,6 mm resistentes a pinchazos, por lo que el stock de parches debe reflejar esa especificación.
-
-
- Cámaras de PVC: Cemento de PVC a base de solvente más película de parche de PVC. Dejar secar entre 12 y 24 horas antes de volver a inflar.
- Cámaras de TPU: Adhesivo de poliuretano, aplicar el parche sin presión y sujetar durante un curado completo de 24 horas.
- Espesor de pared: Mantener la película del parche en el mismo rango de 0,4 mm a 0,6 mm que el tubo base para que la reparación se flexione como el original.
-
Válvulas, adaptadores de bomba, manómetros
-
- Núcleos de válvula: El sellado del ala se desgasta primero tras el plegado repetido. Incluya repuestos para cada carpa.
- Bases de válvula con sujeción por pernos: Reemplazables en campo con herramientas básicas. Mantenga dos por carpa para despliegues prolongados.
- Adaptadores de bomba: Cubra los puertos de inflación de cierre giratorio y bayoneta para que cualquier bomba de tripulación encaje.
- Manómetro: Cambios de temperatura desplazan la presión interna en aproximadamente 0,5 PSI por cada 10°C; verifique cada mañana.
Etiquete cada elemento y selle el kit. Los equipos de relevo, bajo presión de tiempo, toman el primer tubo que parece adecuado. Las fábricas asociadas de Kelyland operan conforme a ISO 9001:2015, con inspecciones en cada etapa de producción, y la verificación previa al envío confirma que el kit de repuestos coincide con lo aprobado en la fase de muestra.
Registro documental y gestión del ciclo de vida de la tienda
El registro predice la falla antes de que la tienda la sufra.
Las tiendas que fallan en el campo rara vez lo hacen en el primer despliegue. La falla se construye en silencio en el registro diario: una válvula que requiere recarga dos veces, una viga que marca bajo cada mañana, una costura que se ve diferente después de cada pliegue. Los operadores de flota conocen este patrón. La cuestión es si los equipos en terreno están anotándolo.
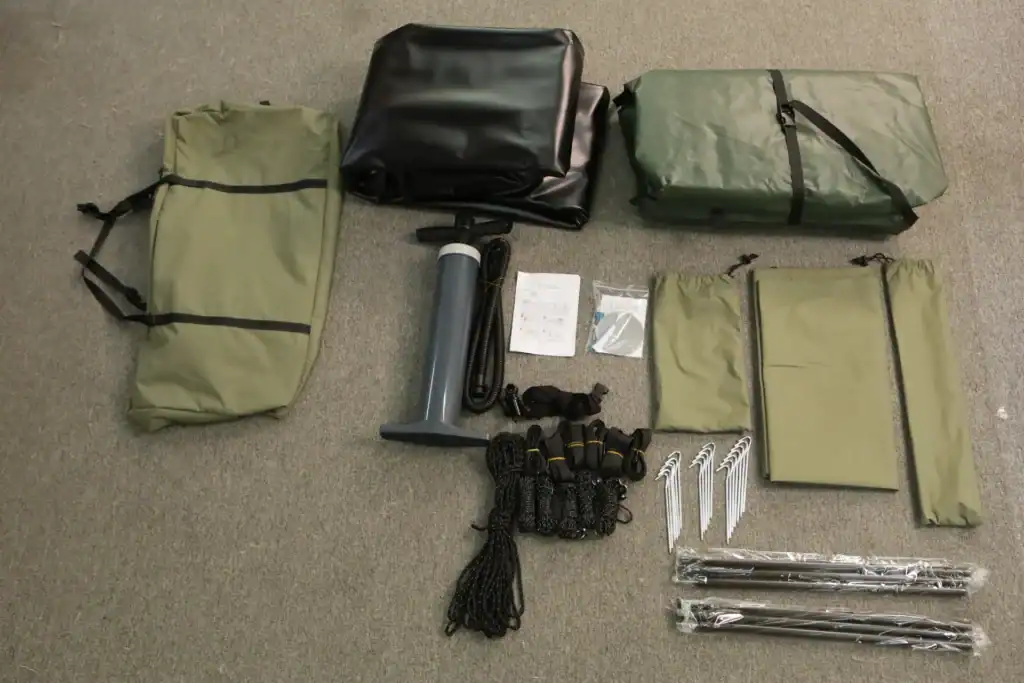
Registros diarios de presión y pruebas mensuales de reinflado
Registre cuatro puntos de datos por día de despliegue: PSI de inflado, tiempo hasta alcanzar la presión nominal, temperatura ambiente al inflar y cualquier volumen de recarga. Los cambios de temperatura modifican la presión interna en aproximadamente 0,5 PSI por cada 10°C, por lo que una tienda inflada correctamente a 25°C se siente blanda a 5°C. Esto es física, no una fuga. El registro permite distinguir uno de otro.
Una vez al mes, desinfe completamente la tienda, vuélvala a inflar a la presión nominal y déjala reposar durante 24 horas. Mida la caída. Una pérdida moderada es elasticidad normal del material. Una caída claramente notable indica un problema real en el sistema, generalmente un sello de válvula defectuoso o, con menor frecuencia, una microperforación que el agua jabonosa localizará en minutos.
Cuándo retirar una tienda del servicio
-
- Fatiga de la base de la válvula: Una segunda falla en el cuerpo de la válvula en la misma ubicación indica que la soldadura de la base ha sufrido fatiga. La reparación en terreno no mantendrá. La viga ha terminado su vida útil.
- Deslaminación de la soldadura: La separación en soldaduras por alta frecuencia es una reparación a nivel de fábrica. Parchar una soldadura deslaminada no restablece la integridad estructural.
- Porosidad del recubrimiento: Cuando la superficie de la viga pierde su recubrimiento hermético, la tela no puede mantener la presión nominal. La tienda parece funcional y, sin embargo, falla.
- Riesgo misional: Para operaciones de socorro, el costo de reparación es el enfoque equivocado. Si una tienda falla durante el despliegue, la pérdida es capacidad de refugio. Establezca criterios de baja en el contrato de adquisición, no después de un fallo en el campo.
Los datos de baja deben fluir de vuelta a la fábrica. Las instalaciones asociadas de Kelyland cuentan con certificación ISO 9001:2015 y realizan inspecciones en cada etapa de producción, de modo que una foto de la soldadura fallida, el historial de PSI y el conteo de despliegues llegan a ingenieros que pueden ajustar materiales o construcción. Ese ciclo de retroalimentación es lo que hace que el siguiente lote de producción sea más duradero que el anterior.
Conclusión
El mantenimiento adecuado de tiendas inflables es lo que diferencia una tienda de 50 despliegues de aquella que falla durante una operación de socorro. Las verificaciones de presión, la selección correcta del adhesivo y el cuidado de las válvulas cuestan minutos al día y previenen una desinflado catastrófico. Si realiza estos pasos correctamente, las vigas de aire se mantendrán dentro de su tolerancia de calidad especificada durante años.
-
- Compruebe la presión todas las mañanas; una caída de 10 °C reduce la presión interna aproximadamente 0,5 PSI.
- La fuga de válvulas causa la mayoría de los fallos en campo tras el plegado repetido, no las perforaciones.
- Vigas de aire TPU Se requiere adhesivo de poliuretano y un curado bajo presión durante 24 horas; el pegamento para PVC anula la garantía.
- Mantenga en existencias válvulas de repuesto, material de parcheo y un manómetro en cada kit de tienda de socorro.
Antes de especificar su próximo pedido de tienda de socorro, revise el tipo de válvula y el kit de parches incluidos en el paquete. Una tienda que se envíe sin un adhesivo de parcheo compatible y una válvula de repuesto con abrazadera de perno es una tienda que su equipo de campo tendrá que improvisar. Explore la gama de tiendas inflables y colchones inflables para confirmar que el kit de repuestos coincide con el material de la viga, o contacte al equipo de abastecimiento con su cronograma de despliegue.
Preguntas frecuentes
¿Cuál es la regla 80/20 en el mantenimiento de tiendas de campaña inflables?
Aproximadamente 80% de las fallas de campo de carpas de alivio se deben a problemas de válvulas, no a perforaciones. Enfocar los controles rutinarios en las tapas de las válvulas, los asientos y la presión antes de inspeccionar la tela de la viga. Revisar primero las válvulas cuando una viga pierde presión.
¿Qué PSI deben soportar los arcos de las tiendas inflables?
Siga la especificación impresa del fabricante sobre PSI para cada modelo de viga. Una caída de 10 °C durante la noche puede eliminar aproximadamente 0,5 PSI, por lo que vuelva a inflar todas las mañanas después de los cambios de temperatura. Nunca supere el PSI nominal indicado en la etiqueta de la viga.
¿Cómo se reparan las barras de aire de PVC?
Utilice pegamento solvente de PVC, no adhesivo de uso general, para vigas de aire de PVC. Aplique el parche a presión cero y permita el tiempo completo de curado antes de volver a inflar. El parche y el adhesivo deben corresponder al material de la viga.
¿Cómo reparar las barras inflables de TPU?
Las vigas de TPU requieren adhesivo de poliuretano, no cemento de PVC. Realice el parcheo a presión cero y respete el tiempo de fijación para lograr una unión duradera. No mezcle materiales de reparación de PVC con los de TPU.
¿Cuándo debe devolver una tienda a la fábrica?
Devuelva la tienda de campaña a la fábrica cuando las costuras soldadas de alta frecuencia se abran o deslaminen tras un largo almacenamiento. El parcheo en campo no es una solución fiable para fallas estructurales en las soldaduras. Envíe fotografías a la fábrica para que evalúen la reparación.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語