 Ir al contenido

La optimización del cartón para carretillas plegables rara vez sobrevive al proceso de aprobación de muestras. Aparece semanas después, cuando el gerente de almacén mide un cartón que es varios centímetros más alto que la muestra preproducción. En un pedido de $50K, esa altura adicional desplaza el peso volumétrico y se come silenciosamente el margen que incluyó en el precio FOB.
La causa raíz es aburrida, y por eso se pasa por alto. El cartón de la muestra se empaca a mano con espuma EPE cortada con cuidado. La producción en masa utiliza las hojas de espuma y los blanks de caja que hay en la línea ese día. Si la especificación del cartón no está escrita en la tolerancia de calidad, ningún inspector marcará un aumento de 3 cm en la altura. Así que se envía.
Trate vagón plegable la optimización del tamaño del cartón como parte de la especificación de ingeniería, no como un pensamiento posterior. Defina el diseño exacto de empaque: cómo se anida el marco, dónde van las ruedas y cómo se pliega el cuerpo de tela alrededor de ellas. Luego, solicite a la fábrica una prueba de caída ISTA 1A en el cartón revisado antes de aprobar la producción en masa. Una reducción de 5 cm en la altura del cartón puede agregar entre 8 y 12 por ciento más unidades a un contenedor 40HQ, pero solo si la caja sobrevive al transporte sin aplastar el producto en su interior.

Dónde los cartones de carretillas plegables desperdician dólares en flete
Una reducción de 5 cm en la altura del cartón puede agregar 8–12% más unidades por contenedor 40HQ.
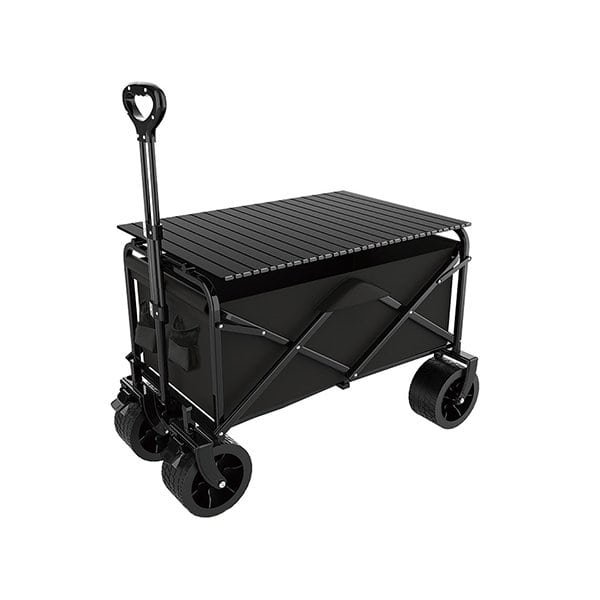
Mayoría vagón plegable Los cartones son más grandes que el producto dentro de ellos. El marco se colapsa, el cuerpo de tela se pliega plano y las ruedas se salen, pero el cartón a menudo se dimensiona como si la carretilla fuera un bloque rígido. Ese aire se factura a tasas de flete dos veces: una vez en peso volumétrico, otra vez en espacios perdidos en el contenedor.
Cajas grandes y relleno de vacío interno
El desperdicio comienza dentro de la caja. Muchos proveedores empacan una carretilla plegada con gruesas almohadillas de espuma EPE en los seis lados, luego agregan una capa de envoltura de cartón corrugado alrededor del marco. Es necesaria cierta protección. Una carretilla resistente con más de 200L de volumen y un marco de acero puede moverse durante el transporte, pero los puntos vulnerables son las esquinas, los ejes de las ruedas y las superficies del marco recubiertas de polvo, no los paneles planos.
-
-
- Orientación del marco: Una carretilla con marco X plegado es más larga en los puntos de bisagra. Rotar el marco para que el eje largo corra diagonalmente a lo largo de la base del cartón puede reducir la dimensión más larga en varios centímetros sin tocar el producto.
- 1. Colocación de espuma EPE: 2. Los forros completos de EPE aumentan el grosor en los seis lados. Cambiar a esquinas troqueladas y tiras de borde mantiene el marco y las ruedas separados, eliminando la mayor parte del volumen de espuma.
-
3. La línea de carretillas plegables de Kelyland en Jinhua, Zhejiang, trabaja con un certificada ISO 4. socio certificado ISO 9001 que cuenta con una línea de producción anual de un millón de unidades. Las carretillas utilizan tejido Oxford de doble capa 600D-900D, marco de acero al carbono o aluminio con recubrimiento en polvo marcos de acero o aluminio, 6. y tableros de base PP o MDF. Esos materiales definen la función de la caja: evitar que el recubrimiento en polvo se raye y que las ruedas perforen el tablero. La respuesta no es una caja más grande; es una distribución que permite que los componentes se ajusten dentro de la cavidad del marco plegado.
7. Estándares de cajas que ganan centímetros
8. El estilo de caja predeterminado para carros plegables 9. es el Cartón Normal de Aletas (RSC), donde las solapas superior e inferior se encuentran en el centro y superponen las paredes laterales. Las aletas exteriores añaden altura en ambos extremos, y en una caja alta para carretilla, ese apilamiento de aletas es espacio muerto. Una caja semicanalada con tapa separada, o una caja troquelada con paneles entrelazados, elimina esa altura de aletas apiladas manteniendo la misma resistencia a la compresión.
10. El grado del cartón es el segundo factor oculto. Muchas fábricas adoptan por defecto cartón corrugado de 5 capas con onda B en las seis caras como medida de seguridad. Los paneles verticales soportan la carga de apilamiento; los paneles superior e inferior solo necesitan resistencia a la punción. Un cartón optimizado en grosor puede usar cartón más ligero en las caras no portantes y añadir refuerzos en las esquinas para la resistencia al apilamiento, lo cual suele ser mejor que una subida uniforme a cartón de 3 capas.
-
- Aprobación de muestra: 11. Solicite a la fábrica que empaque una carretilla representativa de producción en la caja propuesta, y mida usted mismo las dimensiones exteriores. Cualquier holgura entre el plano y la caja física representa una pérdida de flete por cada unidad.
- Validación: 12. Solicite una prueba de caída ISTA 1A antes de aprobar un nuevo grado de cartón. Una caja más ligera que falle en el primer impacto de esquina no ahorra nada.
13. Las matemáticas del flete premian la atención a la caja antes de cargar el contenedor. Una reducción de 5 cm en la altura de la caja puede añadir 8–12% más unidades a una carga 40HQ, y esa mejora incide directamente en la economía unitaria sin relajar la tolerancia de calidad de la propia carretilla.
Pasos de reingeniería de cartones para pedidos OEM
15. Un corte de 5 cm de altura puede añadir 8–12% más unidades por contenedor 40HQ — antes de modificar el producto.
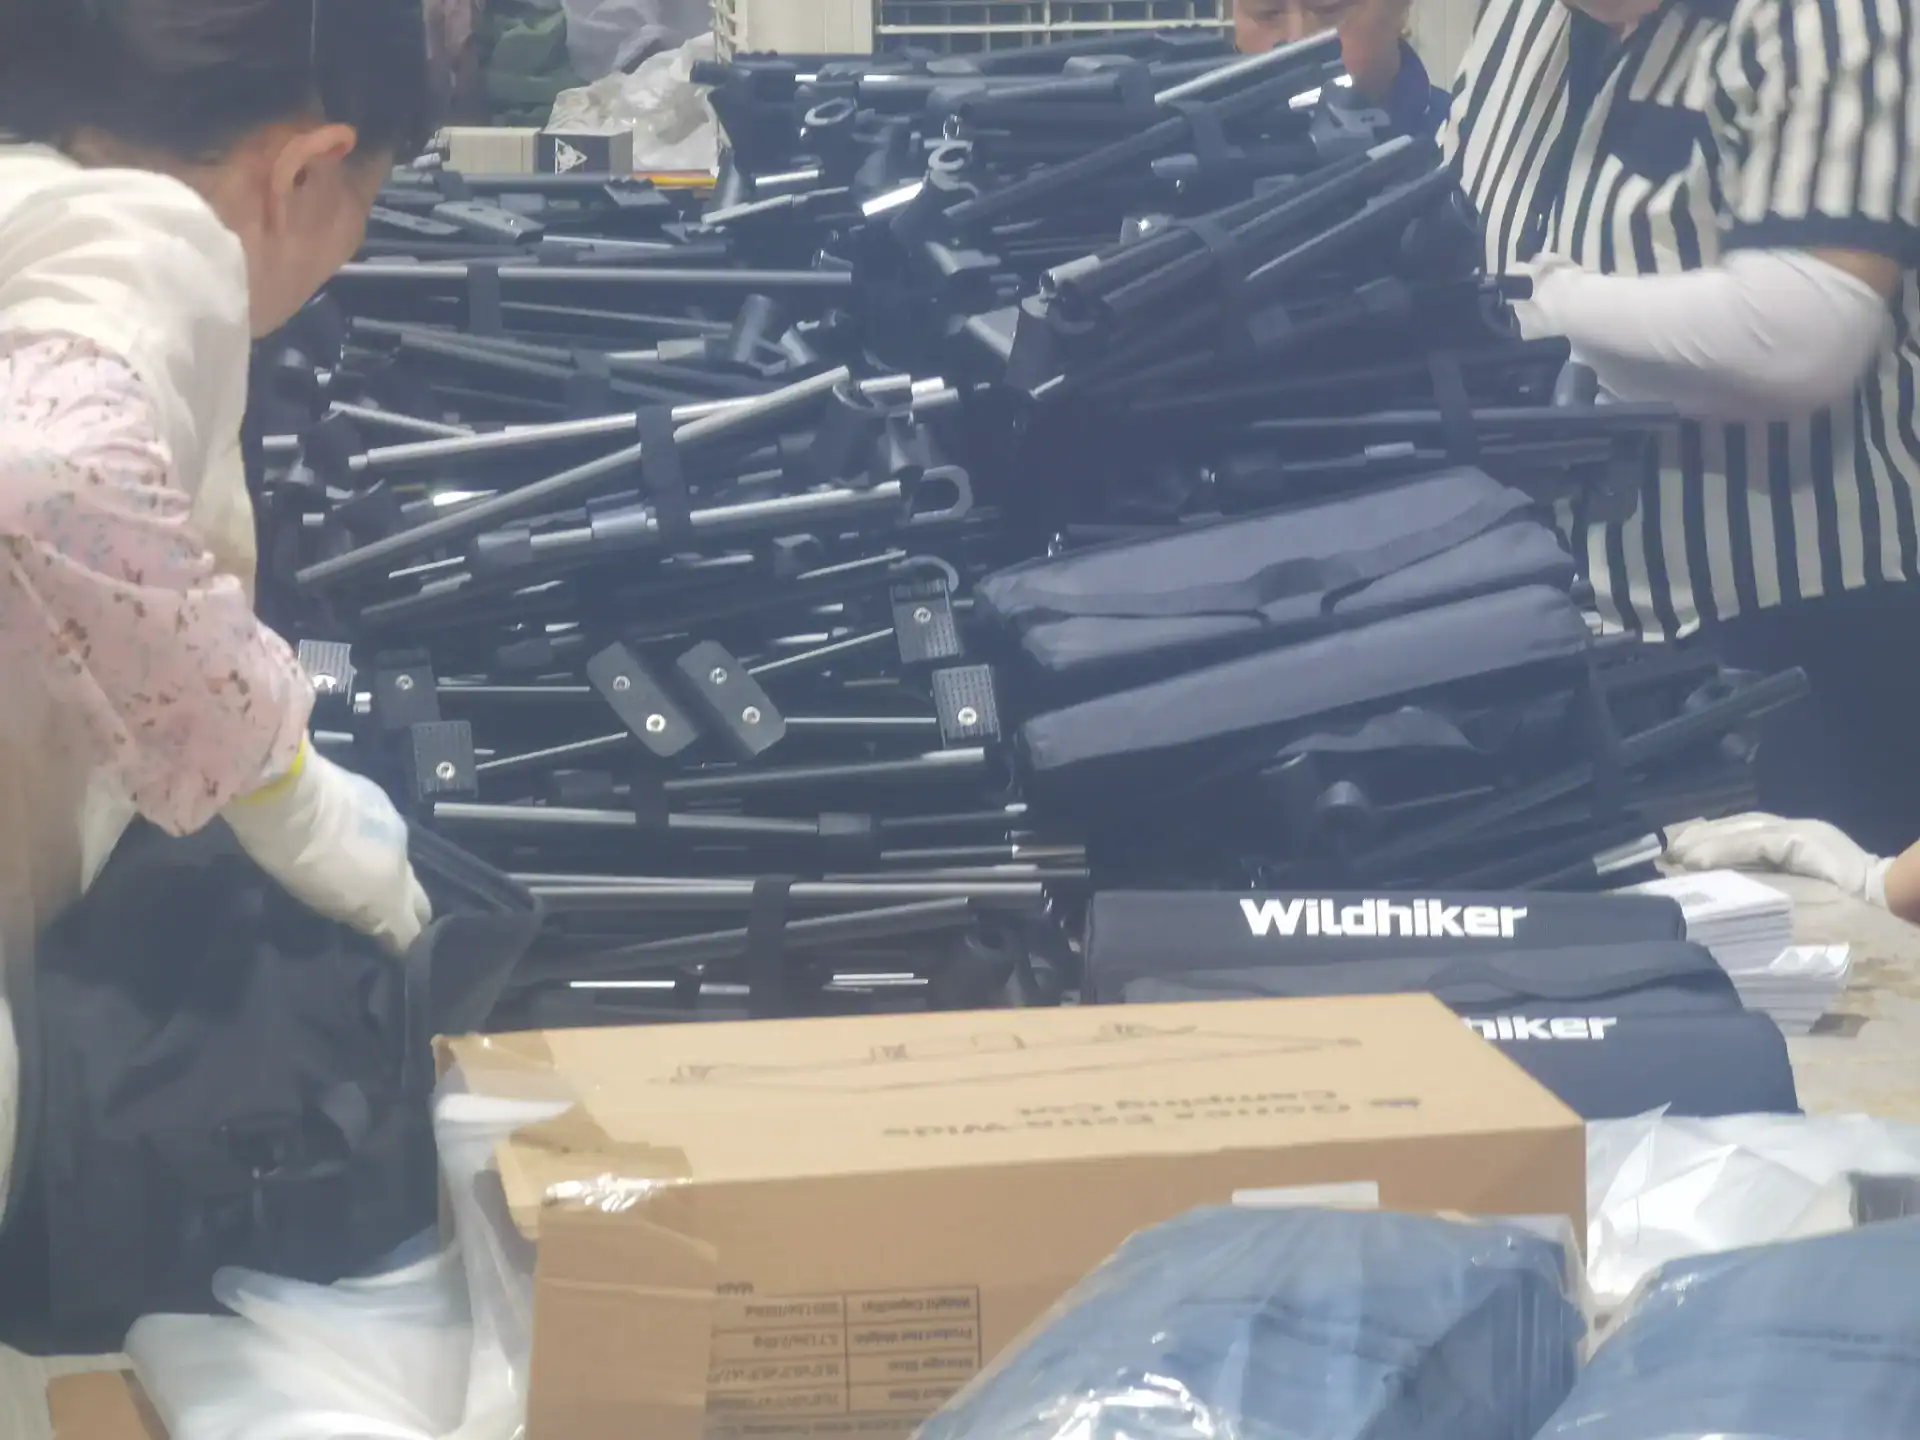
Mayoría vagón plegable Los cartones están diseñados alrededor del diseño de montaje más sencillo, no del más compacto. El La fábrica deja caer el carro plegado en un cartón ranurado estándar (RSC), luego rellena el espacio vacío con espuma. Ese enfoque deja un espacio muerto por encima del asa y alrededor de las ruedas, lo que empuja la caja a una categoría de peso volumétrico mayor. La reingeniería comienza separando el carro en tres módulos: estructura, ruedas y cuerpo de tela.
Estructuras, ruedas y cuerpos de tela encajados
La estructura es la parte rígida que determina la longitud y altura mínimas del cartón. Coloque la estructura tipo X plegada boca abajo, de modo que el asa corra a lo largo de la longitud de la caja. Ese único cambio de orientación es la forma más rápida de reducir el peso volumétrico del carro plegado, porque elimina el bolsillo de aire vertical donde antes se ubicaba el asa arqueada.
-
- Orientación del marco: La estructura plegada queda plana, con el asa alineada a lo largo de la caja. El hundimiento del asa se convierte en el punto más bajo, no en 5 cm extra de altura.
- Colocación de las ruedas: Retire todas las cuatro ruedas y colóquelas en una bandeja de espuma EPE cortada a molde, junto a la estructura. Las ruedas montadas crean puntos de carga concentrada que perforan los cartones y aumentan el ancho.
- Cuerpo de tela: Doble el cuerpo de Oxford de doble capa de 600D-900D hasta el tamaño de la base y deslícelo bajo la estructura. Esto distribuye la presión de manera uniforme y protege las líneas de pliegue.
La base, de PP o MDF, permanece plana contra la estructura. En un carro típico de estructura de acero, este diseño de encaje para flete puede reducir otros 5 cm de altura del cartón, lo que añade 8-12 unidades más por contenedor 40HQ. Esa es la base matemática detrás de la carga de carritos plegables en el contenedor.
Cambiar a cajas troqueladas de menor altura
Una caja RSC estándar tiene seis paneles que generan espacios muertos en las esquinas. Una caja troquelada para un marco de carro plegable se contornea según la forma real doblada, con un rebaje para la bandeja de ruedas en un extremo y un perfil más bajo sobre el asa. Esto modifica la geometría de la caja sin reducir la zona de protección. El cartón queda más corto, y la resistencia a la compresión permanece intacta porque el cartón se coloca donde realmente cae la carga.
El calibre del cartón es clave tras el cambio geométrico. Una caja de 3 capas puede pasar las pruebas básicas cuando el carro es ligero, pero un carro con estructura de acero en una caja más alta requiere mayor soporte en las esquinas. El corrugado de 5 capas con canal B y refuerzos en las esquinas suele superar al de 3 capas en pruebas de compresión, y el calibre puede ajustarse según el peso de la carga para evitar estimaciones. Solicite a la fábrica una prueba de caída resultados de pruebas según ISTA 1A antes de aprobar la nueva especificación.
El lado de la producción es sencillo. Kelyland Outdoors cuenta con una fábrica de carretillas plegables en Jinhua, Zhejiang —en operación desde 2017 con una producción anual de 1.000.000 de unidades— capaz de fabricar cajas troqueladas personalizadas como parte de un pedido OEM. El diseño de la caja se valida en el mismo proceso que la aprobación de la muestra, por lo que los controles de calidad revisan la costura, el bloqueo del marco y las dimensiones del embalaje en función de una única hoja de especificaciones. Ahí es donde se define la optimización de las cajas de las carretillas plegables —en la etapa de muestra, no después de cargar el contenedor.

Validación de nuevos cartones sin daño al producto
Un cambio en el cartón que falle durante el transporte cuesta más que el ahorro en flete.
Cuando una fábrica recomienda una reducción de 5 cm en la altura del cartón, las cuentas del flete parecen evidentes: más unidades por contenedor 40HQ y un coste menor dimensional weight. Pero si la validación se realiza después de la producción en masa, el ahorro se pierde en reclamaciones por daños. El modo de fallo es específico de las carretillas plegables: el marco de acero al carbono con recubrimiento en polvo raya contra la pared interior, y la tela Oxford de 600D-900D se desgasta por fricción.
Pruebas de caída y vibración antes de la aprobación
El procedimiento 1A de la International Safe Transit Association es el referente para el cartón de una carretilla plegable. Determina las alturas de caída según el peso del paquete y somete la caja a ciclos de impactos en bordes, esquinas y caras planas. Una carretilla correctamente anidada debe superar las pruebas sin compromiso estructural del marco y sin daños visibles en la tela ni en las superficies de las ruedas.
-
-
- Datos del ensayo de caída: La altura utilizada en cada cara, la secuencia de impactos y el estado de las esquinas del cartón después de cada caída.
- Ajuste interno: La holgura medida entre el marco plegado y la pared del cartón después del ensayo — no antes.
- Verificación del producto: Las juntas soldadas, los ejes de las ruedas y las costuras de la tela. Los arañazos en el recubrimiento en polvo indican que el marco se desplazó bajo el impacto.
-
Los ensayos de caída detectan fallos catastróficos; los ensayos de vibración detectan la degradación progresiva. Durante una larga travesía marítima, el cartón se asienta y el marco puede presionar contra la pared interior. El resultado no es una caja aplastada a la entrega, sino microgrietas y desgaste del tejido que aparecen después de que el cliente lo desempaque en su hogar.
La verificación que pasan por alto la mayoría de los compradores es el ensayo de desplazamiento interno. Tras la secuencia de vibración, tome fotografías del interior. Si la espuma de EPE muestra compresión visible o el marco se ha desplazado lateralmente, el ajuste no es lo suficientemente estable para la carga apilada.
Colaborar con el QC de la fábrica para aprobar las nuevas especificaciones
En Kelyland Outdoors, plegable Ideal para campings con desnivel. El sistema de conexión debe dejar claro el marco de plegado. Pedales moldeados por inyección personalizados disponibles (coste del molde de $2k–$5k). Estándar en la mayoría de modelos de la línea de carritos en Jinhua, Zhejiang, la fábrica colaboradora opera bajo ISO 9001:2015. Un cambio en la especificación del cartón pasa por la misma puerta formal de gestión de cambios que una modificación de producto. La aprobación incluye un número de revisión, no solo la firma electrónica del vendedor.
El paso de inspección previa al envío es donde corresponde la aprobación del cartón. El inspector de QC verifica que la línea haya utilizado la caja troquelada aprobada, que el grado del cartón coincida con la especificación y que las solapas de sellado cierren sin forzar ningún componente interno.
-
- Grado del cartón: Confirme el calibre y el perfil del corrugado. El cartón de 5 capas con ondulación B y refuerzos en las esquinas resiste mejor la compresión que el de 3 capas, pero el calibre instalado debe coincidir con la muestra aprobada.
- Dimensiones interiores: Mida el interior de la caja. Un corte de 5 cm en el dibujo puede convertirse en un ajuste forzado en la línea de producción.
- Trazabilidad: La especificación revisada del embalaje debe adjuntarse al informe de inspección previa al envío, de modo que el registro de control de calidad del contenedor esté completo.
El propósito de la validación no es retrasar al proveedor. Es fijar una línea base. Cuando el próximo lote de producción utilice un tipo diferente de celda EPE densidad de la espuma o una canaladura más ligera, el comprador tiene un registro de lo que se aprobó y lo que se envió. Sin esa línea base, cada cartón es una apuesta.
Conclusión
Una reducción de 5 cm en la altura del cartón no es un cambio menor: en una carga 40HQ puede añadir entre 8 y 12% unidades más por contenedor. Esto cambia la conversación sobre el flete, pasando del coste por caja al ingreso por contenedor. El trabajo de ingeniería en anidamiento, cajas troqueladas y colocación de espuma EPE se paga solo mucho antes de que llegue el envío.
-
- Una reducción de 5 cm en la altura del cartón puede añadir entre 8 y 12% unidades más de carritos plegables por contenedor 40HQ.
- Solicite pruebas de caída y vibración según ISTA 1A antes de aprobar un calibre de cartón más ligero.
- El cartón de 5 capas con canaladura B y protectores de esquina suele superar al de 3 capas en resistencia a la compresión, pero puede optimizarse ajustando el calibrado.
- Las cajas troqueladas con marcos anidados, ruedas y cuerpos de tela reducen el peso dimensional y el material de relleno de espacios vacíos.
Utilice estos parámetros de referencia como lista de verificación en su próxima llamada al proveedor. Pida a la fábrica sus datos actuales de optimización del tamaño del cartón para carritos plegables, informes de prueba ISTA 1A, especificaciones de calibrado del cartón y un plan de carga 40HQ que muestre las unidades por contenedor con la caja troquelada propuesta. Cuando un proveedor pueda aportar esas cifras, podrá consolidar el ahorro de flete antes de iniciar la producción del pedido.
Preguntas frecuentes
¿Cómo optimiza el embalaje de carritos plegables los costes de envío?
Reduce el espacio desperdiciado en los cartones para que quepan más unidades en cada contenedor 40HQ. Una reducción de altura de 5 cm generalmente agrega 8–12% unidades adicionales por contenedor. Comienza midiendo el cartón actual en comparación con la huella del producto plegado.
¿Qué provoca el desperdicio de espacio en las cajas de carritos deacampada?
Las causas principales son las cajas extragrandes, el exceso de relleno interno y los estilos estándar de cartón que agregan pulgadas. Anidar los marcos, las ruedas y los cuerpos de tela más estrechamente elimina la mayor parte de ese desperdicio. Audite el cartón actual antes de solicitar un rediseño.
¿Cómo se valida un cartón de carro nuevo?
Realice pruebas de caída y vibración antes de aprobar cualquier cambio en el cartón. Un cartón que falle durante el transporte cuesta más que el ahorro en flete que generó. Solo autorice el paso final tras aprobar las pruebas de control de calidad en fábrica.
¿Puedo probar nuevas cajas con un pedido pequeño?
Sí, Kelyland acepta pedidos personalizados de pequeñas series Con cantidades mínimas de pedido para algunos artículos tan bajas como 50-100 unidades. Realice una producción piloto para validar la nueva caja antes de la producción a gran escala. Confirme que la cantidad mínima de pedido se aplica al cambio de caja antes de realizar el pedido.
¿Qué especificaciones de cartón deben verificar los compradores OEM?
Revise las dimensiones interiores, la resistencia del tablero y la resistencia al apilamiento antes de aprobar una caja de menor altura. Asimismo, comprueba que las ruedas y las piezas del marco permanezcan bloqueadas durante el transporte. Solicita una inspección previa al envío con las especificaciones definitivas del cartón.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語