 Ir al contenido

Un pedido de marca blanca con 1 TP4T50.000 unidades es donde comienzan la mayoría de las fallas en tiendas hinchables: no ocurren en el campo, sino en la brecha entre la muestra preproducción y la producción en masa. la aprobación de la muestra probablemente verificó la lona impresa y el logotipo de la bolsa de transporte. La mayoría de las conversaciones sobre tolerancias de calidad se detienen en el denier de la tela y nunca alcanzan los dos puntos que realmente fallan: la soldadura del vástago de la válvula y la costura donde la viga se une al suelo. La presión sobre el precio FOB empuja a la fábrica a recortar una sola especificación que lo protege: el grosor de la película de TPU en la zona de la soldadura.
El mecanismo físico es sencillo y merece presentarse a su equipo de control de calidad. El aire dentro de una viga se expande aproximadamente 1 PSI por cada 10°C de aumento de temperatura. Infle hasta 12 PSI a 20°C y deje la tienda bajo el sol directo a 40°C, y alcanzará los 16 PSI sin necesidad de bombeo adicional. Esa presión extra se concentra en el vástago de la válvula, el punto más rígido de la viga, y la soldadura comienza a despegarse. Las fábricas que omiten una válvula de alivio de presión o que usan una película de 0,4 mm en esa unión están enviando una reclamación de garantía predecible.
Defina sus especificaciones antes de negociar el precio. En la próxima llamada con el proveedor, solicite 0,6 mm de TPU en la soldadura del vástago de la válvula, una válvula de alivio de presión calibrada por debajo del límite de explosión de la viga y una prueba de ciclos térmicos de 20°C a 40°C sin fallas en las costuras. Esa es la referencia que distingue a una tienda que sobrevive la segunda temporada de aquella que regresa hecha añicos.
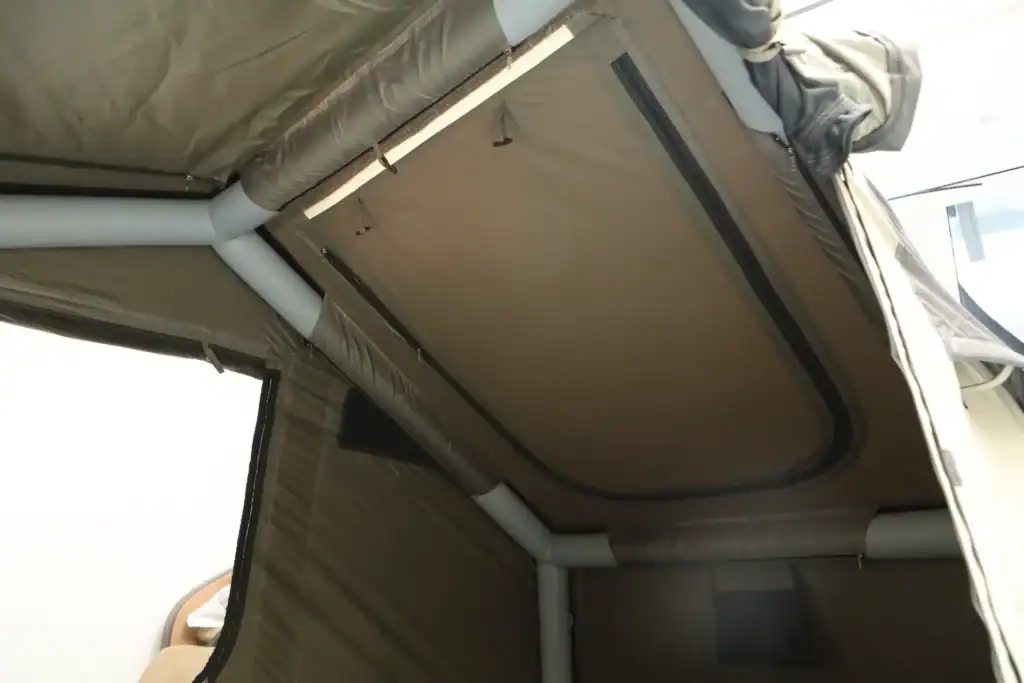
Falla #1: Separación del vástago de la válvula
Sobrepulsar una viga hinchable en las horas frescas de la mañana puede elevar la presión por encima de 16 PSI, suficiente para arrancar el vástago de la válvula de la soldadura.
El vástago de la válvula es el punto estructural más débil de una tienda hinchable. El vástago de plástico está soldado a la pared de la viga, y esa soldadura debe soportar una presión operativa de 8 a 15 PSI, los ciclos repetidos de montaje y desmontaje, y los cambios de temperatura entre el día y la noche. La mayoría de las “fugas” en las tiendas devueltas provienen de la base de esta válvula, no de perforaciones en la tela de la viga. Una vez que la soldadura comienza a levantarse, ningún kit de reparación la soluciona.
Por qué el sobrepulsado afloja el vástago
Las bombas manuales no cuentan con un corte automático calibrado a la temperatura ambiente. Un usuario en una mañana fresca percibe un tubo flexible, añade más aire y lo detiene por sensación táctil en lugar de medir la presión. Los tubos de poliéster con recubrimiento de PVC también se rigidizan por debajo de -10 °C, lo que hace que el tubo parezca incluso más desinflado en clima frío. Luego, el sol incide sobre la tienda y el aire en su interior se expande aproximadamente 1 PSI por cada 10 °C. Un tubo inflado a 12 PSI a 20 °C puede superar los 16 PSI a 40 °C, y la carga excesiva se concentra en la soldadura de la válvula.
Ese pico de presión causa daño con el tiempo. El vástago suele romperse desde la primera inflada. Se fatiga tras sucesivos sobreinflados, el borde de la soldadura se levanta y, en el siguiente montaje, el vástago se arranca de la pared del tubo bajo una carga para la que nunca estuvo diseñado. Este es el mecanismo detrás de la mayoría de los problemas de válvulas en tiendas hinchables en el campo.
Especificar la solución en la fábrica
-
- Elección del material: La película de TPU resiste mejor que el poliéster con recubrimiento de PVC en la zona de la válvula, ya que permanece flexible a bajas temperaturas y soporta flexiones repetidas. Si un proveedor cotiza TPU de 0,4 mm en todo el tubo, solicite 0,6 mm en el refuerzo de la válvula.
- Tipo de válvula: Las válvulas Boston quedan rasantes sobre el tubo y ofrecen una amplia superficie de soldadura. Las válvulas tipo hoja son más simples y económicas, pero su menor área de contacto las hace más propensas a arrancarse bajo picos de presión.
- Método de soldadura: La soldadura de alta frecuencia ofrece un sellado más uniforme en TPU que la soldadura por aire caliente, siempre que el material se manipule correctamente. El ancho y la temperatura de soldadura deben formar parte de la especificación de control de calidad, no dejarse al criterio del operador de la máquina.
- Alivio de presión: Una válvula de alivio de presión evacúa el exceso de PSI antes de que la soldadura o el vástago alcancen su límite. Con un margen de 6 PSI entre una mañana fresca y una tarde calorosa, esta es una garantía de bajo costo frente a la reclamación de garantía más frecuente de la categoría.
La fábrica asociada de Kelyland para tiendas hinchables en Jinhua, Zhejiang, produce 500 000 unidades anuales bajo ISO 9001 y CE. Ese volumen de producción significa que los parámetros de soldadura de la válvula y el grosor del material deben quedar registrados en la hoja de inspección de control de calidad antes de iniciar la primera unidad. Para un programa de marca privada, incluya por escrito las mismas especificaciones: tipo de válvula, grosor de TPU en la zona de soldadura, método de soldadura y alivio de presión.
Falla #2: Abrimiento de costuras soldadas
El fallo de la costura soldada es impulsado por la presión, no por una punción aleatoria.
El tubo aguanta. La tela está intacta. La abertura transcurre a lo largo de la línea de soldadura, a unos pocos centímetros de la válvula, y la tienda se hunde en veinte minutos después de montarla. La mayoría de los informes de campo lo tacha de punción. No lo es. Se trata de un fallo de costura por presión, y se repite entre marcas porque el error de ingeniería ocurre antes de que la tienda se enlande.
Los túbulos neumáticos operan a 8-15 PSI a temperatura normal. Pero el aire dentro de un túbulo sellado se expande aproximadamente 1 PSI por cada 10°C de aumento. Una tienda inflada a 12 PSI a 20°C puede alcanzar 16 PSI a 40°C. Eso sobrecarga la zona de soldadura, especialmente donde el vástago de la válvula se une a la pared del túbulo.
Por qué se abren las costuras soldadas antes que la tela base
Las costuras de los túbulos neumáticos se fabrican mediante soldadura de alta frecuencia o soldadura con aire caliente. La soldadura RF fusiona las películas termoplásticas a nivel molecular; la soldadura con aire caliente depende de la temperatura controlada y la velocidad del rodillo. Cuando esos parámetros se desvían en una producción larga, la soldadura parece correcta en la muestra pero falla bajo ciclaje de presión. El modo de fallo es predecible: tensión de despegue en el borde de la soldadura.
La especificación de 0,6 mm de la zona de soldadura
La película del túbulo suele ser TPU de 0,4 mm a 0,9 mm de grosor. El área de costura principal y la base de la válvula deben reforzarse hasta al menos 0,6 mm de TPU, con una válvula de alivio de presión en cada túbulo independiente. Sin ella, una bomba excesivamente enérgica combinada con el calor diurno convierte una tienda de 12 PSI en un riesgo de 16 PSI.
-
- Especificación: Use soldadura de alta frecuencia para las costuras longitudinales principales y el refuerzo de la base de la válvula. La fusión RF ofrece resistencia al despegue que las líneas de aire caliente no pueden igualar cuando existe desviación del proceso.
- Riesgo: La presión del túbulo neumático aumenta casi 1 PSI por cada 10°C de elevación. Una inflación a 20°C a 12 PSI alcanza 16 PSI a 40°C. Esa es la rotura cerca de la válvula.
- Verificación de fábrica: Solicite registros de prueba de despegue de soldadura y presencia de válvula de alivio de presión en cada túbulo. La fábrica asociada de tiendas inflables de Kelyland en Jinhua, Zhejiang, produce 500.000 unidades anualmentesobre líneas certificadas ISO 9001 y CE.
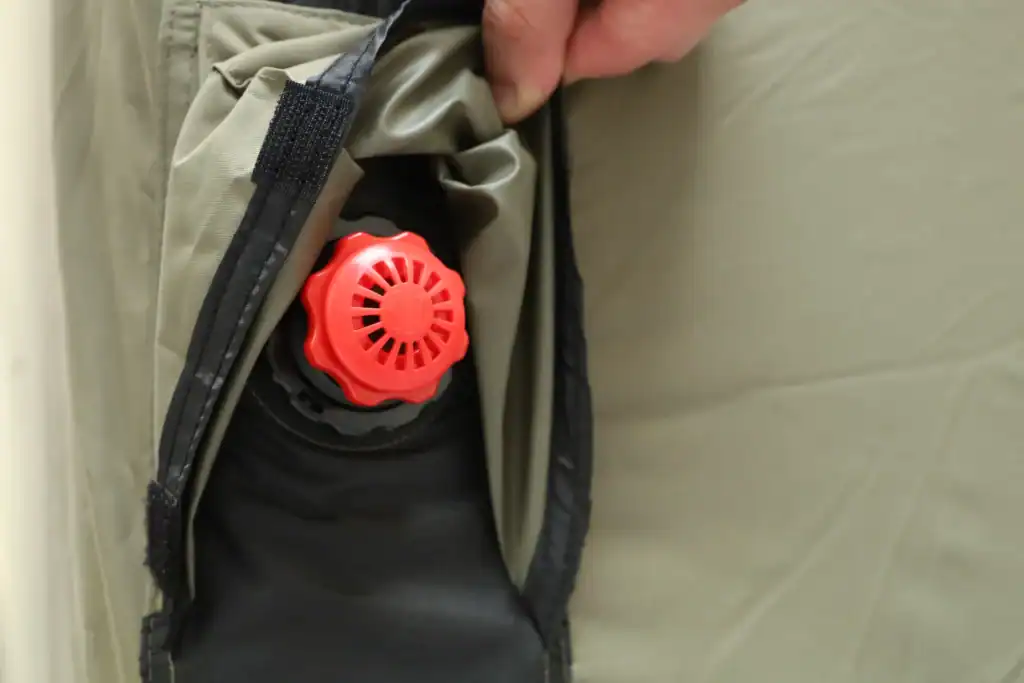
Falla #3: Selección del material de la viga y delaminación
Los tubos PVC estándar fallan en la soldadura.
La mayoría de los fallos de las tiendas neumáticas se remontan al material del túbulo antes de que cualquier cliente manipule el producto. Las dos opciones comunes son el poliéster recubierto de PVC y la película TPU. Esa única decisión determina el delaminado, la fisuración en frío y el flujo de las costuras. Los compradores rara vez lo especifican porque los proveedores cotizan “tienda de túbulo neumático” como si todos los tubos fueran iguales.
Por qué el PVC estándar genera reclamaciones de garantía
El poliéster recubierto de PVC es barato, se suelda rápido y pasa la prueba estática de inflación en fábrica. Pero el PVC se endurece por debajo de -10°C. En condiciones invernales, cada pliegue y punto de flexión concentra tensiones en la costura soldada. El recubrimiento se separa de la malla de poliéster, el túbulo desarrolla una fuga lenta y la tienda se hunde en menos de 20 minutos desde el montaje.
-
- Patrón de delaminación: El recubrimiento de PVC se separa de la base de poliéster a lo largo de las costuras soldadas por alta frecuencia, generalmente cerca del vástago de la válvula o en los pliegues. Se puede notar la separación de las capas antes de que la fuga sea visible.
- Fallo por frío: El PVC pierde flexibilidad por debajo de -10 °C. El TPU permanece flexible hasta -30 °C. Esa diferencia de 20 °C en el margen operativo es exactamente lo que evita que la carpa inflable se agriete en climas fríos.
- Estrés por presión: Los vigones inflables funcionan entre 8 y 15 PSI. Añade la creep de presión por el calor diurno, y la junta deslaminada cerca de la válvula es el primer punto de fallo. Por eso las carpas devueltas suelen filtrar en la base de la válvula, no en el centro del vigrón.
Especifica la actualización de TPU antes de aprobar la muestra
Especifica una película de TPU de 0,4 mm a 0,9 mm de grosor, con un mínimo de 0,6 mm en las zonas de soldadura. El PVC estándar puede reducir el coste de fabricación entre $8 y $15 por unidad, pero una sola carpa devuelta elimina ese ahorro en flete, reagrupación y contracargos. La actualización es un seguro de garantía, no una característica premium.
La fábrica socia de Kelyland para carpas inflables en Jinhua, Zhejiang, produce 500.000 unidades al año bajo certificación ISO 9001 y CE. Su proceso de aprovisionamiento de materiales verifica la durabilidad de grado exterior antes de aprobar la muestra. Solicita a tu proveedor la ficha técnica del material del vigrón por escrito. Si la única respuesta es “PVC”, estás aprobando un modo de fallo predecible.
| Modo de fallo | Causa raíz | Material / Datos de especificación | Prevención / Corrección en especificación |
|---|---|---|---|
| Deslaminación del recubrimiento de PVC desde la tela base | Los vigrones de poliéster con recubrimiento de PVC se rigidizan por debajo de -10 °C; la flexión repetida en climas fríos rompe el enlace entre el recubrimiento y la tela, provocando pelado visible y migración de aire a través de la matriz del tejido. | Poliéster recubierto de PVC (grosor total típico de 0,4 mm-0,9 mm); la película de TPU (0,4 mm-0,9 mm) mantiene su flexibilidad hasta -30 °C; la adherencia del recubrimiento varía según el proceso de soldadura empleado. | Especifica película de TPU para mercados de clima frío; exige la prueba de despegue a 180° sobre la tela recubierta antes de la producción; establece una fuerza mínima de adherencia en tu lista de control de calidad (auditorías ISO 9001 de la fábrica). |
| Separación por soldadura de alta frecuencia en los extremos de los vigrones | La soldadura de alta frecuencia (soldadura RF) crea un enlace molecular sólido solo cuando la química del material es idéntica; las capas de PVC/TPU no coincidentes o el tiempo de permanencia incorrecto generan líneas de fusión débiles que se deslaminan ante picos de presión. | Soldadura RF como estándar para PVC; soldadura con aire caliente habitualmente empleada para TPU; la presión operativa típica es de 8-15 PSI; la creep de presión añade aproximadamente 1 PSI por cada aumento de 10 °C en la temperatura. | Requiere pruebas de despegue de costura de soldadura en cada lote; especifica vigrones de material único (todo-TU o todo-PVC); exige soldadura con aire caliente con parámetros de temperatura y presión calibrados para TPU. |
| Deslaminación impulsada por la temperatura cerca de la zona de válvula | Una tienda inflada a 12 PSI a 20 °C puede superar los 16 PSI a 40 °C; la zona soldada alrededor de la válvula es la que soporta mayor estrés y se delamina primero cuando la presión excede la resistencia de la unión. | Presión de funcionamiento típica: 8-15 PSI; pico de presión de +1 PSI por cada 10 °C; el área de soldadura del vástago de la válvula está sujeta a carga cíclica concentrada en cada ciclo de inflado/desinflado. | Mejore a TPU más grueso (0,6 mm+) en las zonas de soldadura; instale válvulas de alivio de presión; realice una prueba de presión por lotes al 1,5 × de la presión nominal durante 24 horas antes del envío. |
| Migración de plastificantes y fisuración de capas con clima frío | El PVC requiere plastificantes para su flexibilidad; por debajo de -10 °C los plastificantes se rigidizan y la flexión genera microgrietas que progresan hasta una delaminación completa y filtraciones. | El TPU opera hasta -30 °C sin migración de plastificantes; El PVC se endurece por debajo de -10 °C; la exposición en campo durante viajes de invierno o pernoctas en altura desencadena la falla. | Para SKUs de temporada invernal en UE/APAC, exija vigas de TPU como estándar; si el PVC es obligatorio por costo, añada la prueba de flexibilidad en frío a -15 °C a sus especificaciones de control de calidad y cumplimiento de marketing. |
| Calidad inconsistente entre lotes procedentes de diferentes proveedores de materiales | El material de la viga comprado a distintos proveedores con grados similares puede tener espesor y adhesión de laminado diferentes; la delaminación solo aparece tras varios ciclos de inflado en campo, no en las verificaciones puntuales de fábrica. | La fábrica asociada a Kelyland para tiendas inflables en Jinhua produce 500.000 unidades anuales bajo ISO 9001 y CE; las fábricas certificadas deben documentar la trazabilidad de los lotes de material. | Exija certificados de molino para cada lote de TPU/PVC; requiere pruebas de adhesión del material entrante; utilice una lista única de proveedores aprobados (AVL) en su contrato OEM para eliminar variaciones. |
Falla #4: Explosión de la viga por sobrepresión y expansión térmica
Un aumento de 1 PSI por cada 10 °C significa que un inflado matutino de 12 PSI se convierte en una sobrecarga de 16 PSI por la tarde.
La afirmación de que las vigas inflables no pueden sobrecargarse es falsa. La física de los gases tras los cambios de presión y temperatura en una viga inflable es sencilla: el aire sellado se expande al calentarse. Una tienda inflada a 12 PSI a 20 °C puede superar los 16 PSI cuando la cubierta alcanza los 40 °C bajo el sol directo. No se trata de una diferencia menor; es esa variación la que desgarra las costuras soldadas.
Este tipo de fallo no es una punción aleatoria en la tela de la viga. Las tiendas devueltas regresan con el varillaje de la válvula desgarado de la pared de la viga. La sobreinflanación inicia el daño; el pico de presión lo completa. Ese patrón se repite en todos los climas y perfiles de usuario.
Por qué el tallo de la válvula falla primero
La base de la válvula se sitúa en la interfaz entre plástico rígido y tejido flexible recubierto. Esa zona soporta estrés concentrado por la presión interna de la viga. Cuando la pared de la viga tiene solo 0,4 mm de PVC, la expansión tiene poco margen para absorberse. Se desgarra. El TPU de 0,6 mm o más es flexible de forma medible y retrasa el desgarro. Además, el PVC se rigidiza por debajo de -10 °C, mientras que el TPU se mantiene flexible hasta -30 °C; por tanto, el frío empeora el problema, no lo mejora.
El control de presión empieza en la fábrica
La fábrica asociada de Kelyland para tiendas inflables en Jinhua, Zhejiang, produce 500.000 unidades al año con certificación ISO 9001 y CE. Allí, válvulas de alivio de presión y el TPU más grueso en las zonas de soldadura son especificaciones estructurales estándar, no extras. Un comprador que los omita no está ahorrando costos; está aceptando una tasa de reclamos por garantía como parte de sus operaciones.
-
- Presión de funcionamiento: Normalmente se establece entre 8 y 15 PSI por la fábrica, tomando 20 °C como referencia. Cuando quien decide el límite es el usuario, la especificación ya está comprometida.
- Válvula de alivio de presión: Un escape calibrado que libera aire antes de que la costura alcance su tensión de fallo. Sin ella, el calor diurno convierte una inflado matutino adecuado en una sobrecarga por la tarde.
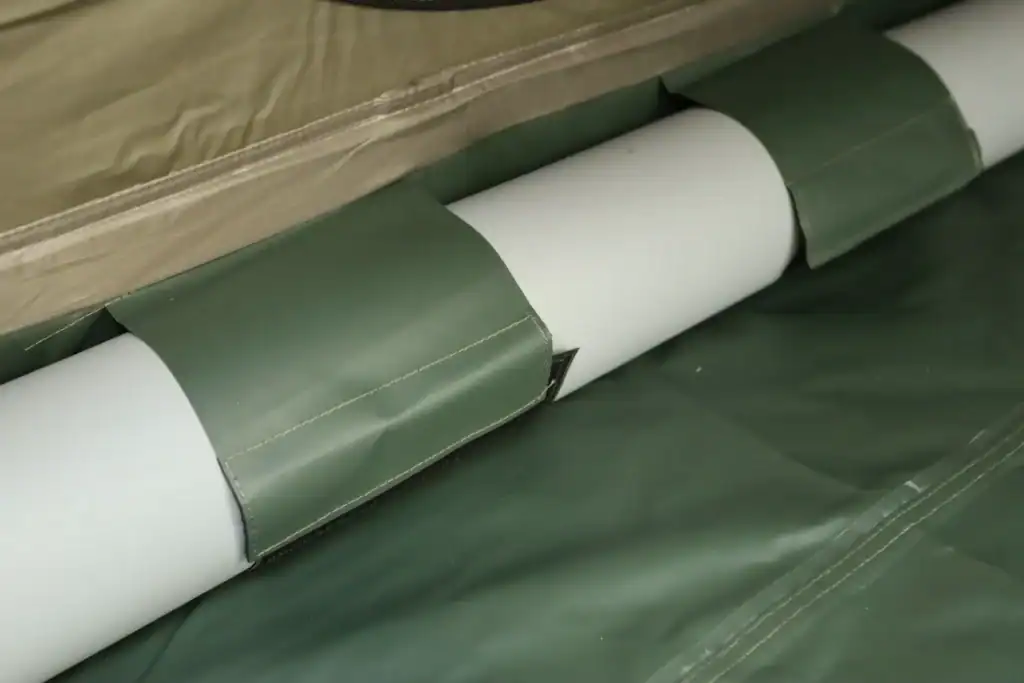
Qué especificar en su próximo pedido OEM/ODM
TPU reforzado, válvulas de alivio de presión y pruebas en condiciones reales; si no, la garantía de devolución es suya.
La mayoría de los fallos en tiendas hinchables se deben a tres aspectos que los compradores nunca especifican por escrito: material de las vigas, conjunto de válvulas y protocolo de prueba. Una muestra preproducción aprobada en un showroom a 22 °C no le dice nada sobre su uso en una playa a 40 °C o en una mañana gélida de montaña. Estas son las especificaciones clave antes de iniciar la producción en masa.
Material de las vigas: TPU frente a PVC
El poliéster con recubrimiento de PVC es más económico y se suelda con facilidad, pero se endurece por debajo de -10 °C. Por eso las grietas por frío en tiendas inflables son frecuentes en pedidos de invierno. La película de TPU mantiene su flexibilidad hasta -30 °C, resiste la hidrólisis y soporta pliegues repetidos. Especifique TPU reforzado de 0,4-0,9 mm y aumente a 0,6 mm+ en las zonas de soldadura, donde se concentran las tensiones.
-
- PVC: Coste de material más bajo y soldadura de alta frecuencia rápida; se endurece por debajo de -10 °C y se convierte en una de las principales causas de fallo de costuras en tiendas inflables en climas fríos.
- TPU: Flexible a -30°C, mejor resistencia a la hidrólisis; usar película de 0,4-0,9 mm con refuerzo de 0,6 mm+ en los bolsillos de la válvula y las uniones soldadas.
Conjuntos de válvulas y fluencia por presión
La mayoría de las tiendas de aire devueltas no tienen vigas perforadas. Lo que ocurre es que los tallos de la válvula se desprenden de la pared de la viga tras varias sobreinflaciones. El cambio de presión por temperatura en la viga de aire lo empeora: la presión aumenta aproximadamente 1 PSI por cada 10°C. Si se infla a 12 PSI a 20°C, la viga puede superar los 16 PSI a 40°C. Ese pico sobrecarga la soldadura alrededor de la válvula.
Especificar una válvula de alivio de presión integrada más un parche reforzado para la válvula. Las válvulas Boston toleran bombas de alto caudal; las válvulas tipo hoja son más simples. Cualquier estilo funciona si el reborde base está soldado a un parche de TPU y se posiciona alejado de las zonas de alta flexión.
Las condiciones de prueba deben coincidir con el campamento
Un laboratorio controlado a 20°C constantes con una bomba regulada no detecta lo que hacen los usuarios. Se exigen pruebas que repliquen el uso en campo: inflar hasta la presión de trabajo (8-15 PSI), ciclar la temperatura de -10°C a 40°C y medir la pérdida de presión durante 12 horas. También probar la válvula tras 100 ciclos de inflado y con arena o partículas en la abertura.
La fábrica asociada a Kelyland para tiendas inflables en Jinhua, Zhejiang — 500.000 unidades al año, certificada ISO 9001 y CE — incorpora estas pruebas en el calendario de producción. Ese es el estándar que debe incluirse en las especificaciones de calidad B2B para tiendas de aire inflables.
Conclusión
La mayoría de las fallas en tiendas de aire siguen patrones predecibles: tallos de válvula que se desgarran por sobreinflado, costuras soldadas sobrecargadas por la fluencia de presión impulsada por la temperatura y materiales que se endurecen o agrietan fuera de su rango nominal. Los compradores que identifican estos riesgos en la etapa de especificación evitan el costo logístico de devoluciones y preservan el margen de categoría. La solución está en la hoja de especificaciones, no en el campo.
Los últimos 10% que separan a los profesionales de los aficionados consisten simplemente en solicitar al proveedor que demuestre el espesor en la zona de soldadura y confirme el rango de presión de trabajo por escrito. Revise su próximo breve de aprovisionamiento de tiendas inflables teniendo en cuenta estos cinco modos de falla — y hable con los ingenieros de Kelyland sobre la construcción de vigas de TPU frente a PVC, la colocación de la válvula y el alivio de presión antes de la etapa de prototipo. Pueden entregar una muestra en 30-45 días, con la documentación de control de calidad necesaria para justificar la selección del proveedor.
Preguntas frecuentes
¿Qué causa el fallo del vástago de la válvula de las tiendas de aire?
El tallo de la válvula suele desprendarse porque el sobreinflado eleva la presión interna por encima del límite seguro de la viga, especialmente en mañanas frías. Las oscilaciones térmicas entre el día y la noche pueden sumar tensión por expansión y tirar de la viga. Especifique un límite de presión y pruebe la soldadura de la válvula antes de la producción.
¿Por qué se separan las costuras soldadas de las tiendas de aire?
La separación de costuras soldadas es causada por presión, no por perforaciones aleatorias o defectos en la tela. La costura es el punto más débil cuando la viga está sobreedificada o expuesta a amplias variaciones de temperatura. Se requieren pruebas de resistencia de soldadura antes de la producción en masa.
¿Cuál es el material que más falla en las camas de aire?
El PVC estándar es el material problemático habitual, ya que falla en la soldadura bajo la presión y el estrés térmico. El TPU reforzado es la mejora común, aunque añade entre $8 y $15 por unidad. Compense la elección del material con su tasa de retorno objetivo.
¿Cuánto le cuesta a un minorista el fallo de una tienda de aire?
A single failed batch can cost $50,000 or more in return logistics, replacement shipping, and chargebacks. Reinforced TPU is cheaper than that risk at roughly $8 to $15 per unit. Treat the material upgrade as return-loss protection.
¿Cómo pueden los compradores prevenir fallos en tiendas inflables bajo marca privada?
Evite fallos especificando vigas de TPU reforzadas, válvulas con clasificación de presión e inspección de soldadura en su pedido. Las etapas de control de calidad en fábrica y la inspección antes del envío son donde se detectan realmente estos problemas. Añada comprobaciones de modos de fallo a la aprobación de muestras.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語