 Ir al contenido

La fabricación de vigas de aire para tiendas de campaña es el primer punto de control que los compradores deben consolidar antes de aprobar un proveedor, un presupuesto o una fecha de producción. Un comprador en Melbourne vio cómo un pedido de $50,000 se hundía y perdía aire porque la muestra previa a la producción coincidía con los planos, pero el lote de producción en masa utilizaba un laminado más delgado. Mismos planos, material distinto. Ese es el fallo clásico en fabricación de vigas de aire para tiendas de campaña inflables, donde las verificaciones de aprobación de muestras revisan el aspecto visual más que la retención de aire a largo plazo, y la especificación de material de la fábrica se desvía silenciosamente entre lotes.
La degradación del material es la causa habitual. Las vigas de gama alta utilizan un laminado de TPU de 0.5–0.7 mm, mientras que las versiones económicas bajan a PVC de 0.3 mm, que se ablanda con el calor y pierde presión de explosión con el tiempo. La soldadura por radiofrecuencia (RF) fusiona el laminado en una costura impermeable; el sellado térmico emplea una unión a menor temperatura que se separa tras ciclos repetidos de inflación. Una fábrica que no pueda incluir el grosor del laminado y el método de soldadura en una ficha técnica no está preparada para tu volumen.
La colocación de la válvula es el tercer elemento en la lista de verificación de un gestor de la cadena de suministro. Una válvula de un solo paso mal posicionada crea un punto de tensión y ralentiza la inflación; una válvula de dos pasos con brida sólida aguanta mucho mejor durante años de uso. Incluya la tolerancia de calidad en el contrato: resistencia al despegue de la costura, grosor del laminado y una prueba documentada de presión de explosión con retención para detección de fugas en cada viga terminada. Exija a cualquier proveedor un mínimo de TPU de 0.5 mm, costuras soldadas por RF y datos de prueba de presión a nivel de lote; esos tres números le dirán más que cualquier discurso comercial.
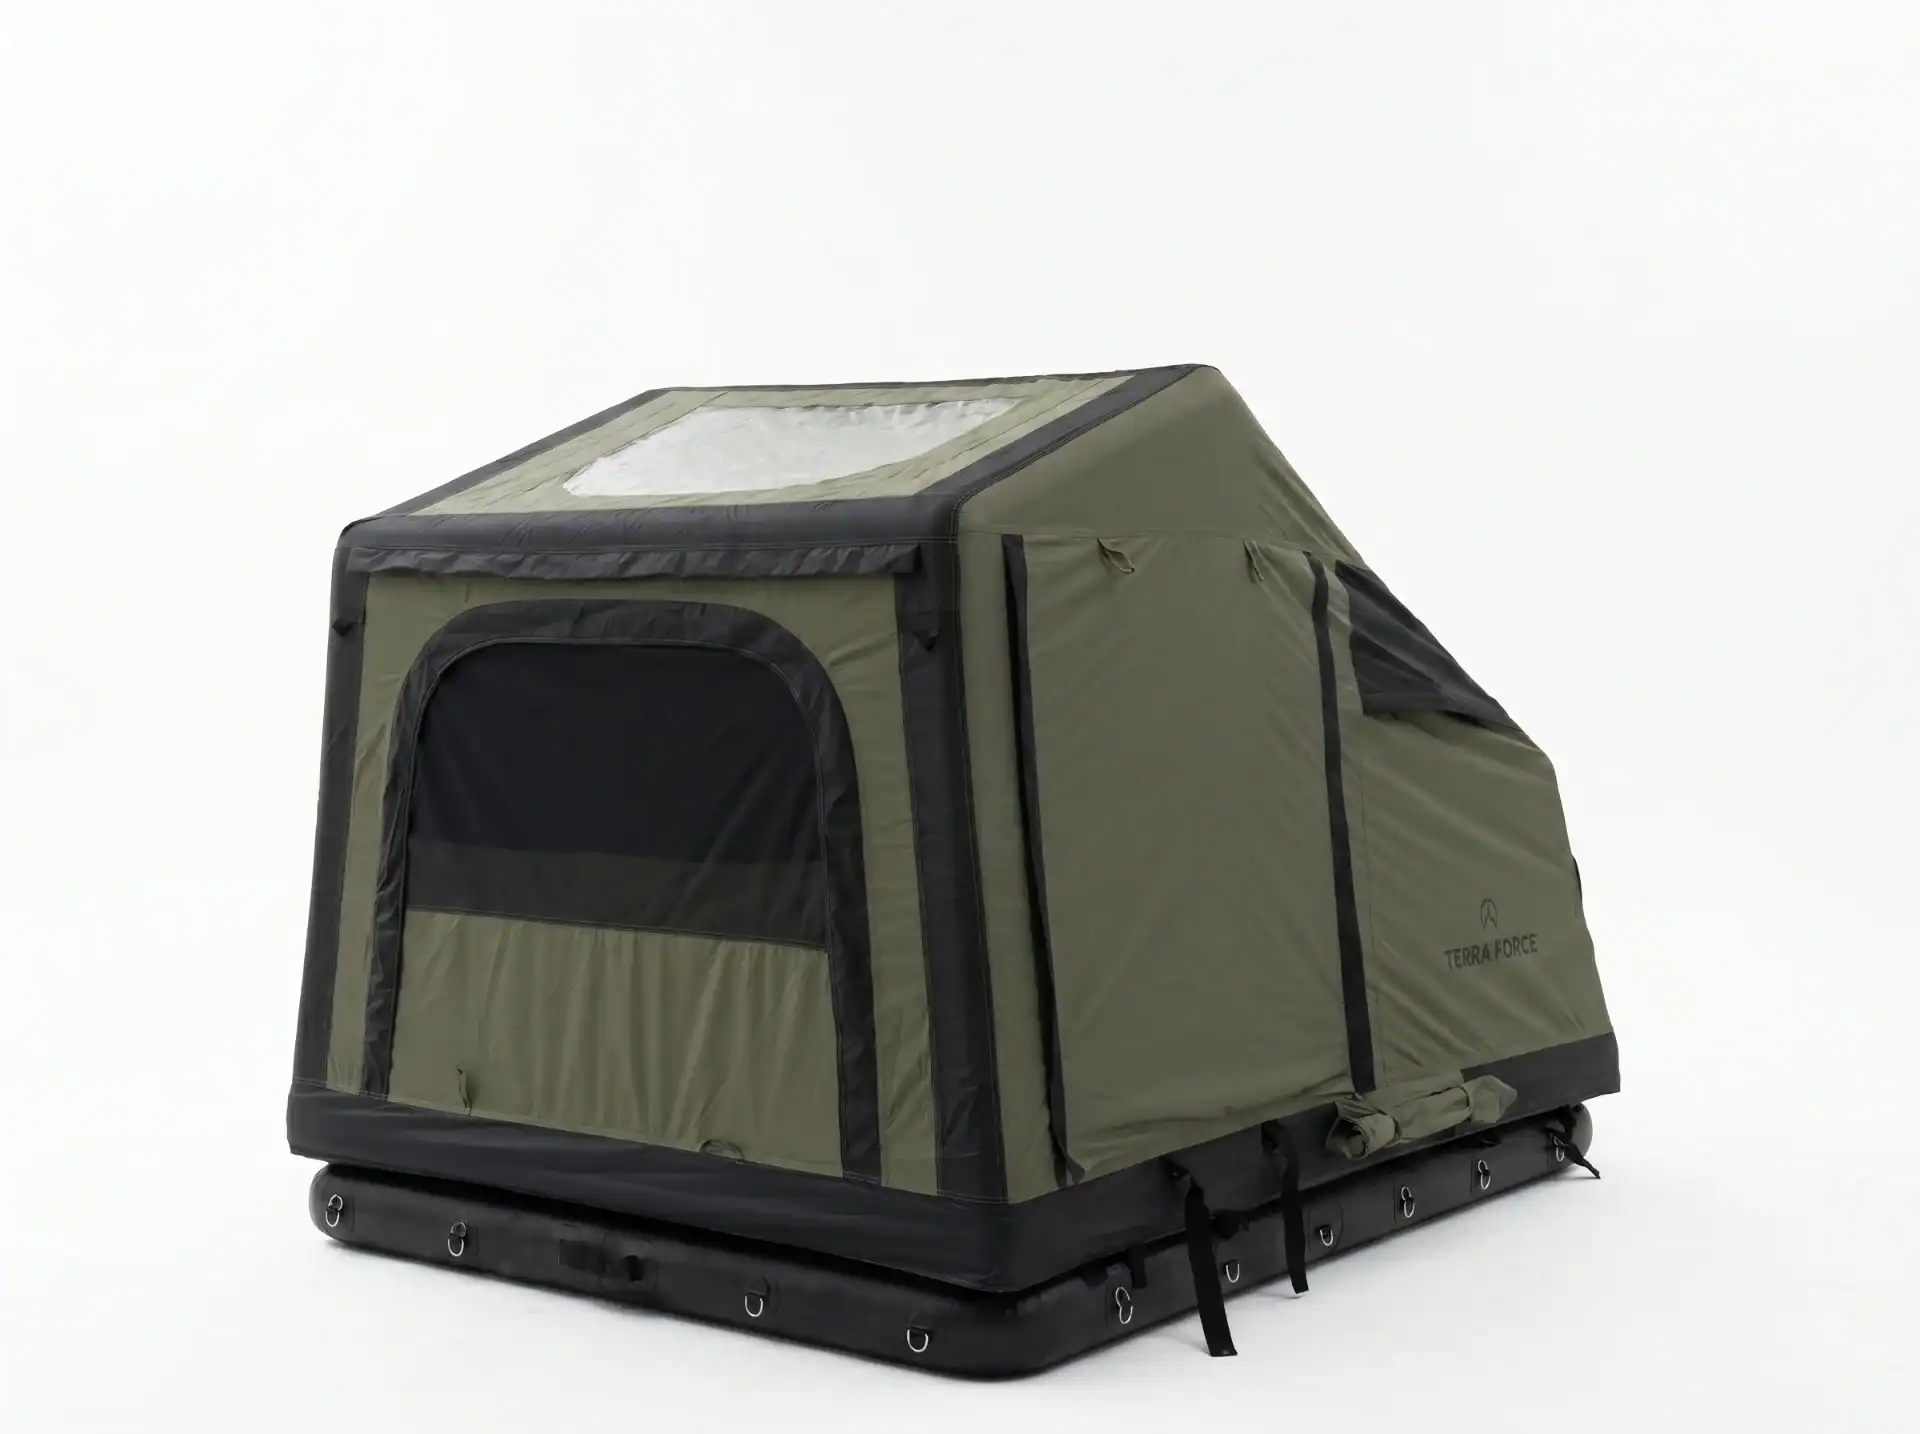
Materias primas para vigas de aire
La diferencia de 0.2 mm entre PVC de 0.3 mm y TPU de 0.5 mm decide si una viga sobrevive a su segunda temporada.
Los fallos de las vigas de aire rara vez empiezan en la costura. Empiezan con la especificación de la materia prima. Los compradores que omiten la pregunta sobre el laminado durante la muestra suelen descubrir que la cotización económica que aprobaron utilizaba una película más delgada que la muestra que firmaron.
Laminados de TPU frente a PVC
La división en la industria es clara: las vigas para tiendas de gama alta utilizan laminados de TPU de 0.5-0.7 mm, mientras que las construcciones económicas utilizan PVC de 0,3 mm. Esa diferencia en el grosor de la lámina se refleja directamente en la resistencia a la explosión, la flexibilidad a bajas temperaturas y la durabilidad de la soldadura por RF.
El TPU resiste la hidrólisis, mantiene su flexibilidad por debajo de cero y se solda formando un enlace homogéneo bajo energía de RF. El PVC cumple la función a menor costo, pero la migración de los plastificantes endurece la lámina con el tiempo y degrada la integridad de la soldadura. La línea de colchonetas inflables de Kelyland, fabricada en Xiangyang con certificaciones CE, ETL e ISO 9001, especifica materiales resistentes a perforaciones en el rango de 0,4-0,6 mm, un estándar práctico para lo que requiere una estructura inflable duradera.
-
- TPU: Lámina de 0,5-0,7 mm para tiendas premium. Superior rendimiento ante el agrietamiento por frío, mayor resistencia al desgarro y uniones de soldadura RF más limpias.
- PVC: Lámina de 0,3 mm para productos económicos. Aceptable para uso de una sola temporada, pero vulnerable al agrietamiento por tensión en los puntos de soldadura y al endurecimiento por debajo de 0°C.
- Verificación: Solicite mediciones de calibre en el haz terminado. El grosor de la lámina cruda puede leerse correctamente mientras que el producto laminado final queda más delgado.
Peso de la tela y denier
El laminado contiene el aire; la tela base absorbe el manejo. La tela para vigas inflables es generalmente de poliéster o nailon, siendo el denier el factor que determina la resistencia a perforaciones. Un mayor denier significa una tela más pesada y una viga más duradera, pero también incrementa el peso plegado y el costo.
Una tela base de 600D se sitúa en el rango medio práctico para la construcción de vigas inflables. Por debajo de ese valor, desconfíe de la calidad de la viga independientemente de la especificación de la lámina. Las 17 fábricas estratégicas principales de Kelyland operan bajo sistemas de calidad ISO 9001:2015, y los socios especializados en tiendas de campaña y tiendas glamping en Ningbo y Shaoxing cuentan con el volumen de producción anual necesario para validar materiales en grandes lotes.
Solicite al fabricante la construcción exacta de la viga: denier de la tela base, grosor de la lámina y peso terminado por metro cuadrado. Un proveedor fiable tiene esos números en una hoja de especificaciones. Un proveedor que cotiza solo ‘TPU’ o ‘PVC’ sin indicar el grosor de la lámina le está diciendo que tampoco lo controla.
| Tipo de Material | Grosor típico | Key Properties | Mejor uso | Nivel de coste |
|---|---|---|---|---|
| Laminado TPU | 0,5–0,7 mm | Alta resistencia a la tracción, resistente a perforaciones, excelente flexibilidad a bajas temperaturas | Tiendas inflables premium, vigas inflables para glamping, estructuras de alta presión | Coste más elevado |
| Lamina de PVC | 0,3–0,5 mm | Buena rigidez y hermeticidad, menor coste, pero puede volverse quebradizo en frío y es propenso a reventar en calibres finos | Tiendas hinchables económicas, barras de aire de entrada, productos estacionales de corta duración | Coste más bajo |
| Tejido mixto de TPU | 0,4–0,6 mm | Durabilidad y peso equilibrados, superior impermeabilidad, resistente a los rayos UV | Tiendas de camping y sistemas de barras de aire de gama media-alta que requieren ciclos repetidos de inflado | Coste medio-alto |
| Peso del tejido | Base de poliéster o nailon de 150D–300D | Mayor denier aumenta la resistencia a la abrasión y la resistencia de las costuras; menor denier reduce el peso pero conlleva riesgo de desgarro | Optimizar el equilibrio entre peso y durabilidad para tiendas hinchables de trekking frente a camping familiar | Varía |
| Capa de refuerzo | Malla o gasa integrada | Evita la elongación del haz, mantiene la forma bajo presión y mejora la estabilidad dimensional | Vigas de aire estructurales para tiendas grandes, tiendas tipo túnel y marcos inflables de alta presión | Añade coste |
Corte y sellado
La soldadura por radiofrecuencia fusiona el TPU en una sola pieza.
El método de sellado decide si una tienda inflable aguanta la presión durante una tormenta o se desinfla a medianoche. En el caso de las vigas de aire portantes, la soldadura por radiofrecuencia es el único proceso que debe figurar en las especificaciones. Al comparar vigas de aire con soldadura por radiofrecuencia frente a las selladas por calor, la diferencia está a nivel molecular, no solo en la superficie.
Proceso de soldadura por RF
La soldadura por RF utiliza energía electromagnética de alta frecuencia para excitar las moléculas polares dentro del TPU, generando calor desde el interior del material. Las dos capas de película se fusionan sin pegamento ni disolvente. El resultado es una costura homogénea sin interfaz adhesiva que pueda envejecer, agrietarse o desprenderse. Estándares de resistencia al despegue de costuras Los establecen los proveedores del material, y una prensa de RF correctamente ajustada los cumple de manera consistente.
Dado que el calor se genera en el interior del material, la soldadura por RF maneja películas gruesas de 0,5–0,7 mm sin sobrecalentar la superficie exterior. El sellado térmico con barra caliente aplica calor desde el exterior, lo que puede adelgazar la película en el borde y crear puntos débiles bajo presión. Esa es una diferencia crítica para los fallos por explosión.
Sellado térmico frente a engrapado
El sellado térmico con barra caliente es más económico de configurar, pero depende de una presión de contacto perfecta. Si la temperatura de la barra deriva, obtendrás una soldadura fría que se despega o un borde derretido que se agrieta. El engrapado es la peor opción para tiendas inflables. Los adhesivos se endurecen a bajas temperaturas, se degradan bajo rayos UV y emiten gases durante la producción. Ninguna de estas características es aceptable para una marca de etiqueta privada que espera ventas recurrentes.
La durabilidad de las vigas de aire de TPU frente a PVC también interactúa con el método de sellado. Las tiendas inflables de alta gama utilizan película de TPU de 0,5–0,7 mm, mientras que las alternativas de bajo costo reducen la película a PVC de 0,3 mm. Una viga de PVC más delgada puede soldarse por RF correctamente, pero se fatigará y reventará después de unas pocas temporadas. Eso no se ve en la muestra; se ve en el campo.
-
- Tipo de costura: ¿Las vigas portantes utilizan soldadura por RF con troqueles calibrados o sellado con barra caliente? Solicita fotos del proceso.
- Especificación del material: ¿La película de la viga es de TPU de 0,5–0,7 mm o de PVC de 0,3 mm? Verifica un trozo cortado con un calibrador.
En las fábricas asociadas de Kelyland Outdoors, la soldadura por RF se realiza como un paso de producción controlado, y cada costura sellada pasa por inspección visual antes del ensamblaje. Esto forma parte de la rutina ISO 9001:2015 en toda la red. Cuando adquiera tiendas con vigas de aire, solicite la hoja de parámetros de soldadura de la fábrica, no solo la muestra final.
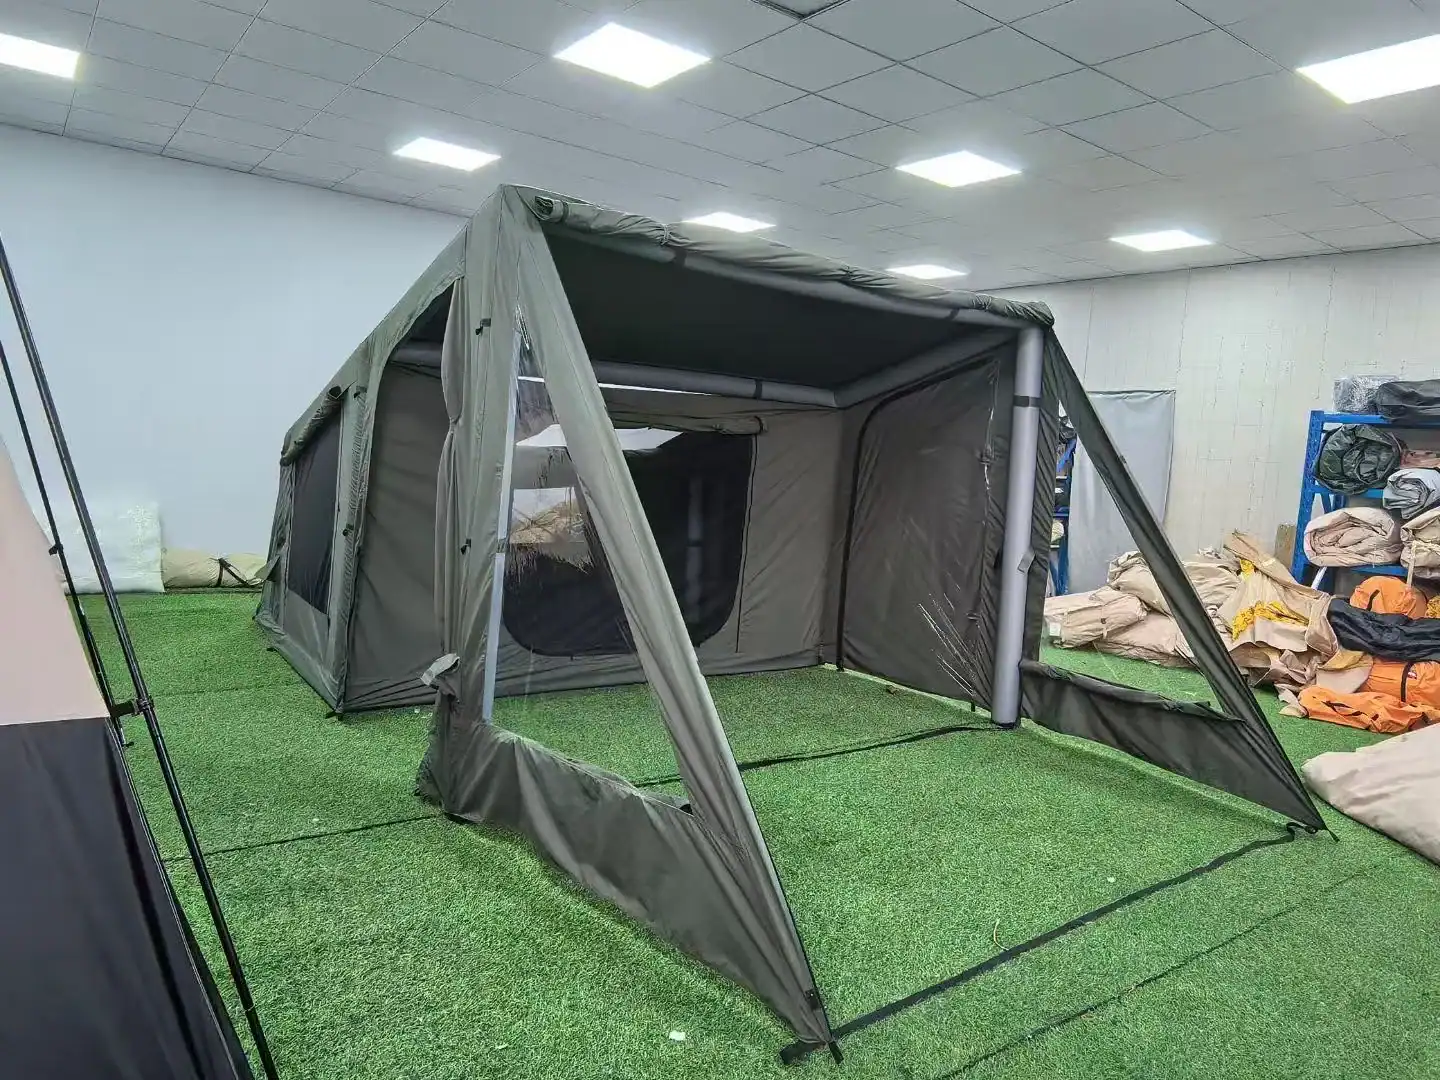
Instalación de válvulas
La brida de la válvula es el punto de fuga más común en una tienda inflable.
La decisión entre válvula de un solo sentido y de doble sentido parece una cuestión de conveniencia para el usuario. En fabricación, es una decisión de fiabilidad. Válvulas de un solo sentido tienen menos piezas móviles y sellan bien bajo contrapresión. Las válvulas de doble sentido permiten una desinversión más rápida, pero cada resorte, junta tórica y tapa roscada añade una posible vía de fuga. En una viga inflable, una fuga lenta en una cámara debilita todo el refugio.
Válvulas de un solo sentido: menos vías de fuga
Una válvula de un solo sentido utiliza una aleta que se cierra cuando la presión del aire se invierte. Se infla con limpieza mediante una bomba y pierde presión lentamente si la aleta asienta correctamente. El punto comprometido es la velocidad de recogida: sin una vía de doble sentido, o bien enrollas la carpa o usas una abertura de desinflado separada para expulsar el aire. Para un refugio ligero de trekking, ese minuto extra está bien. Para una carpa de glamping montada por equipo, se acumula.
Válvulas de doble sentido: rapidez con compromisos estructurales
Las válvulas de doble sentido permiten que la misma vía gestione la inflación y el desinflado, lo que las convierte en la opción práctica para carpas inflables grandes. El problema es estructural: una abertura más grande interrumpe la superficie soldada de la viga, y la brida se convierte en un punto de concentración de tensiones. Las vigas de alta gama usan TPU de 0,5–0,7 mm alrededor de la válvula; los modelos económicos con PVC de 0,3 mm pueden rasgarse en la brida durante inflados repetidos.
-
- Un solo sentido: Ideales para carpas pequeñas y uso ocasional. Sellado sencillo, menos vías de fuga, desinflado más lento.
- Doble sentido: Ideales para refugios grandes y montaje/desmontaje frecuentes. Mayor rapidez de rotación, más componentes que pueden fallar.
- Colocación: Las válvulas empotradas resisten mejor el plegado; las válvulas montadas en la parte superior son más accesibles para la bomba, pero sufren daños durante el transporte.
Verificación de la instalación de la válvula
Pregunta cómo se fija la brida. La soldadura por radiofrecuencia fusiona la válvula con el material de la viga y ofrece una unión más resistente e impermeable que el sellado térmico o el pegado. Durante la detección de fugas de aire en la producción de carpas inflables, la brida de la válvula es el primer lugar donde aparecen burbujas. Las fábricas asociadas de Kelyland realizan inspecciones en cada etapa de producción bajo ISO 9001:2015, y los informes de control de calidad están disponibles bajo solicitud. Si un proveedor no puede mostrar registros de prueba de fuga o de presión de estallido, espera que las reclamaciones por garantía empiecen por la válvula.
Prueba de presión
Las pruebas de presión de estallido revelan mejor la disciplina de fabricación que cualquier discurso comercial.
Las fallas por reventón no se anuncian durante una llamada de ventas. El inflable se hincha bien en el showroom, resiste un fin de semana de uso suave y luego revienta en la costura de soldadura una tarde calurosa cuando la presión interna aumenta. La causa raíz casi nunca es la bomba. Es el grosor del laminado y la integridad de las costuras que se especificaron antes de que comenzara la producción.
Pruebas de presión de estallido
Las tiendas inflables de alta gama utilizan un laminado de TPU de 0,5–0,7 mm para vigas de aire. El TPU se estira bajo carga y recupera su forma. Las alternativas económicas utilizan PVC de 0,3 mm, que puede reventarse. Las pruebas de presión de estallido exponen la diferencia: se infla la viga hasta que falla, y el número registrado revela cuánta margen de seguridad hay por encima de la presión de trabajo recomendada.
-
-
- Presión de trabajo vs. presión de estallido: Una viga de aire de calidad tiene una resistencia al estallido muy superior a su presión de trabajo. Si el proveedor no puede producir el informe de prueba, la prueba no se realizó.
- Resistencia al despegue de costuras: La soldadura por RF fusiona el TPU a nivel molecular, creando una unión que supera a la selladura térmica o al pegamento. La prueba de resistencia al despegue verifica que el ancho de soldadura y los parámetros de temperatura se mantuvieron durante toda la rodaja de producción.
-
Detección de fugas
Las fugas se concentran en dos puntos: la costura de soldadura y el asiento de la válvula. Una prueba con cepillo de agua jabonosa detecta fugas graves, pero la detección de fugas de aire a escala de producción se basa en la decadencia de presión: inflar, sellar y medir la caída durante un período determinado. Las fábricas asociadas de Kelyland, que operan bajo ISO 9001:2015, documentan estas verificaciones en cada etapa de producción, con informes disponibles bajo solicitud. Pida el informe del último lote, no la muestra preproducción de la propuesta de ventas: los datos de estallido de la rodaja de producción completa son el único número que predice el rendimiento en el campo.
-
- Air retention test: Infla la viga a la presión de trabajo y déjala toda la noche. Una viga que pierde presión lentamente a temperatura moderada puede fallar rápidamente cuando el laminado se ablanda bajo la luz solar directa.
- Integridad del asiento de la válvula: El área de la válvula soporta estrés repetido en cada ciclo de inflado. Un asiento suelto genera una fuga lenta que los usuarios finales no pueden diagnosticar; pruébela más allá de la presión nominal, no solo según la especificación.
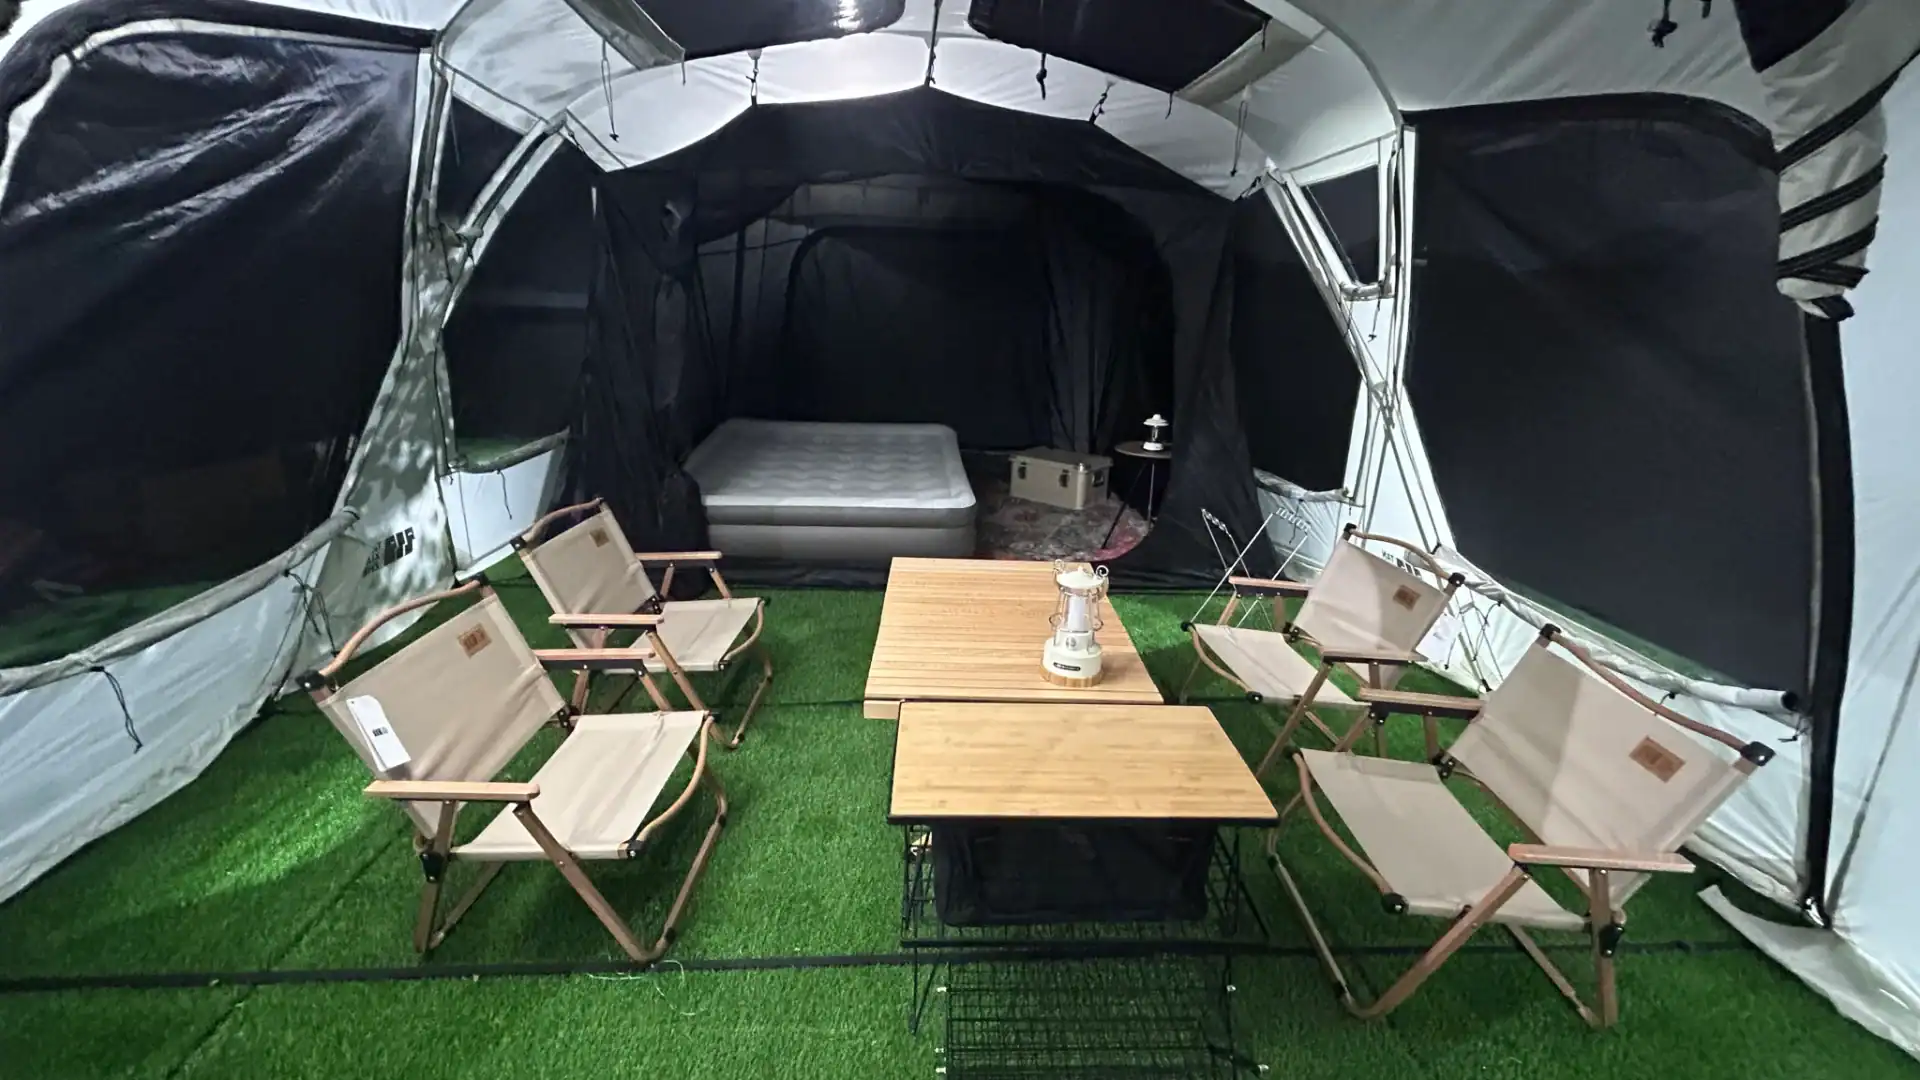
Montaje en la tienda
Una funda que encaja bien en estado plano puede atascarse cuando se infla.
La funda es la unión estructural entre la viga inflable y el toldo de la tienda. La carga de viento en una tienda grande para glamping no se detiene en la tela: se transmite a través de la costura de la funda hacia la viga. Obtén la tolerancia de la funda incorrecta y la tienda pasará la inspección visual, pero empezará a fallar desde el tercer montaje en el campamento.
La especificación clave es el ancho de la funda en relación con el diámetro inflado de la viga. Las vigas de aire cambian ligeramente de forma bajo la presión de uso. Una funda cortada según el perfil desinflado se atasca, generando fricción y desgaste contra la superficie de la viga con cada inflado. Si se deja muy holgada, la viga se desplaza dentro del canal, cargando un solo lado de la costura hasta que se despegue.
Tres detalles de las fundas que deben verificarse con cualquier proveedor de vigas inflables
-
- Refuerzo del punto de anclaje: Los extremos de cada canal de funda soportan la mayor tensión de flexión cuando la tienda de campaña se desplaza. La cinta de doble capa en ambos extremos evita que las costuras se desgarren. Revise el pedido de producción: debe figurar como un artículo separado, no como una promesa verbal.
- Abertura de acceso a la válvula: La funda necesita una abertura reforzada alineada exactamente con la posición de la válvula. Una abertura desalineada obliga a los usuarios a forzar la viga para insertarla o extraerla, y la tela alrededor de la abertura se deshilacha. Una vez que se rasga, una reparación en el campo es casi imposible.
- Colocación de la costura longitudinal: La costura de la funda debe situarse en la curva exterior de la flexión, no en la interior. En la curva interior, se convierte en un punto de compresión: el primer lugar donde aparece la delaminación.
El material de la viga cambia las especificaciones de la funda. Una viga TPU de alta gama de 0,5–0,7 mm mantiene su geometría de manera diferente a una viga de PVC económica de 0,3 mm. Los proveedores que omiten la especificación del material en el dibujo de la funda suelen terminar con una tienda que se infla bien en el showroom, pero se deforma y arquea en el primer sitio ventoso.
En la fábrica de tiendas de campaña asociada de Kelyland Outdoors en Ningbo, Zhejiang, se producen 800.000 tiendas de campaña al año bajo certificaciones CE, BSCI e ISO 9001. La tolerancia del ancho de la funda y la colocación de las costuras están fijadas en la muestra preproducción, que se convierte en la referencia para la producción en masa. Cuando se evalúa a un proveedor de vigas inflables para tiendas, solicite la tolerancia medida de la funda en relación con el diámetro inflado de la viga. Si la fábrica no puede producir ese documento, es que no lo ha medido.
Controles de calidad
Una soldadura limpia puede ocultar un laminado débil.
La muestra preproducción que aprobó semanas atrás no es el producto que se envía. El control de calidad entre la producción en masa y la carga del contenedor es donde se detectan las fallas de las vigas inflables. Las fábricas asociadas de Kelyland realizan inspecciones en cada etapa de producción bajo protocolos ISO 9001:2015, y los informes de inspección están disponibles a petición. La pregunta real es qué inspectan esos técnicos y si usted sabe leer el informe.
Inspección visual
-
-
- Continuidad de la costura soldada: La línea de soldadura por radiofrecuencia debe mantener un ancho uniforme a lo largo de toda la longitud de la viga. Un tramo estrecho o una zona de soldadura opaca indica que el campo dieléctrico fue desigual: un punto clásico de falla cuando el operador de la máquina reduce el ciclo.
- Grosor del laminado: El grosor de las paredes de los tubos de los colchones inflables y las tiendas de campaña inflables debe situarse en el rango de 0,4 mm a 0,6 mm según el estándar de fábrica. Las alternativas más económicas bajan a 0,3 mm de PVC; el material parece idéntico hasta que la costura se despega bajo la presión de inflado.
- Asiento del reborde de la válvula: La base de la válvula es la junta más exigida de una tienda de campaña inflable. Los inspectores confirman que el reborde queda al ras contra la pared del tubo y que el anillo de soldadura no presenta huecos. Una válvula mal alineada concentra la tensión en la costura y falla primero en el campo.
-
Los controles visuales detectan defectos de superficie, pero la vía de fuga suele ser invisible. Cada tubo de aire debe someterse a una prueba de retención presurizada antes de pasar al montaje de la tienda.
Prueba de retención de aire
-
- Retención de presión: Los tubos se inflan hasta la presión de trabajo definida en las especificaciones aprobadas y se mantienen durante un periodo de espera establecido. La tolerancia de caída de presión queda fijada durante la aprobación de la muestra: si el tubo previo a la producción sostuvo la presión, cada tubo de producción debería coincidir con ese valor de referencia.
- Detección de fugas con solución jabonosa: Para la detección de fugas de aire en la producción de tiendas inflables, los inspectores aplican con un pincel una mezcla de agua y jabón a lo largo de toda la línea de soldadura y alrededor de la base de la válvula. Los microporos invisibles para la inspección visual aparecen como burbujas de inmediato.
- Integridad del desgarro de costura: Solicite ver el registro de resistencia al desgarro de la costura del tubo de aire. Una soldadura por radiofrecuencia (RF) adecuada desgarra el laminado circundante antes de que se separe la costura; una costura pegada se despega de forma limpia. Esa diferencia determina si una tienda resiste una temporada completa o falla en el campo.
Conclusión
La diferencia entre un tubo de aire fiable y una reventazón latente radica en el grosor del material, la integridad de la soldadura y la documentación de las pruebas. Un pedido de $50K puede superar la aprobación de muestra y, no obstante, fallar en el campo si no se verifican estas tres especificaciones. Ese es el coste de tratar la fabricación de tubos de aire como una caja cerrada.
-
- El laminado de TPU de 0,5–0,7 mm resiste las reventazones; la película de PVC de 0,3 mm es el punto de fallo en los tubos de aire económicos.
- La soldadura por radiofrecuencia supera al sellado térmico para costuras impermeables y resiste mejor los ciclos repetidos de inflado y desinflado.
- Las pruebas de presión de explosión y de retención de aire revelan la integridad estructural real, no solo la apariencia de la muestra.
- La ubicación de la válvula influye en la facilidad de inflación y la durabilidad a largo plazo; compruebe los diseños de vía única frente a los de doble vía.
Antes de aprobar la siguiente muestra preproducción, solicite al proveedor el espesor del laminado TPU, el método de soldadura y el informe de presión de explosión. Si titubea, ya tiene su respuesta. Para contar con un punto de referencia funcional, explore la gama de tiendas inflables en la página de productos de Kelyland Outdoors y compare las especificaciones con lo que ha visto aquí.
Preguntas frecuentes
¿Cómo se soldan las vigas de aire de las tiendas inflables?
La soldadura por radiofrecuencia fusiona la tela con recubrimiento de TPU en una única pieza sellada, lo que la hace más resistente que la costura o el adherido. Las estructuras inflables de PVC suelen sellarse por calor o soldarse por radiofrecuencia, según el grosor del laminado y la fábrica. Confirme el método de soldadura antes de aprobar la muestra de producción en masa.
¿Cuál es la diferencia entre los haces de aire de TPU y PVC?
El TPU es más ligero, más flexible y tiene mejor rendimiento en climas fríos, mientras que el PVC es más económico y pesado. Para tiendas inflables destinadas a uso repetido y envío de exportación, el laminado de TPU es la opción más segura. Elija TPU para mayor durabilidad y PVC para programas orientados al presupuesto.
¿Qué pruebas de presión deben superar las tiendas inflables?
Los compradores deben solicitar informes de presión de explosión y pruebas de retención de aire antes de la producción en masa. Una muestra de producción debe soportar la presión especificada durante un período definido con una caída mínima, no simplemente igualarla. Establezca objetivos de aprobación/rechazo antes de aprobar la muestra preproducción.
¿Dónde se filtran con más frecuencia las barras de aire de las tiendas inflables?
La brida de la válvula es el punto de fuga más común en una tienda inflable. El ensamblaje es donde se unen la funda del mástil, los paneles de tela y la válvula, por lo que las fugas suelen aparecer después de la costura o el acabado de las costuras. Haga de la inspección de la válvula parte de cada revisión de muestras.
What fabric weight is used for air beams?
No existe un peso único: el tejido de la viga de aire se selecciona según la presión nominal, el tamaño y la durabilidad objetivo de la tienda. Para una tienda inflable personalizada, exija que la fábrica indique el denier y el laminado. Consigne la construcción completa de la viga en el contrato de producción.

 English
 Español
 Deutsch
 Français
 Português do Brasil
 Русский
 العربية
 한국어
 日本語